
Gleichlauffräsen und Gegenlauffräsen sind zwei gängige Fräsverfahren in der CNC-Bearbeitung. Sie unterscheiden sich in ihren Werkzeugrotations- und Vorschubrichtungen, Spanbildungsmechanismen, Schnittkraftverhalten und Auswirkungen auf Oberflächengüte, Werkzeugstandzeit, Bearbeitungsstabilität und Maßgenauigkeit. Diese Unterschiede erklären, warum beide Verfahren in der Schrupp-, Schlicht-, Hochgeschwindigkeits- und Hartmaterialbearbeitung sowie in der Präzisionsteilefertigung weit verbreitet sind.
In diesem Leitfaden erklären wir, was Gleichlauffräsen ist, was Gegenlauffräsen ist, wie Gleichlauffräsen im Vergleich zu Gegenlauffräsen funktioniert und warum die richtige Fräsmethode sorgfältig ausgewählt werden muss.
Was ist Gleichlauffräsen?
Gleichlauffräsen ist ein Fräsverfahren, bei dem die Drehrichtung des Fräsers der Vorschubrichtung des Werkstücks entspricht. Es wird auch als Gleichlauffräsen bezeichnet und findet in der modernen CNC-Bearbeitung breite Anwendung, wenn eine bessere Oberflächengüte, höhere Maßgenauigkeit, geringere Schnittwärme und längere Werkzeugstandzeiten gefordert sind.
Definition und Schnittrichtungsprinzip
Beim Gleichlauffräsen verläuft die Drehrichtung des Fräsers in Richtung der Vorschubbewegung. Beim Eintritt in das Werkstück schneidet das Werkzeug von der maximalen zur minimalen Spandicke.
Diese Schnittrichtung ermöglicht es dem Werkzeug, das Material effizienter zu schneiden, anstatt vor dem Schneiden an der Oberfläche zu reiben. Sie trägt außerdem dazu bei, das Werkstück gegen die Vorrichtung zu pressen, was die Stabilität verbessern kann, sofern das Spannsystem ausreichend steif ist.
Da der Span beim Austritt des Werkzeugs aus dem Material dünner wird, erzeugt das Gleichlauffräsen in der Regel eine sauberere Oberfläche und reduziert die Gratbildung. Allerdings kann dieselbe Schnittkraft das Werkstück oder den Tisch nach vorne ziehen, wenn die Maschine Spiel hat. Daher ist der Maschinenzustand von entscheidender Bedeutung.
Vorteile des Gleichlauffräsens
Gleichlauffräsen erzielt eine bessere Oberflächengüte, da die Schneide das Material sauberer abträgt und die Reibung am Werkzeugeintrittspunkt reduziert wird. Unter geeigneten CNC-Bedingungen lassen sich damit feine Oberflächen wie Ra < 0.8 μm erreichen, und bei Hochgeschwindigkeitsbearbeitung sind sogar noch glattere Ergebnisse möglich.
Gleichlauffräsen kann auch die Werkzeugstandzeit verlängern. Da sich die Späne gleichmäßiger bilden und die Wärme effektiver aus der Schnittzone abführen, erfährt die Schneide weniger Reibung und es kommt zu einer geringeren Wärmeentwicklung. In der Serienfertigung kann die Werkzeugstandzeit je nach Werkstoff, Werkzeugbeschichtung, Kühlmittel und Schnittparametern um etwa 10–25 % verbessert werden.
Ein weiterer Vorteil ist die geringere Schnittwärme. Die Spanbildung von dick nach dünn ermöglicht einen schnellen Wärmeabfluss mit dem Span und reduziert so das Risiko thermischer Verformung. Dies ist besonders vorteilhaft bei der Bearbeitung wärmeempfindlicher Werkstoffe wie Aluminium, Kupferlegierungen, Titanlegierungen, technischen Kunststoffen und Hochleistungskunststoffen.
Nachteile des Gleichlauffräsens
Gleichlauffräsen reagiert empfindlich auf Maschinenspiel. Bei zu großem Spiel in der Leitspindel, Kugelumlaufspindel oder im Antriebssystem kann der Fräser unerwartet den Tisch oder das Werkstück mitziehen, was zu Rattern, Maßabweichungen, Werkzeugbruch oder Oberflächenbeschädigungen führen kann.
Gleichlauffräsen ist auch nicht immer für den ersten Schruppdurchgang bei harten oder unebenen Werkstoffen geeignet. Da der Fräser mit maximaler Spandicke eintritt, kann die Schneide beim Eintritt hohen Stoßbelastungen ausgesetzt sein, insbesondere bei der Bearbeitung von gehärtetem Stahl, zunderbedecktem Material, Gussoberflächen oder Werkstoffen mit einer Härte über HRC 50.
Eine weitere Einschränkung ist das Vibrationsrisiko bei unzureichender Steifigkeit. Sind Maschine, Vorrichtung, Werkzeughalter oder Werkstückaufhängung nicht stabil, kann die Zugkraft beim Gleichlauffräsen zu Rattermarken und Maßabweichungen führen. Daher eignet sich das Gleichlauffräsen am besten für steife CNC-Bearbeitungszentren mit zuverlässiger Spielkompensation und sicherer Spannvorrichtung.
Was ist konventionelles Fräsen?
Beim konventionellen Fräsen ist die Drehrichtung des Fräsers der Vorschubrichtung des Werkstücks entgegengesetzt. Es wird auch als Gegenlauffräsen bezeichnet und findet häufig Anwendung bei der Schruppbearbeitung, älteren Maschinen, manuellen Fräsgeräten, instabilen Werkstücken und überall dort, wo die Schnittkontrolle wichtiger ist als die Oberflächengüte.
Definition und Schnittrichtungsprinzip
Beim konventionellen Fräsen rotiert der Fräser entgegen der Vorschubrichtung des Werkstücks. Während des Schneidprozesses dringt das Werkzeug schrittweise von einem dünnen zu einem dickeren Span in das Material ein.
Da der Schneidvorgang mit nahezu null Spandicke beginnt, kann das Werkzeug reiben, bevor der eigentliche Schneidvorgang einsetzt. Dies kann Reibung, Wärmeentwicklung und Werkzeugverschleiß erhöhen, insbesondere bei Werkstoffen, die zur Kaltverfestigung neigen oder eine geringe Wärmeleitfähigkeit aufweisen.
Durch den allmählichen Eingriff wird das konventionelle Fräsen auch bei Schruppbearbeitungen fehlertoleranter. Es verringert das Risiko, dass der Fräser das Werkstück plötzlich erfasst, weshalb es oft sicherer auf manuellen Maschinen oder CNC-Maschinen mit spürbarem Spiel ist.
Vorteile des konventionellen Fräsens
Konventionelles Fräsen bietet eine hohe Stabilität bei der Schruppbearbeitung, da das Werkzeug allmählich in den Schnitt eindringt. Dies trägt dazu bei, plötzliche Stöße zu reduzieren und die Bearbeitung von unregelmäßigen Rohlingen, Rohmaterialien, Gussteilen, Schmiedeteilen und Werkstoffen mit ungleichmäßiger Härte besser zu steuern.
Es eignet sich besser für Maschinen ohne effektive Spielkompensation. Da die Schnittkraft eher entgegen der Vorschubrichtung wirkt, anstatt den Tisch nach vorne zu ziehen, verringert das konventionelle Fräsen das Risiko eines plötzlichen Werkzeugeingriffs bei älteren Maschinen.
Konventionelles Fräsen eignet sich auch für den Abtrag großer Materialmengen, wenn die Oberflächengüte nicht im Vordergrund steht. Bei Schruppbearbeitungen mit großem Aufmaß, starker Einspannung und stabilen Werkzeugwegen kann überschüssiges Material sicher abgetragen werden, bevor die Endbearbeitung im Gleichlauffräsen erfolgt.
Nachteile des konventionellen Mahlens
Konventionelles Fräsen führt in der Regel zu einer schlechteren Oberflächengüte, da das Werkzeug vor dem Schneiden reibt und mit einer größeren Spandicke austritt. Dies kann zu deutlicheren Werkzeugspuren, Ausrissen und Restverformungen führen, wobei die Rauheit je nach Material und Parametern oft über Ra 1.6 μm liegt.
Beim konventionellen Fräsen kann der Werkzeugverschleiß schneller erfolgen. Die anfängliche Reibung erzeugt Reibung und Wärme, bevor die Schneide vollständig in das Material eindringt. Dies kann den Flankenverschleiß, die Schneidkantenabstumpfung und die Kaltverfestigung beschleunigen, insbesondere bei Edelstahl, Titan und einigen Kupferlegierungen.
Die beim Schneiden entstehende Wärme konzentriert sich eher im Kontaktbereich zwischen Werkzeug und Werkstück. Da die Spanbildung langsamer verläuft und die Reibung höher ist, kann Wärme in das Werkstück und das Werkzeug übertragen werden, wodurch das Risiko von Wärmeausdehnung, Maßabweichungen und Oberflächenproblemen steigt.
Der Hauptunterschied zwischen Gleichlauffräsen und Gegenlauffräsen
Der Hauptunterschied zwischen Gleichlauffräsen und Gegenlauffräsen liegt im Verhältnis zwischen Fräserdrehung und Vorschubrichtung. Beim Gleichlauffräsen dreht sich der Fräser in Vorschubrichtung, beim Gegenlauffräsen entgegen der Vorschubrichtung.
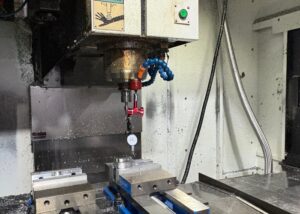
Vergleich von Werkzeugversatz und Schnittgenauigkeit
Beim Gleichlauffräsen drückt die Schnittkraft das Werkstück bei starrer Aufspannung gegen die Vorrichtung. Dies trägt zur Verbesserung der Werkzeugbahnstabilität und Maßgenauigkeit bei, insbesondere beim Schlichten.
Bei Präzisionsteilen mit engen Toleranzen wie ±0.01 mm ist das Gleichlauffräsen oft die bevorzugte Methode, wenn die CNC-Maschine über eine hohe Steifigkeit und einen guten Spielausgleich verfügt. Es trägt dazu bei, Ausrisse an der Oberfläche zu reduzieren und die Maßgenauigkeit bei Serienteilen zu verbessern.
Beim konventionellen Fräsen kann die Schnittkraft Werkzeug und Werkstück in eine ungünstigere Richtung drücken. Bei Maschinen mit großen Spielräumen kann dies zu Werkzeugdurchbiegung, Rattern und Maßabweichungen führen. Dennoch kann es beim Schruppen sicherer sein, wenn das Maschinenspiel schwer zu kontrollieren ist.
Wärmeeinfluss und Schnittkraftrichtung
Beim Gleichlauffräsen entstehen Späne von dick nach dünn, wodurch die Wärme schnell mit dem Span aus der Schnittzone abgeführt werden kann. Dies trägt zur Reduzierung der Werkzeugtemperatur, der Werkstückerwärmung und der thermischen Verformung bei.
Konventionelles Fräsen erzeugt Späne von dünn bis dick. Das Werkzeug kann vor dem Schneiden reiben, und es kann sich mehr Wärme in der Kontaktzone ansammeln. Dies kann die Reibung erhöhen, insbesondere bei der Bearbeitung von Aluminium, Kupfer, Edelstahl, Titan oder wärmeempfindlichen Kunststoffen.
Die Schnittkraftrichtung ist ebenfalls unterschiedlich. Beim Gleichlauffräsen wird das Werkstück in den Fräser gezogen, während beim Gegenlauffräsen entgegen der Vorschubrichtung gedrückt wird. Daher erfordert das Gleichlauffräsen eine strengere Spielkontrolle, und das Gegenlauffräsen ist auf älteren Maschinen oft sicherer.
Analyse der Oberflächenqualität und Verarbeitungseffizienz
Gleichlauffräsen liefert in der Regel eine bessere Oberflächenqualität, da es Reibung reduziert, Schnittkraftschwankungen verringert und eine sauberere Spanabscheidung ermöglicht. Bei der Schlichtbearbeitung trägt es zur Erzielung glatterer Oberflächen mit einer Rauheit von Ra 0.8 µm oder darunter bei, sofern Maschinensteifigkeit, Werkzeugschärfe und Parameter optimal eingestellt sind.
Gleichlauffräsen kann die Bearbeitungseffizienz steigern, da das Werkzeug effektiver schneidet und weniger Reibung erzeugt. Bei der Serienfertigung mit CNC-Maschinen kann dies die Zykluszeit je nach Werkstückgeometrie, Material, Werkzeugweg und Maschinenleistung um etwa 10–20 % reduzieren.
Konventionelles Fräsen hinterlässt in der Regel mehr Werkzeugspuren und Grate, da der Fräser vor dem Schneiden reibt und mit einer größeren Spandicke austritt. Um hohe Oberflächenqualitätsanforderungen zu erfüllen, sind unter Umständen zusätzliche Nachbearbeitungen wie Polieren, Entgraten oder ein abschließender Gleichlauffräsgang erforderlich.
Anforderungen an die Struktur und das Steuerungssystem von Werkzeugmaschinen
Gleichlauffräsen erfordert eine hohe Maschinensteifigkeit, eine stabile Servosteuerung und einen effektiven Spielausgleich. Bei Instabilität des Maschinentisches, der Kugelumlaufspindel, der Spindel, der Vorrichtung oder des Werkzeughalters kann es beim Gleichlauffräsen zu Vibrationen, Werkzeugklemmen oder Maßabweichungen kommen.
Moderne CNC-Bearbeitungszentren eignen sich aufgrund ihrer robusteren Konstruktion, präzisen Vorschubsteuerung und Softwarekompensation in der Regel besser für das Gleichlauffräsen. Dadurch ermöglicht das Gleichlauffräsen eine bessere Oberflächengüte, längere Werkzeugstandzeiten und höhere Effizienz.
Konventionelles Fräsen eignet sich besser für ältere Maschinen, manuelle Fräsmaschinen oder Anlagen mit spürbarem Spiel. Die Schnittrichtung ist weniger streng und verringert das Risiko, dass das Werkzeug das Werkstück plötzlich in den Fräser zieht.
Wann ist Gleichlauffräsen oder Gegenlauffräsen die richtige Wahl?
Die Wahl zwischen Gleichlauf- und Gegenlauffräsen hängt von der Werkstoffart, dem Bearbeitungsstand, dem Zustand der Werkzeugmaschine, der Steifigkeit der Vorrichtung, den Toleranzanforderungen und dem angestrebten Oberflächengütegrad ab. Die optimale Methode richtet sich nach den konkreten Bearbeitungsbedingungen und nicht nach einer festen Regel.
Auswahl nach Materialart
Unterschiedliche Werkstoffe reagieren unterschiedlich auf Gleichlauf- und Gegenlauffräsen. Härte, Duktilität, Wärmeleitfähigkeit, Spanverhalten und Kaltverfestigungsneigung des Werkstoffs beeinflussen die optimale Frässtrategie.
| Medientyp | Gemeinsame Noten | Empfohlene Fräsmethode | Professionelle Tipps |
| Aluminiumlegierung | 6061, 7075 | Gleichlauffräsen | Hilft dabei, das Festkleben des Werkzeugs zu reduzieren, den Spanabtransport zu verbessern und eine bessere Oberflächengüte zu erzielen. |
| Mittelkohlenstoffstahl / Matrizenstahl | P20, H13, S50C | Schruppen: Konventionelles Fräsen, Schlichten: Gleichlauffräsen | Konventionelles Fräsen verbessert die Schruppstabilität, Gleichlauffräsen verbessert die Endgüte und Präzision. |
| Titanlegierung | Ti6Al4V, TC4 | Gleichlauffräsen | Reduziert Wärmeentwicklung und Werkzeugbelastung in Kombination mit starker Kühlung und geringem Vorschub. |
| Edelstahl | 304, 316, 17-4PH | Schruppen: Konventionelles Fräsen, Schlichten: Gleichlauffräsen | Konventionelles Fräsen verbessert die Stabilität bei schweren Zerspanungsarbeiten, Gleichlauffräsen hilft, Grate zu kontrollieren und die Oberflächengüte zu verbessern. |
| Kupfer | C110, C101 | Konventionelles Mahlen | Eine gleichmäßigere Schneidkraft kann dazu beitragen, Verschmierungen, Verstopfungen und Überhitzung zu reduzieren. |
| Messing | H62, C360 | Gleichlauffräsen | Die hervorragende Bearbeitbarkeit ermöglicht Hochgeschwindigkeitsschnitte und eine verbesserte Oberflächengüte. |
| Technische Kunststoffe | POM, PA6, PTFE | Gleichlauffräsen | Hilft dabei, Hitze, Grate, Schmelzen und Materialverformung zu reduzieren. |
| Hochleistungskunststoffe | PEEK, PI, UPE | Gleichlauffräsen | Unterstützt eine bessere Maßgenauigkeit und sauberere Oberflächen bei teuren Materialien. |
| Magnesiumlegierung | AZ31B, ZK60 | Gleichlauffräsen | Verringert die Schneidzeit und die Hitzeentwicklung, die Brandsicherheit muss jedoch sorgfältig beachtet werden. |
| Kohlefaserverbundwerkstoffe | CFK | Konventionelles Fräsen mit Spezialwerkzeugen | Hilft dabei, Faserherausziehen und Kantendelamination zu reduzieren, wenn die Werkzeuggeometrie geeignet ist. |
Entsprechend den Prozessanforderungen
Der Bearbeitungsstand ist einer der wichtigsten Faktoren bei der Wahl zwischen Gleichlauf- und Gegenlauffräsen in der CNC-Bearbeitung. Schruppen und Schlichten haben unterschiedliche Prioritäten und erfordern daher unter Umständen unterschiedliche Schnittrichtungen.
Beim CNC-Fräsen liegt der Fokus der Schruppbearbeitung auf schnellem Materialabtrag, Werkzeugsicherheit und Prozessstabilität. Die Schlichtbearbeitung konzentriert sich auf Oberflächenqualität, Maßgenauigkeit, Gratkontrolle und die Konsistenz des Endprodukts.
Aus diesem Grund wird das konventionelle Fräsen häufig zum Schruppen unter instabilen Bedingungen eingesetzt, während das Gleichlauffräsen häufig zum Schlichten auf starren CNC-Fräsmaschinen verwendet wird.
Grobe Bearbeitung
Die Schruppbearbeitung erfordert das schnelle und sichere Abtragen großer Materialmengen. Konventionelles Fräsen eignet sich oft für die Schruppbearbeitung, da das Werkzeug allmählich in den Schnitt eindringt und eine bessere Kontrolle bei der Bearbeitung unregelmäßiger Werkstücke oder großer Aufmaße ermöglicht.
Diese schrittweise Schneidwirkung trägt dazu bei, ein plötzliches Eingreifen des Werkzeugs zu reduzieren, insbesondere bei Werkstoffen mit harten Oberflächen, Zunder, Gusshaut oder ungleichmäßiger Härte. Sie ist auch dann von Vorteil, wenn die Steifigkeit der Vorrichtung nicht optimal ist.
Allerdings ist für das Schruppen nicht immer konventionelles Fräsen erforderlich. Auf modernen, robusten CNC-Maschinen mit starken Werkzeugen und stabilen Aufspannungen kann auch das Gleichlauffräsen für ein effizientes Schruppen eingesetzt werden, sofern das Zahnflankenspiel und die Schnittkraft korrekt eingestellt sind.
Konfektionierung
Für die Endbearbeitung sind eine bessere Oberflächengüte, Maßgenauigkeit und Kantenqualität erforderlich. Gleichlauffräsen wird in der Regel bevorzugt, da es Reibung reduziert, eine sauberere Spanbildung erzeugt und die Oberflächenausrisse verringert.
Wenn es darum geht, enge Toleranzen wie ±0.01 mm oder eine Oberflächenrauheit unter Ra0.8μm zu erreichen, kann das Gleichlauffräsen auf starren CNC-Maschinen zu konsistenteren Ergebnissen führen.
Bei hochwertigen Bauteilen kann ein abschließender Gleichlauffräsgang die Gratbildung reduzieren, die Konturgenauigkeit verbessern und den Bedarf an manuellem Polieren oder Nachbearbeitung verringern.
Nach Maschinentyp
Der Maschinentyp hat einen entscheidenden Einfluss darauf, ob Gleichlauffräsen oder Gegenlauffräsen sicherer und effektiver ist. Moderne CNC-Bearbeitungszentren und ältere manuelle Maschinen verhalten sich unter Schnittkräften sehr unterschiedlich.
Hochsteife CNC-Maschinen eignen sich in der Regel für das Gleichlauffräsen, da sie robustere Strukturen, eine bessere Vorschubsteuerung und einen Spielausgleich bieten. Manuelle Maschinen oder ältere Anlagen erzielen beim konventionellen Fräsen unter Umständen bessere Ergebnisse, da sie empfindlicher auf Spiel reagieren.
Vor der Wahl einer Methode sollten die Maschinenbediener die Spindelsteifigkeit, den Tischspielraum, die Festigkeit der Vorrichtung, das Ansprechverhalten des Servos, den Rundlauf des Werkzeughalters und die Schnittlast überprüfen.
Hochpräzise CNC-Bearbeitungszentren
Hochpräzise CNC-Bearbeitungszentren eignen sich im Allgemeinen gut für das Gleichlauffräsen. Diese Maschinen verfügen üblicherweise über Kugelgewindetriebe, Servosteuerung, Steigungskompensation, hohe Spindelsteifigkeit und stabile Vorschubgenauigkeit.
Das Gleichlauffräsen auf diesen Maschinen ermöglicht Hochgeschwindigkeitsbearbeitung, Feinbearbeitung und die Fertigung gleichbleibender Serien. Es findet breite Anwendung in der Luft- und Raumfahrt, der Medizintechnik, im Präzisionsformenbau, in der Robotik und bei hochwertigen Industriekomponenten.
Bei der Bearbeitung teurer Werkstoffe oder eng tolerierter Teile kann das Gleichlauffräsen die Nacharbeit reduzieren, indem es die Oberflächengüte, die Werkzeugstabilität und die Maßgenauigkeit verbessert.
Manuelle oder konventionelle Fräsmaschinen
Für konventionelles Fräsen eignen sich manuelle Fräsmaschinen und ältere konventionelle Fräsmaschinen oft besser. Diese Maschinen können jedoch ein spürbares Spiel und eine begrenzte Kompensationsfähigkeit aufweisen.
Beim Gleichlauffräsen kann das Zahnflankenspiel dazu führen, dass der Fräser den Tisch ruckartig zieht, was Rattern, Überdrehen oder Werkzeugbruch zur Folge haben kann. Beim Gegenlauffräsen wird dieses Risiko verringert, da die Schnittkraft entgegen der Vorschubrichtung wirkt.
Bei älteren Maschinen, grober Bearbeitung und Arbeiten mit unkritischen Toleranzen ist das konventionelle Fräsen oft sicherer und besser vorhersagbar.
Verarbeitung von Business Case-Analysen
Die Analyse von Wirtschaftlichkeitsberechnungen im Bearbeitungsprozess hilft, die Theorie des Fräsens mit realen Fertigungsentscheidungen zu verknüpfen. Verschiedene Branchen haben unterschiedliche Prioritäten, wie z. B. Toleranz, Oberflächenrauheit, Materialkosten, Gratkontrolle, Zykluszeit, Werkzeugverschleiß und Bauteilzuverlässigkeit.
Luft- und Raumfahrtkomponenten
Bei Bauteilen für die Luft- und Raumfahrt wird das Gleichlauffräsen häufig als bevorzugtes Verfahren zur Schlichtbearbeitung eingesetzt, da es eine bessere Oberflächengüte, Maßgenauigkeit und Werkzeugstandzeit ermöglicht. Titanlegierungsrahmen, Aluminiumstrukturteile und dünnwandige Bauteile profitieren oft von einem stabilen Spanabtransport und geringerer Schnittwärme.
Da Bauteile für die Luft- und Raumfahrt in der Regel sehr wertvoll sind und enge Toleranzen aufweisen, sind Maschinensteifigkeit, Vorrichtungsdesign und Werkzeugwegsteuerung von entscheidender Bedeutung. Gleichlauffräsen kann in Kombination mit einem leistungsstarken Kühlmittel und optimierten Schnittparametern Oberflächenrisse reduzieren und die Schnittgenauigkeit verbessern.
Für die Vorbearbeitung von dickem Material oder unebenen Rohlingen kann das konventionelle Fräsen immer noch eingesetzt werden, wenn die Stabilität wichtiger ist als die Oberflächengüte.
Präzisionsformindustrie
Im Präzisionsformenbau wird das Gleichlauffräsen häufig zur Nachbearbeitung eingesetzt, um die Oberflächenglätte zu verbessern, Bearbeitungsspuren zu reduzieren und die Polierzeit zu verkürzen. Dies ist vorteilhaft für Kunststoffspritzgussformen, Druckgussformen und EDM-Kupferelektroden.
Konventionelles Fräsen kann bei der Schruppbearbeitung eingesetzt werden, um Material sicher abzutragen, insbesondere bei der Bearbeitung von hartem Formstahl oder unregelmäßigem Rohmaterial. Sobald die Materialzugabe stabil ist, wird häufig Gleichlauffräsen für die Vorschlicht- und Endbearbeitung verwendet.
Eine kombinierte Strategie trägt dazu bei, Werkzeugstandzeit, Oberflächenqualität und Produktionseffizienz in Einklang zu bringen.
Medizintechnik
Medizinprodukte erfordern eine präzise Maßhaltigkeit, glatte Oberflächen, gratfreie Kanten und eine stabile Prozesswiederholbarkeit. Das Gleichlauffräsen wird häufig für die Endbearbeitung von Medizinteilen wie Knochenschrauben, Implantatkomponenten, chirurgischen Instrumenten und Präzisionsgehäusen bevorzugt.
Bei Titan, Edelstahl, PEEK und anderen medizinischen Werkstoffen kann das Gleichlauffräsen in Verbindung mit scharfen Werkzeugen und kontrollierten Schnittparametern die Wärmeentwicklung und Oberflächenfehler reduzieren.
Da medizinische Komponenten eine hohe Zuverlässigkeit erfordern, muss die Fräsrichtung auf die Werkzeuggeometrie, die Kühlmittelstrategie, die Anforderungen an die Oberflächengüte und die Kontaminationskontrolle abgestimmt werden.
Praktische Ratschläge und Tipps
Die praktische Fräsleistung hängt von mehr ab als nur der Wahl zwischen Gleichlauf- und Gegenlauffräsen. Werkzeuggeometrie, Schnittparameter, Werkstückspannung, Maschinensteifigkeit, Kühlmittel, Werkzeugwegstrategie und Bedienerkontrollen beeinflussen das Endergebnis maßgeblich.
Tipps zum Einstellen der Schnittparameter für Gleichlauffräsen und Gegenlauffräsen
Die Schnittparameter müssen je nach Material, Werkzeugdurchmesser, Werkzeugbeschichtung, Spindelleistung, Spannvorrichtungssteifigkeit und gewünschter Oberflächengüte angepasst werden. Gleichlauffräsen und Gegenlauffräsen erfordern in der Regel unterschiedliche Parameterstrategien.
Beim Gleichlauffräsen werden häufig höhere Spindeldrehzahlen, mittlere Vorschübe, geringe Schnitttiefen und effektive Kühlung eingesetzt, um die Oberflächengüte zu verbessern und die Wärmeentwicklung zu reduzieren. Beim Gegenlauffräsen sind etwas niedrigere Drehzahlen, moderate Vorschübe, größere Schnitttiefen und kontinuierliche Kühlung beim Schruppen üblicher.
Diese Werte sollten als Ausgangspunkte und nicht als feste Standards betrachtet werden. Probeschnitte und Qualitätskontrollen sind vor der Serienproduktion weiterhin notwendig.
Empfohlene Parameter für das Gleichlauffräsen
Empfohlene Parameter für das Gleichlauffräsen umfassen häufig eine hohe Spindeldrehzahl, einen mittleren Vorschub, eine geringe Schnitttiefe und eine stabile Kühlung. Ein typischer Startbereich liegt bei 3000–8000 U/min, 600–1200 mm/min Vorschub, 0.5–1 mm axialer Schnitttiefe und 50–70 % Werkzeugdurchmesser radialer Schnittbreite.
Das Gleichlauffräsen profitiert von scharfen Werkzeugen, einer festen Werkstückspannung und einer stabilen Maschinensteuerung. Zwangskühlung oder Minimalmengenschmierung können die Wärmeentwicklung reduzieren und den Spanabtransport verbessern.
Für die Endbearbeitung können kleinere Zustellungen und geringere Schnittkräfte die Oberflächenrauheit und Maßgenauigkeit verbessern.
Empfohlene Parameter für das konventionelle Fräsen
Für das Schruppen werden häufig etwas niedrigere Spindeldrehzahlen, ein moderater Vorschub und eine größere Schnitttiefe empfohlen. Ein typischer Ausgangspunkt sind beispielsweise 2000–5000 U/min, 400–800 mm/min Vorschub, 1–2 mm axiale Schnitttiefe und 30–50 % des Werkzeugdurchmessers radiale Schnittbreite.
Konventionelles Fräsen verträgt gröbere Aufspannungen besser als Gleichlauffräsen, jedoch müssen übermäßige Hitze und Reibung vermieden werden. Kontinuierliche Kühlung trägt dazu bei, die Erwärmung des Werkstücks und den Werkzeugverschleiß zu reduzieren.
Bei harten Werkstoffen, unregelmäßigen Rohlingen oder alten Maschinen können konservative Parameter Werkzeugausbrüche und Vibrationen reduzieren.
So vermeiden Sie Rattermarken und Schnittrisse
Rattermarken und Schnittrisse lassen sich durch verbesserte Werkzeugsteifigkeit, optimierte Schnittparameter und Vermeidung instabilen Werkzeugeingriffs reduzieren. Wichtig sind dabei ein geringer Werkzeugüberhang, steife Werkzeughalter, beschichtete Werkzeuge und eine stabile Spannvorrichtung.
Die Schnittgeschwindigkeit sollte Resonanzzonen vermeiden. Treten Vibrationen auf, kann eine Reduzierung der Spindeldrehzahl, eine Anpassung des Vorschubs, eine Verringerung der Schnitttiefe oder eine Änderung des Werkzeugeingriffs zur Stabilisierung des Schnitts beitragen.
Bei tiefen Kavitäten kann das Stufenfräsen oder das schichtweise Fräsen in Z-Richtung die Werkzeugbelastung reduzieren. Werkzeugwegvorschau und Vorrichtungsprüfung sollten vor der eigentlichen Bearbeitung abgeschlossen sein.
Werkstückspannung und Spielkontrolle
Die Werkstückspannung und die Kontrolle des Zahnflankenspiels sind für ein stabiles Fräsen unerlässlich. Eine mangelhafte Spannung kann zu Werkstückbewegungen, Rattern, Maßabweichungen und Werkzeugbruch führen.
Eine stabile Vorrichtung erfordert eine zuverlässige Positionierung, ausreichende Kontaktfläche und eine gleichmäßige Spannkraft. Bei weichen Materialien wie Aluminium oder Kupfer können Schutzscheiben oder weiche Spannbacken helfen, Oberflächenverformungen zu vermeiden.
Das Zahnflankenspiel ist beim Gleichlauffräsen besonders kritisch. Ältere Maschinen sollten vor dem Gleichlauffräsen geprüft und, falls möglich, kompensiert werden. Lässt sich das Zahnflankenspiel nicht kontrollieren, ist das Gegenlauffräsen in der Regel sicherer.
Typische Fehler und Lösungen
Typische Fehler beim Fräsen sind Gleichlauffräsen an Maschinen mit Spiel, zu hoher Vorschub, stumpfe Werkzeuge, mangelhafte Werkstückspannung und das Ignorieren der Kühlmittelanforderungen. Diese Fehler können zu Werkzeugausbrüchen, schlechter Oberflächenqualität, Werkzeugverklemmung oder ungleichmäßigen Werkstückabmessungen führen.
| Aufgabenstellung: | Ursachenanalyse | Lösungsvorschläge |
| Gleichlauffräsen Werkzeugzerspanung | Zu hoher Vorschub, zu aggressiver Werkzeugeintritt, mangelnde Steifigkeit | Vorschubgeschwindigkeit reduzieren, Eintrittsweg optimieren, Werkzeugaufnahme verbessern |
| Schlechte Oberflächenrauheit beim konventionellen Fräsen | Werkzeugabrieb, stumpfes Schneidwerkzeug, hohe Schnittkraft | Werkzeug austauschen, Eintrittsgeschwindigkeit reduzieren, Fertiggang hinzufügen |
| Werkzeugklemmung oder -verschmierung | Hohe Temperaturen, mangelhafte Schmierung, ungeeignete Beschichtung | Kühlung verbessern, beschichtete Werkzeuge verwenden, Drehzahl und Vorschub anpassen |
| Uneinheitliche Teilegröße | Werkstückverschiebung, Umkehrspiel, thermische Spindeldrift | Vorrichtung verstärken, Spiel prüfen, Temperatur stabilisieren |
| Gratbildung | Falsche Schnittrichtung, stumpfe Schneide, schlechte Austrittsstrategie | Gleichlauffertigstellung verwenden, Werkzeug schärfen, Werkzeugweg optimieren |
Vor der Bearbeitung empfiehlt es sich, kurz die Spannvorrichtung, die Werkzeugwegvorschau, die Vorschubgeschwindigkeit, die Spindeldrehzahl, die Kühlmitteleinstellungen und das Zahnflankenspiel zu überprüfen. Eine kurze Einrichtungsprüfung kann Werkzeugschäden, Ausschuss und teure Nacharbeiten vermeiden.
Häufig gestellte Fragen
Was ist besser, Gegenlauf- oder Gleichlauffräsen?
Bei meiner Arbeit bevorzuge ich Gleichlauffräsen für die meisten CNC-Bearbeitungen aufgrund der glatteren Oberfläche und der längeren Werkzeugstandzeit. Es minimiert Schnittkraftschwankungen und reduziert die Wärmeentwicklung. Auf Maschinen mit spürbarem Spiel oder fehlenden Kompensationssystemen ist Gegenlauffräsen jedoch sicherer und stabiler. Bei Präzisionsanforderungen unter ±0.01 mm bietet Gleichlauffräsen eine überlegene Konsistenz – insbesondere bei der Bearbeitung von Aluminium- oder Titanlegierungen.
Was sind die Nachteile des Gleichlauffräsens?
Gleichlauffräsen ist zwar hocheffizient, birgt aber Risiken auf Maschinen mit unzureichender Spielkontrolle. Die Bewegung des Fräsers zieht das Werkstück in das Werkzeug hinein, was zu plötzlichem Werkzeugeingriff, Werkstückverschiebung oder Oberflächenaushöhlung führen kann. Ohne ordnungsgemäße Spielkompensation habe ich Toleranzfehler von über 0.05 mm und erhöhte Werkzeugabsplitterungen beobachtet, insbesondere beim Schneiden von harten Materialien wie Edelstahl oder gehärtetem Stahl.
Was sind die Vorteile des Gegenlauffräsens?
Gegenlauffräsen (auch Gegenlauffräsen genannt) bietet bessere Kontrolle beim Schruppen und dämpft Vibrationen besser. Ich wähle es häufig bei der Bearbeitung von Gusseisen, Schmiedeteilen oder gehärtetem Stahl, wo Steifigkeit und Werkzeugstabilität wichtiger sind als die Oberflächenqualität. Es ist besonders nützlich bei alten oder manuellen Maschinen – insbesondere bei Toleranzen über ±0.05 mm, wenn die Bearbeitungsstabilität Vorrang vor der Oberflächengüte hat.
Was ist Aufwärts- und Abwärtsfräsen?
Gleichlauffräsen (konventionelles Fräsen) drückt das Werkzeug entgegen der Vorschubrichtung, wodurch der Werkzeugeintritt gleichmäßiger wird und Stöße absorbiert werden – ideal für Schruppbearbeitungen oder instabile Aufspannungen. Gleichlauffräsen (auch: Gleichlauffräsen) zieht das Werkzeug in Vorschubrichtung, was zu saubereren Oberflächen und geringerem Werkzeugverschleiß führt. Für Aluminium, Kupfer und technische Kunststoffe wähle ich Gleichlauffräsen. Bei abrasiven oder hochfesten Metallen vermeidet das konventionelle Fräsen durch Spiel verursachte Verformungen.
Was ist Spiel beim Gleichlauffräsen?
Spiel beim Gleichlauffräsen bezeichnet das mechanische Spiel zwischen Komponenten wie Leitspindeln oder Zahnrädern. Wird es nicht korrigiert, kann es zu unregelmäßigen Werkzeugbewegungen, Rattern und Maßungenauigkeiten führen. In meiner Werkstatt haben wir an älteren Maschinen Spielwerte von bis zu 0.03 mm gemessen – mehr als genug, um Teile mit engen Toleranzen zu ruinieren. Deshalb überprüfe ich vor dem Einsatz des Gleichlauffräsens bei kritischen Vorgängen immer die Spielkompensation.
Fazit
Gleichlauffräsen und Gegenlauffräsen sind nicht per se besser oder schlechter. Es handelt sich um zwei unterschiedliche Frässtrategien, die je nach Maschinensteifigkeit, Spielkontrolle, Werkstoffart, Bearbeitungsstufe, Oberflächengüteanforderungen und Toleranzvorgaben ausgewählt werden sollten. Gleichlauffräsen eignet sich besser für moderne, steife CNC-Maschinen, Schlichtbearbeitungen, Hochgeschwindigkeitsbearbeitungen und Teile, die eine gute Oberflächengüte und Werkzeugstandzeit erfordern. Gegenlauffräsen ist besser geeignet für ältere Maschinen, Schruppbearbeitungen, instabile Werkstücke und Anwendungen, bei denen die Schnittstabilität wichtiger ist als die Oberflächenqualität.
Bei TiRapid bieten wir präzise CNC-Bearbeitung für kundenspezifische Metall- und Kunststoffbauteile. Ob Fräsen, Drehen, Bohren, Gewindeschneiden, Oberflächenbearbeitung oder CNC-Bearbeitung mit engen Toleranzen – unser Ingenieurteam unterstützt Sie bei der Prüfung von Materialverhalten, Bearbeitungsverfahren, Vorrichtungsstabilität, Toleranzkontrolle und Produktionsmachbarkeit. So gewährleisten wir zuverlässige Bauteilqualität und effiziente Fertigung.
















