
Die Rundlaufgenauigkeit ist beim CNC-Drehen ein wichtiges Qualitätskriterium für die Präzisionsbearbeitung von Wellen, insbesondere von Getriebewellen, Stufenwellen, Buchsen, Präzisionshülsen, Verbindungsstücken und anderen rotierenden Bauteilen. Bei Bauteilen mit mehreren konzentrischen Außendurchmessern, Innenbohrungen, Absätzen oder Präzisionspassflächen reicht die alleinige Einhaltung der Maßtoleranzen möglicherweise nicht aus, um eine einwandfreie Montage und Funktion zu gewährleisten. Überschreitet die Rundlaufgenauigkeit oder der Rundlauf die vorgegebene Toleranz, kann das Bauteil im Betrieb Vibrationen, exzentrische Rotation, ungleichmäßigen Verschleiß oder Montageschwierigkeiten aufweisen. CNC-Drehen verbessert die Rundlaufgenauigkeit und die Chargenkonsistenz durch stabile Spindelleistung, geeignete Werkstückspannung, konsistente Bearbeitungsbezugspunkte, präzise Werkzeugkompensation und In-Prozess-Prüfung. TiRapid bietet CNC-Drehdienstleistungen für Wellen, Hülsen und andere rotierende Bauteile mit Präzisionsbearbeitung, DFM-Unterstützung und Qualitätsprüfung.
Warum beeinflusst die Rundlaufgenauigkeit beim CNC-Drehen die Leistung von Präzisionsteilen?
Bei Wellenkomponenten ist die Rundlaufgenauigkeit nicht nur eine isolierte Maßanforderung. Sie steht in engem Zusammenhang mit der Rotationsgenauigkeit, der Passung, der Lagerleistung und der Lebensdauer der Komponente. Enthält ein Bauteil mehrere Wellendurchmesser, Innenbohrungen, Gewindeabschnitte und Positionierschultern, kann die Beziehung ihrer Mittelachsen die endgültige Leistung der Baugruppe direkt beeinflussen. Präzisionsrotierende Komponenten, die in Motoren, Getrieben, Automatisierungsanlagen, Kfz-Getrieben und Präzisionsmaschinen eingesetzt werden, müssen einen stabilen Lauf gewährleisten. Erhebliche Fluchtungsfehler zwischen verschiedenen Wellenabschnitten können zusätzliche Radialkräfte und Vibrationen erzeugen und die Betriebsstabilität des gesamten Systems beeinträchtigen. Beim Präzisions-CNC-Drehen muss die Rundlaufgenauigkeit während der gesamten Bauteilkonstruktion, der Werkstückspannung, der Bearbeitungsreihenfolge und der Endprüfung berücksichtigt werden, anstatt sich ausschließlich auf die Endprüfung zur Fehlererkennung zu verlassen.
Die Konzentrizität steht in engem Zusammenhang mit dem Rundlauf.
Technische Zeichnungen können je nach den funktionalen Anforderungen des Bauteils Rundlauf, Rundlaufgenauigkeit oder Gesamtrundlauf vorschreiben. Bei rotierenden Teilen gibt der Rundlauf an, wie stark eine bearbeitete Oberfläche während der Rotation von der Bezugsachse abweicht, während die Rundlaufgenauigkeit das Verhältnis zwischen dem Mittelpunkt eines bearbeiteten Merkmals und der Bezugsachse beschreibt. Die Bearbeitung mehrerer Wellendurchmesser in einer Aufspannung kann in der Fertigung Positionierfehler reduzieren und die korrekte Positionierung verschiedener Merkmale gewährleisten. Anbieter von Präzisions-CNC-Drehteilen verwenden je nach Zeichnungsvorgaben und Teilegeometrie Messuhren, V-Blöcke, spezielle Lehren oder Koordinatenmessgeräte (KMG) zur Prüfung.
Wellenkomponenten erfordern eine sorgfältige Kontrolle der Rundlaufgenauigkeit.
Wellenkomponenten weisen häufig mehrere Bearbeitungszonen auf, darunter Lagersitze, Dichtflächen, Positionierschultern, Gewindeabschnitte und Anschlussenden. Wenn sich diese Bereiche gemeinsam drehen oder präzise mit anderen Komponenten zusammenpassen müssen, reicht die Kontrolle der einzelnen Durchmesser nicht aus, um die Montageleistung zu gewährleisten. Beispielsweise können zwei Lagersitze auf einer Welle zwar ihre Maßtoleranzen einhalten, aber dennoch eine erhebliche axiale Fehlausrichtung aufweisen. Nach der Montage kann dies zu erhöhtem Rotationswiderstand, Vibrationen oder vorzeitigem Verschleiß führen. Bei Präzisionswellen für Getriebe, Robotergelenke, Automatisierungsanlagen und mechanische Präzisionswellen sollten kritische Bezugspunkte und Passungsbereiche bereits in der Konstruktionsphase definiert und während des gesamten CNC-Drehprozesses konsequent eingehalten werden.
Welche Faktoren beeinflussen die Rundlaufgenauigkeit beim CNC-Drehen?
Die Rundlaufgenauigkeit beim CNC-Drehen wird durch Maschinenzustand, Werkzeug, Werkstückeigenschaften, Werkstückspannung, Schnittparameter und Temperaturänderungen beeinflusst. Bereits signifikante Abweichungen dieser Faktoren können die axiale oder radiale Abweichung von Präzisionswellenbauteilen erhöhen. Die Drehdaten von TiRapid identifizieren zudem Spindelgenauigkeit, Maschinensteifigkeit, Spannmethoden, Werkzeugzustand und Temperaturänderungen als wichtige Einflussfaktoren auf die Drehgenauigkeit.
Die Spindelgenauigkeit bestimmt die Rotationsstabilität
Die Spindel einer CNC-Drehmaschine dreht das Werkstück während der Bearbeitung, daher beeinflusst die Spindelgenauigkeit direkt die Schnittbedingungen. Weist die Spindel übermäßigen Rundlauf, Lagerverschleiß oder eine nachlassende Genauigkeit nach längerem Betrieb auf, kann selbst ein präzise programmierter Werkzeugweg keine stabile Rundlaufgenauigkeit gewährleisten. Präzisions-CNC-Drehen erfordert regelmäßige Überprüfungen des Spindelzustands, der Revolverpositioniergenauigkeit und der Maschinengeometrie sowie entsprechende Wartungs- und Kalibrierungsmaßnahmen je nach Maschinennutzung. Ein stabiles Maschinenfundament trägt dazu bei, Maßabweichungen in der Serienfertigung zu reduzieren und die Wiederholgenauigkeit zwischen verschiedenen Produktionsläufen zu verbessern.
Werkstückspannung bestimmt Bezugsstabilität
Die Werkstückspannung ist ein entscheidender Faktor für die Rundlaufgenauigkeit beim CNC-Drehen. Standard-Dreibackenfutter eignen sich für viele konventionelle Rotationsbauteile, jedoch erfordern Präzisions-Stufenwellen, dünnwandige Hülsen und lange Wellen unter Umständen stabilere Spannmethoden. Unzureichende Spannlänge, ungleichmäßige Spannkraft oder Grate an der Auflagefläche können zu Werkstückunwucht führen. Bei Bauteilen mit langen Wellen können Reitstockstützen, Lünetten oder andere Hilfsstützen Vibrationen und Verformungen während der Bearbeitung reduzieren. Die Präzisionsbearbeitungsrichtlinien von TiRapid betonen ebenfalls die Bedeutung von Reitstockstützen, Lünetten und reduziertem Überhang bei der Bearbeitung von Bauteilen mit langen Wellen.
Werkzeugverschleiß kann zu Maß- und Geometriefehlern führen.
Mit zunehmender Nutzungsdauer eines Schneidwerkzeugs verändert der Verschleiß allmählich die tatsächlichen Schnittbedingungen. Geringfügige Veränderungen bei der Schruppbearbeitung beeinträchtigen die Funktionalität möglicherweise nicht unmittelbar, doch bei der Schlichtbearbeitung können Änderungen des Werkzeugspitzenradius, des Schneidkantenzustands oder der Werkzeugposition zu Durchmesserabweichungen, veränderter Oberflächengüte und Abweichungen der geometrischen Genauigkeit führen. Für die Serienfertigung von CNC-Drehteilen können Hersteller Verfahren zur Werkzeugstandzeitüberwachung einführen, Erstmusterprüfungen durchführen, kritische Maße während der Produktion überwachen und Werkzeuge austauschen oder kompensieren, bevor diese ihre Verschleißgrenze erreichen. Dies trägt dazu bei, Konsistenzprobleme bei großen Produktionschargen zu reduzieren.
Wie lässt sich die Rundlaufgenauigkeit bei CNC-Drehprozessen steuern?
Die Kontrolle der Rundlaufgenauigkeit beim Präzisionsdrehen erfordert mehr als nur den Einsatz einer hochpräzisen Maschine. Ein geeigneter Bearbeitungsprozess muss zudem Bezugspunkte, Spannverfahren, Schrupp- und Schlichtbearbeitungsreihenfolge sowie Prüfpunkte entsprechend der Werkstückgeometrie festlegen. Je stabiler der Bearbeitungsprozess und je weniger Bezugspunktänderungen erforderlich sind, desto einfacher lässt sich die Rundlaufgenauigkeit der verschiedenen Merkmale gewährleisten.
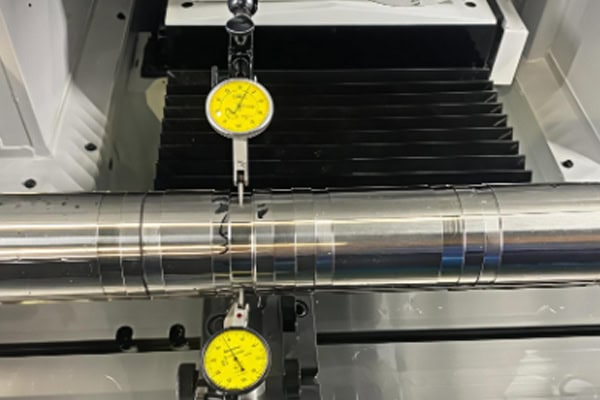
Minimierung wiederholter Werkstückspannungen
Wenn ein Bauteil mehrere Merkmale aufweist, die konzentrisch bleiben müssen, lassen sich Positionierungsfehler reduzieren, indem man die kritischen Merkmale nach Möglichkeit in einer einzigen Aufspannung fertigt. Wiederholtes Spannen führt zu neuen Positionierungsfehlern, und jeder Umpositionierungsvorgang kann die Werkstückachse verändern. Bei Wellenbauteilen kann das primäre Bezugselement zuerst bearbeitet und anschließend zur Fertigstellung anderer kritischer Durchmesser, Flächen und Bohrungen verwendet werden. Dieses Vorgehen verringert die akkumulierten Positionierungsfehler und verbessert die Konsistenz von präzisionsgefertigten CNC-Drehteilen.
Eine geeignete Reihenfolge für Schruppen und Schlichten festlegen
Die Schruppbearbeitung dient primär dem effizienten Abtragen von überschüssigem Material, während die Schlichtbearbeitung die endgültigen Abmessungen und die geometrische Genauigkeit festlegt. Werden die Endabmessungen in einem einzigen Arbeitsgang ohne ausreichende Prozesskontrolle erzielt, können innere Spannungen, Schnittwärme und Werkzeugbelastungen zu Maßabweichungen führen. Ein geeigneter Prozess sieht üblicherweise nach der Schruppbearbeitung ein angemessenes Schlichtzugabe vor. Dadurch kann das Werkstück einen stabileren Zustand erreichen, bevor kritische Durchmesser, Bohrungen und Flächen bearbeitet werden. Bei Präzisionswellen kann je nach Materialeigenschaften auch eine gestufte Bearbeitung eingesetzt werden, um den abschließenden Schlichtprozess zu stabilisieren.
Optimierung der Unterstützung für Komponenten mit langer Welle
Lange und schlanke Wellen weisen unter Umständen nicht die erforderliche Steifigkeit auf, was beim Schneiden zu Biegungen oder Vibrationen führen kann. Dies kann die Durchmessergenauigkeit, Rundheit und Konzentrizität beeinträchtigen. Reitstockstützen, Lünetten oder andere Hilfsstützen können den effektiven Überhang reduzieren und die durch die Schnittkräfte verursachten Verformungen begrenzen. Bei längeren Wellen sollten Ingenieure bei der Prozessplanung auch die Werkzeugposition, die Bearbeitungsrichtung und die Schnittparameter berücksichtigen. Je größer das Verhältnis von Länge zu Durchmesser ist, desto wichtiger wird die Bewertung der Lagerung und der Schwingungsdämpfung bereits in der Angebots- und Konstruktionsphase.
Wie sollte die Rundlaufgenauigkeit beim Präzisions-CNC-Drehen geprüft werden?
Nach der Bearbeitung ist das Prüfverfahren entsprechend der technischen Zeichnung und den Funktionsanforderungen des Bauteils auszuwählen. Gängige Prüfverfahren sind die Messung mit Messuhren, die V-Block-Prüfung, die Verwendung von Speziallehren und Koordinatenmessgeräten. Standardmäßige mechanische Bauteile können je nach Toleranzanforderungen mit wirtschaftlichen Prüfverfahren untersucht werden, während hochpräzise Wellen, medizinische Bauteile, Luft- und Raumfahrtkomponenten sowie kritische Getriebekomponenten eine umfassendere Maß- und Geometrieprüfung erfordern. Die Prüfverfahren sollten stets auf die Zeichnungsbezugspunkte und die Funktionsanforderungen abgestimmt sein, damit die Messergebnisse die tatsächliche Bauteilleistung präzise widerspiegeln.
Messuhren eignen sich für die schnelle Rundlaufprüfung
Messuhren werden häufig in der Fertigung zur Prüfung des Rundlaufs eingesetzt. Nachdem das Werkstück sicher positioniert ist, wird die Messspitze an die zu prüfende Oberfläche angelegt. Anschließend wird das Werkstück langsam gedreht, während die Bewegung der Messuhr beobachtet wird, um den Rundlauf zu bestimmen. Diese Methode ist einfach und effizient für Erstmusterprüfungen, die laufende Qualitätskontrolle und die schnelle Versandprüfung. Das Messergebnis kann jedoch durch die Werkstückspannung, die Wahl des Bezugspunktes und die Prüfposition beeinflusst werden. Bei strengen geometrischen Toleranzanforderungen können präzisere Messgeräte erforderlich sein.
Koordinatenmessgeräte eignen sich für die Prüfung komplexer Geometrien
Eine Koordinatenmessmaschine (KMM) kann mehrere Abmessungen und geometrische Merkmale digital erfassen und dabei ein Bezugssystem gemäß der technischen Zeichnung erstellen. Bei Präzisionsdrehteilen mit mehreren Wellendurchmessern, Innenbohrungen, Planflächen und komplexen Positionierungsmerkmalen liefert die KMM-Prüfung umfassendere Messdaten. Kritische Abmessungen, Lagebeziehungen, Rundheit und Konzentrizität können überprüft und Prüfberichte erstellt werden. Anbieter von Präzisionsbearbeitungsteilen können Erstmusterprüfungen oder Qualitätsberichte gemäß Kundenanforderungen bereitstellen und so die Entwicklungs- und Einkaufsteams bei der Überprüfung unterstützen, ob die Teile den vorgegebenen Konstruktionsanforderungen entsprechen.
Die Prüfanforderungen sollten der Teilefunktion entsprechen.
Nicht jedes Wellenbauteil erfordert extrem enge Rundlauftoleranzen. Wenn ein Bauteil nicht auf sehr hohe Rotationsgenauigkeit angewiesen ist, können unnötig enge Toleranzen die Bearbeitungs-, Prüf- und Lieferkosten erhöhen. Lagersitze, Dichtflächen und Präzisionsdrehbereiche können je nach Montagebedingungen eine strengere Kontrolle erfordern. Technische Zeichnungen sollten die Maße und geometrischen Merkmale, die die Funktion direkt beeinflussen, klar ausweisen, damit der Bearbeitungslieferant den Fertigungsprozess und das Angebot genau bewerten kann. Kritische Toleranzen sollten anhand der tatsächlichen Anwendungsanforderungen festgelegt werden, anstatt extrem enge Toleranzen einheitlich auf alle Merkmale anzuwenden.
Wie wählt man einen Hersteller für Präzisions-CNC-Dreharbeiten von Wellenkomponenten aus?
Bei Projekten, die hohe Rundlaufgenauigkeit, Wiederholbarkeit und stabile Serienfertigung erfordern, sind die Kompetenzen des Lieferanten in den Bereichen Engineering und Qualitätsmanagement ebenso wichtig wie die Maschinenspezifikationen. Bei der Beschaffung von präzisionsgedrehten CNC-Teilen können Einkaufsteams Bearbeitungsmaschinen, Prozesserfahrung, Prüfmöglichkeiten, DFM-Unterstützung, Prototypenvalidierung und Produktionskapazität bewerten. TiRapid bietet CNC-Drehen, DFM-Unterstützung und Präzisionsbearbeitung für Materialien wie Aluminiumlegierungen, Edelstahl, Titanlegierungen, Messing, Kupfer und technische Kunststoffe. Die veröffentlichten Informationen zum CNC-Drehen zeigen, dass die spezifizierten Toleranzen je nach Teilegeometrie, Material und Zeichnungsanforderungen bis zu ±0.005 mm und die typische Oberflächenrauheit bis zu Ra 0.6 betragen können.
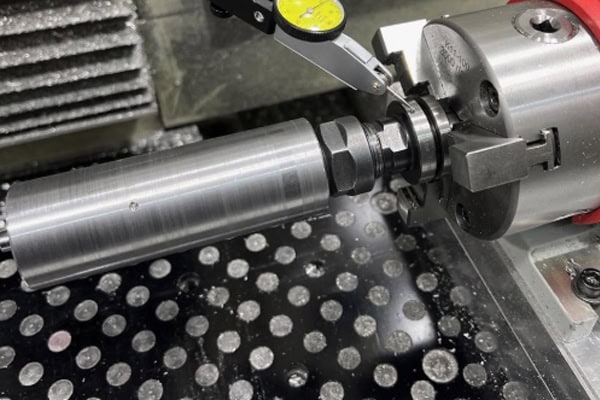
Bestätigung der Präzisionsbearbeitungsfähigkeiten für Wellen
Vor der Bestellung übermitteln Sie bitte die Bauteilzeichnung an den CNC-Bearbeitungsanbieter, damit dessen Konstruktionsteam kritische Wellendurchmesser, Innenbohrungen, Rundlaufgenauigkeit, Gewinde und Anforderungen an die Oberflächenbehandlung prüfen kann. Bei langen Wellen, dünnwandigen Hülsen, Wellen mit kleinem Durchmesser oder komplexen Stufenwellen sollte der Anbieter zudem den verfügbaren Bearbeitungsbereich und die Unterstützungsmethode bestätigen.
- Präzisions-CNC-Drehmaschinen
- Fähigkeit zur Bearbeitung kritischer Wellendurchmesser und Innenbohrungen
- Erfahrung in der Bearbeitung langer Wellen
- Konzentrizitäts- und Rundlaufkontrolle
- Fähigkeit zur Erstmusterprüfung
- Unterstützung von der Prototypenphase bis hin zu Seriengrößen
Eine eindeutige technische Bestätigung ermöglicht es den Beschaffungsteams, die Herstellbarkeit vor Produktionsbeginn zu beurteilen und verringert das Risiko von Prozessänderungen nach Produktionsbeginn.
Bereitstellung vollständiger technischer Zeichnungen und 3D-CAD-Modelle
Ein Angebot für präzises CNC-Drehen sollte nicht allein auf einem einfachen 3D-Modell basieren. Die 2D-Konstruktionszeichnung muss kritische Maße, Material, Oberflächenrauheit, Toleranzen, Gewindenormen und geometrische Anforderungen klar spezifizieren. Ein 3D-CAD-Modell hilft Ingenieuren, die vollständige Bauteilgeometrie zu verstehen. Die Bereitstellung beider Dateiformate kann die Effizienz der DFM-Prüfung verbessern.
- STEP- oder andere 3D-CAD-Modelle
- PDF- oder DWG-Konstruktionszeichnungen
- Materialgüte
- Kritische Maßtoleranzen
- Anforderungen an die Konzentrizität oder den Rundlauf
- Oberflächenrauheit
- Anforderungen an die Oberflächenbehandlung
- Bestellmenge
- Erforderlicher Lieferplan
Je vollständiger die technischen Informationen sind, desto einfacher ist es für die Ingenieure, den Bearbeitungsprozess, die Werkzeugkonfiguration, den Prüfplan und den Produktionsplan zu bestimmen, was auch eine genauere Angebotserstellung für das CNC-Drehen ermöglicht.
Prototypen herstellen, bevor die Serienproduktion beginnt
Bei hochpräzisen Wellenkomponenten kann der sofortige Start in die Serienproduktion das Risiko von Prozessanpassungen erhöhen. CNC-Drehprototypen ermöglichen es Herstellern, Materialauswahl, Werkstückspannung, Werkzeuge, Bearbeitungsreihenfolge und Prüfverfahren vor Produktionsbeginn zu überprüfen. Basierend auf den Ergebnissen der Prototypenprüfung kann der Bearbeitungsprozess anschließend angepasst und standardisiert werden. Nach Freigabe des Prototyps kann der Lieferant mit einem stabileren Fertigungsprozess in die Serienproduktion übergehen und so die Wahrscheinlichkeit von Maßabweichungen über die Produktionsmengen hinweg reduzieren.
Für Projekte, die Präzisionswellen, Buchsen, Verbinder und andere rotierende Bauteile erfordern, können Beschaffungsteams bereits in der Angebotsphase technische Zeichnungen, 3D-Modelle, Materialspezifikationen, kritische Toleranzen, Anforderungen an die Rundlaufgenauigkeit, Mengen und Liefertermine bereitstellen. TiRapid bietet CNC-Drehen und DFM-Unterstützung von der Prototypenfertigung bis zur Serienproduktion und kann die Herstellbarkeit anhand der spezifischen Geometrie und Anforderungen jedes Bauteils bewerten.















