
Das Ausdrehen ist ein Präzisionsbearbeitungsverfahren zur Vergrößerung und Korrektur vorhandener Bohrungen. Im Gegensatz zum Bohren, bei dem die Bohrung von vornherein erzeugt wird, verbessert das Ausdrehen Durchmesser, Rundheit, Geradheit, Ausrichtung und Oberflächenqualität, wenn die ursprüngliche Bohrung die endgültigen Funktionsanforderungen nicht erfüllt.
Dieser Leitfaden erläutert den Bohrbearbeitungsprozess, gängige Methoden und Werkzeuge, Bohrungstoleranzen, Faktoren, die die Genauigkeit beeinflussen, geeignete Werkstoffe, Anwendungsbereiche sowie die Unterschiede zwischen Bohren, Fräsen und Reiben. Er behandelt außerdem häufige Bearbeitungsprobleme und die Auswahl einer effizienten Methode für Präzisionsbohrungen.
Was ist Bohrbearbeitung?
Beim Bohren wird Material aus einem vorhandenen Loch mithilfe eines Einpunkt-Schneidwerkzeugs, typischerweise auf einer Bohrstange montiert, abgetragen. Das Ausgangsloch kann gebohrt, gegossen, geschmiedet oder durch einen anderen Bearbeitungsprozess hergestellt worden sein. Eine Drehmaschine, ein Fräszentrum, eine Koordinatenbohrmaschine oder eine spezielle Bohrmaschine kann es dann auf die gewünschte Größe und Geometrie erweitern und bearbeiten.
Der Hauptnutzen des Bohrens besteht nicht einfach darin, ein Loch zu vergrößern. Es ermöglicht dem Zerspanungsmechaniker, die Geometrie zu korrigieren und ein kontrollierteres Verhältnis zwischen der Bohrung und anderen funktionellen Merkmalen des Werkstücks herzustellen.
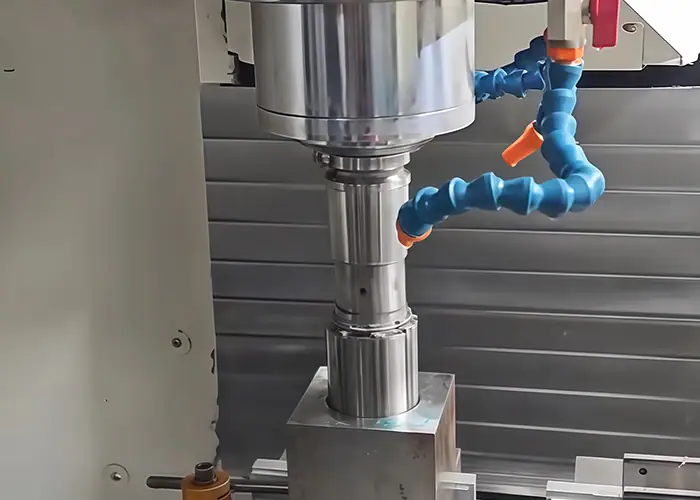
Was verbessert Langeweile?
Durch das Aufbohren werden in erster Linie Bohrungsdurchmesser, Rundheit, Geradheit, Ausrichtung und Oberflächenqualität verbessert. Diese Eigenschaften sind oft wichtiger als der Nenndurchmesser allein, wenn in die Bohrung ein Lager, eine Buchse, eine Welle, eine Dichtung, eine Führung oder ein anderes Präzisionsbauteil eingesetzt wird.
Ein gebohrtes Loch kann zwar annähernd die erforderliche Größe aufweisen, aber dennoch Konizität, Rundlauffehler oder Positionsabweichungen aufweisen. Ein kontrollierter Bohrvorgang entfernt Material relativ zur Maschinenspindel und dem festgelegten Bezugspunkt, wodurch die endgültige Bohrung besser mit der vorgesehenen Achse und Geometrie übereinstimmt.
Die Oberflächengüte im Inneren ist ebenso wichtig. Lagersitze, Gleitpassungen und Dichtflächen benötigen gleichmäßige Kontaktbedingungen, daher kann ein stabiler Bohrvorgang eine gleichmäßigere Oberfläche liefern als ein grob gebohrtes oder gegossenes Loch.
Wann ist Bohren erforderlich?
Aufbohren ist angebracht, wenn eine vorhandene Bohrung zu klein, unrund, falsch ausgerichtet oder für die Endmontage nicht präzise genug ist. Es ist auch sinnvoll, wenn eine Guss- oder Schmiedeöffnung genügend Bearbeitungszugabe für eine kontrollierte Fertigbohrung bietet.
Typische Beispiele sind Lagergehäuse, Getriebebohrungen, Hydraulikkomponenten, Motorgehäuse, Motorenkomponenten und Präzisionswerkzeuge. In jedem Fall ergibt sich die Notwendigkeit des Bohrens aus den funktionalen Anforderungen der Bohrung und nicht allein aus dem Bohrungsdurchmesser.
Bei einer einfachen Durchgangsbohrung mit geringer Toleranz kann Bohren bereits ausreichend sein. Zusätzliches Bohren, wo es keine funktionelle Verbesserung bringt, erhöht lediglich Bearbeitungszeit und Kosten.
Wie funktioniert der Bohrbearbeitungsprozess?
Der genaue Bearbeitungsprozess beim Bohren hängt von der Bohrtiefe, dem Durchmesser, dem Material, dem Ausgangszustand und der Endtoleranz ab. Einfache Teile benötigen unter Umständen nur einen Nachbearbeitungsgang, während Präzisionsbauteile Schrupp-, Vorschlicht- und Fertigbearbeitung erfordern können.
Ein praktischer Bohrprozess beginnt mit der Festlegung des Bohrlochs und seines Bearbeitungsbezugs, dann werden Größe und Geometrie schrittweise korrigiert, bevor die Endkontrolle erfolgt.
Bohrlochvorbereitung und Einrichtung
Die erste Öffnung kann durch Bohren, Gießen, Schmieden oder Vorbearbeitung entstehen. Vor Beginn des Bohrens muss das Werkstück von einem geeigneten Bezugspunkt aus positioniert und sicher eingespannt werden.
Die Einrichtungsgenauigkeit ist entscheidend, da das Bohrwerkzeug der programmierten Achse der Maschine folgt. Sind die Werkstückbezugspunkte oder die Einrichtung fehlerhaft, kann die Bohrung zwar den korrekten Durchmesser erreichen, aber dennoch in Bezug auf Lagersitze, Auflageflächen, Schraubenmuster oder andere Merkmale falsch positioniert sein.
Das Startloch muss zudem ausreichend Material enthalten, damit das Bohrwerkzeug die Oberfläche glätten und die gewünschte Geometrie korrigieren kann. Eine Verbesserung der Ausrichtung durch Bohren ist nur dann möglich, wenn genügend Material für die neue Bohrung vorhanden ist.
Grob- und Halbfertigbohren
Beim Schruppbohren wird der Großteil des überschüssigen Materials entfernt. Es eignet sich zur Korrektur von Gussoberflächen, zum Entfernen erheblicher Bearbeitungszugaben und zum Annähern einer unregelmäßigen Ausgangsbohrung an die gewünschte Geometrie.
Bei engeren Anforderungen kann ein Vorschlichtgang ein gleichmäßigeres Aufmaß vor dem Endbohren erzeugen. Dadurch wird der Materialabtrag beim Endbohrgang reduziert und die Schnittkräfte werden stabilisiert.
Ziel ist es nicht, jeden Bearbeitungsschritt gleich präzise auszuführen. Die Schruppbearbeitung schafft die Grundvoraussetzungen, während nachfolgende Bearbeitungsgänge die geometrischen und dimensionalen Abweichungen schrittweise reduzieren.
Feinbearbeitung und Präzisionsbohrung
Beim Feinbohren wird eine geringe Materialmenge abgetragen, um den endgültigen Durchmesser, die Ausrichtung und die Oberflächenqualität zu erzielen. Da der Schnitt gering ist, spielen Werkzeugsteifigkeit, Maschinenstabilität, Exzentrizitätskontrolle und Vibrationsdämpfung eine besonders wichtige Rolle.
Präzisionsbohrungen werden häufig für Lagersitze, Wellenlagerbohrungen, Dichtungsbereiche und andere Passungsbauteile eingesetzt. Stabile CNC-Maschinen und Feinbohrwerkzeuge ermöglichen enge Bohrungstoleranzen, wobei das erzielbare Ergebnis stets von der Bohrungsgeometrie, dem Material, der Werkzeugreichweite, der thermischen Stabilität und dem Maschinenzustand abhängt.
Der letzte Durchgang sollte daher an den funktionalen Anforderungen und nicht an einem willkürlichen Toleranzziel ausgerichtet sein.
Hauptarten der Bohrbearbeitung
Es gibt viele Arten von Bohrmaschinen, aber die meisten Produktionsentscheidungen lassen sich besser verstehen, wenn man Werkstückgröße, Ausrichtung, Bohrtiefe, Zugänglichkeit und erforderliche Positioniergenauigkeit betrachtet.
Ziel ist es, eine Konfiguration zu wählen, die Werkstück und Werkzeug stabil stützt und gleichzeitig dem Schneidwerkzeug einen zuverlässigen Zugang zur Bohrung ermöglicht.
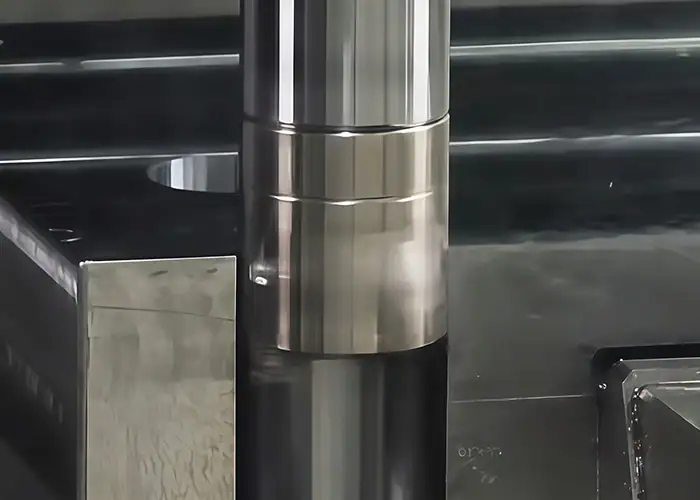
Horizontal- und Vertikalbohrungen
Beim Horizontalbohren wird die Spindel horizontal positioniert. Diese Bearbeitungsmethode eignet sich besonders für große Gehäuse, Maschinenkonstruktionen, lange Bohrungen und Bauteile mit mehreren inneren Merkmalen. Große Werkstücke können so aufgelegt werden, während die Spindel oder der Tisch die Schnittposition steuert. Horizontal- und Vertikalbohren sind etablierte Verfahren für große und präzise Werkstücke.
Vertikalbohren eignet sich oft besser für große, schwere Werkstücke, die sich auf einem horizontalen Tisch leichter abstützen lassen. Die Schwerkraft sorgt dafür, dass das Werkstück im Werkstück bleibt, was die Handhabung großer runder oder gehäuseartiger Bauteile vereinfacht.
In der Praxis wird die Bearbeitung mit Bohr- und Fräsmaschinen häufig für große Gussteile, Getriebe, Gerätegehäuse und ähnliche Teile gewählt, bei denen die Bohrungsgenauigkeit über erhebliche Werkstückabmessungen hinweg erhalten bleiben muss.
Präzisions- und Koordinatenbohren
Präzisionsbohren zielt auf die Erzielung eines kontrollierten Durchmessers, einer präzisen Geometrie und einer exakten Oberflächengüte ab. Es kommt zum Einsatz, wenn ein herkömmliches Schruppbohren die Zeichnungsanforderungen nicht direkt erfüllt.
Beim Koordinatenbohren kommt es besonders auf die Position der Bohrungen und die Lagebeziehung zwischen den Elementen an. Es eignet sich für Werkzeuge, Vorrichtungen, Formteile, Präzisionsgehäuse und Bauteile, bei denen mehrere Bohrungen präzise zu definierten Bezugspunkten positioniert werden müssen.
Die Unterscheidung ist daher funktionaler Natur: Präzisionsbohren konzentriert sich auf die Bohrungsqualität, während Koordinatenbohren besonders dann von Vorteil ist, wenn auch eine präzise Positionierung entscheidend ist.
Linien-, Rücken- und Spezialbohrungen
Das Ausbohren kommt zum Einsatz, wenn zwei oder mehr Bohrungen eine gemeinsame Achse benötigen. Typische Beispiele hierfür sind Lagerhalterungen in Maschinen, Gehäuse von Anlagen und große Konstruktionen.
Das Rückbohren ermöglicht die Bearbeitung eines Merkmals auf der gegenüberliegenden Seite einer vorhandenen Öffnung, wenn der direkte Zugang von dieser Seite eingeschränkt ist. Blindbohren und Mikrobohren erfüllen andere spezifische geometrische Anforderungen.
Diese Methoden sind zwar nützlich, sollten aber aufgrund von Zugänglichkeits-, Ausrichtungs- oder Geometrieanforderungen ausgewählt werden und nicht als austauschbare Varianten desselben Vorgangs betrachtet werden.
Werkzeuge, die bei der Bohrbearbeitung verwendet werden
Die Bohrgenauigkeit hängt maßgeblich vom Schneidsystem ab. Das Werkzeug muss die erforderliche Tiefe ohne übermäßige Biegung erreichen und dabei eine stabile Schneidkante an der Bohrlochwand beibehalten.
Bei den meisten CNC-Bearbeitungen sind die wichtigsten Elemente die Bohrstange, der Bohrkopf bzw. das Einstellsystem, der Schneideinsatz und geeignete Prüfgeräte.
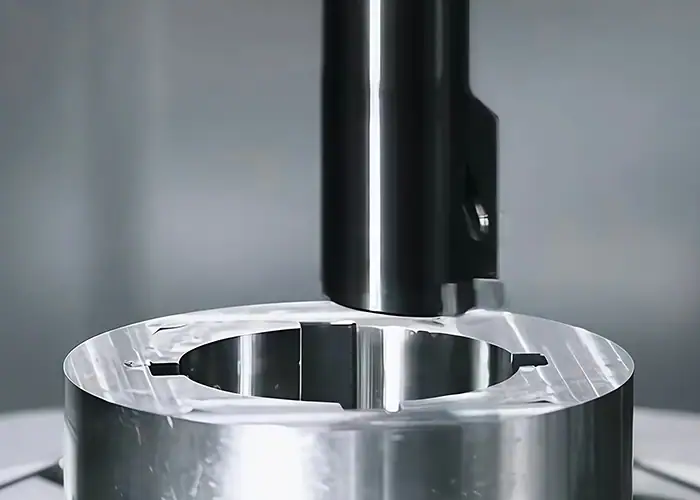
Bohrstangen und Bohrköpfe
Eine Bohrstange stützt die Schneide im Inneren des Bohrlochs. Ihr Durchmesser, Material, ihre Länge und der ungestützte Überstand beeinflussen die Steifigkeit direkt.
Ein zu großer Überhang ist eine der häufigsten Ursachen für schlechte Bohrergebnisse. Mit zunehmender ungestützter Länge wird der Stab anfälliger für elastische Verformung und Vibrationen, was zu Verjüngung, ungleichmäßigem Durchmesser und Rattermarken führen kann.
Der Stab sollte daher so groß und kurz sein, wie es die Bohrungsgeometrie zulässt. Feinbohrköpfe ermöglichen eine kontrollierte Durchmessereinstellung für Schlichtbearbeitungen, bei denen bereits geringe Versatzänderungen einen wesentlichen Einfluss auf das Endmaß haben.
Schneideinsätze
Die Auswahl des Einsatzes hängt vom Werkstückmaterial, der Schnittlast, der Bohrungsgeometrie und den Anforderungen an die Oberflächengüte ab.
Eine scharfe, positive Schneidgeometrie kann die radialen Schnittkräfte reduzieren, was insbesondere bei Bohrstangen mit begrenzter Steifigkeit von Vorteil ist. Bei anspruchsvolleren Werkstoffen können verschleißfeste Hartmetallsorten oder Beschichtungen erforderlich sein, um eine gleichbleibende Schneidkante zu gewährleisten.
Ziel ist nicht allein die maximale Werkzeugstandzeit. Ein Bohreinsatz muss auch vorhersehbare Schnittkräfte erzeugen, damit die Werkzeugdurchbiegung und der Bohrungsdurchmesser während des gesamten Bearbeitungsprozesses stabil bleiben.
Mess- und Prüfwerkzeuge
Der Bohrungsdurchmesser kann mit Bohrungslehren, Innenmikrometern oder geeigneten Koordinatenmessgeräten geprüft werden. Die korrekte Methode hängt von Bohrungsgröße, Toleranz, Tiefe und Zeichnungsvorgaben ab.
Die alleinige Messung des Durchmessers ist nicht immer ausreichend. Bei einer Präzisionsbohrung kann zusätzlich die Überprüfung von Position, Rundlauf, Rundheit, Geradheit und Ausrichtung mit einer anderen Bohrung erforderlich sein.
Die Inspektion sollte daher die funktionale Spezifikation widerspiegeln und nicht nur die am einfachsten zu messende Eigenschaft.
Toleranzen bei der Bohrbearbeitung und Lochgenauigkeit
Eine Präzisionsbohrung lässt sich nicht allein durch eine Durchmessertoleranz definieren. Ihre Funktion hängt vielmehr vom Zusammenspiel von Größe, Rundheit, Geradheit, Position, Ausrichtung und Oberflächengüte ab.
Dies ist besonders wichtig für Lager- und Wellenschnittstellen, bei denen eine Bohrung zwar maßlich korrekt sein kann, aber dennoch Montage- oder Rotationsprobleme verursachen kann, wenn ihre Geometrie ungünstig ist.
Lochdurchmesser und Passungstoleranz
Die erforderliche Bohrungstoleranz hängt davon ab, welches Bauteil in die Bohrung eingebaut wird. Lager, Buchsen, Bolzen, Wellen und Presspassungskomponenten stellen jeweils unterschiedliche Anforderungen an die Passung.
Spiel-, Übergangs- und Presspassungen sollten daher anhand der tatsächlichen Montagebedingungen, der Belastung, der Temperatur, des Materials und der Betriebsanforderungen ausgewählt werden.
CNC-Bohrungen ermöglichen unter stabilen Bedingungen eine präzise Durchmessersteuerung. Die Anwendung engstmöglicher Toleranzen auf jede Bohrung ist jedoch selten wirtschaftlich. Kritische Passflächen erfordern eine genaue Kontrolle, allgemeine Spielbohrungen hingegen oft nicht.
Rundheit und Geradheit
Ein durch Bohren erzeugtes Loch kann konische, unregelmäßige oder unrunde Geometrie aufweisen. Beim Gießen können zusätzliche Abweichungen auftreten, da die ursprüngliche Öffnung möglicherweise nicht perfekt positioniert oder geformt ist.
Durch das Bohren wird Material entlang eines kontrollierteren Schnittpfades abgetragen, wodurch sich die Bedingungen verbessern können. Bei tiefen Bohrungen gewinnt die Werkzeugreichweite jedoch zunehmend an Bedeutung, da die Stangendurchbiegung zu einer Durchmesseränderung entlang der Bohrlänge führen kann.
Rundheit und Geradheit sollten daher getrennt vom Durchmesser betrachtet werden. Eine Messwertmessung an einer Stelle kann nicht bestätigen, dass die gesamte Bohrung eine akzeptable Geometrie aufweist.
Lochausrichtung und Koaxialität
Die Ausrichtung wird dann entscheidend, wenn mehrere Bohrungen dieselbe rotierende Welle tragen oder wenn eine Bohrung genau auf ein anderes Bezugselement bezogen werden muss.
Da ein Bohrwerkzeug relativ zur Maschinenachse schneidet, kann es bei ausreichendem Materialaufmaß gewisse Fehler im Ausgangsloch korrigieren. Dies macht das Bohren besonders nützlich für Lagergehäuse, Getriebekomponenten, Motorgehäuse und Mehrbohrungsbaugruppen.
Wenn mehrere Bohrungen eine gemeinsame Funktionsachse haben müssen, ist die Einrichtungsstrategie oft genauso wichtig wie die nominelle Bohrungsgröße.
Oberflächenbeschaffenheit im Inneren der Bohrung
Die Oberflächenbeschaffenheit im Inneren des Lagers beeinflusst Reibung, Lagerkontakt, Abdichtung, Gleitverhalten und Verschleiß.
Eine glatte Oberfläche ist nicht automatisch für jede Anwendung optimal. Die erforderliche Rauheit sollte je nach Lager, Buchse, Dichtung, Schmierzustand oder anderer Funktionsschnittstelle festgelegt werden.
Das Feinbohren ermöglicht eine kontrollierte Oberfläche, sofern das Schneidsystem stabil bleibt. Übersteigt die funktionelle Anforderung die wirtschaftlichen Möglichkeiten des Feinbohrens, können andere Bearbeitungsverfahren wie Honen oder Schleifen in Betracht gezogen werden.
Schlüsselfaktoren, die die Bohrgenauigkeit beeinflussen
Die Bohrgenauigkeit wird maßgeblich von der Steifigkeit und der Prozessstabilität beeinflusst. Die Leistungsfähigkeit der Maschine ist zwar wichtig, aber eine präzise CNC-Maschine kann eine zu flexible Bohrstange oder eine instabile Werkstückspannung nicht kompensieren.
Die wichtigsten Variablen sind Werkzeugüberhang, Schnittbedingungen, Maschinensteifigkeit, thermisches Verhalten, Spanabfuhr und Einrichtungsqualität.
Werkzeugsteifigkeit und Überhang
Eine Bohrstange verhält sich wie ein Kragarm. Je weiter sie vom Halter entfernt ist, desto geringer ist ihre Steifigkeit und desto größer ist die Durchbiegung, die sie unter der Schnittkraft erleiden kann.
Deshalb sind tiefe Bohrungen schwieriger als flache Bohrungen mit demselben Durchmesser. Schon geringe Bewegungen des Werkstücks können den effektiven Schnittradius und somit den fertigen Durchmesser verändern.
Die Konsistenz lässt sich verbessern, indem man den größtmöglichen Stabdurchmesser verwendet, die ungestützte Länge minimiert und gegebenenfalls einen steiferen oder schwingungsgedämpften Stab auswählt.
Schnittgeschwindigkeit, Vorschub und Schnitttiefe
Schnittgeschwindigkeit, Vorschub und Schnitttiefe beeinflussen Materialabtrag, Schnittkraft, Wärmeentwicklung, Vibrationen, Oberflächengüte und Werkzeugstandzeit.
Aggressive Schruppbedingungen können angebracht sein, wenn Material effizient abgetragen werden muss, für das Schlichten sind jedoch stabilere Schnittbedingungen erforderlich. Zu hohe Radialkräfte können den Bohrstangenvorschub durchbiegen, während ein instabiler Drehzahlbereich Rattern begünstigen kann.
Es gibt keine allgemeingültigen Parameter für das Bohren. Material, Werkzeuggeometrie, Stangensteifigkeit, Maschinenleistung und Bohrungsabmessungen müssen gemeinsam betrachtet werden.
Maschinenstabilität, Kühlmittel- und Spänekontrolle
Eine starre Werkstückspannung und eine stabile Spindelbewegung tragen dazu bei, die beabsichtigte Beziehung zwischen Werkzeug und Bohrung aufrechtzuerhalten.
Kühlmittel kann die Temperatur regulieren und den Späneabtransport unterstützen, insbesondere in tieferen Bohrungen, wo die Späne weniger Abflusswege haben. Eine unzureichende Abfuhr kann dazu führen, dass Späne an der Bohrlochwand erneut ansetzen, was die Oberflächenqualität beeinträchtigt oder den Werkzeugverschleiß beschleunigt.
Die thermische Konstanz ist auch bei engen Toleranzen wichtig. Temperaturänderungen an Werkzeug, Spindel und Werkstück können die Maße so weit verändern, dass die endgültige Bohrungsgröße beeinflusst wird.
Geeignete Werkstoffe für die Bohrbearbeitung
Bohren kann bei einer Vielzahl von Metallen und technischen Kunststoffen eingesetzt werden. Das Prozessprinzip bleibt im Wesentlichen gleich, jedoch verändern sich die Materialeigenschaften hinsichtlich Schnittkräften, Wärmeentwicklung, Werkzeugverschleiß, Gratbildung und erzielbarer Oberflächenqualität.
Die folgende Tabelle fasst gängige Überlegungen zusammen.
| Material | Bearbeitungseigenschaften | Wichtige Überlegungen zur Langweiligkeit |
| Aluminium | Gute Bearbeitbarkeit | Aufbaukante und Oberflächenqualität |
| Kohlenstoffstahl / legierter Stahl | Robust und weit verbreitet | Schnittkraft und Werkzeugverschleiß |
| Edelstahl | Korrosionsbeständig | Kaltverfestigung und Wärmekontrolle |
| Gusseisen Kochgeschirr | Dimensionsstabil, aber abrasiv | Werkzeugverschleiß- und Spankontrolle |
| Titan | Hohes Verhältnis von Festigkeit zu Gewicht | Wärmekonzentration und Werkzeuglebensdauer |
| Messing Kupfer | Gute funktionelle Eigenschaften | Gratbildung und Materialverhalten |
| Technische Kunststoffe | Leicht und korrosionsbeständig | Hitze und Verformung |
Aluminium ermöglicht im Allgemeinen einen effizienten Materialabtrag, jedoch beeinflussen Werkzeugschärfe und Spankontrolle weiterhin die Oberflächengüte. Stahl und legierter Stahl erfordern größere Aufmerksamkeit hinsichtlich Schnittkraft und Wendeschneidplattenverschleiß, während Edelstahl sich verfestigen kann, wenn die Schneide schleift statt sauber zu schneiden.
Gusseisen wird häufig für Bohrungen in Gehäusen und Maschinenteilen verwendet, seine abrasive Eigenschaft kann jedoch den Werkzeugverschleiß beschleunigen. Titan konzentriert die Wärme in der Nähe der Schnittzone, wodurch stabile Werkzeuge und ein effektives Wärmemanagement besonders wichtig sind.
Technische Kunststoffe können auch präzise gebohrt werden, allerdings müssen Hitze und Anpressdruck kontrolliert werden, um Verformungen zu vermeiden.
Vorteile und Grenzen der Bohrbearbeitung
Aufbohren ist besonders effektiv, wenn ein vorhandenes Loch vergrößert, geformt oder ausgerichtet werden muss. Es ist weniger sinnvoll, wenn ein gebohrtes Loch bereits den Zeichnungsvorgaben entspricht oder die erforderliche Geometrie für ein Einpunkt-Innenbohrwerkzeug ungeeignet ist.
Eine praxisorientierte Bewertung sollte sowohl die Leistungsfähigkeit als auch den zusätzlichen Bearbeitungszeitaufwand berücksichtigen.
| Vorteile | Einschränkungen |
| Genaue Endlochgröße | Erfordert eine vorhandene Öffnung |
| Kann einige Lochausrichtungsfehler korrigieren. | Empfindlich gegenüber Werkzeugdurchbiegung |
| Verbessert Rundheit und Geradheit | Tiefbohrungen sind schwieriger |
| Gute Kontrolle der Innenausstattung | Präzise Einrichtung verlängert die Bearbeitungszeit. |
| Einstellbarer Enddurchmesser | Nicht ideal für jede Lochgeometrie |
Ein wesentlicher Vorteil ist die Einstellbarkeit. Im Gegensatz zu einem Bohrer oder einer Reibahle mit festem Durchmesser kann ein Ausdrehwerkzeug so eingestellt werden, dass ein bestimmter Enddurchmesser erreicht wird.
Die größte Einschränkung ist die Steifigkeit. Die Schneide muss in das Werkstück hineinreichen, daher können tiefe oder kleinkalibrige Bohrungen die Stangengröße begrenzen und das Vibrationsrisiko erhöhen.
Bohren vs. Aufbohren vs. Reiben
Bohren, Ausdrehen und Reiben sind alles Maschinenbohrungen, lösen aber unterschiedliche Probleme. Sie als austauschbar zu betrachten, kann unnötige Arbeitsgänge erfordern oder wichtige Geometrien unberücksichtigt lassen.
Der grundlegende Unterschied ist einfach: Beim Bohren wird das Ausgangsloch erzeugt, beim Ausbohren wird es korrigiert und vergrößert, und beim Reiben erfolgt eine leichte Endbearbeitung, wenn das Ausgangsloch bereits hinreichend genau ist.
| Prozess | Hauptzweck | Materialabtrag | Geometriekorrektur | Typische Rolle |
| Bohren | Erstellen Sie ein Loch | Höher | Begrenzt | Anfängliche Locherstellung |
| Bohren | Vergrößern und korrigieren | Moderat | Strong | Größen- und Achsenkorrektur |
| Reiben | ein vorhandenes Loch feinjustieren | Niedrig | Begrenzt | Endgültige Größe und Verarbeitung |
Wann sollte man aufbohren statt aufreiben?
Die Entscheidung zwischen Bohren und Aufreiben hängt hauptsächlich vom Zustand des vorhandenen Bohrlochs ab.
Bohren ist in der Regel die bessere Wahl, wenn größere Materialmengen abgetragen werden müssen oder wenn Größe, Geradheit, Position oder Ausrichtung korrigiert werden müssen. Da das Bohrwerkzeug einer kontrollierten Achse folgt und einen einstellbaren Schnittradius besitzt, kann es die Geometrie präzise festlegen, anstatt lediglich dem ursprünglichen Loch zu folgen.
Das Aufreiben eignet sich besser, wenn die Bohrung bereits korrekt positioniert und nahezu endgültig dimensioniert ist. Dabei wird relativ wenig Material abgetragen, und es verbessert effektiv den Enddurchmesser und die Oberflächengüte.
Häufige Probleme bei der Bohrbearbeitung
Die meisten Probleme beim Bohren sind Anzeichen für Instabilität, Werkzeugdurchbiegung, falsche Einstellung, Überhitzung oder mangelhafte Einrichtung. Das Erkennen des Fehlermusters hilft, die wahrscheinliche Ursache zu identifizieren.
Die drei häufigsten Probleme sind Rattern, Maßabweichungen und Ausrichtungsfehler.
Rattern und schlechte Oberflächenbeschaffenheit
Rattern entsteht, wenn Werkzeug und Werkstück in selbsterregte Schwingungen geraten. An der fertigen Bohrung kann dies zu wiederkehrenden Markierungen, Welligkeit, Geräuschen beim Schneiden und ungleichmäßiger Rauheit führen.
Ein zu großer Überstand des Bohrstangenkopfes ist eine häufige Ursache, obwohl auch der Zustand der Spindel, die Werkstückspannung, die Geometrie des Schneideinsatzes und die Schnittparameter dazu beitragen können.
Eine Verbesserung der Steifigkeit und Stabilisierung der Schnittbedingungen führt in der Regel zu einem besseren Ergebnis als das bloße Hinzufügen eines weiteren Feinschliffs über eine instabile Aufspannung.
Konische und übergroße Bohrungen
Eine Bohrung, deren Durchmesser sich vom Eintritt bis zur Tiefe ändert, kann auf Werkzeugdurchbiegung, thermische Bewegung, Instabilität des Werkstücks oder Verschleiß der Schneidkante hinweisen.
Das Problem kann bei tiefen Bohrungen ausgeprägter sein, da der Bohrstangenvorschub eine größere Reichweite benötigt. Selbst wenn die Maschine dem programmierten Pfad exakt folgt, kann sich ein flexibles Werkzeug unter der Schnittlast bewegen.
Übermaßbohrungen können auch durch falsche Werkzeugeinstellung, Versatz, Wendeschneidplattenbewegung oder thermische Bedingungen entstehen. Bei engen Passungen müssen Werkzeugversatz und Messwertrückmeldung daher sorgfältig kontrolliert werden.
Fehlausrichtung und Positionsfehler
Ein Loch kann den richtigen Durchmesser haben und trotzdem versagen, wenn seine Mittellinie falsch positioniert ist.
Die Wahl des Bezugspunkts, die Positionierung der Vorrichtung, die Spindelausrichtung und vorangegangene Bearbeitungsvorgänge beeinflussen die endgültige Bohrungsposition. Dies ist besonders wichtig, wenn die Bohrung mit einem anderen Lagersitz oder einem rotierenden Bauteil fluchten muss.
Bei Gehäusen mit mehreren Bohrungen sollte die Fertigungsstrategie der Beziehung zwischen den Bohrungen Priorität einräumen, anstatt jeden Durchmesser als unabhängiges Merkmal zu behandeln.
Anwendungsbereiche der Bohrbearbeitung
Bohrungen sind besonders dann sinnvoll, wenn eine Innenbohrung eine konkrete mechanische Funktion erfüllt. Lagerunterstützung, Abdichtung, geführte Bewegung, Drehausrichtung und präzise Montage stellen deutlich höhere Anforderungen als bei einer gewöhnlichen Durchgangsbohrung.
Aus diesem Grund findet das Verfahren Anwendung in der Automobil-, Industrie-, Luft- und Raumfahrt-, Medizin- und Energiebranche.
Automobilindustrie
Motorblöcke, Getriebegehäuse, Lagerstellen, Achsenkomponenten und andere Antriebsstrangteile können Bohrungen aufweisen.
Bei diesen Bauteilen ist es oft erforderlich, dass die Bohrung nicht nur den Durchmesser, sondern auch die Ausrichtung mit angrenzenden rotierenden oder gleitenden Elementen kontrolliert.
Eine zuverlässige Geometrie gewährleistet korrekte Lagerpassungen, Kolbenbewegungen, Wellenausrichtung und Montagekonsistenz.
Industrielle Ausrüstung
Getriebe, Pumpen, Hydraulikkomponenten, Maschinengestelle, Kompressoren und Motorgehäuse enthalten üblicherweise Präzisionsbohrungen.
Industrieanlagen können unter erheblicher Belastung kontinuierlich betrieben werden, sodass bereits kleine Ausrichtungsfehler zu Vibrationen, ungleichmäßiger Lagerbelastung, Dichtungsverschleiß oder verkürzter Lebensdauer führen können.
Große Gehäuse sind ebenfalls ein gängiges Anwendungsgebiet für Horizontalbohr- und Bohrwerksanlagen, da die Maschinenanordnung auch große Bauteilgrößen aufnehmen kann.
Medizintechnik
Einige medizinische Geräte und mechanische medizinische Ausrüstungen enthalten kleine oder präzise interne Merkmale, die einen kontrollierten Durchmesser und eine präzise Oberflächenbeschaffenheit erfordern.
Materialverträglichkeit, Reinheit, Rückverfolgbarkeit und spezifische Produktanforderungen bleiben wichtig. Die Bohrleistung allein entscheidet nicht darüber, ob ein Bauteil für medizinische Zwecke geeignet ist.
Das Verfahren wird daher selektiv dort angewendet, wo eine genaue interne Geometrie funktional notwendig ist.
Luft- und Raumfahrt
Gehäuse, Strukturbauteile, Betätigungssysteme und rotierende Baugruppen in der Luft- und Raumfahrt erfordern unter Umständen präzise positionierte Bohrungen für Lager, Bolzen, Wellen oder andere Schnittstellen.
Die Herausforderung besteht oft in der Kombination von enger Geometrie mit Werkstoffen wie Titan, Edelstahl oder hochfesten Legierungen.
Hierbei spielen Werkzeugsteifigkeit und Temperaturkontrolle eine besonders wichtige Rolle, da schwer zerspanbare Werkstoffe die Schnittkräfte und den Werkzeugverschleiß erhöhen.
Öl & Gas
Ventilgehäuse, Pumpenkomponenten, Drucksystemteile und andere Energieanlagen können große oder tiefe Bohrungen enthalten, bei denen Abdichtung, Ausrichtung und Maßhaltigkeit von Bedeutung sind.
Die Werkstoffe können zudem relativ hart oder korrosionsbeständig sein, was die Bedeutung der Werkzeugauswahl und der Prozessstabilität erhöht.
Bei diesen Anwendungen sollte die fertige Innengeometrie zusammen mit den Anforderungen an Druck, Abdichtung, Material und Betriebsumgebung bewertet werden.
Was beeinflusst die Kosten der Bohrbearbeitung?
Die Bohrkosten hängen von der Schwierigkeit der Herstellung und Überprüfung der erforderlichen Bohrung ab, nicht allein vom Durchmesser. Tiefe, Material, Toleranz, Werkzeugreichweite, Oberflächengüte, Rüstzeiten, Inspektion und Produktionsvolumen beeinflussen die Maschinenlaufzeit.
Eine übersichtliche Zeichnung, die die tatsächlichen funktionalen Anforderungen klar darstellt, macht die Prozessplanung effizienter.
Bohrungsgröße und -tiefe
Eine große, gut zugängliche Bohrung kann selbst dann relativ unkompliziert sein, wenn ihr Durchmesser beträchtlich ist.
Eine tiefe, enge Bohrung kann schwieriger zu bearbeiten sein, da das Werkzeug weiter von seiner Auflagefläche entfernt sein muss. Ein größerer Überhang verringert die Steifigkeit, erschwert den Spanabtransport und erhöht die Wahrscheinlichkeit von Vibrationen oder Konizität.
Deshalb kann die Bohrtiefe einen ebenso großen Einfluss auf die Kosten haben wie der Durchmesser.
Toleranz und Oberflächenbeschaffenheit
Engere Toleranzen erfordern eine bessere Kontrolle über Werkzeuge, Temperatur, Korrekturwerte und Inspektion.
Für eine Präzisionslagerbohrung können Schruppen, Vorschlichten, Feinbohren und detailliertes Messen erforderlich sein. Eine unkritische Durchgangsbohrung muss unter Umständen nur gebohrt werden.
Der kosteneffektivste Ansatz besteht daher darin, anspruchsvolle Anforderungen nur dann zu stellen, wenn sie sich auf Passgenauigkeit, Ausrichtung, Abdichtung, Verschleiß oder andere messbare Funktionen auswirken.
Material- und Produktionsvolumen
Härtere oder abrasive Werkstoffe können die Bearbeitungszeit und den Werkzeugverbrauch erhöhen, während wärmeempfindliche oder schwer zu bearbeitende Werkstoffe unter Umständen konservativere Bearbeitungsbedingungen erfordern.
Das Produktionsvolumen beeinflusst die Verteilung der Kosten für Einrichtung, Programmierung, Werkzeuge und Inspektion. Eine spezielle Einrichtung kann einen erheblichen Teil eines Prototyps ausmachen, jedoch einen deutlich geringeren Anteil einer Serienproduktion.
Die Produktionsmenge allein macht Prozessstabilität jedoch nicht überflüssig. Einheitliche Werkzeuge und Prüfverfahren gewinnen noch mehr an Bedeutung, wenn die gleiche Bohrung bei vielen Teilen innerhalb der Toleranz bleiben muss.
Wie man die richtige Bohrmethode auswählt
Die Wahl der Bohrstrategie beginnt mit dem fertigen Loch, nicht mit der Maschine. Geometrie, Funktion, Tiefe, Material und die Beziehung zu anderen Merkmalen der Bohrung bestimmen, welche Werkzeuge und welche Einrichtung sinnvoll sind.
Eine sinnvolle Planungssequenz ist:
Vorhandenes Loch → Endgültige Geometrie definieren → Bohrverfahren auswählen → Steifigkeit steuern → Auf Toleranz fertigstellen → Prüfen
Beginnen Sie mit der Lochgeometrie.
Zuerst müssen der Bohrungsdurchmesser, die Tiefe, die Zugangsrichtung und die Art der Bohrung (Sackloch oder Durchgangsloch) festgelegt werden.
Beurteilen Sie anschließend das Ausgangsloch. Eine bereits annähernd maßhaltige Bohrung erfordert eine andere Vorgehensweise als ein grobes Gussstück mit erheblichen Positionsfehlern und unebenem Material.
Auch der Werkzeugspielraum und der verfügbare Bohrstangendurchmesser sollten frühzeitig überprüft werden, da sie die Steifigkeit beeinflussen.
Funktionale Toleranz definieren
Als Nächstes muss ermittelt werden, welche Funktion die Bohrung tatsächlich hat.
Eine allgemeine Durchgangsbohrung, ein Lagersitz, eine Buchsenbohrung, ein Dichtungsgehäuse und eine koaxiale Wellenstützbohrung benötigen nicht die gleichen Kontrollen.
Durchmessertoleranz, Rundheit, Ausrichtung, Position und Oberflächengüte sollten mit dieser Funktion verknüpft sein. Dadurch werden unnötige Präzisionsanforderungen an nicht kritischen Oberflächen vermieden, während die wichtigen Schnittstellen kontrolliert bleiben.
Werkzeug und Maschine an die Bohrung anpassen
Abschließend muss der Prozess an die Teilegröße und die erforderliche Genauigkeit angepasst werden.
Eine CNC-Drehmaschine eignet sich gut für konzentrische Innenverläufe an rotierenden Teilen. Ein Bearbeitungszentrum kann Bohrungen durchführen, die auf gefräste Oberflächen und Lochmuster abgestimmt sein müssen. Große Gehäuse lassen sich unter Umständen besser mit einer Horizontalbohrmaschine bearbeiten, während für spezielle Präzisionsarbeiten Fein- oder Koordinatenbohren sinnvoll sein kann.
Der richtige Prozess ist derjenige, der die erforderliche Geometrie zuverlässig mit möglichst wenigen unnötigen Operationen erreicht.
Häufig gestellte Fragen
Kann man auf einer Drehbank bohren?
Ja. Bohren wird üblicherweise auf einer Drehmaschine durchgeführt, wenn die Bohrung konzentrisch zur Rotationsachse des Werkstücks verläuft. Ein Bohrstangenvorsatz wird im Werkzeughalter montiert und trägt Material aus einer vorhandenen Bohrung ab, während sich das Werkstück dreht. CNC-Drehmaschinen eignen sich besonders für präzise Innendurchmesser, Lagersitze und andere konzentrische Bohrungen.
Welches Werkzeug wird zum Bohren verwendet?
Das Hauptwerkzeug zum Bohren ist ein Bohrstangenkopf mit Schneideinsatz oder Einpunkt-Schneidkante. Feinbohrköpfe kommen zum Einsatz, wenn engere Durchmessereinstellungen und höhere Genauigkeit erforderlich sind. Werkzeugdurchmesser, Steifigkeit, Geometrie des Schneideinsatzes und Überhang sind entsprechend Bohrungsgröße, -tiefe, Werkstoff und Toleranz auszuwählen.
Ist das Linienbohren schwierig?
Das Ausbohren von Bohrungen kann anspruchsvoll sein, da zwei oder mehr Bohrungen präzise entlang einer gemeinsamen Achse ausgerichtet bleiben müssen. Große Werkzeugreichweite, Rüstfehler, Maschinensteifigkeit und Werkstückverformung können das Ergebnis beeinträchtigen. Präzise Spannvorrichtungen, stabile Auflage, korrekte Bezugspunktkontrolle und sorgfältige Prüfung sind daher wichtig für die Einhaltung der Bohrungsausrichtung.
Fazit
Erfolgreiches Bohren hängt von der Kontrolle von Bohrungsgröße, Rundheit, Geradheit, Ausrichtung, Werkzeugsteifigkeit, Schnittstabilität und Oberflächengüte entsprechend der tatsächlichen Funktion der Bohrung ab. Bohren erzeugt zwar die Öffnung, doch das Bohren erweist sich als sinnvoll, wenn das Endprodukt eine präzisere Geometrie, kontrollierte Passungen oder eine zuverlässige Verbindung zwischen der Bohrung und anderen kritischen Merkmalen erfordert.
Bei TiRapid bieten wir Präzisions-CNC-Bearbeitung und -Fertigung für Teile mit exakten Innenmerkmalen, enger Maßhaltigkeit und zuverlässiger Qualitätskontrolle. Unsere CNC-Dreh- und Fräskapazitäten ermöglichen präzises Bohren für Prototypen und Kleinserien aus Aluminium, Stahl, Edelstahl, Titan, technischen Kunststoffen und anderen Werkstoffen.
















