
SMT-Anlagen enthalten zahlreiche Positionier-, Übertragungs-, Führungs- und Verbindungselemente, die auch bei hohen Geschwindigkeiten und häufigen Bewegungen formstabil bleiben müssen. Für Anlagenhersteller beeinflusst die Bearbeitungsqualität der Komponenten die Montageeffizienz, das Bewegungsverhalten und die langfristigen Betriebsbedingungen. Beim Kauf CNC-gefertigter Komponenten ist es daher wichtig, neben den Maßtoleranzen auch die Anforderungen des Gesamtprozesses zu kennen. Die Planung der Bearbeitungsprozesse entsprechend der jeweiligen Anwendung jeder Komponente kann dazu beitragen, Nachjustierungen bei Montage und Inbetriebnahme zu reduzieren.
Welche SMT-Anlagenkomponenten eignen sich für die Präzisions-CNC-Bearbeitung?
Die mechanischen Strukturen in SMT-Anlagen sind hochgradig kundenspezifisch, und Positionierkomponenten, bewegliche Komponenten und Funktionsteile können alle durch CNC-Bearbeitung nach technischen Zeichnungen hergestellt werden.
Positionierungs- und Montagekomponenten
Positionierstrukturen ermöglichen die Verbindung und Positionierung verschiedener Module. Die Bearbeitung erfordert die Herstellung präziser Maßbeziehungen um Referenzflächen und Befestigungslöcher.
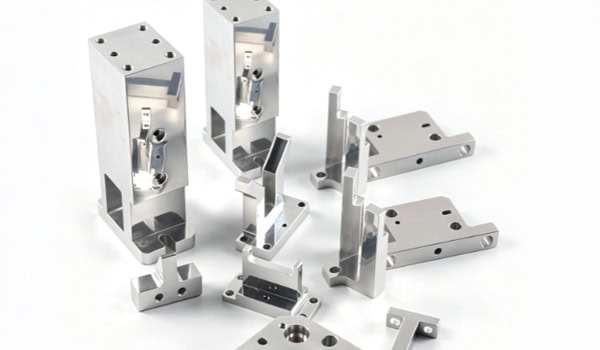
- Positionierblöcke und -basen: Werden hauptsächlich für die Bearbeitung von Positionierlöchern, Montagenuten und Referenzflächen verwendet, wobei die Lochpositionen und kritischen Oberflächenabmessungen kontrolliert werden.
- Montagefüße für Führungsschienen: Achten Sie auf die Ebenheit und Parallelität der Montageflächen sowie auf die Positionsgenauigkeit der Befestigungslöcher.
- Geräte-Montageplatten: Sie enthalten üblicherweise mehrere Lochmuster, Stufen und Montageflächen, die eine geeignete Befestigungsstrategie basierend auf der Struktur erfordern.
Durch die Verwendung einheitlicher Bearbeitungsbezugspunkte lassen sich akkumulierte Positionsfehler während der Montage reduzieren.
Hochgeschwindigkeitsantriebs- und Übertragungskomponenten
Die Bewegungsmechanismen von Platzierungsgeräten beschleunigen, verzögern und ändern häufig ihre Richtung. Zugehörige Komponenten müssen Massenverteilung, strukturelle Steifigkeit und Trägheitsänderungen berücksichtigen.
- Präzisionswellen und Verbindungswellen: Erfordern die Kontrolle von Außendurchmesser, Rundheit, Konzentrizität und Schulterabmessungen. Bei schnell rotierenden Bauteilen sollte zudem die dynamische Auswuchtung in Abhängigkeit von Drehzahl und Geometrie bewertet werden.
- Gleitschienen und Bewegungskonsolen: Wandstärke und Verstärkungskonstruktionen müssen so ausgelegt sein, dass das Gewicht kontrolliert und gleichzeitig eine ausreichende Steifigkeit gewährleistet wird.
- Strukturelle Bauteile für Hochgeschwindigkeitsbewegungen: Hohlräume und gewichtsreduzierende Strukturen können zur Reduzierung der oszillierenden Masse eingesetzt werden; bei der Bewertung der Vibrationsrisiken sollten jedoch die Betriebsbedingungen berücksichtigt werden.
Bei der Konstruktion von Bauteilen mit hoher Bewegungsgeschwindigkeit sollte nicht allein auf Gewichtsreduzierung geachtet werden. Masse, Steifigkeit, Trägheit und Schwingungseigenschaften müssen gemeinsam berücksichtigt werden.
Düsen, Vorrichtungen und kleine Funktionskomponenten
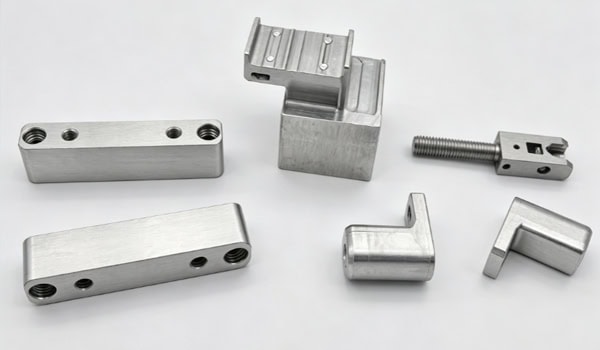
Düsenverbinder, Vorrichtungsbasen und Schnittstellenkomponenten sind in der Regel klein, weisen aber zahlreiche Bohrungen, Stufen und Passflächen auf und eignen sich daher für die präzise CNC-Bearbeitung. Bei kleinen Bauteilen sollten Werkzeugzugänglichkeit, Stabilität der Vorrichtung und Bearbeitungsverformung im Vorfeld geprüft werden, um sicherzustellen, dass die fertigen Komponenten den Montageanforderungen entsprechen.
Wie lässt sich die Langzeitgenauigkeit bei der SMT-Präzisionsbearbeitung von Bauteilen kontrollieren?
Die Betriebsgenauigkeit von SMT-Anlagen kann durch Bearbeitungsfehler, Montagebeziehungen, Bewegungszustände und Temperaturschwankungen beeinträchtigt werden. Die Bauteilprüfung muss daher entsprechend den tatsächlichen Betriebsbedingungen geplant werden.
Vor der Bearbeitung DFM- und Bezugsanalyse durchführen
Vor der eigentlichen Produktion sollte die Bauteilstruktur anhand von 2D-Zeichnungen und 3D-Modellen überprüft werden, um Bearbeitungsprioritäten und Montageanforderungen zu ermitteln.
- Kritische Abmessungen bestätigen: Achten Sie besonders auf Lochdurchmesser, Lochabstände, Wandstärken, Stufenhöhen und Passungstoleranzen.
- Bearbeitungsbezugspunkte planen: Positionierflächen und Spannbezugspunkte entsprechend der endgültigen Montagebeziehung bestimmen.
- Komplexe Bereiche beurteilen: Prüfen Sie die Bearbeitbarkeit von tiefen Nuten, dünnen Wänden, engen Hohlräumen und Innenecken.
Eine frühzeitige Klärung der Fertigungsbedingungen kann nachfolgende Prozessänderungen reduzieren.
Anpassung der Bearbeitungsmethoden an die Struktur
Flächen, Lochmuster und Standardhohlräume lassen sich mit 3-Achs-CNC-Maschinen bearbeiten, während mehrseitige Bauteile und komplexe gekrümmte Oberflächen je nach Geometrie mit 4- oder 5-Achs-Maschinen gefertigt werden können. Wellen und Hülsen eignen sich für das CNC-Drehen. Bei Bauteilen, die aus mehreren Richtungen bearbeitet werden müssen, lassen sich durch eine Reduzierung der Aufspannungen Fehler aufgrund von Bezugspunktänderungen minimieren.
Kontrolle der thermischen Verformung im Dauerbetrieb
Der Betrieb von Anlagen und Temperaturschwankungen in der Werkstatt können zu Maßabweichungen führen. Aluminiumlegierungen weisen relativ hohe Wärmeausdehnungskoeffizienten auf, daher müssen kritische Bauteile wie Positionierbasen und Referenzplatten hinsichtlich ihrer thermischen Stabilität unter Berücksichtigung der tatsächlichen Betriebstemperaturen geprüft werden. Hochpräzisionskonstruktionen können den Einfluss von Temperaturschwankungen durch folgende Maßnahmen reduzieren:
- Materialauswahl: Die thermische Stabilität des Materials ist anhand der Betriebsumgebung zu beurteilen.
- Tragwerksplanung: Wandstärken und Bewehrungsstrukturen sind so zu wählen, dass lokale thermische Verformungen reduziert werden.
- Bearbeitungsumgebung: Temperaturschwankungen während der Bearbeitung kontrollieren.
- Prüftemperatur: Sicherstellen, dass die kritischen Maßprüfbedingungen den tatsächlichen Anforderungen entsprechen.
- Betriebskompensation: Bei hochpräzisen Geräten kann eine Temperaturkompensation entsprechend den tatsächlichen Betriebsbedingungen geplant werden.
Die Berücksichtigung thermischer Faktoren bei der Bearbeitungsplanung kann zur Verbesserung der Dimensionsstabilität unter Betriebsbedingungen beitragen.
Ein Präzisionsinspektionsverfahren etablieren
Nach der Bearbeitung können wichtige Abmessungen, geometrische Toleranzen und komplexe Merkmale mit geeigneten Prüfmethoden wie Dimensionsmessung und Koordinatenmessmaschine überprüft werden. Die Prüfprotokolle werden zur Qualitätskontrolle und Serienfertigung aufbewahrt.
| SMT-Komponententyp | Typisches Material | Hauptbearbeitungsschwerpunkt | Wichtige Inspektionsgegenstände |
| Positionierungsblöcke und -basen | Aluminiumlegierung, Edelstahl | Bezugsflächen, Positionierungslöcher, Montageelemente | Ebenheit, Lochposition, Maßgenauigkeit |
| Montagefüße für Führungsschienen | Aluminiumlegierung, Stahl | Bearbeitung der Montagefläche und der Befestigungslöcher | Ebenheit, Parallelität, Positionsgenauigkeit |
| Bewegungshalterungen und -schieber | Aluminiumlegierung, technische Kunststoffe | Leichtbauweise, Steifigkeit, bewegliche Schnittstellen | Abmessungen, Steifigkeitsmerkmale, Passform |
| Präzisionswellen und Verbindungswellen | Edelstahl, legierter Stahl, Aluminiumlegierung | Drehungen, konzentrische Merkmale, Schultern | Durchmesser, Rundheit, Konzentrizität, dynamische Auswuchtung (falls erforderlich) |
| Geräte-Montageplatten | Aluminiumlegierung, Edelstahl | Mehrlochmuster, Stufen, Bezugsflächen | Ebenheit, Lochabstand, Positionstoleranz |
| Vorrichtungen und kleine Funktionsteile | Aluminiumlegierung, Edelstahl, technische Kunststoffe | Kleine Löcher, Schlitze, Passflächen | Kritische Abmessungen, Oberflächenbeschaffenheit, Montagepassung |
Diese Tabelle bietet eine schnelle Übersicht über die Zuordnung gängiger SMT-Bauteile zu geeigneten Materialien, Bearbeitungsanforderungen und Prüfkriterien.
Wie sollten Werkstoffe und Oberflächenbehandlungen für SMT-Präzisionsbauteile ausgewählt werden?
Bei der Materialauswahl müssen Bauteilgewicht, Belastungsbedingungen, Bewegungseigenschaften und Betriebsumgebung berücksichtigt werden. Die Oberflächenbehandlung sollte zudem Verschleißfestigkeit, Korrosionsschutz, Dimensionsänderungen und statische Kontrolle gewährleisten.
Aluminiumlegierungen für ausgewählte Leichtbaukonstruktionen
Aluminiumlegierungen zeichnen sich durch ein relativ geringes Gewicht und eine gute Bearbeitbarkeit aus, wodurch sie sich für bestimmte Montageplatten, Halterungen, Gehäuse und Bewegungsstrukturen eignen.
- Gängige Konstruktionswerkstoffe: Geeignet für die Bearbeitung von Montagebasen, Halterungen und Gerätegehäusen.
- Hochfeste Aluminiumlegierungen: Können für Konstruktionen verwendet werden, die eine höhere Steifigkeit und Tragfähigkeit erfordern.
Bei der Verwendung von Aluminiumlegierungen für sich schnell bewegende Bauteile sollten neben der Gewichtsreduzierung auch die strukturelle Steifigkeit und die Schwingungseigenschaften bewertet werden.
Oberflächenbehandlungen für verschleißfeste Bereiche je nach Betriebsbedingungen auswählen
Bei Aluminiumbauteilen, die Gleit- oder Reibungsbeanspruchungen ausgesetzt sind, können Harteloxierung und andere Oberflächenbehandlungen je nach Belastung, Geschwindigkeit und Kontaktbedingungen in Betracht gezogen werden. Harteloxierung verbessert die Oberflächenhärte und Verschleißfestigkeit, führt jedoch zu Maßänderungen. Daher muss die Bearbeitungszugabe für kritische Passflächen im Voraus eingeplant werden. Für bewegliche Bereiche, die eine geringere Reibung erfordern, können ebenfalls geeignete reibungsmindernde Oberflächenlösungen entsprechend den tatsächlichen Betriebsbedingungen ausgewählt werden. Das jeweilige Verfahren sollte der Funktion des Bauteils und den Passungsanforderungen entsprechen.
Die Oberflächenbehandlung muss die ESD-Anforderungen berücksichtigen.
SMT-Anlagen bestehen aus Leiterplatten und elektronischen Bauteilen, daher müssen bestimmte Metallstrukturen in das elektrostatische Schutzsystem integriert werden. Anodisierte Schichten wirken isolierend. Wenn ein Bauteil Erdung oder leitende Verbindungen herstellt, müssen zuverlässige leitende Kontaktflächen vorgesehen werden. Spezifische Vorgehensweisen umfassen:
- Lokale unbehandelte Bereiche: Halten Sie metallische Kontaktflächen für Erdungspunkte frei.
- Reservierte Erdungsflächen: Gewährleisten Sie eine zuverlässige Verbindung zwischen der Komponente und der Erdungsstruktur des Geräts.
- Kompatibles leitfähiges Design: Wählen Sie die Behandlungsmethode entsprechend den allgemeinen Anforderungen an die statische Kontrolle des Geräts.
Nach Festlegung der Oberflächenbehandlung sollte auch deren Einfluss auf die Baugruppenabmessungen und Kontaktverhältnisse überprüft werden.
Welche Fähigkeiten sollte ein Lieferant von SMT-Präzisionskomponenten besitzen?
Präzisionsbauteile durchlaufen üblicherweise mehrere Phasen von der Entwicklung der Zeichnungen bis zur Endmontage der Ausrüstung, und die Fähigkeit des Lieferanten zur technischen Unterstützung kann die Effizienz der Projektabwicklung beeinflussen.
Von der Zeichnungsprüfung bis zur Prototypenvalidierung
Nach Erhalt der 2D-Zeichnungen und 3D-Modelle muss der Lieferant die Materialien, Toleranzen, Strukturen und Vorrichtungsmethoden überprüfen und anschließend die tatsächlichen Bearbeitungsergebnisse anhand von Prototypen verifizieren.
- Zeichnungsprüfung: Identifizieren Sie übermäßig enge Toleranzen, dünne Wände, tiefe Hohlräume und spezielle Passkonstruktionen.
- Prototypenbearbeitung: Überprüfung kritischer Maße, Montagebeziehungen und Oberflächenqualität.
- Problemrückmeldung: Passen Sie den Bearbeitungsprozess auf Grundlage der Inspektionsergebnisse an.
Durch die Behebung von Fertigungsproblemen bereits in der Prototypenphase lassen sich die Nachbearbeitungskosten nach Beginn der Serienproduktion reduzieren.
Unterstützung unterschiedlicher Produktionsvolumina
Die Komponenten von SMT-Anlagen durchlaufen verschiedene Entwicklungsstadien: von Einzelmustern über Kleinserienprüfung bis hin zur Serienproduktion. Lieferanten müssen gleichbleibende Prozessbedingungen gewährleisten und gleichzeitig Werkzeugverschleiß, Anlagenzustand und Maßabweichungen kontinuierlich überwachen. Ein stabiler Produktionsprozess trägt dazu bei, Maßabweichungen zwischen den Chargen zu minimieren.
Vollständige Qualitätsprüfung vor der Auslieferung
Nach der Bearbeitung von Präzisionsbauteilen müssen Maße, Gewinde, Grate, Oberflächenbehandlung und Stückzahlen geprüft werden. Die Bauteile sollten außerdem entsprechend ihrer Struktur klassifiziert und geschützt werden. Zu den spezifischen Maßnahmen gehören:
- Qualitätsprüfung: Maße, Gewinde, Grate, Oberflächenbehandlung und Mengen prüfen.
- Klassifizierung: Einzelteile nach Teilenummern und Montagebeziehungen trennen.
- Schutzverpackung: Stoß- und kratzfester Schutz für präzise Passflächen.
- Versandprüfung: Bestätigen Sie, dass Mengen, Spezifikationen und Verpackungsinformationen den Bestellanforderungen entsprechen.
Eine ordnungsgemäße Liefervorbereitung kann zusätzliche Verluste während des Transports und der Montage reduzieren.
Die Fertigung von Präzisionsbauteilen für SMT-Anlagen erfordert eine sorgfältige Planung der Bearbeitungsprozesse unter Berücksichtigung der Bauteilstruktur, der Bewegungsbedingungen, der Materialeigenschaften und der Betriebsumgebung. Einkaufsteams können sich auf die Zeichnungsprüfung des Lieferanten, die CNC-Bearbeitung, die Präzisionsprüfung und die Serienfertigungskapazitäten konzentrieren. TiRapid bietet maßgeschneiderte Bearbeitungsdienstleistungen, um SMT-Anlagenhersteller von der Prototypenfertigung bis zur Serienproduktion zu unterstützen.
















