
Kundenspezifische Fertigung kommt zum Einsatz, wenn ein Bauteil nicht als Standardkomponente beschafft werden kann oder wenn seine Geometrie, sein Material, seine Toleranzen oder seine Funktion an ein spezifisches Projekt angepasst werden müssen. Anstatt ein Design an ein bestehendes Bauteil anzupassen, können Ingenieure die Komponente entsprechend den tatsächlichen mechanischen Anforderungen fertigen.
Dieser Leitfaden erklärt, wie die kundenspezifische Bearbeitung funktioniert, warum sie für komplexe Teile nützlich ist, welche Verfahren und Materialien üblicherweise verwendet werden und wie Geometrie, Toleranzen, Qualitätsanforderungen, Kosten und Produktionsvolumen die endgültige Fertigungsstrategie beeinflussen.
Was ist kundenspezifische Bearbeitung?
Kundenspezifische Fertigung bezeichnet die Herstellung von Teilen nach einer spezifischen Zeichnung, einem CAD-Modell oder einer funktionalen Anforderung und nicht nach einer standardisierten Katalogvorgabe. Diese Teile können völlig neue Konstruktionen, modifizierte Versionen bestehender Komponenten oder Ersatzteile für nicht mehr im Handel erhältliche Artikel sein.
CNC-Bearbeitung ist weit verbreitet, da sich ihre Programme, Werkzeuge und Einstellungen ohne spezielle Produktionsformen an unterschiedliche Geometrien anpassen lassen. Je nach Bauteil kann die kundenspezifische Bearbeitung Fräsen, Drehen, Erodieren, Bohren, Ausdrehen oder eine Kombination mehrerer Bearbeitungsschritte umfassen.
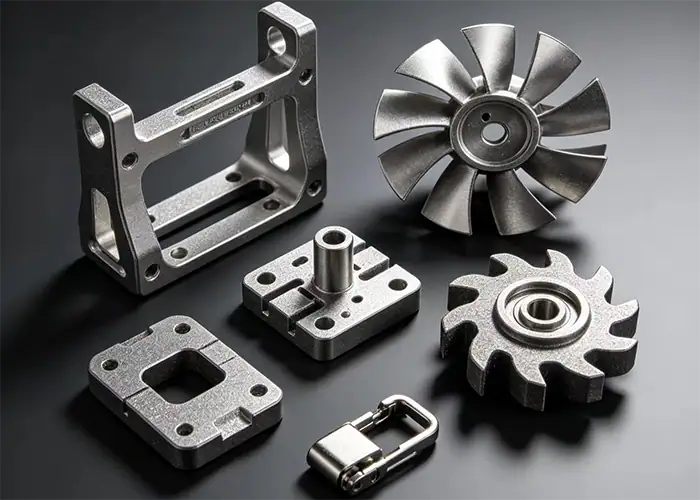
Was macht ein bearbeitetes Teil zu einer Sonderanfertigung?
Ein bearbeitetes Teil wird zur Sonderanfertigung, wenn seine Spezifikationen für ein bestimmtes Produkt oder eine bestimmte Anwendung definiert sind. Die Unterschiede können die Gesamtgeometrie, die Position der Bohrungen, die Materialgüte, die Oberflächenbeschaffenheit, die Toleranzen, die Gravur, die Montageflächen oder andere Merkmale betreffen, die bei einem Standardbauteil nicht verfügbar sind.
Kundenspezifische Anfertigung bedeutet nicht zwangsläufig, dass das Bauteil hochkomplex ist. Ein einfacher Distanzring mit ungewöhnlichem Durchmesser oder eine Ersatzwelle mit einer nicht mehr erhältlichen Schnittstelle kann genauso ein kundenspezifisches Bearbeitungsprojekt sein wie ein mehrachsiges Gehäuse mit komplexen Oberflächen.
Kundenspezifische Bearbeitung vs. Standardbearbeitung
Standardisierte Fertigung ist am effizientesten, wenn dasselbe Design wiederholt hergestellt wird und der Prozess auf eine stabile Geometrie optimiert werden kann. Kundenspezifische Fertigung bietet mehr Flexibilität, wenn sich die Teilespezifikationen ändern, die Stückzahlen geringer sind oder die Geometrie eine projektspezifische Fertigungsstrategie erfordert.
Die Unterscheidung liegt daher weniger in der Frage, welche Methode fortschrittlicher ist, sondern vielmehr in den Fertigungsanforderungen. Stabile, serienmäßige Produkte profitieren von optimierten Produktionsprozessen, während kundenspezifische Teile von flexibler Programmierung, Werkzeugausstattung, Einrichtung und technischer Überprüfung profitieren.
Warum die kundenspezifische Bearbeitung bei komplexen Teilen gut funktioniert
Komplexe Bauteile stellen selten nur eine einzige Fertigungsherausforderung dar. Ein einzelnes Bauteil kann gekrümmte Oberflächen, präzise Bohrungen, dünne Wände, tiefe Taschen, unterschiedliche Toleranzen und mehrere Funktionsschnittstellen aufweisen. Die kundenspezifische Bearbeitung ermöglicht es, den Prozess an diese Anforderungen anzupassen, anstatt sich an einen festen Produktionsstandard zu halten.
Mehr Freiheit für einzigartige Geometrie
Die kundenspezifische Bearbeitung bietet Konstrukteuren mehr Freiheit bei der Gestaltung von Sonderformen, da der Werkzeugweg direkt aus der Teilegeometrie programmiert wird. Die Merkmale müssen weder einer Kataloggröße noch einem bereits existierenden Bauteil entsprechen.
Die Mehrachsenbearbeitung erweitert diese Flexibilität zusätzlich, indem sie die Bearbeitung von mehr Oberflächen mit weniger Aufspannungen ermöglicht. Dies ist besonders vorteilhaft für Gehäuse, Halterungen, Verteiler, Laufräder, medizinische Bauteile und andere Teile mit Merkmalen, die sich über mehrere Flächen erstrecken.
Bessere Kontrolle kritischer Funktionen
Ein kundenspezifisches Bauteil benötigt nicht für jede Dimension die gleiche Präzision. Ingenieure können die Oberflächen identifizieren, die Passung, Bewegung, Ausrichtung, Abdichtung oder Montage beeinflussen, und dort strengere Anforderungen stellen, wo sie einen echten funktionalen Mehrwert schaffen.
Dadurch können sich die Bearbeitungs- und Prüfarbeiten auf die wichtigsten Merkmale konzentrieren, anstatt die Herstellung des gesamten Bauteils unnötig zu erschweren.
Flexible Produktion ohne Spezialwerkzeuge
Einer der Hauptvorteile der kundenspezifischen CNC-Bearbeitung besteht darin, dass Konstruktionsänderungen oft durch Aktualisierung des CAD-Modells, des Programms, des Werkzeugwegs, der Vorrichtung oder der Bearbeitungsstrategie umgesetzt werden können, anstatt eine neue Form oder ein neues Werkzeug herzustellen.
Diese Flexibilität ist besonders nützlich bei der Prototypenentwicklung und der Kleinserienfertigung, wo sich das Design noch ändern kann und der Einsatz spezieller Produktionswerkzeuge schwer zu rechtfertigen wäre.
Wie funktioniert der Prozess der kundenspezifischen Bearbeitung?
Ein zuverlässiger kundenspezifischer Bearbeitungsprozess beginnt bereits, bevor das Material die Maschine erreicht. Zeichnung, Geometrie, Toleranzen, Material, Produktionsmenge und Prüfanforderungen beeinflussen maßgeblich die Fertigung des Bauteils.
Überprüfen Sie das CAD-Modell und die technische Zeichnung.
Im ersten Schritt werden das CAD-Modell und die Zeichnung auf Abmessungen, Toleranzen, Materialien, Oberflächenbeschaffenheit, Gewinde, Bezugsbeziehungen und sonstige Spezifikationen überprüft.
Die Herstellbarkeit sollte ebenfalls in dieser Phase geprüft werden. Tiefe Hohlräume, unzugängliche innere Merkmale, sehr dünne Wände, ungewöhnliche Eckradien und unnötig enge Toleranzen können die Bearbeitung eines Bauteils erheblich erschweren.
Prozess, Material und Werkzeuge auswählen
Das Fertigungsverfahren hängt von der Form des Bauteils ab. Rotationsgeometrien begünstigen das Drehen, prismatische Merkmale das Fräsen, und Bauteile, die beides kombinieren, erfordern möglicherweise mehrere Bearbeitungsschritte.
Bei der Werkzeugauswahl müssen Materialverhalten, Bearbeitungstiefe, Zugänglichkeit, Steifigkeit und Oberflächenanforderungen berücksichtigt werden. Manche Projekte lassen sich mit Standardwerkzeugen realisieren, während für komplexe Geometrien Spezialfräser oder EDM erforderlich sein können.
Programmieren, Bearbeiten und Fertigstellen des Teils
Die CAM-Programmierung wandelt die benötigte Geometrie in Bearbeitungsvorgänge und Werkzeugwege um. Der Prozess kann Schruppen, Vorschlichten, Bohren, Gewindeschneiden, Schlichten und zusätzliche Aufspannungen umfassen.
Nach der Bearbeitung können die Teile je nach Anwendung ein Entgraten, Polieren, Anodisieren, Beschichten, Passivieren, eine Wärmebehandlung oder einen anderen Nachbearbeitungsprozess erfordern.
Prüfen Sie die Endkomponente
Die Inspektion dient der Überprüfung, ob das gefertigte Teil den Zeichnungs- und Funktionsanforderungen entspricht. Die Inspektionsmethode sollte dem zu messenden Merkmal angepasst sein und nicht für jede Dimension ein einziges Messgerät verwendet werden.
Messschieber und Mikrometer eignen sich gut für viele leicht zugängliche Dimensionen, während komplexe Profile, Positionen und Bezugsbeziehungen Koordinatenmessungen oder optische Verfahren erfordern können.
Wichtigste kundenspezifische Bearbeitungsprozesse
Kundenspezifische Bearbeitung ist kein einheitliches Verfahren. Das optimale Verfahren hängt davon ab, ob das Werkstück drehbar, prismatisch, mehrseitig, stark konturiert oder schwer zugänglich ist.
CNC Fräsen
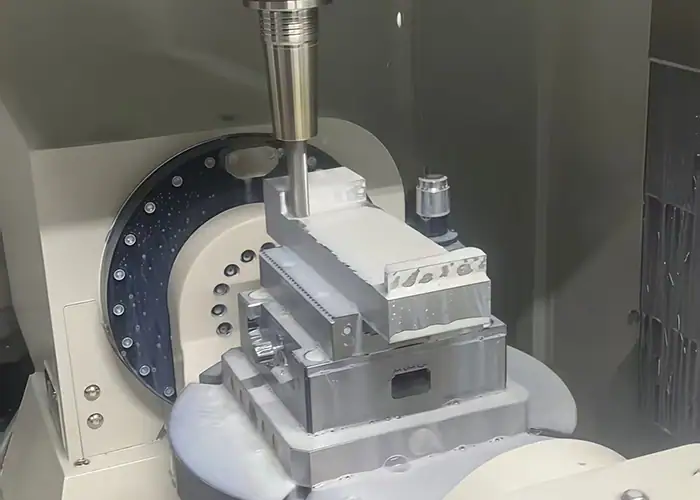
CNC-Fräsen nutzt rotierende Schneidwerkzeuge, um Material von einem stationären oder indexierten Werkstück abzutragen. Es wird häufig für Taschen, Nuten, ebene Flächen, Lochmuster, Konturen, Halterungen, Gehäuse, Vorrichtungen und andere prismatische Bauteile eingesetzt.
Drei-Achs-Fräsen eignet sich für die effiziente Bearbeitung vieler konventioneller Teile, während Vier- und Fünf-Achs-Maschinen zusätzlichen Zugang bieten, wenn sich Merkmale auf mehreren Seiten oder in komplexen Winkeln befinden.
CNC-Drehen
Beim CNC-Drehen rotiert das Werkstück, während ein Schneidwerkzeug Material abträgt. Es eignet sich besonders für Wellen, Buchsen, Bolzen, Hülsen, Gewindeteile und andere Bauteile mit überwiegend zylindrischer Geometrie.
Dreh-Fräs-Anlagen können Drehen mit Fräsen, Bohren und anderen Bearbeitungsvorgängen kombinieren, wodurch sich die Überführungen zwischen Maschinen für geeignete Bauteile reduzieren lassen.
5-Achsen-CNC-Bearbeitung
Die 5-Achs-Bearbeitung ermöglicht es dem Werkzeug, das Werkstück aus zusätzlichen Positionen anzufahren. Sie ist besonders vorteilhaft für komplexe Oberflächen, mehrseitige Teile, abgewinkelte Merkmale und Komponenten, die andernfalls mehrere Umpositionierungsvorgänge erfordern würden.
Der Hauptvorteil in der Fertigung liegt nicht allein in der höheren Komplexität. Ein besserer Anstellwinkel ermöglicht auch kürzere, steifere Werkzeuge und reduziert die Anzahl der erforderlichen Rüstvorgänge.
EDM und Nachbearbeitung
Die Funkenerosion ist eine nützliche Methode zur Bearbeitung elektrisch leitfähiger Werkstoffe, wenn herkömmliche Schneidwerkzeuge nicht effizient enge Schlitze, scharfe Innendetails, kleine Merkmale oder schwierige Innengeometrien erzeugen können.
Kundenspezifische Projekte können auch die maschinelle Bearbeitung mit Schleifen, Honen, Reiben, Schweißen, Wärmebehandlung oder Oberflächenbearbeitung kombinieren, wenn die endgültigen Anforderungen nicht in einem Arbeitsgang erreicht werden können.
Welche Materialien eignen sich für die kundenspezifische Bearbeitung?
Die kundenspezifische Bearbeitung ermöglicht die Bearbeitung einer breiten Palette von Metallen und technischen Kunststoffen. Zunächst sollte das geeignete Material entsprechend der Funktion des Bauteils ausgewählt werden. Anschließend wird die Bearbeitungsstrategie auf dessen Festigkeit, Härte, thermisches Verhalten, Stabilität und Bearbeitbarkeit abgestimmt.
Aluminium und Aluminiumlegierungen
Aluminium ist weit verbreitet, da es eine relativ geringe Dichte mit guter Bearbeitbarkeit vereint. Sorten wie 6061 werden häufig für Gehäuse, Vorrichtungen, Halterungen, Prototypen und allgemeine Präzisionsbauteile verwendet, während höherfeste Sorten wie 7075 dort eingesetzt werden, wo höhere Anforderungen an die mechanische Belastbarkeit gestellt werden.
Durch die hohe Wärmeleitfähigkeit wird die Wärme von der Schnittzone weggeführt, allerdings erfordern dünne Strukturen und die Bildung von Graten weiterhin sorgfältige Kontrolle.
Stahl und Edelstahl
Kohlenstoff- und legierte Stähle bieten Festigkeit, Verschleißfestigkeit und vielfältige Wärmebehandlungsmöglichkeiten. Edelstähle bieten zusätzliche Korrosionsbeständigkeit und werden häufig in Anlagen, der Medizintechnik, der Verfahrenstechnik und der Fluidtechnik eingesetzt.
Im Vergleich zu Aluminium erzeugen viele Stahlsorten höhere Schnittkräfte und einen stärkeren Werkzeugverschleiß. Edelstahlsorten erfordern zudem mehr Aufmerksamkeit hinsichtlich Wärmeentwicklung und Kaltverfestigung.
Titan und andere Hochleistungsmetalle
Titan wird gewählt, wenn ein hohes Festigkeits-Gewichts-Verhältnis, Korrosionsbeständigkeit oder anspruchsvolle Einsatzbedingungen den zusätzlichen Bearbeitungsaufwand rechtfertigen.
Durch die vergleichsweise geringe Wärmeleitfähigkeit konzentriert sich die Wärme in der Nähe der Schneide, wodurch Werkzeugverschleiß, Kühlung und Schnittstabilität wichtige Faktoren werden.
Technische Kunststoffe
Technische Kunststoffe wie POM, PEEK, PTFE, Nylon und PEI werden für Isolatoren, Durchführungen, Verschleißteile, Leichtbaukonstruktionen, chemikalienbeständige Teile und andere Spezialanwendungen verwendet.
Ihr Bearbeitungsverhalten unterscheidet sich deutlich von dem von Metallen. Wärme, Spannkraft, Feuchtigkeitsaufnahme, Wärmeausdehnung und Materialflexibilität können die Endabmessungen beeinflussen.
Bearbeitungsherausforderungen bei komplexen kundenspezifischen Teilen
Komplexität wird problematisch, wenn die Geometrie den Werkzeugzugang einschränkt, die Bauteilsteifigkeit verringert, die Anzahl der Aufspannungen erhöht oder die Inspektion erschwert. Daher ist es ratsam, nicht nur die Modellierbarkeit der Geometrie, sondern auch den tatsächlichen Schneid- und Messprozess des Bauteils zu analysieren.
Tiefe Taschen und Innenausstattung
Für tiefe Taschen werden oft Werkzeuge mit großer Reichweite benötigt. Mit zunehmendem Werkzeugüberstand nimmt die Steifigkeit ab und der Fräser reagiert empfindlicher auf Vibrationen und Durchbiegungen.
Auch Innenecken benötigen realistische Radien, da rotierende Fräser keine perfekt scharfen Innenecken direkt erzeugen können. Die Berücksichtigung der verfügbaren Fräsergrößen kann sowohl die Stabilität als auch die Kosten verbessern.
Dünne Wände und empfindliche Strukturen
Dünne Wände können sich unter Schnitt- und Spannkräften bewegen. Der Materialabtrag verringert zudem die Steifigkeit im Bearbeitungsprozess, sodass sich die Geometrie beim Schruppen und Schlichten unterschiedlich verhalten kann.
Zu den Fertigungsstrategien können stufenweiser Materialabtrag, Stützvorrichtungen, leichtere Nachbearbeitungsgänge, kontrollierte Vorrichtungen und eine geeignete Schnittrichtung gehören.
Mehrseitige und konturierte Geometrie
Merkmale, die an mehreren Seiten angeordnet sind, können bei einer herkömmlichen Maschine mehrere Aufspannungen erfordern. Jeder Neupositionierungsvorgang birgt ein weiteres Risiko für Ausrichtungsabweichungen.
Die Mehrachsenbearbeitung kann diese Übergänge bei geeigneten Teilen reduzieren und einen besseren Zugang zu komplexen Oberflächen und abgewinkelten Merkmalen ermöglichen.
Funktionen, die mehrere Arbeitsgänge erfordern
Bei einigen Teilen werden gedrehte Durchmesser, gefräste Taschen, gebohrte Löcher, Präzisionsbohrungen, Gewinde und Oberflächenbehandlungen kombiniert.
Die größte Herausforderung besteht darin, die Bezugsbeziehungen über alle Arbeitsgänge hinweg aufrechtzuerhalten. Die Prozessplanung sollte festlegen, welche Merkmale zuerst erstellt werden und wie spätere Rüstvorgänge das Teil positionieren.
Toleranzen und Präzision bei der kundenspezifischen Bearbeitung
Kundenspezifische Bearbeitung ermöglicht eine enge Maßhaltigkeit, die erreichbare Toleranz hängt jedoch von Material, Geometrie, Bauteilgröße, Maschinenleistung, Werkzeugen, Werkstückspannung, thermischer Stabilität und Prüfung ab. Sie sollte daher funktionsbezogen und nicht als universeller Wert definiert werden.
Welche Maße erfordern enge Toleranzen?
Kritische Abmessungen bestimmen in der Regel Passungen, Lagersitze, Abdichtung, Ausrichtung, Positionierung und Bewegung. Daher erfordern sie besondere Aufmerksamkeit bei der Fertigung und Prüfung.
Nichtfunktionale Freiflächen erfordern oft nicht dieselbe Präzision. Durch die Lockerung unnötiger Toleranzen lassen sich Bearbeitungszeiten verkürzen und die Prüfung vereinfachen, ohne die Bauteilleistung zu beeinträchtigen.
Wie sich Einrichtung und Werkzeuge auf die Genauigkeit auswirken
Werkzeuglänge, Schneidwerkzeugsteifigkeit, Werkstückspannung, Maschinenzustand, Werkzeugverschleiß und Schnittstrategie beeinflussen die Maßgenauigkeit.
Die Gestaltung der Anordnung ist besonders wichtig, wenn mehrere Flächen aufeinander Bezug nehmen. Durch die Zusammenführung verwandter Elemente in einer gemeinsamen Anordnung lassen sich Positionierfehler reduzieren, sofern die Geometrie dies zulässt.
Umgang mit Toleranzketten
Ein einzelnes Bauteil kann zwar alle Einzelabmessungen erfüllen, aber dennoch ein Montageproblem verursachen, wenn sich mehrere Toleranzen in die gleiche Richtung summieren.
Klare Bezugspunkte und funktionale Bemaßungen tragen dazu bei, dieses Risiko zu minimieren. Konstrukteure sollten sich auf die Bemaßungskette konzentrieren, die die eigentliche Schnittstelle beeinflusst, anstatt jedes einzelne Merkmal separat zu optimieren.
Design für bessere kundenspezifische Bearbeitung
Gutes Design für die kundenspezifische Bearbeitung bedeutet nicht, jedes Teil zu vereinfachen. Es bedeutet, die erforderliche Funktion beizubehalten und gleichzeitig Geometrien zu vermeiden, die die Kosten erhöhen, ohne die Leistung zu verbessern.
Werkzeugzugang und Werkstückspannung verbessern
Für jedes bearbeitete Merkmal ist ein praktikabler Bearbeitungsweg sowohl für den Fräser als auch für die gesamte Werkzeugbaugruppe erforderlich.
Die Bauteile sollten zudem eine ausreichend stabile Geometrie für die Vorrichtung aufweisen. Ein Merkmal, das sich zwar leicht modellieren, aber schwer einspannen lässt, kann zusätzliche Aufspannungen oder eine spezielle Werkstückspannung erfordern.
Praktische Radien, Tiefen und Wandstärken verwenden
Größere Innenradien ermöglichen im Allgemeinen den Einsatz steiferer Werkzeuge und erleichtern die Bearbeitung. Moderate Taschentiefen reduzieren den Bedarf an übermäßiger Werkzeugreichweite, während praxisgerechte Wandstärken die Stabilität verbessern.
Diese Entscheidungen können einen größeren Einfluss auf die Herstellbarkeit haben als kleine Änderungen an den Gesamtabmessungen des Bauteils.
Vereinfachen Sie Funktionen, die unnötige Komplexität hinzufügen.
Sehr tiefe Schlitze, versteckte Taschen, nicht genormte Gewinde, scharfe Innenecken und Oberflächen mit anspruchsvollen Toleranzen können zusätzliche Arbeitsgänge erfordern.
Wenn diese Merkmale keinen klaren funktionalen Zweck haben, kann ihre Vereinfachung die Zykluszeit, den Bedarf an Spezialwerkzeugen und den Inspektionsaufwand verringern.
Enge Toleranzen sollten nur dort angewendet werden, wo sie relevant sind.
Eine Zeichnung wird schwieriger und teurer herzustellen, wenn enge Toleranzen breit angewendet werden.
Der effektivere Ansatz besteht darin, diejenigen Dimensionen zu identifizieren, die die Funktion bestimmen, und an anderer Stelle einen angemessenen Gestaltungsspielraum zu lassen.
Wie die Qualität bei der kundenspezifischen Bearbeitung kontrolliert wird
Die Qualitätskontrolle sollte in den Fertigungsprozess integriert und nicht nur als abschließende Prüfung durchgeführt werden. Bei komplexen Bauteilen ist es von Vorteil, kritische Maße zu bestätigen, bevor Nachbearbeitungen durch zusätzliche Arbeitsgänge erschwert werden.
Erstmuster- und Fertigungsbegleitende Prüfung
Die Erststückprüfung dient der Überprüfung, ob der anfängliche Fertigungsprozess die erforderlichen Abmessungen, den Materialzustand und die Oberflächenbeschaffenheit liefert, bevor weitere Teile gefertigt werden.
Durch prozessbegleitende Kontrollen können dann kritische Abmessungen, Werkzeugverschleiß, Einrichtungskonsistenz und andere Variablen während der Produktion überwacht werden.
Dimensionsprüfung für komplexe Merkmale
Unterschiedliche Geometrien erfordern unterschiedliche Prüfmethoden. Koordinatenmessgeräte eignen sich für komplexe Geometrien und bezugsbasierte Messungen, während optische Systeme für sichtbare Profile und kleine Merkmale nützlich sein können.
Die Inspektionsplanung sollte bereits bei der Konstruktion berücksichtigt werden, da tiefliegende oder verdeckte Merkmale selbst dann schwer zu vermessen sein können, wenn sie bearbeitbar sind.
Oberflächenbeschaffenheit und Endkontrolle
Die Oberflächenqualität kann sich auf Dichtigkeit, Verschleiß, Reibung, Aussehen, Ermüdungsverhalten oder die Leistungsfähigkeit von Beschichtungen auswirken.
Die abschließende Überprüfung sollte daher sowohl die Maßvorgaben als auch die spezifizierten Oberflächenbeschaffenheiten bestätigen, bevor das Teil freigegeben wird.
Was beeinflusst die Kosten und Lieferzeiten bei der kundenspezifischen Bearbeitung?
Die Kosten für die kundenspezifische Bearbeitung hängen vom gesamten Fertigungsprozess ab. Der Materialpreis spielt zwar eine Rolle, aber Bearbeitungszeit, Rüstaufwand, Werkzeuge, Qualitätskontrolle, Oberflächenbearbeitung und Stückzahl haben oft einen ebenso großen Einfluss.
Teilegeometrie und Bearbeitungszeit
Komplexe Geometrien können mehr Werkzeugwege, kleinere Fräser, langsamere Schlichtdurchgänge, mehrere Aufspannungen oder zusätzliche Programmierung erfordern.
Tiefe Strukturen und eingeschränkter Zugang verlängern tendenziell auch die Zykluszeit, da die Schnittbedingungen stabil bleiben müssen.
Werkstoff und Bearbeitbarkeit
Das Material beeinflusst sowohl den Rohmaterialpreis als auch den Bearbeitungsaufwand. Aluminium lässt sich in der Regel leichter bearbeiten als Titan oder viele Edelstähle, während härtere oder hitzebeständigere Werkstoffe die Bearbeitungszeit und den Werkzeugverbrauch erhöhen können.
Materialgüte und Zertifizierungsanforderungen können sich auch auf die Beschaffung und die Lieferzeit auswirken.
Toleranzen und Oberflächenanforderungen
Engere Toleranzen erfordern möglicherweise stabilere Aufbauten, zusätzliche Nachbearbeitungsgänge, Umgebungsbedingungen und zusätzliche Prüfungen.
Durch gezielte Oberflächenrauheit, Polieren, Wärmebehandlung, Anodisieren, Galvanisieren oder Passivieren können weitere Produktionsschritte erforderlich sein.
Mengen- und Sekundäroperationen
Bei kleinen Stückzahlen verteilen sich die Programmier- und Einrichtungskosten auf weniger Teile, während bei größeren Stückzahlen eine effizientere Verteilung dieser Kosten möglich ist.
Sekundäre Prozesse können sich ebenfalls auf die Terminplanung auswirken, da Teile möglicherweise zwischen verschiedenen Lieferanten für Bearbeitung, Endbearbeitung, Wärmebehandlung und Inspektion hin- und hergeschoben werden müssen.
Wann ist kundenspezifische Bearbeitung sinnvoll?
Kundenspezifische Fertigung ist besonders dann von Vorteil, wenn Flexibilität, Geometrie oder Produktionsmenge standardisierte Lösungen unpraktisch machen. Typische Anwendungsfälle sind Einzelanfertigungen, Ersatzteile, Prototypen und Präzisionsbauteile in kleineren Stückzahlen.
Prototypen und Produktneuentwicklung
Die CNC-Bearbeitung ermöglicht die direkte Herstellung von Funktionsteilen anhand von Konstruktionsdaten ohne spezielle Formen.
Entwürfe können daher getestet und überarbeitet werden, bevor Entscheidungen über die Werkzeugausstattung oder die Serienproduktion getroffen werden.
Präzisionsfertigung in kleinen Stückzahlen
Bei Kleinserienteilen sind oft hochwertige Materialien und eine präzise Geometrie erforderlich, was jedoch hohe Investitionen in Werkzeuge nicht rechtfertigt.
Die kundenspezifische Bearbeitung erfüllt diese Anforderung, da Programmierung und Vorrichtung an die jeweilige Stückzahl angepasst werden können, ohne dass ein permanentes Produktionswerkzeug erforderlich ist.
Sonder- und Ersatzteile
Ältere Geräte verwenden möglicherweise Komponenten, die vom ursprünglichen Lieferanten nicht mehr hergestellt werden oder nicht mehr erhältlich sind.
Ein Ersatzteil kann manchmal anhand einer vorhandenen Zeichnung, eines CAD-Modells, eines Musters oder durch Reverse Engineering der Geometrie hergestellt werden, sodass wichtige Anlagen weiterhin in Betrieb bleiben können.
Teile mit besonderen funktionalen Anforderungen
Eine Standardkomponente kann zwar nahezu den Anforderungen des Designs entsprechen, aber dennoch aufgrund einer Schnittstelle, des Materials, des Lochmusters, einer Toleranz oder einer Umgebungsanforderung versagen.
Die kundenspezifische Bearbeitung ermöglicht es, diese Funktionen um die Anwendung herum zu entwickeln, anstatt die umgebende Baugruppe neu zu konstruieren, um ein ungeeignetes Standardteil aufzunehmen.
Kundenspezifische Bearbeitung im Vergleich zu anderen Fertigungsmethoden
Die kundenspezifische Bearbeitung ist besonders wettbewerbsfähig bei Präzisionsteilen, komplexen Geometrien, Prototypen und kleineren Produktionsmengen, da sie die Anschaffung spezieller Produktionswerkzeuge überflüssig macht. Andere Verfahren können sich besser eignen, wenn sich Geometrie oder Volumen ändern.
Kundenspezifische Bearbeitung vs. Spritzguss
Die spanende Bearbeitung ist für Prototypen und Kleinserien flexibler, da keine Form benötigt wird. Spritzgießen wird attraktiver, wenn ein Kunststoffdesign stabil ist und das Produktionsvolumen hoch genug ist, um die Werkzeugkosten zu rechtfertigen.
Kundenspezifische Bearbeitung vs. 3D-Druck
Die spanende Bearbeitung fertigt Teile direkt aus technischem Rohmaterial und eignet sich gut für präzise Funktionsflächen. Der 3D-Druck bietet mehr Freiheit bei hochkomplexen Innengeometrien und kann für die schnelle Konzeptentwicklung nützlich sein.
Kundenspezifische Bearbeitung vs. Guss
Die spanende Bearbeitung ist bei kleineren Stückzahlen und präzisen Merkmalen oft einfacher. Guss wird bei geeigneten Formen und höheren Produktionsvolumina wettbewerbsfähiger, erfordert aber in der Regel Werkzeuge und unter Umständen eine Nachbearbeitung kritischer Oberflächen.
Häufig gestellte Fragen
Was kostet die kundenspezifische Bearbeitung?
Die Kosten für die kundenspezifische Bearbeitung hängen von der Teilegeometrie, dem Material, den Toleranzen, der Stückzahl, der Bearbeitungszeit, der Oberflächenbeschaffenheit und den Prüfanforderungen ab. Einfache Aluminiumteile können vergleichsweise kostengünstig sein, während komplexe Geometrien, schwierige Materialien, enge Toleranzen und mehrere Nachbearbeitungsschritte die Gesamtkosten in der Regel erhöhen.
Warum ist CNC so teuer?
Die CNC-Bearbeitung kann teuer werden, da der Preis neben dem Materialabtrag weitere Kostenfaktoren umfasst. Programmierung, Maschineneinrichtung, Vorrichtungen, Schneidwerkzeuge, Bearbeitungszeit, Werkzeugverschleiß, Qualitätskontrolle und Nachbearbeitung tragen alle zum Endpreis bei. Komplexe Teile und enge Toleranzen erfordern in der Regel zusätzliche Bearbeitungsschritte und eine Qualitätskontrolle.
Wo findet man schnelle CNC-Bearbeitungsdienste für kundenspezifische Teile?
Wählen Sie einen Lieferanten, der Ihre Anforderungen an Materialien, Toleranzen, Bauteilkomplexität, Prüfung und Liefertermin erfüllen kann. TiRapid bietet präzise CNC-Bearbeitung für kundenspezifische Metall- und Kunststoffteile und unterstützt Prototypen und Kleinserienfertigung mit Fräsen, Drehen, Mehrachsenbearbeitung und Maßprüfung.
Fazit
Die kundenspezifische Bearbeitung vereinfacht die Herstellung komplexer Teile, da der Fertigungsprozess an die tatsächliche Geometrie, das Material, die Toleranzen und die benötigte Stückzahl angepasst werden kann. Ihr Nutzen ist besonders groß, wenn Standardkomponenten die Anforderungen nicht erfüllen, Prototypen häufig überarbeitet werden müssen oder präzise Kleinserien ohne Spezialwerkzeuge gefertigt werden sollen. Gute Ergebnisse basieren auf einer praxisorientierten Konstruktion, stabilen Bearbeitungsstrategien, angemessenen Toleranzen und einer Prüfung der funktionsrelevanten Maße.
Bei TiRapid bieten wir präzise CNC-Bearbeitung und Fertigungsdienstleistungen für kundenspezifische Metall- und Kunststoffteile an. Unsere Kompetenzen umfassen CNC-Fräsen, Drehen, Mehrachsenbearbeitung, komplexe Geometrien, Maßprüfung, Koordination der Oberflächenbearbeitung, Prototypenbau und Kleinserienfertigung.
















