CNC-Bearbeitung und Spritzguss vergleichen zwei grundlegend verschiedene Fertigungsmethoden. Bei der CNC-Bearbeitung wird Material mit computergesteuerten Schneidwerkzeugen von einem festen Rohling abgetragen, während beim Spritzguss Kunststoff geschmolzen und in eine Formkavität gepresst wird. Die CNC-Bearbeitung eignet sich im Allgemeinen besser für Prototypen, Kleinserien, enge Toleranzen, schnelle Designänderungen und eine breite Materialauswahl. Spritzguss wird attraktiver, wenn ein finales Kunststoffdesign in großen Stückzahlen zu niedrigen Stückkosten produziert werden soll.
Dieser Leitfaden erklärt die Unterschiede zwischen CNC-Bearbeitung und Spritzguss – vom Prototyp bis zur Serienproduktion – und zeigt, wann es sinnvoll ist, bei der maschinellen Bearbeitung zu bleiben oder in eine Form zu investieren.
Was ist CNC-Bearbeitung?
Die CNC-Bearbeitung ist ein subtraktives Fertigungsverfahren, bei dem computergesteuerte Schneidwerkzeuge Material von einem massiven Werkstück abtragen, bis die gewünschte Geometrie erreicht ist. Sie eignet sich zur Bearbeitung von Metallen, technischen Kunststoffen, Verbundwerkstoffen und anderen zerspanbaren Werkstoffen, ohne dass eine spezielle Produktionsform erforderlich ist.
Der Prozess beginnt typischerweise mit einem CAD-Modell, gefolgt von der CAM-Programmierung, der Einrichtung der Werkstückspannung, der Auswahl der Schneidwerkzeuge, der Bearbeitung, dem Entgraten, der Qualitätskontrolle und gegebenenfalls der Oberflächenbearbeitung. Beispiele für die CNC-Bearbeitung sind Gehäuse, Wellen, Halterungen, Vorrichtungen, Verteiler, medizinische Komponenten, Luft- und Raumfahrtteile, Prototypen und Präzisionskunststoffbauteile.
Dies erklärt, was ein CNC-Bearbeitungsprozess in der praktischen Fertigung ist: Material wird physisch mit kontrollierten Werkzeugwegen abgetragen, anstatt in einer Form umgeformt zu werden.
Wie CNC-Bearbeitung funktioniert?
Die CNC-Bearbeitung funktioniert, indem ein digitales Teiledesign in programmierte Schnittbewegungen umgewandelt wird, die Maschinenachsen, Spindeldrehzahl, Vorschubgeschwindigkeit, Schneidwerkzeuge und Werkzeugwege steuern.
CNC-Fräsen wird häufig für Taschen, Nuten, Bohrungen, ebene Flächen und komplexe 3D-Geometrien eingesetzt. CNC-Drehen fertigt Wellen, Ringe, Buchsen, Gewinde und zylindrische Bauteile. Die Fünf-Achs-CNC-Bearbeitung ermöglicht die Bearbeitung mehrerer Ausrichtungen mit weniger Aufspannungen, insbesondere bei Werkstücken mit abgewinkelten Flächen oder komplexen Konturen.
Da keine spezielle Form vorhanden ist, kann ein überarbeitetes CAD-Modell oft durch Modifizierung des Bearbeitungsprogramms, des Werkzeugwegs oder der Vorrichtung eingeführt werden, anstatt komplett neue Werkzeuge herzustellen.
Hauptvorteile der CNC-Bearbeitung
Die größten Vorteile der CNC-Bearbeitung liegen in der Präzision, den geringen Werkzeugkosten, der Materialflexibilität und den schnellen Designiterationen.
Zu den Hauptvorteilen gehören:
- Es ist keine spezielle Spritzgussform erforderlich.
- Geeignet für Prototypen und Kleinserienfertigung
- Metalle und Kunststoffe können beide bearbeitet werden.
- Designänderungen können relativ schnell umgesetzt werden.
- Enge Toleranzen sind erreichbar
- Hervorragende Dimensionskontrolle
- Gute Oberflächengüte nach der Bearbeitung
- Geeignet für hochentwickelte Werkstoffe
- Die Produktion kann beginnen, ohne auf den Formenbau warten zu müssen.
Xometry gibt typische CNC-Fähigkeiten von etwa ±0.001 Zoll für geeignete Teile an, wobei die tatsächlich erreichbare Toleranz von Geometrie, Material, Merkmalsgröße, Maschinenkapazität, Prüfmethode und Zeichnungsanforderungen abhängt.
Hauptbeschränkungen der CNC-Bearbeitung
Die CNC-Bearbeitung wird weniger wirtschaftlich, wenn sehr große Mengen identischer Teile hergestellt werden müssen, da jedes Teil Maschinenzeit in Anspruch nimmt.
Die Materialabtragung erzeugt Späne und Abfall, und komplexe Teile erfordern unter Umständen mehrere Werkzeuge, Aufspannungen oder eine Fünf-Achs-Bearbeitung. Werkzeugverschleiß, Maschinenauslastung, Bedienerzeit, Qualitätskontrolle und Rohmaterialkosten bleiben Bestandteil der Stückkosten.
Bei Tausenden oder Zehntausenden identischer Kunststoffteile kann das Spritzgießen nach Amortisation der Werkzeuginvestitionen letztendlich deutlich schnellere Zykluszeiten und niedrigere Stückkosten erzielen.
Was ist Spritzgießen?
Spritzgießen ist ein Fertigungsverfahren, bei dem Polymermaterial geschmolzen und unter Druck in einen präzise gefertigten Formhohlraum eingespritzt wird. Dort kühlt das Material ab und erstarrt zur gewünschten Form. Es eignet sich besonders für die Serienproduktion großer Stückzahlen von Kunststoffteilen, nachdem die Form fertiggestellt wurde.
Eine Spritzgießanlage besteht üblicherweise aus einer Spritzeinheit, einem Schließsystem und einer Form. Kunststoffgranulat wird geschmolzen, in die Form gepresst, unter Druck gehalten, abgekühlt und anschließend ausgeworfen.
Im Gegensatz zur CNC-Bearbeitung enthält die Form die Negativgeometrie des fertigen Teils. Dies verursacht zwar erhebliche anfängliche Werkzeugkosten, jedoch kann mit derselben Form eine große Anzahl von sich wiederholenden Teilen hergestellt werden.
Wie Spritzguss funktioniert?
Beim Spritzgießen werden thermoplastische Granulate erhitzt, bis sie flüssig sind. Anschließend wird das geschmolzene Polymer in eine geschlossene Form eingespritzt, das Teil abgekühlt, das Werkzeug geöffnet und das fertige Bauteil ausgeworfen.
Ein typischer Zyklus umfasst:
- Schimmelbildung
- Kunststoffinjektion
- Verpackung und Lagerung
- Kühlung:
- Formöffnung
- Teileauswurf
- Zykluswiederholung
Sobald ein stabiles Werkzeug und ein geeigneter Spritzgießprozess verfügbar sind, lassen sich die Zyklen schnell wiederholen, und Mehrkavitätenwerkzeuge können mehrere Teile gleichzeitig herstellen. Deshalb ist das Spritzgießen für die Massenproduktion so effizient.
Hauptvorteile des Spritzgießens
Die größten Vorteile des Spritzgießens liegen in der hohen Produktionsmenge, der Wiederholgenauigkeit, den niedrigen Stückkosten bei der Serienfertigung und der effizienten Herstellung von formbaren Kunststoffgeometrien.
Sobald die Form validiert ist, können Hunderte, Tausende oder noch viel größere Stückzahlen produziert werden, ohne dass jedes Detail einzeln bearbeitet werden muss. Mehrfachwerkzeuge steigern die Ausbeute pro Arbeitsgang zusätzlich.
Ein weiterer Vorteil ist die Materialnutzung. Angusskanäle und Produktionsabfälle können je nach Polymer, Qualitätsanforderungen und Prozessbeschränkungen mitunter wiederverwendet werden, während beim CNC-Fräsen naturgemäß ein Teil des Ausgangsmaterials als Späne abgetragen wird.
Hauptbeschränkungen des Spritzgießens
Das Spritzgießen hat hohe Vorlaufkosten für die Werkzeuge, längere Vorlaufzeiten in der Vorproduktion und eine geringere Flexibilität, nachdem die Formgeometrie endgültig festgelegt wurde.
Änderungen an Wänden, Rippen, Bohrungen, Hinterschneidungen, Trennlinien, Angüssen oder der Gesamtgeometrie können eine Modifizierung oder einen Austausch der Form erforderlich machen. Komplexe Mehrkavitätenwerkzeuge können je nach Größe, Werkzeugmaterial, Komplexität, Automatisierungsgrad und Produktionsanforderungen mehrere Tausend Euro kosten.
Bei Formteilen müssen außerdem Schwindung, Verzug, Entformungsschräge, Angusslage, Abkühlverhalten, Wandstärke, Schweißnähte und Auswerferkonstruktion berücksichtigt werden. Diese Faktoren können das Spritzgießen in der frühen Produktentwicklungsphase erschweren.
CNC-Bearbeitung vs. Spritzguss: Die wichtigsten Unterschiede auf einen Blick
Der Hauptunterschied zwischen CNC-Bearbeitung und Spritzguss liegt darin, dass die CNC-Bearbeitung einen geringeren Werkzeugaufwand und eine höhere Fertigungsflexibilität ermöglicht, während der Spritzguss nach Fertigstellung der Form eine deutlich schnellere und kostengünstigere Serienproduktion bietet. CNC ist in der Regel bei Prototypen und Kleinserien die bessere Wahl, Spritzguss hingegen erst ab einer Stückzahl, die den Werkzeugaufwand rechtfertigt.
| Vergleich | CNC Dienstleister | Spritzguss |
| Prozess | Subtraktiv | Molding |
| Spezielle Form | Nein | Ja |
| Vorab-Werkzeugkosten | Niedrig | Hoch |
| Wirtschaftlichkeit bei geringen Stückzahlen | Ausgezeichnet | Meistens schlecht |
| Wirtschaftlichkeit hoher Produktionsmengen | Begrenzt | Ausgezeichnet |
| Prototyp-Vorlaufzeit | kurz | Länger |
| Zykluszeit pro Teil | Minuten bis Stunden | Oft Sekunden bis Minuten |
| Typische Präzisionsfähigkeit | Höher | Gut, aber die Schrumpfung beeinflusst die Abmessungen |
| Materialauswahl: | Metalle, Kunststoffe, Verbundwerkstoffe | Hauptsächlich formbare Polymere |
| Design-Änderungen | Relativ einfach | Eine Werkzeugmodifikation kann erforderlich sein. |
| Oberflächengüte | Gesteuert durch den Schneideprozess | Wird maßgeblich von der Schimmeloberfläche bestimmt |
| Materielle Verschwendung | Mehr Späne/Schrott | Im Allgemeinen niedriger pro fertigem Teil |
| Produktionskonsistenz | Hoch | Extrem hoch nach der Prozessvalidierung |
| Beste Verwendung | Prototyp/Kleinserie/Präzision | Kunststoffteile in großen Stückzahlen |
Xometry gibt repräsentative Toleranzen von etwa ±0.001 Zoll für die CNC-Bearbeitung und etwa ±0.005 Zoll für das Kunststoffspritzgießen an, betont aber, dass die tatsächliche Leistungsfähigkeit von der jeweiligen Konstruktion und dem jeweiligen Prozess abhängt.
CNC-Bearbeitung vs. Spritzguss – Kostenvergleich
Die CNC-Bearbeitung weist in der Regel geringere Anschaffungskosten auf, während Spritzgussverfahren normalerweise erst bei ausreichend hohem Produktionsvolumen die niedrigeren Stückkosten erreicht. Der Break-Even-Punkt hängt vom Werkzeugpreis, der CNC-Zykluszeit, dem Material, der Anzahl der Kavitäten, dem Jahresbedarf, der Qualitätskontrolle, Nachbearbeitungen und der erwarteten Produktlebensdauer ab.
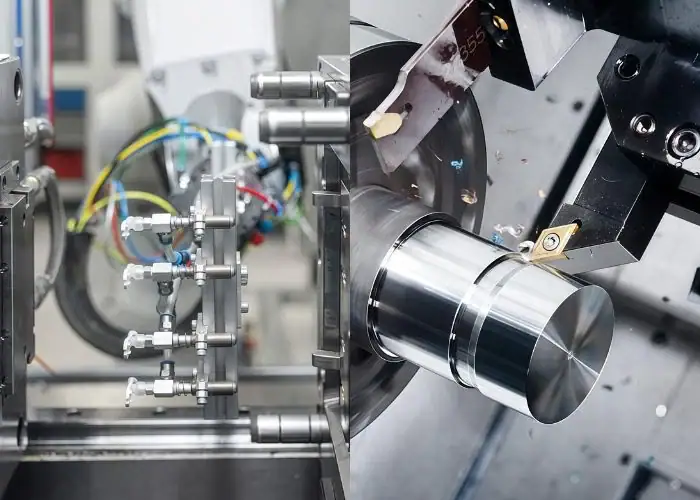
Ein sinnvolles Kostenmodell lautet nicht einfach „CNC ist teuer“ oder „Formenschneiden ist billig“. Der korrekte Vergleich lautet:
Gesamtkosten der CNC-Maschine = Programmierung + Einrichtung + Material + Bearbeitung + Nachbearbeitung + Prüfung
gegen:
Gesamtkosten für Spritzguss = Werkzeugentwicklung + Validierung + Material + Spritzgusszyklen + Nachbearbeitung + Inspektion
Vorabkosten für Werkzeuge
Bei der CNC-Bearbeitung sind die Kosten für Spezialwerkzeuge wesentlich geringer, da in der Produktion in der Regel Standard-Schneidwerkzeuge und wiederverwendbare Vorrichtungen anstelle einer kompletten produktspezifischen Form verwendet werden.
Für das Spritzgießen ist vor Produktionsbeginn eine Werkzeugbearbeitung erforderlich. Je nach Bauteil können hierfür CNC-Fräsarbeiten , EDM, Elektrodenbearbeitung, Schleifen, Polieren, Einsätze, Kühlkanäle, Schieber, Auswerfer und Werkzeuganpassungen notwendig sein.
Diese Investition in die Formgebung ist der Grund, warum CNC-Verfahren attraktiv sind, wenn sich das Design noch ändert oder nur eine geringe Stückzahl benötigt wird.
Kosten pro Einheit
Beim Spritzgießen ergeben sich in der Regel niedrigere Stückkosten, sobald das Produktionsvolumen hoch genug ist, da mit jedem Spritzgießzyklus ein oder mehrere Teile sehr schnell hergestellt werden können.
Die Kosten einer CNC-Bearbeitungsanlage sind weiterhin an die Maschinenzeit gekoppelt. Selbst nachdem die Programmier- und Rüstkosten auf eine Charge verteilt wurden, beansprucht jedes Bauteil weiterhin Spindelzeit und reduziert die Standzeit der Schneidwerkzeuge.
Das bedeutet, dass das Spritzgießen trotz der deutlich höheren Anfangsinvestitionen letztendlich die Wirtschaftlichkeit der Großserienfertigung dominieren kann.
Kosten bei niedrigen, mittleren und hohen Produktionsmengen
Die CNC-Bearbeitung bietet in der Regel bei geringen Stückzahlen die bessere Wirtschaftlichkeit, während das Spritzgießen mit steigender Stückzahl zunehmend wirtschaftlicher wird.
| Produktionsphase | In der Regel die bessere Wahl | Hauptgrund |
| 1–10 Prototypen | CNC-Bearbeitung | Keine Produktionsform |
| Zehner bis Hunderte | Häufig CNC-Bearbeitung | Geringer Werkzeugaufwand |
| Hunderte bis wenige Tausend | Projektabhängig | Break-Even-Analyse erforderlich |
| Tausende bis Zehntausende+ | Häufig Spritzguss | Werkzeugkosten über das Volumen amortisiert |
Diese Bereiche dienen lediglich als Entscheidungshilfen, nicht als feste Regeln. Bei einem einfachen Formteil kann sich die Werkzeugausstattung früher lohnen, während bei einer komplexen Form, die Zehntausende von Dollar kostet, die Anschaffung deutlich länger dauern kann, bevor sich das Spritzgießen wirtschaftlich rechnet.
Wenn Spritzgießen kostengünstiger wird
Das Spritzgießen wird dann kosteneffizienter, wenn die Einsparungen bei den Stückproduktionskosten die Werkzeuginvestitionen für die erwartete Menge übersteigen.
Wenn beispielsweise die CNC-Bearbeitung 30 US-Dollar pro Teil kostet, die Formgebung nach Werkzeugkosten 3 US-Dollar pro Teil und die Form 27,000 US-Dollar kostet, läge die vereinfachte Gewinnschwelle bei etwa 1,000 Teilen:
(27,000 $ ÷ (30 $ − 3 $)) ≈ 1,000 Teile.
Reale Angebote müssen auch Inspektion, Formenwartung, Verpackung, Ausschuss, Konstruktionsänderungen, Nachbearbeitungen und Finanzierungsrisiken berücksichtigen.
CNC-Bearbeitung vs. Spritzgussgeschwindigkeit
Die CNC-Bearbeitung ist im Allgemeinen schneller, um die ersten funktionsfähigen Teile zu erhalten, während das Spritzgießen für die wiederholte Produktion, nachdem die Form fertig ist, wesentlich schneller ist.
Diese Unterscheidung ist wichtig, da „Geschwindigkeit“ entweder die Lieferzeit für das erste Teil oder die Zykluszeit bei der Massenproduktion bedeuten kann.
Prototyp-Vorlaufzeit
Die CNC-Bearbeitung bietet in der Regel den schnelleren Weg zum Prototyp, da die CAD-Daten direkt in die Programmierung, Einrichtung, Bearbeitung und Inspektion einfließen können, ohne auf die Herstellung der Produktionsform warten zu müssen.
Dadurch eignet sich CNC für die Validierung von Konstruktionen, Montageprüfungen, Funktionsprototypen, Teile für die medizinische Entwicklung, Komponenten für die Luft- und Raumfahrt, Vorrichtungen und die Fertigung von Kleinserienmustern.
Bei Produkten in der Frühphase kann die Einsparung wochenlanger Werkzeugbauzeit wertvoller sein als die Erzielung des niedrigstmöglichen Stückpreises.
Produktionszykluszeit
Das Spritzgießen bietet deutlich kürzere Produktionszyklen, sobald die Werkzeuge fertiggestellt sind.
Eine Spritzgießmaschine kann je nach Größe, Wandstärke, Polymer, Abkühlzeit und Werkzeugkonfiguration fertige Teile in Sekunden oder Minuten herstellen. Mehrfachwerkzeuge können die Ausbringungsmenge weiter erhöhen.
Die Fertigung von CNC-Teilen kann oft Minuten oder Stunden dauern, da jedes einzelne Bearbeitungsmerkmal präzise gefräst werden muss.
Zeitaufwand für die Werkzeugerstellung
Das Spritzgießen erfordert wesentlich mehr Werkzeugvorbereitung, da die Form selbst ein komplexes Präzisionsfertigungsprojekt darstellt.
Die Formbearbeitung kann CNC-Fräsen von Kavität und Kern, EDM, Bohren von Kühlkanälen, Präzisionsanpassung, Polieren, Texturieren und Probeformen umfassen.
Durch die CNC-Fertigung entfällt ein Großteil dieser produktspezifischen Werkzeugfertigung, wodurch ein schneller Produktionsstart ermöglicht wird.
Geschwindigkeit von der Designänderung bis zum fertigen Bauteil
Die CNC-Bearbeitung ist bei Designänderungen schneller, da das CAD-Modell, das CAM-Programm, die Schnittstrategie oder die Vorrichtung oft aktualisiert werden können, ohne dass eine komplette Form neu gebaut werden muss.
Nachbearbeitungen beim Spritzgießen können Schweißen, Einsetzen, Nachbearbeiten, EDM, Formanpassung, Polieren oder sogar ein neues Werkzeug erfordern.
Aus diesem Grund verringert die CNC-Bearbeitung das Risiko, bevor die Konstruktion endgültig festgelegt ist.
CNC-Bearbeitung vs. Spritzguss – Produktionsvolumen
CNC-Bearbeitung eignet sich in der Regel besser für Prototypen und Kleinserien, während Spritzguss für die Serienfertigung großer Stückzahlen besser geeignet ist. Bei Projekten mit mittleren Stückzahlen ist eine Kosten- und Lebenszyklusanalyse erforderlich, da beide Verfahren wirtschaftlich sein können.
Prototypen und Kleinserienfertigung
Für Prototypen und Kleinserien ist die CNC-Bearbeitung in der Regel die bessere Lösung, da die Werkzeugkosten nicht wieder hereingeholt werden müssen.
Es ist auch dann nützlich, wenn Kunden ein seriennahes Materialverhalten benötigen. Ein aus PEEK, Delrin, Nylon, ABS, PC, Aluminium oder Edelstahl gefertigter Prototyp ermöglicht realistischere mechanische Tests als ein weniger präzises Prototypenverfahren.
Konstruktionsänderungen bleiben einfacher, da das Bauteil umprogrammiert statt umgerüstet werden kann.
Mittelserienproduktion
Bei der Produktion mittlerer Stückzahlen ist eine Break-Even-Analyse erforderlich, anstatt eine automatische Prozessauswahl zu treffen.
CNC-Verfahren können wirtschaftlich bleiben, wenn das Teil teuer, hochpräzise, häufig nachzubessern, nur in unregelmäßigen Abständen gefertigt wird oder Materialien erfordert, die für das Spritzgießen ungeeignet sind.
Spritzgießen kann früher attraktiv werden, wenn die Geometrie einfach ist, die Werkzeugkosten moderat sind, die jährliche Nachfrage stabil ist und die Stückkosten deutlich gesenkt werden können.
Großserienfertigung
Spritzgießen ist in der Regel die robustere Wahl für die Herstellung von Kunststoffteilen in großen Stückzahlen mit stabilen Designs.
Die Form kann dieselbe Geometrie über viele Zyklen hinweg wiederholen, und Mehrkavitätenwerkzeuge können mehrere Bauteile pro Spritzgussvorgang herstellen. Xometry merkt an, dass Spritzgussformen von Einkavitäten- bis hin zu Mehrkavitätenwerkzeugen reichen können und dadurch eine deutlich höhere Maschinenstundenleistung als die sequentielle CNC-Bearbeitung ermöglichen.
Beispiele hierfür sind Konsumgüter, medizinische Einwegartikel, Elektronikgehäuse, Kfz-Clips, Kappen, Steckverbinder, Verpackungen und wiederverwendbare Kunststoffteile.
CNC-Bearbeitung vs. Spritzguss: Toleranzen und Präzision
Die CNC-Bearbeitung bietet im Allgemeinen eine engere Toleranzfähigkeit und eine direktere Maßkontrolle als das Spritzgießen, während das Spritzgießen eine ausgezeichnete Wiederholgenauigkeit bietet, sobald Schrumpfung, Abkühlung, Werkzeugkonstruktion und Prozessbedingungen stabilisiert sind.
Toleranzfähigkeit der CNC-Bearbeitung
Die CNC-Bearbeitung ermöglicht die Einhaltung enger Toleranzen, da die Abmessungen direkt durch die kontrollierte Maschinenbewegung und die Schnittwege des Werkzeugs erzeugt werden.
Xometry gibt ±0.001 Zoll als repräsentative CNC-Fähigkeit für geeignete Anwendungen an. Solche Toleranzen sollten jedoch nicht automatisch auf jedes Merkmal angewendet werden, da tiefere Bohrungen, dünne Wände, sehr große Bauteile, schwierige Werkstoffe und komplexe Einrichtungsprozesse die Fertigungsschwierigkeiten und -kosten erhöhen können.
Bei der präzisen Planung sollten nur die Merkmale identifiziert werden, die tatsächlich enge Toleranzen erfordern.
Maßabweichungen beim Spritzgießen
Die Abmessungen beim Spritzgießen werden sowohl von der Formgeometrie als auch vom Verhalten des Polymers während des Füllens und Abkühlens beeinflusst.
Xometry gibt eine typische Formtoleranz von ca. ±0.005 Zoll an, jedoch beeinflussen Polymertyp, Wandstärke, Teilegröße, Angusslage, Formtemperatur, Kühlung und Schrumpfung den tatsächlichen Wert.
Durch hochkontrolliertes Spritzgießen lassen sich immer noch präzise Bauteile herstellen, allerdings muss bei der Dimensionsplanung das Verhalten des Formmaterials berücksichtigt werden.
Schrumpfung, Verzug und Werkzeugverschleiß
Schrumpfung und Verzug entstehen, weil sich geformte Polymere beim Abkühlen zusammenziehen und bei unterschiedlichen Wandstärken ungleichmäßig abkühlen können.
Geometrie, Rippen, Ansätze, Angusslage, Materialausrichtung, Faserverstärkung, Kühlkanäle und Formtemperatur können die endgültigen Abmessungen beeinflussen.
Der Verschleiß der Werkzeuge kann sich auch allmählich auf die Produktionsqualität auswirken. Deshalb sind die Instandhaltung der Werkzeuge und die Prozessüberwachung bei langen Produktionsläufen wichtig.
Welches Verfahren eignet sich besser für enge Toleranzen?
Die CNC-Bearbeitung ist im Allgemeinen besser geeignet, wenn einzelne Merkmale sehr enge Toleranzen oder präzise Beziehungen zwischen Löchern, Oberflächen, Bohrungen und Bezugspunkten erfordern.
Spritzgießen ist die bessere Wahl, wenn sehr große Stückzahlen eine gleichbleibende Formgeometrie innerhalb eines praktikablen Toleranzbereichs erfordern.
Bei einigen Bauteilen, die in großen Stückzahlen gefertigt werden, kommen beide Verfahren zum Einsatz: Durch Spritzgießen entsteht das endkonturnahe Bauteil, und durch CNC-Bearbeitung werden kritische Bohrungen, Dichtflächen, Lagerstellen oder Präzisionsschnittstellen fertiggestellt.
Werkstoffe für die CNC-Bearbeitung im Vergleich zum Spritzguss
Die CNC-Bearbeitung bietet ein breiteres Materialspektrum, da sie Metalle, Kunststoffe und viele Verbundwerkstoffe verarbeiten kann, während beim Spritzgießen hauptsächlich formbare Polymere und speziell formulierte Formmassen zum Einsatz kommen.
Kunststoffe, die für beide Verfahren geeignet sind
Verschiedene technische Kunststoffe sind sowohl als bearbeitbares Rohmaterial als auch in Formgussqualitäten erhältlich.
Anwendungen:
- ABS
- Kunststoffbälle
- POM/Acetal
- PEEK
- Polycarbonate
- Polypropylen
- Polyethylen
- PPS
- PEI
Allerdings kann sich dieselbe Polymerfamilie je nach Güteklasse, Füllstoff, Molekularstruktur, Herstellungsverfahren des Ausgangsmaterials und Formgebungsbedingungen unterschiedlich verhalten.
Materialien, die besser für die CNC-Bearbeitung geeignet sind
Die CNC-Bearbeitung ist besser geeignet, wenn für ein Projekt Metalle oder starre, hochleistungsfähige Werkstoffe benötigt werden.
Gängige CNC-Werkstoffe sind Aluminium, Edelstahl, Titan, Messing, Kupfer, Werkzeugstahl, PEEK, Delrin, PTFE und technische Kunststoffplatten oder -stäbe.
Diese breite Auswahl ist wichtig für die Bereiche Luft- und Raumfahrt, Medizintechnik, Industrieanlagen, Robotik und Hochleistungsprototypen.
Materialien, die sich besser für das Spritzgießen eignen
Spritzgießen eignet sich besser für thermoplastische Werkstoffe, die als wiederholte komplexe Teile hergestellt werden müssen, insbesondere für flexible oder dünnwandige Polymere, die sich unter Umständen nur schwer effizient bearbeiten lassen.
Beim Spritzgießen können auch Glasfasern, mineralische Füllstoffe, Farbstoffe, Flammschutzmittel und andere Formulierungen direkt in das Produktionsharz eingearbeitet werden.
Sehr weiche, elastische Werkstoffe lassen sich im Allgemeinen besser formen als mit CNC-Maschinen bearbeiten.
Wie die Materialwahl Kosten und Leistung beeinflusst
Die Materialwahl beeinflusst sowohl die Herstellungskosten als auch die Endleistung, da in jedem Prozess unterschiedliche Materialien verwendet werden.
Die CNC-Bearbeitungskosten hängen maßgeblich von Rohmaterialpreis, Späneabfall, Schnittgeschwindigkeit, Werkzeugverschleiß und Materialbearbeitbarkeit ab. Die Spritzgusskosten werden durch Harzpreis, Trocknung, Schmelztemperatur, Schwindung, Zykluszeit, Werkzeugverschleiß und Ausschuss beeinflusst.
Für einen korrekten Vergleich sollte daher dasselbe funktionale Leistungsziel herangezogen werden, anstatt lediglich die Rohstoffpreise zu vergleichen.
Entwurfsgeometrie und Komplexität
Die CNC-Bearbeitung bietet mehr Freiheit bei Designänderungen und ermöglicht die präzise Realisierung von Merkmalen, während das Spritzgießen hochkomplexe Formteile effizient erzeugen kann, sofern die Geometrie den Regeln der Formgestaltung entspricht.
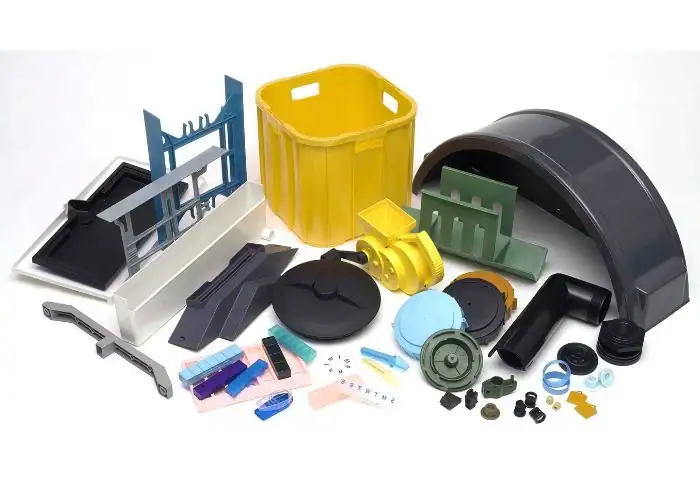
Hinterschneidungen, Entformungswinkel und Wandstärke
Spritzgegossene Teile benötigen in der Regel Entformungsschrägen, um ein sauberes Auswerfen aus der Form zu ermöglichen, während CNC-gefräste Teile im Allgemeinen keine Entformungsschräge rein für die Fertigung benötigen.
Beim Spritzgießen kommt außerdem eine kontrollierte und relativ gleichmäßige Wandstärke zum Vorteil, da große Wandstärkenübergänge zu Einfallstellen, Schrumpfung und Abkühlungsproblemen führen können.
Hinterschneidungen können Schieber, Heber, zusammenklappbare Kerne oder andere komplexe Formmechanismen erfordern, was die Werkzeugkosten erhöht.
Tiefenmerkmale und innere Geometrie
Die Möglichkeiten der CNC-Bearbeitung von tiefen Taschen und Innenbearbeitungen sind durch Werkzeugreichweite, Werkzeugdurchmesser, Steifigkeit, Spanabfuhr und Zugangsrichtung begrenzt.
Durch Spritzgießen lassen sich mit Hilfe von Formkernen tiefe oder integrierte Geometrien direkt erzeugen, jedoch muss jede Geometrie das Formen, Füllen, Abkühlen und Auswerfen ermöglichen.
Keines der beiden Verfahren ist hinsichtlich der internen Komplexität generell überlegen; die Herstellbarkeit hängt von der Zugänglichkeit der Merkmale und der Formbarkeit ab.
Komplexe 3D-Formen
Beide Verfahren können komplexe 3D-Formen erzeugen, jedoch auf unterschiedliche Weise.
Die Fünf-Achs-CNC-Bearbeitung eignet sich für skulpturierte Oberflächen, Mehrwinkelmerkmale, tiefe Hohlräume, medizinische Teile, Luft- und Raumfahrtkomponenten sowie Geometrien, die aus Vollmaterial gefertigt werden müssen.
Das Spritzgießen ist besonders leistungsstark für Rippen, Ansätze, Clips, Schnappverbindungen, Texturen und integrierte Kunststoffelemente, die beim Einzelzuschnitt eine aufwendige Nachbearbeitung erfordern würden.
Gestaltungsfreiheit und Fertigungsbeschränkungen
Die CNC-Bearbeitung bietet mehr Freiheit bei der Entwicklung, da die Konstruktionseinschränkungen hauptsächlich mit dem Werkzeugzugang, der Werkzeuggeometrie, der Werkstückspannung, der Steifigkeit und dem Maschinenverfahrweg zusammenhängen.
Die Konstruktion von Spritzgussteilen ist enger mit Formschräge, Wandstärke, Trennlinien, Angüssen, Auswerfern, Kühlung, Hinterschneidungen und Werkzeugkonstruktion verknüpft.
Die DFM-Analyse sollte daher vor der Auswahl eines der beiden Verfahren abgeschlossen sein.
Designänderungen und Flexibilität
Die CNC-Bearbeitung bietet mehr Flexibilität bei Designänderungen, da Abmessungen und Geometrie oft digital angepasst werden können, während beim Spritzguss unter Umständen eine physische Formänderung erforderlich ist.
Warum CNC-Bearbeitung leichter zu modifizieren ist
Die CNC-Bearbeitung ist leichter zu modifizieren, da auf die Änderung eines CAD-Modells oft eine Aktualisierung der CAM-Programmierung und neue Bearbeitungsanweisungen folgen können.
Kleine Änderungen der Lochposition, Anpassungen der Taschen, Wandmodifikationen und Maßkorrekturen erfordern möglicherweise keine neuen permanenten Werkzeuge.
Dadurch eignet sich CNC hervorragend für iterative Entwicklungsprozesse.
Formenänderungen und Werkzeugüberarbeitung
Änderungen beim Spritzguss werden schwieriger, nachdem Stahl oder Aluminium aus der Form entnommen wurden.
Einige Formkorrekturen können durch Schweißen, Einsetzen, Bearbeiten, EDM oder Austauschen von Formkomponenten vorgenommen werden, aber umfangreiche Konstruktionsänderungen können teuer werden.
Produktrevisionen in späten Phasen erhöhen daher das finanzielle Risiko, nachdem die Werkzeuge bereits freigegeben wurden.
Bester Prozess für die Produktentwicklung
Die CNC-Bearbeitung ist in der Regel das bessere Verfahren in der frühen Produktentwicklungsphase, da sie Funktionstests ermöglicht, bevor man sich auf die Produktionswerkzeuge festlegt.
Ein praktischer Arbeitsablauf sieht folgendermaßen aus:
CAD-Konstruktion → CNC-Prototyp → Test → Konstruktionsüberarbeitung → CNC-Kleinserienfertigung → Konstruktionsfreigabe → Werkzeugbau → Spritzguss
Diese Vorgehensweise hilft, das Risiko zu verringern, in eine teure Form zu investieren, bevor das Produkt vollständig validiert ist.
Oberflächenbeschaffenheit und Endproduktqualität
Die CNC-Bearbeitung liefert in der Regel hochwertige Präzisionsoberflächen direkt durch kontrollierte Schneidvorgänge, während das Spritzgießen die Oberflächenstruktur und -qualität der Form über jeden Produktionszyklus hinweg reproduziert.
CNC-gefräste Oberflächenbeschaffenheit
Die Oberflächengüte von CNC-Bearbeitungen hängt von der Werkzeuggeometrie, der Vorschubgeschwindigkeit, der Spindeldrehzahl, der Zustellung, dem Werkzeugzustand, der Steifigkeit und dem Material ab.
RapidDirect gibt einen repräsentativen Bereich für die Oberflächenrauheit nach der Bearbeitung von etwa Ra0.8–3.2μm an, wobei die tatsächlichen Werte stark von den Prozess- und Bauteilanforderungen abhängen.
Schleifen, Polieren, Kugelstrahlen, Anodisieren, Galvanisieren und andere sekundäre Oberflächenbehandlungen können bei Bedarf hinzugefügt werden.
Oberflächenbeschaffenheit des Spritzgussverfahrens
Die Oberflächenqualität von Spritzgussteilen wird primär durch den Zustand der Form, die Formtextur, den Polymerfluss, die Temperatur, die Entlüftung und die Verarbeitungsstabilität bestimmt.
Mit einer polierten Form lässt sich wiederholt eine glänzende Oberfläche erzeugen, während mit geätzten oder strukturierten Werkzeugen kontrollierte matte oder gemusterte Oberflächen hergestellt werden können.
Fehler wie Fließmarken, Einfallstellen, Schweißnähte, Brandspuren, Grat oder Angussreste können auftreten, wenn die Teile- oder Prozessgestaltung nicht optimiert ist.
Wiederholbarkeit und Teile-zu-Teile-Konsistenz
Das Spritzgießen bietet eine hervorragende Teile-zu-Teile-Konsistenz, nachdem der Prozess validiert wurde, da bei jedem Zyklus der gleiche Formhohlraum verwendet wird.
CNC bietet zudem eine hohe Wiederholgenauigkeit, insbesondere bei stabilen Werkzeugen, Tastsystemen, Automatisierung, Palettensystemen und kontrollierter Inspektion.
Der Unterschied liegt im Durchsatz: Spritzgussteile können in großem Maßstab viel schneller reproduziert werden.
Anforderungen an die Nachbearbeitung
Je nach Zeichnung kann bei beiden Verfahren eine Nachbearbeitung erforderlich sein.
CNC-Teile müssen gegebenenfalls entgratet, anodisiert, verchromt, lackiert, geschliffen, poliert, wärmebehandelt oder passiviert werden.
Bei Formteilen kann es erforderlich sein, den Anguss zu entfernen, sie zu lackieren, zu galvanisieren, ultraschallzuschweißen, heißzustemmen, zu bedrucken, zu montieren oder die kritischen Abmessungen per CNC-Bearbeitung zu korrigieren.
Festigkeit und Leistungsfähigkeit der Fertigteile
Die Festigkeit des fertigen Bauteils hängt stärker von Material, Geometrie, Bearbeitungshistorie, Temperatur, Faserorientierung und Belastungsrichtung ab als allein vom Verfahrensnamen. Die CNC-Bearbeitung erhält die Eigenschaften des Vollmaterials, während das Spritzgießen Fließrichtung, Bindenähte, Schwindung und Eigenspannungen verursacht.
Leistung des bearbeiteten Rohmaterials
CNC-gefräste Teile werden aus vorgefertigten Platten, Stangen, Stäben, Blechen, Blöcken oder Formteilen geschnitten.
Dadurch lassen sich auf Basis der Lagerspezifikation vorhersagbare Materialeigenschaften erzielen, was CNC für Leistungstests attraktiv macht, bei denen technische Werkstoffe benötigt werden.
Allerdings können Restspannungen im Kunststoffmaterial auch nach starkem Materialabtrag noch Bewegungen verursachen.
Leistung des Formmaterials
Die Leistungsfähigkeit von Spritzgussteilen hängt von der Harzqualität und den Verarbeitungsbedingungen ab.
Schmelztemperatur, Formtemperatur, Nachdruck, Kühlung, Feuchtigkeit, Fasergehalt und Schweißnahtposition können die Festigkeit und Dimensionsstabilität beeinflussen.
Aus diesem Grund sollten die Werte in den Datenblättern für Formteile nicht als garantierte Werte für jede fertige Geometrie betrachtet werden.
Faserorientierung, Spannung und Bauteilfestigkeit
Bei spritzgegossenen, faserverstärkten Kunststoffen kann es zu einer Richtungsabhängigkeit kommen, da sich die Fasern tendenziell entlang der Schmelze ausrichten.
Dies kann in einer Richtung zu einer sehr hohen Leistungsfähigkeit führen, in einer anderen Richtung jedoch zu unterschiedlichem Schrumpfungsverhalten und unterschiedlicher Festigkeit.
Bei strukturell geformten Teilen können Simulation, Angusslage, Wandgestaltung und Prüfung daher ebenso wichtig sein wie die nominelle Materialfestigkeit.
Materialeffizienz und Abfall
Beim Spritzgießen wird das Material im Allgemeinen effizienter pro fertigem Teil genutzt, während bei der CNC-Bearbeitung mehr physischer Abfall entsteht, da die benötigte Geometrie aus einem größeren Rohling herausgeschnitten wird.
CNC-Materialabtrag und Abfall
Bei der CNC-Bearbeitung entstehen Späne, Verschnitt, Bohrgut und Materialreste.
Metalle wie Aluminium und Stahl lassen sich oft effektiv recyceln, allerdings muss das Material vor dem Recycling erst gekauft, zugeschnitten, gehandhabt und abtransportiert werden.
Durch eine netznahe Auswahl der Bestände und eine optimierte Nestanlage kann der Abfall reduziert werden.
Materialeffizienz beim Spritzgießen
Beim Spritzgießen wird das Harz direkt in eine nahezu endgültige Form gebracht, wodurch in der Regel weniger Bearbeitungsabfall entsteht.
Angusskanäle, Angüsse, Angussmaterial, Ausschussteile und Spülvorgänge erzeugen immer noch Abfall, obwohl Heißkanalsysteme das Angussmaterial reduzieren können.
Dies verschafft dem Spritzgießen einen deutlichen Vorteil hinsichtlich der Materialeffizienz bei hohen Stückzahlen.
Überlegungen zu Mahlgut und Wiederverwendung
Ein Teil des Formabfalls kann erneut gemahlen und wiederverwendet werden, die Wiederverwendung hängt jedoch von der Polymerart, Verunreinigungen, der thermischen Vorgeschichte, der Farbe, der Zertifizierung und den Kundenanforderungen ab.
Für medizinische, luft- und raumfahrttechnische, optische oder sicherheitskritische Bauteile können strengere Beschränkungen für recycelte Verarbeitungsmaterialien gelten.
Nachhaltigkeit sollte daher auf der Ebene des gesamten Prozesses bewertet werden, anstatt davon auszugehen, dass sämtlicher Ausschuss automatisch wieder in die Produktion zurückgeführt werden kann.
Werkzeuglebensdauer und -wartung
Die CNC-Bearbeitung basiert auf austauschbaren Schneidwerkzeugen und wiederverwendbaren Vorrichtungen, während das Spritzgießen auf einer speziellen Form beruht, die zwar große Mengen produzieren kann, aber während ihrer gesamten Lebensdauer Inspektion, Reinigung, Reparatur und Wartung erfordert.
Verschleiß von CNC-Schneidwerkzeugen
CNC-Werkzeuge verschleißen durch Kontakt mit dem Werkstück, Hitze, Abrieb, unterbrochene Schnitte und Spanbelastung.
Die Werkzeugstandzeit hängt stark vom Werkstückmaterial ab. Aluminium lässt sich relativ leicht bearbeiten, während Edelstahl, Titan, glasfaserverstärkte Kunststoffe und abrasive Verbundwerkstoffe den Werkzeugverschleiß beschleunigen können.
Werkzeugüberwachung und planmäßiger Werkzeugwechsel tragen zur Aufrechterhaltung der Maßgenauigkeit bei.
Lebensdauer der Spritzgussform
Die Lebensdauer von Spritzgussformen kann je nach Formmaterial, Teilegeometrie, Harzabrasivität, Druck, Wartung und Konstruktion von relativ kurzen Prototypenwerkzeugen bis hin zu sehr großen Produktionsmengen reichen.
Gehärtete Produktionsformen sind zwar in der Anschaffung teurer, können aber eine wesentlich längere Lebensdauer aufweisen als weiche Prototypenwerkzeuge.
Die korrekte Formspezifikation sollte daher die erwartete Lebensdauernachfrage widerspiegeln.
Wartungs- und Ersatzkosten
Bei der CNC-Bearbeitung verteilt sich die Werkzeugwartung auf Fräser, Halter, Messtaster, Vorrichtungen und Maschinen, während beim Spritzgießen ein erheblicher Teil des Wertes in der Form konzentriert ist.
Die Instandhaltung von Spritzgussformen kann das Polieren, den Austausch von Auswerferstiften, die Reparatur von Angüssen, die Wartung von Schiebern, die Reinigung von Entlüftungsöffnungen, die Wiederherstellung von Oberflächen und die Überprüfung von Kühlsystemen umfassen.
Die Lebenszykluskosten von Schimmelpilzen sollten in langfristige Angebote einbezogen werden.
Umwelt- und Energieaspekte
Weder CNC-Bearbeitung noch Spritzguss sind automatisch nachhaltiger; die Umweltauswirkungen hängen von Material, Energieverbrauch, Schrottverwertung, Werkzeugen, Produktionsvolumen, Teilelebensdauer, Transport und Recycling ab.
Energieverbrauch
CNC-Maschinen verbrauchen Energie während des Spindelbetriebs, der Achsenbewegung, der Kühlmittelzirkulation, der Druckluft, der Späneabfuhr und der Hilfssysteme.
Beim Spritzgießen wird viel Energie benötigt, um den Kunststoff zu erhitzen, das Werkzeug zu fixieren, das Material einzuspritzen, die Form abzukühlen und die Automatisierung zu betreiben.
Der Energieverbrauch pro fertigem Teil kann bei der volumenoptimierten Produktion von Vorteil sein, da viele Teile schnell produziert werden.
Materialabfall
Bei der CNC-Bearbeitung entsteht mehr direkter Bearbeitungsabfall, da festes Material abgetragen wird, um die Geometrie zu erzeugen.
Beim Spritzgießen entsteht zwar weniger subtraktiver Abfall, es können aber dennoch Angussmaterial, Ausschuss, Spülmaterial und Anlaufschrott entstehen.
Die Recyclingfähigkeit hängt von den Material- und Qualitätsanforderungen ab.
Auswirkungen auf Werkzeuge und Lebenszyklus
Das Spritzgießen erfordert einen erheblichen Material- und Energieaufwand für die Herstellung der Form, daher lohnt sich eine Investition in die Umwelt erst dann, wenn die Form genügend Teile produziert.
Die CNC-Technik benötigt zwar weniger Spezialwerkzeuge, beansprucht aber weiterhin Maschinenzeit für jedes Bauteil.
Die Lebenszyklusmenge ist daher sowohl für ökologische als auch für finanzielle Vergleiche von Bedeutung.
Sicherheitshinweise
Beide Verfahren erfordern industrielle Sicherheitsvorkehrungen, aber ihre Hauptgefahren unterscheiden sich: Bei der CNC-Bearbeitung kommen rotierende Schneidwerkzeuge, Späne, Werkstückspannungen, Kühlmittel und Maschinenbewegungen zum Einsatz, während beim Spritzgießen geschmolzene Polymere, hoher Druck, erhitzte Anlagen und Schließkräfte zum Einsatz kommen.
Sicherheitsrisiken bei der CNC-Bearbeitung
Zu den Risiken der CNC-Bearbeitung gehören rotierende Spindeln, Schneidwerkzeuge, heiße Späne, scharfe Kanten, Werkzeugbruch, Hochdruckkühlmittel, automatische Achsen und nicht ordnungsgemäß befestigte Werkstücke.
Moderne CNC-Maschinen verwenden Schutzvorrichtungen, Verriegelungen, Messtaster, Werkzeugüberwachung und geschlossene Bearbeitungszonen, aber geschulte Einrichtungs- und Bedienungsverfahren bleiben unerlässlich.
Die Automatisierung verringert zwar den Aufwand für bestimmte Aufgaben, beseitigt aber nicht die Anforderungen an Einrichtung, Wartung, Inspektion oder Prozesskontrolle.
Sicherheitsrisiken beim Spritzgießen
Zu den Risiken beim Spritzgießen gehören heißes Polymer, beheizte Zylinder, hoher Einspritzdruck, leistungsstarke Formschließsysteme, sich bewegende Auswerfer, Roboter und Spülvorgänge.
Die Bediener müssen außerdem Polymerdämpfe, den Umgang mit Werkzeugwechseln, Hydrauliksysteme und Hochtemperaturoberflächen berücksichtigen.
Sperrverfahren und eine ordnungsgemäße Maschinensicherung sind bei Wartungsarbeiten und Werkzeugwechseln unerlässlich.
Welche Gemeinsamkeiten bestehen zwischen CNC-Bearbeitung und Spritzguss?
CNC-Bearbeitung und Spritzguss sind sich ähnlich, da beide präzise Funktionsteile herstellen können, komplexe Geometrien unterstützen, eine technische Materialauswahl und DFM erfordern und eine wichtige Rolle bei der Produktentwicklung und -produktion spielen.
Beide können Präzisionskunststoffteile herstellen.
Sowohl CNC-Bearbeitung als auch Spritzguss können funktionelle technische Kunststoffteile herstellen.
CNC-Bearbeitung wird häufig gewählt, wenn Toleranzen, geringe Stückzahlen, schnelle Umrüstungen oder die Eigenschaften des Ausgangsmaterials wichtig sind. Spritzguss wird hingegen bevorzugt, wenn die Effizienz in der Serienfertigung im Vordergrund steht.
Bei einigen Produkten werden zunächst gefräste Prototypen verwendet, bevor auf gegossene Serienteile umgestellt wird.
Beide unterstützen komplexe Geometrien
Beide Verfahren können komplexe Bauteile erzeugen, obwohl sich ihre Konstruktionsregeln unterscheiden.
Die Komplexität von CNC-Maschinen hängt von der Werkzeugzugänglichkeit, der Achsenbewegung, der Werkzeuggeometrie, der Einrichtung und der Werkstückspannung ab. Die Komplexität von Spritzgießmaschinen hängt von den Werkzeugvorgängen, dem Entformungsschrägen, den Trennlinien, dem Materialfluss, der Kühlung und dem Auswerfen ab.
Eine Geometrie, die für einen Prozess schwierig ist, kann für den anderen unkompliziert sein.
Beide erfordern DFM und Materialauswahl.
Beide Prozesse erfordern DFM, da die Herstellbarkeit Kosten, Qualität, Lieferzeit und Ausfallrisiko beeinflusst.
CNC DFM prüft Werkzeugzugänglichkeit, Taschentiefe, Radien, Toleranzen, Wandstärken, Gewinde und Aufspannungen.
Beim DFM-Verfahren für Spritzguss werden Formschräge, Wandstärke, Rippen, Vorsprünge, Hinterschneidungen, Angüsse, Kühlung, Schwindung und Auswerferposition überprüft.
Beide sind wichtig für die Produktentwicklung.
Beide Verfahren werden häufig zu unterschiedlichen Zeitpunkten im Lebenszyklus desselben Produkts eingesetzt.
CNC-Fertigung eignet sich für Prototypen und die frühe Kleinserienfertigung. Spritzguss ermöglicht die Serienfertigung nach der Designvalidierung.
Dadurch ergänzen sich die beiden Prozesse in vielen Projekten und stehen nicht in direkter Konkurrenz zueinander.
Gängige Anwendungsgebiete der CNC-Bearbeitung und des Spritzgießens
Die CNC-Bearbeitung wird häufig für Präzisionsprototypen, Kleinserienbauteile, Metallteile, Werkzeuge und technische Kunststoffe eingesetzt, während das Spritzgießen häufig für wiederholt hergestellte Kunststoffgehäuse, Clips, Medizinprodukte, Automobilkomponenten, Elektronik und Konsumgüter verwendet wird.
CNC-Bearbeitungsanwendungen
Anwendungsgebiete der CNC-Bearbeitung sind unter anderem Halterungen für die Luft- und Raumfahrt, medizinische Komponenten, Roboterteile, Vorrichtungen für die Halbleiterindustrie, Aluminiumgehäuse, Wellen, Verteiler, Prototypen, Formeinsätze, Lehren und technische Kunststoffkomponenten.
Das Verfahren ist besonders wertvoll, wenn die Menge begrenzt ist, Toleranz, Materialeigenschaften, Geometrie oder technische Flexibilität jedoch wichtig sind.
Die Formbearbeitung ist ebenfalls ein wichtiger Anwendungsbereich von CNC-Maschinen, da Spritzgussformkerne, Kavitäten, Einsätze, Platten und Elektroden vor Beginn des Formprozesses eine präzise Fertigung erfordern.
Spritzgussanwendungen
Anwendungsgebiete des Spritzgussverfahrens sind unter anderem Elektronikgehäuse, Steckverbinder, Fahrzeuginnenausstattung, medizinische Einwegartikel, Verpackungen, Kappen, Schalter, Küchengeräte, Spielzeug, Gerätekomponenten und andere Kunststoffprodukte mit wiederholter Produktion.
Das Verfahren ist am attraktivsten, wenn die Nachfrage stabil ist und die Produktionsmenge hoch genug ist, um die Anschaffung von Werkzeugen zu rechtfertigen.
Komplexe Rippen, Klammern, Vorsprünge, Texturen und Montageelemente können oft direkt in jeden Zyklus eingegossen werden.
Wenn beide Verfahren im selben Produkt angewendet werden
Beide Verfahren werden gemeinsam eingesetzt, wenn die CNC-Bearbeitung Prototypen, Formen, Vorrichtungen oder präzise sekundäre Merkmale unterstützt, während das Spritzgießen den endgültigen Großserienkörper erzeugt.
Ein gängiger Produktionsablauf ist:
CNC-Prototypfertigung → Produktprüfung → Formenbau → Spritzgießen → CNC-Nachbearbeitung → Inspektion
Dieser Ansatz ermöglicht es den Herstellern, die Flexibilität der CNC-Bearbeitung und die Skalierbarkeit des Spritzgussverfahrens im selben Projekt zu nutzen.
Wie man zwischen CNC-Bearbeitung und Spritzguss wählt?
Wählen Sie CNC-Bearbeitung, wenn Sie Prototypen, geringe Stückzahlen, Designflexibilität, enge Toleranzen oder eine breite Materialauswahl benötigen; wählen Sie Spritzguss, wenn das Kunststoffdesign stabil ist und das Produktionsvolumen hoch genug ist, um die Investition in die Form zu rechtfertigen.
CNC-Bearbeitung ist die richtige Wahl für Prototypen und Kleinserien.
Die CNC-Bearbeitung ist die richtige Wahl, wenn die Stückzahl gering ist oder sich das Design noch ändert, da die Vermeidung von Werkzeuginvestitionen sowohl die Kosten als auch das Projektrisiko reduziert.
Es eignet sich besonders für Funktionsprototypen, Brückenfertigung, kundenspezifische Teile, Ersatzteile, technische Tests und die Fertigung von Präzisionsteilen in kleinen Serien.
CNC ermöglicht es Ingenieuren außerdem, ein Produkt zu bewerten, bevor sie sich für die Produktionswerkzeuge entscheiden.
Spritzgussverfahren für hohe Stückzahlen
Das Spritzgussverfahren ist dann die richtige Wahl, wenn Tausende oder größere Mengen des gleichen Kunststoffbauteils benötigt werden und das Design validiert wurde.
Sobald die Werkzeugkosten auf eine ausreichende Anzahl von Teilen verteilt sind, können die Kosten pro Einheit deutlich niedriger sein als die Kosten der maschinellen Bearbeitung.
Bei Kunststoffteilen für Konsumgüter, Automobile, Medizin und Elektronik mit hohem Durchsatz wird üblicherweise dieser Weg beschritten.
Auswahl basierend auf Toleranz
Die CNC-Bearbeitung ist dann die richtige Wahl, wenn die Konstruktion sehr enge kritische Abmessungen oder präzise Positionsbeziehungen aufweist.
Spritzgießen ermöglicht eine ausgezeichnete Wiederholgenauigkeit, jedoch führen Polymerschrumpfung und Abkühlverhalten zu zusätzlichen Dimensionsvariablen.
Eine Hybridlösung könnte das Spritzgießen für die Hauptgeometrie und die CNC-Bearbeitung für einige wenige kritische Merkmale nutzen.
Auswahl nach Material
Die CNC-Bearbeitung ist dann die richtige Wahl, wenn für das Bauteil Aluminium, Edelstahl, Titan, Kupfer, Messing, PEEK-Material, PTFE oder ein anderes Material benötigt wird, das für das herkömmliche Spritzgießen nicht praktikabel ist.
Das Spritzgussverfahren ist dann die richtige Wahl, wenn ein geeignetes thermoplastisches Harz die Leistungsziele erfüllt und die Produktionsmenge den Werkzeugbau rechtfertigt.
Vor einer Änderung des Herstellungsverfahrens sollten stets die Materialzertifizierung und die tatsächlichen Betriebsbedingungen überprüft werden.
Auswahl basierend auf Geometrie
CNC-Maschinen sollten gewählt werden, wenn die Geometrie für Schneidwerkzeuge zugänglich ist und der Bau komplexer Formen nicht gerechtfertigt ist.
Das Spritzgussverfahren ist dann die richtige Wahl, wenn Merkmale wie Rippen, Vorsprünge, Schnappverschlüsse, Texturen, dünne Wände und integrierte Kunststoffdetails effizient in jedes Teil eingegossen werden können.
Hinterschnitte, tiefe Hohlräume, Innenecken, Wandstärke und Werkzeugzugänglichkeit sollten während der DFM-Phase überprüft werden.
Auswahl anhand von Kosten und Lieferzeit
Die Entscheidung sollte auf den gesamten Projektkosten und dem Produktlebenszyklus basieren und nicht allein auf dem Stückpreis.
Bei neuen Produkten kann CNC-Fertigung selbst bei höheren Stückkosten wirtschaftlicher sein, da sie das Werkzeugrisiko vermeidet und Designänderungen ermöglicht. Sobald die Nachfrage vorhersehbar ist, kann Spritzguss langfristig deutlich niedrigere Stückkosten bieten.
Ein praktischer Entscheidungsweg ist:
Prototyp → CNC-Bearbeitung → Validierung → Kleinserienfertigung → Designfreigabe → Werkzeugbau → Spritzguss
Häufig gestellte Fragen
Ist CNC-Fertigung besser als Gießen?
CNC-Bearbeitung ist dem Gießen überlegen, wenn es um geringe Stückzahlen, enge Toleranzen, schnelle Designänderungen und den Verzicht auf Gießwerkzeuge geht. Mit CNC lassen sich bei geeigneten Teilen repräsentative Toleranzen von ca. ±0.001 mm erreichen, während beim Gießen üblicherweise eine nahezu endkonturnahe Form entsteht, die unter Umständen noch nachbearbeitet werden muss. Gießen ist wirtschaftlicher bei größeren Stückzahlen oder Geometrien, bei denen das Abtragen großer Materialmengen ineffizient wäre. Die optimale Wahl hängt von der Legierung, der Stückzahl, der Geometrie, den Toleranzen, den Werkzeugkosten und den Anforderungen an die Oberflächenbeschaffenheit ab.
Ist CNC dasselbe wie maschinelle Bearbeitung?
CNC ist eine Art der Zerspanung, Zerspanung ist jedoch der umfassendere Begriff. Zerspanung umfasst CNC-Fräsen, CNC-Drehen, Bohren, Ausdrehen, Schleifen, Sägen und andere materialabtragende Verfahren, die manuell, konventionell oder computergesteuert erfolgen können. CNC steht für Computer Numerical Control (Computergesteuerte numerische Steuerung) und automatisiert die Maschinenbewegung mithilfe programmierter Anweisungen. Moderne CNC-Systeme können 3-, 4- oder 5-Achs-Maschinen steuern und wiederholgenaue Präzisionsbauteile mit deutlich weniger manueller Werkzeugpositionierung als bei der konventionellen Zerspanung herstellen.
Wird KI die CNC-Bearbeitung ersetzen?
Künstliche Intelligenz (KI) wird die CNC-Bearbeitung wahrscheinlich nicht ersetzen, sondern vielmehr Programmierung, Überwachung, Optimierung, Inspektion, Wartung und Prozessentscheidungen in der CNC-Produktion automatisieren. Die aktuellen Forschungsarbeiten des NIST im Bereich KI für die Fertigung konzentrieren sich speziell auf die zuverlässige Zusammenarbeit von Mensch und KI, anstatt auf die Fertigung ohne menschliche Arbeitskräfte. Das US Bureau of Labor Statistics stellt außerdem fest, dass Maschinenbediener auch weiterhin für die Einrichtung, Überwachung und Wartung von CNC-Systemen benötigt werden, selbst wenn die Automatisierung die Produktivität steigert.
Ist die CNC-Bearbeitung stark nachgefragt?
Die CNC-Bearbeitung spielt in der Fertigung weiterhin eine wichtige Rolle, obwohl sich der Arbeitskräftebedarf hin zu höher qualifizierten Programmier-, Einrichtungs-, Automatisierungs- und Prozesssteuerungsaufgaben verlagert. Daten des US-Arbeitsministeriums (BLS) zufolge gab es 2024 rund 299,500 Zerspanungsmechaniker, die Zahl soll bis 2034 auf etwa 299,600 steigen. Jährlich werden voraussichtlich rund 29,500 Stellen für Zerspanungsmechaniker aufgrund des Personalnachfragebedarfs frei. Das BLS weist außerdem darauf hin, dass die Nachfrage nach CNC-Werkzeugprogrammierern voraussichtlich weiterhin hoch bleiben wird, da Fabriken vermehrt auf CNC-Maschinen und Automatisierung setzen.
Fazit
CNC-Bearbeitung und Spritzguss dienen unterschiedlichen Produktionsphasen und -zielen und konkurrieren daher nicht als generell bessere Fertigungsmethoden. CNC-Bearbeitung ist in der Regel die bessere Wahl für Prototypen, Kleinserien, enge Toleranzen, eine breite Materialauswahl und häufige Designänderungen. Spritzguss ist wirtschaftlicher, wenn ein Kunststoffdesign stabil ist und das Produktionsvolumen hoch genug ist, um die Werkzeuginvestition zu amortisieren. Kosten, Toleranzen, Werkzeugbedarf, Lieferzeiten, Geometrie, Material und die erwartete Lebensdauer sollten vor der Auswahl des Verfahrens sorgfältig geprüft werden.
Bei TiRapid bieten wir präzise CNC-Bearbeitung und Fertigungsdienstleistungen für kundenspezifische Metall- und Kunststoffteile an, darunter CNC-Fräsen, CNC-Drehen, 5-Achs-CNC-Bearbeitung, Prototypenfertigung, Kleinserienfertigung und Formenbau. Unser Team unterstützt Sie bei DFM-Analysen, Materialauswahl, Toleranzplanung, Oberflächenbearbeitung und Qualitätsprüfung, um festzustellen, ob die CNC-Bearbeitung die richtige Lösung für Ihr Projekt ist, bevor Sie mit der Serienproduktion beginnen.