
Beim vertikalen und horizontalen Fräsen wird das gleiche grundlegende Schneidprinzip verwendet, aber die Spindelausrichtung beeinflusst, wie das Werkzeug das Werkstück erreicht, die Späne abführt und verschiedene Teilegeometrien bearbeitet.
Dieser Leitfaden erläutert die wichtigsten Unterschiede zwischen vertikalem und horizontalem Fräsen, wo welches Verfahren am besten geeignet ist und wie Geometrie, Produktionsvolumen, Genauigkeit und Kosten die Auswahl des CNC-Fräsverfahrens beeinflussen.
Was ist Vertikalfräsen?
Beim Vertikalfräsen wird eine vertikal ausgerichtete Spindel verwendet, wobei sich das Schneidwerkzeug dem Werkstück hauptsächlich von oben nähert. Es ist in der allgemeinen CNC-Bearbeitung weit verbreitet, da es eine einfache Einrichtung, gute Sicht und flexiblen Zugang zu gängigen Teilemerkmalen ermöglicht.
Vertikale Bearbeitungszentren, kurz VMCs, werden häufig für Prototypen, Vorrichtungen, Halterungen, Platten, Gehäuse, Formteile und andere prismatische Teile eingesetzt. Sie sind besonders effizient, wenn die meisten kritischen Merkmale von oben oder aus einer begrenzten Anzahl von Richtungen bearbeitet werden können.
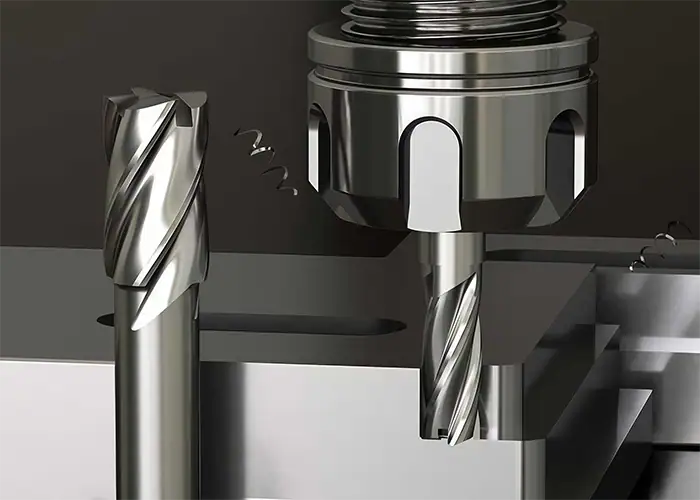
Struktur einer Vertikalfräsmaschine
Das charakteristische Merkmal einer Vertikalfräsmaschine ist ihre vertikal montierte Spindel. Das Werkstück wird üblicherweise mithilfe eines Schraubstocks, einer Vorrichtung, Klemmen oder eines speziellen Spannsystems auf einem horizontalen Tisch befestigt.
Moderne CNC-Vertikalbearbeitungszentren kombinieren typischerweise drei Linearachsen mit automatischen Werkzeugwechslern, Kühlsystemen, Messtaster und CNC-Steuerung. Einige Maschinen verfügen zusätzlich über eine vierte oder fünfte Drehachse, um den Zugang zu seitlichen Merkmalen und schrägen Flächen zu verbessern.
Diese Anordnung macht VMCs äußerst anpassungsfähig. Ein Betrieb kann viele verschiedene Teilekonstruktionen bearbeiten, ohne für jeden Auftrag komplexe Vorrichtungssysteme erstellen zu müssen, was insbesondere für Prototypen und Kleinserienfertigung von Vorteil ist.
Gängige vertikale Fräsverfahren
Vertikalfräsen eignet sich gut für Planfräsen, Taschenfräsen, Konturfräsen, Bohren, Ausdrehen, Gewindeschneiden, Nutenfräsen, Anfasen und Oberflächenbearbeitung.
Teile mit großen, ebenen Flächen, flachen Taschen, nach oben gerichteten Bohrungen und Außenprofilen lassen sich in der Regel effizient vertikal bearbeiten. Beispiele hierfür sind Montageplatten, Halterungen, Abdeckungen, Vorrichtungskomponenten und einfache Gehäuse.
Die größte Einschränkung zeigt sich, wenn wichtige Merkmale auf mehreren Seiten des Bauteils angeordnet sind. Ohne Drehachse muss das Bauteil unter Umständen ausgebaut und neu positioniert werden, was die Rüstzeit verlängert und ein weiteres Risiko für Ausrichtungsfehler birgt.
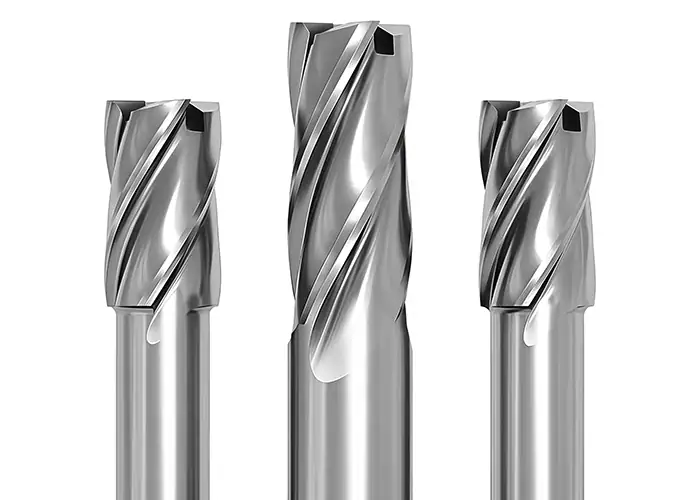
Was ist Horizontalfräsen?
Beim Horizontalfräsen wird die Spindel parallel zum Maschinentisch positioniert, sodass das Schneidwerkzeug seitlich an das Werkstück herangeführt werden kann. Diese Konfiguration eignet sich besonders für die Bearbeitung mehrerer Flächen, tiefe Konturen, hohe Abtragsmengen und Serienfertigung.
Horizontale Bearbeitungszentren (HMCs) verwenden häufig Drehtische, Paletten und Vorrichtungen mit Auflageflächen. Diese Systeme ermöglichen die Bearbeitung mehrerer Werkstückflächen oder mehrerer Werkstücke mit weniger manuellen Rüstvorgängen.
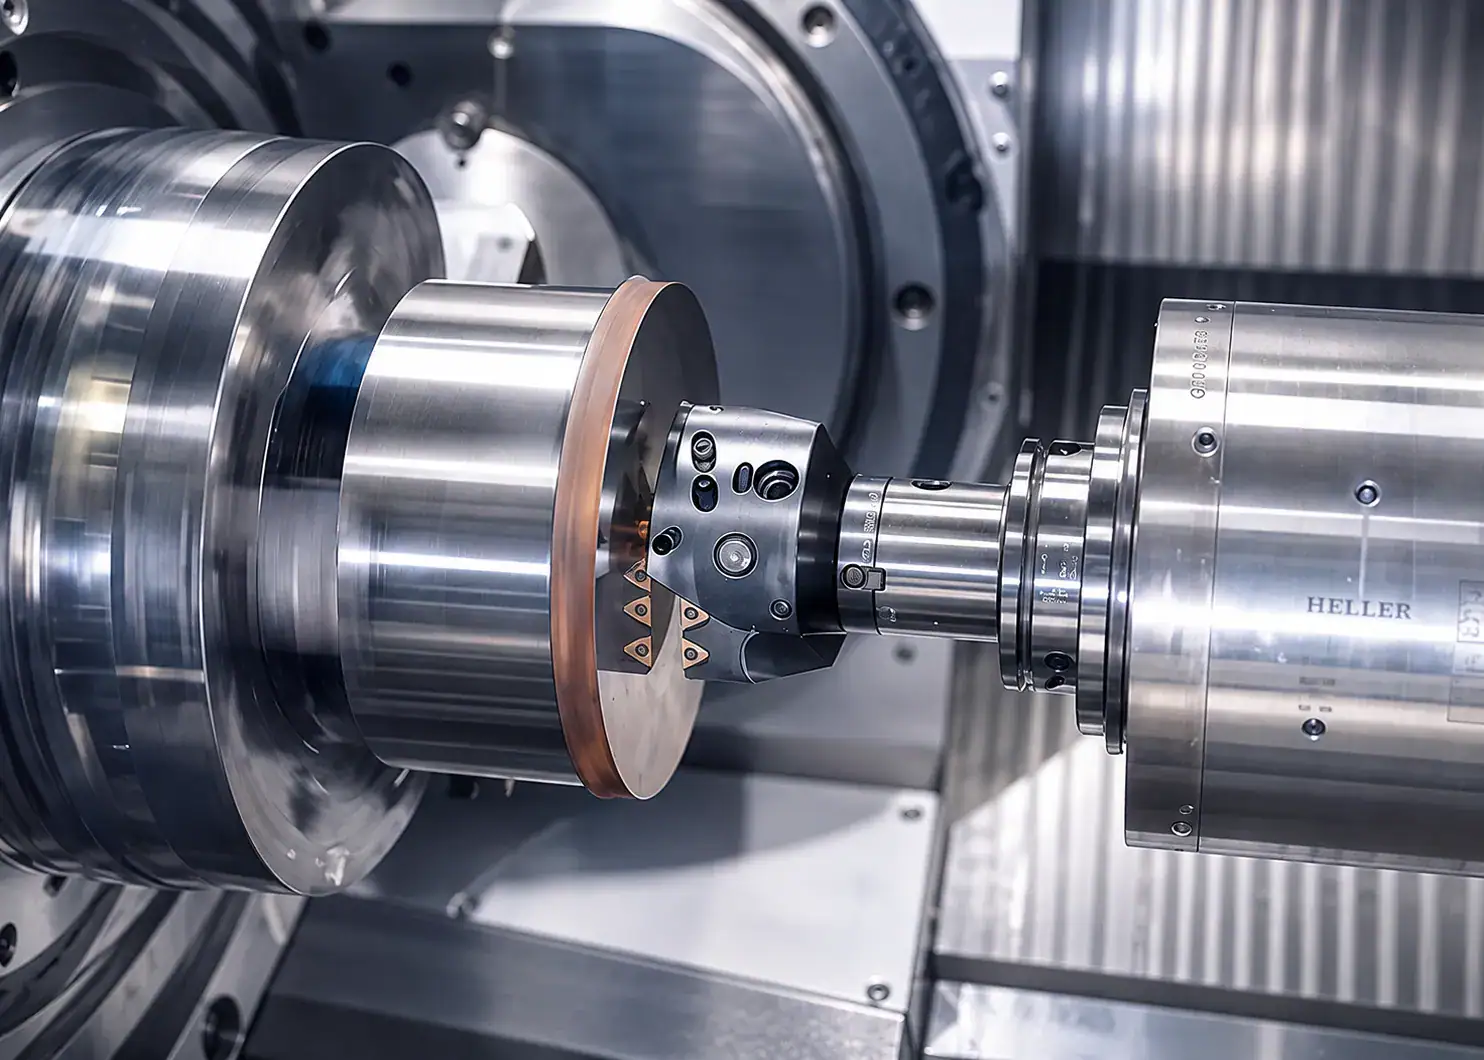
Struktur einer horizontalen Fräsmaschine
Bei einer horizontalen Fräsmaschine befindet sich die Spindel auf einer horizontalen Achse und nicht direkt über dem Werkstück.
Das Werkstück wird häufig auf einem Drehtisch oder einer vertikalen Spannvorrichtung montiert. Durch Drehen des Tisches kann die Maschine der Spindel verschiedene Seiten des Bauteils zuführen, ohne das Werkstück vollständig aus der Vorrichtung zu entnehmen.
Diese Konfiguration reduziert wiederholtes Einspannen und trägt dazu bei, die Beziehungen zwischen Elementen auf verschiedenen Oberflächen zu erhalten.
Traditionelle Horizontalfräsmaschinen verwenden dornmontierte Fräser, während moderne Horizontalfräsmaschinen ein breiteres Spektrum an CNC-Werkzeugen nutzen, darunter Schaftfräser, Bohrer, Planfräser und Spezialschneidwerkzeuge.
Gängige horizontale Fräsverfahren
Horizontalfräsen wird häufig für tiefe Nuten, Seitenmerkmale, große Hohlräume, grobes Schruppen, Mehrseiten-Lochmuster und Bauteile eingesetzt, die eine Bearbeitung an mehreren Seiten erfordern.
Ventilgehäuse, Getriebegehäuse, Pumpenkomponenten, Hydraulikverteiler und große Strukturbauteile sind typische Beispiele.
Horizontale Maschinen sind auch dann effektiv, wenn hohe Zerspanungsleistungen erforderlich sind. Ihre Maschinenstruktur und der Spanabfluss ermöglichen die Bewältigung anspruchsvoller Schnittbedingungen und reduzieren gleichzeitig Unterbrechungen durch Spanbildung.
Vertikales vs. horizontales Fräsen: Die wichtigsten Unterschiede
Der Hauptunterschied zwischen vertikalem und horizontalem Fräsen liegt in der Spindelausrichtung, aber dieser Unterschied wirkt sich direkt auf den Werkzeugzugang, die Steifigkeit, die Spanabfuhr, die Einrichtungsstrategie, die Produktionseffizienz und die Kosten aus.
| Faktor | Vertikales Fräsen | Horizontales Fräsen |
| Spindelausrichtung | Vertikale | Horizontale |
| Hauptwerkzeugzugriff | Von oben | Von der Seite |
| Typisches Setup | Flachtisch, Schraubstock, Vorrichtung | Drehtisch, Palette, Grabstein |
| Spanabfuhr | Chips können in den Taschen zurückbleiben. | Die Schwerkraft hilft dabei, dass die Späne herunterfallen. |
| Schweres Schruppen | Gut | Oft besser geeignet |
| Mehrseitenbearbeitung | Möglicherweise sind weitere Einrichtungsschritte erforderlich. | Oft sind weniger Einrichtungsschritte erforderlich. |
| Prototypenflexibilität | Hoch | Moderat |
| Wiederholungsproduktion | Gut | Oftmals hocheffizient |
| Maschinelle Investition | Im Allgemeinen niedriger | Generell höher |
| Grundfläche | Normalerweise kleiner | Normalerweise größer |
Spindelausrichtung und Werkzeugzugang
Vertikale Maschinen bearbeiten das Werkstück hauptsächlich von oben. Dadurch eignen sie sich gut für Taschen, ebene Flächen, Bohrungen und Profile auf nach oben gerichteten Flächen.
Horizontale Maschinen nähern sich dem Werkstück von der Seite. In Kombination mit einem Drehtisch erleichtert dies das Erreichen mehrerer Flächen, ohne das Werkstück wiederholt ausspannen zu müssen.
Der Unterschied wird wichtig bei Bauteilen mit seitlichen Bohrungen, sich kreuzenden Löchern, tiefen Hohlräumen oder Merkmalen, die über das gesamte Bauteil verteilt sind.
Eine einfache Platte profitiert möglicherweise nur wenig von der horizontalen Bearbeitung, während ein komplexes Gehäuse erheblich von einem verbesserten seitlichen Zugang profitieren kann.
Steifigkeit, Schnittkraft und Materialabtrag
Schweres Schruppen erzeugt hohe Schnittkräfte. Maschinensteifigkeit, Werkzeugüberhang, Spannvorrichtungsstabilität und Spindelleistung beeinflussen, wie aggressiv Material abgetragen werden kann.
Horizontale Bearbeitungszentren werden häufig für anspruchsvolle Materialabtragsprozesse ausgewählt, da ihre Bauweise gut für stabiles Schneiden und wiederholte Produktion geeignet ist.
Dies kann nützlich sein bei der Bearbeitung großer Stahlbauteile, tiefer Konturen oder Teile, die einen erheblichen Materialabtrag erfordern.
Vertikale Maschinen sind nach wie vor für viele Schruppbearbeitungen effektiv, insbesondere bei kleineren Werkstücken und einfacher Werkzeugzugänglichkeit. Die Entscheidung sollte sich an den tatsächlichen Schnittanforderungen und nicht allein an der Maschinenausrichtung orientieren.
Spanabfuhr und Oberflächenqualität
Die Späneabfuhr kann die Stabilität der Bearbeitung stark beeinträchtigen.
Beim Vertikalfräsen können sich Späne in tiefen Taschen und Vertiefungen ansammeln. Verbleiben sie in der Schnittzone, kann das Werkzeug sie erneut schneiden, was zu zusätzlicher Wärmeentwicklung führt und die Werkzeugstandzeit sowie die Oberflächenqualität beeinträchtigen kann.
Bei der horizontalen Bearbeitung wird die Schwerkraft genutzt, da die Späne auf natürlichere Weise vom Bearbeitungsbereich abfallen können.
Dies ist besonders nützlich bei tiefen Taschen, Nuten und langen Schnittzyklen. Eine verbesserte Spanabfuhr trägt zu gleichmäßigeren Schnittbedingungen bei und reduziert Unterbrechungen zur Spanabfuhr.
Die Oberflächengüte hängt weiterhin von Werkzeugen, Schnittparametern, Maschinenzustand, Kühlmittel und Werkstückstabilität ab. Eine horizontale Ausrichtung führt nicht automatisch zu einer besseren Oberfläche, kann aber die Prozessstabilität bei spanintensiven Bearbeitungen verbessern.
Einrichtung, Produktivität und Kosten
Vertikale Maschinen lassen sich in der Regel einfacher und schneller für Einzelteile und kleine Produktionsserien einrichten.
Standard-Schraubstöcke und -Vorrichtungen können viele verschiedene Bauteile aufnehmen, wodurch Bearbeitungszentren besonders praktisch sind, wenn sich Konstruktionen häufig ändern. Ihre geringeren Maschinenkosten und die breite Verfügbarkeit machen sie auch für allgemeine CNC-Bearbeitungen attraktiv.
Die horizontale Bearbeitung erfordert typischerweise höhere Investitionen in Maschinen, Paletten, Aufnahmeplatten und spezielle Spannvorrichtungen. Auch Programmierung und Einrichtung können einen höheren Planungsaufwand erfordern.
Ein horizontaler Prozess kann jedoch die Anzahl der Rüstvorgänge reduzieren und die Spindellaufzeiten verlängern. Bei Serienfertigung können diese Vorteile die höheren Maschineninvestitionen ausgleichen.
Aus diesem Grund reicht der Maschinenstundensatz allein nicht aus, um vertikales und horizontales Fräsen zu vergleichen. Rüstzeiten, Zykluszeiten, Arbeitskosten, Werkzeugkosten, Prüfkosten, Vorrichtungskosten und Produktionsmenge beeinflussen die endgültigen Teilekosten.
Welches Fräsverfahren eignet sich für welche Teile?
Das beste Fräsverfahren hängt von der Bauteilgeometrie, der Merkmalsrichtung, dem Materialabtrag und dem Produktionsvolumen ab. Keine der beiden Ausrichtungen ist automatisch für jedes Bauteil besser.
Prototypen und Kleinserienteile
Vertikalfräsen ist oft die praktische Wahl für Prototypen und Kleinserien.
Prototypendesigns ändern sich häufig, daher ist Flexibilität wichtig. Eine Vertikalmaschine kann oft einen neuen Materialblock, ein neues CNC-Programm und relativ einfache Werkstückspannungen ohne große Investitionen in spezielle Vorrichtungen aufnehmen.
Dadurch eignet sich die VMC-Bearbeitung für Halterungen, Platten, Gehäuse, Vorrichtungen, Testkomponenten und andere Teile in frühen Entwicklungsstadien.
Es ermöglicht Ingenieuren außerdem, Abmessungen oder Merkmale zwischen Produktionsläufen zu ändern, ohne ein aufwendiges Fertigungssystem neu aufbauen zu müssen.
Bei komplexen Prototypen, die an mehreren Seiten bearbeitet werden müssen, kann ein horizontaler oder mehrachsiger Ansatz die gesamte Rüstzeit dennoch reduzieren.
Mehrflächige und komplexe Bauteile
Das Horizontalfräsen wird dann attraktiver, wenn ein Werkstück auf mehreren Flächen kritische Merkmale aufweist.
Betrachten wir ein Ventilgehäuse mit Bohrungen, Anschlüssen, Befestigungslöchern und Dichtflächen, die um das Bauteil herum angeordnet sind. Die Bearbeitung dieser Merkmale mit mehreren unabhängigen Aufspannungen kann die Handhabung erschweren und die Kontrolle der Positionsbeziehungen beeinträchtigen.
Eine horizontale Maschine mit Drehtisch kann das Bauteil indexieren, während es in der gleichen Vorrichtung verbleibt.
Dadurch verringert sich der Bedarf, nach jeder Neupositionierung neue Werkstücknullpunkte und Bezugspunkte festzulegen. Außerdem kann die Wiederholgenauigkeit verbessert werden, wenn Merkmale auf verschiedenen Flächen präzise zueinander stehen müssen.
Tiefe Taschen, Schlitze und starkes Schneiden
Tiefe Kavitäten und Schlitze verursachen zwei häufige Probleme: Werkzeugsteifigkeit und Späneansammlung.
Lange Schneidwerkzeuge neigen eher zum Durchbiegen, insbesondere bei steigenden Schnittkräften. Gleichzeitig können Späne im Werkstück zurückbleiben und den Schneidkopf behindern.
Die horizontale Bearbeitung ist unter diesen Bedingungen oft von Vorteil, da die Späne leichter aus der Schnittzone abfallen können.
Dank seiner robusten Maschinenkonstruktion kann es auch anspruchsvolle Schruppbearbeitungen bewältigen und eignet sich daher für Teile, die einen erheblichen Materialabtrag erfordern.
Die vertikale Bearbeitung ermöglicht nach wie vor die erfolgreiche Herstellung tiefer Strukturen, jedoch müssen Werkzeuglänge, Kühlmittelzufuhr, Spanabfuhr und Schnittstrategie sorgfältig kontrolliert werden.
Große und schwere Teile
Die Größe des Werkstücks allein entscheidet nicht darüber, ob eine vertikale oder horizontale Maschine eingesetzt werden sollte.
Große und schwere Bauteile erfordern ausreichenden Maschinenhub, Tischkapazität, Vorrichtungsfestigkeit, Spindelleistung und strukturelle Steifigkeit.
Horizontale Maschinen werden häufig für schwere Industriekomponenten eingesetzt, da sie einen guten seitlichen Zugang ermöglichen und große Vorrichtungen aufnehmen können.
Eine große, flache Platte mit überwiegend nach oben gerichteten Merkmalen kann jedoch auf einem vertikalen Bearbeitungszentrum effizienter bearbeitet werden.
Die Ausrichtung der Merkmale sollte daher zusammen mit den Gesamtabmessungen des Bauteils bewertet werden.
Produktion mittlerer und hoher Stückzahlen
Das Produktionsvolumen beeinflusst die Wirtschaftlichkeit der CNC-Bearbeitung.
Bei zehn Prototypen mag der erhebliche Zeitaufwand für die Entwicklung eines komplexen Paletten- oder Trägersystems nicht sinnvoll sein. Bei Hunderten oder Tausenden von Serienteilen kann dieselbe Investition jedoch den Arbeits- und Rüstaufwand über die gesamte Produktionsserie hinweg reduzieren.
Horizontale Bearbeitungszentren eignen sich gut für diese Art der Fertigung, da oft mehrere Teile auf einer Palette oder einem Sockel montiert werden können.
Während eine Palette bearbeitet wird, kann außerhalb des Arbeitsbereichs bereits eine andere vorbereitet werden. Automatisierte Palettensysteme können Leerlaufzeiten weiter reduzieren.
Das Ergebnis ist eine höhere Spindelauslastung und eine gleichmäßigere Serienproduktion, wenn das Teiledesign stabil ist.
Wie man zwischen vertikalem und horizontalem Fräsen wählt
Die Wahl des richtigen Fräsverfahrens beginnt mit der Teilezeichnung und den Produktionsanforderungen. Geometrie, Rüstaufwand, Schnittkraft, Toleranzen und die gesamten Fertigungskosten sind in der Regel wichtiger als der Maschinentyp allein.
Beginnen Sie mit der Teilegeometrie.
Zuerst muss ermittelt werden, wo sich die kritischen Merkmale befinden.
Wenn die meisten Taschen, Löcher, Profile und Oberflächen von oben zugänglich sind, ist das Vertikalfräsen in der Regel unkompliziert.
Wenn eine Bearbeitung an mehreren Seiten erforderlich ist, kann die horizontale Bearbeitung die Anzahl der notwendigen Umpositionierungen des Werkstücks reduzieren.
Tiefe Kavitäten, sich kreuzende Bohrungen, enge Schlitze und schwer zugängliche Bereiche für Werkzeuge sollten ebenfalls frühzeitig beurteilt werden. Diese Merkmale bestimmen die Maschinenauswahl oft deutlicher als die Gesamtgröße des Werkstücks.
Ziel ist es nicht einfach, das Werkstück in die Maschine einzupassen. Ziel ist es, dem Schneidwerkzeug einen stabilen und effizienten Zugang zu allen kritischen Merkmalen zu ermöglichen.
Unnötige Einrichtungsschritte reduzieren
Jeder zusätzliche Rüstvorgang verlängert die nicht benötigte Zeit.
Der Bediener muss möglicherweise das Werkstück entnehmen, die Vorrichtung reinigen, das Werkstück neu positionieren, einen neuen Bezugspunkt festlegen, das Werkstück abtasten und die Ausrichtung überprüfen.
Mehr Konfigurationen können auch das Risiko von Maßabweichungen erhöhen, wenn kritische Merkmale aus verschiedenen Blickwinkeln betrachtet werden.
Wenn mehrere zusammenhängende Flächen oder Bohrungen bearbeitet werden können, während das Werkstück in einer Vorrichtung bleibt, ist die Positionsgenauigkeit im Allgemeinen leichter zu kontrollieren.
Dies ist einer der Gründe, warum die horizontale Bearbeitung für komplexe, mehrflächige Teile attraktiv sein kann, selbst wenn der Maschinenstundensatz höher ist.
Material und Schnittlast berücksichtigen
Die Materialeigenschaften beeinflussen den Prozess ebenfalls.
Aluminium lässt sich bei hohen Schnittgeschwindigkeiten relativ leicht bearbeiten, während Edelstahl, Titan und andere anspruchsvolle Legierungen konservativere Schnittparameter und eine stärkere Berücksichtigung der Steifigkeit erfordern.
Wenn bei einem Werkstück große Mengen an Material abgetragen werden müssen, kommt es auf die Kombination aus Material, Eingriff des Fräsers, Spindelleistung und Stabilität der Vorrichtung an.
Horizontale Maschinen bieten zwar Vorteile bei anhaltenden schweren Schneidarbeiten, aber die Maschinenspezifikation ist wichtiger als die Ausrichtung allein.
Ein gut ausgestattetes vertikales Bearbeitungszentrum kann eine ungeeignete horizontale Maschine übertreffen, wenn Spindelleistung, Werkzeuge, Werkstückspannung oder Maschinenzustand besser auf die Anwendung abgestimmt sind.
Vergleich der gesamten Herstellungskosten
Der niedrigste Stundensatz für die Maschine führt nicht zwangsläufig zum niedrigsten Teilepreis.
Die gesamten Fertigungskosten umfassen Rüstkosten, Programmierung, Zykluszeit, Werkzeugkosten, Werkstückspannung, Inspektionskosten, Bedienerkosten, Ausschussrisiko und Produktionsmenge.
Für einen Prototyp bietet eine Vertikalmaschine möglicherweise die niedrigsten Gesamtkosten, da die Einrichtung einfach ist und keine komplexen Vorrichtungen benötigt werden.
Bei der wiederholten Fertigung von mehrseitigen Werkstücken kann eine Horizontalmaschine zwar höhere Kosten pro Stunde verursachen, die Werkstücke werden jedoch mit weniger Rüstvorgängen und weniger manueller Handhabung fertiggestellt.
Die richtige Entscheidung sollte daher auf dem gesamten Fertigungsprozess basieren und nicht allein auf der Anlagenauslastung.
Häufig gestellte Fragen
Welche Nachteile hat die Verwendung einer Vertikalfräsmaschine?
Vertikale Fräsmaschinen können bei tiefen Taschen, hohem Materialabtrag und Teilen, die von mehreren Seiten bearbeitet werden müssen, weniger effizient sein. Späne können sich in den Vertiefungen ansammeln, und zusätzliche Aufspannungen können erforderlich sein, wenn wichtige Merkmale von oben nicht zugänglich sind.
Wie präzise ist das Horizontalfräsen?
Horizontales Fräsen ermöglicht hohe Präzision, wenn Maschine, Werkzeug, Werkstückspannung und Schnittbedingungen optimal eingestellt sind. Die Möglichkeit, mehrere Flächen in weniger Aufspannungen zu bearbeiten, trägt außerdem zur Sicherstellung der Positionsgenauigkeit zwischen zusammenhängenden Merkmalen bei.
Welche Fräser werden am häufigsten auf einer Vertikalfräsmaschine verwendet?
Vertikalfräsmaschinen verwenden üblicherweise Schaftfräser, Planfräser, Bohrer, Kugelkopffräser, Fasenfräser und Nutfräser. Der Fräsertyp hängt vom zu bearbeitenden Merkmal ab, z. B. Taschen, ebene Flächen, Bohrungen, Profile oder Konturen.
Fazit
Vertikal- und Horizontalfräsen sind beides leistungsfähige CNC-Bearbeitungsverfahren, die jedoch unterschiedliche Fertigungsprobleme lösen. Vertikalfräsen ist flexibel und effizient für Prototypen, Kleinserien und Teile mit gut zugänglichen Oberflächen. Horizontalfräsen ist besonders vorteilhaft für schwere Bearbeitungen, tiefe Konturen, mehrflächige Bauteile und Serienfertigung, da weniger Rüstvorgänge die Effizienz und Konsistenz verbessern.
Bei TiRapid bieten wir präzise CNC-Bearbeitung und Fertigung von kundenspezifischen Metall- und Kunststoffteilen. Unser Team analysiert Teilegeometrie, Toleranzen, Material, Stückzahl und Bearbeitungsmöglichkeiten, um ein praktikables Verfahren für Prototypen und Kleinserien zu entwickeln.















