
Das CNC-Drehen von dünnwandigen Hülsen ist ein gängiger Bearbeitungsvorgang in der Präzisionsfertigung mit Anwendungen in Automatisierungsanlagen, Automobilkomponenten, Hydrauliksystemen, Medizingeräten und Präzisionsgetrieben. Im Vergleich zu herkömmlichen dickwandigen Hülsen weisen dünnwandige Bauteile eine geringere radiale Steifigkeit auf und sind anfälliger für Verformungen beim Spannen, Schneiden, der Wärmeentwicklung und der Werkstückentnahme. Diese Einflüsse können zu Abweichungen in Rundheit, Zylindrizität sowie Innen- und Außendurchmesser führen. Selbst wenn ein Teil im eingespannten Zustand den Zeichnungsvorgaben entspricht, kann es nach dem Entspannen oval werden, lokal schrumpfen oder ungleichmäßige Passungsspiele aufweisen. Für Hülsen, Buchsen und Präzisionswellenringe, die eine genaue Montage erfordern, sind eine sorgfältige Prozessplanung, die Kontrolle der Spannkraft und ein zuverlässiges Prüfverfahren unerlässlich, um die Produktqualität und die Chargenkonsistenz zu gewährleisten.
Warum treten Rundheitsfehler häufig beim CNC-Drehen von dünnwandigen Hülsen auf?
Die größte Herausforderung bei der Bearbeitung dünnwandiger Hülsen ist deren unzureichende Steifigkeit. Beim Drehen können Spannkraft, Schnittkraft und thermische Verformung die Form des Werkstücks verändern. Bei dünnen Wänden, relativ langen Bauteilen oder hochelastischen Werkstoffen können selbst geringe äußere Kräfte zu merklichen Verformungen führen. Zerspanungsmechaniker müssen Wandstärke, Durchmesser, Länge, Werkstoffbeschaffenheit und Spannmethode berücksichtigen, um die herkömmlichen Bearbeitungsparameter für Wellen nicht direkt auf dünnwandige Strukturen anzuwenden.
Die Spannkraft des Spannfutters kann zu ovalen Verformungen führen.
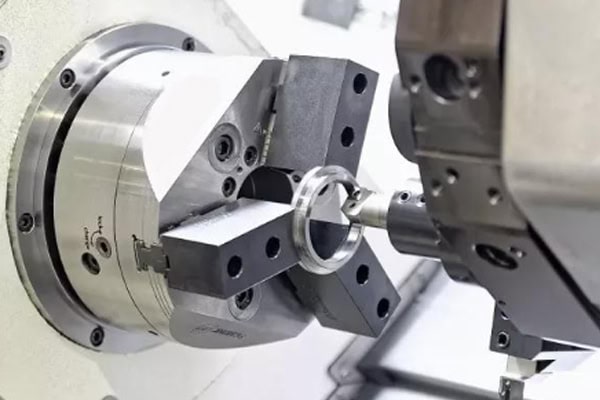
Herkömmliche Dreibackenfutter fixieren Werkstücke über mehrere Spannpunkte und bieten eine hohe Haltekraft. Allerdings kann eine zu hohe Spannkraft den Querschnitt einer dünnwandigen Hülse verformen. Ein Werkstück, das im eingespannten Zustand kreisförmig erscheint, behält nach dem Lösen nicht zwangsläufig dieselbe Form. Beim Lösen des Futters kann die elastische Rückstellung die Abmessungen der durch die Spannkraft komprimierten Bereiche verändern und so zu Rundheitsfehlern führen.
- Reduzieren Sie den Anpressdruck des Spannfutters entsprechend, um eine übermäßige radiale Belastung dünnwandiger Bauteile zu vermeiden.
- Je nach Werkstückdurchmesser und Wandstärke sollten weiche Spannbacken, spezielle Spannzangen oder andere Vorrichtungen mit geringer Verformung ausgewählt werden.
- Optimieren Sie die Klemmlänge und die Kontaktfläche, um lokale Spannungskonzentrationen zu minimieren.
- Für hochpräzise Dünnwandhülsen empfiehlt sich der Einsatz spezieller Spreizdorne oder hydraulischer Vorrichtungen zur Verbesserung der Spanngleichmäßigkeit.
- Um Abweichungen zwischen den Bedienern zu reduzieren, sollten einheitliche Spannparameter für die Serienfertigung festgelegt werden.
Die Spannkraft muss ein Gleichgewicht zwischen Werkstückstabilität und Schnittsicherheit herstellen. Eine einfache Druckreduzierung löst nicht jedes Verformungsproblem. Bei Bearbeitungen mit hohen Schnittkräften müssen zudem Stützstrukturen und Werkzeugparameter optimiert werden, um die Bearbeitungsstabilität zu verbessern.
Schnittkräfte und Bearbeitungsschwingungen beeinflussen die Rundheit
Dünnwandige Hülsen sind beim Drehen anfällig für radiale Schnittkräfte. Dies ist besonders relevant bei der Bearbeitung von Innenbohrungen, dünnwandigen Außendurchmessern und Bauteilen mit großen Überhängen. Lokale Vibrationen oder elastische Verformungen können auftreten, wenn das Schneidwerkzeug über das Werkstück fährt. Nach dem Werkzeugweg kann sich das Material elastisch erholen, wodurch Abweichungen zwischen dem tatsächlichen Schnittdurchmesser und dem programmierten Maß entstehen. Die Bearbeitung kann außerdem periodische Werkzeugspuren, lokale Welligkeit und Rundheitsabweichungen verursachen.
- Unnötigen Werkzeugüberstand minimieren.
- Wählen Sie scharfe Schneideinsätze, die für das Werkstückmaterial geeignet sind.
- Passen Sie Vorschubgeschwindigkeit und Schnitttiefe der Bauteilsteifigkeit an.
- Vermeiden Sie erhöhte Schnittkräfte durch stumpfe Schneidkanten.
- Setzen Sie bei Bedarf auf gestaffelte Bearbeitung und zusätzliche Unterstützung.
Durch die Reduzierung radialer Schnittkräfte und Bearbeitungsschwingungen lassen sich die Schnittstabilität verbessern und Rundheitsfehler sowie Oberflächenfehler minimieren.
Temperaturänderungen und Spannungsabbau verursachen Dimensionsabweichungen.
Edelstahl, Aluminiumlegierungen und legierte Stähle weisen unterschiedliche Wärmeleitfähigkeitseigenschaften und Eigenspannungszustände auf. Bei der lokal begrenzten Wärmeansammlung beim Schneiden steigt die Werkstücktemperatur und führt zu Maßänderungen. Beim Abkühlen auf Raumtemperatur können sich die Abmessungen des Werkstücks verringern. Bei dünnwandigen Hülsen können thermische Veränderungen zudem mit der Klemmspannung und dem Abbau von Eigenspannungen interagieren und so Abweichungen in Rundheit sowie Innen- und Außendurchmesser verursachen.
Vor der Bearbeitung sollten Hersteller den Materialzustand und die Rohmaterialqualität prüfen. Schrupp-, Vorschlicht- und Schlichtbearbeitungen sind entsprechend der geforderten Präzision zu planen, wobei in kritischen Phasen eine angemessene Kühlung und Maßprüfung erfolgen. Bei Bauteilen mit hohen Anforderungen an die Maßstabilität ist die Prüftemperatur zu kontrollieren, um zu verhindern, dass Messwerte, die im heißen Zustand erfasst wurden, als endgültige Abnahmeergebnisse verwendet werden.
Wie sollte der CNC-Drehprozess für Präzisions-Dünnwandhülsen gestaltet sein?
Der Bearbeitungsprozess für dünnwandige Hülsen sollte entsprechend der Bauteilgeometrie, den Materialeigenschaften und den Zeichnungstoleranzen entwickelt werden. Ein gut geplanter Prozess reduziert die Verformung durch den Schnitt, minimiert wiederholtes Spannen und verringert den Aufwand für nachträgliche Maßkorrekturen. Bei Hülsen, die präzise Innenbohrungen, Außendurchmesser, Stirnflächen und konzentrische Passungselemente erfordern, sollten kritische Flächen nach Möglichkeit mit einheitlichen Bearbeitungsbezugspunkten bearbeitet werden, um stabile Positionierungsbeziehungen zwischen den Bearbeitungsschritten zu gewährleisten.
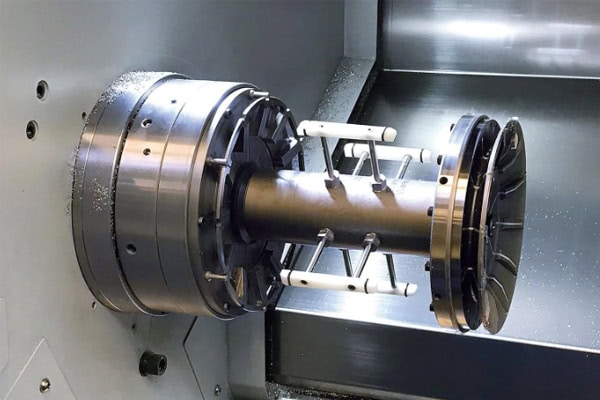
Optimierung der Reihenfolge Schruppen, Vorschlichten und Schlichten
Das Schruppen dient primär dem effizienten Abtragen von überschüssigem Material. Allerdings sollte nicht zu viel Material in einem einzigen Arbeitsgang abgetragen werden, bevor die dünnwandige Struktur ausreichend gestützt ist. Beim Vorschlichten werden Profil und Abmessungen korrigiert, wobei ein gleichmäßiges Schlichtzugabemaß verbleibt. Beim Schlichten liegt der Fokus auf der Kontrolle von Rundheit, Abmessungen und Oberflächenqualität.
- Schruppen: Halten Sie ein angemessenes Bearbeitungszugabe ein und vermeiden Sie es, die lokale Wandstärke zu früh zu reduzieren.
- Halbfertigbearbeitung: Korrigieren Sie die Innen- und Außenprofile und prüfen Sie die Gleichmäßigkeit der Wandstärke sowie die Spannbedingungen.
- Nachbearbeitung: Verwenden Sie stabile Werkzeuge, Schnittparameter und Spannmethoden, um die Endabmessungen zu kontrollieren.
- Zwischen kritischen Arbeitsgängen: Entspannvorgänge, Maßkontrollen oder Spannungsarmglühverfahren sind entsprechend der Bauteilgeometrie durchzuführen.
- Bei der Serienfertigung: Die Bearbeitungsreihenfolge und -parameter durch eine Erststückprüfung validieren.
Die Aufmaße sollten in Abhängigkeit von Material, Werkzeug und Maschinensteifigkeit bestimmt werden. Ein zu geringes Aufmaß kann Reibung verursachen, während ein zu hohes Aufmaß die Schnittkräfte erhöht. Eine gut geplante Bearbeitungsreihenfolge trägt dazu bei, Verformungen zu minimieren und den Bedarf an Nachbearbeitungen zu reduzieren.
Verwenden Sie spezielle Vorrichtungen zur Verbesserung der Werkstückspannung bei dünnwandigen Hülsen.
Spezielle Spannvorrichtungen sind eine wichtige Methode zur Kontrolle der Rundheit dünnwandiger Hülsen. Konventionelle Spannfutter eignen sich für Standard-Drehteile, doch bei hochpräzisen dünnwandigen Strukturen können die Spannposition und die Kraftverteilung entscheidende Faktoren für die Bearbeitungsqualität sein. Weiche Spannbacken, elastische Spannzangen, Spreizdorne oder kundenspezifische Positioniervorrichtungen verteilen die Spannkräfte gleichmäßiger und reduzieren lokale Verformungen.
Bei Hülsen, die eine präzise Passung von Innen- und Außendurchmesser erfordern, kann die Spannstrategie je nach Bearbeitungsvorgang gewählt werden, wobei entweder die Innenbohrung oder der Außendurchmesser als Bezugspunkt dient. Die Vorrichtung sollte eine zuverlässige Positionierung und gleichmäßige Spannung gewährleisten und gleichzeitig ein komfortables Be- und Entladen sowie eine wiederholgenaue Positionierung in der Serienfertigung ermöglichen. Bei dünnwandigen Hülsen mit hohem Längen-Durchmesser-Verhältnis müssen zudem die axiale Abstützung und die Bearbeitungsschwingungen berücksichtigt werden. Eine alleinige Erhöhung der Spannkraft ist nicht für jedes Stabilitätsproblem geeignet.
Wählen Sie die Schnittparameter und Werkzeuge je nach Material aus.
Unterschiedliche Werkstoffe weisen unterschiedliche Schnittfestigkeit, Wärmeleitfähigkeit und elastische Rückstelleigenschaften auf. Dünnwandige Hülsen sollten nicht unabhängig vom Werkstoff mit identischen Werkzeugen und Parametern bearbeitet werden. Aluminiumlegierungen bieten im Allgemeinen eine gute Zerspanbarkeit, jedoch erfordern dünnwandige Strukturen dennoch die Kontrolle von Spannverformung und Wärmeausdehnung. Edelstahl neigt zur Kaltverfestigung, weshalb Werkzeugschärfe, Schnittwärme und Spanabfuhr von Bedeutung sind. Bei legierten Stählen sollten die Schnittbedingungen entsprechend der Härte, dem Wärmebehandlungszustand und dem Werkzeugwerkstoff festgelegt werden.
| Material | Bearbeitungseigenschaften | Wichtige Prozessüberlegungen |
| Aluminiumlegierungen | Relativ geringer Schnittwiderstand und merkliche Wärmeausdehnung | Spannkraft, Schnitttemperatur und Maßhaltigkeit steuern |
| Edelstahl | Erhebliche Kaltverfestigung und konzentrierte Schnittwärme | Geeignete Werkzeuge auswählen und einen kontinuierlichen Schnitt sowie eine effektive Spanabfuhr gewährleisten. |
| Legierter Stahl | Festigkeit und Härte variieren je nach Materialzustand | Passen Sie die Werkzeug- und Schnittparameter an den Wärmebehandlungszustand an. |
| Messing | Gute Bearbeitbarkeit und Eignung für Präzisionsrotationskomponenten | Kontrolle von Bearbeitungsspuren, Maßgenauigkeit und Gratbildung |
Die tatsächlichen Parameter sind unter Berücksichtigung der Werkstoffgüte, der Maschinenkapazität, der Werkzeugspezifikationen, der Wandstärke und der Zeichnungsanforderungen festzulegen. Für hochpräzise Hülsen werden Probebearbeitung und Erstmusterprüfung empfohlen, bevor das validierte Verfahren in die Serienproduktion übernommen wird.
Wie werden Rundheit, Zylindrizität und Maßgenauigkeit bei dünnwandigen Hülsen geprüft?
Die Qualitätsprüfung dünnwandiger Hülsen sollte nicht allein auf der Messung des Außen- oder Innendurchmessers an einer einzelnen Stelle beruhen. Rundheit, Zylindrizität, Wandstärkengleichmäßigkeit und Maßtoleranzen beschreiben unterschiedliche geometrische Eigenschaften und erfordern geeignete Prüfmethoden, die auf den Zeichnungsvorgaben basieren. Bei dünnwandigen Bauteilen kann die Prüfkraft selbst das Messergebnis beeinflussen, daher müssen Verformungen durch die Messvorrichtung vermieden werden.
Kritische geometrische Merkmale mithilfe von Rundheits- und Koordinatenmessgeräten prüfen
Ein Rundheitsmessgerät eignet sich zur Bewertung von Rundheitsfehlern an bestimmten Querschnitten und zur Identifizierung von Abweichungen wie Ovalität und dreilappigen Profilen. Eine Koordinatenmessmaschine (KMM) kann kritische Maße, Lagebeziehungen und ausgewählte geometrische Toleranzen gemäß dem Prüfplan auswerten. Ihre tatsächliche Leistungsfähigkeit hängt vom Messtaster, der Messstrategie und der Bauteilgeometrie ab.
- Rundheitsprüfung: Messen Sie die Rundheitsfehler an den in der Zeichnung angegebenen Querschnittsstellen.
- Zylindrizitätsprüfung: Beurteilung der Gesamtformabweichung der Zylinderoberfläche.
- Prüfung des Innen- und Außendurchmessers: Verwenden Sie Messgeräte mit geeignetem Messbereich und ausreichender Genauigkeit.
- Wanddickenprüfung: Überprüfen Sie die Wanddickenabweichungen an verschiedenen Umfangspositionen.
- Montageprüfung: Bei zusammenpassenden Bauteilen ist die funktionelle Passung mithilfe der tatsächlichen Baugruppe oder spezieller Lehren zu überprüfen.
Bei dünnwandigen Hülsen sollten die Messmethoden zusätzliche Klemmkräfte minimieren. Gegebenenfalls können Messspitzen mit geringer Kraft, spezielle Halterungen oder berührungslose Messgeräte eingesetzt werden, um zu verhindern, dass elastische Verformungen die Ergebnisse verfälschen.
Einführung der Erstmusterprüfung und Chargenprozesskontrolle
Eine vollständige Prüfung des ersten Teils allein reicht nicht aus, um eine gleichbleibende Qualität innerhalb einer Charge zu gewährleisten. Werkzeugverschleiß, thermische Bedingungen in der Maschine, Verschleiß der Vorrichtung und Materialchargenschwankungen können dazu führen, dass nachfolgende Bauteile von den Sollmaßen abweichen. Bei kritischen Dünnwandhülsen sollte daher eine geeignete Stichprobenhäufigkeit entsprechend Produktionsvolumen, Qualitätsrisiken und Kundenanforderungen festgelegt werden.
- Erststückprüfung: Sicherstellen, dass die Bearbeitungsreihenfolge, die Vorrichtungseinrichtung und die kritischen Maße den Zeichnungsvorgaben entsprechen.
- Prozessbeprobung: Überwachung von Änderungen des Innen- und Außendurchmessers, der Rundheit und der kritischen Passungsmaße.
- Werkzeugmanagement: Schneidwerkzeuge je nach Verschleißzustand und Inspektionsergebnissen anpassen oder austauschen.
- Chargenprotokolle: Materialinformationen, Bearbeitungsparameter und Prüfergebnisse erfassen.
- Endkontrolle: Vollständige Qualitätsprüfung und Erstellung entsprechender Berichte gemäß Kundenanforderungen.
Ein stabiles Qualitätsmanagementsystem hilft dabei, Bearbeitungsabweichungen frühzeitig zu erkennen, das Risiko von Nacharbeit und Ausschuss zu reduzieren und verlässliche Prozessreferenzen für wiederkehrende Aufträge bereitzustellen.
Wie wählt man einen Hersteller für Präzisions-CNC-Dreharbeiten an dünnwandigen Buchsen aus?
Bei der Beschaffung von Präzisions-Dünnwandhülsen benötigt ein Lieferant mehr als herkömmliche CNC-Drehkapazitäten. Erfahrung mit Werkstücken geringer Steifigkeit, präzisen Innenbohrungen und anspruchsvollen Toleranzanforderungen ist ebenfalls wichtig. Käufer sollten Maschinenkonfigurationen, Vorrichtungsbau, Prüfeinrichtungen, Materialbeschaffungswege und Verfahren zur Mustervalidierung bewerten. Bei langfristigen Lieferprojekten sollten auch Prozessstabilität und Chargenkonsistenz in die Lieferantenbewertung einbezogen werden.
Bereiten Sie vollständige technische Zeichnungen und Anforderungen vor, bevor Sie ein Angebot anfordern.
Eine übersichtliche technische Dokumentation unterstützt Bearbeitungsdienstleister bei der präzisen Bewertung der Bauteilgeometrie, der Bearbeitungsherausforderungen und der Produktionskosten. Bei Projekten mit dünnwandigen Hülsen ist besonderes Augenmerk auf Wandstärke, Innen- und Außendurchmesser, Länge, Rundheit, Zylindrizität, Oberflächenrauheit und Werkstoffgüte zu legen. Die Angabe von lediglich Außenmaßen ohne kritische Abnahmekriterien kann zu unvollständigen Angeboten oder ungeeigneten Bearbeitungsvorschlägen führen.
- 2D-Konstruktionszeichnungen und 3D-CAD-Modelle
- Werkstoffgüte und Wärmebehandlungszustand
- Toleranzen für Innen- und Außendurchmesser sowie Wandstärke
- Anforderungen an Rundheit, Zylindrizität und konzentrische Passung
- Anforderungen an Oberflächenrauheit und Oberflächenbearbeitung
- Anforderungen an Prototypenmenge und Serienproduktion
- Inspektionsberichte und Lieferanforderungen
Je vollständiger die Dokumentation, desto einfacher kann das Entwicklungsteam die Prozessmachbarkeit, die Anforderungen an die Vorrichtungen und die Prüfmethoden bewerten. Vollständige technische Informationen ermöglichen zudem genauere Angebote und Lieferzeitprognosen.
Validierung der Bearbeitungsfähigkeit und Chargenkonsistenz anhand von Stichproben
Bei Präzisions-Dünnwandhülsen ermöglicht die Musterprüfung dem Käufer die Bestätigung, dass die tatsächlichen Bearbeitungsergebnisse den Zeichnungsvorgaben entsprechen. Bei der Musterprüfung ist besonderes Augenmerk auf die Rundheit nach dem Entspannen, die Innen- und Außendurchmesser, die Wandstärkengleichmäßigkeit und die kritischen Passungsbedingungen zu legen. Messungen, die ausschließlich bei eingespanntem Werkstück durchgeführt werden, reichen nicht aus, um die Endqualität zu beurteilen.
TiRapid bietet CNC-Dreh- und Präzisionsbearbeitungsdienstleistungen an und erstellt individuelle Bearbeitungslösungen auf Basis von Teilezeichnungen, Werkstoffen, Maßtoleranzen und Produktionsmengen. Das Unternehmen begleitet Projekte von der Prototypenentwicklung bis zur Serienfertigung. Bereits in der Angebotsphase können Käufer vollständige CAD-Dokumentationen und Qualitätsanforderungen einreichen. So kann das Ingenieurteam die Werkstückspannung, die Bearbeitungsabläufe, die Prüfmethoden und die Produktionsmachbarkeit bewerten.
Die Kontrolle der Rundheit von Präzisions-Dünnwandhülsen erfordert ein abgestimmtes Management von Materialauswahl, Vorrichtungsdesign, Schnittparametern, Bearbeitungsabläufen und Prüfverfahren. Durch Stichprobenvalidierung und kontinuierliche Chargenqualitätskontrolle können Hersteller das Risiko von Dünnwandverformungen reduzieren, die Maßgenauigkeit verbessern und Käufern helfen, einen zuverlässigeren Lieferprozess für Präzisionsbauteile zu etablieren.















