
Bei der Entwicklung automatisierter Anlagen müssen F&E-Teams Bauteilkonstruktionen schnell verifizieren und gleichzeitig die Produktionsstabilität in späteren Phasen berücksichtigen. Die Geschwindigkeit der Prototypenlieferung, die Bearbeitungsgenauigkeit, die Prozesskontinuität und die Chargenkonsistenz können den Entwicklungsplan beeinflussen. Eine sorgfältige Planung des CNC-Bearbeitungsprozesses ermöglicht einen reibungslosen Übergang der Bauteile von der Konstruktionsverifizierung über die Erprobung bis zur Serienproduktion und reduziert so die durch wiederholte Änderungen und Lieferantenwechsel entstehenden Zeitkosten.
Welche Teile von Automatisierungsanlagen eignen sich für Rapid Prototyping?
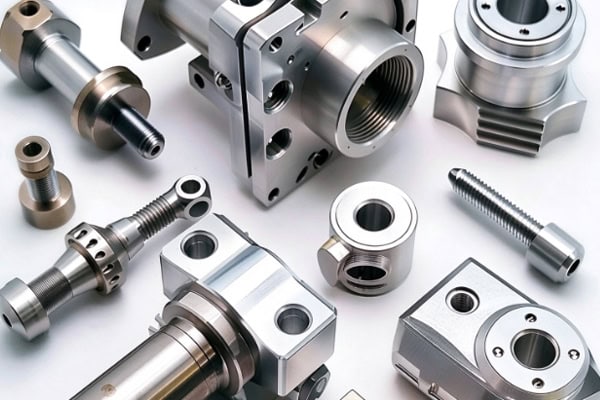
Automatisierte Anlagen enthalten viele nicht standardisierte Strukturbauteile und präzise Funktionsteile. Die CNC-Bearbeitung ermöglicht die schnelle Herstellung von Prototypen aus verschiedenen Materialien und mit unterschiedlichen Strukturen auf Basis von 3D-Zeichnungen.
Ausrüstungsstruktur und Montageteile
Grundplatten, Stützrahmen, Montageplatten und Verbindungsbasen der Geräte beeinflussen die Gesamtmontage direkt. In der Prototypenphase müssen Maße und Montagepositionen sorgfältig überprüft werden.
- Montageplatten und -sockel: Überprüfen Sie die Positionen der Bohrungen, Stufen, Bezugsflächen und Geräteschnittstellen.
- Tragkonstruktionen: Installationsraum, Steifigkeit und Gesamtzusammenhänge der Baugruppe prüfen.
- Verbinden von Basen und Befestigungsteilen: Überprüfen Sie die Positionierung und die Verbindungsmethoden zwischen den verschiedenen Modulen.
Eine frühzeitige physische Überprüfung der Bauteile kann dazu beitragen, Abweichungen zwischen Zeichnungen und tatsächlicher Montage rechtzeitig zu erkennen.
Bewegungsmechanismen und Funktionsteile
Gleitstücke, Buchsen, Adapter, Vorrichtungen und Getriebekomponenten in automatisierten Anlagen unterliegen oft strengen Maß- und Passungsanforderungen, wodurch die CNC-Bearbeitung für die Funktionsprüfung von Prototypen geeignet ist.
- Wellen und Hülsen: Achten Sie besonders auf die Überprüfung von Durchmesser, Rundlauf und Passspiel.
- Vorrichtungen und Positionierelemente: Positioniergenauigkeit, Klemmraum und Bedienkomfort prüfen.
- Gleit- und Getriebeteile: Achten Sie auf Passgenauigkeit, Montageposition und Oberflächenqualität.
Nachdem diese Teile schnell zu physischen Prototypen verarbeitet wurden, können ihre Bewegungs- und Montageleistung intuitiver überprüft werden.
Wie kann die automatisierte Prototypenerstellung von Anlagen den Entwicklungszyklus verkürzen?
Der Schlüssel zum schnellen Prototyping liegt darin, Wartezeiten und Nacharbeiten während der Fertigung zu reduzieren, damit Konstruktionsprobleme so früh wie möglich erkannt und behoben werden können.
Vollständige Überprüfung des DFM-Prozesses vor der Bearbeitung
Vor der eigentlichen Bearbeitung sollte die Struktur anhand des 3D-Modells und der technischen Zeichnungen überprüft werden, um festzustellen, ob sie für die CNC-Fertigung geeignet ist.
- Zugänglichkeit der Bearbeitung prüfen: Werkzeugzugänglichkeitsbedingungen für tiefe Kavitäten, enge Schlitze, kleine Löcher und komplexe Oberflächen analysieren.
- Optimieren Sie die Spannmethode: Halten Sie geeignete Auflageflächen und Spannbereiche bereit, um den Aufwand wiederholter Einrichtungsvorgänge zu reduzieren.
- Kritische Maße unterscheiden: Vermeiden Sie übermäßig enge Toleranzen für jedes Maß und konzentrieren Sie sich auf Merkmale, die sich tatsächlich auf die Montage auswirken.
Durch die frühzeitige Behebung von Fertigungsschwierigkeiten können wiederholte Änderungen an Programmen und Zeichnungen während der Bearbeitung reduziert werden.
Die Bearbeitungsmethode sollte auf die Teilestruktur abgestimmt sein.
Einfache Platten und Halterungen lassen sich mit 3-Achs-CNC-Maschinen bearbeiten, während für mehrseitige Strukturen 4- oder 5-Achs-Bearbeitung zum Einsatz kommt. Wellenförmige Bauteile können durch CNC-Drehen hergestellt werden. Die Wahl der geeigneten Bearbeitungsmaschinen reduziert die Anzahl der Aufspannungen und verbessert die Positionierung komplexer Bauteile.
Etablierung eines Prototypen-Inspektionsprozesses, der den Toleranzanforderungen entspricht
Nach Fertigstellung des Prototyps sollten die kritischen Maße und geometrischen Toleranzen gemäß den Anforderungen der Gesamtmontage mit geeigneten Messwerkzeugen geprüft werden. Für Längen- und Außenmaße können Messschieber und Mikrometer gemäß den Zeichnungen verwendet werden, während kritische geometrische Merkmale wie Position, Rechtwinkligkeit, Rundlaufgenauigkeit und komplexe Profile mit Koordinatenmessgeräten oder Spezialgeräten überprüft werden können. Die Ergebnisse ermöglichen anschließend eine zeitnahe Anpassung der Konstruktion.
Kontrolle der durch Bearbeitungsspannungen verursachten Prototypverformung.
Bei Bauteilen wie Aluminium-Montageplatten, Sockeln und Gleitern, die einen erheblichen Materialabtrag erfordern, müssen Eigenspannungen und Bearbeitungsverformungen bereits in der Prototypenphase berücksichtigt werden.
- Die Bearbeitungszugaben richtig verteilen: Vermeiden Sie es, in einem einzigen Arbeitsgang große Materialmengen abzutragen, da dies zu einer erheblichen Spannungsentladung führen kann.
- Anordnung von Schrupp- und Schlichtbearbeitung: Bei dünnwandigen, großformatigen oder hochpräzisen Teilen kann die Verformung durch die Trennung von Schrupp- und Schlichtbearbeitung kontrolliert werden.
- Spannungsarmglühen je nach Materialzustand anwenden: Bei bestimmten Aluminiumlegierungen und -strukturen können Auslagerungs- oder andere Spannungsarmglühverfahren je nach Materialzustand, Materialabtragsmenge und Genauigkeitsanforderungen bewertet werden.
Durch eine sachgemäße Steuerung der Bearbeitungsspannung lassen sich Verformungen nach dem Entnehmen des Teils aus der Vorrichtung sowie Maßänderungen bei der anschließenden Montage reduzieren.

Wie kann ein reibungsloser Übergang von der schnellen Prototypenentwicklung zur Massenproduktion gelingen?
Nach Abschluss der Prototypenprüfung muss das validierte Design in eine stabile Produktionslösung umgewandelt werden, wobei besonderes Augenmerk auf Werkzeuge, Schneidwerkzeuge, Programme und Prüfmethoden gelegt werden muss.
Standardisierung des validierten Bearbeitungsprozesses
Nach der Erprobung des Prototyps sollte die verifizierte Bearbeitungslösung in einen stabilen Produktionsprozess überführt werden.
- Programmversion korrigieren: Validierte CNC-Programme und Bearbeitungsparameter beibehalten.
- Bearbeitungsbezugspunkte definieren: Produktionsspannbezugspunkte auf Basis der Ergebnisse der Prototypenprüfung bestimmen.
- Wichtige Parameter erfassen: Schneidwerkzeuge, Schnittparameter und Bearbeitungsabläufe für eine wiederholbare Produktion organisieren.
Eine vollständige Prozessdokumentation kann den Zeitaufwand für wiederholtes Ausprobieren bei der Massenproduktion reduzieren.
Werkzeugeinführung während der Kleinserien-Testproduktion
Spezielle Vorrichtungen müssen nicht unbedingt bis zur Serienproduktion warten. Bei Teilen, die eine hohe Wiederholgenauigkeit der Positionierung erfordern, können Werkzeuglösungen im Vorfeld während Entwicklungsversuchen oder Kleinserienfertigungen erprobt werden.
| Entwicklungsstadium | Phasenziel | Kundenorientierung | CNC-Bearbeitungsaufgabe |
| Prototyping des ersten Artikels | Struktur und Grundfunktionen überprüfen | Abmessungen, Montage, Platzbedarf | Schnelle 3-, 4- und 5-Achs-Bearbeitung |
| EVT-Engineering-Validierung | Machbarkeit des technischen Entwurfs bestätigen | Funktion, kritische Abmessungen, Montagebeziehungen | Prototypenbearbeitung und Designanpassungen |
| DVT-Designvalidierung | Überprüfung der Designreife | Toleranzen, Zuverlässigkeit, Prozessoptimierung | Kleinserienbearbeitung und Prozessoptimierung |
| PVT-Produktionsvalidierung | Überprüfen Sie den Produktionsprozess | Werkzeugkosten, Inspektionskosten, Ausbeute, Zykluszeit | Probebearbeitung unter Produktionsbedingungen |
| Massenproduktion | Kontinuierliche Lieferung gewährleisten | Konsistenz, Kosten, Lieferzeit, Qualität | Standardisierte CNC-Serienfertigung |
EVT, DVT und PVT sind gängige Phasen in der Produktentwicklung und Produktionsvalidierung, wobei ihre genauen Definitionen je nach Projektmanagementansatz variieren können. Die Einbeziehung von Werkzeug-, Inspektions- und Produktionsdokumentation in die Test- und Validierungsphasen vorab kann dazu beitragen, Prozessrisiken nach Beginn der Serienproduktion zu reduzieren.
Erstellen Sie einen Inspektionsplan, der zur Serienfertigung passt.
Die Serienfertigung kann sich nicht allein auf die Erststückprüfung verlassen. Fertigungsbegleitende und Endprüfungen sollten anhand kritischer Maße, Produktionsvolumen und Qualitätsrisiken festgelegt werden. Bei Maßen, die die Montage beeinflussen, kann die Prüfhäufigkeit erhöht werden, um Maßabweichungen durch Werkzeugverschleiß oder veränderte Spannbedingungen zu erkennen.
Welche Fähigkeiten sollten bei der Auswahl eines CNC-Lieferanten für automatisierte Anlagen berücksichtigt werden?
Für Hersteller von Automatisierungsanlagen hat die Fähigkeit eines Lieferanten, verschiedene Entwicklungsphasen kontinuierlich zu unterstützen, direkte Auswirkungen auf den nachfolgenden Einkauf und das Produktionsmanagement.
Unterstützung mehrerer Materialien und komplexer Strukturen
Die Bauteile automatisierter Anlagen bestehen aus verschiedenen Materialien, weshalb Schneidwerkzeuge und -verfahren auf die jeweiligen Materialeigenschaften abgestimmt sein müssen.
- Gängige Materialarten: Für automatisierte Anlagen werden üblicherweise Aluminiumlegierungen, Edelstahl, Kohlenstoffstahl und technische Kunststoffe verwendet.
- Material- und Prozessabstimmung: Unterschiedliche Materialien erfordern unterschiedliche Schneidwerkzeuge und Bearbeitungsparameter.
- Flexible Prozessanpassung: Lieferanten müssen ihre Prozesse an die Teilestrukturen anpassen, anstatt für jeden Auftrag eine feste Lösung anzuwenden.
Die richtige Abstimmung von Material und Prozess ist eine wichtige Voraussetzung für die Aufrechterhaltung der Qualität und Effizienz von Teilen automatisierter Anlagen.
Stabile Qualitätskontrollfähigkeiten aufrechterhalten
Bei in Serie gefertigten Teilen müssen die Abmessungen, die Oberflächenbehandlung und die Passgenauigkeit bei der Montage einheitlich sein.
- Prüfung kritischer Abmessungen: Fokus auf Abmessungen, die die Montage und Bewegung der Anlagen beeinflussen.
- Prozessbegleitende Qualitätskontrolle: Überwachen Sie Faktoren wie Werkzeugverschleiß und Änderungen der Spannbedingungen während der Produktion.
- Endabnahme: Führen Sie die Endabnahme gemäß den Zeichnungen und Auftragsanforderungen durch und bewahren Sie die entsprechenden Aufzeichnungen auf.
Eine stabile Qualitätskontrolle kann die Maßabweichungen zwischen den in Serien gefertigten Teilen verringern und den Nachbearbeitungsaufwand bei der Endmontage der Anlagen minimieren.
Flexibel auf Designänderungen reagieren
Automatisierte Anlagen werden in der Entwicklungsphase häufig hinsichtlich Bohrungsposition, Struktur und Material angepasst. Zulieferer benötigen daher die Möglichkeit, Bearbeitungslösungen schnell zu modifizieren. Für noch nicht finalisierte Teile kann zunächst eine Kleinserienfertigung zur Verifizierung eingesetzt werden, gefolgt von einer schrittweisen Produktionssteigerung nach Festlegung des Designs. Dieses Vorgehen reduziert das Risiko übermäßiger Vorabinvestitionen.
Von der Prototypenentwicklung bis zur Serienfertigung müssen Bauteile für Automatisierungsanlagen Prozesskontinuität, Maßgenauigkeit und Produktionsstabilität gewährleisten. TiRapid bietet CNC-Fräsen, Drehen und 3- bis 5-Achs-Präzisionsbearbeitung nach Kundenzeichnungen und unterstützt so den Übergang von der schnellen Prototypenentwicklung über die technische Erprobung und Kleinserienfertigung bis hin zur Serienproduktion.
















