
Elektronische Prüfgeräte messen elektrische Parameter, überprüfen die Bauteilleistung und bewerten die Produktzuverlässigkeit. Ihre mechanischen Komponenten beeinflussen Montage, Positionierung der Messspitzen, Ausrichtung der Steckverbinder und Messstabilität. Gehäuse, Montageplatten, Prüfvorrichtungen und Kühlkörper erfordern unterschiedliche Materialien und Bearbeitungsverfahren. Eine geeignete CNC-Bearbeitungslösung sollte auf die Gerätestruktur, die Prüffunktionen und die Bauteilspezifikationen abgestimmt sein, um eine zuverlässige Montage und effiziente Produktion zu gewährleisten.
Gängige CNC-gefertigte Bauteile für elektronische Testgeräte
Die verschiedenen Bauteile erfüllen spezifische Zwecke, daher sollten ihre Bearbeitungsanforderungen entsprechend ihrer Funktion definiert werden.
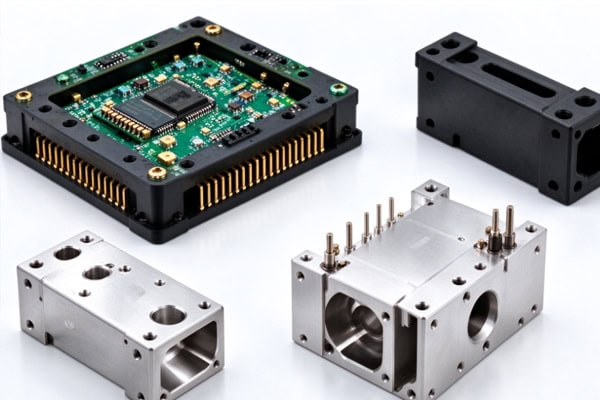
Gerätegehäuse und Montagekomponenten
Gehäuse und Montagevorrichtungen schützen interne Module und legen die Positionierung elektronischer Baugruppen fest.
- Instrumentengehäuse und -abdeckungen: Kontrolle der Außenabmessungen, der Positionen der Befestigungslöcher und der Passflächen zur Unterstützung einer ordnungsgemäßen Montage.
- Montageplatten und Halterungen: Die erforderlichen Lochabstände, Stützhöhen und Bezugsflächen müssen eingehalten werden.
- Sonden- und Steckerhalterungen: Sonden und Stecker in Bezug auf die zu testenden Komponenten positionieren.
Klare Maßangaben tragen dazu bei, Ausrichtungsfehler bei der Installation zu reduzieren.
Prüfvorrichtungen und Funktionskomponenten
Prüfvorrichtungen fixieren elektronische Produkte während der Inspektion und Messung in gleichbleibenden Positionen. Ihre Konstruktion muss Positioniergenauigkeit, Tastkopfzugänglichkeit, Spannmethoden und Wiederverwendbarkeit berücksichtigen. Mittels CNC-Bearbeitung lassen sich Vorrichtungsplatten, Positionierblöcke, Tastkopfführungsplatten, Trägerbasen und kundenspezifische Positionierkomponenten herstellen. Bei elektrostatisch empfindlichen Bauteilen müssen das Material der Vorrichtung und die Erdung den Schutzanforderungen des Geräts entsprechen. Eine auf den eigentlichen Prüfprozess abgestimmte Vorrichtung trägt zu wiederholbarer Positionierung und zuverlässigem Kontakt bei.
Materialauswahl und Bearbeitungsprozesse
Die Materialwahl sollte die mechanische Festigkeit, die elektrischen Eigenschaften, die thermischen Anforderungen und die Betriebsumgebung des Bauteils berücksichtigen. Die Bearbeitungsverfahren sind anschließend entsprechend seiner Form und seinen kritischen Merkmalen auszuwählen.
Werkstoffe entsprechend der Bauteilfunktion auswählen
Unterschiedliche Materialien bieten unterschiedliche Kombinationen aus Gewicht, Festigkeit, Leitfähigkeit, Isolationsfähigkeit und Bearbeitbarkeit.
- Aluminiumlegierungen: Geeignet für viele Gehäuse, Montageplatten und Vorrichtungskörper, bei denen geringes Gewicht und gute Bearbeitbarkeit wichtig sind.
- Edelstahl: Geeignet für ausgewählte Bauteile, die Festigkeit oder Korrosionsbeständigkeit erfordern.
- Kupferlegierungen: Können für leitfähige Teile und Komponenten verwendet werden, die Wärme übertragen.
- Technische Kunststoffe: Geeignet für isolierende Träger, Trennwände und ausgewählte Bauteile. Bei Bedarf an elektrostatischer Abdichtung ist ein Material mit den spezifizierten elektrischen Eigenschaften zu wählen.
Die Materialspezifikationen sollten vor Produktionsbeginn bestätigt werden, insbesondere wenn ein Bauteil sowohl mechanische als auch elektrische Anforderungen erfüllen muss.
Bearbeitungsmethoden an die Teilegeometrie anpassen
Bei der Bearbeitungsroute sollten kritische Abmessungen, eine stabile Werkstückspannung und der Zugang zu den erforderlichen Merkmalen Priorität haben.
- Fräsen und Bohren: Herstellung von Montageflächen, Lochmustern, Schlitzen und Bauteiltaschen.
- Präzisionslochbearbeitung: Steuert den Durchmesser, die Position und die Rechtwinkligkeit des Messlochs gemäß der Vorrichtungskonstruktion.
- Drehen: Produziert zylindrische Teile, Hülsen und Distanzstücke.
- Endbearbeitung und Entgraten: Verbessert den vorgegebenen Oberflächenzustand und entfernt Grate, die die Montage oder die Bewegung der Sonde beeinträchtigen könnten.
Bei dünnwandigen Teilen und Komponenten mit mehreren Präzisionsmerkmalen sollte die Bearbeitungsreihenfolge die Verformung durch das Einspannen minimieren. Eine geeignete Prozessplanung trägt zur Einhaltung der Maßhaltigkeit bei.
Präzisionskontrolle und Qualitätsprüfung
Die Prüfung sollte sich auf die Abmessungen und Oberflächen konzentrieren, die Montage, Tastkontakt und Wärmeübertragung direkt beeinflussen. Die Akzeptanzkriterien sollten vor Beginn der Bearbeitung festgelegt werden.
Kritische Abmessungen und Prüfpunkte definieren
Verschiedene Bauteile erfordern unterschiedliche Prüfprioritäten. Die folgende Tabelle fasst gängige Prüfungen zusammen.
| Komponententyp | Kritische Funktionen | Inspektionsschwerpunkt |
| Gerätegehäuse | Gesamtabmessungen, Befestigungslöcher | Montagepassung |
| Montageplatten | Lochabstände, Bezugsflächen | Positioniergenauigkeit |
| Prüfvorrichtungen | Positionierungsmerkmale, Stützhöhen | Wiederholbare Positionierung |
| Sondenführungsplatten | Lochdurchmesser, Lochposition, Rechtwinkligkeit | Sondenausrichtung |
| Komponenten zur Wärmeableitung | Ebenheit der Kontaktfläche, Oberflächenrauheit, Rippenabmessungen | Kontaktqualität und Maßgenauigkeit |
Messschieber und Mikrometer eignen sich zur Messung geeigneter linearer Abmessungen, während für komplexere Merkmale Koordinatenmessgeräte oder optische Geräte erforderlich sein können. Die Toleranzen der Messbohrungen müssen den Spezifikationen der Messsonde, den Abmessungen des Messpunkts und den technischen Zeichnungen entsprechen. Die Ebenheit und Oberflächenrauheit von Wärmeübertragungsflächen sind, sofern konstruktionsbedingt erforderlich, zu prüfen.
Oberflächenbearbeitung und ESD-Anforderungen
Oberflächenbehandlungen können Abmessungen, Korrosionsbeständigkeit und elektrische Kontakte beeinflussen. Diese Effekte sollten bei der Auswahl des Oberflächenbehandlungsverfahrens berücksichtigt werden. Bei ESD-empfindlichen Anwendungen ist sicherzustellen, dass das Material und das bearbeitete Bauteil die erforderlichen elektrischen Eigenschaften beibehalten. Erdungspunkte und elektrische Kontaktflächen erfordern möglicherweise eine spezielle Behandlung oder Abdeckung. Nach der Oberflächenbehandlung sind kritische Abmessungen zu prüfen und Grate oder Oberflächenfehler zu entfernen, die die Montage beeinträchtigen könnten. Die vorherige Definition dieser Anforderungen hilft, Nacharbeiten zu vermeiden und sicherzustellen, dass die fertigen Bauteile ihren Verwendungszweck erfüllen.
Auswahl eines CNC-Bearbeitungslieferanten
Bei der Lieferantenbewertung sollten der Fokus auf der technischen Leistungsfähigkeit, den Inspektionsmodalitäten, der Kommunikation und den Lieferanforderungen liegen.
Bestätigung der technischen Leistungsfähigkeit und Projektunterstützung
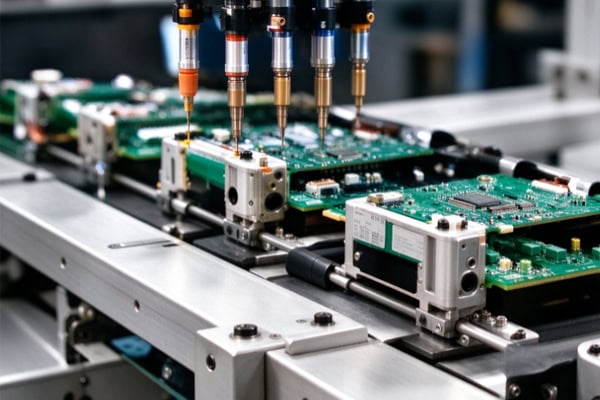
Bei Angebotsanfragen sollten Sie 2D-Zeichnungen, 3D-Modelle, Materialspezifikationen, kritische Toleranzen und die geschätzten Mengen angeben. Für Prüfvorrichtungen benötigen wir außerdem die Anordnung der Prüfbohrungen, Positionierungsmerkmale und alle ESD-Anforderungen. Klären Sie bei Produkten in der Entwicklung ab, ob der Lieferant Prototypen, Designänderungen und Kleinserienfertigung unterstützen kann. Eine klare technische Kommunikation hilft, Fertigungsschwierigkeiten vor Produktionsbeginn zu erkennen.
Qualitäts- und Lieferanforderungen bestätigen
Vor der Bestellung sollten die Spezifikationen und Akzeptanzkriterien vereinbart werden.
- Bitte prüfen Sie die Materialqualität und die erforderlichen Unterlagen.
- Identifizieren Sie kritische Abmessungen, Oberflächenbehandlungen und elektrische Anforderungen.
- Geben Sie bei Bedarf Prüfberichte oder Erstmusterprüfungen an.
- Einigung über Verpackung, Annahmeverfahren und Liefertermine.
Eine eindeutige Vereinbarung erleichtert den Vergleich von Angeboten und hilft, Produktionsrisiken zu kontrollieren.
Die CNC-Bearbeitung von elektronischen Prüfgeräten erfordert die richtige Kombination aus Materialauswahl, Maßgenauigkeit, Oberflächenbearbeitung und anwendungsspezifischer Konstruktion. Durch die frühzeitige Identifizierung kritischer Merkmale und Prüfanforderungen können Gerätehersteller Montageanpassungen reduzieren und die Bauteilkonsistenz verbessern. TiRapid bietet CNC-Präzisionsbearbeitung und kundenspezifische Bauteilfertigung für elektronische Prüfgeräte und unterstützt Projekte von der Prototypenentwicklung bis zur Kleinserienfertigung.
















