
Akıllı üretim ekipmanları tipik olarak robotlardan, otomatik fikstürlerden, iletim mekanizmalarından, konumlandırma bileşenlerinden, ekipman çerçevelerinden ve hassas bağlantı elemanlarından oluşur. Farklı parçalar, boyutsal doğruluk, yapısal dayanıklılık ve montaj ilişkileri açısından değişen gereksinimlerle destek, konumlandırma, iletim ve bağlantı gibi görevleri üstlenir. Tek bir delik konum sapması veya anormal uyum boşluğu, tüm makinenin hata ayıklama süresini artırabilir. CNC işleme, prototiplerden, küçük partilerden ve seri üretime kadar, çizimlere ve 3B modellere dayalı olarak standart dışı parçalar üretebilir ve bu da onu akıllı üretim ekipmanlarının Ar-Ge ve tedarikinin çeşitli ihtiyaçlarına uygun hale getirir.
Akıllı Üretim Ekipmanları Parçalarının CNC İşlenmesi İçin Temel Gereksinimler Nelerdir?
Ekipman parçalarının genellikle birlikte kullanılması gerekir. İşleme sırasında sadece tek tek boyutlara odaklanmak yeterli değildir; montaj pozisyonları, hareket ilişkileri ve gerilim koşulları da dikkate alınarak süreçler geliştirilmelidir.
Ana boyutlar genel montajı etkiler.
Akıllı üretim ekipmanlarında konumlandırma ve iletim yapıları birbirleriyle yakından ilişkilidir. Temel boyutlardaki sapmalar, sonraki kurulum ve çalışmayı doğrudan etkileyebilir.
- Montaj deliklerinin konumları doğru kalmalıdır: Motorlar, kılavuz raylar, silindirler ve diğer bileşenler için montaj deliklerinin ekipman arayüzleriyle uyumlu olması, yerinde delme veya yeniden konumlandırma ihtiyacını azaltır.
- Referans yüzeyleri sabit kalmalıdır: Konumlandırma yüzeyleri, montaj yüzeyleri ve paralel referanslar arasındaki boyutsal ilişkiler, ekipman montaj doğruluğunu etkiler.
- Şaft bağlantılarında tolerans kontrolü gereklidir: Şanzıman şaftları, burçlar ve bağlantı elemanları, çalışma sırasında sapmayı veya anormal aşınmayı önlemek için çap, yuvarlaklık ve eş eksenlilik açısından dikkatli bir şekilde incelenmelidir.
Ana boyutlar istikrarlı bir şekilde kontrol altına alındığında, yerinde montaj işleri azaltılabilir ve bu da genel montajı daha sorunsuz hale getirir.
Karmaşık Yapılar, Uygun İşleme Yöntemleri Gerektirir
Derin boşluklar, ince duvarlar, çok açılı delikler ve çok yüzlü yapılar, sıkıştırma ve işleme zorluğunu artırır. İşlem planlaması, parça yapısına göre ayarlanmalıdır.
- Geleneksel yapılarda 3 eksenli işleme kullanılır: Çoğunlukla düzlemler, delikler ve basit boşluklar içeren parçalar için 3 eksenli ekipman, yaygın işleme ihtiyaçlarını karşılayabilir.
- Karmaşık yapılar çok eksenli işleme kullanır: Çok yüzlü parçalar, gerçek yapıya göre 4 eksenli veya 5 eksenli olarak işlenebilir, bu da tekrarlanan sıkıştırma işlemlerini azaltır.
- İşleme sırası önceden planlama gerektirir: İnce cidarlı ve derin boşluklu parçalarda deformasyon riskini azaltmak için kaba işleme, yarı ince işleme ve ince işleme aşamaları makul bir şekilde düzenlenmelidir.
İşleme ekipmanı ve parça yapıları birbirine uyumlu olduğunda, işleme verimliliği ve boyutsal kararlılık arasında denge kurulmasına yardımcı olur.
Malzemeler, parça kullanım amacına göre seçilmelidir.
Farklı parçalar farklı yükler ve iş görevleri taşır. Malzeme seçiminde ağırlık, rijitlik, aşınma direnci ve çalışma ortamı aynı anda dikkate alınmalıdır.
| Parça tipi | Ortak Malzemeler | CNC İşleme Odak Noktası |
| Robot montaj tabanı | Alüminyum alaşımı, çelik | Montaj delikleri, düzlük, yapısal sağlamlık |
| Armatürlerin konumlandırılması | Alüminyum alaşımı, çelik, paslanmaz çelik | Konumlandırma delikleri, referans yüzeyleri, uygun boyutlar |
| Şanzıman milleri ve burçları | Alaşımlı çelik, paslanmaz çelik | Mil çapı, yuvarlaklık, eş eksenlilik |
| Manipülatör bağlantı elemanları | Alüminyum alaşımı, çelik | Çok yüzlü yapılar, delik konumları, dişler |
| Kılavuz blokları ve kaydırıcılar | Çelik, POM, mühendislik plastikleri | Ölçüler, aşınma yüzeyleri, uyum boşluğu |
| Otomasyon ekipmanı braketleri | Alüminyum alaşımı, çelik | Delik aralığı, düzlük, yapısal dayanıklılık |
Malzemeler ve işleme süreçleri birbirine uygun olduğunda, ağırlık, kullanım ömrü, işleme zorluğu ve maliyet arasında makul bir denge sağlanabilir.
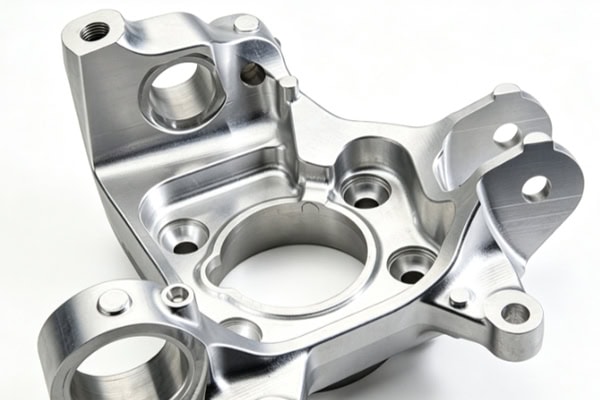
CNC işleme, akıllı üretim ekipmanlarının Ar-Ge verimliliğini nasıl artırır?
Akıllı üretim ekipmanları güçlü özelleştirme özelliklerine sahiptir. Ar-Ge aşamasında, yapılar ve arayüzler genellikle ayarlama gerektirir. Alıcılar, değişikliklerin hızlı bir şekilde doğrulanıp doğrulanamayacağı ve doğrulamanın üretime sorunsuz bir şekilde aktarılıp aktarılamayacağı konusunda daha çok endişe duyarlar.
Hızlı Prototipleme Yapısal Doğrulamayı Kolaylaştırır
Ekipman Ar-Ge çalışmaları sırasında, tasarımları doğrulamak için genellikle fiziksel parçalara ihtiyaç duyulur ve hızlı işleme yeteneği, çizim değişikliğinden montaj testine kadar geçen bekleme süresini kısaltabilir. Parçalar doğrudan CAD dosyalarından işlenebilir. Tek parça veya küçük numune miktarları, özel kalıp yatırımı gerektirmez. İşlenmiş parçalar, delik konumlarını, boşlukları ve yapısal boyutları kontrol etmek için kullanılabilir. Sorunlar bulunursa, modeller ve programlar başka bir doğrulama turu için değiştirilebilir ve böylece tasarım sorunları daha erken ortaya çıkarılabilir.
Küçük partiler, ekipman deneme üretimi için uygundur.
Tek parça numune doğrulamasından sonra, ekipman projeleri genellikle komple makine montajı ve fonksiyonel test için belirli sayıda parçaya ihtiyaç duyar. Küçük ölçekli işleme, bu aşamanın ihtiyaçlarını karşılayabilir.
- Yeni ekipman deneme üretimi için uygundur: Ürün özellikleri henüz tam olarak belirlenmediğinde, gerçek ihtiyaçlara göre az sayıda parça üretilebilir.
- Standart dışı otomasyon projeleri için uygundur: Mekanizma yapıları farklı üretim hatlarında büyük farklılıklar gösterir ve küçük ölçekli üretim yöntemleri iyi bir esneklik sunar.
- Test sonuçlarına göre ayarlama kolaylığı: Ekipman testinden sonra, büyük ölçekli stok baskısına maruz kalmadan parça yapıları hala değiştirilebilir.
Küçük ölçekli üretim, numune doğrulamasını resmi üretimle birleştirerek ekipman projelerine daha esnek bir üretim ritmi kazandırır.
Seri üretimde boyutsal kararlılığa daha fazla önem veriliyor.
Sürekli tedarik aşamasına geçildikten sonra, aynı tip parçaların benzer montaj etkilerini koruması ve üretim sırasında boyut dalgalanmalarının kontrol altında tutulması gerekmektedir.
- İlk makale temel boyutları doğruluyor: Resmi üretime geçmeden önce, işleme durumunu doğrulamak için delik konumlarını, konumlandırma yüzeylerini ve uyum boyutlarını kontrol edin.
- Takım aşınmasındaki değişiklikleri izleyin: Takım kullanım süresi arttıkça, boyutlardaki değişiklikler izlenmeli ve zamanında ayarlanmalıdır.
- Sıkıştırma yöntemlerini sabit tutun: Sabit konumlandırma yöntemleri, tekrarlanan sıkıştırmadan kaynaklanan hataları azaltabilir.
- Ana boyut denetimini güçlendirin: Genel montajı etkileyen ana boyutlar, odaklı örneklemeye veya tam denetime tabi tutulmalıdır.
İstikrarlı proses kontrolü, partiler arasındaki farklılıkları azaltabilir ve sonraki yeniden işleme ve yerinde ayarlamaları en aza indirebilir.
Akıllı Üretim Ekipmanlarının Hangi Parçaları Özel CNC İşleme İçin Uygundur?
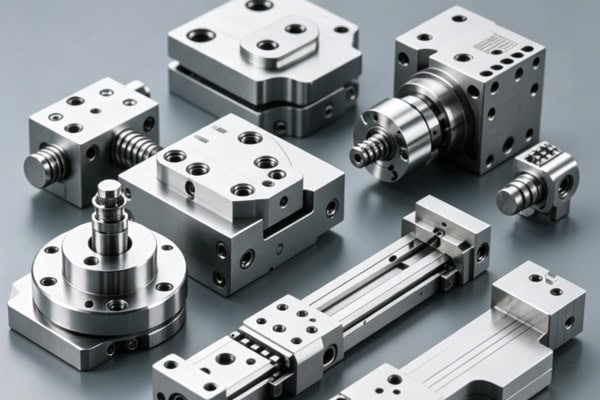
Akıllı üretim ekipmanlarında birçok standart dışı mekanik parça türü bulunmaktadır. Bunlar arasında karmaşık yapıya sahip, sıkı boyut gereksinimleri olan veya sık sık özellik değişikliğine uğrayan ürünler CNC işleme için daha uygundur.
Robot Yapısal Parçaları ve Uç Etkileyici Parçaları
Robot yapısal parçalarının ağırlık, rijitlik ve montaj doğruluğu arasında bir denge kurması gerekir. Farklı arayüzler arasındaki konum ilişkileri, sonraki hareket ve kurulumu doğrudan etkiler.
- Robot tabanı: Temel ekipman bağlantısının istikrarlı olmasını sağlamak için montaj deliklerinin, konumlandırma yüzeylerinin ve düzlüğün kontrolüne odaklanın.
- Bağlantı elemanları ve flanşlar: Montaj sapmasını önlemek için delik konumları, dişler ve bağlantı yüzeyleri arasındaki boyutsal ilişkilerin kontrol edilmesi gerekir.
- Uç efektör parçaları: Tutucu montaj parçaları ve bağlantı plakaları gibi yapılar, belirli iş parçalarına ve hareket aralıklarına göre özelleştirilmelidir.
- Çok yüzlü yapısal parçalar: Karmaşık yapılar, makul çok eksenli işleme çözümleriyle tekrarlanan konumlandırmayı azaltabilir.
Yapısal özelliklere dayalı işleme çözümleri geliştirmek, robot parçalarının kurulum ve hareket gereksinimlerini daha iyi karşılamasına yardımcı olabilir.
Otomatik Bağlantı Elemanları, Şablonlar ve Konumlandırma Bileşenleri
Fikstürler ve fikstürler, iş parçasının konumlandırılması, sıkıştırılması ve yönlendirilmesi görevlerini üstlenir. Boyutsal tutarlılıkları, üretim hattındaki işleme ve montaj sonuçlarını doğrudan etkiler.
- Konumlandırma blokları referans boyut kontrolüne ihtiyaç duyar: Konumlandırma yüzeyleri ve konumlandırma delikleri arasındaki ilişki, iş parçasıyla uyumlu olmalıdır.
- Sıkıştırma yapılarının montajında hassasiyet gereklidir: Sıkıştırma parçalarının konumundaki sapma, iş parçasının sabitleme durumunu etkileyebilir.
- Yönlendirme bileşenlerinde uyum boşluğu kontrolü gereklidir: Aşırı boyutlar konumlandırma stabilitesini azaltabilirken, çok küçük boyutlar hareketi etkileyebilir.
- Kalıp taban plakalarında delik konumlarının tutarlı olması gerekir: Birleşik bir montaj deliği düzeni, sonraki değişim ve bakım işlemlerini kolaylaştırır.
İstikrarlı fikstür işleme kalitesi, ekipman değişiminden sonra yeniden kalibrasyon çalışmalarını azaltabilir.
Tahrik Milleri, Bağlantı Elemanları ve Hassas Hareket Parçaları
Aktarma organı parçalarının dönme ve bağlantı gereksinimlerini karşılaması gerekir. İşleme sırasında, şaft çapı, yuvarlaklık, eş eksenlilik ve delik konum doğruluğunun kontrolüne odaklanılır. Aktarma organı şaftları ve burçları tornalanabilir. Kaplinler, doğru kama kanallarına, dişli deliklere ve montaj deliklerine ihtiyaç duyar. Eksantrik deliklere veya çok yüzlü yapılara sahip parçalar, frezeleme ve çok eksenli işlemeyi birleştirebilir. Parça yapısına göre uygun işlemleri seçmek, işleme doğruluğu ve üretim maliyeti arasında denge sağlayabilir.
Akıllı Üretim Ekipmanları için CNC İşleme Tedarikçisi Nasıl Seçilir?
Ekipman parçaları genellikle tasarımdan teslimata kadar prototipleme, montaj, test ve seri tedarik aşamalarından geçer. Tedarikçi kapasitesi, proje ilerlemesini doğrudan etkiler. Satın alma yapılırken, fiyata ek olarak, işleme, denetim ve sürekli teslimat kapasiteleri de incelenmelidir.
İşleme Ekipmanları ve Mühendislik Desteği'ne göz atın.
Bir tedarikçinin ekipman konfigürasyonu ve mühendislik yeteneği, farklı yapılara sahip parçaları işleme kabiliyetini belirler. Tedarik sürecinde, gerçek işleme ihtiyaçlarına göre değerlendirmeler yapılabilir.
- Çok eksenli işleme kabiliyetini doğrulayın: 3 eksenli, 4 eksenli ve 5 eksenli ekipmanların hangi karmaşık yapıları işleyebileceğini anlayın.
- Döndürme desteği özelliğini doğrulayın: Miller, burçlar ve döner bağlantı elemanları için ilgili döndürme özelliği gereklidir.
- Malzeme işleme aralığını anlayın: Tedarikçinin proje için gerekli metalleri ve mühendislik plastiklerini işleyebildiğinden emin olun.
- DFM desteğine dikkat edin: Çizimler üretime girmeden önce üretilebilirlik analizi yapmak, yapısal ve süreçsel sorunları önceden belirlemeye yardımcı olur.
- Karmaşık parçalar için süreç planlama yeteneğini anlayın: Tedarikçiler, sıkıştırma, takım yolları ve işleme sıraları için makul çözümler önerebilmelidir.
Ekipman ve mühendislik yetenekleri uyumlu olduğunda, tekrarlanan sıkıştırma işlemleri ve gereksiz proses dönüşümleri azaltılabilir.
Denetim Süreci ve Kalite Kontrolüne bakın.
Akıllı üretim ekipmanlarının parçaları, boyutsal hassasiyetin yanı sıra delik konumlarını, geometrik toleransları ve montaj ilişkilerini de içerir. Bu nedenle, denetim sistemi de tedarik değerlendirmesinin önemli bir parçasıdır.
- İlk numune inceleme sürecini doğrulayın: Resmi üretimden sonra ayarlama risklerini azaltmak için ilk numune üzerinden temel boyutları doğrulayın.
- İşlem sırasındaki denetim yöntemlerini kontrol edin: İşleme esnasında temel boyutların gerekli şekilde izlenmesi gerekir.
- Bitmiş ürün muayenesinin içeriğini anlayın: Boyutların, görünümün ve önemli bağlantı noktalarının çizim gerekliliklerine uygun olarak incelenip incelenmediğini doğrulayın.
- Denetim kayıtlarına dikkat edin: Eksiksiz kalite kayıtları, sonraki partilerin izlenebilirliğini ve anormallik analizini kolaylaştırır.
Kapsamlı bir denetim süreci, parçalar fabrikadan çıkmadan önce sorunları mümkün olduğunca tespit ederek, genel montaja girdikten sonra yeniden işleme olasılığını azaltır.
Tedarikçinin prototip aşamasından seri üretime kadar kesintisiz hizmet verebilme yeteneğine sahip olup olmadığına bakın.
Ekipman projeleri genellikle tek bir prototipleme aşamasında sona ermez. Bir tedarikçinin sonraki üretim aşamalarını sürekli olarak sürdürebilmesi, proje geçiş verimliliğini doğrudan etkiler.
- Tasarım aşaması, numune işleme sürecini destekler: Mühendislik doğrulamayı kolaylaştırmak için çizimlere göre fiziksel parçaları hızla tamamlayın.
- Doğrulama aşaması, küçük ölçekli üretime destek sağlar: Makine testlerinin ve müşteri yerinde doğrulama ihtiyaçlarının eksiksiz bir şekilde karşılanmasını sağlar.
- Seri üretim aşaması süreç istikrarını korur: Doğrulanmış malzemeler, programlar, sıkıştırma ve denetim standartlarına devam edin.
- Tedarikçi değiştirme sıklığını azaltın: Sürekli iş birliği, süreçlerin ve kalite gereksinimlerinin yeniden teyit edilmesi için gereken süreyi azaltabilir.
Prototip aşamasından seri üretime kadar kesintisiz bir üretim süreci oluşturmak, proje dönüşüm maliyetlerini düşürmeye ve teslimat ritmini daha istikrarlı hale getirmeye yardımcı olur.
Akıllı üretim ekipmanları için CNC işlemenin odak noktası, robot yapısal parçaları, otomatik fikstürler, konumlandırma bileşenleri, iletim parçaları ve montaj yapıları için boyutlar, montaj, malzeme ve parti tutarlılığı arasında makul bir denge sağlamaktır. TiRapid, CNC hassas işleme, prototipleme ve küçük ölçekli üretim sağlayabilir ve çok eksenli işleme ve DFM hizmetlerini destekleyerek akıllı üretim ekipmanı şirketlerinin standart dışı parçaların geliştirme ve tedarik verimliliğini artırmasına yardımcı olur.
















