
TiRapid'in Standart Kaplamalar Galerisi
TiRapid'in Bitirişleri
TiRapid'in çevrimiçi fiyat teklifi sistemi, kullanıcıların özel imalat parçaları için malzeme, özellikler, yüzey işlemi ve proje notlarını özelleştirmesine olanak tanır. Farklı görünüm ve işlevsel ihtiyaçlara yönelik net destekle, birden fazla işlemde geniş bir yelpazede standart yüzey işleme seçenekleri sunuyoruz. Daha fazla esneklik gerektiren projeler için, parça gereksinimlerine bağlı olarak birden fazla yüzey işlemi de düzenlenebilir; bu da TiRapid'i hem imalat hem de yüzey işleme için kullanışlı bir tek kaynak çözümü haline getirir.
Eğer teklif sayfasında gösterilmeyen özel bir son işlem veya işleme seçeneğine ihtiyaç duyuluyorsa, TiRapid yine de yardımcı olabilir. Kullanıcılar, özel gereksinimlerini açıklamak ve daha fazla inceleme talep etmek için doğrudan ekibimizle iletişime geçebilir veya teklif sürecinde "Diğer" son işlem seçeneğini seçebilirler.
Metal için Popüler Yüzey İşlemleri
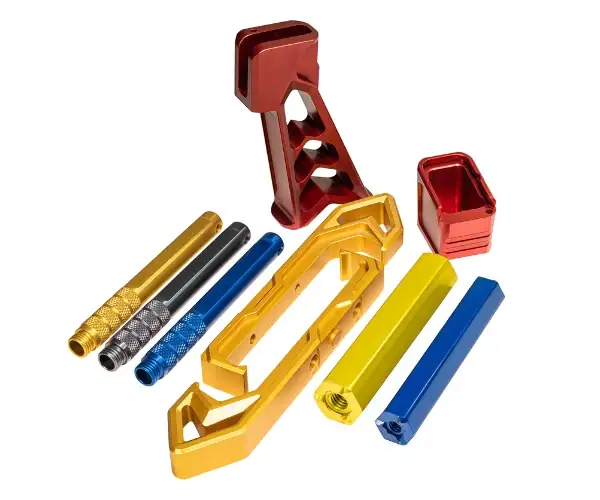
Standart
Parçalar temizlenmiş ve çapakları alınmış olarak teslim edilir, ek bir yüzey işlemi uygulanmaz. Bu seçenek, kozmetik veya koruyucu bir kaplamaya ihtiyaç duyulmadığında ve parçanın işlendiği haliyle kalacağı durumlarda uygundur.
Tip II Eloksal
Tip II anotlama, korozyon direncini artırır ve ayrıca boya veya diğer ikincil kaplamalar için bir taban görevi görebilir. Kaplama kalınlığı tipik olarak 0.0002" ile 0.0012" arasında değişir ve genellikle MIL-A-8625 / MIL-PRF-8625 Tip II, Sınıf 2'ye uygundur.
Renk anotlama işleminde, parça yüzeyinin görünümünü değiştirmek için boyalar kullanılır. İşlemdeki farklılıklar nedeniyle, anotlanmış renkler belirli Pantone veya RAL standartlarına tam olarak uymayabilir. Ayrıca, Tip II anotlanmış kaplamalar zamanla aşınabilir ve uzun süre doğrudan güneş ışığına maruz kaldığında kademeli olarak solabilir veya rengi açılabilir.
Tip III Sert Kaplama Eloksal
Tip III sert kaplama anotlama, standart anotlamaya göre daha kalın ve aşınmaya daha dayanıklı bir kaplama oluşturur. Genellikle ek dayanıklılık ve yüzey koruması gerektiğinde tercih edilir ve ayrıca boya veya diğer kaplamalar için bir taban olarak da kullanılabilir. Kaplama kalınlığı tipik olarak yaklaşık 0.002 inçtir ve genellikle MIL-A-8625 / MIL-PRF-8625 Tip III, Sınıf 1 veya Sınıf 2'ye uygundur.
Kaplama daha kalın olduğu için, elde edilen renk genellikle standart eloksal işlemine göre daha koyu görünür. Şeffaf veya pigmentsiz sert kaplama eloksal işlemi bile parça yüzeyini koyulaştırabilir. Alaşıma, yüzey durumuna ve işlem değişkenlerine bağlı olarak, doğal görünüm açık griden koyu griye veya kahverengiye kadar değişebilir. Diğer eloksal kaplamalarda olduğu gibi, tam Pantone veya RAL renk eşleşmesi mümkün değildir.
Kromat Dönüşümü (Kimyasal Film)
Kromat dönüştürme kaplaması, kimyasal film olarak da bilinir ve yüzey iletkenliğini korurken korozyon direncini artırır; bu nedenle elektriksel performansa da ihtiyaç duyan parçalar için yaygın bir tercihtir. Ayrıca boya için bir taban olarak da kullanılabilir. Bu kaplama çok az kalınlık katar, genellikle 0.00001" ila 0.00004" civarındadır ve spesifikasyona bağlı olarak tipik olarak MIL-DTL-5541 Tip I veya II, Sınıf 1A veya Sınıf 3'e uygundur. MIL-DTL-81706 gibi diğer gereksinimler gerekiyorsa, bunlar parça çiziminde açıkça belirtilmelidir.
Tip I kromat dönüşümü altı değerlikli krom içerir ve genellikle parçaya altın veya kahverengi bir görünüm verir. Tip II altı değerlikli krom içermez ve genellikle şeffaftır, bu nedenle orijinal yüzey rengi üzerinde çok az etkisi vardır.
Toz kaplama
Toz boya, kuru tozun parça yüzeyine eşit şekilde uygulanması ve ardından ısı ile kürlenmesiyle sürekli, dayanıklı ve koruyucu bir kaplama sağlar. Genellikle hem yüzey korumasının hem de dekoratif görünümün önemli olduğu durumlarda kullanılır. Tipik kaplama kalınlığı 0.006" ile 0.012" arasında değişir ve genellikle ASTM D7803'ün yanı sıra çeşitli MIL ve FDE spesifikasyonlarına uygundur.
Toz boya, geniş bir renk ve parlaklık yelpazesinde sunulduğu için hem fonksiyonel hem de kozmetik uygulamalar için uygundur. Genellikle daha fazla dayanıklılık, daha iyi yüzey kaplaması ve daha bitmiş bir görünüm gerektiren metal parçalar için tercih edilir.
Sunduğumuz Diğer Metal Kaplamalar
Siyah oksid
Siyah oksit, çelik ve paslanmaz çelik gibi demir esaslı metallerde kullanılan bir dönüştürme kaplamasıdır. Malzemenin dış yüzeyini koyulaştırır ve genellikle parlamayı azaltmak ve görünümü iyileştirmek için tercih edilir. Ayrıca, parça boyutları üzerinde minimum etkiye sahipken korozyon direncinde mütevazı bir artış sağlayabilir.
Elektropolisaj
Elektroparlatma, özellikle paslanmaz çelik olmak üzere metal yüzeyleri pürüzsüzleştirmek ve parlatmak için kullanılan elektrokimyasal bir yüzey işleme yöntemidir. İnce bir yüzey tabakasını kaldırarak korozyon riskini azaltırken görünümü de iyileştirmeye yardımcı olur. Tipik malzeme kaldırma miktarı yaklaşık 0.0001" ila 0.0025" arasındadır ve işlem genellikle ASTM B912-02 standardına uygundur.
Isı tedavisi
Isıl işlem, metal parçaların mekanik özelliklerini iyileştirmek için kullanılır. Malzemeye ve uygulamaya bağlı olarak, bu ısıl işlem, tavlama, gerilim giderme veya diğer termal işlemleri içerebilir. Gerekli işlem, Notlar bölümünde veya verilen çizimde belirtilmelidir. Uygulanabilir standartlar arasında alüminyum alaşımları için ASTM B917 ve çelikler için AMS-H-6875 / AMS 2759 yer alabilir.
pasivasyon
Pasivasyon, esas olarak 200 serisi, 300 serisi ve çökelme ile sertleştirilmiş korozyona dayanıklı paslanmaz çelikler için kullanılan şeffaf bir kimyasal işlemdir. Yüzeyden serbest demiri uzaklaştırarak, boyutları gözle görülür şekilde değiştirmeden korozyon direncini artırır. Kaplama kalınlığı son derece küçüktür, tipik olarak yaklaşık 0.0000001 inçtir ve ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380 veya AMS 2700 gibi standartlara uygun olabilir.
Akımsız Nikel Kaplama
Elektrolizsiz nikel kaplama, karmaşık veya düzensiz geometriler de dahil olmak üzere parça yüzeyine düzgün bir nikel tabakası uygular. Genellikle korozyon direncini, oksidasyon direncini ve aşınma performansını iyileştirmek için kullanılır. Bitmiş yüzey genellikle daha parlak ve daha düzgün görünür. Kaplama kalınlığı genellikle 0.0001 inçten başlar ve varsayılan olarak ASTM B733, Tip IV, SC1, Sınıf 1'e veya belirtildiğinde AMS 2404'e uygun olabilir. Diğer nikel kaplama gereksinimleri için, manuel inceleme için "Diğer" kaplama seçeneği seçilebilir.
Altın kaplama
Altın kaplama, düşük temas direnci, mükemmel iletkenlik ve iyi lehimlenebilirlik ile birlikte güçlü korozyon ve kararma direnci sağlar. Genellikle yüzey güvenilirliğinin önemli olduğu elektrik ve yüksek performanslı uygulamalarda kullanılır. Görsel olarak, parçaya altın rengi bir görünüm kazandırır. Varsayılan özellikler genellikle MIL-G-45204 ve ASTM B488 olup, yaygın kalınlıklar 0.00002" ile 0.00005" arasında değişmektedir. 0.00005"ten daha kalın altın kaplama genellikle manuel fiyatlandırma ve inceleme gerektirir.
Gümüş kaplama
Gümüş kaplama, çok yüksek elektriksel iletkenlik ve iyi lehimlenebilirlik sağlayan elektrolizle yapılan bir yüzey işlemidir. Ayrıca korozyon direnci de sağlar, ancak yüzey zamanla kararabilir. Bu kaplama, parçaya gümüş rengi bir görünüm kazandırır ve genellikle iletken uygulamalar için kullanılır. Tipik kaplama kalınlığı 0.00002" ile 0.0003" arasında değişir ve işlem genellikle AMS QQ-S-365D standardına uygundur.
Çinko kaplama
Çinko kaplama, korozyon direncini artırmak için genellikle karbon çeliği ve diğer paslanmaya yatkın alaşımlarda kullanılır. İletken bir metalik kaplamadır ve genellikle çelik bileşenler için standart bir koruyucu kaplama olarak seçilir. Çinko kaplama genellikle ASTM B633-15 Servis Sınıfı 1 (SC1) standardına uygundur ve tipik kaplama kalınlığı yaklaşık 0.0002 inçtir. Bitmiş görünüm genellikle hafif gümüşi bir parlaklığa sahiptir.
Medya alt üst oldu
Titreşimli tamburlama, çapakları gidermek, keskin kenarları yumuşatmak ve genel yüzey düzgünlüğünü iyileştirmek için titreşimli ortam kullanan bir seri son işlem sürecidir. Ayrıca dış yüzeylerdeki görünür makine izlerini azaltarak daha temiz ve tutarlı bir görünüm sağlar. 8 inçten büyük parçalar, geometriye ve taşıma koşullarına bağlı olarak manuel inceleme gerektirebilir.
Toz kaplama
Toz boya, kuru tozun parça yüzeyine eşit şekilde uygulanması ve ısı ile kürlenmesiyle sürekli bir koruyucu kaplama oluşturur. Hem dayanıklılığın hem de görünümün önemli olduğu durumlarda yaygın olarak kullanılır. Tipik kaplama kalınlığı yaklaşık 0.006" ila 0.012" arasındadır ve kaplama genellikle ASTM D7803'ün yanı sıra çeşitli MIL ve FDE spesifikasyonlarına uygundur. Geniş bir renk ve parlaklık seviyesi yelpazesi mevcuttur. Ek toz boya seçeneklerini toz boya kaplama galerimizde inceleyebilirsiniz.
Islak Boyama
Islak boyama, püskürtülerek veya elle uygulanan sıvı boya kullanılarak sürekli bir koruyucu renk yüzeyi sağlar. Uygulamaya bağlı olarak su bazlı veya solvent bazlı kaplamalar kullanılabilir. Bu yüzey genellikle renk özelleştirmesi, görsel görünüm veya ek yüzey koruması gerektiğinde tercih edilir.
Diğer Özel Kaplamalar
Standart seçeneklerin ötesinde özel bir yüzey işlemi gerektiren projeler için, özel yüzey işlemi hizmetleri de düzenlenebilir. İşlem ve parça gereksinimlerine bağlı olarak, bu koruyucu, dekoratif veya uygulamaya özel işlemleri içerebilir. İstenen yüzey işlemi listede yoksa, ek inceleme ve fiyat teklifi için "Diğer" yüzey işlemi seçeneği aracılığıyla belirtilebilir.
TiRapid, çevrimiçi fiyat teklifi sistemi üzerinden, "Diğer" seçeneğini belirleyerek çok çeşitli özel son işlem gereksinimlerini de destekleyebilir. Bu seçenek, müşterilerin standart tekliflerimizin ötesinde ek son işlem çözümleri talep etmelerini sağlar. Yaygın özel son işlemler ve ilgili hizmetler şunlardır:
- Kalay kaplama
- Bakır kaplama
- Yapıştırıcı Astarlar / BR-127 / CARC
- İnce Film Yağlayıcılar
- Çinko Fosfat Kaplamalar
- Hassas / Ultrasonik / Oksijenli Servis Temizliği
- Manyetik partikül incelemesi
- Floresan Penetrant Muayenesi
- Ultrasonik Muayene
- Kadmiyum Kaplama
- Sert Krom Kaplama
- Maskelemeyi Bitir
- Ve dahası
Metal yüzey işlemlerimizin diğer örneklerini inceleyin.
Popüler 3D Baskı Yüzey İşlemleri
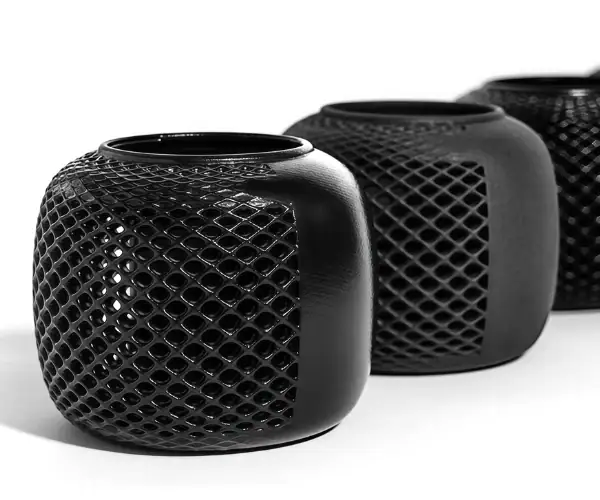
Buharlı Yumuşatma
Buharla düzleştirme, 3D baskılı parçalara daha düzgün ve sızdırmaz bir yüzey kazandırarak yarı parlak bir görünüm sağlar. Genellikle yüzey görünümünü iyileştirmek için tercih edilir ve ek görsel geliştirme için renklendirme ile de birleştirilebilir.
Aşağıdakiler için standart seçenek olarak mevcuttur:
- Seçici Lazer Sinterleme (SLS)
- HP Çoklu Jet Füzyonu (MJF)
Renk Boyama
Renklendirme işlemi, parçayı yüzeyine yaklaşık 0.010 inç derinliğe kadar nüfuz eden bir boya çözeltisine daldırarak parçanın dış görünümünü değiştirir. İşlem ve malzeme farklılıkları nedeniyle bir partiden diğerine renkte hafif farklılıklar olabilir.
Aşağıdakiler için standart seçenek olarak mevcuttur:
- Seçici Lazer Sinterleme (SLS)
- HP Multi Jet Fusion (MJF) — Sadece Siyah Renk
Nikel Kaplama
Nikel kaplama, parçanın yüzeyine 0.004" ila 0.006" kalınlığında bir nikel tabakası uygulayan ikincil bir bakır ve nikel kaplama işlemidir. Genellikle dayanıklılığı, sertliği ve aşınma direncini artırmak için kullanılır. Bu kaplama esas olarak dekoratif olmaktan ziyade işlevseldir ve son görünüm tipik olarak pürüzlü nikeldir.
Aşağıdakiler için standart seçenek olarak mevcuttur:
- Seçici Lazer Sinterleme (SLS)
3D Baskı İşlemlerine Göre Son İşlemler
Seçici Lazer Sinterleme (SLS) Yüzey İşlemleri
Standart
Parçalar, kumlama ve manuel toz giderme dahil olmak üzere tozdan arındırma yoluyla temizlenir. Standart SLS kaplaması, hafif dokulu bir yüzeye sahip beyaz mat bir görünüme sahiptir.
Medya alt üst oldu
Bu işlem, standart SLS yüzeyine aşındırıcı ortamla tamburlama eklenerek yapılır. Tamburlama, görünür büyüme çizgilerini azaltmaya ve keskin kenarları yumuşatmaya yardımcı olarak parçaya daha düzgün, yumurta kabuğu benzeri bir yüzey kazandırır.
Renk Boyama
Parçalar, dış yüzeyin yaklaşık 0.010 inç derinliğine kadar nüfuz eden bir boya çözeltisine daldırılır ve bu da parçanın rengini değiştirir. Çoğu boyalı kaplamada olduğu gibi, siyah renk de dahil olmak üzere, partiden partiye hafif farklılıklar olabilir.
Medya Alt Üst Oldu, Siyaha Boyandı
Bu seçenek, siyah boyama işlemini aşındırıcı ortamla tamburlama ile birleştirir. Görünür büyüme çizgilerini azaltmaya yardımcı olurken, kenarları yumuşatır ve parçaya daha koyu bir bitmiş görünüm kazandırır.
Buharlı Yumuşatma
Buharla düzleştirme, yüzey kalitesini çoğu alanı mat halden yarı parlak hale getirerek iyileştiren otomatik bir işlem sonrası yöntemidir. Ayrıca yüzeyi mühürlemeye, kozmetik tutarlılığı artırmaya ve üretime hazır görünümü desteklemeye yardımcı olur. Buharla düzleştirilmiş SLS parçaları boyanabilir.
Nikel Kaplama
Nikel kaplama, 0.004"-0.006" kalınlığında nikel kaplama ekleyen ikincil bir bakır + nikel kaplama işlemi olarak mevcuttur. Bu kaplama, estetik görünümden ziyade sertliği, dayanıklılığı ve aşınma direncini artırmak için kullanılır. Nihai sonuç, pürüzlü bir nikel kaplamadır.
Diğer
Proje ihtiyaçlarına bağlı olarak ek SLS son işlem seçenekleri de mevcut olabilir. Bunlar arasında zımparalama, boyama veya kaplama gibi özel son işlemler yer alabilir. Özel istekler manuel inceleme için gönderilebilir.
HP Multi Jet Fusion (MJF) Yüzey İşlemleri
Standart
MJF parçaları, kumlama ve manuel toz giderme yöntemleri kullanılarak tozdan arındırılır. Standart yüzey genellikle ince dokulu, gri mat bir görünüme sahiptir.
Boyalı Siyah
Parçalar, dış yüzeyi koyulaştıran bir boya çözeltisine yerleştirilir. Son renk genellikle tutarlıdır, ancak partiler arasında hafif farklılıklar yine de meydana gelebilir.
Buharlı Yumuşatma
MJF parçaları için buharla düzleştirme işlemi, yüzeyi mat görünümden daha temiz, yarı parlak bir görünüme dönüştürür. Ayrıca yüzeyi sızdırmaz hale getirmeye, tutarlılığı artırmaya ve üretim uygulamaları için daha rafine bir görünüm sağlamaya yardımcı olur. Buharla düzleştirilmiş parçalar boyanabilir de.
Diğer
Zımparalama, boyama veya kaplama gibi ek MJF son işlem seçenekleri talep üzerine sunulabilir. Özel gereksinimler manuel inceleme için iletilebilir.
PolyJet Yüzey İşlemleri
Standart
Baskı işleminden sonra destek malzemesi çıkarılır ve parçalar temizlenir. Bitmiş yüzey genellikle pürüzsüz olup mat veya yarı parlak bir görünüme sahiptir.
Üst Yüz, Parlak
Desteklerin çıkarılması ve temizliğin ardından, yukarıya bakan yüzeyler parlak bir görünüme sahip olurken, kalan alanlar mat veya yarı parlak bir görünümü korur.
Diğer
Proje gereksinimlerine bağlı olarak, zımparalama veya diğer özel işlemler gibi ekstra PolyJet sonlandırma seçenekleri de mevcut olabilir.
Stereolitografi (SLA) Yüzey İşlemleri
mat
Desteklenen yüzeyler 220 veya 320 kum zımpara kağıdı ile hafifçe zımparalanır ve daha sonra daha düzgün bir mat yüzey oluşturmak için kum püskürtme işlemine tabi tutulur.
Naturel
Desteklenen yüzeyler, yüzey kalitesini iyileştirmek için 220 veya 320 kum zımpara kağıdı ile hafifçe zımparalanır. Desteklenen alanlarda bazı zımpara izleri görünür kalabilir.
Soy ve Gönder
Desteklenen bölgelerde, hafif ızgara benzeri noktalar veya küçük yüzey kusurları da dahil olmak üzere, destek çıkarılmasından kaynaklanan küçük izler görülebilir.
Hızlı Temizle
Sadece desteklenen yüzeyler zımparalandığı için bazı görünür katmanlar kalabilir. Daha sonra genel parlaklığı artırmak için yüksek parlaklıkta şeffaf bir kaplama uygulanır.
Diğer
Ek SLA son işlem hizmetleri, parça gereksinimlerine bağlı olarak zımparalama, parlatma, boyama, kaplama veya ısıl işlem sonrası uygulamaları içerebilir.
Kaynaklı Kaplama Modelleme (FDM) Yüzey İşlemleri
Standart
FDM parçaları, işlem sonrası aşamada çıkarılan destek yapılarıyla üretilir. Bitmiş parçalar genellikle yüzeylerinde ince, görünür katman çizgilerini korur.
Diğer
Farklı bir yüzey görünümü istendiğinde, FDM parçaları için zımparalama veya boyama gibi ek son işlem seçenekleri de mevcut olabilir.
Karbon DLS™ Kaplamalar
Standart
Karbon DLS parçaları, özellik yönüne bağlı olarak genellikle mat veya yarı parlak bir yüzeye sahiptir. Baskıdan sonra destekler çıkarılır ve parçalar temizlenir. Yüzey kalitesini iyileştirmek için destekli alanlar 220 veya 320 kum zımpara kağıdı ile hafifçe zımparalanır, ancak zımpara izleri yine de görülebilir.
Diğer
Uygulama ve kozmetik gereksinimlere bağlı olarak başka işlem sonrası seçenekler de mevcut olabilir.
Doğrudan Metal Lazer Sinterleme (DMLS) Yüzey İşlemleri
Standart
Destek yapıları çıkarılır ve daha düzgün bir yüzey elde etmek için parça kumlama işlemine tabi tutulur. Tipik yüzey pürüzlülüğü yaklaşık 150–400 µin Ra civarındadır.
Diğer
Parça geometrisine ve proje gereksinimlerine bağlı olarak, seçilen özelliklerin CNC ile işlenmesi veya parlatılması gibi ek DMLS son işlem seçenekleri sunulabilir.
Metal Bağlayıcı Püskürtme Yüzey İşlemleri
Zirblast
Bu standart kaplama, bronzdan griye kadar uzanan parlak, mat metalik bir görünüm sağlar. Bu görünüm, zirkonyum silikat ortamı kullanılarak yapılan seramik boncuk püskürtme işleminden kaynaklanmaktadır.
Antik Bronz
Parlatma işleminden sonra, daha az aşındırıcı ortama maruz kalan bölgelerde daha koyu gri alanlar içeren bakır benzeri bir görünüm oluşturmak için ısı patinası uygulanır. Parçalar sevkiyat öncesinde mühürlenir.
Şam Çeliği
Kum püskürtme yöntemiyle işlenmiş yüzeye ısı patinası uygulanarak düzgün, koyu gri mat bir görünüm elde edilir. Parçalar sevkiyat öncesinde mühürlenir.
Ortaçağ Kalay Eşyaları
Bu kaplama, ısı patinası ve tamburlu parlatma işlemlerini birleştirerek, yükseltilmiş kısımlarda bronz vurgulara sahip koyu gri bir yüzey oluşturur. Parçalar sevkiyat öncesinde mühürlenir.
Tumble Cilalı
Parçalar, yarı parlak cilalı bir yüzey elde etmek için tamburlama işlemine tabi tutulur. Renk, parlak bronz görünür; girintili veya ulaşılması zor yerlerde daha koyu gri alanlar bulunur. Küçük boşluklarda cila malzemesinin izleri kalmış olabilir.
Buğday Kuruş
Isıl işlem ve ardından kumlama ile düzgün, mat, bakır benzeri bir yüzey elde edilir. Parçalar sevkiyat öncesinde mühürlenir.
3D Baskı Malzemelerimizi ve Yüzey İşlemlerimizi İnceleyin
Enjeksiyon Kalıplama Yüzey İşlemleri
TiRapid, parlak ve pürüzsüzden mat ve dokulu yüzeylere kadar plastik enjeksiyon kalıplama için standart kalıp bitirme seçenekleri sunar. Bitirme işlemi kalıp boşluğuna uygulandığı için, üretim sırasında doğrudan kalıplanmış parçaya aktarılır.
Standart kalıp bitirme seçeneklerimiz şunlardır:
- Plastik Endüstrisi Derneği (SPI) Kalıp Yüzey İşlemleri
- Mold-Tech Dokuları
- VDI Dokuları
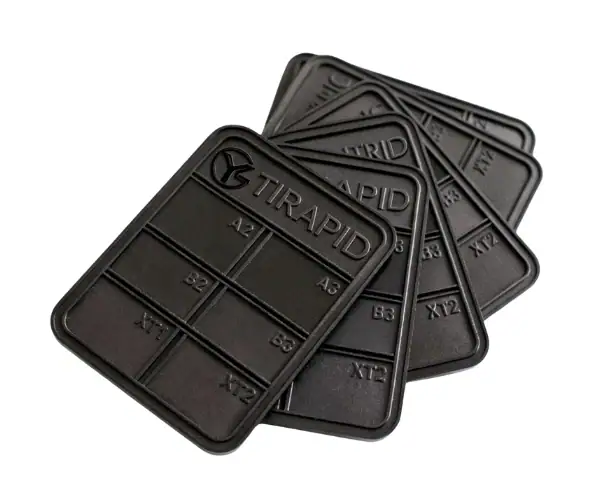
Enjeksiyon Kalıplama Son İşlemleri Detaylı Bilgiler
SPI A Bitirir
SPI A-1
SPI A-1, 3. sınıf, 6000 kum tanecikli elmas parlatma ile üretilen birinci sınıf bir kalıp yüzey işlemidir. Çok yüksek parlaklıkta bir yüzey oluşturur ve genellikle maksimum parlaklık veya optik netlik gerektiren parçalar için kullanılır. Ortalama yüzey pürüzlülüğü yaklaşık 0.012–0.025 µm Ra'dır.
SPI A-2
SPI A-2, yüksek parlaklıkta bir yüzey elde etmek için 6. sınıf, 3000 kum taneli elmas zımparalama ile üretilmiştir. Genellikle pürüzsüz ve rafine bir görünüme ihtiyaç duyan kalıplanmış parçalar için tercih edilir ve şeffaf uygulamalar için de kullanılabilir. Ortalama yüzey pürüzlülüğü yaklaşık 0.025–0.050 µm Ra'dır.
SPI A-3
SPI A-3, yüksek ila orta derecede cilalı bir yüzey elde etmek için 15 numara, 1200 kum taneli elmas parlatma kullanır. Daha temiz bir görsel görünüm gerektiren ancak en yüksek optik kaliteye ihtiyaç duymayan parçalar için uygundur. Ortalama yüzey pürüzlülüğü tipik olarak 0.050–0.100 µm Ra'dır.
SPI B Bitirme İşlemleri
SPI B-1
SPI B-1, orta parlaklıkta bir yüzey elde etmek için 600 kum zımpara ile işlenmiş bir kalıp yüzeyidir. Daha düşük SPI derecelerine göre daha pürüzsüz bir görünüm sunarken, elmas cilalı bir yüzeye göre daha az yansıtıcıdır. Ortalama yüzey pürüzlülüğü yaklaşık 0.05–0.10 µm Ra'dır.
SPI B-2
SPI B-2, orta parlaklık elde etmek için kullanılan 400 kum tanecikli zımparalanmış bir yüzey işlemidir. Genellikle yüksek parlaklık etkisi olmadan kontrollü ve tutarlı bir yüzey görünümüne ihtiyaç duyan kalıplanmış parçalar için tercih edilir. Ortalama yüzey pürüzlülüğü yaklaşık 0.10–0.15 µm Ra'dır.
SPI B-3
SPI B-3, orta ila düşük parlaklıkta bir yüzey elde etmek için 320 kum zımpara ile zımparalanmış bir yüzey işlemidir. Genellikle, nispeten düzgün bir kalıplanmış görünümü korurken daha düşük bir parlaklık seviyesinin kabul edilebilir olduğu durumlarda kullanılır. Ortalama yüzey pürüzlülüğü yaklaşık 0.28–0.32 µm Ra'dır.
SPI C Kaplamalar
SPI C-1
SPI C-1, düşük parlaklıkta bir yüzey oluşturan 600 taşlı bir yüzey işlemidir. Genellikle, sınırlı yüzey parlaklığıyla daha işlevsel bir yüzey işlemi gerektiren kalıplanmış parçalar için tercih edilir. Ortalama yüzey pürüzlülüğü yaklaşık 0.35–0.40 µm Ra'dır.
SPI C-2
SPI C-2, daha sade bir görünüme sahip düşük parlaklıkta bir yüzey elde edilmesini sağlayan 400 taşlı bir yüzey işlemidir. Genellikle kozmetik parlaklığın daha az önemli olduğu genel amaçlı parçalar için kullanılır. Ortalama yüzey pürüzlülüğü yaklaşık 0.45–0.55 µm Ra'dır.
SPI C-3
SPI C-3, daha yüksek SPI derecelerine göre gözle görülür şekilde daha pürüzlü bir dokuya sahip, daha düşük parlaklıkta bir yüzey üreten 320 taşlı bir yüzey işlemidir. Basit ve işlevsel bir yüzey işleminin tercih edildiği uygulamalar için uygundur. Ortalama yüzey pürüzlülüğü tipik olarak 0.63–0.70 µm Ra'dır.
SPI D Kaplamalar
SPI D-1
SPI D-1, saten benzeri bir yüzey oluşturmak için cam boncuklar kullanılarak yapılan kuru püskürtme yöntemiyle elde edilen bir yüzey işlemidir. Genellikle hafif dokulu, mat bir yüzey gerektiğinde kullanılır. Ortalama yüzey pürüzlülüğü yaklaşık 0.80–1.00 µm Ra'dır.
SPI D-2
SPI D-2, daha mat ve dokulu bir yüzey oluşturmak için #240 oksit kullanılarak yapılan kuru püskürtme işlemidir. Genellikle cilalı yüzeylere kıyasla mat bir görünüm tercih edildiğinde seçilir. Ortalama yüzey pürüzlülüğü yaklaşık 1.00–2.80 µm Ra'dır.
SPI D-3
SPI D-3, daha pürüzlü ve mat bir yüzey elde etmek için #24 oksit kullanılarak yapılan kuru püskürtme işlemidir. Genellikle kaba mat bir doku gerektiren kalıplanmış parçalar için tercih edilir. Ortalama yüzey pürüzlülüğü 3.20–18.00 µm Ra aralığındadır.
Popüler Mold-Tech Kaplamaları
Standex Engraving Mold-Tech, ticari ve seri üretim plastik parçalar için yaygın olarak kullanılan standartlaştırılmış bir kalıp dokulandırma sistemidir. Kalıplanmış bir ürünün cilalı bir yüzey yerine kontrollü mat bir dokuya ihtiyaç duyduğu durumlarda sıklıkla tercih edilir. Mold-Tech dokuları, birden fazla seriye ayrılmıştır ve doku numarası ve doku derinliği ile tanımlanır. Birçok projede, özellikle A Serisi dokular, daha özel mühendislik dokulandırma yöntemlerine ihtiyaç duymadan ince ila kaba mat yüzeyler sundukları için oldukça popülerdir.
Aşağıda TiRapid aracılığıyla sunulan bazı yaygın Mold-Tech yüzey işlemleri yer almaktadır:
MT-11010
MT-11010, yaklaşık 0.001 inç doku derinliğine sahip mat bir yüzey sağlar.
MT-11020
MT-11020, yaklaşık 0.0015 inç doku derinliğine sahip kaba mat bir yüzey oluşturur.
MT-11030
MT-11030, yaklaşık 0.002 inç doku derinliğine sahip daha kaba bir mat yüzey üretir.
VDI (EDM) Bitirme İşlemleri
VDI 3400 yüzey kalitesi, yaygın olarak VDI kalitesi olarak bilinir ve Alman Mühendisler Birliği (Verein Deutscher Ingenieure) tarafından geliştirilen bir kalıp dokusu standardıdır. Elektrik Deşarjlı İşleme (EDM) yoluyla üretilen mat kalıp dokularını tanımlamak için yaygın olarak kullanılır. VDI kaliteleri, seçilen kaliteye bağlı olarak nispeten ince dokulardan çok daha kaba mat taneciklere kadar değişebilir; bu da onları tutarlı dokulu yüzeylere ihtiyaç duyan kalıplanmış parçalar için yaygın bir seçim haline getirir.
VDI12
Ortalama yüzey pürüzlülüğü 0.40 µm Ra olan, 600 taşla işlenmiş düşük parlaklıkta bir yüzey.
VDI15
Ortalama yüzey pürüzlülüğü 0.56 µm Ra olan, 400 taşla işlenmiş düşük parlaklıkta bir yüzey.
VDI18
Ortalama yüzey pürüzlülüğü 0.80 µm Ra olan, cam boncuk püskürtme yöntemiyle elde edilmiş saten yüzey.
VDI21
Ortalama yüzey pürüzlülüğü 1.12 µm Ra olan, #240 numaralı oksit kuru püskürtme yöntemiyle matlaştırılmış yüzey.
VDI24
Ortalama yüzey pürüzlülüğü 1.60 µm Ra olan, #240 numaralı oksit kuru püskürtme yöntemiyle matlaştırılmış yüzey.
VDI27
Ortalama yüzey pürüzlülüğü 2.24 µm Ra olan, #240 numaralı oksit kuru püskürtme yöntemiyle matlaştırılmış yüzey.
VDI30
Ortalama yüzey pürüzlülüğü 3.15 µm Ra olan, #24 numaralı oksit kuru püskürtme yöntemiyle matlaştırılmış yüzey.
VDI33
Ortalama yüzey pürüzlülüğü 4.50 µm Ra olan, #24 numaralı oksit kuru püskürtme yöntemiyle matlaştırılmış yüzey.
VDI36
Ortalama yüzey pürüzlülüğü 6.30 µm Ra olan, #24 numaralı oksit kuru püskürtme yöntemiyle matlaştırılmış yüzey.
VDI39
Ortalama yüzey pürüzlülüğü 9.00 µm Ra olan, #24 numaralı oksit kuru püskürtme yöntemiyle matlaştırılmış yüzey.
VDI42
Ortalama yüzey pürüzlülüğü 12.50 µm Ra olan, #24 numaralı oksit kuru püskürtme yöntemiyle matlaştırılmış yüzey.
VDI45
Ortalama yüzey pürüzlülüğü 18.00 µm Ra olan, #24 numaralı oksit kuru püskürtme yöntemiyle matlaştırılmış yüzey.
Plastik Enjeksiyon Kalıplama Yüzey İşlemleri Hakkında Daha Fazla Bilgi Edinin
Üretan ve Silikon Döküm Yüzey İşlemleri
TiRapid'de, seçilen poliüretan malzemeye bağlı olarak, poliüretan döküm parçalar sert, esnek veya kauçuk benzeri formlarda üretilebilir. Standart seçenek olarak şeffafın yanı sıra siyah ve özel renk eşleştirmesi de dahil olmak üzere çeşitli renk seçenekleri sunuyoruz. Parçalar ayrıca standart pürüzsüz bir yüzeyle tedarik edilebilir veya proje gereksinimlerini daha iyi karşılamak için boyama ve donanım montajı gibi özel yüzey işleme hizmetleriyle yükseltilebilir.
Dökme Üretan ve Silikon Kaplama Seçenekleri
Mat/Buzlu
Bu, ana kalıbın son döküm parçalarında mat veya buzlu bir görünüm oluşturmak için hafifçe hazırlandığı standart bir son işlemdir. Malzemenin opak veya yarı saydam olmasına bağlı olarak etki biraz değişebilir.
Yarı parlak
Yarı parlak bir yüzey elde etmek için, ana kalıp daha pürüzsüz bir sonuç üretmek amacıyla ek yüzey hazırlığına tabi tutulur. Bu, daha temiz bir yüzeye ve daha rafine bir görsel görünüme sahip döküm parçaları oluşturur.
Çok Parlak
Parlak yüzey elde etmek için ana kalıbın daha kapsamlı bir şekilde işlenmesi gerekir. Döküm yapıldığında, bu yüzey parlak parçalar üretebilir ve özellikle daha net veya daha cilalı bir görünüm gerektiren uygulamalar için uygundur.
dokulu
TiRapid ayrıca, seçilmiş SPI ve Mold-Tech standartlarını kullanarak dökme üretan ve silikon parçalar için dokulu yüzeyler de sunabilir. Bu dokular, enjeksiyon kalıplama yöntemiyle üretilen parçalara benzer kalıplanmış bir görünüm oluşturmak üzere tasarlanmıştır.
görenek
Ekstra son işlem veya ikincil operasyonlar gerektiren projeler için TiRapid, donanım montajı, kalıp kaplama ve boyama gibi özel seçenekleri de destekleyebilir. Belirli bir son işlem gerekiyorsa, fiyat teklifi sürecinde manuel inceleme için talep edilebilir.
