
Mil işleme, mekanik sistemler içinde tork ileten, dönen elemanları destekleyen veya kontrollü hareket sağlayan silindirik bileşenlerin hassas imalatıdır. Bir mil basit görünse de, performansı genellikle çaplar, yatak yuvaları, omuzlar, dişler, kama kanalları, salınım, düzlük ve yüzey kalitesi gibi çeşitli kritik özellikler arasındaki ilişkiye bağlıdır. CNC tornalama genellikle ana geometriyi oluştururken, frezeleme, delme, taşlama ve son işlem fonksiyonel ve yüksek hassasiyetli alanları tamamlar.
Bu kılavuz, şaft işleme yönteminin nasıl çalıştığını, kullanılan başlıca CNC süreçlerini, yaygın şaft tiplerini ve malzemelerini ve gerçek montajlarda en çok önem taşıyan toleransları açıklamaktadır. Ayrıca uzun şaft işleme zorluklarını, ısıl işlemi, yüzey işlemesini, muayeneyi, uygulamaları, maliyet faktörlerini ve doğru ve güvenilir şaftlar üretmek için pratik tasarım kararlarını da kapsamaktadır.
Mil İşleme Nedir?
Mil işleme, çubuk malzemeyi, dövme parçaları veya diğer ham maddeleri kontrollü geometriye ve fonksiyonel özelliklere sahip silindirik mekanik bileşenlere dönüştürür. Mil geometrisinin çoğu dönme hareketi içerdiğinden, CNC tornalama genellikle temel işlemdir; tasarımın yuvalar, kama kanalları, delikler, dişler veya daha sıkı son boyutlar gerektirdiği durumlarda ise diğer işleme yöntemleri eklenir.
Önemli ayrım şudur ki, bitmiş bir mil sadece yuvarlak bir parça değildir. Boyutları ve özellikleri, rulmanların, dişlilerin, contaların, kaplinlerin ve diğer bileşenlerin amaçlandığı gibi çalışması için ortak bir dönme ekseni etrafında birlikte çalışmalıdır.
Mekanik bir şaft ne işe yarar?
Mekanik bir mil, tipik olarak dönme hareketini ve torku bir bileşenden diğerine aktarır. Motor milleri, şanzıman milleri, pompa milleri ve dişli kutusu milleri bu temel işlevi farklı şekillerde yerine getirir. Miller ayrıca, eğilme ve döngüsel yükleri taşırken dişlileri, yatakları, kasnakları, pervaneleri, makaraları veya diğer dönen bileşenleri de destekleyebilir.
Dönme ve yükün bu birleşimi, şaft geometrisini önemli hale getirir. Çap, genel boyuttan daha fazlasını belirler: sertliği, yatak uyumunu, tork kapasitesini ve şaftın bükülmeye nasıl tepki verdiğini etkileyebilir. Omuzlar bileşenleri eksenel olarak konumlandırırken, kama kanalları, yivler veya diğer özellikler şaft ile bağlı parçalar arasında torku aktarır.
Dönme hızı ve yük arttıkça, küçük geometrik hatalar daha önemli hale gelir. Sabit bir parçada önemsiz gibi görünen hizalama hatası, şaft dönmeye başladığında titreşime, düzensiz aşınmaya veya gürültüye neden olabilir.
Mil İşlemede Hassasiyet Neden Önemlidir?
Bir mil, nominal çapına uygun olsa bile kullanım sırasında arızalanabilir. Salınım, eş eksenli hizalama, düzgünlük ve yüzey durumu, milin nasıl döndüğünü ve eşleşen bileşenlerin yüzeyleriyle nasıl temas ettiğini belirledikleri için temel boyut kadar önemlidir.
Aşırı büyük bir yatak yuvası, aşırı girişime ve montaj gerilimine neden olabilirken, yetersiz büyüklükte bir yuva ise mil ile yatak arasında harekete izin verebilir. Farklı kademeli çapların aynı eksen etrafında hizalı kalmaması durumunda da benzer sorunlar ortaya çıkabilir.
Yatak ve sızdırmazlık elemanlarının bulunduğu yerlerde yüzey kalitesi de önemlidir. Pürüzlü bir yüzey sürtünmeyi artırabilir veya aşınmayı hızlandırabilirken, uygun olmayan bir sızdırmazlık yüzeyi sızdırmazlık elemanına zarar verebilir ve kullanım ömrünü kısaltabilir. Bu nedenle, mil hassasiyeti tek bir tolerans değeri olarak değil, boyut, geometri, hizalama ve yüzey durumu kombinasyonu olarak ele alınmalıdır.
İşlenmiş Mil Çeşitleri
Şaftlar birçok şekilde sınıflandırılabilir, ancak işleme açısından bakıldığında, geometrileri genellikle isimlerinden daha kullanışlıdır. Basit bir düz şaft ve çok çaplı kamalı bir şaft benzer dönme işlevlerini yerine getirebilir, ancak üretim gereksinimleri çok farklı olabilir.
Başlıca geometrik şekilleri anlamak, hangi işlemlerin gerekebileceğini belirlemeye yardımcı olur.
Düz ve Kademeli Şaftlar
Düz bir şaft, çalışma uzunluğu boyunca büyük ölçüde sabit bir çapa sahiptir. Döndürülmesi nispeten kolaydır ve makaralar, kılavuzlar, destekler ve karmaşık olmayan tahrik sistemleri için uygun olabilir.
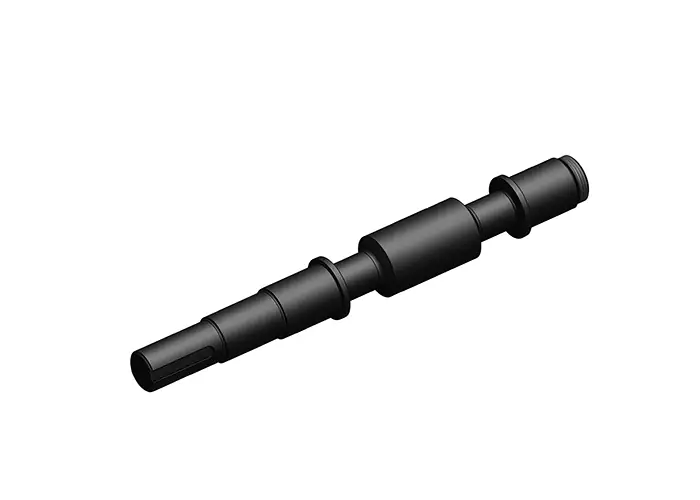
Kademeli miller, omuzlarla ayrılmış birden fazla çapa sahiptir. Bu kademeler, rulmanlar, dişliler, contalar, ara parçalar ve kaplinler için tanımlanmış konumlar sağlar. Birkaç çapın aynı dönme eksenini paylaşması gerekebileceğinden, kademeli miller, özellikler arasındaki salınım ve hizalamaya daha fazla önem verir.
CNC tornalama, özellikle kademeli miller için etkilidir çünkü genellikle tutarlı bir dönme referansı korunarak birden fazla eş merkezli çap, omuz, oluk ve uç özelliği işlenebilir.
Kamalı ve Oluklu Miller
Mil ile monte edilmiş bir bileşen arasında tork aktarılması gerektiğinde genellikle kamalı ve yivli miller kullanılır.
Kama yuvası, şaft ile dişli, kasnak veya kaplin arasında nispeten basit bir mekanik bağlantı sağlar. Kamalı miller, torku birden fazla dişe dağıtır ve genellikle daha yüksek tork kapasitesi, tekrarlanan montaj veya kontrollü açısal konumlandırmanın gerekli olduğu yerlerde kullanılır.
Bu özellikler, konumlarının şaft ekseniyle doğru oranda ilişkili kalması gerektiğinden, işleme karmaşıklığını artırır. Ayrıca yerel gerilim yoğunlaşmalarına da neden olabilirler; bu nedenle, özelliği izole bir yuva olarak ele almak yerine, şaftın geometrisi ve yüklemesi birlikte değerlendirilmelidir.
İçi Boş, Konik ve Dişli Şaftlar
İçi boş miller kütleyi azaltır ve katı kesitin gereksiz olduğu uygulamalarda verimli bir rijitlik-ağırlık oranı sunabilir. Üretim zorluğu, delik derinliğine, duvar kalınlığına, düzgünlüğe ve iç ve dış çapların birbirine yakın hizalanması gerekip gerekmediğine bağlıdır.
Konik şaftlar, kendiliğinden merkezleme veya kontrollü temas gerektiren yerlerde kullanışlıdır. Konik açı ve yüzey durumu, temas eden bileşen için uygun olmalıdır çünkü küçük bir uyumsuzluk bile hizalamayı veya teması etkileyebilir.
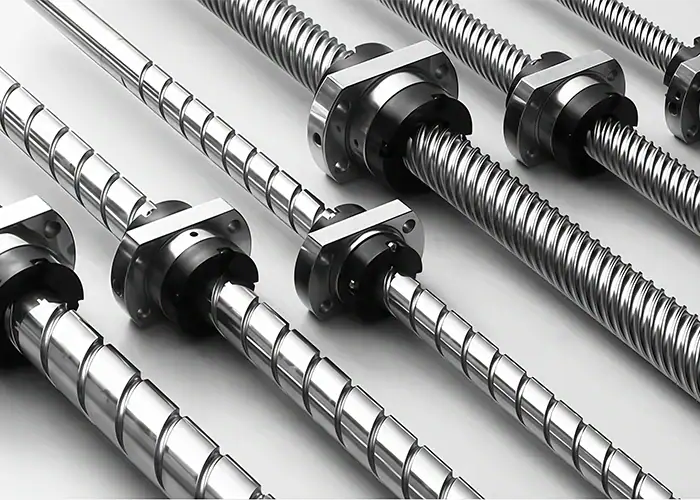
Mil uçlarına veya ara bölümlere genellikle eksenel tutma, ayarlama veya montaj amacıyla dişler eklenir. Bu özellikler, boyut ve spesifikasyona bağlı olarak, genellikle tornalama sırasında veya ayrı bir diş açma işlemiyle üretilir.
Mil işleme süreci nasıl işler?
Her mil için tek bir üretim sırası yoktur. Basit, sertleştirilmemiş bir mil, tornalamadan doğrudan muayeneye geçebilirken, yatak yuvaları, ısıl işlem ve sıkı geometrik gereksinimlere sahip hassas bir mil, birkaç kaba işleme ve ince işleme aşamasına ihtiyaç duyabilir.
Tipik bir üretim süreci şu mantığı izler: malzeme hazırlığı → kaba işleme → detay işleme → gerektiğinde ısıl işlem → ince işleme veya taşlama → son işlem → muayene.
Ham Madde ve Kaba İşleme
Mil üretimi genellikle yuvarlak çubuk malzemeyle başlar, ancak daha büyük veya daha yüksek yüke maruz kalan bileşenler için dövme parçalar veya diğer neredeyse nihai şekle sahip boş parçalar da kullanılabilir.
İlk işleme aşamasında fazla malzeme çıkarılır ve temel silindirik form oluşturulur. Bu aşamada amaç genellikle nihai hassasiyeti elde etmek değildir. Kritik yüzeylerde daha sonraki son işlem, ısıl işlem deformasyonu veya taşlama işlemlerine yetecek kadar malzeme bırakılabilir.
Bu aşamada malzemenin durumu da önemlidir. Düzgünlük, artık gerilim, sertlik ve malzeme kalitesi, malzeme çıkarılırken şaftın nasıl davranacağını etkileyebilir.
CNC Tornalama ve Özellik İşleme
CNC tornalama, dış çaplar, kademeler, omuzlar, oluklar, koniklikler ve birçok diş formu dahil olmak üzere şaftın dönme geometrisinin büyük bir kısmını üretir. İş parçası kendi ekseni etrafında dönerken, kesici takım çapı ve eksenel profili kontrol eder.
Dönme hareketi gerektirmeyen özellikler genellikle tamamlayıcı işlemlerle üretilir. Frezeleme, kama kanalları, düz yüzeyler, yuvalar veya seçilen spline formlarını oluşturabilirken, delme işlemi eksenel veya çapraz delikler ekler.
Modern çok eksenli ve torna-frezeleme ekipmanları bazen bu işlemlerin birkaçını tek bir kurulumda tamamlayabilir. Birden fazla özelliğin şaft merkez hattına göre doğru bir şekilde konumlandırılması gerektiğinde, gereksiz yeniden konumlandırmanın azaltılması değerli olabilir.
Taşlama ve Son Kontrol
Tornalama işlemi hassas şaft geometrisi sağlayabilir, ancak bazı yatak yuvaları, sızdırmazlık alanları veya yüksek hızlı dönen yüzeyler, yalnızca tornalamanın sürekli olarak sağlayabileceğinden daha sıkı boyut kontrolü veya daha pürüzsüz bir yüzey gerektirir.
Silindirik taşlama, kritik çapları nihai boyuta yaklaştırmak için az miktarda malzeme çıkarırken, yuvarlaklığı ve yüzey kalitesini de iyileştirir. Ayrıca, ısıl işlemden sonra deformasyonun düzeltilmesi gerektiğinde de faydalı olabilir.
İşleme tamamlandıktan sonra, şaftın sadece doğru görünmesi değil, çizime uygun olup olmadığının da muayene ile doğrulanması gerekir. Çap, salınım, düzlük, fonksiyonel çaplar arasındaki hizalama ve yüzey pürüzlülüğü, doğrulanması gereken özellikler arasındadır.
Ana Mil İşleme Yöntemleri
Farklı işleme süreçleri farklı sorunları çözer. Tornalama temel dönme şeklini oluştururken, frezeleme ve delme yerel özellikler ekler ve taşlama genellikle daha fazla son kontrol gerektiren boyutlar veya yüzeyler için kullanılır.
Doğru işlem kombinasyonunu kullanmak, her özelliği tek bir işleme zorlamaya çalışmaktan genellikle daha etkilidir.
CNC Torna
CNC tornalama, silindirik geometriye doğal olarak uyum sağladığı için çoğu şaft işleme yönteminin temelini oluşturur. Şaft dönerken, kesici takım çapları, omuzları, olukları, koniklikleri ve diğer eş merkezli özellikleri verimli bir şekilde oluşturabilir.
Tornalama işleminin en büyük avantajlarından biri, ortak bir kurulumdan ilgili dönme özelliklerini koruyabilme yeteneğidir. Bu, özellikle birkaç çapın hizalı kalması gereken kademeli miller için kullanışlıdır.
Tornalama işlemi, seri üretimde de iyi bir tekrarlanabilirlik sunar. Program, iş parçası tutma ve takım stratejisi belirlendikten sonra, tekrarlanan manuel ayarlamalara gerek kalmadan aynı geometri tutarlı bir şekilde yeniden üretilebilir.
CNC Frezeleme ve Delme
Frezeleme ve delme işlemleri, tornalama yönteminin verimli bir şekilde oluşturamadığı özellikleri tamamlar. Kama kanalları, düz yüzeyler, oluklar, çapraz delikler, montaj özellikleri ve seçilen konturlar tipik örneklerdir.
En büyük mühendislik zorlukları konum ilişkisidir. Bir kama yuvası boyut olarak doğru olabilir, ancak diğer özelliklere göre açısal veya eksenel konumu yanlışsa yine de montaj sorunlarına neden olabilir.
Üzerinde tornalama ve frezeleme işlemleri yapılmış çok sayıda parça bulunan miller için, gereksiz ayarlamaları en aza indirmek ve güvenilir referans noktalarını korumak, üretim süreci boyunca hizalamayı korumaya yardımcı olur.
Silindirik ve Merkezsiz Taşlama
Taşlama, genellikle şaft geometrisini oluşturmanın ana yöntemi olmaktan ziyade bir son işlem sürecidir. Kritik bir çapın, önceki tornalama işleminin güvenilir bir şekilde sağlayabileceğinden daha iyi yuvarlaklık, boyutsal doğruluk veya yüzey kalitesine ihtiyaç duyduğu durumlarda kullanılır.
Silindirik taşlama, çeşitli özellikler arasındaki ilişkinin sıkı bir şekilde kontrol edilmesi gereken miller için oldukça uygundur. Ayrıca, belirli çapların hedeflenebilmesi nedeniyle kademeli veya daha karmaşık miller için de kullanışlıdır.
Merkezsiz taşlama, sürekli veya verimli tekrarlayan taşlamayı destekleyebildiği için genellikle nispeten basit silindirik parçalar ve daha yüksek üretim miktarları için daha uygundur. Doğru seçim, geometriye, hassasiyete, hacme ve tek tek yüzeylerin birbirleriyle nasıl ilişkili olduğuna bağlıdır.
Mil İşleme Toleransları ve Hassasiyet Gereksinimleri
Hassas miller, genel ± boyut toleransından daha fazlasıyla tanımlanır. Yatak uyumu, salınım, düzlük, yüzey pürüzlülüğü ve birden fazla çap arasındaki ilişki, bitmiş milin dönme sırasında nasıl davrandığını etkileyebilir.
Bu nedenle, çizimde gerçekten kritik olan özellikler, aynı düzeyde kontrol gerektirmeyen boyutlardan ayırt edilmelidir.
Çap Toleransı ve Rulman Uygunluğu
Yatak yuvaları, birçok şaftta tolerans açısından en hassas özellikler arasındadır. Boyutları, yatağın doğru şekilde monte edilip edilmeyeceğini ve iç halka ile şaft arasındaki amaçlanan ilişkinin korunup korunmayacağını belirler.
Mühendislik çizimlerinde h6 veya g6 gibi ISO mil tolerans sınıfları yer alabilir, ancak doğru uyum, rulman düzenine, yük yönüne, dönüşe, sıcaklığa, montaj yöntemine ve rulman tedarikçisinin tavsiyelerine bağlıdır. Tek bir tolerans sınıfı her mile evrensel olarak uygulanmamalıdır.
Temel prensip fonksiyonel kontroldür. Mil çapı, gerekli uyumu sağlayacak kadar dar olmalıdır, ancak ilgisiz bölgelerde gereksiz yere dar toleranslar belirtmek yalnızca işleme ve denetim maliyetini artırır.
Salınım, Eşmerkezlilik ve Doğruluk
Dönme sapması, bir şaftın referans eksenine göre dönmesiyle yüzeyin ne kadar değiştiğini ölçer. Özellikle rulman yuvaları, conta yerleri ve gerçek dönme davranışının önemli olduğu diğer dönen yüzeyler için kullanışlıdır.
Eşmerkezlilik, işleme tartışmalarında genellikle birden fazla çapın ortak bir merkez çizgisine sahip olup olmadığını tanımlamak için gayri resmi olarak kullanılır. Kontrollü çizimlerde ise tasarımcılar, işlevsel gereksinime bağlı olarak salınım veya konum gibi uygun GD&T kontrollerini kullanabilirler.
Mil uzunluğu arttıkça düzgünlük giderek daha önemli hale gelir. Bir milin tek tek çapları doğru olabilir, ancak genel eksen titreşime, düzensiz temasa veya hizalama sorunlarına yol açacak kadar bükülürse yine de kötü performans gösterir.
Bu geometrik gereksinimler, bileşenin "hassas" olarak tanımlanması nedeniyle eklenmek yerine, şaftın nasıl döneceği ve monte edileceği esas alınarak seçilmelidir.
Rulman ve Conta Alanları İçin Yüzey İşlemi
Yüzey pürüzlülüğü sürtünmeyi, yağlamayı, aşınmayı, sızdırmazlık davranışını ve bazen de yorulma performansını etkiler.
Genellikle, rulman yatağı, gereksiz pürüzlülük olmadan istikrarlı temas ve montajı destekleyen kontrollü bir yüzey işleminden fayda görür. Bazı yayınlanmış işleme kılavuzları, belirli rulman yüzeyleri için yaklaşık Ra 0.4–1.6 µm değerini belirtmektedir, ancak doğru değer, evrensel bir hedef olarak ele alınmak yerine, rulman, conta, malzeme, yük ve uygulama özelliklerine göre belirlenmelidir.
Sızdırmazlık yüzeylerinin kendine özgü gereksinimleri olabilir çünkü yanlış pürüzlülük veya yüzey deseni, sızdırmazlık aşınmasını veya sızıntısını hızlandırabilir. Bir yüzeyin belirgin bir tribolojik veya sızdırmazlık işlevi varsa, bu nedenle yüzey işlemi, sıradan temassız alanlardan bağımsız olarak belirtilmelidir.
Mil İşlemesinde Kullanılan Malzemeler
Malzeme seçimi, şaftın mukavemeti, yorulma direnci, ağırlığı, korozyon davranışı, işlenebilirliği, ısıl işlemi ve nihai maliyeti üzerinde doğrudan etkiye sahiptir. Kolay işlenen bir malzeme, yüksek yüke maruz kalan dönen bir parça için en iyi seçim olmayabilir.
En pratik seçim, öncelikle yük ve çevre koşullarını dikkate alarak başlar, ardından üretim gereksinimlerini göz önünde bulundurur.
| Malzeme | Ana avantaj | Tipik Şaft Kullanımı |
| Karbon çelik | Maliyet ve pratik işlenebilirlik | Genel mekanik miller |
| Alaşımlı Çelik | Mukavemet, yorulma ve aşınma direnci | Yüksek yük tahrik milleri |
| Paslanmaz çelik | korozyon direnci | Gıda, tıbbi ve denizcilik ekipmanları |
| Alüminyum | Düşük ağırlık ve iyi işlenebilirlik | Hafif döner bileşenler |
| Titanyum | Yüksek mukavemet-ağırlık oranı | Havacılık ve yüksek performanslı parçalar |
| Nikel alaşımı | Isı ve korozyon direnci | Aşırı sıcaklık ekipmanı |
Mil imalatında karbon çeliği, alaşımlı çelik, paslanmaz çelik, alüminyum, titanyum, nikel alaşımları, pirinç ve diğer mühendislik malzemeleri kullanılır ve doğru seçim, işlevsel gereksinimlere bağlıdır.
Karbon ve Alaşımlı Çelik Şaftlar
Karbon çelikleri, mukavemet, bulunabilirlik, işlenebilirlik ve maliyet arasında pratik bir denge sundukları için genel amaçlı millerde yaygın olarak kullanılmaktadır. 1045 gibi orta karbonlu kaliteler, orta düzeyde yük ve aşınma direncinin gerekli olduğu durumlarda yaygın örneklerdir.
Milin daha yüksek tork, döngüsel yükleme, aşınma veya daha zorlu yorulma koşullarına maruz kaldığı durumlarda genellikle alaşımlı çelikler tercih edilir. 4140 veya benzeri krom-molibden çelikleri gibi malzemeler de ısıl işleme iyi yanıt verebilir.
Dezavantajı ise üretim zorluğudur. Daha yüksek sertlik ve mukavemet, kesme kuvvetlerini, takım aşınmasını ve son işlem gereksinimlerini artırabilir; bu nedenle malzeme performansı ve üretim maliyeti birlikte değerlendirilmelidir.
Paslanmaz Çelik Şaftlar
Paslanmaz çelik miller, öncelikle korozyon direncinin önemli olduğu durumlarda tercih edilir. Gıda işleme ekipmanları, denizcilik sistemleri, tıbbi ekipmanlar, kimyasal ortamlar ve açıkta kalan makineler buna yaygın örneklerdir.
Çelik kalitesi önemlidir. Östenitik, martensitik ve çökelme sertleştirmeli paslanmaz çelikler, korozyon direnci, mukavemet, sertlik, ısıl işlem tepkisi ve işlenebilirlik açısından farklı özellikler sunar.
Birçok karbon çeliğine kıyasla, bazı paslanmaz çelik kaliteleri işleme sırasında daha fazla sertleşmeye eğilimlidir ve işleme esnasında daha az toleranslı olabilirler. Bu durum, takım seçimi, işlem süresi ve elde edilebilecek yüzey kalitesini etkileyebilir.
Alüminyum, Titanyum ve Özel Alaşımlı Miller
Alüminyum, dönen kütlenin azaltılmasının önemli olduğu ve yüklerin düşük rijitliği nedeniyle yeterince orta düzeyde olduğu durumlarda cazip bir malzemedir. İyi işlenebilirliği de onu birçok hafif prototip, alet, otomasyon bileşeni ve seçilmiş yüksek hızlı sistemler için pratik hale getirir.
Titanyum, çok daha yüksek mukavemet-ağırlık oranına ve güçlü korozyon direncine sahip olması nedeniyle havacılık ve yüksek performans gerektiren uygulamalar için kullanışlıdır. Bu avantajlar, daha zor işleme ve daha yüksek malzeme maliyetiyle birlikte gelir.
Nikel bazlı alaşımlar, ısı ve korozyon koşullarının geleneksel şaft malzemelerinin kapasitesini aştığı durumlarda kullanılır. Mükemmel hizmet performansı sağlayabilirler, ancak işleme zorluğu ve takım aşınması genellikle onları varsayılan bir seçimden ziyade özel bir tercih haline getirir.
Şaftlar için Isıl İşlem ve Yüzey İşleme
Bir milin özellikleri sadece temel malzemeyle belirlenmez. Isıl işlem sertliği ve yorulma performansını değiştirebilirken, yüzey işlemi korozyonu, aşınmayı, görünümü veya sürtünme davranışını iyileştirebilir.
Bu ikincil işlemlerin, nihai boyutlarla birlikte planlanması gerekir çünkü bazı işlemler, ilk işleme sonrasında şaftta değişikliklere yol açabilir.
Isıl İşlem ve Yüzey Sertleştirme
Daha yüksek mukavemet veya aşınma direnci gerektiren çelik millerde sertleştirme ve temperleme kullanılabilirken, indüksiyonla sertleştirme, tüm kesiti aynı şekilde işlemeye gerek kalmadan fonksiyonel yüzeyleri seçici olarak sertleştirebilir. Artık gerilmenin sorun teşkil ettiği durumlarda gerilim giderme işlemleri de kullanılabilir.
Üretimde dikkate alınması gereken önemli bir husus deformasyondur. Isıl işlem, düzgünlüğü, yuvarlaklığı veya nihai çapı değiştirebilir; bu nedenle yüksek hassasiyetli miller genellikle önce kaba işleme tabi tutulur ve ardından ısıl işlemden sonra hassas işleme veya taşlama yapılır.
Bu sıralama, en kritik nihai yüzeylerin boyutlandırılmasından önce malzeme özelliklerinin belirlenmesine olanak tanır.
Yaygın Mil Yüzey İşlemleri
Yüzey işlemi, şaft malzemesine ve çalışma ortamına büyük ölçüde bağlıdır. Paslanmaz çelik şaftlar, daha iyi yüzey temizliği ve korozyon davranışı gerektiğinde pasifleştirilebilirken, alüminyum bileşenler korozyon ve yüzey koruması için anotlanabilir.
Kaplama, aşınma, korozyon direnci veya belirli bir yüzey özelliği gerektiğinde seçilmiş çelik veya diğer metal miller üzerinde kullanılabilir. Parlatma ve taşlama ise esas olarak pürüzsüzlüğü ve boyut kontrolünü iyileştirmek için kullanılan mekanik son işlem yöntemleridir.
Yüzey işlemi her zaman işlevsel yüzeyle uyumlu olmalıdır. Temas etmeyen bir alanda uygulanan dekoratif bir işlem ile hassas bir yatak veya conta yüzeyi tamamen farklı özellikler gerektirebilir.
Hassas Mil İşlemede Karşılaşılan Zorluklar
Mil işleme, uzunluk arttıkça, malzemeler sertleştikçe veya birden fazla hassas özelliğin hizalı kalması gerektiğinde daha zor hale gelir. Bu zorluklar, silindirik bir şekil üretmekten ziyade, tüm işleme süreci boyunca istikrarı korumakla ilgilidir.
Hataların nerede oluştuğunu anlamak, toleransları gerçekçi bir şekilde belirlemeyi ve doğru son işlem operasyonlarını planlamayı kolaylaştırır.
Uzun Mil Sapması ve Titreşimi
Uzun ve ince şaftlar, kesme kuvvetleri altında rijit çubuklardan ziyade esnek kirişler gibi davranırlar. Uzunluk-çap oranı arttıkça, sapma, titreşim ve boyutsal kararsızlık giderek daha önemli hale gelir.
Sapma, iş parçasının kesici takımdan uzaklaşması nedeniyle çap varyasyonuna veya konikliğe neden olabilir. Titreşim, talaş izleri bırakabilir, yüzey kalitesini düşürebilir ve boyut kontrolünü daha az tahmin edilebilir hale getirebilir.
Punta, destek ayakları, kontrollü kesme kuvvetleri ve aşamalı kaba ve ince işleme, stabiliteyi artırabilir. Amaç, işleme sırasında şaftın bükülmesini önlemek ve hatayı sonradan son muayenede tespit etmekten kaçınmaktır.
Birden Çok Özellik Arasında Uyumun Sağlanması
Karmaşık bir mil, farklı işlemlerle üretilmiş çeşitli çaplar, dişler, omuzlar, delikler ve kama kanalları içerebilir. Her yeni kurulum, hizalama hatası için yeni bir fırsat yaratır.
Mümkün olduğunca, ilgili dönen özelliklerin ortak bir referans noktasından işlenmesi, tolerans birikimini azaltabilir. Parçanın yeniden konumlandırılması gerektiğinde, tutarlı referans noktaları ve kontrollü sabitleme, önceki ve sonraki özellikler arasındaki ilişkiyi korumaya yardımcı olur.
Bu durum özellikle kademeli miller ve yüksek hızlı bileşenler için önemlidir. Tek tek boyutlar muayeneden geçse bile, eksenleri doğru şekilde ilişkili değilse, milin tamamında aşırı salınım meydana gelebilir.
Sertleştirilmiş ve Zorlu Malzemelerin İşlenmesi
Sert alaşımlı çelikler, paslanmaz çelikler, titanyum ve nikel alaşımları, kolay işlenebilen yumuşak çelik veya alüminyuma kıyasla aletler ve işlem istikrarı açısından daha büyük talepler ortaya koyar.
Daha yüksek kesme kuvvetleri ve takım aşınması, bir üretim partisi boyunca çap tutarlılığını ve yüzey kalitesini etkileyebilir. Bazı malzemeler ayrıca kesme sırasında daha fazla ısı üretir veya tutar; bu da termal harekete veya takım bozulmasına katkıda bulunabilir.
Dolayısıyla en uygun mil malzemesi, sadece mevcut en güçlü seçenek değildir. İşlevsel bir fayda sağlamayan üretim zorluğu eklemeden, gerekli hizmet performansını sunmalıdır.
Şaft İşleme Kalite Kontrolü
Muayene, mühendislik çizimi ile gerçek dönen parça arasındaki bağlantıyı tamamlar. Mil performansı, birbiriyle ilişkili çeşitli boyutlara ve yüzeylere bağlı olduğundan, hassas uygulamalar için yalnızca bir dış çapı kontrol etmek nadiren yeterlidir.
Muayene planı, uyum, dönüş, sızdırmazlık ve yük aktarımını doğrudan etkileyen özelliklere odaklanmalıdır.
Boyutsal ve Geometrik Muayene
Mikrometreler, doğrudan ve yüksek çözünürlüklü boyut ölçümü sağladıkları için genellikle mil çaplarını ve yatak yuvalarını doğrulamak için kullanılır.
Milin salınımı, milin bir göstergeye karşı döndürülmesiyle veya daha özel ölçüm ekipmanlarıyla kontrol edilebilir. Doğrusallık, eksenel ilişkiler ve daha karmaşık geometri, çizim gereksinimlerine bağlı olarak özel fikstürler, yuvarlaklık ekipmanı veya CMM muayenesi gerektirebilir. Sıkı mil toleransları gerektiğinde hassas taşlama ve kontrollü muayene genellikle birlikte kullanılır.
Ölçüm yöntemi, teknik özelliklere uygun olmalıdır. Örneğin, salınımı kontrol edilen bir özellik, yalnızca çapını kontrol etmek yerine, dönme varyasyonunu da değerlendirecek şekilde incelenmelidir.
Yüzey ve Malzeme Doğrulaması
Yüzey pürüzlülüğü ölçümü, dokunun gerçek çalışma şeklini etkilediği rulman, conta veya kayma bölgelerinde önem kazanır.
Miller ısıl işlemden geçirildiğinde, belirtilen malzeme durumunun elde edildiğini doğrulamak için sertlik testi de gerekebilir. Alaşım kimliği ve izlenebilirliği proje gereksinimlerinin bir parçası olduğunda, malzeme sertifikaları veya diğer doğrulama yöntemleri önemli olabilir.
Boyutsal, geometrik, yüzey ve malzeme kontrolleri birlikte ele alındığında, tek başına yapılan temel boyutsal incelemeye kıyasla şaft kalitesi hakkında çok daha anlamlı bir gösterge sunar.
İşlenmiş Şaftların Uygulamaları
İşlenmiş miller, kontrollü dönüş, tork iletimi veya doğrusal yönlendirme gerektiren her yerde kullanılır. Temel geometri sektörler arasında benzer olabilir, ancak öncelikler hız, yük, korozyon, temizlik ve güvenilirlik gereksinimlerine bağlı olarak önemli ölçüde değişebilir.
Dolayısıyla başarılı bir şaft, yalnızca sektör etiketine göre değil, gerçek çalışma ortamına göre tasarlanmalıdır.
Otomotiv
Otomotiv şaftları; tahrik, şanzıman, motor ve diğer dönen güç bileşenlerini içerir. Bu uygulamalarda tork kapasitesi, yorulma direnci, aşınma, denge ve uzun vadeli boyutsal kararlılık sıklıkla büyük önem taşır.
Dönen bir tahrik mili, tek bir statik yük yerine döngüsel yüklere maruz kalır; bu da malzeme seçimini ve gerilim yoğunlaşmasını özellikle önemli kılar.
Elektrikli tahrik sistemleri, salınım ve denge gibi faktörlerin yüksek hızlı dönme davranışını etkilediği motor milleri üzerinde de zorlu gereksinimler oluşturabilir.
Endüstriyel ekipman
Pompalar, dişli kutuları, elektrik motorları, konveyörler, kompresörler, silindirler ve proses ekipmanlarının tamamı işlenmiş millere ihtiyaç duyar.
Bu makinelerin uzun süre kesintisiz çalışabilmesi nedeniyle, rulmanların uyumu ve hizalanması özellikle önemlidir. Montaj sırasında küçük görünen bir hata, binlerce çalışma saati boyunca sürekli titreşime, aşınmaya, gürültüye veya conta arızasına dönüşebilir.
Bu nedenle endüstriyel şaft tasarımında temel boyutsal doğruluğun yanı sıra dayanıklılık ve bakım kolaylığına da öncelik verilir.
Tıbbi
Tıbbi ekipmanlarda, hareket kontrol sistemlerinde, pompalarda, aletlerde, laboratuvar ekipmanlarında ve diğer mekanik aksamlarda hassas miller kullanılabilir.
Malzeme gereksinimleri korozyon direnci ve temizlenebilirliğe öncelik verebilirken, boyut gereksinimleri ise söz konusu hareket ve montaja bağlıdır.
Her paslanmaz çelik veya hassas şaft otomatik olarak tıbbi kullanıma uygun değildir. Belirli ürün için özel malzemeler, yüzey koşulları, düzenleyici gereksinimler ve temizlik veya sterilizasyon ortamları değerlendirilmelidir.
Havacılık ve Otomasyon
Havacılık ve uzay uygulamalarında genellikle yorulma performansı, ağırlık azaltma, güvenilirlik ve malzeme izlenebilirliği önceliklendirilir. Yük ve ortama bağlı olarak titanyum, alaşımlı çelik, paslanmaz çelik veya diğer özel malzemeler seçilebilir.
Otomasyon ve robotik, motor milleri, doğrusal miller, makaralar, aktüatör bileşenleri ve diğer hareketli parçaları içerebilir. Burada, doğruluk, salınım, hizalama ve tekrarlanabilirlik, konumlandırma doğruluğunu ve düzgün hareketi doğrudan etkileyebilir.
Her iki sektör de şaft performansının nominal boyutlardan daha fazlasına bağlı olduğunu göstermektedir: bileşen, gerçek yükler altında hareket ederken doğruluğunu korumalıdır.
Mil işleme maliyetini neler etkiler?
Mil işleme maliyeti, sadece milin uzunluğu ve çapına değil, tüm üretim gereksinimlerine bağlıdır. Malzeme, geometri, toleranslar, ısıl işlem, taşlama, muayene ve üretim hacmi, gereken iş miktarını değiştirebilir.
Dolayısıyla en ekonomik şaft çizimi, en az boyuta sahip olan değil, kritik özellikleri sıradan geometriden açıkça ayıran çizimdir.
Malzeme ve Şaft Boyutu
Malzeme hem ham madde fiyatını hem de işleme süresini etkiler. Nispeten kolay işlenebilir bir karbon çelik mil, aynı şekle sahip sertleştirilmiş alaşım veya nikel bazlı bir malzemeye göre daha az takım ve makine süresi gerektirebilir.
Çap ve uzunluk da önemlidir. Daha büyük miller daha fazla malzeme kullanır ve daha fazla malzeme çıkarılmasını gerektirirken, uzun ve ince parçalar ek destek, azaltılmış kesme kuvvetleri ve düzgünlüğe daha fazla dikkat gerektirebilir.
Bu faktörler, görünüşte basit bir şaftın yeterince büyük veya esnek olması ve özel bir iş parçası tutma sistemine ihtiyaç duyması durumunda özellikle önem kazanır.
Tolerans ve Yüzey İşlemesi
Daha sıkı toleranslar genellikle daha kontrollü son işlem ve daha fazla denetim gerektirir. Sadece tornalama işlemi gereksinimi güvenilir bir şekilde karşılayamadığında, silindirik taşlama işlemi üretim aşamasına bir yenisini ekleyebilir.
Aynı durum yüzey işleme için de geçerlidir. Genel olarak tornalanmış bir yüzey ve hassas bir yatak yuvası otomatik olarak aynı gereksinime tabi tutulmamalıdır.
Rulman yuvalarına, contalara, eşleşme çaplarına veya diğer fonksiyonel özelliklere çok dar toleranslar getirmek, ürün performansından ödün vermeden gereksiz üretim maliyetlerini azaltabilir.
Geometri ve Üretim Hacmi
Düz bir şaftın işlenmesi nispeten verimlidir. Kama kanalları, yivler, çapraz delikler, çoklu dişler, derin oluklar ve yakından kontrol edilen kademeler, işlem sayısını ve kurulum süresini artırır.
Üretim hacmi de ekonomik koşulları değiştirir. Programlama, takım üretimi, iş parçası tutma ve kurulum çabası, tekrarlanan bir parti üretime kıyasla tek bir prototip için fiyatın daha büyük bir bölümünü oluşturur.
Üretim milleri için tasarım istikrarı ve tekrarlanabilirliği, üretim sürecinin daha fazla parça üzerinde optimize edilmesine ve genel verimliliğin artırılmasına olanak tanır.
CNC İşleme İçin Mil Tasarımı Nasıl Yapılır?
İyi bir şaft tasarımı mekanik işlevle başlar, ancak üretilebilirlik bu işlevin ne kadar verimli bir şekilde gerçekleştirilebileceğini belirler. Bir tasarımın, çalışmayı durdurana kadar basitleştirilmesi gerekmez; faydalı performans sağlamayan karmaşıklıktan kaçınılmalıdır.
Özellikle dikkat edilmesi gereken üç alan vardır: malzeme ve çap, gerilim yoğunlaşması ve tolerans dağılımı.
Çapı ve malzemeyi yüke uygun şekilde seçin.
Mil çapı ve malzemesi, tork, eğilme, hız, yorulma, çevre ve rijitlik gereksinimlerine göre seçilmelidir.
Malzeme seçimi yoluyla mukavemeti artırmak bazen gerekli kesit boyutunu azaltabilir, ancak malzeme özellikleri sertlik veya imalat davranışından bağımsız olarak değerlendirilmemelidir. Örneğin, çeliği alüminyumla değiştirmek ağırlığı azaltabilir, ancak elastik sertliği de önemli ölçüde değiştirir.
Doğru tasarım, her gereksinimi tek bir özelliğin karşılamasını beklemek yerine, geometri ve malzeme arasında denge kurar.
Gereksiz Stres Yoğunluğundan Kaçının
Omuzlar, oluklar, dişler, kama yuvaları ve çapraz delikler, aksi takdirde sürekli olan bir şaft kesitini kesintiye uğratır ve yerel gerilimi artırabilir.
Düzgün geçişler ve uygun yuvarlatmalar, özellikle döngüsel eğilme veya burulmaya maruz kalan millerde, kademeli çaplar etrafındaki gerilim yoğunlaşmasını azaltabilir. Tam yarıçapın, rulmanlar veya omuzlar gibi eşleşen bileşenlerle uyumlu kalması gerekir.
Aynı şekilde, kama kanalları ve diğer tork aktarım özellikleri de, şaft çapı kesinleştikten sonra eklenmek yerine, hem yük hem de işlenebilirlik göz önünde bulundurularak boyutlandırılmalı ve konumlandırılmalıdır.
Sıkı toleransları yalnızca gerekli olan yerlerde uygulayın.
Hassasiyet, ek işleme, taşlama, kontrollü sabitleme veya denetim gerektirdiğinde maliyetlidir. Bir şaft üzerindeki her yüzeyin aynı toleransa sahip olması gerekmez.
Kritik yatak yuvaları, sızdırmazlık yüzeyleri, referans noktaları ve eşleşme özellikleri yakın kontrolü gerektirebilirken, boşluk bölgeleri ve işlevsel olmayan çaplar genellikle daha geniş sınırlara izin verebilir.
Bu yaklaşım, çizimin üretimini ve denetimini kolaylaştırırken, işlem yeteneğini doğrudan şaft performansını etkileyen noktalarda yoğunlaştırır.
Doğru Mil İşleme Yöntemini Seçme
En verimli işleme stratejisi genellikle şaftın fonksiyonel hiyerarşisini takip eder. Önce dönme geometrisi oluşturulur, ardından dönme dışı özellikler eklenir ve son olarak yalnızca ölçülebilir değer sağladığı yerlerde daha yüksek hassasiyetli son işlem uygulanır.
Pratik açıdan bakıldığında, karar genellikle geometri için tornalama, özellikler için frezeleme veya delme ve hassasiyet için taşlama olarak özetlenebilir.
Ana Mil Geometrisi İçin Tornalama Kullanın
CNC tornalama, eş merkezli geometri oluşturmanın verimli ve istikrarlı bir yolunu sağladığı için genellikle ana çapları, omuzları, konikleri, olukları ve dönme özelliklerini işlemek için kullanılmalıdır.
Orta düzeyde tolerans ve yüzey gereksinimlerine sahip basit miller için, taşlama işlemine gerek kalmadan bitmiş parçanın büyük bir kısmı tornalama ile üretilebilir.
İşlevsel özellikler için frezeleme veya delme işlemi ekleyin.
Mil üzerinde kama kanalları, düz yüzeyler, çapraz delikler, yuvalar veya dönme profiline uymayan diğer geometrik şekiller bulunduğunda frezeleme veya delme işlemi gerekli hale gelir.
Bu işlemler, şaftın referans noktaları ve kritik tornalama özelliklerine göre planlanmalı, böylece konumları nihai montajla tutarlı kalmalıdır.
Uygun ekipman kullanıldığında, tornalama ve frezeleme işlemlerini daha az kurulumda birleştirmek iş akışını iyileştirebilir ve gereksiz yeniden konumlandırmayı azaltabilir.
Hassas uyum ve yüzey işlemleri için taşlama kullanın.
Taşlama işlemi, yalnızca parçaya "hassas mil" denmesi nedeniyle değil, işlevsel gereksinimin haklı gösterdiği durumlarda eklenmelidir.
Yatak yuvaları, conta çapları, yüksek hızlı dönen alanlar, sertleştirilmiş yüzeyler ve daha iyi yuvarlaklık veya doğruluk gerektiren parçalar yaygın adaylardır.
Bu hedef odaklı yaklaşım, tornalama işleminden sonra zaten gereksinimlerini karşılayan yüzeylere pahalı bir son işlem aşaması eklemekten kaçınırken, gerçekten kritik alanlarda ihtiyaç duyulan ek kontrolü de sağlar.
SSS
Mil için en iyi malzeme hangisidir?
Tek bir en iyi şaft malzemesi yoktur. 1045 karbon çeliği, mukavemet, işlenebilirlik ve maliyet arasında denge sağladığı için genel amaçlı şaftlar için pratik bir seçimdir. 4140 alaşımlı çelik, daha yüksek yükler, yorulma ve aşınma için daha iyidir, paslanmaz çelik ise korozyon direnci için tercih edilir. Ağırlığı azaltmak daha önemli olduğunda alüminyum veya titanyum seçilebilir.
Milde Kama Yuvası Nasıl Açılır?
Mil kama yuvası genellikle CNC frezeleme yöntemiyle, uç freze veya kama yuvası kesici kullanılarak işlenir. Mil, kontrollü bir referans noktasından konumlandırılır ve yuva belirtilen genişlik, derinlik ve konumda işlenir. İşleme sonrasında, kama yuvasının uyumu ve konumu tork iletimini ve montajı doğrudan etkilediği için çapakları temizlenmeli ve incelenmelidir.
Mil Üzerine Kama Açma İşlemi Nasıl Yapılır?
Dış şaft kamaları, kama geometrisine, malzemeye, hassasiyete ve üretim hacmine bağlı olarak, dişli frezeleme, şekillendirme veya haddeleme yöntemleriyle üretilebilir. Sertleştirilmiş veya yüksek hassasiyetli kamalar için, diş doğruluğunu ve yüzey kalitesini iyileştirmek amacıyla ısıl işlemden sonra taşlama eklenebilir. Seçilen işlem, gerekli tork kapasitesine ve uyuma uygun olmalıdır.
Sonuç
Güvenilir şaft işleme, malzeme, CNC tornalama, detay işleme, taşlama, toleranslar, salınım, düzlük ve yüzey kalitesinin şaftın gerçek çalışma koşullarıyla koordinasyonuna bağlıdır. Başarılı bir şaft, sadece nominal çapına uyan bir şaft değildir; kritik yüzeyleri doğru şekilde hizalanmalı ve işlenmelidir ki rulmanlar, contalar, dişliler ve diğer eşleşen bileşenler gerçek dönme yükleri altında sorunsuz çalışabilsin.
TiRapid olarak , özel miller ve diğer döner parçalar için hassas CNC işleme ve imalat hizmetleri sunuyoruz. Yeteneklerimiz, prototipler ve düşük hacimli üretim için CNC tornalama, karmaşık özellik işleme, malzeme seçimi, boyut kontrolü ve hassas son işlem gereksinimlerini desteklemektedir.
















