
Delme işlemi, mevcut bir deliği büyütmek ve düzeltmek için kullanılan hassas bir kesme işlemidir. İlk deliği oluşturan delme işleminden farklı olarak, delme işlemi, orijinal delik nihai işlevsel gereksinimleri karşılayamadığında çapı, yuvarlaklığı, düzlüğü, hizalamayı ve iç yüzey kalitesini iyileştirir.
Bu kılavuz, delme, matkaplama ve raybalama arasındaki farklar da dahil olmak üzere, delme işlemini, yaygın yöntemleri ve aletleri, delik toleranslarını, doğruluğu etkileyen faktörleri, uygun malzemeleri, uygulamaları ve delme, matkaplama ve raybalama arasındaki farkları açıklamaktadır. Ayrıca, yaygın işleme sorunlarını ve hassas delme işlemleri için verimli bir yöntemin nasıl seçileceğini de ele almaktadır.
Delik İşleme Nedir?
Delme işlemi, genellikle bir delme çubuğuna monte edilmiş tek uçlu bir kesici alet kullanılarak önceden var olan bir deliğin içinden malzeme çıkarılmasıdır. Başlangıç deliği delinmiş, dökülmüş, dövülmüş veya başka bir işleme yöntemiyle oluşturulmuş olabilir. Daha sonra bir torna tezgahı, freze merkezi, jig delme makinesi veya özel bir delme makinesi, bu deliği gerekli boyut ve geometriye kadar genişletebilir ve inceltebilir.
Delme işleminin asıl değeri sadece deliği büyütmekle sınırlı değildir. Bu işlem, makinistin geometriyi düzeltmesine ve delik ile parçanın diğer fonksiyonel özellikleri arasında daha kontrollü bir ilişki kurmasına olanak tanır.
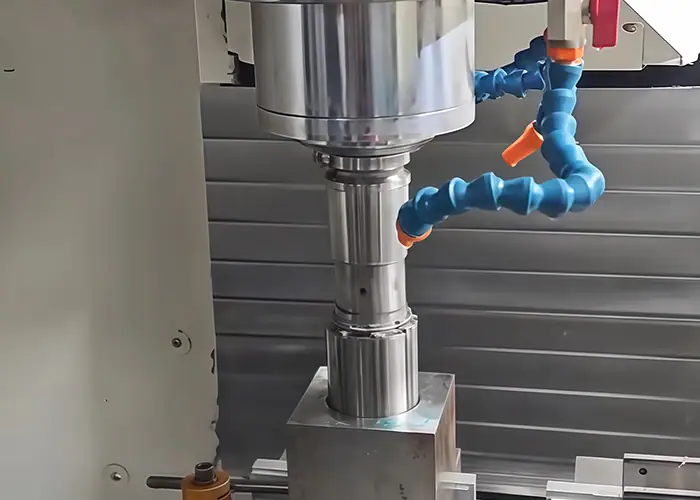
Sıkıcı olmak neyi geliştirir?
Delme işlemi öncelikle delik çapını, yuvarlaklığını, doğruluğunu, hizalamasını ve yüzey kalitesini iyileştirir. Bu özellikler, deliğe bir rulman, burç, mil, conta, kılavuz veya diğer hassas bir bileşen yerleştirildiğinde, nominal çaptan daha önemli olabilir.
Açılan bir delik, istenen boyuta yakın olabilir ancak yine de koniklik, salınım veya konum hatası içerebilir. Kontrollü bir delme işlemi, makine miline ve belirlenmiş referans noktasına göre malzeme çıkarır ve böylece nihai deliğin amaçlanan eksen ve geometriye daha iyi uymasını sağlar.
İç yüzey kalitesi de aynı derecede önemlidir. Yatak yuvaları, kayma bağlantıları ve sızdırmazlık yüzeyleri tutarlı temas koşullarına ihtiyaç duyar; bu nedenle, istikrarlı bir delme işlemi, kaba delinmiş veya döküm delikten daha düzgün bir yüzey sağlayabilir.
Delme işlemi ne zaman gereklidir?
Delme işlemi, mevcut bir deliğin yetersiz boyutta, yuvarlak olmayan, yanlış hizalanmış veya son montaj için yeterince hassas olmaması durumunda uygundur. Ayrıca, döküm veya dövme bir açıklıkta kontrollü bir bitmiş delik oluşturmak için yeterli işleme payı bulunduğunda da faydalıdır.
Tipik örnekler arasında rulman yuvaları, dişli kutusu delikleri, hidrolik bileşenler, motor gövdeleri, motor parçaları ve hassas takım tezgahları yer almaktadır. Her durumda, delme ihtiyacı yalnızca delik çapından değil, deliğin işlevsel gereksiniminden kaynaklanmaktadır.
Gevşek toleranslı basit bir boşluk deliği için, delme işlemi zaten yeterli olabilir. İşlevsel bir iyileştirme sağlamadığı durumlarda delme işlemi eklemek, yalnızca işleme süresini ve maliyetini artırır.
Delme İşleme Süreci Nasıl Çalışır?
Delme işleminin kesin yöntemi, delik derinliğine, çapına, malzemesine, başlangıç durumuna ve son toleransa bağlıdır. Basit parçalar yalnızca tek bir düzeltme işlemine ihtiyaç duyarken, hassas parçalar kaba, yarı ince ve ince delme gerektirebilir.
Pratik bir delme işlemi, deliğin ve işleme referans noktasının belirlenmesiyle başlar, ardından son kontrolden önce boyut ve geometri kademeli olarak düzeltilir.
Çukur Hazırlığı ve Kurulumu
İlk açıklık delme, döküm, dövme veya kaba işleme yoluyla oluşabilir. Delme işlemine başlamadan önce, iş parçası uygun bir referans noktasından konumlandırılmalı ve güvenli bir şekilde sabitlenmelidir.
İşleme takımı makinenin programlanmış eksenini takip ettiği için kurulum doğruluğu çok önemlidir. İş parçası referans noktası veya kurulum yanlışsa, delik doğru çapa ulaşsa bile yatak yuvalarına, birleşme yüzeylerine, cıvata desenlerine veya diğer özelliklere göre yanlış konumlandırılmış olabilir.
Başlangıç deliğinde, delme aletinin yüzeyi temizlemesi ve istenen geometriyi düzeltmesi için yeterli malzeme bulunmalıdır. Delme işlemi, ancak yeni deliği oluşturmak için yeterli malzeme kaldığında hizalamayı iyileştirebilir.
Kaba ve Yarı Bitmiş Sıkıcı
Kaba delme, fazla malzemenin büyük bir kısmını ortadan kaldırır. Döküm yüzeylerini düzeltmek, önemli miktarda işleme payını gidermek ve düzensiz bir başlangıç deliğini istenen geometriye yaklaştırmak için kullanışlıdır.
Daha sıkı gereksinimler için, yarı son işlem geçişi, son delme işleminden önce daha düzgün bir tolerans bırakabilir. Bu, son geçiş sırasında çıkarılan malzeme miktarını azaltır ve kesme kuvvetlerinin dengelenmesine yardımcı olur.
Amaç her aşamayı eşit derecede hassas hale getirmek değildir. Kaba işleme temel koşulu oluştururken, sonraki aşamalar geometrik ve boyutsal varyasyonu kademeli olarak azaltır.
Son İşlem ve Hassas Delme
Son işlem delme işlemi, nihai çapı, hizalamayı ve iç yüzey kalitesini belirlemek için az miktarda malzeme çıkarır. Kesim hafif olduğundan, takım rijitliği, makine stabilitesi, ofset kontrolü ve titreşim özellikle önem kazanır.
Hassas delme işlemi genellikle rulman yuvaları, şaft destek delikleri, sızdırmazlık alanları ve diğer montajlı bileşenler için kullanılır. Sağlam CNC ekipmanları ve hassas delme takımları, sıkı delik toleranslarını koruyabilir; ancak elde edilebilecek sonuç her zaman delik geometrisine, malzemeye, takım erişim mesafesine, termal kararlılığa ve makine durumuna bağlıdır.
Bu nedenle son aşama, keyfi bir tolerans hedefi yerine işlevsel gereksinimler doğrultusunda planlanmalıdır.
Delme İşlemesinin Başlıca Türleri
Çeşitli delme makineleri mevcuttur, ancak üretim kararlarının çoğu, iş parçasının boyutu, yönü, delme derinliği, erişim ve gerekli konum hassasiyetine bakılarak daha iyi anlaşılabilir.
Amaç, iş parçasını ve takımı sağlam bir şekilde destekleyen ve kesici takımın deliğe güvenilir bir şekilde erişmesini sağlayan bir konfigürasyon seçmektir.
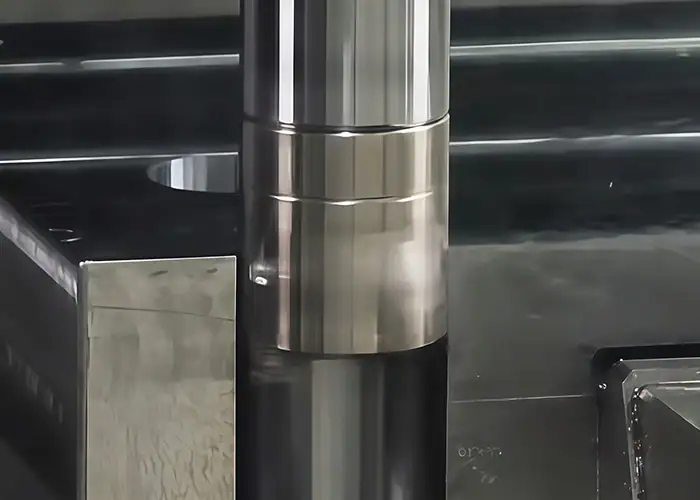
Yatay ve Dikey Sondaj
Yatay delme işlemi, iş milini yatay konumda tutar ve özellikle büyük gövdeler, makine yapıları, uzun delikler ve birden fazla iç özelliğe sahip bileşenler için kullanışlıdır. Bu düzenleme, iş mili veya tabla kesme konumunu kontrol ederken büyük iş parçalarının desteklenmesini sağlar. Hem yatay hem de dikey delme, büyük ve hassas işler için yerleşik yaklaşımlardır.
Dikey delme işlemi, yatay bir masa üzerinde desteklenmesi daha kolay olan büyük ve ağır parçalar için genellikle daha uygundur. Yerçekimi, iş parçasının yerinde kalmasına yardımcı olur; bu da büyük dairesel veya gövde tipi bileşenlerin taşınmasını kolaylaştırabilir.
Pratikte, delme tezgahında işleme genellikle büyük dökümler, dişli kutuları, ekipman çerçeveleri ve benzeri parçalar için tercih edilir; bu parçalarda delik hassasiyetinin önemli iş parçası boyutları boyunca korunması gerekir.
Hassas ve Jig Delme
Hassas delme, kontrollü çap, geometri ve yüzey kalitesi elde etmeye odaklanır. Geleneksel kaba delme işleminin çizim gereksinimlerini doğrudan karşılayamadığı durumlarda kullanılır.
Jig delme yöntemi, delik konumuna ve özellikler arasındaki konum ilişkisine daha fazla önem verir. Takım tezgahları, fikstürler, kalıp bileşenleri, hassas gövdeler ve birden fazla deliğin tanımlanmış referans noktalarına göre doğru bir şekilde konumlandırılması gereken parçalar için kullanışlıdır.
Bu ayrım dolayısıyla işlevseldir: hassas delme işlemi delik kalitesine odaklanırken, şablonlu delme işlemi özellikle hassas konumun da kritik olduğu durumlarda değerlidir.
Hat, Sırt ve Özel Sondaj
Çizgisel delme, iki veya daha fazla deliğin ortak bir ekseni paylaşması gerektiğinde kullanılır. Makine yatak destekleri, ekipman gövdeleri ve büyük yapısal düzenekler tipik örneklerdir.
Geri delme, mevcut bir açıklığın uzak tarafında, o taraftan doğrudan erişimin sınırlı olduğu durumlarda bir özelliğin işlenmesine olanak tanır. Kör delme ve mikro delme ise diğer özel geometrik gereksinimleri karşılar.
Bu yöntemler faydalıdır, ancak aynı işlemin birbirinin yerine geçebilecek versiyonları olarak değil, erişim, hizalama veya geometri ihtiyaçları nedeniyle seçilmelidirler.
Delme İşlemesinde Kullanılan Aletler
Delme işleminin doğruluğu büyük ölçüde kesme sistemine bağlıdır. Takım, delme yüzeyine karşı sabit bir kesme kenarı korurken, aşırı bükülme olmadan gerekli derinliğe ulaşmalıdır.
Çoğu CNC işlemi için temel unsurlar delme çubuğu, delme kafası veya ayarlama sistemi, kesici uç ve uygun kontrol ekipmanıdır.
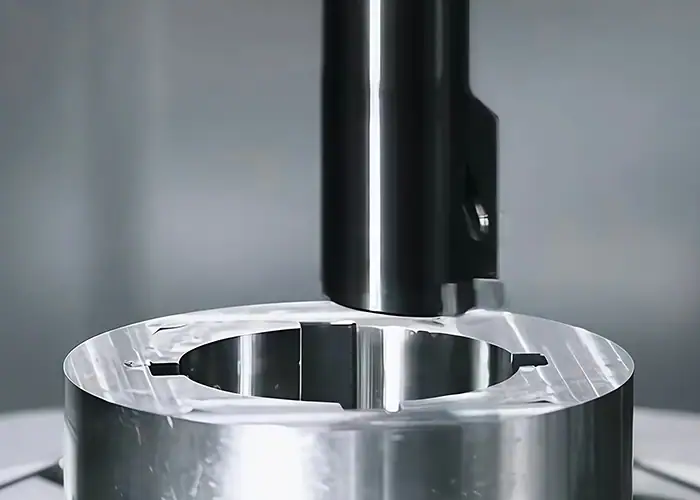
Sıkıcı Barlar ve Sıkıcı Kafalar
Delme çubuğu, deliğin içindeki kesici kenarı destekler. Çapı, malzemesi, uzunluğu ve desteksiz çıkıntısı, sertliği doğrudan etkiler.
Uzun çıkıntı, delme performansının düşük olmasının en yaygın nedenlerinden biridir. Desteklenmeyen uzunluk arttıkça, çubuk elastik sapmaya ve titreşime daha yatkın hale gelir; bu da koniklik, tutarsız çap ve titreşim izlerine yol açabilir.
Bu nedenle, çubuk, delik geometrisinin izin verdiği kadar büyük ve kısa olmalıdır. Hassas delme başlıkları, küçük ofset değişikliklerinin nihai boyut üzerinde anlamlı bir etkiye sahip olduğu son işlem operasyonları için kontrollü çap ayarlaması sağlayabilir.
Kesme Uçları
Kesici uç seçimi, iş parçası malzemesine, kesme yüküne, delik geometrisine ve yüzey kalitesi gereksinimine bağlıdır.
Keskin ve pozitif kesme geometrisi, radyal kesme kuvvetlerini azaltabilir; bu da delme çubuğunun rijitliğinin sınırlı olduğu durumlarda faydalıdır. Daha zorlu malzemeler, tutarlı bir kesme kenarı sağlamak için aşınmaya dayanıklı karbür kaliteleri veya kaplamalar gerektirebilir.
Amaç sadece maksimum takım ömrü sağlamak değildir. Delme ucu aynı zamanda, takım sapması ve delik çapının işlem boyunca sabit kalması için öngörülebilir kesme kuvvetleri üretmelidir.
Ölçme ve Muayene Aletleri
Delik çapı, delik mastarları, iç mikrometreler veya uygun koordinat ölçüm ekipmanları ile kontrol edilebilir. Doğru yöntem, delik boyutuna, toleransa, derinliğe ve çizim gereksinimlerine bağlıdır.
Sadece çap ölçümü her zaman yeterli değildir. Hassas bir delme işlemi, konum, salınım, yuvarlaklık, düzlük veya başka bir delme işlemiyle hizalama doğrulaması da gerektirebilir.
Bu nedenle muayene, yalnızca en kolay özelliği ölçmek yerine, işlevsel spesifikasyonu yansıtmalıdır.
Delme İşleme Toleransları ve Delik Hassasiyeti
Hassas bir delme işlemi yalnızca tek bir çap toleransıyla tanımlanamaz. İşlevi, boyut, yuvarlaklık, düzlük, konum, hizalama ve yüzey kalitesinin birlikte çalışmasına bağlı olabilir.
Bu durum, özellikle yatak ve mil arayüzleri için önemlidir; burada bir delik boyut olarak doğru olsa bile, geometrisi kötü ise montaj veya dönme sorunlarına neden olabilir.
Delik Çapı ve Uygunluk Toleransı
Gerekli delik toleransı, deliğe neyin monte edileceğine bağlıdır. Rulmanlar, burçlar, pimler, miller ve pres geçmeli bileşenlerin her biri farklı geçme gereksinimleri getirir.
Bu nedenle, boşluklu, geçişli ve sıkı geçme bağlantıları, gerçek montaj koşulları, yük, sıcaklık, malzeme ve servis gereksinimleri dikkate alınarak seçilmelidir.
CNC delme işlemi, kararlı koşullar altında hassas çap kontrolü sağlayabilir. Bununla birlikte, her deliğe mümkün olan en dar toleransı uygulamak nadiren ekonomiktir. Kritik geçme yüzeyleri yakın kontrolü hak ederken, genel boşluklu delikler genellikle bu kontrolü hak etmez.
Yuvarlaklık ve Doğruluk
Delme işlemiyle oluşturulan bir delik, koniklik, sapma veya yuvarlak olmayan bir geometri içerebilir. Döküm işlemi, orijinal açıklığın mükemmel bir şekilde konumlandırılmamış veya şekillendirilmemiş olması nedeniyle ek varyasyonlar ortaya çıkarabilir.
Delme işlemi, daha kontrollü bir kesme yolu boyunca malzeme çıkarır ve bu koşulları iyileştirebilir. Bununla birlikte, derin delikler için, takımın erişim mesafesi giderek daha önemli hale gelir çünkü çubuk sapması, çapın delik uzunluğu boyunca değişmesine neden olabilir.
Bu nedenle yuvarlaklık ve düzlük, çaptan ayrı olarak değerlendirilmelidir. Tek bir noktadaki ölçüm, tüm deliğin kabul edilebilir bir geometriye sahip olduğunu doğrulayamaz.
Delik Hizalaması ve Eş Eksenlilik
Birden fazla deliğin aynı dönen şaftı desteklediği durumlarda veya bir deliğin başka bir referans noktasıyla doğru bir şekilde ilişkilendirilmesi gerektiğinde hizalama kritik önem kazanır.
Delme işlemi, makine eksenine göre kesim yaptığı için, yeterli malzeme kalmışsa başlangıç deliğindeki bazı hataları düzeltebilir. Bu da delme işlemini özellikle rulman yuvaları, dişli kutusu bileşenleri, motor gövdeleri ve çok delikli montajlar için kullanışlı hale getirir.
Birden fazla deliğin ortak bir fonksiyonel ekseni paylaşması gerektiğinde, kurulum stratejisi genellikle nominal delik boyutu kadar önemlidir.
Delik İç Yüzey İşlemesi
İç yüzey işleme kalitesi sürtünmeyi, yatak temasını, sızdırmazlığı, kayma davranışını ve aşınmayı etkiler.
Pürüzsüz bir yüzey her uygulama için otomatik olarak daha iyi değildir. Gerekli pürüzlülük, rulman, burç, conta, yağlama durumu veya diğer fonksiyonel arayüzlere göre belirtilmelidir.
Kesme sistemi stabil kaldığı sürece, hassas delme işlemi kontrollü bir yüzey sağlayabilir. Fonksiyonel gereksinim, delme işleminin ekonomik olarak sağlayabileceğinden daha fazlaysa, honlama veya taşlama gibi başka bir son işlem düşünülebilir.
Delme Doğruluğunu Etkileyen Başlıca Faktörler
Delme hassasiyeti, sertlik ve işlem kararlılığından büyük ölçüde etkilenir. Makine kapasitesi önemlidir, ancak hassas bir CNC makinesi aşırı esnek bir delme çubuğunu veya dengesiz bir iş parçası tutucusunu telafi edemez.
En önemli değişkenler takım çıkıntısı, kesme koşulları, makine rijitliği, termal davranış, talaş tahliyesi ve kurulum kalitesidir.
Aletin Rijitliği ve Çıkıntısı
Delme çubuğu, konsol kiriş gibi davranır. Tutucudan ne kadar uzağa uzatılırsa, sertliği o kadar azalır ve kesme kuvveti altında o kadar fazla esneyebilir.
Bu nedenle, aynı çaptaki sığ deliklere kıyasla derin delikler açmak daha zordur. Çubuk hareketindeki küçük bir değişiklik bile etkili kesme yarıçapını ve dolayısıyla nihai çapı değiştirebilir.
Mümkün olan en büyük çaplı çubuk kullanmak, desteklenmeyen uzunluğu en aza indirmek ve gerektiğinde daha sert veya titreşim sönümleyici bir çubuk seçmek tutarlılığı artırabilir.
Kesme Hızı, İlerleme Hızı ve Kesme Derinliği
Kesme hızı, ilerleme hızı ve kesme derinliği, malzeme kaldırma miktarını, kesme kuvvetini, ısıyı, titreşimi, yüzey kalitesini ve takım ömrünü etkiler.
Malzemenin verimli bir şekilde çıkarılması gerektiğinde agresif kaba işleme koşulları uygun olabilir, ancak hassas delme işlemi daha istikrarlı bir kesme koşulu gerektirir. Aşırı radyal yük, delme çubuğunun sapmasına neden olabilirken, istikrarsız bir hız aralığı titreşime yol açabilir.
Delme işlemi için evrensel bir parametre seti yoktur. Malzeme, takım geometrisi, çubuk sertliği, makine gücü ve delik boyutları birlikte değerlendirilmelidir.
Makine Kararlılığı, Soğutma Sıvısı ve Talaş Kontrolü
Sağlam iş parçası tutma ve istikrarlı iş mili hareketi, takım ile delik arasındaki istenen ilişkinin korunmasına yardımcı olur.
Soğutma sıvısı, özellikle talaşların kaçabileceği yolların daha az olduğu daha derin deliklerde sıcaklığı kontrol edebilir ve talaşların uzaklaştırılmasına yardımcı olabilir. Yetersiz tahliye, talaşların bitmiş duvara tekrar sürtünmesine, yüzey kalitesini bozmasına veya takım aşınmasını hızlandırmasına neden olabilir.
Toleranslar daraldığında termal tutarlılık da önem kazanır. Takım, iş mili ve iş parçası sıcaklıklarındaki değişiklikler, nihai delik boyutunu etkileyecek kadar boyutlarda kaymalara neden olabilir.
Delme İşlemesine Uygun Malzemeler
Delme işlemi, çok çeşitli metaller ve mühendislik plastiklerinde kullanılabilir. İşlem prensibi benzer kalır, ancak malzeme davranışı kesme kuvvetlerini, ısı oluşumunu, takım aşınmasını, çapak oluşumunu ve elde edilebilir yüzey kalitesini değiştirir.
Aşağıdaki tabloda sıkça dikkate alınması gereken hususlar özetlenmiştir.
| Malzeme | İşleme Karakteristiği | Sıkıcı Konuların Temel Hususları |
| Alüminyum | İyi işlenebilirlik | Kenar ve yüzey kalitesi |
| Karbon / Alaşımlı Çelik | Güçlü, yaygın olarak kullanılan | Kesme kuvveti ve takım aşınması |
| Paslanmaz çelik | Korozyona dayanıklı | İş sertleştirme ve ısı kontrolü |
| Dökme demir | Boyutsal olarak stabil ancak aşındırıcı | Takım aşınması ve talaş kontrolü |
| Titanyum | Yüksek mukavemet-ağırlık oranı | Isı yoğunlaşması ve alet ömrü |
| Pirinç / Bakır | İyi işlevsel özellikler | Çapak oluşumu ve malzeme davranışı |
| Mühendislik Plastikleri | Hafif ve korozyona dayanıklı | Isı ve deformasyon |
Alüminyum genellikle verimli malzeme kaldırmaya olanak tanır, ancak takım keskinliği ve talaş kontrolü yine de yüzey kalitesini etkiler. Çelik ve alaşımlı çelik, kesme kuvvetine ve kesici uç aşınmasına daha fazla dikkat gerektirirken, paslanmaz çelik, kesici kenar temiz bir şekilde kesmek yerine sürtünürse sertleşebilir.
Dökme demir genellikle gövde ve makine parçalarında delinir, ancak aşındırıcı yapısı takım aşınmasını hızlandırabilir. Titanyum, ısıyı kesme bölgesinin yakınında yoğunlaştırır; bu nedenle stabil takım kullanımı ve ısı yönetimi özellikle önemlidir.
Mühendislik plastikleri de hassas bir şekilde delinebilir, ancak deformasyonu sınırlamak için ısı ve sıkıştırma basıncı kontrol edilmelidir.
Delme İşlemesinin Avantajları ve Sınırlamaları
Delme işlemi, mevcut bir deliğin daha iyi boyut, geometri veya hizalamaya ihtiyaç duyması durumunda oldukça etkilidir. Delinmiş bir delik zaten çizime uygun olduğunda veya gerekli geometri tek noktalı iç delme aleti için pek uygun olmadığında daha az kullanışlıdır.
Pratik bir değerlendirme hem kapasiteyi hem de ek işleme süresini dikkate almalıdır.
| Avantajlar | Sınırlamalar |
| Doğru son delik boyutlandırması | Mevcut bir açıklık gerektirir. |
| Bazı delik hizalama hatalarını düzeltebilir. | Aletin sapmasına duyarlı |
| Yuvarlaklığı ve düzgünlüğü artırır. | Derin sondajlar daha zordur. |
| İç yüzey işlemlerinin iyi kontrolü | Hassas kurulum, işleme süresini uzatır. |
| Ayarlanabilir bitmiş çap | Her delik geometrisi için ideal değil. |
En büyük avantajlarından biri ayarlanabilirliğidir. Sabit boyutlu bir matkap veya raybanın aksine, bir delme aleti belirli bir nihai çapa ulaşmak için ayarlanabilir.
En büyük sınırlaması sertliğidir. Kesici kenarın iş parçasının içine doğru uzanması gerekir, bu nedenle derin veya küçük çaplı delikler çubuk boyutunu kısıtlayabilir ve titreşim riskini artırabilir.
Delme, Sondaj ve Raybalama Karşılaştırması
Delme, delme ve raybalama işlemleri makineyle yapılan delik açma işlemleridir, ancak farklı sorunları çözerler. Bunları birbirinin yerine kullanılabilir işlemler olarak ele almak, gereksiz işlemlere yol açabilir veya önemli geometrik şekillerin kontrolsüz kalmasına neden olabilir.
Temel ayrım basittir: delme işlemi ilk deliği açar, delme işlemi deliği düzeltir ve büyütür, raybalama işlemi ise başlangıçtaki delik zaten yeterince doğru olduğunda hafif bir son boyutlandırma işlemi gerçekleştirir.
| Süreç | Ana amaç | Stok kaldırma | Geometri Düzeltme | Tipik Rol |
| Delme | Bir delik oluştur | Daha yüksek | Sınırlı | İlk delik oluşturma |
| Sıkıcı | Büyüt ve düzelt | ılımlı | Güçlü | Boyut ve eksen düzeltmesi |
| oyma | Mevcut bir deliği ince boyutlandırın. | Düşük | Sınırlı | Son boyutlandırma ve bitirme |
Sıkıcı olmayı, karmaşık işlere tercih etmenin yolu ne zaman olmalıdır?
Delme mi yoksa genişletme mi yapılacağına karar vermek esas olarak mevcut deliğin durumuna bağlıdır.
Önemli miktarda malzeme çıkarılması gerektiğinde veya boyut, düzlük, konum veya hizalama düzeltmesi gerektiğinde genellikle delme işlemi daha iyi bir seçenektir. Delme aleti kontrollü bir ekseni takip ettiği ve ayarlanabilir bir kesme yarıçapına sahip olduğu için, orijinal deliği basitçe takip etmek yerine geometriyi belirleyebilir.
Delik zaten doğru konumlandırılmış ve nihai boyuta yakın olduğunda raybalama daha uygundur. Nispeten az malzeme çıkarır ve nihai çapı ve yüzey kalitesini iyileştirmede etkilidir.
Delme İşlemesinde Sık Karşılaşılan Sorunlar
En sıkıcı sorunlar genellikle dengesizlik, takım sapması, yanlış ayar, ısı veya kötü kurulum belirtileridir. Hata modelini tanımak, olası nedenini belirlemeye yardımcı olur.
En sık karşılaşılan üç sorun titreşim, boyutsal koniklik ve hizalama hatasıdır.
Titreşim ve Kötü Yüzey İşlemesi
Takım ve iş parçasının kendiliğinden titreşime girmesi sonucu titreşim oluşur. Bitmiş delikte, tekrarlayan izler, dalgalanma, kesim sırasında gürültü ve tutarsız pürüzlülük şeklinde kendini gösterebilir.
Aşırı delme çubuğu çıkıntısı yaygın bir nedendir, ancak iş mili durumu, iş parçası tutma, kesici uç geometrisi ve kesme parametreleri de katkıda bulunabilir.
Sertliği artırmak ve kesme koşullarını stabilize etmek, dengesiz bir düzeneğe sadece bir son işlem daha eklemekten genellikle daha iyi bir sonuç verir.
Konik ve Büyük Delikler
Girişten derinliğe doğru çapı değişen bir delik, takım sapmasını, termal hareketi, çubuk dengesizliğini veya kesici kenar aşınmasını gösterebilir.
Sorun, derin deliklerde daha belirgin olabilir çünkü delme çubuğunun daha fazla erişim mesafesine ihtiyacı vardır. Makine programlanmış yolu doğru bir şekilde izlese bile, esnek bir alet kesme yükü altında hareket edebilir.
Aşırı büyük delikler, yanlış takım ayarı, ofsetler, kesici uç hareketi veya termal koşullar nedeniyle de ortaya çıkabilir. Sıkı geçmeler için, takım ofsetleri ve ölçüm geri bildirimi bu nedenle dikkatlice kontrol edilmelidir.
Hizalama Hatası ve Konum Yanlışlığı
Çapı doğru olsa bile, merkez çizgisi yanlış konumlandırılmışsa bir delik yine de arızalanabilir.
Referans noktası seçimi, fikstür konumlandırması, iş mili hizalaması ve önceki işleme operasyonlarının tümü, deliğin nihai konumunu etkiler. Bu durum, deliğin başka bir yatak yuvası veya dönen bir bileşenle hizalanması gerektiğinde özellikle önem kazanır.
Çoklu delikli gövdeler için üretim stratejisi, her çapı bağımsız bir özellik olarak ele almak yerine, delikler arasındaki ilişkiye öncelik vermelidir.
Delme İşlemesinin Uygulamaları
İç deliğin gerçek bir mekanik işlev gördüğü durumlarda delme işlemi en değerlidir. Yatak desteği, sızdırmazlık, yönlendirilmiş hareket, dönme hizalaması ve hassas montaj, sıradan bir boşluk deliğinden daha güçlü gereksinimler yaratır.
Bu nedenle, bu süreç otomotiv, endüstriyel, havacılık, tıp ve enerji ile ilgili ekipmanlarda yaygın olarak kullanılmaktadır.
Otomotiv
Motor blokları, şanzıman gövdeleri, yatak yerleri, aks bileşenleri ve diğer güç aktarma organı parçaları delikli özellikler içerebilir.
Bu bileşenler genellikle, deliğin yalnızca çapı değil, aynı zamanda bitişik dönen veya kayan özelliklerle hizalamayı da kontrol etmesini gerektirir.
Güvenilir geometri, doğru yatak uyumunu, piston hareketini, şaft hizalamasını ve montaj tutarlılığını destekler.
Endüstriyel ekipman
Dişli kutuları, pompalar, hidrolik bileşenler, makine gövdeleri, kompresörler ve motor gövdeleri genellikle hassas delikler içerir.
Endüstriyel ekipmanlar sürekli olarak önemli bir yük altında çalışabilir, bu nedenle küçük hizalama hataları titreşime, yataklarda dengesiz yüklenmeye, conta aşınmasına veya kullanım ömrünün kısalmasına katkıda bulunabilir.
Geniş gövdeler, yatay delme ve delme tezgahları için yaygın bir uygulama alanıdır çünkü makine düzenlemesi önemli parça boyutlarını karşılayabilir.
Tıbbi
Bazı tıbbi cihazlar ve mekanik tıbbi ekipmanlar, çapı ve yüzey işleme kalitesi kontrol edilmesi gereken küçük veya hassas iç parçalar içerir.
Malzeme uyumluluğu, temizlik, izlenebilirlik ve özel ürün gereksinimleri önemini korumaktadır. Sadece delme yeteneği, bir bileşenin tıbbi kullanım için uygun olup olmadığını belirlemez.
Bu nedenle, işlem, doğru iç geometrinin işlevsel olarak gerekli olduğu yerlerde seçici olarak uygulanır.
Uzay
Havacılık ve uzay araçlarında kullanılan gövdeler, yapısal bileşenler, tahrik sistemleri ve döner aksamlar, rulmanlar, pimler, miller veya diğer arayüzler için doğru konumlandırılmış deliklere ihtiyaç duyabilir.
Sıklıkla karşılaşılan zorluk, dar geometrinin titanyum, paslanmaz çelik veya yüksek mukavemetli alaşımlar gibi malzemelerle birleştirilmesidir.
Burada, işlenmesi zor malzemeler kesme kuvvetlerini ve takım aşınmasını artırdığı için takım rijitliği ve termal kontrol özellikle önem kazanır.
Petrol gazı
Vana gövdeleri, pompa bileşenleri, basınç sistemi parçaları ve diğer enerji ekipmanları, sızdırmazlık, hizalama ve boyut kontrolünün önemli olduğu büyük veya derin delikler içerebilir.
Malzemeler ayrıca nispeten sert veya korozyona dayanıklı olabilir; bu da alet seçimi ve proses istikrarının önemini artırır.
Bu uygulamalarda, nihai iç geometri, basınç, sızdırmazlık, malzeme ve çalışma ortamı gereksinimleriyle birlikte değerlendirilmelidir.
Delme İşleme Maliyetini Etkileyen Faktörler Nelerdir?
Delme maliyeti, yalnızca çaptan değil, istenen deliğin üretilmesi ve doğrulanmasının zorluğundan da etkilenir. Derinlik, malzeme, tolerans, takım erişimi, yüzey kalitesi, kurulum, denetim ve üretim hacmi, makine süresini etkileyen faktörlerdir.
İşlevsel gereksinimleri açıkça belirten net bir çizim, süreç planlamasını daha verimli hale getirir.
Delik Çapı ve Derinliği
Çapı önemli olsa bile, geniş ve erişilebilir bir deliğin açılması nispeten kolay olabilir.
Derin ve dar bir delik açmak daha zor olabilir çünkü aletin destekten daha uzağa uzanması gerekir. Daha büyük çıkıntı, rijitliği azaltır, talaş tahliyesini zorlaştırır ve titreşim veya koniklik olasılığını artırır.
Bu nedenle, sondaj derinliği, çap kadar maliyeti etkileyebilir.
Tolerans ve Yüzey İşlemesi
Daha sıkı toleranslar, takım tezgahları, sıcaklık, sapmalar ve denetim üzerinde daha fazla kontrol gerektirir.
Hassas bir yatak deliği, kaba işleme, yarı ince işleme, hassas delme ve detaylı ölçüm gerektirebilir. Kritik olmayan bir boşluk deliği ise sadece delme işlemi gerektirebilir.
Bu nedenle en uygun maliyetli yaklaşım, zorlu gereksinimleri yalnızca uyum, hizalama, sızdırmazlık, aşınma veya diğer ölçülebilir işlevleri etkilediği durumlarda uygulamaktır.
Malzeme ve Üretim Hacmi
Daha sert veya aşındırıcı malzemeler kesme süresini ve takım tüketimini artırabilirken, ısıya duyarlı veya işlenmesi zor malzemeler daha dikkatli işleme koşulları gerektirebilir.
Üretim hacmi, kurulum, programlama, takım ve denetim maliyetlerinin dağılımını değiştirir. Özel bir kurulum, bir prototipin önemli bir bölümünü oluşturabilirken, tekrarlanan üretim partisinde çok daha küçük bir paya sahip olabilir.
Ancak, hacim artışı proses istikrarı ihtiyacını ortadan kaldırmaz. Aynı deliğin birçok parçada tolerans dahilinde kalması gerektiğinde, tutarlı takım ve denetim daha da önem kazanır.
Doğru Delme Yöntemini Nasıl Seçersiniz?
Doğru delme stratejisini seçmek, makineden değil, deliğin tamamlanma aşamasından başlar. Deliğin geometrisi, işlevi, derinliği, malzemesi ve diğer özelliklerle olan ilişkisi, hangi takım ve kurulumun mantıklı olduğunu belirler.
Faydalı bir planlama sırası şöyledir:
Mevcut Delik → Son Geometriyi Tanımla → Delme Yöntemini Seç → Rijitliği Kontrol Et → Toleranslara Göre Bitir → Kontrol Et
Delik Geometrisiyle Başlayın
Öncelikle sondaj çapını, derinliğini, giriş yönünü ve deliğin kör mü yoksa açık mı olduğunu belirleyin.
Ardından başlangıç deliğini değerlendirin. Boyutuna yakın bir şekilde delinmiş bir açıklık, önemli konum hatası ve düzensiz malzeme içeren ham dökümden farklı bir yaklaşım gerektirir.
Takım boşluğu ve mevcut delme çubuğu çapı da rijitliği etkiledikleri için erken aşamada kontrol edilmelidir.
Fonksiyonel Toleransı Tanımlayın
Ardından, deliğin aslında ne işe yaradığını belirleyin.
Genel bir boşluk deliği, yatak yuvası, burç deliği, conta muhafazası ve koaksiyel şaft destek deliği aynı kontrollere ihtiyaç duymaz.
Çap toleransı, yuvarlaklık, hizalama, konum ve yüzey kalitesi bu fonksiyonla ilişkilendirilmelidir. Bu, kritik olmayan yüzeylerde gereksiz hassasiyeti önlerken, önemli arayüzlerin kontrol altında tutulmasını sağlar.
Aleti ve makineyi deliğe uygun hale getirin.
Son olarak, işlemi parça boyutuna ve gerekli hassasiyete göre ayarlayın.
CNC torna tezgahı, döner parçalar üzerindeki eş merkezli iç özellikler için verimli olabilir. İşleme merkezi, frezelenmiş yüzeyler ve delik desenleriyle ilişkili olması gereken delikleri işleyebilir. Büyük gövdeler yatay delme tezgahı için daha uygun olabilirken, özel hassas işler ince veya fikstür delme işlemlerini haklı çıkarabilir.
Doğru süreç, en az gereksiz işlemle istenen geometriyi güvenilir bir şekilde elde eden süreçtir.
SSS
Torna tezgahında delme işlemi yapılabilir mi?
Evet. Delme işlemi, deliğin parçanın dönme ekseniyle eşmerkezli olması durumunda genellikle torna tezgahında gerçekleştirilir. Delme çubuğu takım tutucuya monte edilir ve iş parçası dönerken mevcut delikten malzeme çıkarır. CNC torna tezgahları, hassas iç çaplar, yatak yuvaları ve diğer eşmerkezli delikler için özellikle uygundur.
Delme işlemi için hangi alet kullanılır?
Delme işleminde kullanılan ana alet, kesici uç veya tek noktalı kesici kenar takılmış bir delme çubuğudur. Daha hassas çap ayarı ve daha iyi doğruluk gerektiğinde ince delme başlıkları kullanılabilir. Alet çapı, rijitlik, uç geometrisi ve çıkıntı, delik boyutu, derinliği, malzemesi ve toleransına göre seçilmelidir.
Çizgi çizmek zor mu?
Çizgi delme işlemi, iki veya daha fazla deliğin ortak bir eksen boyunca doğru bir şekilde hizalanması gerektiğinden zorlu olabilir. Uzun takım erişimi, kurulum hatası, makine rijitliği ve iş parçası deformasyonu sonucu etkileyebilir. Delik hizalamasının korunması için doğru fikstürleme, sağlam destek, uygun referans noktası kontrolü ve dikkatli inceleme önemlidir.
Sonuç
Başarılı bir delme işlemi, deliğin gerçek işlevine göre delik boyutunu, yuvarlaklığını, doğruluğunu, hizalamasını, takım rijitliğini, kesme stabilitesini ve yüzey kalitesini kontrol etmeye bağlıdır. Delme işlemi açıklığı oluşturabilir, ancak son parçanın daha hassas geometriye, kontrollü geçmelere veya delik ile diğer kritik özellikler arasında güvenilir bir ilişkiye ihtiyaç duyduğu durumlarda delme işlemi değerli hale gelir.
TiRapid olarak , hassas iç özellikler, sıkı boyut kontrolü ve güvenilir denetim gerektiren parçalar için hassas CNC işleme ve imalat hizmetleri sunuyoruz. CNC tornalama ve frezeleme yeteneklerimiz, alüminyum, çelik, paslanmaz çelik, titanyum, mühendislik plastikleri ve diğer işleme malzemeleri genelinde prototipler ve düşük hacimli bileşenler için hassas delme işlemlerini desteklemektedir.
















