
İnce cidarlı burçların CNC tornalama işlemi, otomasyon ekipmanları, otomotiv bileşenleri, hidrolik sistemler, tıbbi cihazlar ve hassas iletim mekanizmaları gibi hassas imalat uygulamalarında yaygın olarak kullanılan bir işleme yöntemidir. Geleneksel kalın cidarlı burçlarla karşılaştırıldığında, ince cidarlı bileşenler daha düşük radyal rijitliğe sahiptir ve aynaya sıkıştırma, kesme, ısı birikimi ve iş parçasının çıkarılması sırasında deformasyona daha yatkındır. Bu etkiler, yuvarlaklık, silindiriklik ve iç ve dış çap boyutlarında değişikliklere neden olabilir. Bir parça makinede sıkıştırılmış haldeyken çizim özelliklerini karşılasa bile, sıkıştırma kaldırıldıktan sonra ovalleşebilir, yerel olarak küçülebilir veya düzensiz eşleşme boşlukları geliştirebilir. Doğru montaj gerektiren burçlar, burçlar ve hassas şaft bilezikleri için, ürün kalitesini ve parti tutarlılığını korumak için uygun proses planlaması, sıkıştırma kuvveti kontrolü ve güvenilir bir denetim prosedürü şarttır.
İnce cidarlı manşonların CNC tornalamasında yuvarlaklık hataları neden yaygındır?
İnce cidarlı manşonlar için en büyük işleme zorluğu, yetersiz yapısal rijitliktir. Tornalama sırasında, aynanın sıkıştırma kuvveti, kesme kuvveti ve termal deformasyon, iş parçasının gerçek şeklini değiştirebilir. Duvar ince olduğunda, parça nispeten uzun olduğunda veya malzeme yüksek elastikiyete sahip olduğunda, küçük dış kuvvetler bile fark edilebilir deformasyona neden olabilir. İşleme uzmanlarının, geleneksel şaft işleme parametrelerini doğrudan ince cidarlı yapılara uygulamaktan kaçınmak için duvar kalınlığını, çapı, uzunluğu, malzeme durumunu ve iş parçası tutma yöntemini dikkate almaları gerekir.
Sıkıştırma Kuvveti Oval Deformasyona Neden Olabilir
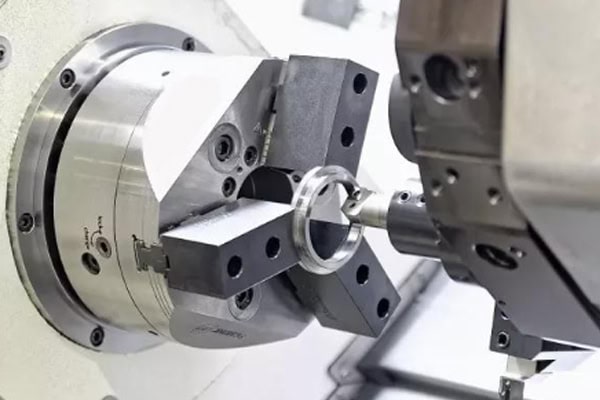
Geleneksel üç çeneli aynalar, iş parçalarını birden fazla sıkıştırma noktası aracılığıyla sabitler ve güçlü bir tutma rijitliği sağlar. Bununla birlikte, aşırı sıkıştırma kuvveti, ince duvarlı bir manşonun kesitini deforme edebilir. Sıkıştırılmış haldeyken dairesel görünen bir iş parçası, sıkıştırma kaldırıldıktan sonra aynı şeklini korumayabilir. Ayna serbest bırakıldığında, elastik geri kazanım, sıkıştırma kuvvetiyle sıkıştırılan alanların boyutlarını değiştirebilir ve bu da yuvarlaklık hatalarına yol açabilir.
- İnce cidarlı kesitlerde aşırı radyal yüklenmeyi önlemek için mandren basıncını uygun şekilde azaltın.
- İş parçasının çapına ve duvar kalınlığına göre yumuşak çeneler, özel pensler veya diğer düşük deformasyonlu bağlantı elemanları seçin.
- Yerel gerilim yoğunlaşmasını en aza indirmek için sıkıştırma uzunluğunu ve temas alanını optimize edin.
- Yüksek hassasiyetli ince cidarlı manşonlar için, sıkıştırma düzgünlüğünü artırmak amacıyla özel genişletme mandreli veya hidrolik fikstürler kullanmayı düşünün.
- Operatörler arasındaki farklılıkları azaltmak için seri üretimde tutarlı sıkıştırma parametreleri belirleyin.
Sıkıştırma kuvveti, iş parçasının stabilitesi ve kesme güvenliği arasında bir denge kurmalıdır. Basıncı azaltmak tek başına her deformasyon sorununu çözemez. Önemli kesme yükleri içeren işlemler için, işleme stabilitesini iyileştirmek amacıyla destek yapıları ve takım parametreleri de optimize edilmelidir.
Kesme Kuvvetleri ve İşleme Titreşimleri Yuvarlaklığı Etkiler
İnce cidarlı manşonlar, tornalama sırasında radyal kesme kuvvetlerine karşı hassastır. Bu durum, özellikle iç deliklerin, ince cidarlı dış çapların ve uzun çıkıntılı yapıların işlenmesinde önemlidir. Kesici takım iş parçası üzerinden geçerken lokal titreşim veya elastik sapma meydana gelebilir. Takım uzaklaştıktan sonra, malzeme elastik olarak eski haline dönebilir ve bu da gerçek kesme çapı ile programlanan boyut arasında farklılıklar yaratabilir. İşleme ayrıca periyodik takım izleri, lokal dalgalanmalar ve yuvarlaklık sapmaları da oluşturabilir.
- Gereksiz alet çıkıntısını en aza indirin.
- İş parçası malzemesine uygun, keskin kesici uçlar seçin.
- Parçanın rijitliğine göre ilerleme hızını ve kesme derinliğini ayarlayın.
- Keskin olmayan bıçak kenarlarının neden olduğu artan kesme kuvvetlerinden kaçının.
- Gerekli durumlarda aşamalı işleme ve yardımcı destek kullanın.
Radyal kesme kuvvetlerini ve işleme titreşimini azaltmak, kesme stabilitesini artırabilir ve yuvarlaklık hatalarını ve yüzey kusurlarını en aza indirebilir.
Sıcaklık Değişimleri ve Gerilim Giderilmesi Boyutsal Değişimlere Neden Olur
Paslanmaz çelik, alüminyum alaşımları ve alaşımlı çelikler farklı termal iletkenlik özelliklerine ve artık gerilme koşullarına sahiptir. Kesme işlemi sırasında ısı lokalize alanlarda biriktiğinde, iş parçasının sıcaklığı yükselir ve boyut değişikliklerine neden olur. İş parçası oda sıcaklığına soğudukça, boyutları küçülebilir. İnce cidarlı manşonlarda, termal değişiklikler ayrıca sıkıştırma gerilimi ve artık gerilme salınımı ile etkileşime girerek yuvarlaklıkta ve iç ve dış çaplarda değişikliklere neden olabilir.
İşleme başlamadan önce, üreticiler malzeme durumunu ve hammadde kalitesini doğrulamalıdır. Kaba işleme, yarı işleme ve son işleme işlemleri, gerekli hassasiyete göre düzenlenmeli ve kritik aşamalarda uygun soğutma ve boyut doğrulaması yapılmalıdır. Boyutsal kararlılık gereksinimleri yüksek olan parçalar için, parça sıcakken alınan ölçümlerin nihai kabul sonuçları olarak kullanılmasını önlemek amacıyla muayene sıcaklığı da kontrol edilmelidir.
Hassas İnce Cidarlı Manşonlar İçin CNC Tornalama Prosesi Nasıl Tasarlanmalıdır?
İnce cidarlı manşonlar için işleme süreci, bileşen geometrisine, malzeme özelliklerine ve çekme toleranslarına göre geliştirilmelidir. İyi planlanmış bir süreç, kesme deformasyonunu azaltır, tekrarlanan iş tutma işlemlerini en aza indirir ve sonraki boyut düzeltmelerini sınırlar. Hassas iç delikler, dış çaplar, uç yüzeyler ve eş merkezli birleştirme özelliklerine ihtiyaç duyan manşonlar için, kritik yüzeylerde, işlemler arasında istikrarlı konumlandırma ilişkilerini korumak için mümkün olduğunca tutarlı işleme referans noktaları kullanılmalıdır.
Kaba işleme, yarı ince işleme ve ince işleme sırasını optimize edin.
Kaba işleme öncelikle fazla malzemeyi verimli bir şekilde çıkarmak için kullanılır, ancak ince duvarlı yapı yeterli desteğe sahip olmadan önce tek bir işlemde fazla malzeme çıkarılmamalıdır. Yarı işleme, düzgün bir bitirme payı bırakırken profil ve boyutları düzeltir. Bitirme ise yuvarlaklık, boyutlar ve yüzey kalitesini kontrol etmeye odaklanır.
- Kaba işleme: Uygun bir işleme payı bırakın ve yerel duvar kalınlığını çok erken azaltmaktan kaçının.
- Yarı son işlem: İç ve dış profilleri düzeltin ve duvar kalınlığının homojenliğini ve iş parçası tutma koşullarını kontrol edin.
- Son işlem: Nihai boyutları kontrol etmek için sabit takımlar, kesme parametreleri ve sıkıştırma yöntemleri kullanın.
- Kritik işlemler arasında: Bileşen geometrisine göre kelepçelerin sökülmesi, boyutların yeniden kontrol edilmesi veya gerilim giderme işlemlerini düzenleyin.
- Seri üretim sırasında: İlk numune muayenesi yoluyla işleme sırasını ve parametrelerini doğrulayın.
İşleme toleransları, malzeme, takım ve makine rijitliğine göre belirlenmelidir. Çok küçük bir tolerans sürtünmeye neden olabilirken, aşırı malzeme kesme kuvvetlerini artırabilir. İyi planlanmış bir işleme sırası, deformasyonu kontrol etmeye ve son boyut düzeltmelerine olan ihtiyacı azaltmaya yardımcı olur.
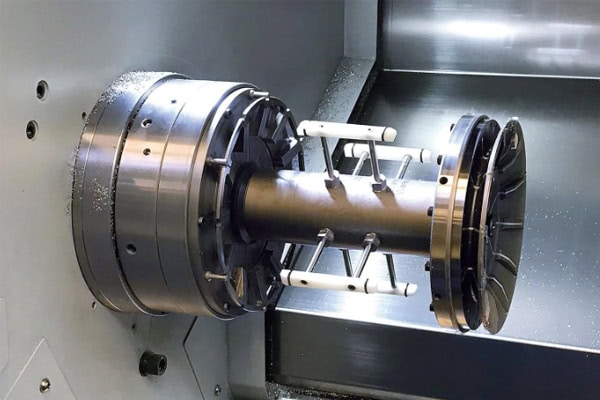
İnce cidarlı manşonlu iş parçalarının tutulmasını iyileştirmek için özel bağlantı elemanları kullanın.
İnce cidarlı manşonlarda yuvarlaklığı kontrol etmek için özel fikstürler önemli bir yöntemdir. Geleneksel aynalar standart döner parçalar için uygundur, ancak yüksek hassasiyetli ince cidarlı yapılar için, sıkıştırma pozisyonu ve kuvvet dağılımı işleme kalitesini etkileyen kritik faktörler haline gelebilir. Yumuşak çeneler, elastik pensler, genişleyen mandreller veya özel konumlandırma fikstürleri, sıkıştırma yüklerini daha eşit şekilde dağıtabilir ve yerel deformasyonu azaltabilir.
İç ve dış çaplar arasında hassas eşleşme gerektiren manşonlar için, işleme operasyonuna göre, konumlandırma referansı olarak iç çap veya dış çap kullanılarak iş parçası tutma stratejisi seçilebilir. Fikstür tasarımı, seri üretim sırasında kolay yükleme ve boşaltmaya ve tekrarlanabilir konumlandırmaya olanak sağlarken, güvenilir konumlandırma ve düzgün sıkıştırma sağlamalıdır. Yüksek uzunluk-çap oranına sahip ince cidarlı manşonlar için, eksenel destek ve işleme titreşimi de değerlendirilmelidir. Sıkıştırma kuvvetini tek başına artırmak, her stabilite sorununa uygun bir çözüm değildir.
Malzemeye göre kesme parametrelerini ve aletlerini seçin.
Farklı malzemelerin farklı kesme direnci, ısı iletkenliği ve elastik geri kazanım özellikleri vardır. İnce cidarlı manşonlar, malzemeden bağımsız olarak aynı takım ve parametreler kullanılarak işlenmemelidir. Alüminyum alaşımları genellikle iyi işlenebilirlik sunar, ancak ince cidarlı yapılar yine de sıkıştırma deformasyonunun ve termal genleşmenin kontrolünü gerektirir. Paslanmaz çelik, iş sertleşmesine eğilimlidir; bu nedenle takım keskinliği, kesme ısısı ve talaş tahliyesi önemlidir. Alaşımlı çelikler için kesme koşulları, sertliğe, ısıl işlem durumuna ve takım malzemesine göre belirlenmelidir.
| Malzeme | İşleme Özellikleri | Temel Süreç Hususları |
| Alüminyum alaşımları | Nispeten düşük kesme direnci ve belirgin termal genleşme | Sıkıştırma kuvvetini, kesme sıcaklığını ve boyutsal geri kazanımı kontrol edin. |
| Paslanmaz çelik | Önemli iş sertleşmesi ve yoğun kesme ısısı | Uygun takım seçimi yapılmalı ve sürekli kesim ile etkili talaş tahliyesi sağlanmalıdır. |
| Alaşımlı çelik | Mukavemet ve sertlik, malzemenin durumuna bağlı olarak değişir. | Takım ve kesme parametrelerini ısıl işlem koşullarına uygun hale getirin. |
| Pirinç | İyi işlenebilirlik ve hassas döner parçalar için uygunluk. | İşleme izlerinin, boyutsal hassasiyetin ve çapak oluşumunun kontrolü. |
Gerçek parametreler, malzeme kalitesi, makine kapasitesi, takım özellikleri, duvar kalınlığı ve çizim gereksinimleri dikkate alınarak belirlenmelidir. Yüksek hassasiyetli manşonlar için, onaylanmış prosesin seri üretime uygulanmasından önce deneme işleme ve ilk numune muayenesi önerilir.
İnce cidarlı kovanlarda yuvarlaklık, silindiriklik ve boyutsal doğruluk nasıl kontrol edilir?
İnce cidarlı manşonların kalite kontrolü, yalnızca tek bir noktada dış veya iç çapın ölçülmesine dayanmamalıdır. Yuvarlaklık, silindiriklik, duvar kalınlığı homojenliği ve boyut toleransları farklı geometrik özellikleri tanımlar ve çizim spesifikasyonlarına dayalı uygun kontrol yöntemleri gerektirir. İnce cidarlı bileşenler için, kontrol sıkıştırma kuvvetinin kendisi ölçüm sonucunu etkileyebilir, bu nedenle ölçüm aparatlarından kaynaklanan deformasyondan kaçınılmalıdır.
Yuvarlaklık ve koordinat ölçme ekipmanlarını kullanarak kritik geometrik özellikleri inceleyin.
Yuvarlaklık ölçüm cihazı, belirli kesitlerdeki yuvarlaklık hatalarını değerlendirmek ve ovalite ve üç loblu profiller gibi sapmaları belirlemek için uygundur. Koordinat ölçüm makinesi (CMM), denetim planına göre kritik boyutları, konum ilişkilerini ve seçilen geometrik toleransları değerlendirebilir. Gerçek yeteneği, proba, ölçüm stratejisine ve bileşen geometrisine bağlıdır.
- Yuvarlaklık kontrolü: Çizimde belirtilen kesit noktalarındaki yuvarlaklık hatalarını ölçün.
- Silindiriklik incelemesi: Silindirik yüzeyin genel şekil sapmasını değerlendirin.
- İç ve dış çap kontrolü: Uygun aralık ve hassasiyete sahip ölçüm aletleri kullanın.
- Duvar kalınlığı kontrolü: Çevresel farklı noktalardaki duvar kalınlığı değişimlerini kontrol edin.
- Montaj doğrulaması: Birbirine uyan parçalar için, gerçek montajı veya özel ölçüm aletlerini kullanarak işlevsel uyumu doğrulayın.
İnce cidarlı kılıflar için ölçüm yöntemleri, ek sıkıştırma kuvvetlerini en aza indirmelidir. Gerektiğinde, elastik deformasyonun sonuçları etkilemesini önlemek için düşük kuvvetli problar, özel destekler veya temassız ölçüm ekipmanları kullanılabilir.
İlk Ürün Muayenesi ve Parti Proses Kontrolünün Oluşturulması
Sadece ilk ürünün eksiksiz incelenmesi, tüm partide tutarlı kaliteyi garanti etmek için yeterli değildir. Takım aşınması, makine termal koşulları, fikstür aşınması ve malzeme partisi varyasyonları, sonraki parçaların hedef boyutlarından kademeli olarak sapmasına neden olabilir. Kritik ince cidarlı kılıflar için, üretim hacmine, kalite risklerine ve müşteri gereksinimlerine göre uygun bir örnekleme sıklığı belirlenmelidir.
- İlk parça incelemesi: İşleme sırasının, fikstür kurulumunun ve kritik boyutların çizim gereksinimlerini karşıladığını doğrulayın.
- Üretim sürecinde numune alma: İç ve dış çaplardaki, yuvarlaklıktaki ve kritik eşleşme boyutlarındaki değişiklikleri izleyin.
- Takım yönetimi: Aşınma durumuna ve muayene sonuçlarına göre kesici takımları ayarlayın veya değiştirin.
- Parti kayıtları: Malzeme bilgilerini, işleme parametrelerini ve muayene sonuçlarını muhafaza eder.
- Son kontrol: Müşteri gereksinimlerine uygun olarak eksiksiz kalite doğrulama ve ilgili raporların hazırlanması.
İstikrarlı bir kalite yönetim sistemi, işleme varyasyonlarını erken aşamada tespit etmeye, parti yeniden işleme ve hurda riskini azaltmaya ve tekrarlanan siparişler için güvenilir süreç referansları sağlamaya yardımcı olur.
İnce cidarlı manşonlar için hassas CNC tornalama üreticisi nasıl seçilir?
Hassas ince cidarlı manşon tedarikinde, bir tedarikçinin geleneksel CNC tornalama yeteneğinden daha fazlasına ihtiyacı vardır. Düşük rijitliğe sahip iş parçaları, hassas iç delikler ve zorlu tolerans gereksinimleri konusunda deneyim de önemlidir. Alıcılar, makine konfigürasyonlarını, fikstür tasarım yeteneklerini, denetim tesislerini, malzeme tedarik kanallarını ve numune doğrulama prosedürlerini değerlendirmelidir. Uzun vadeli tedarik projeleri için, süreç istikrarı ve parti tutarlılığı da tedarik değerlendirmesine dahil edilmelidir.
Teklif istemeden önce eksiksiz mühendislik çizimlerini ve teknik gereksinimleri hazırlayın.
Açık ve anlaşılır mühendislik dokümantasyonu, işleme tedarikçilerinin parça geometrisini, işleme zorluklarını ve üretim maliyetlerini doğru bir şekilde değerlendirmelerine yardımcı olur. İnce cidarlı manşon projelerinde, özellikle duvar kalınlığına, iç ve dış çap boyutlarına, uzunluğa, yuvarlaklığa, silindirikliğe, yüzey pürüzlülüğüne ve malzeme kalitesine dikkat edilmelidir. Kritik kabul gereksinimleri olmadan yalnızca dış boyutların verilmesi, eksik fiyat tekliflerine veya uygun olmayan işleme önerilerine yol açabilir.
- 2 boyutlu mühendislik çizimleri ve 3 boyutlu CAD modelleri
- Malzeme kalitesi ve ısıl işlem durumu
- İç ve dış çap ve duvar kalınlığı toleransları
- Yuvarlaklık, silindiriklik ve eşmerkezli eşleşme gereksinimleri
- Yüzey pürüzlülüğü ve son işlem gereksinimleri
- Prototip miktarı ve seri üretim gereksinimleri
- Denetim raporları ve teslimat gereksinimleri
Dokümantasyon ne kadar eksiksiz olursa, mühendislik ekibinin proses fizibilitesini, fikstür gereksinimlerini ve denetim yöntemlerini değerlendirmesi o kadar kolay olur. Eksiksiz teknik bilgiler ayrıca daha doğru fiyat teklifleri ve teslim süresi tahminlerini de destekler.
Numuneler aracılığıyla işleme kabiliyetini ve parti tutarlılığını doğrulayın.
Hassas ince cidarlı manşonlar için, numune doğrulaması, alıcıların gerçek işleme sonuçlarının çizim gereksinimlerini karşılayıp karşılamadığını teyit etmelerini sağlar. Numune incelemesi sırasında, özellikle iş parçası makineye sıkıştırıldıktan sonraki yuvarlaklığa, iç ve dış çap boyutlarına, duvar kalınlığı homojenliğine ve kritik birleştirme koşullarına dikkat edilmelidir. İş parçası makineye sıkıştırılmış haldeyken alınan ölçümler, nihai kalitenin yeterli kanıtı olarak kabul edilmemelidir.
TiRapid, CNC tornalama ve hassas CNC işleme hizmetleri sunmakta olup, parça çizimleri, malzemeler, boyut toleransları ve üretim miktarlarına göre işleme çözümlerini değerlendirebilmektedir. Şirket, prototip geliştirme aşamasından seri üretime kadar olan projeleri desteklemektedir. Alıcılar, teklif aşamasında eksiksiz CAD dokümantasyonu ve kalite gereksinimlerini sunarak, mühendislik ekibinin iş parçası tutma, işleme sıraları, muayene yöntemleri ve üretim fizibilitesini değerlendirmesine olanak tanır.
Hassas ince cidarlı manşonlarda yuvarlaklığın kontrolü, malzeme seçimi, fikstür tasarımı, kesme parametreleri, işleme sıraları ve muayene prosedürlerinin koordineli yönetimini gerektirir. Numune doğrulaması ve sürekli parti kalite izlemesi yoluyla üreticiler, ince cidarlı deformasyon risklerini azaltabilir, boyutsal tutarlılığı iyileştirebilir ve alıcıların hassas bileşenler için daha güvenilir bir tedarik süreci oluşturmasına yardımcı olabilir.
















