
Özel işleme, bir parça standart bir bileşen olarak temin edilemediğinde veya geometrisi, malzemesi, toleransı veya işlevi belirli bir projeye göre uyarlanması gerektiğinde kullanılır. Mühendisler, bir tasarımı mevcut bir parçaya uydurmaya zorlamak yerine, bileşeni gerçek mekanik gereksinimlere göre üretebilirler.
Bu kılavuz, özel işleme yönteminin nasıl çalıştığını, karmaşık parçalar için neden faydalı olduğunu, yaygın olarak kullanılan süreçleri ve malzemeleri ve geometri, toleranslar, kalite gereksinimleri, maliyet ve üretim hacminin nihai üretim stratejisini nasıl etkilediğini açıklamaktadır.
Özel Talaşlı İmalat Nedir?
Özel işleme, standart bir katalog spesifikasyonuna göre değil, belirli bir çizime, CAD modeline veya işlevsel gereksinime göre üretilen parçaların imalatıdır. Bu parçalar tamamen yeni tasarımlar, mevcut bileşenlerin değiştirilmiş versiyonları veya artık ticari olarak bulunmayan ürünlerin yerine geçen parçalar olabilir.
CNC işleme, programları, takımları ve ayarları özel üretim kalıplarına gerek kalmadan farklı geometrilere uyarlanabildiği için yaygın olarak kullanılmaktadır. Parçaya bağlı olarak, özel işleme frezeleme, tornalama, EDM, delme, delik işleme veya birkaç işlemin bir kombinasyonunu içerebilir.
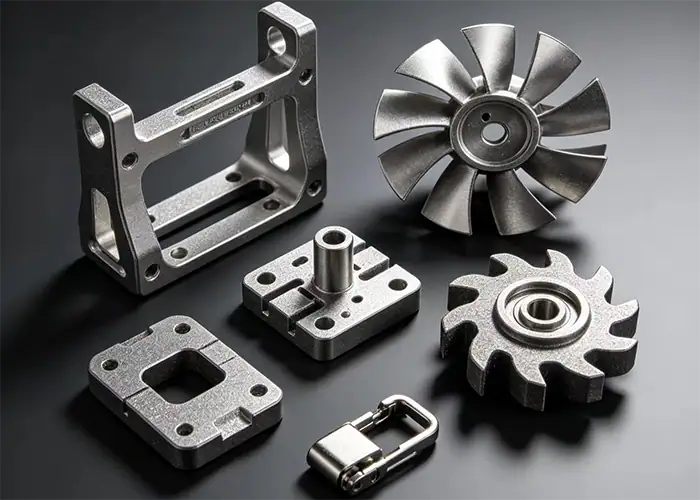
İşlenmiş bir parçayı özel kılan nedir?
İşlenmiş bir parça, özellikleri belirli bir ürün veya uygulama için tanımlandığında özel üretim haline gelir. Bu farklılık, genel geometri, delik konumları, malzeme kalitesi, yüzey işleme, tolerans, gravür, montaj arayüzleri veya standart bir bileşende bulunmayan başka bir özellik içerebilir.
Özelleştirme, parçanın son derece karmaşık olması anlamına gelmez. Alışılmadık bir çapa sahip basit bir ara parça veya üretimi durdurulmuş bir arayüze sahip yedek bir mil, bileşik yüzeylere sahip çok eksenli bir gövde kadar özel bir işleme projesi olabilir.
Özel İşleme ile Standart İşleme Arasındaki Fark
Standartlaştırılmış üretim, aynı tasarımın tekrar tekrar üretilmesi ve sürecin istikrarlı geometri etrafında optimize edilebilmesi durumunda en verimlidir. Özel işleme, parça özelliklerinin değişmesi, miktarların azalması veya geometrinin projeye özgü bir üretim stratejisi gerektirmesi durumunda daha fazla esneklik sağlar.
Dolayısıyla ayrım, hangi yöntemin daha gelişmiş olduğundan ziyade üretim gereksinimiyle ilgilidir. İstikrarlı, tekrarlanabilir ürünler optimize edilmiş üretim süreçlerinden fayda sağlarken, özel parçalar esnek programlama, takım, kurulum ve mühendislik incelemesinden fayda görür.
Karmaşık Parçalar İçin Özel Talaşlı İmalatın İyi Sonuç Vermesinin Nedenleri
Karmaşık parçalar nadiren tek bir üretim zorluğu sunar. Tek bir bileşen, kavisli yüzeyleri, hassas delikleri, ince duvarları, derin oyukları, farklı toleransları ve çeşitli fonksiyonel arayüzleri bir araya getirebilir. Özel işleme, sürecin sabit bir üretim standardına göre değil, bu gereksinimlere göre şekillendirilmesine olanak tanır.
Eşsiz Geometri İçin Daha Fazla Özgürlük
Özel işleme, takım yolu doğrudan parça geometrisinden programlandığı için tasarımcılara standart dışı şekiller oluşturma konusunda daha fazla özgürlük sağlar. Özelliklerin katalog boyutuna veya önceden var olan bir bileşene uyması gerekmez.
Çok eksenli işleme, daha az kurulumla daha fazla yüzeye ulaşılmasını sağlayarak bu esnekliği daha da artırır. Bu, özellikle gövdeler, braketler, manifoldlar, pervaneler, tıbbi donanımlar ve özellikleri birden fazla yüzeye yayılmış diğer parçalar için kullanışlıdır.
Kritik Özelliklerin Daha İyi Kontrolü
Özel bir parçanın her boyutunun aynı hassasiyet seviyesine sahip olması gerekmez. Mühendisler, uyumu, hareketi, hizalamayı, sızdırmazlığı veya montajı kontrol eden yüzeyleri belirleyebilir ve gerçek işlevsel değer yarattıkları yerlerde daha sıkı gereksinimler atayabilirler.
Bu sayede işleme ve denetim çalışmaları, parçanın tamamının üretimini gereksiz yere zorlaştırmak yerine, en önemli özelliklere odaklanabilir.
Özel ekipmanlara ihtiyaç duymadan esnek üretim
Özel CNC işleme yönteminin başlıca avantajlarından biri, tasarım değişikliklerinin genellikle yeni bir kalıp veya pres kalıbı oluşturmak yerine CAD modelini, programı, takım yolunu, fikstürü veya işleme stratejisini güncelleyerek ele alınabilmesidir.
Bu esneklik, özellikle tasarımın hala değişebileceği ve özel üretim kalıplarının kullanımının haklı gösterilmesinin zor olacağı prototipleme ve düşük hacimli üretim aşamalarında son derece faydalıdır.
Özel Talaşlı İmalat Süreci Nasıl İşler?
Güvenilir bir özel işleme süreci, malzeme makineye ulaşmadan önce başlar. Çizim, geometri, tolerans, malzeme, üretim miktarı ve muayene gereksinimleri, parçanın nasıl üretilmesi gerektiğini etkiler.
CAD modelini ve teknik çizimi inceleyin.
İlk adım, CAD modelini ve çizimini boyutlar, toleranslar, malzemeler, yüzey işlemleri, dişler, referans ilişkileri ve diğer özellikler açısından incelemektir.
Bu aşamada imalat kolaylığı da kontrol edilmelidir. Derin oyuklar, erişilemeyen iç özellikler, çok ince duvarlar, alışılmadık köşe yarıçapları ve gereksiz yere dar toleranslar, bir parçanın işlenmesini önemli ölçüde zorlaştırabilir.
İşlem, Malzeme ve Takım Seçimi
Üretim yöntemi, parçanın şekline bağlıdır. Dönme geometrisi tornalama işlemini, prizmatik özellikler genellikle frezeleme işlemini tercih ederken, her ikisini de birleştiren parçalar birden fazla işlem gerektirebilir.
Takım seçimi, malzeme davranışı, özellik derinliği, erişim, rijitlik ve yüzey gereksinimlerini de dikkate almalıdır. Bazı projeler standart takımlarla tamamlanabilirken, karmaşık geometriler özel kesiciler veya EDM gerektirebilir.
Parçayı programlayın, işleyin ve tamamlayın.
CAM programlama, gerekli geometriyi işleme operasyonlarına ve takım yollarına dönüştürür. Bu süreç kaba işleme, yarı ince işleme, delme, diş açma, ince işleme ve ek ayarları içerebilir.
İşleme sonrasında, parçalar kullanım amacına bağlı olarak çapak alma, parlatma, eloksal kaplama, kaplama, pasivasyon, ısıl işlem veya başka bir ikincil işleme tabi tutulabilir.
Son Bileşeni Kontrol Edin
Muayene, üretilen parçanın çizime ve fonksiyonel gereksinimlere uygun olduğunu doğrular. Muayene yöntemi, her boyut için tek bir alete güvenmek yerine, ölçülen özelliğe uygun olmalıdır.
Kumpaslar ve mikrometreler, kolayca ulaşılabilen birçok boyut için iyi sonuç verirken, karmaşık profiller, konumlar ve referans noktası ilişkileri koordinat ölçümü veya optik yöntemler gerektirebilir.
Başlıca Özel İşleme Süreçleri
Özel işleme, tek bir spesifik işlem değildir. En iyi işlem, parçanın dönme hareketi yapıp yapmadığına, prizmatik olup olmadığına, çok taraflı olup olmadığına, yüksek konturlu olup olmadığına veya ulaşılması zor olup olmadığına bağlıdır.
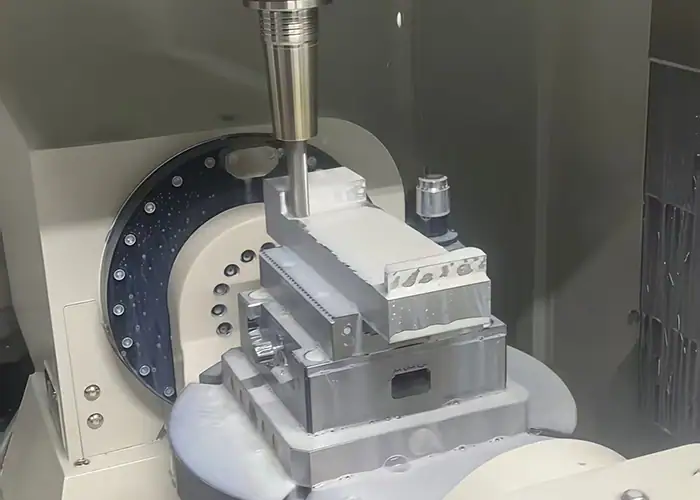
CNC Freze
CNC frezeleme, sabit veya indekslenmiş bir iş parçasından malzeme çıkarmak için dönen kesici takımlar kullanır. Genellikle cepler, yuvalar, düz yüzeyler, delik desenleri, konturlar, braketler, gövdeler, fikstürler ve diğer prizmatik bileşenler için kullanılır.
Üç eksenli frezeleme, birçok geleneksel parçayı verimli bir şekilde işlerken, dört eksenli ve beş eksenli makineler, özelliklerin birden fazla tarafta veya karmaşık açılarda yer alması durumunda ek erişim sağlar.
CNC Torna
CNC tornalama, kesici bir aletin malzemeyi kaldırdığı sırada iş parçasını döndürür. Özellikle miller, burçlar, pimler, kovanlar, dişli bileşenler ve esas olarak silindirik geometriye dayalı diğer parçalar için etkilidir.
Tornalama-frezeleme ekipmanları, tornalama, frezeleme, delme ve diğer işlemleri birleştirerek, uygun parçalar için makineler arasındaki aktarımları azaltabilir.
5 Eksenli CNC İşleme
5 eksenli işleme, takımın iş parçasına ek yönlerden yaklaşmasına olanak tanır. Karmaşık yüzeyler, çok taraflı parçalar, açılı özellikler ve aksi takdirde birkaç yeniden konumlandırma işlemi gerektirecek bileşenler için değerlidir.
Üretimdeki en büyük avantaj sadece daha fazla karmaşıklık değildir. Daha iyi bir yaklaşım açısı, daha kısa, daha rijit takımlar oluşturmaya ve gereken kurulum sayısını azaltmaya da olanak tanır.
EDM ve İkincil İşleme
Elektrik deşarjlı işleme, geleneksel kesici takımların dar yuvalar, keskin iç detaylar, küçük özellikler veya zorlu iç geometriler oluşturmakta yetersiz kaldığı durumlarda, elektrik iletken malzemeler için kullanışlıdır.
Özel projelerde, nihai gereksinimler tek bir işlemde elde edilemediğinde, işleme ile taşlama, honlama, raybalama, kaynak, ısıl işlem veya yüzey işlemesi bir arada da gerçekleştirilebilir.
Özel işleme için hangi malzemeler kullanılabilir?
Özel işleme, çok çeşitli metalleri ve mühendislik plastiklerini destekler. Öncelikle parçanın işlevine uygun doğru malzeme seçilmeli, ardından işleme stratejisi malzemenin mukavemeti, sertliği, termal davranışı, stabilitesi ve işlenebilirliği doğrultusunda ayarlanmalıdır.
Alüminyum ve Alüminyum Alaşımları
Alüminyum, nispeten düşük yoğunluğunu iyi işlenebilirlik özelliğiyle birleştirdiği için yaygın olarak kullanılmaktadır. 6061 gibi kaliteler, gövdeler, fikstürler, braketler, prototipler ve genel hassas bileşenler için yaygın olarak kullanılırken, mekanik performansın daha yüksek olduğu durumlarda 7075 gibi daha yüksek mukavemetli kaliteler tercih edilebilir.
Yüksek ısı iletkenliği, ısının kesme bölgesinden uzaklaştırılmasına yardımcı olur; ancak ince detaylar ve çapak oluşumu yine de dikkatli kontrol gerektirir.
Çelik ve paslanmaz çelik
Karbon ve alaşımlı çelikler, mukavemet, aşınma direnci ve geniş bir ısıl işlem seçeneği yelpazesi sunar. Paslanmaz çelikler ise korozyon direnci ekler ve ekipman, tıbbi, işleme ve sıvı taşıma uygulamalarında yaygın olarak kullanılır.
Alüminyuma kıyasla, birçok çelik daha yüksek kesme kuvvetleri ve daha fazla takım aşınması yaratır. Paslanmaz çelik kaliteleri ayrıca ısı üretimi ve iş sertleştirmesine daha fazla dikkat gerektirebilir.
Titanyum ve Diğer Yüksek Performanslı Metaller
Yüksek mukavemet-ağırlık oranı, korozyon direnci veya zorlu hizmet performansı, ek işleme zorluğunu haklı çıkardığında titanyum tercih edilir.
Nispeten düşük ısı iletkenliği, ısıyı kesici kenara yakın bir yerde yoğunlaştırır; bu da takım aşınması, soğutma ve kesme stabilitesini önemli hususlar haline getirir.
Mühendislik Plastikleri
POM, PEEK, PTFE, naylon ve PEI gibi mühendislik plastikleri, izolatörler, burçlar, aşınma bileşenleri, hafif yapılar, kimyasal dirençli parçalar ve diğer özel uygulamalar için kullanılır.
Bu malzemelerin işlenme davranışları metallerden önemli ölçüde farklıdır. Isı, sıkıştırma kuvveti, nem emilimi, termal genleşme ve malzeme esnekliği, nihai boyutları etkileyebilir.
Karmaşık Özel Parçalarda İşleme Zorlukları
Geometri, takım erişimini kısıtladığında, parça rijitliğini azalttığında, kurulum sayısını artırdığında veya denetimi zorlaştırdığında karmaşıklık artar. Bu nedenle en iyi strateji, geometrinin modellenebilir olup olmadığını değerlendirmekten ziyade, parçanın gerçekte nasıl kesileceğini ve ölçüleceğini değerlendirmektir.
Derin Cepler ve İç Özellikler
Derin oyuklar genellikle uzun erişimli aletler gerektirir. Aletin uzantı uzunluğu arttıkça, rijitlik azalır ve kesici titreşime ve sapmaya karşı daha hassas hale gelir.
İç köşelerin de gerçekçi yarıçaplara sahip olması gerekir çünkü döner kesiciler doğrudan mükemmel keskinlikte iç köşeler oluşturamaz. Mevcut kesici boyutlarına göre tasarım yapmak hem stabiliteyi hem de maliyeti iyileştirebilir.
İnce Duvarlar ve Hassas Yapılar
İnce duvarlar kesme ve sıkıştırma kuvvetleri altında hareket edebilir. Malzeme çıkarılması, işleme ilerledikçe sertliği de azaltır, bu nedenle geometri kaba işleme ve ince işleme sırasında farklı davranabilir.
Üretim stratejileri, aşamalı malzeme çıkarma, destek özellikleri, daha hafif son işlem geçişleri, kontrollü sabitleme ve uygun kesme yönünü içerebilir.
Çok Taraflı ve Konturlu Geometri
Çeşitli taraflara yerleştirilmiş özellikler, geleneksel bir makinede birden fazla kurulum gerektirebilir. Her yeniden konumlandırma işlemi, hizalama varyasyonu için yeni bir fırsat yaratır.
Çok eksenli işleme, uygun parçalar için bu geçişleri azaltabilir ve karmaşık yüzeylere ve açılı özelliklere daha iyi erişim sağlayabilir.
Birden Fazla İşlem Gerektiren Özellikler
Bazı parçalar, tornalanmış çapları, frezelenmiş cepleri, delinmiş delikleri, hassas delikleri, dişleri ve yüzey işlemlerini bir araya getirir.
En büyük zorluk, işlemler arasında veri noktası ilişkilerini sürdürmektir. Süreç planlaması, hangi özelliklerin önce oluşturulacağını ve daha sonraki kurulumların parçayı nasıl bulacağını belirlemelidir.
Özel Talaşlı İmalatta Toleranslar ve Hassasiyet
Özel işleme, hassas boyut kontrolünü destekleyebilir, ancak elde edilebilir tolerans malzeme, geometri, özellik boyutu, makine kapasitesi, takım, iş parçası tutma, termal kararlılık ve denetime bağlıdır. Bu nedenle, tek bir evrensel sayı olarak değil, fonksiyona göre tanımlanmalıdır.
Hangi ölçülerde hassas toleranslara ihtiyaç duyulur?
Kritik boyutlar genellikle eşleşme ilişkilerini, yatak uyumlarını, sızdırmazlığı, hizalamayı, konumlandırmayı veya hareketi kontrol eder. Bunlara üretim ve denetimde daha fazla dikkat edilmesi gerekir.
İşlevsel olmayan boşluk yüzeyleri genellikle aynı hassasiyeti gerektirmez. Gereksiz toleransların gevşetilmesi, parça performansını düşürmeden işleme süresini kısaltabilir ve denetimi basitleştirebilir.
Kurulum ve Takım Seçiminin Doğruluk Üzerindeki Etkisi
Takım uzunluğu, kesici sertliği, iş parçası tutma şekli, makine durumu, takım aşınması ve kesme stratejisi, boyutsal tutarlılığı etkileyen faktörlerdir.
Birden fazla yüzeyin birbirine referans verdiği durumlarda kurulum tasarımı özellikle önemlidir. İlişkili özellikleri ortak bir kurulumda tutmak, geometrinin izin verdiği durumlarda yeniden konumlandırma hatasını azaltabilir.
Tolerans Birikimini Yönetme
Tek bir parça, her bir boyut ölçüsüne uygun olsa bile, aynı yönde birden fazla tolerans biriktiğinde montaj sorunu yaratabilir.
Net referans noktaları ve fonksiyonel boyutlandırma bu riski kontrol etmeye yardımcı olur. Tasarımcılar, her bir özelliği bağımsız olarak sıkılaştırmak yerine, gerçek arayüzü etkileyen boyut zincirine odaklanmalıdır.
Daha İyi Özel İşleme için Tasarım
Özel işleme için iyi bir tasarım, her parçayı basitleştirmek anlamına gelmez. Bu, gerekli işlevi korurken, performansı artırmadan maliyeti yükselten geometriden kaçınmak anlamına gelir.
Alet erişimini ve iş parçası tutma sistemini iyileştirin.
İşlenecek her bir özellik, hem kesici takım hem de komple takım düzeneği için pratik bir yaklaşım yoluna ihtiyaç duyar.
Parçalar ayrıca sabitleme için yeterli stabil geometri sağlamalıdır. Modellemesi kolay ancak sıkıştırması zor olan bir özellik, ek kurulumlar veya özel iş tutma sistemleri gerektirebilir.
Pratik Yarıçaplar, Derinlikler ve Duvar Kalınlıkları Kullanın
Daha büyük iç yarıçaplar genellikle daha rijit takımlara ve daha kolay işlemeye olanak tanır. Orta düzeydeki cep derinlikleri, aşırı takım erişimine olan ihtiyacı azaltırken, pratik duvar kalınlıkları stabiliteyi artırır.
Bu kararlar, parçanın genel boyutlarındaki küçük değişikliklerden daha büyük bir etkiye sahip olabilir ve üretilebilirliği etkileyebilir.
Gereksiz Karmaşıklık Yaratan Özellikleri Basitleştirin
Çok derin yuvalar, gizli cepler, standart dışı dişler, keskin iç köşeler ve zorlu toleranslara sahip kozmetik yüzeyler, işlem sayısını artırabilir.
Bu özelliklerin belirgin bir işlevsel amacı olmadığında, bunların basitleştirilmesi işlem süresini, özel alet ihtiyacını ve denetim gereksinimlerini azaltabilir.
Sıkı toleransları yalnızca önemli olan yerlerde uygulayın.
Bir çizimin, geniş çapta dar toleranslar uygulanması durumunda üretimi daha zor ve maliyetli hale gelir.
Daha etkili yaklaşım, hangi boyutların işlevi kontrol ettiğini belirlemek ve diğer alanlarda makul bir üretim özgürlüğü bırakmaktır.
Özel Talaşlı İmalatta Kalite Nasıl Kontrol Edilir?
Kalite kontrolü, yalnızca son kontrol olarak ele alınmak yerine, üretim sürecine entegre edilmelidir. Karmaşık parçalar, ek işlemler yeniden işlemeyi zorlaştırmadan önce kritik boyutların doğrulanmasından fayda görür.
İlk Ürün ve Süreç İçi Muayene
İlk ürün muayenesi, ek parçalar tamamlanmadan önce ilk üretim sürecinin gerekli boyutları, malzeme durumunu ve yüzey kalitesini sağladığını doğrular.
Bu sayede, üretim sırasında kritik boyutlar, takım aşınması, kurulum tutarlılığı ve diğer değişkenler süreç içi kontrollerle izlenebilir.
Karmaşık Özellikler İçin Boyutsal Kontrol
Farklı geometriler farklı inceleme yöntemleri gerektirir. Koordinat ölçüm makineleri karmaşık geometriler ve referans noktasına dayalı ölçümler için kullanışlıyken, optik sistemler görünür profiller ve küçük özellikler için faydalı olabilir.
Tasarım aşamasında denetim planlaması dikkate alınmalıdır çünkü derinlemesine girintili veya gizli özellikler, işlenebilir olsalar bile ölçülmesi zor olabilir.
Yüzey İşlemi ve Son Kontrol
Yüzey kalitesi, sızdırmazlığı, aşınmayı, sürtünmeyi, görünümü, yorulma davranışını veya kaplama performansını etkileyebilir.
Bu nedenle, parçanın piyasaya sürülmesinden önce hem boyut gereksinimlerinin hem de belirtilen yüzey işleme koşullarının son kontrolü yapılmalıdır.
Özel işleme maliyetini ve teslim süresini etkileyen faktörler nelerdir?
Özel işleme maliyeti, tüm üretim sürecine bağlıdır. Malzeme fiyatı önemlidir, ancak işleme süresi, kurulum karmaşıklığı, takım, denetim, son işlem ve miktar da genellikle aynı derecede etkilidir.
Parça Geometrisi ve İşleme Süresi
Karmaşık geometri, daha fazla takım yolu, daha küçük kesiciler, daha yavaş son işlem geçişleri, birden fazla kurulum veya ek programlama gerektirebilir.
Derin oyuklar ve kısıtlı erişim, kesme koşullarının istikrarlı kalması gerektiğinden, işlem süresini de artırma eğilimindedir.
Malzeme ve İşlenebilirlik
Malzeme hem ham madde fiyatını hem de işleme zorluğunu etkiler. Alüminyum genellikle titanyum veya birçok paslanmaz çeliğe göre daha kolay işlenirken, daha sert veya ısıya dayanıklı malzemeler kesme süresini ve takım tüketimini artırabilir.
Malzeme kalitesi ve sertifikasyon gereksinimleri de tedarik ve teslim süresini etkileyebilir.
Toleranslar ve Yüzey Gereksinimleri
Daha sıkı toleranslar, daha istikrarlı kurulumlar, ek son işlem aşamaları, çevresel kontrol ve ek denetim gerektirebilir.
Belirtilen pürüzlülük, parlatma, ısıl işlem, anotlama, kaplama veya pasivasyon, üretim aşamalarına ek işlemler getirebilir.
Miktar ve İkincil İşlemler
Az miktardaki siparişlerde programlama ve kurulum maliyetleri daha az sayıda parçaya yayılırken, daha büyük miktarlardaki siparişlerde bu maliyetler daha verimli bir şekilde dağıtılabilir.
İkincil işlemler de planlamayı etkileyebilir çünkü parçaların işleme, son işlem, ısıl işlem ve muayene tedarikçileri arasında taşınması gerekebilir.
Özel Talaşlı İmalat Ne Zaman Mantıklı Olur?
Özel işleme, esneklik, geometri veya üretim miktarı nedeniyle standart çözümlerin pratik olmadığı durumlarda en değerlidir. Yaygın durumlar arasında benzersiz tasarımlar, yedek parçalar, prototipler ve az miktarda üretilen hassas bileşenler yer alır.
Prototip ve Yeni Ürün Geliştirme
CNC işleme, özel kalıplara gerek kalmadan, mühendislik verilerinden doğrudan fonksiyonel parçalar üretilmesine olanak tanır.
Bu sayede, daha yüksek hacimli kalıp veya üretim kararları alınmadan önce tasarımlar test edilebilir ve revize edilebilir.
Düşük Hacimli Hassas Üretim
Az sayıda üretilen parçalar genellikle seri üretim kalitesinde malzemelere ve hassas geometriye ihtiyaç duyar, ancak yüksek kalıp yatırımı gerektirmez.
Özel işleme, programlama ve fikstürleme işlemlerinin kalıcı bir üretim aleti gerektirmeden belirli miktara uyarlanabilmesi nedeniyle bu gereksinimi karşılamaktadır.
Standart Dışı ve Yedek Parçalar
Eski ekipmanlarda, orijinal tedarikçiden artık temin edilemeyen veya üretimi durdurulmuş bileşenler kullanılabilir.
Bazen mevcut bir çizimden, CAD modelinden, örnekten veya tersine mühendislikle elde edilen geometriden yola çıkarak bir yedek parça üretilebilir ve bu sayede kritik ekipmanların hizmette kalması sağlanabilir.
Benzersiz Fonksiyonel Gereksinimlere Sahip Parçalar
Standart bir bileşen, gerekli tasarıma yakın olabilir ancak yine de tek bir arayüz, malzeme, delik deseni, tolerans veya çevresel gereksinim nedeniyle arızalanabilir.
Özel işleme, uygun olmayan standart bir parçayı barındırmak için çevredeki düzeneği yeniden tasarlamak yerine, söz konusu özellik setinin uygulama etrafında oluşturulmasına olanak tanır.
Özel Talaşlı İmalat ve Diğer İmalat Yöntemleri
Özel işleme, özellikle hassas parçalar, karmaşık geometri, prototipler ve düşük üretim miktarları için rekabetçi bir çözümdür çünkü özel üretim kalıplarına olan ihtiyacı ortadan kaldırır. Geometri veya hacim değiştiğinde diğer yöntemler daha uygun hale gelebilir.
Özel İşleme ve Enjeksiyon Kalıplama Karşılaştırması
Prototip ve düşük hacimli parçalar için işleme daha esnektir çünkü kalıp gerektirmez. Enjeksiyon kalıplama ise plastik tasarımın istikrarlı olduğu ve üretim hacminin kalıp kullanımını haklı çıkaracak kadar yüksek olduğu durumlarda daha cazip hale gelir.
Özel İşleme ve 3D Baskı Karşılaştırması
İşleme yöntemi, mühendislik kalitesindeki malzemelerden doğrudan parça üretir ve hassas fonksiyonel yüzeyler için oldukça uygundur. 3D baskı ise son derece karmaşık iç geometri için daha fazla özgürlük sunar ve hızlı konsept geliştirme için faydalı olabilir.
Özel İşleme ve Döküm Karşılaştırması
İşleme, düşük miktarlar ve hassas özellikler için genellikle daha basittir. Döküm, uygun şekiller ve daha yüksek üretim hacimleri için daha rekabetçi hale gelir, ancak genellikle kalıp gerektirir ve kritik yüzeylerde ikincil işleme yine de ihtiyaç duyabilir.
SSS
Özel Talaşlı İmalatın Maliyeti Ne Kadar?
Özel işleme maliyeti, parça geometrisi, malzeme, tolerans, miktar, işleme süresi, yüzey kalitesi ve muayene gereksinimlerine bağlıdır. Basit alüminyum parçalar nispeten ekonomik olabilirken, karmaşık geometriler, zor malzemeler, dar toleranslar ve birden fazla ikincil işlem genellikle toplam maliyeti artırır.
CNC neden bu kadar pahalı?
CNC işleme, sadece malzeme kaldırma işleminden daha fazlasını içerdiği için pahalı hale gelebilir. Programlama, makine kurulumu, fikstürler, kesici takımlar, işleme süresi, takım aşınması, muayene ve son işlem, nihai maliyete katkıda bulunur. Karmaşık parçalar ve dar toleranslar genellikle ek işlemler ve kalite kontrolü gerektirir.
Özel Parçalar İçin Hızlı CNC İşleme Hizmetlerini Nerede Bulabilirim?
İhtiyaç duyduğunuz malzemeleri, toleransları, parça karmaşıklığını, denetimi ve teslimat programını destekleyebilecek bir tedarikçi seçin. TiRapid olarak, özel metal ve mühendislik plastik parçaları için hassas CNC işleme hizmetleri sunuyoruz; frezeleme, tornalama, çok eksenli işleme ve boyut denetimi ile prototipleri ve düşük hacimli üretimi destekliyoruz.
Sonuç
Özel işleme, imalat sürecinin gerçek geometriye, malzemeye, toleransa ve gerekli miktara uyum sağlamasına olanak tanıyarak karmaşık parçaların üretimini kolaylaştırır. Standart bileşenlerin tasarımı karşılayamadığı, prototiplerin sık sık revizyona ihtiyaç duyduğu veya özel takımlar olmadan hassas, düşük hacimli parçaların üretilmesi gerektiği durumlarda değeri en yüksektir. İyi sonuçlar, pratik özellik tasarımına, istikrarlı işleme stratejilerine, uygun toleranslara ve işlevi kontrol eden boyutlara odaklanan denetime bağlıdır.
TiRapid olarak , özel metal ve mühendislik plastik parçaları için hassas CNC işleme ve imalat hizmetleri sunuyoruz. Yeteneklerimiz CNC frezeleme, tornalama, çok eksenli işleme, karmaşık geometriler, boyut kontrolü, yüzey işleme koordinasyonu, prototipler ve düşük hacimli üretim konularını desteklemektedir.
















