
Alüminyum alaşımı, petrol ve gaz ekipmanlarında, örneğin alet gövdeleri, montaj panelleri, destek braketleri ve yardımcı yapısal bileşenler gibi, basınca maruz kalmayan bazı yapısal parçalar için uygundur. Düşük yoğunluğu ve iyi işlenebilirliği, ağırlık ve boyutsal hassasiyetin dengelenmesi gereken uygulamalar için uygun hale getirir. Neme, tuza ve aşındırıcı ortamlara maruz kalan ekipmanlar için, hafif tasarımın gerçek uygulama ortamıyla uyumlu kalmasını sağlamak amacıyla işleme planında malzeme kalitesi, parça yapısı ve çalışma koşulları da dikkate alınmalıdır.
Hangi Petrol ve Gaz Ekipmanları Alüminyum Alaşım Parçaları CNC İşleme İçin Uygundur?
Alüminyum alaşımı, mühendislik tasarımıyla doğrulanmış olan, basınç taşımayan yapılar için daha uygundur; her parçanın işlevi ise özel işleme gereksinimlerini belirler.
Enstrüman Muhafazaları ve Montaj Yapısal Parçaları
Bu bileşenler esas olarak ekipman koruması, modül montajı ve yapısal bağlantı sağladığından, ağırlık ve montaj boyutları önemli hususlardır.
- Cihaz Gövdeleri: Montaj delikleri, iç boşluklar, bağlantı yuvaları ve sensör arayüzleri ile işlenebilir.
- Montaj Panelleri: Çalışma alanlarının etrafındaki ekipman panelleri, modül montaj plakaları ve yapısal parçalar için uygundur.
- Destek Braketleri ve Bağlantı Elemanları: CNC frezeleme ile konumlandırma delikleri, bağlantı delikleri ve ağırlık azaltıcı yapılar üretilebilir.
Uygun yapısal tasarım, ekipman ağırlığı ile daha sonraki montaj kolaylığı arasında denge sağlayabilir.
Yardımcı Aletler ve Basınç Taşımayan Yapısal Parçalar
Bazı denetim, izleme ve yardımcı ekipmanlar hem taşınabilirlik hem de yapısal sağlamlık gerektirir; bu nedenle, uygulamaya özel doğrulamadan sonra alüminyum alaşımlı çözümler değerlendirilebilir.
- Belirli sensör braketleri, koruyucu kapaklar ve cihaz montaj tabanları için uygundur.
- Çok eksenli işleme, yan delikleri, açılı yüzeyleri ve karmaşık konturları işleyebilir.
- Hassas konumlandırma yüzeyleri, cihaz modülleri arasındaki montaj ilişkilerinin korunmasına yardımcı olur.
Basınç sınırlayıcı olarak kullanılan parçalar, kritik yük taşıyıcı bileşenler veya şiddetli kuyu içi koşullarına maruz kalan bileşenler, ayrı malzeme ve yapısal doğrulama gerektirir.
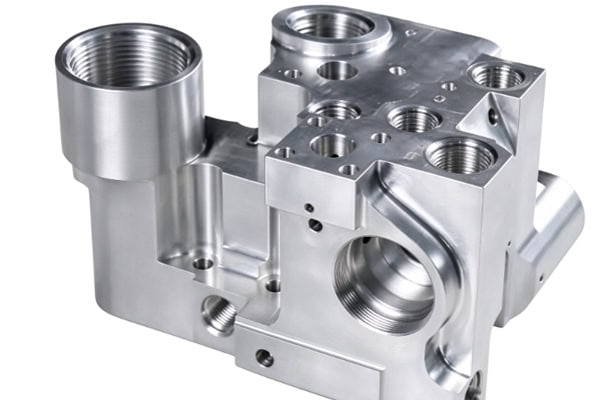
Petrol ve Gaz Ekipmanlarında Kullanılan Alüminyum Alaşımlı Parçaların İşleme Kalitesi Nasıl Kontrol Edilebilir?
Alüminyum alaşımlı parçaların nihai kalitesi, malzeme durumuna, yapısal tasarıma, sabitleme yöntemine ve kesme işlemlerine bağlıdır.
Gerçek çalışma koşullarına göre malzeme sınıfını seçin.
Farklı alüminyum alaşımları mukavemet, korozyon direnci, ısıl işlem koşulları ve işlenebilirlik açısından farklılık gösterir; bu nedenle malzeme seçimi yalnızca mukavemete göre yapılmamalıdır.
| Parça Gereksinimi | Dikkate Alınacak Malzemeler | İşleme Odaklı | Ana Uygulama |
| Genel basınç taşımayan yapılar | 6061-T6 ve benzeri kaliteler | Boyutlar, düzlük | Montaj plakaları, braketler |
| Daha yüksek korozyon direnci gereksinimlerine sahip yapılar | 5xxx veya uygun 6xxx serisi | Çevresel uyumluluk | Belirli dış yapılar |
| Alet yapısal parçaları | 6061 serisi ve benzeri kaliteler | Delik konumları, referans noktaları, yüzey kalitesi | Muhafazalar, montaj tabanları |
| Özel hafif bileşenler | Tasarım doğrulaması yoluyla belirlenmiştir. | Mukavemet, korozyon, gerilme durumu | Belirli yapısal bileşenler |
7075 alaşımı yüksek mukavemet sunmasına rağmen, petrol ve gaz ortamlarında korozyon direnci ve gerilme korozyonu çatlamasına yatkınlığı dikkatli bir değerlendirme gerektirir. Korozyonlu ortamlarda yüksek yüke maruz kalan yapısal parçalar için rutin bir öneri olarak ele alınmamalıdır. Spesifik kalite, sıcaklık, ortam, yükler ve geçerli tasarım gereksinimlerine göre belirlenmelidir.
Alüminyum Alaşımlı Parçaların Kontrollü İşleme Yöntemiyle Deformasyonu
Büyük montaj plakaları, ince cidarlı gövdeler ve önemli miktarda malzeme çıkarılmasını gerektiren parçalar, artık gerilme ve sabitleme yöntemlerinden etkilenebilir; bu nedenle işleme sırası önceden planlanmalıdır.
- Uygun İşleme Payını Bırakın: Kaba işleme sırasında aşırı malzeme çıkarmaktan kaçının.
- Aşamalı İşleme Kullanın: Parça yapısına göre kaba ve ince işlemeyi planlayın.
- Sıkıştırma Kuvvetini Kontrol Etme: İnce cidarlı bölgelerde aşırı sıkıştırmadan kaynaklanan yerel deformasyonu azaltır.
- Kesme Parametrelerini Optimize Edin: Titreşim, çapak ve işleme ısısının boyutlar üzerindeki etkilerini en aza indirin.
İyi planlanmış bir işleme sırası, karmaşık alüminyum alaşımlı parçalarda boyutsal kararlılığın iyileştirilmesine yardımcı olur.
Kritik Özelliklere Göre Kalite Kontrolünü Düzenleyin
Kontrol yöntemleri, her boyuta aynı yöntemi uygulamak yerine, çizim toleranslarına ve gerçek montaj işlevlerine göre belirlenmelidir. Montaj delikleri, konumlandırma yüzeyleri, bağlantı delikleri ve hassas geçmeli alanlar, belirtilen toleranslara göre kumpas, mikrometre, yükseklik ölçer, görüş ölçüm sistemleri veya koordinat ölçüm makineleri kullanılarak kontrol edilebilir. Seri üretim sırasında, malzeme durumu, işleme programları ve kritik boyutlar için kontrol standartları da tutarlı kalmalıdır. Kritik özellikler etrafında kontrol prosedürleri oluşturmak, montaj sırasında boyut sorunlarını azaltmaya yardımcı olur.
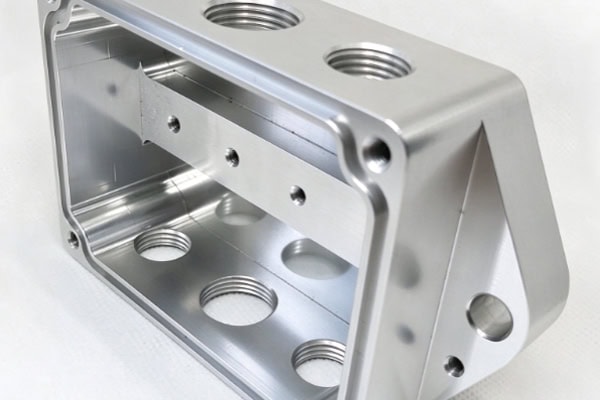
Alüminyum Alaşımlı Parçalar İçin Korozyon Koruması ve Yüzey Gereksinimleri Nasıl Ele Alınmalıdır?
Petrol ve gaz ekipmanları nem, tuz, klorür iyonları veya belirli kimyasal ortamlar içeren ortamlarda çalışabilir. Bu nedenle yüzey işlemi, gerçek çalışma koşullarına göre seçilmelidir.
Çalışma Ortamına Göre Yüzey İşlemini Belirleyin
Yüzey işlemi, korozyon direnci, aşınma direnci, boyut değişiklikleri ve montaj ilişkileri birlikte göz önünde bulundurularak planlanmalıdır.
- Eloksal kaplama: Yüzey korozyonuna ve aşınma direncine yönelik iyileştirme gerektiren, basınca maruz kalmayan bazı yapısal parçalar için uygundur.
- Sert Eloksal Kaplama: Sürtünmeye veya daha yüksek aşınma gereksinimlerine maruz kalan alanlar için düşünülebilir.
- Yerel Maskeleme: Hassas delikler, dişler ve özel temas alanlarının tedavi sınırları önceden planlanmalıdır.
Hassas kesim gerektiren alanlarda, işleme payları belirlenirken işlem katmanının neden olduğu boyutsal değişiklikler de dikkate alınmalıdır.
Alüminyum Alaşımının Uygulama Sınırlarını Tanımlayın
Petrol ve gaz ekipmanlarında kullanılan alüminyum alaşımı, sıradan endüstriyel yapı malzemesi gibi ele alınamaz. Uygulama alanı, tasarım koşullarına ve geçerli gereksinimlere göre belirlenmelidir. Sıradan alüminyum alaşımı parçalar, mühendislik doğrulaması yapılmadan basınç sınırlarında, kuyu başı basınç kontrol ekipmanlarında veya kritik yüksek yük bileşenlerinde kullanılmamalıdır. Petrol ve gaz endüstrisinde, malzeme özellikleri ve çalışma koşulları özel olarak doğrulanmış, özel olarak tasarlanmış çözünebilir alüminyum alaşımlı kuyu içi aletler bulunmaktadır. Geleneksel CNC alüminyum alaşımı projeleri öncelikle basınç taşımayan gövdeler, paneller, braketler ve montaj tabanlarına odaklanmalıdır.
İşleme sonrasında uygun temizlik ve koruma işlemlerini gerçekleştirin.
Kesim işlemi tamamlandıktan sonra, çapaklar, artıklar ve nakliye sırasında oluşabilecek yüzey hasarları da ele alınmalıdır.
- Proje gereksinimlerine uygun olarak çapak alma, temizleme ve yüzey incelemesi işlemlerini gerçekleştirin.
- Eloksal kaplama veya diğer yüzey işlemlerine tabi tutulmuş parçalar için uygun ambalaj koruması sağlayın.
- Hassas uyum gerektiren alanlarda işlem katmanının bütünlüğünü ve nihai boyutlarını kontrol edin.
Doğru işlem sonrası uygulamalar, parçaların sonraki montaj işlemlerine sorunsuz bir şekilde geçmesine yardımcı olur.
Petrol ve Gaz Ekipmanları İçin Alüminyum Alaşımlı CNC İşleme Tedarikçisinin Hangi Yeteneklere Sahip Olması Gerekir?
Alıcılar için, işleme ekipmanı bir tedarikçinin yeteneklerinin yalnızca bir parçasıdır. Malzeme yönetimi, kalite dokümantasyonu ve proje yanıtı da teslimat sonuçlarını etkiler.
Karmaşık Alüminyum Alaşımlı Yapıları İşleme Yeteneği
Tedarikçilerin, parça boyutlarına, duvar kalınlığına ve işleme özelliklerine göre hedefli üretim süreçleri geliştirmeleri gerekmektedir.
- Derin boşlukların, ince duvarların, çoklu deliklerin ve çok taraflı yapıların işlenmesini destekler.
- Alüminyum alaşımının özelliklerine göre takım boyutunu, iş mili hızını, ilerleme hızını ve soğutma yöntemlerini ayarlayın.
- Prototip, küçük ölçekli ve tekrarlanan sipariş üretimini destekliyoruz.
Doğru proses yapılandırması, deneme işleme ve yeniden işleme ihtiyacını azaltırken sipariş yürütme istikrarını da artırabilir.
Eksiksiz Kalite ve Proje Koordinasyon Yetenekleri
Petrol ve doğalgaz ekipmanlarının tedariki genellikle malzeme sertifikaları, boyut kontrolü, yüzey işleme ve teslimat dokümantasyonunu içerir. Tedarikçiler, proje gereksinimlerine göre uygun üretim kayıtları oluşturabilmeli ve çizimler revize edildiğinde işleme süreçlerini derhal güncelleyebilmelidir. Özel projeler için, üretimden önce malzeme kalitesi, ısıl işlem koşulu, kritik boyutlar, yüzey işleme ve kabul gereksinimleri de teyit edilmelidir. Açık proje yönetimi, mühendislik, tedarik ve üretim ekiplerinin sorunsuz koordinasyon sağlamasına yardımcı olur.
Petrol ve gaz ekipmanları için alüminyum alaşımlı parçaların üretiminde kilit nokta, malzeme özelliklerini, parça fonksiyonlarını ve saha koşullarını eşleştirmektir. Üretim planı tanımlanırken, tedarik ve mühendislik ekipleri malzeme kalitesini, çizim toleranslarını, yüzey işlemini, muayene dokümantasyonunu ve parti teslimat gereksinimlerini doğrulamalıdır; özel hizmet bileşenleri ise üretimden önce mühendislik doğrulamasından geçmelidir. TiRapid, petrol ve gaz ekipmanlarında kullanılan özel alüminyum alaşımlı parçalar için CNC hassas işleme hizmetleri sunarak prototip geliştirme ve küçük ölçekli üretim süreçlerini desteklemektedir.
















