
Понимание названий деталей станков с ЧПУ имеет важное значение для любого, кто работает с современным обрабатывающим оборудованием. Каждый компонент — от шпинделя до системы управления — играет решающую роль в точности, скорости и надежности. Это руководство проведет вас через все основные детали станков с ЧПУ, чтобы вы могли работать эффективнее и избегать дорогостоящих ошибок.
Что такое станок с ЧПУ
Станок с ЧПУ — это система управления производством, которая выполняет точную резку, сверление, фрезерование и формовку материалов. Благодаря интерпретации цифровых инструкций, технология ЧПУ обеспечивает непревзойденную точность, повторяемость и эффективность в современных инженерных и производственных процессах.
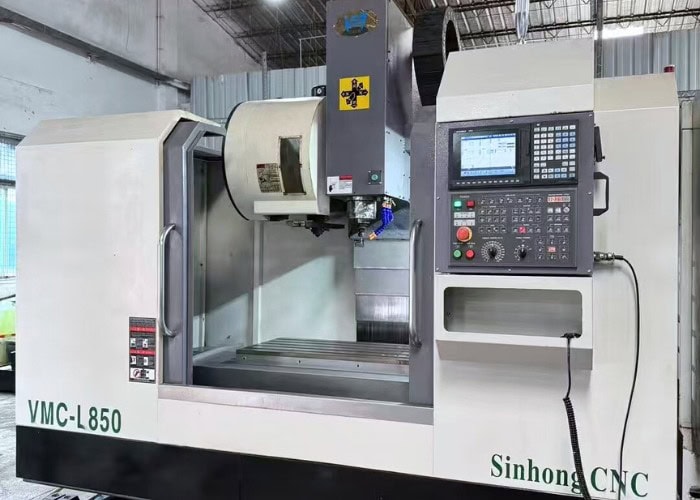
Станок с ЧПУ (числовым программным управлением) — это программируемый производственный инструмент, который автоматизирует задачи обработки с помощью G-кода. Вместо ручного управления станки с ЧПУ следуют цифровым инструкциям для перемещения шпинделя, инструмента и рабочего стола с исключительной точностью, часто достигая допусков ±0.01 мм.
В моем опыте работы на станках с ЧПУ видно, что станки с ЧПУ преобразуют 3D-модели из CAD-проектов в физические компоненты с помощью управляемых траекторий движения инструмента. К таким станкам обычно относятся:
- Система управления движением: Координирует оси X, Y, Z (и дополнительные) с помощью сервоприводов или шаговых двигателей.
- Шпиндельно-инструментальная система: вращает режущие инструменты со скоростью 6,000–30,000 об/мин в зависимости от обрабатываемого материала.
- Контроллер (MCU): интерпретирует G-код, управляет скоростью, подачей и сменой инструмента.
- Датчики обратной связи: обеспечивают точность позиционирования в реальном времени с помощью энкодеров и шариковых винтовых передач.
Станки с ЧПУ поддерживают широкий спектр операций — фрезерование, токарную обработку, сверление, нарезание резьбы, гравировку — и могут работать с металлами, пластмассами, композитными материалами и деревом. Их автоматизация снижает количество человеческих ошибок, повышает стабильность и ускоряет производство, что делает технологию ЧПУ незаменимой в аэрокосмической, автомобильной, медицинской, робототехнической и прототипной отраслях.
Распространенные типы станков с ЧПУ
Современные станки с ЧПУ работают за счет точной координации основных компонентов, включая контроллер, шпиндель, двигатели, систему обработки, систему подачи охлаждающей жидкости, патрон и датчики. Понимание принципа работы каждой детали позволяет инженерам повышать точность, поддерживать надежность станка и оптимизировать эффективность производства.
В современном производстве широко используются станки с ЧПУ для изготовления высокоточных деталей с превосходной повторяемостью. В зависимости от методов обработки и области применения, наиболее распространенными типами являются:
• Фрезерные станки с ЧПУ
Фрезерные станки с ЧПУ используют вращающийся режущий инструмент для удаления материала, в то время как инструмент и/или заготовка перемещаются вдоль нескольких осей (X, Y, Z, а иногда и 4-й или 5-й осей). Они идеально подходят для обработки сложных геометрических форм, таких как пазы, выемки, контуры и 3D-поверхности. Фрезерование с ЧПУ широко используется для изготовления призматических деталей, пресс-форм, аэрокосмических компонентов и прецизионных корпусов, требующих жестких допусков и высококачественной обработки поверхности.
• Токарные станки с ЧПУ
Токарные станки с ЧПУ предназначены для токарной обработки, при которой заготовка вращается вокруг центральной оси, а неподвижные режущие инструменты обрабатывают наружную или внутреннюю поверхности. Эти станки высокоэффективны для производства цилиндрических и вращающихся деталей, таких как валы, втулки, гильзы, резьба и фланцы. Токарные станки с ЧПУ обеспечивают превосходную концентричность, округлость и повторяемость, что делает их подходящими как для прототипирования, так и для крупносерийного производства.
• Специализированные станки с ЧПУ
Специализированные станки с ЧПУ созданы для выполнения конкретных задач обработки, которые стандартные фрезерные или токарные станки не могут эффективно выполнить. К ним относятся сверлильные станки с ЧПУ для высокоскоростного сверления отверстий, шлифовальные станки с ЧПУ для сверхточной обработки поверхностей и жестких допусков, электроэрозионные станки для обработки твердых или сложных материалов со сложными деталями, а также фрезерные станки с ЧПУ для высокоскоростной резки древесины, пластмасс и композитных материалов. Эти станки расширяют возможности производства с ЧПУ и поддерживают специализированные промышленные приложения.
Детали фрезерных станков с ЧПУ
Фрезерный станок с ЧПУ удаляет материал с помощью вращающегося режущего инструмента в сочетании с точным многоосевым перемещением. Понимание устройства фрезерных станков с ЧПУ помогает инженерам и покупателям оценить точность обработки, эффективность производства и целесообразность изготовления сложных геометрических форм.

Фрезерование на станках с ЧПУ — это процесс обработки материалов, требующий вычитания лишнего веса, и его общая производительность зависит от того, как взаимодействуют следующие ключевые компоненты:
1. Шпиндель и двигатель
Шпиндель приводит в движение режущий инструмент и определяет стабильность резания. Типичные скорости вращения шпинделя варьируются от 6,000 до 24,000 об/мин. Жесткость шпинделя и качество подшипников напрямую влияют на качество поверхности, точность резания и срок службы инструмента.
2. Держатель инструмента и режущие инструменты
Инструментальные держатели, такие как BT, HSK и ER, обеспечивают соосность шпинделя и режущего инструмента. Даже биение в 0.01 мм может сократить срок службы инструмента на 10–20% и негативно повлиять на качество поверхности.
3. Автоматическая смена инструмента (ATC)
Система автоматической смены инструмента (ATC) позволяет использовать несколько инструментов за одну установку, что обеспечивает выполнение сложных операций обработки без ручного вмешательства. Это повышает стабильность обработки, сокращает время настройки и уменьшает сроки выполнения заказа.
4. Рабочий стол
Рабочий стол обычно изготавливается из чугуна и оснащен Т-образными пазами для зажимных приспособлений. Правильная фиксация деталей на столе имеет решающее значение для поддержания точности размеров и предотвращения их смещения во время резки.
5. Колонна и основание
Колонна и основание образуют конструктивный фундамент станка. Они обеспечивают жесткость и гашение вибраций, часто усиленные эпоксидным гранитом, что крайне важно для стабильной обработки и обеспечения неизменного качества деталей.
6. Оси X/Y/Z, шариковые винты и сервоприводы
Эти системы перемещения контролируют позиционирование инструмента и заготовки. В стабильных условиях они, как правило, обеспечивают точность позиционирования ±0.01 мм или лучше, что напрямую влияет на точность размеров.
7. Система охлаждения и удаления стружки
Эффективное охлаждение и отвод стружки контролируют тепловыделение при резке, предотвращают поломку инструмента и уменьшают образование заусенцев, особенно при высокоскоростной или интенсивной обработке.
8. Контроллер ЧПУ и панель управления
Контроллер ЧПУ выполняет G-код и синхронизирует перемещение осей, скорость вращения шпинделя и смену инструмента. Стабильная система управления сводит к минимуму ошибки оператора и обеспечивает повторяемость результатов обработки.
Детали токарного станка с ЧПУ
Токарные станки с ЧПУ полагаются на точно скоординированные компоненты для эффективной обработки валов и других вращающихся деталей. Понимание конструкции деталей токарных станков с ЧПУ помогает инженерам и отделам закупок оценивать возможности обработки, стабильность и качество конечной детали.
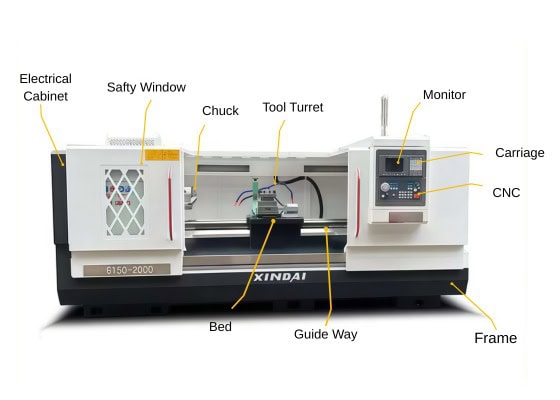
Токарный станок с ЧПУ оптимизирован для производства вращающихся компонентов, таких как валы, втулки, фланцы и резьбовые детали. Его производительность зависит от взаимодействия следующих компонентов:
1. Передняя бабка и шпиндель
В передней бабке размещается шпиндель, обеспечивающий стабильное вращение и крутящий момент. Типичные скорости вращения шпинделя составляют от 3,000 до 6,000 об/мин. Стабильность вращения шпинделя напрямую влияет на округлость, биение и качество поверхности. Термический дрейф во время длительных производственных циклов может вызывать постепенные изменения размеров.
2. Патрон / Цанга
Зажимной патрон или цанга фиксируют заготовку. Способ зажима и повторяемость оказывают существенное влияние на соосность и деформацию детали. Для тонкостенных или высокоточных деталей часто предпочтительны мягкие зажимные губки или цанги.
3. Кровать и направляющие
Станина токарного станка обычно изготавливается из чугуна для обеспечения жесткости и виброустойчивости. Типы направляющих (линейные или коробчатые) влияют на стабильность резания, несущую способность и долговременную стабильность обработки.
4. Револьверная головка
Обычно в инструментальных револьверных головках размещается 8–12 инструментов, и они обеспечивают автоматическое позиционирование во время обработки. Высокая повторяемость позиционирования револьверной головки снижает процент брака и повышает стабильность качества от партии к партии.
5. Оси X/Z, шариковые винты и сервосистемы
Эти компоненты управления движением контролируют позиционирование инструмента в продольном и поперечном направлениях. При стабильных условиях работы станка и технологических процессах они обычно обеспечивают допуски на производство в пределах ±0.01 мм.
6. Задняя бабка и центр
Задняя бабка обеспечивает дополнительную опору для длинных или тонких заготовок. Она помогает предотвратить деформацию, вибрацию и плохую округлость во время токарной обработки.
7. Охлаждающая жидкость, смазка и контроль стружки
Правильное охлаждение и смазка снижают износ инструмента и накопление тепла. Недостаточный контроль стружки может привести к образованию заусенцев, шероховатости поверхности и отклонению размеров.
8. Контроллер ЧПУ
Контроллер ЧПУ выполняет циклы токарной обработки, такие как черновая обработка и нарезание резьбы, на основе инструкций G-кода. Это повышает повторяемость, снижает зависимость от оператора и повышает общую эффективность обработки.
Детали для фрезерных станков с ЧПУ против деталей для токарных станков с ЧПУ
Для лучшего понимания того, как различные станки с ЧПУ выполняют конкретные задачи обработки, в таблице ниже сравниваются ключевые детали, используемые в фрезерных и токарных станках с ЧПУ. Это сравнение помогает инженерам и покупателям быстро оценить возможности станков, их пригодность для конкретного применения и эффективность производства.
| Станок с ЧПУ | Фрезерный станок с ЧПУ | Токарный станок с ЧПУ | Влияние на обработку |
| Принцип основного движения | Инструмент вращается, заготовка перемещается вдоль осей X/Y/Z. | Заготовка вращается, инструмент перемещается вдоль осей X/Z. | Определяет геометрию детали и стратегию обработки. |
| Шпиндель | Высокоскоростной шпиндель (6,000–24,000 об/мин, до 30,000 об/мин) | Среднескоростной шпиндель с высоким крутящим моментом (3,000–6,000 об/мин) | Влияет на качество обработки поверхности, стабильность резания и срок службы инструмента. |
| Система удержания инструмента | Держатели инструментов BT / HSK / ER | Инструментальная башня с токарными инструментами | Влияет на жесткость инструмента и гибкость настройки. |
| Автоматическая смена инструмента (ATC) | Универсальный; поддерживает многооперационное фрезерование за одну установку. | Интеграция посредством индексации револьверной головки инструмента. | Непосредственно влияет на эффективность и время цикла. |
| Метод крепления | Приспособления, зажимы, тиски на столе с Т-образными пазами. | Патрон, цанга, мягкие зажимы | Влияет на концентричность, деформацию и повторяемость. |
| Структура машины | Колонна и основание с подвижным столом или портальной конструкцией. | Жесткая станина с передней и задней бабками | Определяет виброустойчивость и долговременную стабильность. |
| Линейные оси | X / Y / Z (опционально 4-я / 5-я ось) | X / Z (опционально ось Y на поворотных центрах) | Контролирует сложность геометрии и допуски. |
| Шариковые винты и сервоприводы | Высокоскоростное позиционирование, ±0.01 мм или лучше. | Высокая жесткость, типичная для производства ±0.01 мм. | Определяет точность и повторяемость позиционирования. |
| Задняя бабка / Система поддержки | Обычно не требуется | Незаменим для длинных валов и тонких деталей. | Предотвращает отклонение и вибрацию. |
| Контроль охлаждающей жидкости и чип-тюнинга | Отвод большого объема охлаждающей жидкости и стружки | Концентрированный поток охлаждающей жидкости и конвейер для стружки | Снижает нагрев, образование заусенцев и износ инструмента. |
| Контроллер ЧПУ | Выполняет многоосевые траектории фрезерования. | Выполняет циклы токарной обработки, нарезания резьбы и черновой обработки. | Синхронизирует движение, скорость и точность. |
| Типичные применения | Сложные геометрические формы, полости, трехмерные поверхности | Валы, втулки, резьба, вращающиеся детали | Помогает выбрать подходящую машину для выполнения работы. |
Какие ключевые аспекты проектирования компонентов для станков с ЧПУ следует учитывать?
Проектирование компонентов для станков с ЧПУ требует баланса между свойствами материала, геометрией, допусками и технологичностью. Понимание этих факторов на ранних этапах позволяет инженерам избежать дефектов обработки, снизить затраты и обеспечить надежную и высокоточную работу.
| Фактор дизайна | Ключевые моменты | Рекомендуемые значения / Примечания |
| Выбор материала | Материал влияет на прочность, термическую стабильность, обрабатываемость и качество поверхности. Переход с нержавеющей стали 304SS на 303SS улучшил обрабатываемость на 18%. | Металлы: 6061-T6, 7075. Пластмассы: POM, PEEK. Выбор следует делать, исходя из соотношения стоимости и характеристик. |
| Геометрия и проектирование элементов | Глубокие выемки, тонкие стенки и подрезы увеличивают деформацию инструмента и риск вибрации. Постоянная толщина стенок улучшает стабильность размеров. | Металлы: 0.8–1.5 мм; Пластмассы: 1.5–2.5 мм. Добавьте внутренние радиусы ≥ радиусу инструмента. |
| Допуски и контроль размеров | Жесткие допуски увеличивают время и стоимость обработки. Допуски ±0.01–0.02 мм следует применять только к критически важным участкам. | Снижение некритичных допусков позволит сократить затраты на 10–25%. |
| Доступ к инструментам и оснастка | Детали должны обеспечивать беспрепятственный доступ инструмента без необходимости его удлинения. Надежная фиксация снижает вибрацию и улучшает качество обработки поверхности. | Для изготовления зажимных губок сложной формы могут потребоваться губки нестандартной формы, что увеличит время изготовления. |
| Отделка поверхности и последующая обработка | Покрытия, такие как анодирование/гальваническое покрытие, увеличивают толщину. При проектировании необходимо учитывать рост материала и эстетические ожидания. | Анодирование типа II: +5–25 мкм (половина проникает, половина наращивается наружу). |
| Экономическая и производственная эффективность | Устранение ненужной сложности сокращает время цикла и затраты на программирование. Функциональные возможности, соответствующие стандартным размерам инструментов, уменьшают время на переналадку. | По возможности упрощайте геометрию, чтобы минимизировать этапы обработки. |
Как модернизировать детали станков с ЧПУ
Модернизация деталей, изготовленных на станках с ЧПУ, — один из наиболее эффективных способов повышения точности, продления срока службы оборудования и соответствия быстро развивающимся производственным технологиям. Перед модернизацией инженеры должны оценить производительность системы, совместимость и соотношение затрат и выгод, чтобы обеспечить измеримые улучшения.
Модернизация станков с ЧПУ обычно направлена на повышение точности, скорости и отзывчивости оборудования. По моему опыту, наиболее эффективными являются переход на высокоточные серводвигатели, модернизация шариковых винтовых передач для уменьшения люфта и установка современных контроллеров для более плавного управления движением. Обновления программного обеспечения, такие как улучшенные постпроцессоры CAM, также способствуют повышению качества поверхности и сокращению времени цикла.
Механические компоненты, такие как линейные направляющие, шпиндели и системы охлаждения, могут быть модернизированы для повышения стабильности и улучшения теплоотвода. Однако расходные детали, такие как режущие инструменты, цанги и изношенные подшипники, всегда следует заменять, а не модернизировать, поскольку они напрямую влияют на надежность обработки.
Решение о том, модернизировать оборудование или заменить его, зависит от стоимости, текущего состояния станка и ожидаемого повышения производительности. При правильном планировании модернизация может легко повысить эффективность обработки на 10–30%.
Часто задаваемые вопросы (FAQ)
Что такое CNC VMC и HMC?
Исходя из моего инженерного опыта, вертикальный обрабатывающий центр с ЧПУ (VMC) использует вертикальный шпиндель, что делает его идеальным для прецизионного фрезерования, контурной обработки и обработки полостей. Горизонтальный обрабатывающий центр (HMC) использует горизонтальный шпиндель, обеспечивая более быстрое удаление стружки и на 20–40% более высокую производительность при обработке тяжелых материалов. Обычно я использую VMC для обработки алюминия, а HMC — для стали или деталей массового производства.
Что такое G-код в ЧПУ?
G-код — это основной язык программирования, который управляет движением станка с ЧПУ. Я использую G-код для управления траекториями движения инструмента, скоростью вращения шпинделя, подачей охлаждающей жидкости и скоростью подачи. Коды, такие как G00 (быстрое движение), G01 (линейное движение) и G02/G03 (движения по дугам), определяют каждое движение. Точное программирование с помощью G-кода напрямую влияет на точность, эффективность и качество поверхности в производстве с ЧПУ.
Какой тип инструмента используется в станках с ЧПУ?
В моей работе на станках с ЧПУ используются различные типы инструментов, включая концевые фрезы, сверла, метчики, развертки, торцевые фрезы, шаровидные фрезы и резьбофрезы. Каждый инструмент служит определенной цели — удалению материала, нарезанию пазов, чистовой обработке поверхности или нарезанию резьбы. Выбор инструмента зависит от геометрии, твердости материала, требуемого допуска и качества обработки поверхности, часто обеспечивая точность ±0.01 мм.
Что лучше: ЧПУ или ПЛК?
Для высокоточной обработки лучше подходят станки с ЧПУ, поскольку они управляют многоосевым перемещением с точностью до микрометра, что идеально подходит для фрезерования, токарной обработки и сверления. ПЛК (программируемые логические контроллеры) превосходят их для задач автоматизации, таких как конвейеры или роботизированные ячейки. В моих проектах станки с ЧПУ обеспечивают допуски ±0.01 мм, в то время как ПЛК управляют логикой, а не сложными траекториями движения инструмента — поэтому «лучше» зависит от конкретного применения.
Что такое 7-осевой станок с ЧПУ?
Семиосевой станок с ЧПУ добавляет к традиционному перемещению по осям XYZ оси вращения, что позволяет обрабатывать детали практически под любым углом без переустановки зажимов. Оси обычно включают X, Y, Z, A, B, C, а также дополнительную линейную или вращательную ось. Я использую семиосевые системы в аэрокосмической отрасли, производстве медицинских имплантатов и сложных органических форм, где обработка за одну установку повышает точность и сокращает время цикла.
Заключение
Станки с ЧПУ используют скоординированную систему структурных компонентов, управления движением, оснастки, датчиков и программного обеспечения для достижения высокой точности изготовления. Понимая, как работают эти детали — от шпинделя и контроллера до двигателей, зажимных приспособлений и систем контроля — инженеры могут повысить точность, уменьшить количество ошибок и оптимизировать производство. Правильная настройка, стабильная конструкция станка, контроль качества и продуманные модернизации — все это способствует повышению производительности, увеличению срока службы станка и стабильной надежности деталей.
















