Токарная обработка на станках с ЧПУ широко используется в прецизионном машиностроении, автомобильных компонентах, автоматизированном оборудовании, электронике и промышленной арматуре. Для предприятий, которым требуются валы, металлические втулки, резьбовые соединители и прецизионные вращающиеся компоненты по индивидуальному заказу, шероховатость поверхности влияет на трение, точность посадки, герметичность и срок службы. Даже если деталь соответствует размерным требованиям, указанным в инженерном чертеже, видимые следы инструмента, заусенцы или локальные царапины все равно могут повлиять на сборку и работу оборудования. Выбор подходящих режущих инструментов, оптимизация параметров обработки, контроль вибрации заготовки и внедрение надежных процедур контроля могут улучшить качество поверхности при токарной обработке на станках с ЧПУ, сократить количество переделок и брака, а также повысить стабильность производства.
Факторы, влияющие на шероховатость поверхности при токарной обработке на станках с ЧПУ.
Шероховатость поверхности при токарной обработке на станках с ЧПУ обычно оценивается с помощью таких параметров, как Ra и Rz. Ra представляет собой среднее арифметическое абсолютных отклонений профиля и часто указывается на инженерных чертежах. Различные компоненты требуют различной чистовой обработки поверхности. Для конструкционных деталей приоритет может отдаваться эффективности обработки, в то время как для подшипниковых узлов, уплотнительных поверхностей и поверхностей скольжения может потребоваться более строгий контроль качества поверхности. Понимание основных факторов, влияющих на шероховатость, помогает производителям разрабатывать более эффективные процессы обработки.
Скорость резания и скорость подачи
Скорость резания и подача напрямую влияют на условия резания, износ инструмента и текстуру поверхности. Более высокая подача, как правило, приводит к более заметным геометрическим следам от инструмента, в то время как снижение подачи может улучшить теоретическую шероховатость поверхности, хотя время обработки может увеличиться. Скорость резания влияет на температуру резания, образование нароста на режущей кромке и износ инструмента, а различные материалы по-разному реагируют на изменения скорости.
- Отрегулируйте скорость подачи соответствующим образом: для прецизионных валов, втулок и соединителей, требующих высококачественной обработки поверхности, скорость чистовой подачи можно уменьшить, если это позволяют производственные требования. При регулировке также следует учитывать радиус закругления режущей кромки инструмента, свойства материала и состояние инструмента, чтобы предотвратить нестабильное качество поверхности, вызванное неподходящими настройками.
- Выберите подходящую скорость резания: для материалов с хорошей обрабатываемостью, таких как алюминиевые сплавы, скорость резания можно выбирать в соответствии с рекомендациями по инструменту и возможностями станка. При обработке некоторых марок нержавеющей стали следует уделять особое внимание тепловому воздействию при резании и упрочнению материала, чтобы предотвратить аномальный износ инструмента и дефекты поверхности, вызванные неподходящей скоростью.
- Контролируйте глубину резания: при чистовой обработке обычно используется соответствующая глубина резания для поддержания стабильных условий резания. Если припуск слишком мал, инструмент может тереть или деформировать материал вместо эффективного резания. Чрезмерный припуск может увеличить нагрузку при резании и вызвать вибрацию или изменение размеров.
- Проверка комбинаций параметров: скорость резания, подача, глубина резания и геометрия инструмента взаимосвязаны. Вместо того чтобы регулировать только один параметр, производители должны проверять комбинацию параметров путем пробной обработки, чтобы сбалансировать шероховатость поверхности, время цикла и срок службы инструмента.
При выполнении серийных заказов на токарную обработку на станках с ЧПУ, параметры резания и результаты контроля поверхности следует регистрировать на этапе производства первого образца. Применение проверенных процессов к последующим деталям и внесение корректировок с учетом износа инструмента может снизить вариации качества поверхности между партиями.
Материал режущего инструмента и геометрия носовой части.
Материал инструмента, острота режущей кромки, радиус закругления и конструкция стружколома — все это влияет на качество обрабатываемой поверхности. Чрезмерный износ инструмента может привести к появлению следов трения, царапин или разрывов материала. Несоответствие геометрии инструмента и скорости подачи также может привести к появлению заметных периодических следов от инструмента. Поэтому выбор инструмента должен соответствовать материалу заготовки, геометрии детали и требуемой шероховатости поверхности.
- Выбор подходящих материалов для инструмента: при обработке алюминиевых сплавов важны острота инструмента и контроль за образованием нароста на режущей кромке. Для нержавеющей стали необходимо учитывать износостойкость, прочность и термостойкость. Для труднообрабатываемых материалов, таких как титановые сплавы, также требуется оценка стабильности инструмента при высоких температурах и нагрузках резания.
- Выберите подходящий радиус закругления вершины инструмента: при соответствующих условиях больший радиус закругления вершины инструмента может улучшить теоретическую шероховатость поверхности. Однако это также может увеличить радиальные силы резания, что сделает тонкие валы и тонкостенные детали более восприимчивыми к вибрации. При окончательном выборе следует учитывать жесткость заготовки, скорость подачи и стабильность станка.
- Своевременно заменяйте изношенные инструменты: по мере использования режущие кромки инструментов постепенно изнашиваются и становятся менее острыми, что потенциально увеличивает усилие резания и снижает качество поверхности. Ведение учета срока службы инструментов, мониторинг изменений обрабатываемой поверхности и замена инструментов при достижении ими установленных пределов могут снизить риск дефектов шероховатости при серийном производстве.
- Проверьте правильность установки инструмента: неправильная высота инструмента, чрезмерный вылет инструмента и ненадлежащее зажимание могут повлиять на стабильность резки. Минимизация ненужного вылета и обеспечение надежной установки инструмента помогают снизить вибрацию и неровности поверхности.
Для высокоточных деталей, изготовленных на станках с ЧПУ, управление инструментом должно быть включено в стандартизированные производственные процедуры. Последовательные технические характеристики инструмента, записи о сроке службы и регулярные проверки инструмента могут повысить повторяемость и минимизировать отклонения качества поверхности, вызванные различиями в состоянии инструмента.
Жесткость заготовки и устойчивость станка
Даже при подходящих параметрах резания неустойчивое крепление заготовки, плохое состояние станка или чрезмерная вибрация могут помешать производителям добиться равномерной чистовой обработки поверхности. Тонкие валы, тонкостенные втулки и детали малого диаметра особенно чувствительны к силам резания и могут покрываться следами вибрации, локальной волнистостью или изменением размеров.
Планирование крепления заготовки должно осуществляться в соответствии с диаметром, длиной, толщиной стенки и положением детали при обработке. Для тонких валов может потребоваться задняя бабка или другой подходящий способ поддержки. Для тонкостенных втулок необходимо тщательно контролировать усилие зажима, чтобы предотвратить деформацию. Зажимные губки патрона, мягкие зажимные губки и центрирующие поверхности также должны оставаться чистыми, чтобы стружка и мусор не влияли на точность позиционирования.
Состояние шпинделя станка, износ направляющих, жесткость револьверной головки и качество технического обслуживания также могут влиять на результаты обработки. Регулярные проверки работы шпинделя, точности зажимных приспособлений и критически важных компонентов станка помогают выявить источники вибрации. Если на поверхности появляется регулярная волнистость, следует проверить станок, инструмент, систему крепления заготовки и параметры резания, а не полагаться только на снижение скорости подачи.
Методы улучшения качества обработки поверхности при токарной обработке на станках с ЧПУ.
Для улучшения качества обработки поверхности при токарной обработке на станках с ЧПУ требуется скоординированное планирование процесса, оптимизация параметров резания, управление подачей охлаждающей жидкости и последовательность операций. Различные материалы и геометрия деталей требуют различных стратегий обработки. Эффективный процесс чистовой обработки должен соответствовать чертежным спецификациям, минимизируя при этом вибрацию, термическую деформацию и износ инструмента.
Оптимизация операций черновой и чистовой обработки
Черновая и чистовая обработка служат разным производственным целям. Черновая обработка эффективно удаляет излишки материала, а чистовая обработка обеспечивает получение окончательных размеров и качества поверхности. Если припуски на обработку распределены неравномерно или заготовка остается подверженной деформации до чистовой обработки, шероховатость поверхности может стать неоднородной.
- Необходимо соблюдать соответствующий припуск на чистовую обработку: при черновой обработке оставляйте достаточное количество материала в зависимости от материала заготовки, ее размеров и последующих операций. Избыточный припуск увеличивает нагрузку на чистовую обработку, а недостаточный припуск может препятствовать стабильной резке и ухудшать качество поверхности и точность размеров.
- Планируйте последовательность обработки: для токарных деталей со ступенями, канавками, внутренними отверстиями и резьбой располагайте операции в соответствии с геометрией детали. Поверхности, требующие соосности или точной подгонки, следует обрабатывать в условиях стабильного позиционирования, чтобы минимизировать ошибки, вызванные многократными настройками.
- Контроль чистовой обработки: Во время чистовой обработки поддерживайте непрерывные и стабильные условия резания. Избегайте частого входа и выхода инструмента или больших колебаний нагрузки резания, вызванных неравномерными припусками. Для тонких валов и тонкостенных деталей оптимизируйте последовательность опор и обработки для уменьшения деформации.
- Избегайте ненужных дополнительных операций: если для достижения заданной шероховатости поверхности можно использовать подходящий инструмент и оптимизировать параметры резки, дополнительные операции полировки или финишной обработки могут быть излишними. Если для функционального использования детали требуется более тонкая отделка, выберите подходящий метод финишной обработки или постобработки в соответствии с требованиями чертежа.
Четкое разделение операций черновой и чистовой обработки повышает стабильность процесса и предотвращает ненужные затраты, вызванные компенсацией проблем на более ранних этапах.
Эффективное использование охлаждающей жидкости и смазки
Тепло, выделяемое во время резания, влияет на износ инструмента, стабильность размеров заготовки и состояние поверхности. Правильное охлаждение и смазка могут снизить температуру в зоне резания, улучшить отвод стружки и уменьшить трение между инструментом и заготовкой при соответствующих условиях. Однако метод охлаждения должен соответствовать материалу, инструменту и параметрам обработки. Увеличение потока охлаждающей жидкости само по себе не гарантирует лучшего качества поверхности.
- Поддерживайте стабильную подачу охлаждающей жидкости: для операций, требующих подачи охлаждающей жидкости, обеспечьте ее эффективную подачу в зону резания. Неправильное расположение охлаждающей жидкости или нестабильный поток могут вызывать локальные изменения температуры, влияющие на срок службы инструмента и стабильность обработки.
- Поддерживайте чистоту охлаждающей жидкости: стружка, загрязнения и остатки масла в охлаждающей жидкости могут влиять на условия обработки и увеличивать риск появления царапин на поверхности. Регулярно обслуживайте системы фильтрации и проверяйте состояние охлаждающей жидкости для обеспечения стабильного производства.
- Подберите методы охлаждения в соответствии с материалом: алюминиевые сплавы, нержавеющая сталь и титановые сплавы имеют разные режущие характеристики. Выбирайте методы охлаждения в соответствии с рекомендациями производителя инструмента и условиями процесса. В некоторых операциях эффективность удаления стружки и теплоотвода важнее, чем просто увеличение объема охлаждающей жидкости.
- Предотвращение влияния термических воздействий на размеры: для деталей с жесткими допусками контролируйте повышение температуры во время непрерывной обработки. При необходимости корректируйте время цикла, условия охлаждения и процедуры контроля, чтобы уменьшить влияние изменений температуры на измерения размеров.
Управление подачей охлаждающей жидкости должно быть интегрировано с техническим обслуживанием оборудования и технологической документацией. Стабильные условия охлаждения помогают снизить аномальный износ инструмента и дефекты поверхности, одновременно повышая стабильность качества при непрерывном производстве.
Контроль заусенцев, царапин и остаточной сколов.
Дефекты поверхности не всегда вызваны параметрами резки. Заусенцы, царапины от стружки, следы от зажимов и повреждения при транспортировке также могут влиять на внешний вид, сборку и окончательную приемку. Поэтому детали, изготовленные методом высокоточной токарной обработки, требуют соответствующих мер защиты на всех этапах обработки, очистки, контроля и упаковки.
Заусенцы обычно образуются на кромках деталей, выходах канавок и в местах среза. Их можно контролировать путем оптимизации траекторий движения инструмента, регулировки параметров резания и применения соответствующих операций по удалению заусенцев. Для деталей с небольшими отверстиями или сложными кромками следует определить допустимые размеры фаски и пределы образования заусенцев, чтобы предотвратить повреждение важных элементов в процессе удаления заусенцев.
Царапины от сколов могут возникать во время механической обработки, а также при перемещении, очистке и транспортировке деталей. Своевременное удаление стружки с заготовки и приспособлений, использование подходящих инструментов для очистки и предотвращение столкновений металлических деталей могут уменьшить количество нежелательных царапин. Для изделий со строгими требованиями к внешнему виду также могут потребоваться защитные разделители или соответствующая упаковка, чтобы предотвратить повреждения во время транспортировки.
Если для обработки детали требуется анодирование, гальваническое покрытие или другая обработка поверхности, перед началом механической обработки необходимо убедиться в соответствии требуемой шероховатости поверхности и выбранному методу финишной обработки. Некоторые виды обработки поверхности не позволяют устранить глубокие царапины или заметные следы от инструмента, поэтому требуемое состояние поверхности может потребоваться достичь на более раннем этапе производства.
Контроль шероховатости поверхности при токарной обработке на станках с ЧПУ и управление качеством.
Подходящий процесс обработки должен быть подтвержден контролем качества. Для прецизионных деталей со строгими требованиями к поверхности одного лишь визуального осмотра недостаточно для точного определения соответствия шероховатости чертежным спецификациям. Выбор подходящего измерительного оборудования, определение мест контроля и внедрение согласованных методов управления процессом помогают надежно оценивать результаты обработки и предотвращать попадание несоответствующих деталей в сборочный цех.
Выберите подходящий метод измерения шероховатости поверхности.
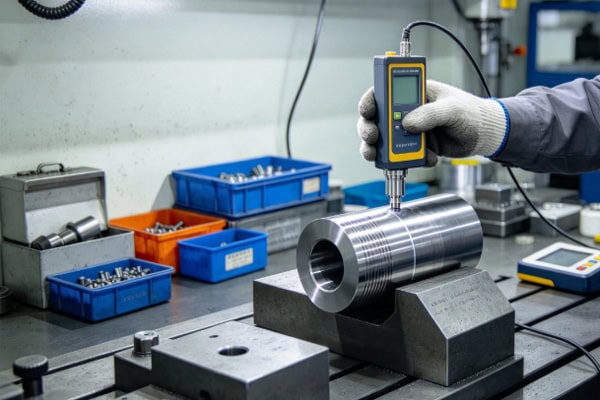
Метод контроля следует выбирать в зависимости от геометрии детали, расположения поверхности, параметров чертежа и критериев приемки. К распространенным методам относятся контактные профилометры, измеряющие профили поверхности, и оптическое измерительное оборудование для анализа поверхности, если это необходимо.
- Контактные измерители шероховатости поверхности: щуп перемещается вдоль заданной траектории измерения для сбора данных о профиле поверхности и расчета параметров шероховатости. Выберите правильное направление измерения, длину измерения и длину волны отсечки, а также убедитесь, что заготовка чистая и надежно зафиксирована.
- Оптическое измерительное оборудование: Для некоторых микроструктур, специализированных поверхностей или мест, непригодных для контактных измерений, могут быть рассмотрены оптические методы. Перед использованием проверьте измерительные возможности оборудования, диапазон его применения и соответствие требованиям приемки, указанным в чертеже.
- Стандартизируйте условия измерения: место измерения, направление и состояние заготовки могут влиять на результаты. Для цилиндрических поверхностей, обработанных на токарном станке, определите направление измерения в соответствии с применимыми стандартами и требованиями чертежа, а также используйте повторяющиеся точки измерения.
- Калибровка и техническое обслуживание оборудования: Измерительные приборы требуют регулярной калибровки и технического обслуживания. Изношенный щуп, неисправное состояние оборудования или непоследовательные рабочие процедуры могут привести к ошибкам измерений и ненадежной оценке качества.
Результаты контроля следует сравнивать с параметрами и применимыми стандартами, указанными на техническом чертеже. Если на чертеже указаны значения Ra, Rz или другие параметры, следует проводить контроль в соответствии с этими требованиями, а не рассматривать различные параметры шероховатости как взаимозаменяемые.
Внедрить первичный контроль качества и мониторинг технологического процесса.
Последовательное управление качеством должно охватывать утверждение первого образца, контроль в процессе производства и окончательную приемку. Контроль первого образца проверяет соответствие программы, оснастки, метода крепления заготовки и параметров резки требованиям. Контроль в процессе производства помогает выявить проблемы, вызванные износом инструмента, изменением состояния станка или колебаниями условий обработки.
- Утверждение первого образца: Перед началом серийного производства проверьте критически важные размеры, шероховатость поверхности, резьбу и соответствующие геометрические допуски. После того, как результаты будут соответствовать требованиям, приступайте к производству, используя проверенный процесс.
- Контроль качества на этапе производства: Определите частоту отбора проб, исходя из объема заказов, риска повреждения деталей и требований к качеству. Для компонентов, чувствительных к износу инструмента или требующих строгого качества поверхности, тщательно отслеживайте изменения шероховатости и при необходимости сокращайте интервалы проверки.
- Отслеживаемость дефектов: Если качество поверхности не соответствует требованиям, необходимо зафиксировать номер партии детали, состояние станка, использование инструмента и параметры обработки. Выявление первопричины и принятие корректирующих мер помогают предотвратить повторное возникновение дефектов.
- Ведите учет качества: для деталей, требующих стабильной серийной поставки, сохраняйте соответствующие данные контроля, информацию о внесенных изменениях в процесс и записи о корректирующих действиях. Эти записи обеспечивают отслеживаемость и помогают проверять качество будущих заказов.
Сочетание контроля шероховатости с данными о процессе обработки позволяет легче выявлять тенденции изменения качества на ранних стадиях и сокращать брак и затраты на доработку партий.
Выберите надежного поставщика высокоточных токарных станков с ЧПУ.
Для компаний, передающих на аутсорсинг прецизионную токарную обработку, возможности оборудования поставщика, опыт технологического процесса и процедуры управления качеством напрямую влияют на конечную чистоту поверхности. При принятии решения о закупке следует учитывать не только цену за единицу товара. Также важно убедиться, что поставщик обладает необходимыми возможностями для обработки и контроля качества, соответствующими требованиям чертежей.
При оценке поставщиков проверьте, есть ли у них оборудование для токарной обработки с ЧПУ, подходящее для целевых материалов и геометрии детали, могут ли они разработать соответствующие параметры инструмента и резки, а также есть ли у них подходящее оборудование для измерения шероховатости поверхности. Для компонентов, требующих точной подгонки, убедитесь, что поставщик понимает указанные размеры, допуски и требования к качеству поверхности, а также может предоставить согласованные протоколы контроля.
При запросе коммерческого предложения предоставьте полные инженерные чертежи, марки материалов, параметры шероховатости, требования к допускам, объемы заказа и графики поставок. Если для изделия требуются специальные виды обработки поверхности, стандарты удаления заусенцев или отчеты о проверке, сообщите об этих требованиях заранее. Четкая техническая информация позволяет поставщикам оценить целесообразность процесса и снижает количество ошибок при составлении коммерческого предложения и последующих изменений.
Стабильное качество поверхности при токарной обработке на станках с ЧПУ зависит от правильных параметров резания, подходящего инструмента, надежной фиксации заготовки, эффективного охлаждения и смазки, а также стандартизированных процедур контроля. Оптимизация операций чистовой обработки, минимизация вибрации, контроль износа инструмента и регулярное измерение шероховатости поверхности могут повысить стабильность и надежность прецизионных компонентов. Для проектов по изготовлению деталей на заказ четко определенные требования к чертежам и поставщик с проверенными возможностями контроля процессов и качества помогают сбалансировать точность обработки, сроки поставки и производственные затраты.