
Вал должен войти в соответствующее отверстие, подшипник должен оставаться на месте, а крышка должна правильно расположиться на корпусе. Каждая из этих функций допускает некоторое отклонение в размерах. Задача инженера состоит в том, чтобы определить, какое отклонение может допустить узел, а затем четко сформулировать это требование для изготовления и контроля качества.
Допуски при механической обработке устанавливают эти пределы. Правильный выбор допуска помогает контролировать посадку и взаимозаменяемость, обеспечивая при этом соразмерность затрат на механическую обработку и контроль функциональности детали.
В этом руководстве объясняется терминология допусков, распространенные форматы чертежей, стандарты и посадки. Также показано, как условия производства влияют на достигаемые результаты и почему излишне жесткие требования могут увеличить стоимость.
Что такое допуск на механическую обработку?
Допуск на обработку — это допустимое отклонение в обрабатываемой детали. Для размерного параметра он определяет диапазон между наибольшим и наименьшим допустимыми значениями. Геометрические допуски отдельно контролируют такие характеристики, как форма, ориентация, положение и профиль.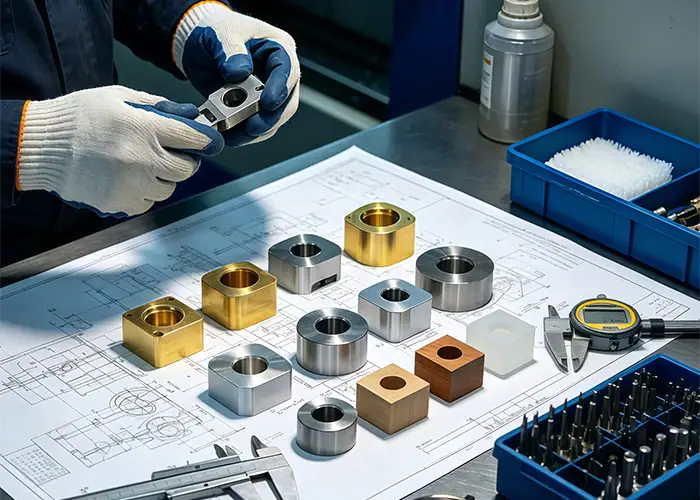
Номинальный размер, пределы и отклонения
Номинальный размер — это эталонный размер, используемый для описания элемента. Верхний и нижний пределы определяют допустимый диапазон размеров. Верхнее и нижнее отклонения выражают эти пределы относительно эталонного размера.
Измеренное отклонение описывает конкретный результат относительно его номинального значения. Оно отличается от общего допуска, который описывает ширину допустимого диапазона.
В геометрических допусках и размерах (GD&T) выделенный прямоугольником базовый размер имеет специфическое значение. Он определяет теоретически точное значение, допустимые отклонения которого регулируются соответствующими геометрическими требованиями. Его не следует рассматривать как обычный размер, автоматически определяемый допуском плюс/минус, указанным в печатной форме.
Расчет полного допуска
Рассмотрим примерный размер 20.00 ± 0.05 мм. Его предельные значения:
- Верхний предел: 20.05 мм
- Нижний предел: 19.95 мм
- Общий допуск: 20.05 − 19.95 = 0.10 мм
Значение ±0.05 мм описывает допустимое отклонение в каждом направлении. Общая ширина допустимого отклонения составляет 0.10 мм.
Если измеренный размер составляет 20.03 мм, то его отклонение от номинального значения равно +0.03 мм. Этот результат находится в пределах указанных размерных ограничений.
Допуск, точность и воспроизводимость
Допуск — это требование к конструкции. В механической обработке точность касается того, насколько точно полученный элемент соответствует своему заданному значению. Повторяемость касается соответствия результатов, полученных при определенных условиях.
В результате одного процесса могут получаться тесно сгруппированные размеры, постоянно смещенные относительно целевого значения. В другом процессе среднее значение может быть близко к целевому, но колебания могут быть слишком значительными. Ни одно из этих явлений нельзя объяснить только значением допуска.
При выборе поставщика необходимо выяснить, сможет ли предлагаемый процесс обеспечить сохранение требуемых характеристик на протяжении всего заказа. Технические характеристики позиционирования оборудования — это лишь часть такой оценки.
Поставщик может стремиться к достижению технологического целевого показателя в пределах допустимого диапазона, чтобы оставить место для ожидаемых отклонений. Этот целевой показатель поддерживает контроль производства, в то время как чертеж продолжает определять пределы приемки. Результат не обязательно должен точно совпадать с номинальным, чтобы соответствовать требованиям к размерам.
Какие существуют основные типы допусков при механической обработке?
Допуски на размеры могут быть выражены через двусторонние отклонения, односторонние отклонения или прямые пределы. Геометрические допуски описывают различные требования, включая форму и пространственные соотношения элементов. Выбор правильного формата помогает передать замысел проекта.
Двусторонние и односторонние допуски на размеры
Двусторонний допуск допускает отклонения в обе стороны от номинального размера. Отклонения могут быть равными или неравными. Симметричное обозначение плюс/минус обычно используется, когда допустимый диапазон центрирован относительно эталонного значения.
Односторонний допуск допускает отклонение в одном направлении от указанного размера. Он может быть полезен, когда один из пределов особенно важен для конструкции или соответствует выбранной системе посадки.
Ни одно из обозначений автоматически не определяет сложность изготовления. Два разных по форме размера могут описывать одни и те же допустимые пределы. Сравните эти пределы, прежде чем считать один из них более жестким, чем другой.
Предельные размеры
В предельных размерах непосредственно указаны максимально и минимально допустимые размеры. Читателю не нужно рассчитывать их, исходя из номинального размера и отклонений.
В приведенных ниже примерах чертежей используются миллиметры, и они иллюстрируют только обозначения.
| Формат чертежа | Пример | Допустимый диапазон размеров |
| Двусторонний | 20.00 ± 0.05 | 19.95 - 20.05 |
| односторонний | 20.00 +0.05/−0.00 | 20.00 - 20.05 |
| Прямые ограничения | 19.95 - 20.05 | 19.95 - 20.05 |
Примеры с двусторонним и прямым пределом определяют один и тот же диапазон. Пример с односторонним пределом имеет меньший общий диапазон и другой нижний предел.
Геометрические допуски и базовые точки отсчета
Размер сам по себе не может описать все функциональные требования. Диаметр отверстия может быть приемлемым, но его ось может быть расположена неправильно. Высота посадочного места может быть приемлемой, но его поверхность может быть недостаточно плоской.
Допуски и посадки (GD&T) обеспечивают контроль над этими характеристиками. Плоскостность оценивает форму поверхности без опорной точки. Положение и перпендикулярность позволяют соотнести элементы с заданной системой координат. Профиль контролирует допустимые отклонения линии или поверхности.
Примените полный набор параметров управления, включая порядок базовых элементов и любые модификаторы условий материала. Допуск положения нельзя интерпретировать как общее отклонение плюс/минус по каждой координате.
Что такое стандартные допуски при обработке на станках с ЧПУ?
Стандартные допуски для обработки на станках с ЧПУ могут соответствовать общим спецификациям допусков, указанным в чертеже, или стандартным требованиям поставщика к обслуживанию. Их применение зависит от указанного стандарта, класса допусков, размера элемента и согласованных требований к заказу.
Общие допуски и примечания к чертежам
Общие допуски упрощают чертежи, охватывая применимые размеры без указания отдельных допусков. ISO 2768-1:1989 является эталоном для общих линейных и угловых допусков. Его классы и диапазоны размеров определяют применимый допуск.
Поэтому для чтения общего допуска требуется нечто большее, чем просто найти знакомый стандартный номер. Необходимо определить указанное издание и класс, найти соответствующую категорию размеров и интервал размеров, а также проверить, применяется ли к данной характеристике отдельное требование.
Также необходимо различать общие допуски размеров и общие геометрические характеристики. Стандарт ISO 2768-2:1989 был отменен и заменен стандартом ISO 22081:2021. В новом документе используется иной подход к общим спецификациям, поэтому устаревшие примечания к чертежам следует пересматривать, а не изменять механически.
Следуйте согласованному для данного проекта описанию продукта. Если используется более старый чертеж, разрешите все неясности с ответственной инженерной группой, прежде чем вносить изменения в его требования.
Стандартные настройки поставщика и требования к конкретным функциям
Поставщик может указать допуск по умолчанию для отдельных характеристик без указания конкретных параметров. Этот допуск может зависеть от способа обслуживания, материала, размера детали или условий ценообразования.
Для критически важных элементов подшипникового узла, уплотнительной поверхности или позиционирующего элемента необходимо четко указать требуемый контроль. Убедитесь, что коммерческое предложение включает это требование и что контроль может подтвердить его соответствие требуемым параметрам в заданном состоянии детали.
| Источник требований | Типичная роль | Что подтвердить |
| Общая примечание к чертежу | Охватывает применимые неуказанные размеры. | Стандарт, издание, класс и область применения |
| Индивидуальный вызов | Определяет конкретные требования к функциям. | Границы, базовые элементы, модификаторы и состояние отделки. |
| ценовое предложение поставщика | Документирует утвержденный объем производственных работ. | Включенные требования и согласованные исключения |
Таким образом, для отдельно указанного критического размера может потребоваться иной контроль, чем для смежных элементов, описанных в общем описании. Применение наиболее точных требований ко всей детали может существенно изменить объем производства.
Как допуски при механической обработке определяют точность подгонки детали?
Точность подгонки зависит от суммарных пределов возможностей сопрягаемых элементов. Оценка минимального и максимального возможного зазора или натяга показывает, соответствуют ли выбранные размеры предполагаемой сборке, перемещению или фиксации.
Зазоры, переходы и натяги
Зазорная посадка обеспечивает пространство между валом и отверстием. Переходная посадка может создавать зазор или натяг в зависимости от фактических размеров сопряженных деталей. Натяг создает перекрытие размеров, которое необходимо учитывать при сборке.
Выберите подходящий вариант, исходя из требуемой функции. Свободно перемещающийся вал, съемный установочный элемент и постоянно закрепленная втулка имеют разные требования. На выбор также могут влиять смазка, нагрузка, способ сборки и рабочая температура.
Для наглядного расчета зазора, учитывающего только размеры, предположим следующее:
- Предельные значения диаметра отверстия: от 20 000 до 20 020 мм.
- Предельные значения диаметра вала: от 19.970 до 19.990 мм.
- Минимальный зазор: 20.000 − 19.990 = 0.010 мм
- Максимальный зазор: 20.020 − 19.970 = 0.050 мм
Ограничения по размерам обеспечивают достаточный зазор во всем приведенном примере. Конструкция также должна учитывать соответствующие требования к форме и выравниванию.
Стандарт ISO 286 предоставляет систему для определения предельных значений и посадок. В обозначении, таком как H7/g6, буквы обозначают положение зоны допуска относительно номинального размера, а цифры — классы допуска. Фактические предельные значения также зависят от номинального диапазона размеров.
Заглавные буквы обозначают классы допусков отверстий, а строчные — классы допусков валов. В системе, основанной на размерах отверстий, выбранная зона отверстия сохраняется, а класс вала изменяется для получения требуемой посадки. Укажите оба сопрягаемых элемента, если сборка зависит от их суммарных пределов, а затем проверьте соответствующую таблицу для определения фактического номинального диаметра.
Допуски и требования к сборке
Зазор при сборке может зависеть от нескольких параметров, каждый из которых различен. В наихудшем случае оцениваются их крайние комбинации в зависимости от того, как каждый параметр влияет на зазор.
Рассмотрим отдельный иллюстративный пример осевой сборки, все размеры которой указаны в миллиметрах:
| Элемент стека | Номинальный размер и допуск | Вклад в сокращение разрыва |
| Жилое пространство | 30.00 ± 0.05 | Добавляет доступное пространство |
| Прокладка | 10.00 ± 0.02 | Занимает пространство |
| Вставить | 19.80 ± 0.03 | Занимает пространство |
Номинальный зазор составляет 30.00 − 10.00 − 19.80 = 0.20 мм. Минимальный зазор составляет 29.95 − 10.02 − 19.83 = 0.10 мм. Максимальный зазор составляет 30.05 − 9.98 − 19.77 = 0.30 мм. Эта упрощенная схема предполагает полностью установленные, жесткие компоненты при тех же эталонных условиях.
Если требуемый зазор меньше указанного диапазона, следует пересмотреть параметры, обуславливающие это отклонение. Изменение схемы размещения или уменьшение количества влияющих параметров может быть предпочтительнее, чем затягивание всех элементов.
Статистические методы суммирования используют дополнительные предположения о поведении процесса. Их следует выбирать, опираясь на данные о вариативности и допустимом риске сборки.
Что влияет на достижимую точность обработки?
Достижимый допуск зависит от материала, геометрии элемента, оснастки, зажима заготовки, температурных условий и всего технологического процесса изготовления. Требование, которое легко выполнимо для одного элемента, может оказаться сложным для другого при том же номинальном размере.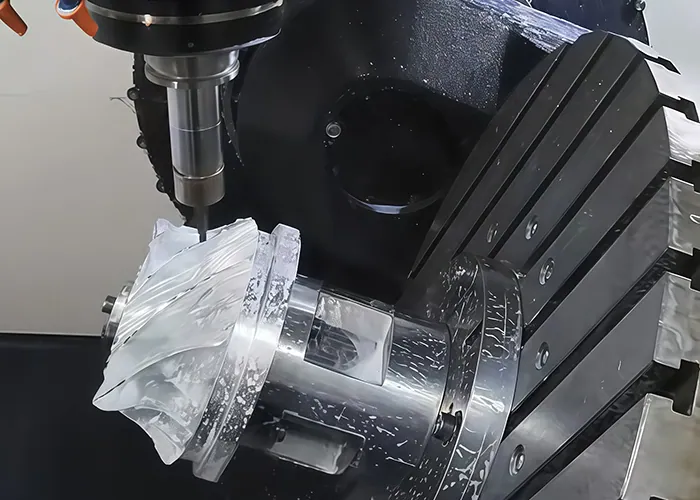
Материальные и тепловые свойства
Жесткость материала и характер резания влияют на поведение детали во время обработки. Остаточные напряжения также могут вызывать изменения формы по мере удаления материала, особенно в деталях с неровным сечением или при значительном удалении материала.
При работе с пластмассами необходимо учитывать термическое расширение, гибкость, а для влагочувствительных марок — также и условия обработки. При установлении требований к размерам следует совместно учитывать марку материала и условия контроля качества.
Размер детали, измеренный в нагретом состоянии, может измениться по мере стабилизации. При выполнении сложных работ планы обработки и измерений должны учитывать температуру, а не рассматривать каждое показание как непосредственно сопоставимое.
Геометрия элементов, оснастка и зажимные приспособления.
Тонкие стенки могут деформироваться под воздействием сил резания или зажима. Для глубоких отверстий и полостей может потребоваться удлиненный инструмент, что затрудняет доступ и обеспечивает жесткость конструкции. Износ инструмента и биение могут дополнительно повлиять на конечные размеры и геометрию.
Многократная настройка создает дополнительную проблему, когда управляемые элементы связаны между собой на разных поверхностях. В процессе необходимо сохранить или восстановить необходимые ссылки.
Выберите способ обработки, соответствующий требуемым характеристикам. После черновой обработки отверстие может потребовать расточки, развертывания или хонингования. Для других поверхностей может потребоваться шлифовка или другая финишная обработка. Выбор должен зависеть от требуемого размера, формы, доступности и материала.
Обработка поверхности и окончательное состояние детали
Покрытия, гальванизация, анодирование и другие виды обработки могут изменять контролируемые размеры. Их воздействие зависит от вида обработки и типа поверхности, поэтому допуск на механическую обработку и условия окончательной приемки должны быть согласованы до начала производства.
Укажите размеры, которые остаются неизменными после финишной обработки, а также любые поверхности, которые необходимо замаскировать или обработать иным образом. Отверстие, проверенное перед нанесением покрытия, может уже не соответствовать состоянию, в котором оно было доставлено.
Шероховатость поверхности — это отдельное требование от допуска по размерам. Если оба параметра влияют на функциональность, укажите оба и выберите методы производства и контроля, которые позволят их учесть.
Почему более жесткие допуски при механической обработке обходятся дороже?
Более жесткие допуски могут увеличить стоимость, поскольку требуют более тщательной настройки, дополнительных операций механической обработки, более пристального контроля и более требовательной проверки. Влияние на стоимость зависит от конкретной характеристики и процесса, а не только от величины допуска.
Настройка, обработка и дополнительные операции
Меньший допустимый диапазон может потребовать дополнительной подготовки для обеспечения стабильности процесса. Это может включать разработку оснастки, пробные резки, предварительную настройку инструмента и проверки перед запуском производства.
В процессе механической обработки поставщику может потребоваться более тщательно контролировать состояние инструмента или добавить чистовые операции. Для некоторых элементов более жесткие требования меняют подход от обычного фрезерования или токарной обработки к процессу с иным оборудованием и требованиями к настройке.
Количество заказа также имеет значение. Трудозатраты на подготовку распределяются по-разному между прототипом и серийной партией. Полезное коммерческое предложение должно отражать фактическое количество и производственный план.
Усилия по контролю и производственные риски
Контроль качества становится более сложным, когда допустимая погрешность измерения мала по сравнению с неопределенностью результатов. Может потребоваться дополнительная настройка, контроль окружающей среды или специализированные измерения.
Узкий диапазон допустимых отклонений также может оставлять меньше места для вариаций процесса. Поставщик должен учитывать мониторинг, корректировки, а также риск доработки или брака.
| Изменение требований | Дополнительная работа, которую это может создать | Затраты Затронутая область |
| Более узкий диаметр или форма отверстия | Специализированная отделка и измерение | Настройка и обработка |
| Более точное расположение относительно базовой точки | Более контролируемое определение местоположения и проверка | Крепление и проверка |
| Окончательный размер после нанесения покрытия | Скоординированные выплаты и заключительные проверки | Отделка и контроль качества |
| Отдельные отчеты по каждой части. | Дополнительные измерения и обработка записей. | Инспекция и документация |
Сосредоточьте эти усилия там, где они способствуют выполнению функции. Критически важная опорная поверхность подшипника и внешняя поверхность для снятия нагрузки не обязательно требуют одинакового уровня контроля.
При сравнении предложений убедитесь, что поставщики оценили одинаковое конечное состояние и объем проверки. Более низкая цена на механическую обработку может не включать в себя финишную обработку или протокол проверки, требуемый чертежом. Уточнение этих пунктов делает сравнение более полезным, чем сравнение только общей цены за единицу продукции.
Как выбрать и указать правильный допуск на обработку?
Начните с определения функциональных требований и требований к сопряжению, оцените варианты сборки, а затем подтвердите практичный способ изготовления и контроля качества. Установите критически важные параметры контроля на чертеже и используйте соответствующие общие требования для остальных элементов.
Начните с функциональных требований и требований к сопряжению.
Определите, какую функцию должна выполнять каждая управляемая деталь. Она предназначена для фиксации другого компонента, поддержания рабочего зазора, удержания подшипника или обеспечения герметичности? Используйте ответ, чтобы определить, какие варианты имеют значение.
Проверьте пределы сопряжения компонентов и их плотность заполнения. Укажите условия эксплуатации, при которых они могут изменить посадку или выравнивание.
Также проверьте, заданы ли размеры элемента относительно соответствующего эталона в сборке. Прямой контроль функционального расстояния может уменьшить зависимость от промежуточных размеров. Это может упростить изготовление и проверку требуемых параметров без изменения допустимых отклонений сборки.
Для некритичных элементов следует выбирать требования, обеспечивающие достаточный запас для экономичного производства при сохранении предполагаемой функциональности. Смягчение допуска должно осуществляться после инженерного анализа его последствий.
Укажите базовые элементы, критически важные характеристики и порядок проверки.
Используйте размеры и геометрические параметры, которые отражают функциональные зависимости. Установите необходимые базовые элементы и избегайте добавления перекрывающихся требований, которые трудно интерпретировать вместе.
Уточните, как будет проверяться каждая важная характеристика. Микрометр может подойти для проверки доступного размера, в то время как для определения положения или профиля, связанных с базовыми данными, может потребоваться измерение по координатам. Для проверки текстуры поверхности и функции резьбы необходимы соответствующие методы.
В случае неоднозначных или пограничных результатов необходимо согласовать подход к измерениям и правило принятия решения о соответствии. Разрешение прибора само по себе не определяет пригодность метода.
Укажите требуемое состояние детали, объем отбора проб и потребности в отчетности. Эти решения должны быть включены в требования проекта на достаточно раннем этапе, чтобы повлиять на план процесса.
Подготовьте четкий запрос предложений для TiRapid.
Отправьте в TiRapid текущий чертеж и соответствующую CAD-модель, а также информацию о материале, обработке поверхности, количестве и сроках поставки.
Определите критически важные элементы интерфейса и все необходимые документы по контролю качества для отгрузки. Если допуск все еще находится на стадии проверки, опишите функциональные требования, чтобы обсуждение могло учесть фактические потребности детали.
Перед оформлением заказа подтвердите в письменной форме допустимые отклонения и любые предлагаемые исключения. Это обеспечит инженерно-производственным и закупочным отделам согласованную основу для оценки предложения и приемки поставленных деталей.
Часто задаваемые вопросы (FAQ)
Означает ли большее количество десятичных знаков всегда более жесткую погрешность?
Нет. Десятичные знаки могут определять допуск по умолчанию, если они явно указаны в заголовке чертежа. В противном случае, требования определяются указанными пределами, общими примечаниями и применимыми стандартами. Одних только дополнительных нулей недостаточно для установления меньшего диапазона допуска.
Шероховатость поверхности — это то же самое, что и допуск при механической обработке?
Нет. Шероховатость описывает текстуру поверхности, в то время как размер и геометрические допуски определяют другие характеристики. Гладкая поверхность все равно может иметь неправильный размер или положение. Требования к функциональности элемента следует указывать отдельно.
Может ли поставщик изменить указанный допуск без согласования?
Предлагаемые изменения должны быть рассмотрены и утверждены ответственным заказчиком или проектным органом до начала производства. Измененные требования должны быть отражены в согласованном чертеже, заказе или протоколе контролируемых отклонений.
Заключение
Допуски на механическую обработку преобразуют функциональные требования в измеримые пределы. Эффективный выбор позволяет связать размер и геометрию элемента с сопрягаемыми деталями, вариациями сборки, условиями производства и контролем качества. Жесткий контроль наиболее полезен там, где он защищает конкретную функцию.
Компания TiRapid предоставляет услуги высокоточной 3-осевой и 5-осевой обработки на станках с ЧПУ сложных металлических и конструкционных пластиковых деталей. Мы анализируем критически важные допуски, требования к материалам и потребности в контроле качества, чтобы разработать практичные планы производства для прототипов и мелкосерийного производства. Отправьте нам ваши чертежи, CAD-модель и требования к проекту для получения обратной связи по производству и индивидуального коммерческого предложения.
















