
Кронштейну может потребоваться изогнутый край для обеспечения зазора с соседним компонентом. Корпусу может потребоваться внутренняя стенка точной формы, а пресс-форме — сплошная поверхность, определяющая готовое изделие. Профильное фрезерование позволяет получить эти элементы путем направления вращающейся фрезы вдоль запрограммированного контура.
Для инженеров-конструкторов и закупщиков понимание процесса помогает связать чертеж с рабочим производственным планом. В этом руководстве объясняются основные методы, инструменты, области применения и проектные решения, включая факторы, влияющие на точность, и то, что следует указывать при запросе коммерческого предложения.
Что такое профильное фрезерование?
Профильное фрезерование — это операция механической обработки, при которой удаляется материал вдоль заданного контура для создания или обработки формы детали. С его помощью можно изготавливать внешние границы, внутренние стенки и криволинейные поверхности. В станках с ЧПУ скоординированные движения станка позиционируют режущую кромку таким образом, чтобы она создавала необходимую геометрию.
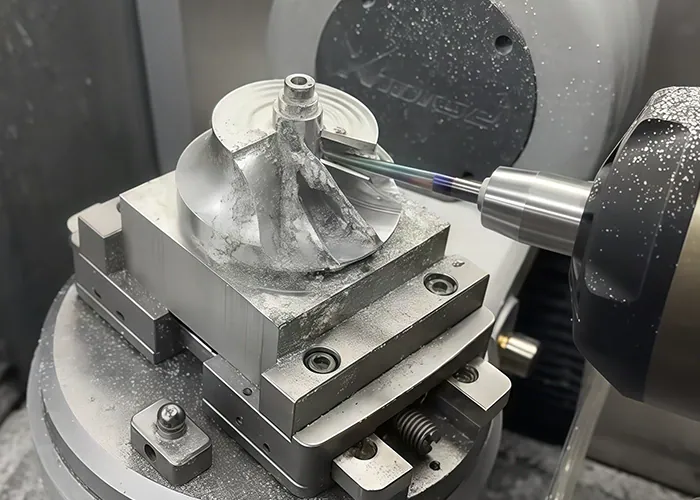
Как резак следует геометрии
Программное обеспечение CAM рассчитывает положение режущего инструмента относительно требуемой формы, учитывая его диаметр и геометрию резания. При боковом резании центр инструмента следует по траектории, смещенной относительно конечной границы. Система CAM или система управления станком применяют соответствующую компенсацию положения режущего инструмента.
Это смещение позволяет режущей кромке создавать заданный профиль. Неправильный диаметр инструмента или настройка компенсации могут привести к смещению готовой стены от ее предполагаемого положения.
Профильное фрезерование — это операция, выполняемая на подходящем фрезерном станке. Для этого не всегда требуется специальный станок, называемый профильным фрезерным станком.
Профильное фрезерование против фрезерования пазов и торцевого фрезерования
Эти операции затрагивают различные характеристики и часто выполняются в рамках одной и той же программы обработки.
| Эксплуатация | Главная цель | Типичная особенность |
| Профильное фрезерование | Сформировать или завершить определенный контур. | Изогнутый внешний край, внутренняя стенка или скульптурная поверхность |
| Фрезерование карманов | Прозрачный материал внутри ограниченной области | Углубление или полость |
| Торцевое фрезерование | Создать широкую плоскую поверхность | Верхняя поверхность или опорная поверхность |
При изготовлении корпуса цех может сначала обработать заготовку, очистить полость, а затем отшлифовать ее стенки с помощью контурной обработки. Описание элемента как внутреннего не означает автоматически, что каждая операция на нем является фрезерованием пазов.
Какие основные виды профильного фрезерования существуют?
Важно различать плоские контуры, контуры, обработанные на разной глубине, и поверхности с непрерывным изменением формы. Обычно их описывают как 2D, 2.5D и 3D работы. Количество осей станка — это отдельный фактор, зависящий от доступа инструмента и требуемой ориентации.
2D и 2.5D профильное фрезерование
При типичной двухмерной контурной обработке режущий инструмент следует плоскому контуру на выбранной глубине. Повторение этого контура на последовательных глубинах позволяет станку обработать более высокую стенку или выполнить резку вокруг пластины.
Термин 2.5D обычно описывает детали и стратегии с плоскими элементами на разных уровнях. К этой категории относятся монтажные пластины, ступенчатые кронштейны и многие элементы корпусов. Их контуры могут включать кривые без необходимости создания траектории движения инструмента по свободной поверхности.
3D фрезерование профиля
Трехмерное профилирование позволяет создавать поверхности, форма которых изменяется по всей детали, например, вставки пресс-формы или плавные переходы. Траектория движения инструмента должна учитывать наклон поверхности, локальную кривизну и точку контакта режущего инструмента.
Стратегии CAM могут следовать за последовательными уровнями высоты или пересекать поверхность по другим схемам. Крутые и пологие участки могут выиграть от разных путей, поскольку равномерное расстояние между слоями в программе не обязательно обеспечивает однородную текстуру поверхности на изменяющихся склонах.
Когда требуется многоосевая обработка
Трехосевой станок может обрабатывать множество криволинейных поверхностей, если инструмент может достигать их из фиксированного положения. Дополнительные вращающиеся оси помогают, когда режущему инструменту необходим доступ к наклонным поверхностям или когда наклон увеличивает зазор.
Индексированная обработка переориентирует деталь между операциями резки. Одновременная многоосевая обработка изменяет относительную ориентацию во время резки. Оба подхода могут уменьшить необходимость перепозиционирования, но выбор должен соответствовать геометрии и требованиям к настройке.
Как работает процесс профильного фрезерования?
Процесс начинается с определения геометрии детали и требований к приемке, затем продолжается программированием, настройкой, удалением материала и контролем качества. Черновая обработка задает форму, а последующие операции подготавливают и обрабатывают необходимый профиль. Количество этапов зависит от состояния заготовки и изготавливаемых элементов.

Проанализируйте CAD-модель и спланируйте траектории движения инструмента.
Модель определяет номинальную геометрию. Чертеж определяет размеры, базовые элементы, допуски и требования к поверхности. Проверка обоих документов помогает производителю отличать функциональные интерфейсы от поверхностей, для которых существует большая свобода проектирования.
Программист выбирает границы обработки, места входа и выхода, а также области, требующие использования инструментов меньшего размера. Моделирование помогает выявить столкновения, незавершенную обработку материала и неожиданные перемещения до того, как программа достигнет станка.
Если после черновой обработки следует чистовая обработка, программа должна сохранять достаточное количество материала для очистки, не оставляя при этом тяжелых, неровных участков для чистовой обработки.
Выберите инструменты и настройте заготовку.
Выбор инструмента и приспособлений осуществляется совместно. Фрезе необходим зазор вокруг требуемого контура, а заготовка должна оставаться зафиксированной на протяжении всей операции.
Внешнее профилирование заслуживает особого внимания, когда оно отделяет деталь от окружающего материала. Для надежной фиксации детали до завершения резки могут использоваться выступы, вспомогательный материал или другое зажимное устройство. При последующих операциях необходимо учитывать любой материал, оставшийся для зажима.
Черновая, получистовая и чистовая обработка профиля.
Черновая обработка эффективно удаляет излишки материала. Получистовая обработка, при необходимости, уточняет форму и выравнивает оставшийся припуск. При окончательной обработке используется подходящий инструмент меньшего размера для удаления материала, до которого не может добраться более крупная фреза.
Финишная обработка позволяет придать изделию требуемые размеры и состояние поверхности. Для простых профилей может потребоваться только черновая обработка с последующей финишной обработкой, в то время как для сложных поверхностей могут потребоваться дополнительные этапы. Полировка или другие операции финишной обработки указываются отдельно, если фрезерованная поверхность не соответствует требованиям применения.
Удалите заусенцы и проверьте готовую деталь.
После механической обработки заусенцы удаляются без повреждения функциональных кромок. Деталь очищается и проверяется на соответствие чертежу.
Контроль качества должен проводиться с учетом указанных базовых координат и критериев приемки. Даже визуально гладкая поверхность может иметь неправильную форму, поэтому одного лишь внешнего вида недостаточно для определения приемлемости профиля.
Какие режущие инструменты и материалы используются?
Фрезы с плоским концом, шаровые фрезы и фрезы с закругленными углами используются для выполнения множества задач профилирования металлов и конструкционных пластмасс. К распространенным материалам заготовок относятся алюминий, сталь, нержавеющая сталь и титан. Выбор подходящего инструмента зависит от марки материала, геометрии заготовки и необходимой длины обрабатываемой поверхности.
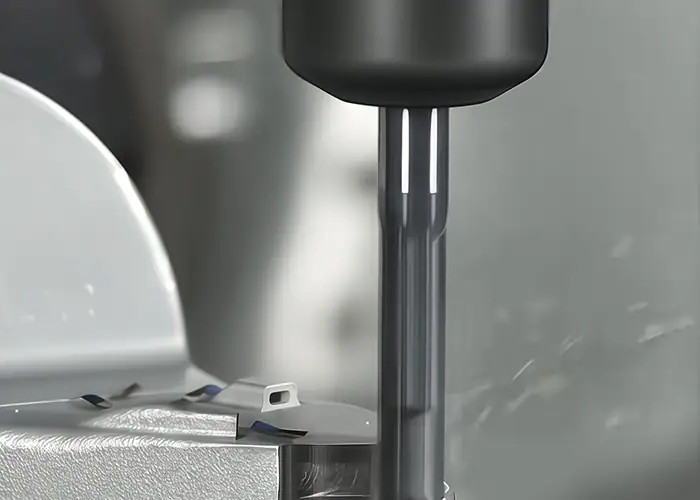
Фрезы с плоским концом, шаровые концевые фрезы и фрезы с закруглением угла
| Инструмент | Общего пользования | Рассмотрение при выборе |
| Плоская концевая фреза | Прямые стены, плоские контуры и доступные ступени. | Диаметр должен соответствовать внутреннему радиусу и имеющемуся пространству. |
| Сферическая концевая фреза | Смешанные поверхности и изогнутые профили | Положение контакта и расстояние между проходами влияют на качество финишной обработки. |
| Концевая фреза углового радиуса | Поверхности, пригодные для черновой и чистовой обработки. | Радиус закругления инструмента должен соответствовать смоделированной геометрии. |
| Специализированный резак для подрезки | Углубления, недоступные для стандартных инструментов. | Необходимо проверить зазор между шейкой, хвостовиком и держателем. |
При использовании фрезы с шаровидным наконечником скорость резания значительно снижается вблизи центра инструмента. Поэтому ориентация инструмента и положение контакта имеют значение, особенно при чистовой обработке поверхности. Выбор только фрезы с шаровидным наконечником не гарантирует гладкого результата.
Диаметр инструмента, вылет и геометрия резания.
Более крупный инструмент может обеспечить большую жесткость, но он должен подходить для обработки мельчайших деталей. Меньший инструмент достигает более узких участков за счет снижения жесткости и производительности по удалению материала.
Используйте только ту длину режущей кромки, которая необходима для доступа. Длинные инструменты и излишняя длина канавки могут сделать систему резки более гибкой. Также необходимо учитывать зазор между держателем и деталью. Режущая кромка, достигающая детали, недостаточна, если держатель сталкивается с деталью.
Материальные аспекты выбора металлов и пластмасс
Алюминиевые сплавы часто позволяют производить производительное фрезерование, хотя необходимо уделять внимание прилипанию стружки и ее удалению. Для сталей и нержавеющих сталей требуются инструменты и условия резки, соответствующие их марке и состоянию. Титановые сплавы предъявляют особые требования к теплоотводу и долговечности режущей кромки.
Конструкционные пластмассы создают различные проблемы, включая деформацию при зажиме, нагрев и стабильность размеров. Наполненные марки также могут быть абразивными. Выбор материала должен начинаться с требований к эксплуатации детали, а затем следует план обработки, подходящий для заданной заготовки. Охлаждение, смазка и удаление стружки должны соответствовать материалу и инструменту. Единый метод охлаждения не подходит для всех применений.
Что влияет на точность профильного фрезерования и качество поверхности?
Точность зависит от совокупного поведения станка, режущего инструмента, зажимного приспособления и заготовки. Качество поверхности также отражает условия резания, а также расстояние и направление проходов инструмента. Для получения надежных результатов необходим контроль этих факторов и метод измерения, соответствующий чертежу.
Отклонение инструмента, вибрация и движение станка.
Силы резания могут деформировать инструмент, отклоняя его от заданного положения. Вдоль высоких стенок это может привести к конусности или изменению размеров. Биение создает неравномерную нагрузку между режущими кромками, а вибрация может оставлять видимые следы и ускорять износ.
Внутренние углы часто приводят к увеличению зацепления инструмента. Плавный рез вдоль прямого участка может стать нестабильным по мере приближения фрезы к радиусу. Корректировка подхода, зацепления или локальной подачи может устранить это изменение нагрузки.
Движение станка также имеет значение при изменении направления. Ошибки позиционирования осей и ограничения в следовании заданной траектории могут повлиять на контур, особенно на крутых переходах. Сглаживание траектории инструмента и соответствующее управление подачей помогают станку следовать геометрии без резких изменений.
Зажим заготовки, жесткость детали и тепловые эффекты
Тонкая стенка может прогибаться во время резки и возвращаться в исходное положение после этого. Деталь также может иметь правильные размеры в зажатом состоянии, но смещаться при отпускании, если зажим деформировал ее.
Последовательность обработки имеет значение, поскольку удаление материала изменяет жесткость и может снять остаточные напряжения. Изменения температуры во время производства и измерений могут дополнительно повлиять на размеры. Схема контроля должна соответствовать заданным условиям приемки, включая любые необходимые крепления.
Параметры резки и траектории чистовой обработки
Подача, скорость резания и зацепление должны соответствовать инструменту и обрабатываемому материалу. Слишком легкое резание может вызвать трение, а чрезмерная нагрузка увеличивает усилия и риск повреждения.
В процессе чистовой обработки поверхности на соседних проходах остаются небольшие выступы, называемые гребешками. Их размер зависит от геометрии инструмента, кривизны поверхности и расстояния между проходами. Уменьшение расстояния может улучшить геометрическую чистоту поверхности, но также увеличивает время обработки и не устраняет вибрацию, вызванную нестабильной настройкой.
Попутное и традиционное фрезерование изменяют характер образования стружки и направление силы воздействия. Попутное фрезерование обычно используется в подходящих системах ЧПУ, но выбор также зависит от состояния станка, зажима заготовки и условий резания.
Проверка размеров, профилей и качества поверхности.
Измерения размеров определяют габариты и расстояния. Профильный контроль оценивает форму относительно заданных требований, включая, где это применимо, базовые точки. Шероховатость поверхности описывает текстуру в другом масштабе. Эти проверки отвечают на разные вопросы.
Доступные размеры могут быть проверены с помощью соответствующих измерительных приборов или инструментов. Для сложных профилей могут потребоваться координатные измерения или оптические методы, а для измерения шероховатости необходим подходящий метод измерения поверхности. Неопределенность измерений должна соответствовать оцениваемому требованию.
Система TiRapid позволяет контролировать погрешность обработки в пределах 0.01 мм на соответствующих элементах, при условии, что геометрические и приемочные требования установлены на этапе проверки чертежа. Для деталей, критически важных по профилю, необходимо определить поверхности, требующие такого контроля, и установить способ их измерения.
Где применяется профильное фрезерование?
Профильное фрезерование используется везде, где компоненту необходима контролируемая форма или рельефная поверхность. Типичные области применения включают пресс-формы, конструкционные кронштейны, корпуса оборудования и прецизионные приспособления. Его ценность заключается в создании геометрии, обеспечивающей заданную посадку, зазор или формовочную функцию.
Поверхности пресс-форм и штампов
Вставки пресс-форм и компоненты штампов могут содержать изогнутые стенки, плавные переходы и фигурные поверхности, которые передают геометрию другому изделию. Фрезерование формирует эти элементы, а дополнительная обработка поверхности выбирается в зависимости от требуемого состояния поверхности.
Важным вопросом планирования является то, как соприкасаются смежные области. Плавное слияние поверхностей может иметь такое же значение, как и внешний вид отдельной зоны траектории движения инструмента.
Аэрокосмические и автомобильные компоненты
Конструкционные кронштейны и корпуса часто сочетают в себе фигурные границы с элементами крепления или фиксации. Профилирование создает зазор вокруг соседних компонентов и формирует контуры, заданные конструктивными особенностями.
При изготовлении легких деталей удаление материала может оставлять тонкие участки, требующие тщательной поддержки. План изготовления должен сохранять взаимосвязи между готовым контуром и интерфейсами, используемыми при сборке.
Детали для автоматизированного, медицинского и высокоточного оборудования
В автоматизированном оборудовании используются изготовленные на заказ пластины, захваты и приспособления, контуры которых соответствуют заготовке или окружающему механизму. В прецизионных инструментах и медицинском оборудовании корпуса особой формы и интерфейсы компонентов могут выполнять аналогичные функции подгонки и обеспечения зазоров.
В заявке определяются дополнительные требования, такие как документация на материалы, очистка или обработка поверхности. Эти требования должны быть включены в коммерческое предложение, поскольку изготовление контура — это лишь часть процесса поставки готового изделия.
Каковы преимущества и ограничения профильного фрезерования?
Профильное фрезерование обеспечивает гибкое создание форм и повторяемый запрограммированный процесс. Его практические ограничения связаны с доступом фрезы, локальной геометрией, стабильностью настройки и объемом работы, необходимой для соответствия техническим требованиям. Оценка этих условий помогает определить, является ли этот метод экономически целесообразным для производства.
Гибкая геометрия и повторяемое производство
Траектории движения инструмента можно обновлять при изменении конструкции, что поддерживает разработку прототипов и изготовление компонентов на заказ. Существующие программы и приспособления также можно повторно использовать для серийного производства, если изменения и производственные требования остаются неизменными.
Воспроизводимость по-прежнему зависит от управления состоянием инструмента, смещениями, вариациями запасов и контролем качества. Повторное использование программы не исключает проверок процесса между партиями.
Доступ к инструментам, внутренние углы и расширенные функциональные возможности.
Стандартная вращающаяся концевая фреза оставляет радиус во внутреннем углу в плоскости резания. Уменьшение радиуса требует использования фрезы меньшего диаметра, что может затруднить обработку глубоких элементов.
До некоторых подрезов можно добраться с помощью специализированных инструментов или при другом расположении. Полностью заблокированные участки могут потребовать изменения конструкции или другого процесса. Например, для функционально необходимого внутреннего острого угла может потребоваться электроэрозионная обработка на подходящем проводящем материале, в зависимости от доступа и геометрии.
Программирование, время обработки и стоимость
Стоимость возрастает, когда для обработки элементов требуется сложная разработка траектории движения инструмента, дополнительные настройки или длительная финишная обработка. Использование небольших инструментов, обработка труднодоступных поверхностей и детальный контроль также могут увеличить объем работы сверх того, что предполагает общий размер детали.
Для простых плоских профилей лазерная или гидроабразивная резка могут быть подходящими вариантами, если качество кромки и размерные характеристики соответствуют требованиям. Фрезерование становится более актуальным, когда деталь также требует обработки стенок, ступеней, стыков или криволинейных поверхностей.
Как проектировать и выбирать детали для профильного фрезерования?
Проектируйте с учетом удобства резки, надежной опоры и четко определенных функциональных требований. Предоставьте поставщику достаточно информации для оценки всей детали, включая отделку и контроль качества. Раннее уточнение сложных элементов помогает избежать ненужных работ по механической обработке и пересмотра сметы.
Улучшен доступ к инструментам и поддержка тонких элементов.
Допускайте большие внутренние радиусы там, где это позволяет конструкция. Для внутреннего угла оставление зазора за выбранным радиусом фрезы может упростить управление изменением зацепления. Согласуйте фактический радиус во время проверки технологичности, а не выбирайте его отдельно.
Уменьшите ненужную глубину в узких местах и обеспечьте зоны, которые можно удерживать, не повреждая обработанные поверхности. Если тонкие секции необходимы, обсудите временную опору или последовательность обработки, которая удерживает окружающий материал до последующих операций.
Рассмотрим крышку, которая должна вставляться в корпус. Небольшой зазор в нефункциональном углу может обеспечить зазор для сопрягаемой детали, одновременно позволяя использовать более удобный резец. Конструктор должен убедиться, что это изменение сохраняет контакт, герметичность и прочность окружающих стенок.
Укажите функциональные допуски и требования к поверхности.
Определите, какие контуры определяют местоположение сопрягаемой детали, обеспечивают зазор или определяют границу уплотнения. Примените требования в соответствии с этими функциями, используя четкие базовые ориентиры и соответствующие общие допуски в остальных местах.
Если покрытие или другая обработка влияют на критически важную посадку, укажите, применяются ли допустимые размеры до или после этого процесса. Укажите необходимые скругления кромок, чтобы удаление заусенцев не изменяло функциональную границу.
Для видимой поверхности следует различать ожидаемые эстетические характеристики и измеренную шероховатость. Одного лишь числового требования к текстуре может быть недостаточно для описания допустимых следов от инструмента или их направления.
Подготовьте четкий запрос предложений (RFQ) для TiRapid.
Полезный запрос на коммерческое предложение может включать в себя:
- Текущая версия CAD-модели и чертежа.
- Марка материала и любые необходимые условия складирования.
- Прототипные образцы, партии или ожидаемые объемы повторных заказов.
- Критические размеры, базовые опорные точки и требования к поверхности.
- Обработка поверхности, протоколы проверок и сроки поставки.
Выделите области, где допустимы изменения в конструкции. Затем TiRapid сможет обсудить предлагаемый подход к обработке с учетом требований, которые должны оставаться неизменными. При сравнении предложений убедитесь, что каждое предложение включает одинаковый объем изменений чертежей, отделки и проверки.
Часто задаваемые вопросы (FAQ)
Профильное фрезерование — это то же самое, что и контурное фрезерование?
При описании обработки вдоль заданной формы термины часто частично совпадают. Однако в CAM-программах такие команды, как «2D-контур» или «3D-контур», обозначают конкретную стратегию. Лучше подтвердить геометрию и траекторию движения инструмента, а не полагаться только на название.
Может ли профильное фрезерование привести к образованию острых внутренних углов?
Стандартная концевая фреза не может создать идеально острый внутренний угол в плоскости резания. Укажите максимальный радиус, допустимый для данной конструкции, или обсудите возможность снятия остроты угла или выполнения соответствующей вторичной операции, если конструкция требует более острого элемента.
Всегда ли для профильного фрезерования необходим 5-осевой станок?
Нет. Трехосевой станок может создавать множество плоских контуров и доступных криволинейных поверхностей. Дополнительные оси становятся полезными, когда они улучшают доступ к инструменту, ориентацию или количество настроек, необходимых для обработки детали.
Заключение
Профильное фрезерование создает границы и поверхности нужной формы, позволяющие деталям подходить, перемещаться или формировать другие изделия. Успешные результаты зависят от выбора инструментов и стратегий обработки, соответствующих геометрии, а также от контроля и проверки тех характеристик, которые важны для конкретного применения.
Для вашего следующего проекта отправьте в TiRapid модель, чертеж и требования к производству. Тщательный анализ критически важных контуров, требований к поверхности и потребностей в контроле качества обеспечит четкую отправную точку для планирования обработки и составления полезного коммерческого предложения.
















