
Главный шпиндель — один из важнейших узлов в станке с ЧПУ. Он обеспечивает вращательное движение, необходимое для резки, удерживает режущий инструмент или заготовку и напрямую влияет на скорость обработки, крутящий момент, точность, качество поверхности и стабильность процесса. Неправильно подобранный или изношенный шпиндель может ограничивать производительность станка, даже если система ЧПУ и режущие инструменты обладают необходимыми возможностями.
В этом руководстве объясняется принцип работы главного шпинделя, его основные компоненты, распространенные типы приводов, различия между фрезерными и токарными шпинделями, ключевые технические характеристики, факторы выбора, типичные отказы и методы технического обслуживания. Также показано, как производительность шпинделя влияет на качество обработки и производительность труда.
Что A Главный шпиндель In A Станок с ЧПУ?
Главный шпиндель — это вращающийся узел, обеспечивающий основное режущее движение в станке с ЧПУ. В фрезерном станке он вращает режущий инструмент, в токарном — заготовку. Его скорость, крутящий момент, жесткость, биение и тепловые характеристики напрямую влияют на производительность обработки.
Что TГлавный шпиндель выполняет свою функцию во время обработки на станке с ЧПУ.
В станках с ЧПУ для фрезерования главный шпиндель удерживает держатель инструмента и вращает концевые фрезы, сверла, торцевые фрезы или другие режущие инструменты. Шпиндель должен сохранять стабильное вращение, в то время как оси станка позиционируют резец относительно заготовки. Более высокая стабильность вращения шпинделя позволяет инструменту резать более равномерно при изменяющихся нагрузках.
При токарной обработке главный шпиндель захватывает заготовку через патрон или цангу и вращает ее, в то время как неподвижные или движущиеся режущие инструменты удаляют материал. Следовательно, шпиндель должен выдерживать массу заготовки, усилия зажима, радиальные нагрузки и осевые силы резания.
В обоих случаях шпиндель должен точно передавать мощность без чрезмерной вибрации или отклонения. Вращательное движение может показаться простым, но в конструкции узла объединены механические, электрические, тепловые и управляющие функции.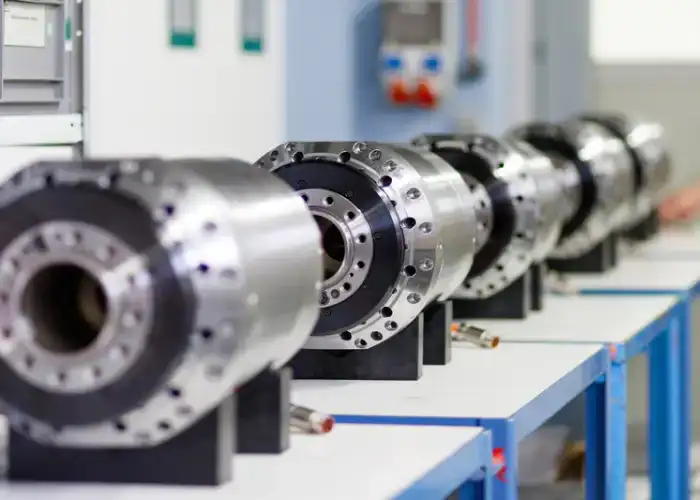
Почему TГлавный шпиндель имеет решающее значение. To Производительность обработки
Возможности шпинделя ограничивают то, что станок с ЧПУ может эффективно обрабатывать. Высокоскоростной шпиндель полезен для обработки небольших инструментов и алюминия, в то время как для обработки тяжелых металлов, таких как сталь, часто требуется больший крутящий момент на низких оборотах.
Точность вращения также влияет на качество готовой детали. Чрезмерное биение шпинделя приводит к смещению режущей кромки от центра, что может снизить точность отверстия, увеличить износ инструмента и оставить неровные следы на поверхности.
Термическая стабильность имеет не меньшее значение. Поскольку подшипники и двигатель выделяют тепло, шпиндель может расширяться и незначительно изменять свое положение. Хорошо спроектированные системы охлаждения и подшипников помогают сделать это изменение предсказуемым и контролируемым.
Что TОсновные компоненты Of A Шпиндель станка с ЧПУ?
Шпиндель станка с ЧПУ — это не просто вращающийся вал. Обычно он включает в себя вал шпинделя, подшипники, систему привода, двигатель, интерфейс для инструмента или заготовки, систему смазки, систему охлаждения и компоненты обратной связи по положению, которые работают вместе как единый прецизионный узел.
Вал шпинделя Aи жилье
Вал шпинделя является вращающимся конструктивным элементом узла. Он передает крутящий момент и поддерживает держатель инструмента, патрон или другое соединение на рабочем конце.
Корпус поддерживает подшипники шпинделя и обеспечивает соосность всей сборки. Его жесткость важна, поскольку деформация может повлиять на геометрию подшипников и положение инструмента.
Как вал, так и корпус требуют высокой точности размеров. Посадочные места подшипников, конусы, выступы и центрирующие поверхности должны оставаться концентричными, чтобы минимизировать погрешности вращения.
Подшипники шпинделя Aи предварительная нагрузка
Подшипники шпинделя выдерживают радиальные и осевые силы резания, обеспечивая при этом высокоскоростное вращение. Прецизионные радиально-упорные подшипники широко используются в обрабатывающих центрах, поскольку они способны выдерживать комбинированные нагрузки, сохраняя при этом высокую точность вращения.
Предварительная нагрузка подшипника уменьшает внутренний зазор и повышает жесткость шпинделя. Слишком малая предварительная нагрузка может снизить жесткость, в то время как чрезмерная предварительная нагрузка увеличивает нагрев и может сократить срок службы подшипника.
Таким образом, расположение подшипников является важной частью конструкции шпинделя. Высокоскоростное фрезерование и высоконагруженная токарная обработка могут потребовать подшипников различных размеров, расстояния между ними, предварительного натяжения и методов смазки.
Главный шпиндельный двигатель Aи приводная система
Главный шпиндельный двигатель обеспечивает энергию, необходимую для вращения шпинделя. В зависимости от конструкции станка, двигатель может приводить шпиндель в движение через ремень, шестерни, прямую муфту или быть интегрирован в сам шпиндель.
Характеристики двигателя влияют на доступную скорость и крутящий момент. Шпиндель, предназначенный для крупных режущих инструментов, может требовать высокого крутящего момента на низких оборотах, в то время как небольшой высокоскоростной обрабатывающий шпиндель может отдавать приоритет частоте вращения.
Двигатель и привод следует рассматривать в совокупности с областью применения при резке, а не оценивать только по номинальной мощности.
Держатель инструмента, конус, патрон, Aи интерфейсы цанг
Шпиндель соединяет вращательное движение с режущим инструментом или заготовкой. На фрезерных станках обычно используются стандартные конусы держателей инструмента, а на токарных станках часто применяются патроны или цанги.
Интерфейс должен обеспечивать прочное зажимание и точную соосность. Загрязнение, износ или повреждения в конусе шпинделя могут увеличить биение инструмента, даже если подшипники шпинделя остаются исправными.
Выбор интерфейса также влияет на размер инструмента, максимальную скорость, жесткость и возможность автоматической смены инструмента.
Охлаждение, смазка, Aи системы кодирования
Подшипники и двигатели выделяют тепло во время работы, поэтому в шпиндельных системах часто используется воздушное, масляное, консистентное или жидкостное охлаждение в зависимости от скорости и конструкции.
Смазка снижает трение в подшипниках и предотвращает износ. Как избыток, так и недостаток смазки могут привести к проблемам, особенно в высокоскоростных шпинделях.
Энкодеры обеспечивают обратную связь по скорости, ориентации и положению для контроллера ЧПУ. Это позволяет выполнять такие функции, как нарезание резьбы, ориентация шпинделя, синхронизированное точение и контролируемая смена инструмента.
Каким A Работа главного шпинделя?
Главный шпиндель преобразует энергию двигателя в управляемое вращательное движение, подшипники поддерживают нагрузку при резке, а система ЧПУ регулирует скорость и ориентацию. Надежная работа шпинделя зависит от стабильной передачи мощности, точной поддержки подшипников и точной электронной обратной связи.
Как мощность двигателя преобразуется во вращение шпинделя.
В системе с ременным приводом двигатель вращает шкив, соединенный со шпинделем посредством ремня. Такая конструкция изолирует часть вибраций двигателя и позволяет изменять передаточные числа шкивов для регулирования скорости и крутящего момента.
В шпинделях с зубчатой передачей используются шестерни для изменения вращательного соотношения между двигателем и шпинделем. Это позволяет увеличить крутящий момент на низких скоростях при обработке тяжелых материалов.
Конструкции с прямым приводом и встроенным двигателем позволяют уменьшить количество промежуточных компонентов трансмиссии. Более простая схема передачи мощности может улучшить отзывчивость и производительность на высоких скоростях.
Как подшипники поддерживают радиальные Aи осевые нагрузки при резке
Силы резания действуют не только в одном направлении. Фрезерование создает радиальные и осевые нагрузки, которые изменяются по мере вращения режущего инструмента, в то время как токарная обработка может создавать значительные радиальные, осевые и моментные нагрузки в зависимости от положения инструмента.
Подшипниковый узел удерживает шпиндель в центрированном положении, противодействуя этим силам. Расстояние между подшипниками и предварительная нагрузка влияют на жесткость всего шпинделя.
Если подшипники изнашиваются или теряют предварительную нагрузку, шпиндель может начать испытывать дополнительное биение, вибрацию, нагрев и шум. Эти изменения могут быстро стать заметными по результатам обработки.
Как TСистема ЧПУ управляет скоростью, ориентацией. Aи позиция
Контроллер ЧПУ задает целевую скорость вращения шпинделя на основе программы. Затем система привода регулирует выходную мощность двигателя для поддержания этой скорости при изменяющихся нагрузках при резке.
Для таких операций, как нарезание резьбы, шпиндель должен точно синхронизироваться с движением осей. Контроллер использует обратную связь от энкодера для синхронизации вращения и подачи.
Ориентация шпинделя также необходима для автоматической смены инструмента и некоторых токарных операций. Таким образом, точная обратная связь способствует как качеству резки, так и автоматизации станка.
Что TОсновные типы Of Шпиндели для станков с ЧПУ?
Шпиндели станков с ЧПУ обычно классифицируются по способу передачи мощности двигателя на вал шпинделя. Шпиндели с ременным, зубчатым, прямым и встроенным двигателем предлагают различные сочетания скорости, крутящего момента, стоимости, вибрации, технического обслуживания и тепловых характеристик.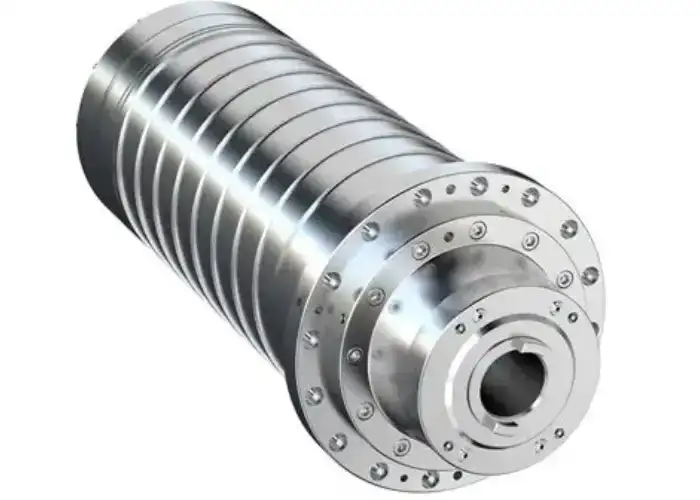
Шпиндели с ременным приводом
В шпинделях с ременным приводом двигатель и шпиндель соединены системой ремней и шкивов. Они широко распространены, поскольку их конструкция относительно проста и экономична.
Различные передаточные числа шкивов могут обеспечить полезную гибкость в соотношении скорости и крутящего момента. Ремень также может поглощать часть вибрации и защищать приводную систему от внезапных ударных нагрузок.
Компромисс заключается в том, что ремни со временем изнашиваются и могут вызывать нагрев, вибрацию или ограничение скорости. Поэтому натяжение и состояние ремней требуют регулярного технического обслуживания.
Шпиндели с зубчатым приводом
В системах с зубчатой передачей для передачи мощности от двигателя к шпинделю используется механическая зубчатая передача.
Их главное преимущество — высокий крутящий момент при низкой частоте вращения шпинделя, что делает их полезными для тяжелых токарных работ, обработки крупных инструментов и интенсивного удаления материала.
Однако зубчатые передачи увеличивают сложность конструкции, уровень шума, трение и затраты на техническое обслуживание. На очень высоких скоростях зубчатая система также может генерировать больше тепла и вибрации, чем система с прямым приводом.
Шпиндели с прямым приводом
Шпиндель с прямым приводом соединяет двигатель со шпинделем с минимальным количеством компонентов трансмиссии.
Это уменьшает люфт и может улучшить ускорение, отзывчивость и плавность вращения. Такой подход широко используется в обрабатывающих центрах, где необходим баланс между скоростью и точностью.
По сравнению с редукторными системами, конструкции с прямым приводом могут обеспечивать меньшее увеличение крутящего момента на низких скоростях, поэтому следует тщательно проверять фактические кривые крутящего момента.
Встроенные шпиндели двигателей
В шпинделе со встроенным двигателем ротор двигателя интегрирован непосредственно с валом шпинделя.
Эта конструкция обеспечивает очень высокие скорости, поскольку исключаются ремни, шестерни и отдельные муфты. Она также позволяет создать компактный шпиндельный узел с быстрым ускорением.
Регулирование теплового режима приобретает особое значение, поскольку двигатель выделяет тепло внутри шпиндельной конструкции. Эффективное охлаждение необходимо для продления срока службы подшипников и сохранения стабильности размеров.
ремень Vs Шестерня VПрямой привод: что лучше?
Не существует единой лучшей системы привода. Ременные приводы отличаются практичностью, экономичностью и универсальностью, зубчатые передачи обеспечивают высокий крутящий момент на низких оборотах, а системы прямого или встроенного привода привлекательны с точки зрения скорости и отзывчивости.
Правильный выбор зависит от задачи обработки. Резка толстой стали обычно требует иных характеристик шпинделя, чем высокоскоростная чистовая обработка алюминия.
Инженерам следует сравнивать крутящий момент в диапазоне фактических рабочих скоростей, а не выбирать только по максимальным оборотам в минуту или мощности двигателя.
Фрезерный шпиндель с ЧПУ VГлавный шпиндель токарного станка
Шпиндель фрезерного станка с ЧПУ вращает режущий инструмент, а главный шпиндель токарного станка вращает заготовку. Это различие изменяет требуемые параметры сопряжения, нагрузки на подшипники, диапазон скоростей, характеристики крутящего момента и конструкцию зажимного устройства.
Как A Вращение шпинделя фрезерного станка с ЧПУ TРежущий инструмент
Шпиндель фрезерного станка с ЧПУ удерживает держатель инструмента внутри прецизионного конуса и вращает режущий инструмент с запрограммированной скоростью.
Шпиндель должен поддерживать широкий спектр инструментов, от небольших сверл до крупных торцевых фрез. Автоматизированные обрабатывающие центры также нуждаются в точном зажиме и освобождении инструмента при его смене.
Высокая точность вращения особенно важна при использовании инструментов малого диаметра, поскольку даже незначительное биение может привести к неравномерной нагрузке на резец между канавками инструмента.
Как TГлавный шпиндель In A Токарный станок вращается TЗаготовка
Главный шпиндель токарного станка удерживает заготовку с помощью патрона, цанги, планшайбы или другой системы крепления заготовки.
Шпиндель должен выдерживать массу и инерцию вращающейся заготовки, одновременно сопротивляясь силам резания. Крупные детали могут создавать гораздо большие вращательные нагрузки, чем обычные фрезерные инструменты.
Если в станке используется приводной инструмент, то для главного шпинделя токарного станка также может потребоваться точная индексация или позиционирование по оси С.
Конические зажимы для инструмента Vс Чакс Aи цанги
Интерфейсы фрезерных шпинделей оптимизированы для точного позиционирования и зажима режущих инструментов. В типичных конструкциях основное внимание уделяется жесткости, скорости смены инструмента и соосности.
Токарные патроны предназначены для захвата наружных или внутренних поверхностей заготовки. Цанги обеспечивают более высокую концентричность для подходящих круглых заготовок и деталей меньшего размера.
Каждый интерфейс влияет на жесткость, биение, максимальную частоту вращения и гибкость настройки, поэтому он должен соответствовать как машине, так и области применения.
Скорость, крутящий момент, Aи разница нагрузок
Для фрезерных станков с ЧПУ часто требуются более высокие обороты в минуту, поскольку фрезы могут быть относительно небольшими.
Шпиндели токарных станков могут работать на более низких скоростях, но требуют высокого крутящего момента, особенно при обработке больших диаметров или выполнении тяжелых резов.
Это скорее общие тенденции, чем незыблемые правила. При токарной обработке мелких деталей в швейцарском стиле можно использовать очень высокие скорости вращения шпинделя, в то время как для крупных фрез может потребоваться значительный крутящий момент.
Какие характеристики главного шпинделя наиболее важны?
Наиболее важными техническими характеристиками шпинделя являются не только максимальная скорость и мощность двигателя. Инженеры также должны оценивать крутящий момент в рабочем диапазоне, биение, несущую способность подшипников, жесткость, термостойкость, размер контактной площадки и требования к рабочему циклу.
Скорость вращения шпинделя Aи диапазон оборотов в минуту
Максимальная частота вращения указывает, с какой скоростью может вращаться шпиндель, но полезный диапазон зависит от диаметра инструмента, материала заготовки и режима обработки.
Для достижения необходимой скорости резки небольшим инструментам обычно требуется более высокая частота вращения. Более крупным инструментам требуется меньшая частота вращения, и зачастую они требуют большего крутящего момента.
Широкий диапазон рабочих скоростей обеспечивает станку большую гибкость при выполнении черновых, сверлильных и чистовых работ.
Крутящий момент, Мощность, And TКривая крутящего момента и скорости
Мощность и крутящий момент взаимосвязаны, но не должны рассматриваться как одна и та же характеристика.
Для интенсивной обработки на низких скоростях необходим высокий крутящий момент. При высокоскоростной обработке в большей степени может потребоваться поддержание достаточной мощности при повышенных оборотах.
Кривая зависимости крутящего момента от скорости вращения показывает, как шпиндель фактически ведет себя в пределах своего рабочего диапазона. Это более полезно, чем одно значение пикового крутящего момента или мощности.
Закончиться Aи точность вращения
Биение описывает, насколько вращающийся шпиндель или инструмент отклоняется от своей идеальной оси.
Чрезмерное биение может привести к увеличению отверстий, снижению однородности поверхности и неравномерной нагрузке на отдельные режущие кромки.
Для небольших инструментов и высокоточной чистовой обработки особенно важно низкое биение шпинделя, поскольку погрешность становится значительной по сравнению с диаметром инструмента.
Несущая способность Aжесткость шпинделя
Размер, тип, расположение и расстояние между подшипниками — все эти факторы влияют на жесткость шпинделя.
Повышенная жесткость помогает противостоять деформации под действием силы резания и может уменьшить вибрацию при интенсивной обработке.
Однако шпиндель, разработанный исключительно для обеспечения максимальной жесткости, может оказаться непригодным для очень высоких скоростей. При проектировании необходимо сбалансировать жесткость, скорость, тепловыделение и срок службы подшипников.
Термостойкость Aи эффективность охлаждения
Нагрев изменяет размеры шпинделя и предварительное натяжение подшипников.
Если температура шпинделя повышается непредсказуемо, положение инструмента может смещаться, а размеры обрабатываемой детали могут изменяться в течение длительных производственных циклов.
Стабильная система охлаждения помогает поддерживать повторяемость геометрии шпинделя. Поэтому тепловые характеристики особенно важны для высокоточного производства.
Интерфейс инструмента Aи максимальный размер инструмента
Размеры контакта шпинделя влияют на максимальный практический диаметр инструмента, его жесткость и крутящий момент.
Компактный конус подходит для высокоскоростной работы с инструментами меньшего размера, а более крупные поверхности контакта выдерживают более тяжелые фрезы и большие режущие нагрузки.
Интерфейс должен соответствовать предназначению машины, а не просто быть максимально большим.
Как производительность главного шпинделя влияет на обработку на станках с ЧПУ?
Производительность шпинделя влияет на точность размеров, качество поверхности, срок службы инструмента, скорость съема материала и стабильность обработки. Проблемы со шпинделем часто проявляются сначала в виде изменений в готовой детали, а не как очевидная неисправность станка.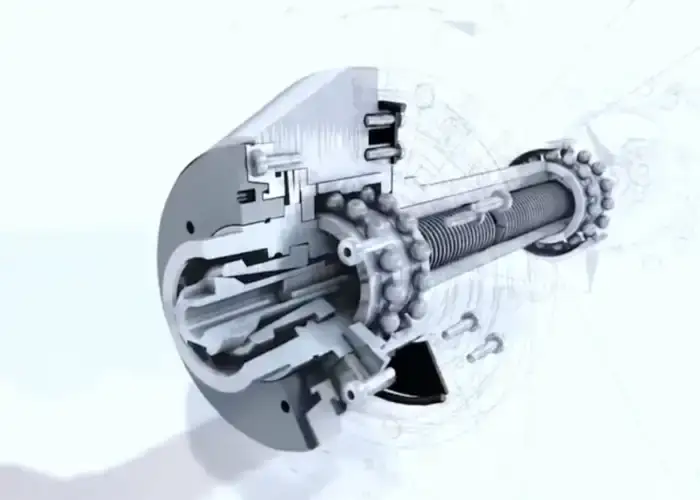
Размерная точность Aи повторяемость
Биение, тепловое расширение и движение подшипников могут привести к смещению режущего инструмента или вращающейся заготовки.
Когда эти факторы изменяются в процессе производства, размеры могут отклоняться от заданных значений, даже если программа ЧПУ не меняется.
Стабильная работа шпинделя помогает поддерживать одинаковое соотношение резания от первого компонента к последующим деталям.
Качество поверхности, вибрация, Aи болтовня
Вибрация приводит к появлению повторяющихся следов на поверхности и может снизить точность размеров.
Жесткость шпинделя, состояние подшипников, качество держателя инструмента, вылет инструмента, параметры резания и конструкция станка — все эти факторы влияют на вибрацию.
Исправный шпиндель не может полностью устранить все источники вибрации, но плохое состояние шпинделя может значительно затруднить стабильную резку.
Срок службы инструмента Aи устойчивость резки
Биение может привести к тому, что одна режущая кромка будет снимать больше материала, чем другие. Это вызывает неравномерный износ и может сократить срок службы инструмента.
Вибрация подшипников и низкая жесткость также могут создавать колеблющиеся нагрузки при резке.
Стабильный шпиндель обеспечивает более равномерное распределение режущих усилий, позволяя инструменту работать в условиях, приближенных к заданным.
Скорость съема материала Aи время цикла
Более высокая мощность и крутящий момент позволяют осуществлять более интенсивное удаление материала, если станок, инструмент и зажимное устройство это позволяют.
Высокоскоростные шпиндели позволяют сократить время цикла при использовании небольших инструментов и стратегий высокоскоростной подачи.
Однако максимальную мощность шпинделя не следует использовать вслепую. Производительность достигается за счет баланса скорости, крутящего момента, срока службы инструмента и качества детали.
Как выбрать подходящий главный шпиндель для обработки на станках с ЧПУ
Выбор главного шпинделя требует согласования его характеристик с фактическим процессом резки. Материал, диаметр инструмента, тип операции, точность, рабочий цикл, охлаждение и объем производства имеют большее значение, чем выбор максимально возможной частоты вращения.
Подберите скорость вращения шпинделя в соответствии с обрабатываемым материалом. Aи диаметр инструмента
Требования к скорости резки зависят от материала и инструмента.
Для обработки мелких фрез, как правило, требуется более высокая частота вращения шпинделя, в то время как крупные инструменты достигают той же скорости вращения поверхности при более низкой частоте вращения.
Для обработки алюминия и цветных металлов часто требуются более высокие скорости вращения шпинделя, в то время как во многих областях применения стали большее значение придается крутящему моменту и жесткости.
Согласуйте крутящий момент с нагрузкой при резке. Aи операция механической обработки
Для обработки крупных сверл, торцевых фрез, тяжелых черновых резцов и токарных работ может потребоваться значительный крутящий момент.
Если шпиндель развивает достаточную мощность только на высоких скоростях, он может испытывать трудности при интенсивной резке на низких скоростях.
Поэтому ожидаемый процесс резки следует сравнивать с кривой крутящего момента шпинделя, а не только с номинальной мощностью двигателя, указанной на паспортной табличке.
Выберите правильный интерфейс шпинделя Aи система крепления инструмента
Конус шпинделя, патрон или цанга должны соответствовать размеру и типу требуемого инструмента или заготовки.
Крупногабаритные инструменты должны обладать достаточной жесткостью соединения, чтобы противостоять изгибу и крутящему моменту.
При высокоскоростной обработке качество балансировки и соосность приобретают все большее значение, поскольку небольшие погрешки приводят к более значительным центробежным и режущим эффектам.
Учитывайте точность, биение, Aи требования к подшипникам
Для высокоточных деталей и мелкого инструмента требуется более жесткий контроль биения.
Для выполнения тяжелых работ требуется надежная опора подшипников и высокая жесткость шпинделя.
Подходящий шпиндель должен удовлетворять обоим требованиям, не перегружая характеристиками, что увеличивает стоимость, но мало способствует увеличению производительности.
Оцените рабочий цикл, охлаждение. Aи объем производства
Шпиндель, используемый время от времени для изготовления прототипов, подвергается иным тепловым нагрузкам, чем шпиндель, работающий непрерывно в серийном производстве.
Для высокоинтенсивной обработки требуется надежное охлаждение и смазка для поддержания оптимальной температуры подшипников и двигателя.
При разработке производственных процессов следует также учитывать доступность для технического обслуживания, стоимость замены и ожидаемый срок службы шпинделя.
Баланс скорости, крутящего момента, точности. Aи стоимость
Ни один шпиндель не обеспечивает максимальных характеристик без компромиссов.
В конструкциях с высокой скоростью вращения может быть пожертвован некоторый крутящий момент на низких оборотах, а в системах с редуктором повышенной прочности может не обеспечиваться плавность хода или частота вращения, необходимые для высокоскоростной финишной обработки.
Наиболее эффективным является шпиндель, соответствующий основным видам работ, выполняемых на станке, а не самая мощная или быстрая из доступных моделей.
Какие распространенные проблемы возникают с главным шпинделем?
Большинство проблем со шпинделем развиваются постепенно из-за износа подшипников, загрязнения, перегрева, ударных нагрузок, проблем со смазкой или повреждения поверхности контакта инструмента. Ранние симптомы часто включают шум, вибрацию, повышение температуры, плохое качество обработки поверхности или увеличение биения.
Чрезмерное биение Aи потеря точности
Биение может увеличиться из-за износа подшипников, повреждения конусности, загрязнения или деформации компонента шпинделя.
К первым признакам могут относиться неравномерный износ инструмента, слишком большие отверстия или нестабильные размеры чистовой обработки.
Перед тем как предполагать необходимость замены всего шпинделя, следует проверить интерфейс шпинделя и держатель инструмента.
Шум подшипников, износ, Aи перегрев
Износ подшипников может привести к появлению необычного шума, вибрации или повышению рабочей температуры.
Чрезмерное предварительное натяжение, плохая смазка, загрязнение или ударные нагрузки могут ускорить выход из строя.
Продолжение эксплуатации сильно поврежденного подшипника может привести к повреждению вала шпинделя и корпуса, что увеличит стоимость ремонта.
Вибрация шпинделя Aи болтовня
Вибрация шпинделя может быть вызвана подшипниками, дисбалансом, проблемами с двигателем, приводными ремнями, держателями инструмента или условиями резания.
Поэтому при диагностике следует отличать вибрацию оборудования от вибрации, вызванной технологическим процессом.
Мониторинг вибрации может помочь выявить изменения до того, как они станут достаточно серьезными, чтобы повредить детали или инструменты.
Зажим инструмента Aи повреждение конуса
Загрязненные или поврежденные конусные части шпинделя уменьшают контакт между шпинделем и держателем инструмента.
Это может увеличить биение, снизить жесткость и вызвать появление следов фрикционного износа.
Проблемы с усилием зажима также могут привести к смещению держателя инструмента во время резки, создавая риски как для качества, так и для безопасности.
Главный шпиндельный двигатель AПроблемы с приводом
Неисправности двигателя могут привести к снижению мощности, нестабильной скорости или аномальному нагреву.
В системах с ременным приводом могут возникать проблемы из-за износа ремней или неправильного натяжения, в то время как в системах с зубчатой передачей могут возникать износ шестерен или проблемы со смазкой.
Причину срабатывания сигнализации, связанной с электроприводом, следует исследовать в совокупности с механическими неисправностями, а не лечить отдельно.
Неисправности систем охлаждения и смазки
Засорение контуров охлаждения или выход из строя насосов могут привести к повышению температуры шпинделя.
Недостаток смазки может быстро привести к повреждению подшипников.
Контроль потока охлаждающей жидкости, подачи смазки и температуры помогает выявлять эти неисправности до того, как произойдет полный выход шпинделя из строя.
Как Tо Поддерживать A Шпиндель станка с ЧПУ
Техническое обслуживание шпинделя включает в себя контроль чистоты, температуры, смазки, контакта инструмента с поверхностью, вибрации и избегание излишних ударных нагрузок. Постоянный мониторинг позволяет выявлять постепенные изменения до того, как они приведут к дорогостоящим поломкам.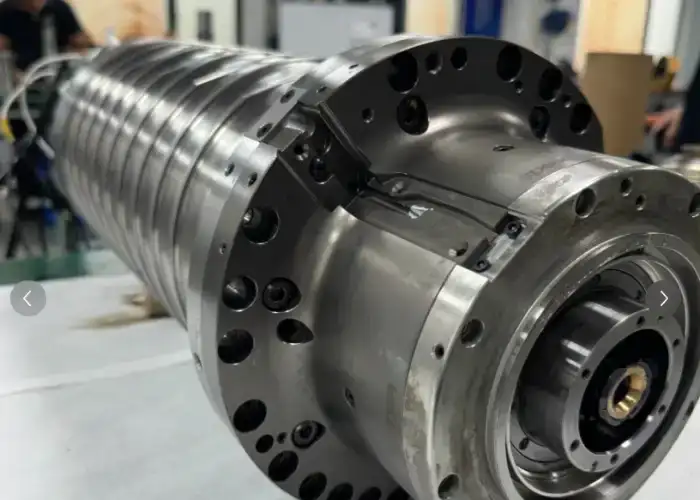
Контроль температуры, шума, Aи вибрация
Операторам следует ознакомиться с нормальным звуком и температурой шпинделя.
Постепенное усиление вибрации, шума или нагрева может указывать на назревающие проблемы с подшипниками или приводом.
Отслеживание тенденций более полезно, чем ожидание срабатывания фиксированного порогового значения тревоги после того, как уже произошел серьезный ущерб.
Сохраняйте конусность шпинделя Aи интерфейсы инструментов очищены
Стружка, остатки масла и грязь между конусом шпинделя и держателем инструмента могут снизить точность контакта.
Коническую часть следует регулярно очищать, используя методы, которые не царапают прецизионную поверхность.
Также следует осматривать держатели инструмента, поскольку поврежденный держатель может привести к тому, что исправный шпиндель будет казаться неточным.
Поддержание смазки Aи системы охлаждения
Смазка подшипников и охлаждение шпинделя должны производиться в соответствии с графиком технического обслуживания, указанным производителем станка.
Фильтры, уровень масла, подача смазки, поток охлаждающей жидкости и насосы следует проверять с соответствующей периодичностью.
Надежная смазка и контроль температуры помогают продлить срок службы подшипников и поддерживать точность обработки.
Защита подшипников от ударных нагрузок Aи загрязнение
При столкновениях оборудования значительные усилия могут передаваться через инструмент непосредственно на подшипники шпинделя.
Даже если шпиндель продолжит вращаться, повреждения подшипников или изменения предварительной нагрузки могут остаться.
После серьезного столкновения перед возвращением шпинделя в интенсивную производственную эксплуатацию необходимо проверить биение, уровень шума, температуру и вибрацию.
После появления To Ремонт, восстановление, Or Заменить TГлавный шпиндель
Незначительные неполадки, связанные с ремнями, датчиками, системами охлаждения или зажимными устройствами, могут не потребовать полной переборки шпинделя.
Выход из строя подшипников, сильное биение, повреждение конуса или внутренние проблемы двигателя могут оправдать капитальный ремонт, если конструкция шпинделя и стоимость станка это позволяют.
Замена становится более целесообразной, когда стоимость ремонта, время простоя или повторяющиеся поломки превышают ценность восстановления существующего устройства.
Часто задаваемые вопросы (FAQ)
Есть ли A Всегда ли более высокая частота вращения главного шпинделя улучшает качество обработки на станках с ЧПУ?
Нет. Более высокие обороты полезны, когда этого требуют диаметр инструмента и обрабатываемый материал, но при интенсивной резке большее значение могут иметь крутящий момент и жесткость. Правильная скорость вращения шпинделя должна соответствовать условиям резания.
Что TРазница между мощностью шпинделя AИ крутящий момент шпинделя?
Мощность отражает скорость выполнения работы, а крутящий момент — вращательную силу. Высокоскоростная обработка может в значительной степени зависеть от мощности, в то время как низкоскоростная тяжелая резка обычно требует большого крутящего момента.
Может ли причиной биения шпинделя быть... By TВместо этого он использовал держатель инструмента. Of TВеретено?
Да. Загрязнение, износ, плохая балансировка или повреждение держателя инструмента могут вызывать видимое биение. Перед диагностикой неисправности шпинделя следует проверить конусность шпинделя, держатель, режущий инструмент и измерительную установку.
Как долго A Последний ли главный шпиндель станка с ЧПУ?
Фиксированного срока службы не существует. На срок службы шпинделя влияют качество подшипников, скорость вращения, рабочий цикл, смазка, охлаждение, загрязнение, аварии и нагрузки при резке. Мониторинг состояния более полезен, чем замена шпинделя в соответствии с установленным пределом наработки часов.
Заключение
Главный шпиндель определяет, насколько эффективно станок с ЧПУ преобразует мощность двигателя в управляемое режущее движение. Скорость, крутящий момент, биение, жесткость подшипников, термостойкость, тип привода и интерфейс инструмента — все это влияет на производительность обработки. Лучший шпиндель — это не обязательно самый быстрый или самый мощный, это шпиндель, характеристики которого соответствуют материалу, инструменту, нагрузке при резании, требованиям к точности и производственному циклу конкретного применения.
В компании TiRapid мы предоставляем услуги высокоточной обработки на станках с ЧПУ и изготовления прототипов и серийных деталей. Наша команда специалистов по механической обработке сочетает в себе подходящее оборудование, надежный инструмент, контролируемые параметры резки и контроль размеров для обеспечения точности и воспроизводимости деталей из алюминия, нержавеющей стали, титана, конструкционных пластмасс и других материалов.
















