
CNC-excentrisch draaien wordt veel gebruikt voor de productie van excentrische assen, excentrische bussen, nokkenascomponenten, gespecialiseerde transmissieonderdelen en precisie-mechanische verbindingen. In tegenstelling tot conventioneel roterend draaien, vallen de geometrische middelpunten van excentrische componenten niet samen met hun rotatieassen. Het bewerken van deze onderdelen vereist nauwkeurige controle van de excentriciteit, aspositie, maattoleranties en de relaties tussen de verschillende kenmerken. Onnauwkeurige klemming, trillingen, werkstukvervorming of verschuiving van het referentiepunt kunnen een correcte montage van het afgewerkte onderdeel belemmeren. Voor op maat gemaakte precisiecomponenten dragen een goed gepland excentrisch bewerkingsproces, geschikte opspanning en effectieve inspectieprocedures bij aan een hogere nauwkeurigheid, lagere afvalpercentages en consistentie tijdens prototypeontwikkeling en serieproductie.
Uitdagingen bij excentrisch CNC-draaien
De grootste uitdaging bij excentrisch bewerken is het behouden van de juiste positionele relatie tussen de excentrische kenmerken en de ontwerpreferenties. Bij conventioneel draaien wordt doorgaans de rotatieas van het werkstuk als bewerkingsreferentie gebruikt, terwijl excentrische componenten cilindrische oppervlakken, gaten of getrapte kenmerken met verschillende assen kunnen bevatten. Deze kenmerken vereisen mogelijk speciale opspaninrichtingen, een aangepaste positionering van het werkstuk of een gecombineerd bewerkingsproces. De bewerkingsstrategie moet worden bepaald op basis van de excentrische offset, de afmetingen van het component, de materiaaleigenschappen en de tolerantie-eisen, in plaats van simpelweg een conventioneel draaiprogramma te hergebruiken.
Excentriciteit en coaxiale nauwkeurigheid
Excentriciteit is een kritische maatstaf om te bepalen of een excentrisch onderdeel voldoet aan de eisen van de tekening. Bij de bewerking moet niet alleen de diameter van het excentrische element worden gecontroleerd, maar ook de positie van het middelpunt ten opzichte van het gespecificeerde referentiepunt. Componenten met meerdere assegmenten vereisen mogelijk coaxialiteit, positionele tolerantie of slingering tussen de afzonderlijke segmenten. De specifieke acceptatiecriteria moeten overeenkomen met de technische tekening. Als alleen de buitendiameter wordt gecontroleerd en de positie van het middelpunt wordt genegeerd, kan het onderdeel tijdens de montage alsnog defect raken, zelfs als de afzonderlijke afmetingen acceptabel zijn.
Waarom is het vastzetten van het werkstuk belangrijk?
De opspanmethode heeft een directe invloed op de nauwkeurigheid en stabiliteit van excentrische bewerkingen. Als het werkstuk niet correct is gepositioneerd, of als de positioneringsvlakken van de opspaninrichting fouten bevatten, kan de excentrische offset tijdens de bewerking verschuiven. Onregelmatig gevormde componenten, lange werkstukken met een aanzienlijke overhang en onderdelen met beperkte klemoppervlakken kunnen ook vervormen door de klem- en snijkrachten. Fabrikanten moeten vóór de bewerking de positioneringspunten, het ontwerp van de opspaninrichting en de rotatie van het werkstuk controleren. Proefbewerkingen en maatinspecties kunnen vervolgens de werkelijke excentrische positie bevestigen. Voor zeer nauwkeurige componenten is een stabiele en reproduceerbare opspanmethode vaak belangrijker dan het simpelweg aanpassen van de snijparameters.
Welke invloed hebben verschillende materialen op de bewerking?
Aluminiumlegeringen, koolstofstaal, roestvrij staal, koperlegeringen en technische kunststoffen hebben verschillende snijeigenschappen die van invloed zijn op gereedschapslijtage, snijkrachten, thermische vervorming en dimensionale stabiliteit. Aluminiumlegeringen bieden over het algemeen een goede bewerkbaarheid, maar dunwandige constructies kunnen nog steeds vervormen onder klem- of snijkrachten. Bij roestvrij staal moet rekening worden gehouden met werkverharding en snijwarmte, terwijl bij technische kunststoffen zorgvuldige overweging van temperatuurgerelateerde dimensionale veranderingen vereist is. Bij de materiaalkeuze moet rekening worden gehouden met draagvermogen, slijtvastheid, de bedrijfsomgeving en de bewerkingsmoeilijkheid voordat de juiste gereedschappen, snijparameters en inspectieprocedures worden geselecteerd.
Hoe excentrische bewerking te optimaliseren
Precisie-excentrische componenten vereisen duidelijk gedefinieerde referentiepunten, bewerkingsvolgordes en inspectie-eisen tijdens de procesplanning. Eenvoudige componenten kunnen worden geproduceerd door de werkstukpositie aan te passen met behulp van geschikte opspanning, terwijl onderdelen met meerdere excentrische assen, complexe gatenpatronen of nauwe passingstoleranties speciale opspaninrichtingen, secundaire instellingen of draai-freesbewerkingen vereisen. Een juiste volgorde van voorbewerking, semi-afwerking en afwerking helpt herpositioneringsfouten te verminderen en zorgt voor voldoende speling voor de uiteindelijke maataanpassingen.
Hoe kies je een werkstukbevestigingsmethode?
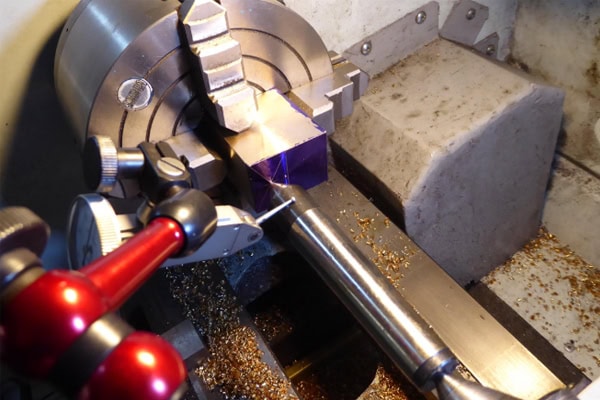
De opspanstrategie moet worden gekozen op basis van de excentrische offset, de componentgeometrie, het productievolume en de mogelijkheden van de machine. Gangbare methoden zijn onder andere excentrische opspaninrichtingen, speciale positioneringsgereedschappen, aangepaste spankoppositionering of het gebruik van extra bewerkingsapparatuur voor specifieke onderdelen. Elke methode biedt verschillende niveaus van positioneringsnauwkeurigheid, instelefficiëntie en toepasbaarheid. De beslissing mag niet alleen gebaseerd zijn op de kosten van de opspaninrichting.
- Definieer de positioneringsreferentiepunten: Identificeer de referentieas, het positioneringsvlak en de excentrische richting aan de hand van de tekening om een herhaalbare positionering bij elke instelling te garanderen.
- Stem het opspanontwerp af: selecteer een geschikte opspaninrichting op basis van de geometrie van het onderdeel, de klemlengte en de excentrische offset. Gebruik indien nodig een speciale opspaninrichting om beweging en positioneringsfouten van het werkstuk te minimaliseren.
- Controleer de rotatieveiligheid: Excentrische klemming verandert de massaverdeling tijdens de rotatie. Evalueer de bedrijfsomstandigheden van het werkstuk, de opspaninrichting en de machine, en controleer of de klemming goed vastzit voordat u de spindelsnelheid stapsgewijs verhoogt.
- Beheers de klemkracht: Bij dunwandige bussen, slanke assen en gemakkelijk vervormbare materialen dient de klemkracht op de juiste manier verdeeld te worden om aanzienlijke vervorming te voorkomen.
- Controleer de nauwkeurigheid van het eerste exemplaar: Meet de excentrische afwijking, de kritische diameters en de positionele verhoudingen na het bewerken van het eerste onderdeel. Pas de opspaninrichting of procesparameters aan op basis van de resultaten.
Een geschikte opspanstrategie verbetert de consistentie van de excentrische positionering en vermindert het aantal herhaalde instelaanpassingen. Tijdens serieproductie moeten fabrikanten ook de klemparameters, de staat van de opspaninrichting en de resultaten van de eerste artikelinspectie vastleggen om herbruikbare procesnormen te creëren.
Hoe stel je snijparameters en bewerkingsvolgordes in?
Bij excentrisch bewerken moeten de snijsnelheid, de voeding en de snijdiepte worden aangepast aan het materiaal, het snijgereedschap en de stijfheid van de opspanning. Excentrische rotatie kan ongelijkmatige snijbelastingen veroorzaken, dus conventionele draaiparameters mogen niet direct worden overgenomen zonder validatie. Bij het voorbewerken moet prioriteit worden gegeven aan snijstabiliteit en een consistente materiaalafvoer, terwijl bij het nabewerken een balans moet worden gevonden tussen maatnauwkeurigheid, oppervlaktekwaliteit en gereedschapsconditie. Voor componenten met meerdere excentrische assecties moet de bewerkingsvolgorde de referentiewaarden volgen om positioneringsfouten als gevolg van herhaalde instellingen te minimaliseren. Na het programmeren kan simulatie worden gebruikt om gereedschapspaden, interferentie met de opspanning en gereedschapswisselbewegingen te controleren. De bewerking van het eerste proefstuk moet vervolgens de werkelijke resultaten verifiëren. Parameters moeten geleidelijk worden geoptimaliseerd, waarbij trillingen, gereedschapslijtage en maatafwijkingen in de gaten worden gehouden. Het simpelweg verhogen van de spindelsnelheid of de voeding kan leiden tot inconsistente kwaliteit.
Hoe trillingen en maatafwijkingen te verminderen
Excentrische werkstukken roteren anders dan conventionele concentrische componenten. Klemfouten, overmatige uitsteeksels van het werkstuk, onvoldoende stijfheid van de opspaninrichting en wisselende snijbelastingen kunnen allemaal trillingen en dimensionale instabiliteit veroorzaken. Fabrikanten moeten de opspaninrichting selecteren op basis van de geometrie van het onderdeel en controleren of de machine, de spankop en de opspaninrichtingen in goede staat verkeren. Voor precisieonderdelen moeten de referentiepunten vóór de bewerking worden gecontroleerd en moeten kritische afmetingen direct na de bewerking worden gemeten om te voorkomen dat fouten worden doorgegeven aan volgende bewerkingen.
- Verbeter de systeemstijfheid: Verminder onnodige uitsteeksels van het werkstuk en zorg voor stabiele verbindingen tussen de opspaninrichting, de gereedschapstoren en het werkstuk om trillingen te minimaliseren.
- Beheers de bewerkingsmarge: Zorg voor een consistente margeverdeling om overmatige lokale snijbelastingen en abrupte veranderingen in snijkrachten te voorkomen.
- Bewaak de slijtage van het gereedschap: inspecteer de snijkanten regelmatig op slijtage, afsplintering en ophoping van materiaal. Pas gereedschapscompensatie toe of vervang het gereedschap indien nodig.
- Controleer de machineconditie: controleer de klemming van de spankop, de werking van de spindel en de positionering van de gereedschapstoren. Stop de machine en onderzoek of er abnormale trillingen optreden.
- Voer tussentijdse inspectie uit: meet de excentriciteit en positionele afmetingen na de bewerking van het eerste product en na kritische bewerkingen. Corrigeer afwijkingen onmiddellijk voordat niet-conforme onderdelen naar de volgende fase gaan.
Een stabiele bewerkingsomgeving en gestandaardiseerde procescontroles helpen om herwerk te verminderen en de consistentie tussen productiebatches te verbeteren. Als er aanhoudende maatafwijkingen zijn, onderzoek dan de positioneringsreferenties, de nauwkeurigheid van de opspaninrichting, de machineconditie en de programma-instellingen voordat u verdere aanpassingen maakt.
Inspectie en maatwerk voor excentrische componenten
Kwaliteitsacceptatie voor excentrische componenten mag niet alleen gebaseerd zijn op metingen van de buitendiameter en lengte. Afhankelijk van de tekening kan de inspectie ook de excentrische offset, aspositie, radiale slingering en andere kritische toleranties moeten controleren. Het inspectieplan moet aansluiten op de componentgeometrie en de vereiste precisie en moet tijdens de offertefase worden overeengekomen om tegenstrijdige acceptatiecriteria na de bewerking te voorkomen. Voor maatwerkopdrachten helpen complete tekeningen, materiaalinformatie, productieaantallen en inspectie-eisen de fabrikant bij het inschatten van de procesmoeilijkheid, de benodigde opspaninrichtingen, de bewerkingstijd en de totale kosten.
Hoe moeten excentrische afmetingen worden gecontroleerd?
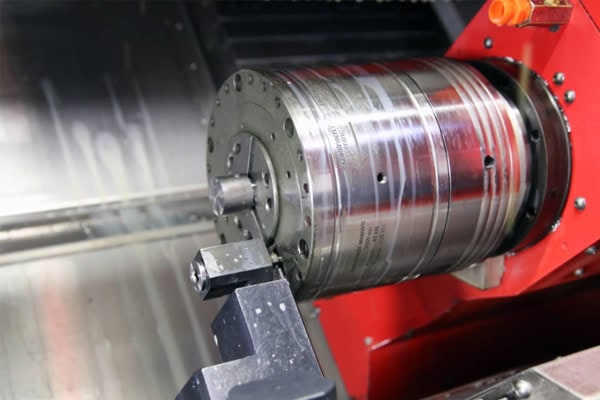
De inspectie moet plaatsvinden volgens de in de technische tekening gespecificeerde referentiepunten, met behulp van geschikte instrumenten en meetmethoden. Micrometers kunnen buitendiameters meten, terwijl meetklokken in combinatie met geschikte positioneringshulpmiddelen de slingering op specifieke locaties kunnen controleren. Coördinatenmeetmachines kunnen worden gebruikt om complexere geometrische relaties te verifiëren. Excentriciteit, radiale slingering en coaxialiteit zijn geen identieke eigenschappen, dus een enkele meting kan niet elke vereiste tolerantiecontrole vervangen. Bij serieproductie moeten registraties van de eerste artikelinspectie, tussentijdse steekproeven en eindinspectie worden bijgehouden, met consistente meetlocaties, referentiepuntinstellingen en acceptatieregels. Als het onderdeel moet aansluiten op andere onderdelen, moet de assemblageconditie ook worden beoordeeld volgens de eisen van de tekening. Dit helpt situaties te voorkomen waarin individuele afmetingen de inspectie doorstaan, maar het onderdeel desondanks slecht functioneert in het geassembleerde systeem.
Hoe kies je een leverancier van CNC-excentrische bewerkingen?
Bij de inkoop van precisie-excentrische componenten kunnen de procesengineeringcapaciteiten, ervaring met het ontwerpen van mallen en beschikbare inspectieapparatuur van een leverancier direct van invloed zijn op de projectduur en de uiteindelijke kwaliteit. Kopers dienen voldoende technische informatie te verstrekken en kritische afmetingen en acceptatiecriteria te verduidelijken alvorens een offerte aan te vragen.
- Lever complete technische tekeningen aan: specificeer de excentrische afwijking, kritische diameters, asrelaties, maattoleranties en oppervlakteruwheid. Voeg indien nodig een 3D-model toe.
- Specificeer materialen en hoeveelheden: Bevestig de materiaalkwaliteit, de warmtebehandelingsconditie, de prototypehoeveelheid en het verwachte productievolume ter ondersteuning van de procesplanning en de evaluatie van de doorlooptijd.
- Bevestig de vereisten voor de opspaninrichting en inspectie: Bespreek voor speciale excentrische geometrieën of er specifieke opspaninrichtingen nodig zijn en hoe excentriciteit en slingering zullen worden gemeten en geaccepteerd.
- Vergelijk de totale offertekosten: houd rekening met materiaalkosten, programmering en instelling, investering in opspaninrichtingen, bewerkingstijd, inspectie en nabewerking, in plaats van uitsluitend te focussen op de eenheidsprijs.
- Evalueer de technische communicatie: Kies een bewerkingsbedrijf dat de beperkingen van het proces kan uitleggen, aanbevelingen kan doen voor een ontwerp dat geschikt is voor productie, en zijn kwaliteitscontroleprocedures duidelijk kan beschrijven.
Wanneer u een offerte aanvraagt bij CNC-bewerkingsbedrijven zoals TiRapid, dient u de componenttekeningen, materiaaleisen, bestelhoeveelheden en acceptatiecriteria te verstrekken, zodat het team de haalbare bewerkingsroutes en offertevoorwaarden kan beoordelen. Door de opspanmethoden, kritische maatinspecties en leveringseisen vooraf te bevestigen, kunnen prototypeaanpassingen worden verminderd, de batchconsistentie worden verbeterd en kan ervoor worden gezorgd dat op maat gemaakte excentrische componenten voldoen aan de montage- en bedieningseisen van de beoogde apparatuur.
















