
Vlakfrezen is een freesproces dat wordt gebruikt om brede, vlakke oppervlakken te bewerken door materiaal te verwijderen met de omtrekssnijkanten van een roterende frees. Het wordt meestal uitgevoerd op een horizontale freesmachine, waarbij een cilindrische frees op een spil is gemonteerd en het werkstuk onder het roterende gereedschap wordt doorgevoerd. Het proces wordt gewaardeerd vanwege de stabiele materiaalafname, de eenvoudige gereedschappen en de efficiënte voorbereiding van vlakke oppervlakken vóór verdere CNC-freesbewerkingen.
Deze handleiding beschrijft vlakfrezen, inclusief het proces, de frezen, de machine-instellingen, de materialen, de voordelen, de beperkingen, veelvoorkomende defecten en praktische toepassingen.
Wat is gewoon frezen?
Vlakfrezen is een freesbewerking waarbij materiaal van een vlak oppervlak wordt verwijderd met behulp van de omtrektanden van een cilindrische frees. Bij dit proces is de as van de frees over het algemeen parallel aan het te bewerken oppervlak en beweegt het werkstuk langs de roterende frees om een vlak, horizontaal of gecontroleerd dikteoppervlak te creëren. Het wordt voornamelijk gebruikt voor het bewerken van grote oppervlakken, het reduceren van materiaal en het voorbereiden van referentievlakken voor andere bewerkingsprocessen.
De term frezen omvat vele processen waarbij een roterende frees materiaal van een werkstuk verwijdert. Vlakfrezen is een specifiek type frezen dat zich richt op het creëren van vlakke oppervlakken. In tegenstelling tot vingerfrezen, waarmee vaak uitsparingen, sleuven, profielen en contouren worden gefreesd, wordt vlakfrezen voornamelijk gebruikt wanneer het doel is om materiaal van een breed, eenvoudig oppervlak te verwijderen.
Vlakfrezen wordt vaak geassocieerd met plaatfrezen en omtrekfrezen, omdat de snijwerking plaatsvindt aan de buitenomtrek van de frees. In veel werkplaatsen kunnen deze termen elkaar overlappen. Het belangrijkste aspect voor de productie is echter niet alleen de terminologie, maar ook de gereedschapsoriëntatie, de manier waarop de frees in het materiaal grijpt, de oppervlakte-eisen en het doel van de bewerking.
| Termijn | Betekenis | Typisch gebruik |
| Gewoon frezen | Vlakvlakbewerking met een omtrekfrees. | Grote oppervlakken en voorraadverwijdering |
| Plaat frezen | Vaak gebruikt als een andere naam voor vlak frezen. | Brede vlakke oppervlakken |
| Perifeer frezen | Beschrijft het snijden met de omtrek van het snijgereedschap. | Algemene buitenrandsnijder-inschakeling |
| Vlakfrezen | Het snijden gebeurt voornamelijk met het snijvlak van de snijder. | Afwerking van bovenoppervlakken |
| Eindfrezen | Snijden met de kop- en zijranden van een vingerfrees | Sleuven, holtes, profielen en contouren |
Doel van vlakfrezen in de productie
Het belangrijkste doel van vlakfrezen is het efficiënt en consistent creëren van een vlak oppervlak. Dit kan handig zijn wanneer een ruw blok, plaat, gietstuk of smeedstuk geëgaliseerd moet worden voordat er nauwkeuriger bewerkingen worden uitgevoerd. Een stabiele vlakfreesbewerking kan oneffenheden verwijderen, de materiaaldikte verminderen en een betrouwbaar referentieoppervlak creëren voor latere bewerkingen.
Een grondplaat heeft bijvoorbeeld mogelijk een vlakke zijde nodig voordat gaten, uitsparingen, sleuven of bevestigingspunten worden gefreesd. Als het eerste oppervlak niet vlak genoeg is, kunnen latere onderdelen uitlijnfouten overnemen. Vlakfrezen helpt bij het creëren van een gecontroleerd startoppervlak, vooral wanneer het onderdeel groot, eenvoudig is en een voorspelbare materiaalafname vereist.
Vlakfrezen, plaatfrezen en omtrekfrezen
Vlakfrezen en plaatfrezen worden vaak door elkaar gebruikt, omdat beide verwijzen naar het bewerken van een vlak oppervlak met de buitenkant van een cilindrische frees. Plaatfrezen legt meestal de nadruk op het verwijderen van materiaal over een breed werkstukoppervlak met een brede frees, terwijl vlakfrezen een meer algemene benaming is voor deze bewerking.
Omtrekfrezen beschrijft de snijmechanica in het algemeen, en niet slechts één specifieke bewerking. Bij omtrekfrezen verwijderen de tanden aan de buitenkant van de frees het meeste materiaal. Daarom kan vlakfrezen worden gezien als een belangrijk voorbeeld van omtrekfrezen.
Hoe werkt het vlakfreesproces?
Het vlakfreesproces werkt door het werkstuk stevig vast te klemmen, een geschikte vlakfrees op de machineas te monteren, de snijsnelheid, de voeding en de snijdiepte in te stellen, en het werkstuk onder de roterende frees door te voeren om materiaal van een vlak oppervlak te verwijderen. De kwaliteit van het resultaat hangt af van de stijfheid van de machine, de stabiliteit van de werkstukbevestiging, de keuze van de frees, de snijparameters, de spaanafvoer en de kwaliteitscontrole.
Hoewel het frezen zelf eenvoudig lijkt, vereist het daadwerkelijke proces nauwgezette controle. Als de frees niet goed is uitgelijnd, de as niet stevig is of het werkstuk slecht is vastgeklemd, kan het oppervlak trillingssporen, een ongelijke dikte, een slechte afwerking of maatafwijkingen vertonen. Een correcte instelling is daarom essentieel voordat de frees het materiaal raakt.
Bij CNC-frezen kan de machine de geprogrammeerde voeding en diepte nauwkeurig herhalen, maar kan deze niet automatisch zwakke opspanningen, versleten frezen, instabiele spaanafvoer of onjuiste parameterkeuzes corrigeren. Daarom moet vlakfrezen worden beschouwd als een gecontroleerd bewerkingsproces, en niet zomaar als een eenvoudige vlakke snede.
| Stap voor | Wat gebeurt er | Waarom het uitmaakt |
| Werkstuk opstelling | Het onderdeel wordt vastgeklemd op de tafel of het bevestigingsstuk. | Voorkomt beweging en vermindert trillingen. |
| Snijmachine selectie | Een vlakke frees wordt geselecteerd en gemonteerd. | Regelt de snijkracht, de afwerking en de levensduur van het gereedschap. |
| Parameterinstelling | Snelheid, aanvoer en snijdiepte worden gekozen. | Zorgt voor een evenwicht tussen productiviteit en oppervlaktekwaliteit. |
| Proef of eerste poging | De eerste snede bevestigt de stabiliteit. | Helpt bij het vroegtijdig opsporen van storingen of installatieproblemen. |
| Hoofddoorvoer | Er wordt materiaal verwijderd over het hele oppervlak. | Produceert het gewenste vlakke oppervlak of de gewenste dikte. |
| Finishing pass | Een lichtere pas kan worden gebruikt. | Verbetert de oppervlakteafwerking en de maatnauwkeurigheid. |
| Inspectie | Vlakheid, dikte en afwerking worden gecontroleerd. | Bevestigt dat het onderdeel aan de eisen voldoet. |
Werkstukopstelling en -bevestiging
De werkstukvoorbereiding is de basis van vlakfrezen. Het werkstuk moet stevig genoeg ondersteund en geklemd worden om de snijkrachten te weerstaan, maar niet zo strak dat vervorming door het klemmen de uiteindelijke vorm verandert. Dit is vooral belangrijk bij lange platen, dunne profielen en grote, vlakke werkstukken die onder druk kunnen buigen.
Gangbare opspanmethoden zijn onder andere bankschroeven, klemmen, opspanblokken, opspanplaten, parallelle klemmen, hoekplaten en op maat gemaakte opspaninrichtingen. De juiste keuze hangt af van de afmetingen van het werkstuk, de stijfheid, de oppervlakte-eisen en de snijkracht. Een stabiele opspaninrichting helpt trillingen te verminderen en zorgt voor een consistent bewerkt oppervlak bij elke bewerking.
Keuze van de frees en instelling van de as
De frees moet passen bij het werkstukmateriaal, de oppervlaktebreedte, de gewenste materiaalafname, de stijfheid van de machine en de vereiste afwerking. Bij traditioneel vlakfrezen wordt de frees op een spil gemonteerd. De spil en het ondersteuningssysteem moeten stijf zijn, omdat vlakfrezen aanzienlijke radiale snijkrachten kan genereren.
Een zwakke ophanging van de spil kan trillingen, onrondheid of doorbuiging van de frees veroorzaken. Dit heeft gevolgen voor de oppervlakteafwerking en vlakheid. Voordat met de bewerking wordt begonnen, moet de frees stevig gemonteerd zijn, de spil goed ondersteund worden en de conditie van het gereedschap gecontroleerd worden op slijtage, afgebroken tanden of ongelijke snijkanten.
Snijsnelheid, voedingssnelheid en snedediepte
De snijsnelheid bepaalt hoe snel de snijkant langs het materiaal beweegt. De aanvoersnelheid bepaalt hoe snel het werkstuk onder de frees door beweegt. De snijdiepte bepaalt hoeveel materiaal er per doorgang wordt verwijderd. Deze drie parameters moeten op elkaar afgestemd zijn.
Een diepe snede en een hoge aanvoersnelheid kunnen de productiviteit verhogen, maar ze vergroten ook de snijkracht en het risico op trillingen. Een lichte snede kan de oppervlakteafwerking verbeteren, maar kan de bewerkingstijd verlengen. Bij voorbewerken is het doel een efficiënte materiaalafvoer. Bij nabewerken is het doel een betere oppervlakteconditie en maatnauwkeurigheid.
Conventioneel frezen versus klimfrezen
Vlakfrezen kan met conventioneel frezen of met meedraaien (climbing) gebeuren. Bij conventioneel frezen draait de frees in de snijzone tegengesteld aan de aanvoerrichting. Bij meedraaien beweegt de frees mee met de aanvoerrichting. Beide methoden hebben een andere invloed op de snijbelasting, de oppervlaktekwaliteit, de gereedschapslijtage en de machinestabiliteit.
Bij meebewegend frezen kan een betere oppervlakteafwerking en een lagere snijkracht worden bereikt op starre machines, maar dit vereist een goede machinebesturing en minimale speling. Conventioneel frezen is mogelijk veiliger op oudere of minder starre machines. De keuze moet afhangen van de staat van de machine, de opspanning, het materiaal en de gewenste afwerking.
Welke machines worden gebruikt voor vlakfrezen?
Vlakfrezen wordt meestal uitgevoerd op een horizontale freesmachine, omdat de opstelling van de spindel, de as en de frees geschikt is voor het frezen van brede oppervlakken. Een verticale freesmachine kan vlakke oppervlakken bewerken, maar traditioneel vlakfrezen is nauwer verbonden met horizontale opstellingen, waarbij een cilindrische frees materiaal verwijdert over een breed werkstukoppervlak met een stevige assteun en stabiele snijwerking.
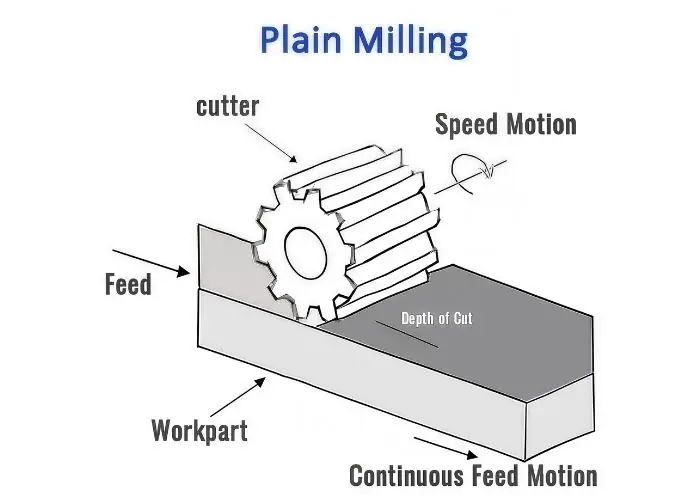
Een horizontale freesmachine heeft vaak de voorkeur voor vlakfrezen omdat deze geschikt is voor op een as gemonteerde frezen en bredere gereedschappen aankan. Deze opstelling is handig voor vlakke platen, machinefundamenten, constructieonderdelen en werkstukken waarbij een constante materiaalafvoer over een groot oppervlak vereist is.
Moderne CNC-freeswerkplaatsen gebruiken mogelijk verschillende machines, afhankelijk van de geometrie van het werkstuk. Een horizontale freesmachine, verticale freesmachine of CNC-bewerkingscentrum kan worden gekozen op basis van de beschikbaarheid van de machine, de afmetingen van het werkstuk, de toleranties, de oppervlakteafwerking en het productievolume. De machinekeuze moet gebaseerd zijn op processtabiliteit en niet alleen op de merknaam.
| Machinetype | Geschikt voor vlakfrezen | Grootste voordeel | Belangrijkste beperking |
| Horizontale freesmachine | Zeer geschikt | Stevige assteun en brede maaicapaciteit | Minder flexibel voor complexe zakken |
| Verticale molen | Beperkt voor traditioneel vlak frezen | Flexibel inzetbaar voor algemene CNC-bewerkingen. | Beter geschikt voor vlakfrezen en vingerfrezen. |
| CNC horizontaal bewerkingscentrum | Geschikt voor gecontroleerde productie | Herhaalbaarheid en automatisering | Hogere apparatuurkosten |
| Handmatige freesmachine | Geschikt voor eenvoudige handelingen. | Flexibel en toegankelijk | De vaardigheid van de operator heeft een grote invloed op de consistentie. |
Horizontale freesmachine
Een horizontale freesmachine is de klassieke machine voor vlakfrezen. De spindel is horizontaal georiënteerd en de frees is gemonteerd op een as. Het werkstuk beweegt over de tafel terwijl de roterende frees materiaal van het oppervlak verwijdert.
Dit type machine is handig wanneer de frees een groot oppervlak moet bewerken en materiaal gelijkmatig moet verwijderen. De assteun draagt bij aan de stijfheid, wat belangrijk is voor het verwijderen van grote hoeveelheden materiaal en het creëren van een stabiel oppervlak.
Beperkingen van verticale en vlakke freesmachines
Een verticale freesmachine kan vlakke oppervlakken bewerken, maar doet dit meestal door middel van vlakfrezen of vingerfrezen in plaats van traditioneel vlakfrezen. De spindel is verticaal, waardoor de freesas meestal loodrecht op het werkstukoppervlak staat. Dit maakt hem geschikter voor het frezen van uitsparingen, sleuven, gaten, contouren en het afwerken van bovenvlakken.
Een verticale freesmachine is vanwege zijn flexibiliteit nog steeds belangrijk in de moderne CNC-bewerking. Echter, wanneer het doel een klassieke vlakfreesbewerking is met een brede, op een spil gemonteerde frees, is een horizontale freesmachine doorgaans geschikter.
Assteun, freesmontage en machine-stijfheid
De asondersteuning, de montage van de frees en de stijfheid van de machine hebben een directe invloed op de kwaliteit van het vlakfrezen. Als de frees niet goed ondersteund wordt, kunnen trillingen en doorbuigingen optreden. Dit kan leiden tot trillingssporen, ruwe oppervlakken, onnauwkeurige dikte en inconsistente vlakheid.
Een stabiele opstelling vereist de juiste freesafstand, een stevige assteun, een correcte gereedschapsmontage en een geschikte machineconditie. Wanneer de machine en het gereedschapssysteem stabiel zijn, wordt het vlakfreesproces voorspelbaarder en herhaalbaarder.
Wat zijn vlakfreesgereedschappen?
Vlakfreesgereedschappen zijn cilindrische frezen met tanden rondom de buitenomtrek, ontworpen om materiaal te verwijderen door middel van een perifere snijwerking. De diameter, breedte, tandvorm, spiraalhoek, het materiaal van de frees, de coating en de belasting bepalen hoeveel materiaal er verwijderd kan worden, hoe glad het oppervlak wordt en hoe stabiel het snijproces blijft tijdens de bewerking.
De frees is een belangrijke factor in de prestaties van vlakfrezen. Een frees voor voorfrezen moet voldoende sterkte en spaanafvoer hebben om grotere hoeveelheden materiaal te kunnen verwijderen. Een frees voor nabewerken moet een soepelere snijwerking en een betere oppervlaktekwaliteit bieden. Het kiezen van de verkeerde frees kan leiden tot trillingen, een kortere levensduur van het gereedschap, een slechte afwerking of een instabiele spaanafvoer.
Vlakfreesgereedschap wordt vaak ingedeeld op basis van tandvorm, snijbelasting en toepassing. Lichte frezen worden over het algemeen gebruikt voor lichtere sneden en een betere afwerking, terwijl zware frezen zijn ontworpen voor agressievere materiaalafvoer. Frezen met rechte tanden en frezen met spiraalvormige tanden gedragen zich ook anders tijdens het frezen.
| Type snijder | beste voor | Grootste voordeel | Belangrijkste beperking |
| Lichte vlakfrees | Lichte snedes en afwerking | Betere oppervlakteafwerking | Niet ideaal voor het verwijderen van grote hoeveelheden materiaal. |
| Zware vlakfrees | Ruwfrezen en grote materiaalafvoer | Sterk snijvermogen | Kan een ruwer oppervlak achterlaten. |
| Rechte tandsnijder | Eenvoudig algemeen snijden | eenvoudige structuur | Verhoogd risico op trillingen |
| Spiraalvormige tandsnijder | Stabiele productie van snijwerk | Soepeler snijden | Vereist een goede opstelling |
| Brede vlakke frees | Grote vlakke oppervlakken | Efficiënte oppervlaktebedekking | Hogere snijkracht |
| Diagram van een vlakfrees | Gereedschapstraining en procesplanning | Helpt bij het verklaren van de geometrie van de snijder. | Het is geen gereedschapstype op zich. |
Structuur en geometrie van een vlakfrees
Een vlakke frees heeft een cilindrisch lichaam met snijtanden aan de buitenkant. De frees kan variëren in breedte, diameter, aantal tanden, spiraalhoek en materiaal. Deze ontwerpdetails bepalen hoe de frees in het werkstuk grijpt en spanen verwijdert.
De geometrie van de frees beïnvloedt de snijkracht, de spaanafvoer, de oppervlaktekwaliteit en de levensduur van het gereedschap. Een sterkere tandconstructie kan zwaardere sneden mogelijk maken, terwijl fijnere tanden de oppervlaktekwaliteit kunnen verbeteren. Voor een stabiele bewerking moet de geometrie van de frees afgestemd zijn op het materiaal en de bewerking.
Rechte versus spiraalvormige snijgereedschappen
Frezen met rechte tanden hebben tanden die parallel lopen aan de as van de frees. Ze zijn eenvoudig en nuttig voor algemeen gebruik, maar de snijwerking kan meer onderbroken zijn. Dit kan trillingen verhogen, vooral bij bredere sneden of in minder stabiele opstellingen.
Spiraalvormige frezen hebben schuine tanden die geleidelijker in het materiaal doordringen. Deze soepelere indringing kan trillingen verminderen, de oppervlakteafwerking verbeteren en de snijbelasting gelijkmatiger verdelen. Spiraalvormige frezen hebben vaak de voorkeur wanneer stabiliteit en afwerking belangrijk zijn.
Lichte vlakfrees
Een lichte vlakfrees wordt gebruikt voor kleinere materiaalafnames, nabewerkingen of kleinere machines. Deze frees is nuttig wanneer een betere oppervlaktekwaliteit vereist is in plaats van maximale materiaalafname. Deze frezen genereren doorgaans lagere snijkrachten en kunnen bijdragen aan een betere maatnauwkeurigheid.
Lichte snijgereedschappen zijn geschikt voor aluminium, zacht staal en andere materialen wanneer de bewerking geen agressief snijden vereist. Ze zijn mogelijk niet sterk genoeg voor diepe voorbewerkingen of zware industriële materiaalafname.
Zware vlakfrees
Een zware vlakfrees is ontworpen voor voorbewerken en het verwijderen van grotere hoeveelheden materiaal. Deze frees heeft doorgaans sterkere snijtanden en een grotere spaanruimte, waardoor hij hogere snijbelastingen aankan. Dit maakt hem geschikt voor grote werkstukken, constructieonderdelen en de eerste fase van materiaalverwijdering.
Het nadeel is de oppervlakteafwerking. Zware frezen kunnen een ruwer oppervlak achterlaten dan afwerkingsfrezen, vooral bij agressieve aanvoer- en diepte-instellingen. In veel gevallen is na het voorfrezen nog een nabewerking nodig.
Hoe kies je de juiste vlakfrees??
De juiste frees moet worden gekozen op basis van het werkstukmateriaal, de oppervlaktebreedte, de hoeveelheid af te nemen materiaal, de stijfheid van de machine, de asondersteuning, de gewenste oppervlakteafwerking en het productievolume. Een frees die goed werkt voor aluminium is mogelijk niet de beste keuze voor roestvrij staal of gietijzer.
Een praktische selectieprocedure voor snijgereedschap omvat:
- Bepaal of het om een voorbewerking, halfafwerking of afwerking gaat.
- Stem de freesbreedte af op het oppervlak en de capaciteit van de machine.
- Kies de tandgeometrie op basis van het materiaal en de spaanvorming.
- Controleer of de machine en de as de snijkracht aankunnen.
- Houd rekening met de levensduur van het gereedschap, de oppervlakteafwerking en de cyclustijd in samenhang.
- Vermijd te agressieve snijgereedschappen als de stijfheid beperkt is.
Wat zijn de belangrijkste parameters bij vlakfrezen?
Bij vlakfrezen zijn de belangrijkste parameters onder andere snijsnelheid, voeding, snijdiepte, snijbreedte, inschakeling van de frees, gereedschapsgeometrie, koelvloeistofgebruik en de vereiste tolerantie of oppervlakteafwerking. Deze parameters bepalen de materiaalafvoersnelheid, snijkracht, warmteontwikkeling, gereedschapslijtage, spaanafvoer, oppervlaktekwaliteit en maatnauwkeurigheid.
Vlakfrezen lijkt misschien eenvoudig, maar het veranderen van één parameter kan het hele proces beïnvloeden. Een grotere snijdiepte verbetert de productiviteit, maar verhoogt de snijkracht. Een hogere voeding kan de cyclustijd verkorten, maar de afwerking kan verslechteren. Een hogere snelheid kan de snijwerking verbeteren, maar kan de warmteontwikkeling en gereedschapslijtage verhogen.
De beste parametercombinatie hangt af van het materiaal, de frees, de machine, de opspaninrichting en het uiteindelijke resultaat. Bij het voorbewerken moet de focus liggen op efficiënte materiaalafvoer zonder instabiliteit. Bij het nabewerken moet de focus liggen op oppervlaktekwaliteit, vlakheid en maatnauwkeurigheid.
| Parameter | Wat het controleert | Als te agressief | Als te conservatief |
| snijsnelheid | Hitte en snijwerking | Gereedschapsslijtage, verbranding, oververhitting | Lage productiviteit |
| Voedingssnelheid | Chipbelasting en cyclustijd | Ruwe afwerking, hoge kracht | Wrijving, lage efficiëntie |
| Diepte van de snede | Materiaal verwijderd per doorgang | Trillen, afbuiging | Te veel passes |
| Breedte van de snede | Snijmachine-inschakeling | Hoge snijbelasting | Lage productiviteit |
| Koelvloeistof/smeermiddel | Warmte- en spaanstroom | Overmatige rommel bij verkeerd gebruik. | Hitte, slijtage, chipverpakking |
| Snijgeometrie | Spaanvorming en stabiliteit | Verkeerd gereedschap kan trillingen veroorzaken | Het gereedschap snijdt mogelijk niet efficiënt. |
| Werkhouding | Onderdeel stabiliteit | Vervorming bij te strak aanklemmen | Beweging indien niet volledig vastgeklemd |
Snijsnelheid, voedingssnelheid en snedediepte
De snijsnelheid is de snelheid waarmee het gereedschap langs het materiaal beweegt. De aanvoersnelheid is de snelheid waarmee het werkstuk langs het gereedschap beweegt. De snijdiepte is de hoeveelheid materiaal die verticaal per bewerking wordt verwijderd. Deze instellingen moeten in balans zijn om gereedschapslijtage, trillingen en een slechte afwerking te voorkomen.
Bij voorbewerken kan een grotere materiaalafvoer acceptabel zijn als de opstelling stabiel is. Bij nabewerken is een lichtere en stabielere bewerking meestal beter. Dezelfde snijstrategie moet niet voor elk materiaal of oppervlak worden toegepast.
Snijbreedte en gereedschapsinschakeling
De snijbreedte bepaalt hoeveel van het freesoppervlak contact maakt met het werkstuk. Vlakfrezen vereist vaak een brede snijbreedte, wat de productiviteit kan verhogen, maar ook de snijbelasting kan vergroten. Als de machine of de opspaninrichting deze belasting niet aankan, kunnen er trillingen optreden.
De gereedschapsinschakeling moet worden gekozen op basis van de grootte van de frees, het materiaal en de stijfheid. Een stabiele inschakeling zorgt voor een consistente spaanafvoer en oppervlakteafwerking. Een instabiele inschakeling veroorzaakt lawaai, trillingen, slijtage van het gereedschap en maatafwijkingen.
Tolerantie en maatvoeringscontrole
Vlakfrezen kan consistente, vlakke oppervlakken opleveren wanneer de machine, de frees en de instelling stabiel zijn. De tolerantie is echter afhankelijk van vele factoren, waaronder de nauwkeurigheid van de machine, de stijfheid van de as, de opspanning, de conditie van de frees, materiaalbeweging en de inspectiemethode.
Voor precisieonderdelen kan vlakfrezen worden gebruikt voor het voorbewerken of voorbereiden van het referentieoppervlak, gevolgd door nabewerkingen. Wanneer een zeer hoge vlakheid of dikte vereist is, kan gefaseerde bewerking en zorgvuldige inspectie nodig zijn.
Oppervlakteafwerking en vlakheidscontrole
De oppervlakteafwerking wordt beïnvloed door de scherpte van het gereedschap, de tandgeometrie, de voeding, de snijsnelheid, trillingen en de spaanafvoer. De vlakheid wordt beïnvloed door de ondersteuning van het werkstuk, de klemmethode, de materiaalspanning en de snijstrategie. Een mooi ogend oppervlak is niet altijd vlak, en een vlak oppervlak kan nog steeds verbetering van de afwerking nodig hebben.
Bij grote platen en constructieonderdelen is voor een optimale vlakheid vaak meer dan één bewerking nodig. Voorbewerken kan het meeste materiaal verwijderen, terwijl een fijnere nabewerking de oppervlaktekwaliteit en de maatvastheid kan verbeteren.
Koelvloeistof en smering
Koelvloeistof en smering helpen warmte te verminderen, wrijving te beheersen, de spaanafvoer te verbeteren en de levensduur van het gereedschap te verlengen. Het belang ervan hangt af van het materiaal en de snijomstandigheden. Aluminium heeft mogelijk ondersteuning nodig bij de spaanafvoer, terwijl roestvrij staal wellicht een betere warmtebeheersing vereist.
Slecht beheer van de koelvloeistof kan leiden tot het opnieuw snijden van spanen, oppervlakteschade, oververhitting of gereedschapslijtage. Koelvloeistof moet echter het snijproces ondersteunen en niet zomaar in grote hoeveelheden worden toegevoegd zonder specifiek doel.
Welke materialen zijn geschikt voor vlakfrezen?
Vlakfrezen is geschikt voor veel technische materialen, waaronder aluminium, staal, roestvrij staal, gietijzer, koperlegeringen en sommige technische kunststoffen. De hardheid, ductiliteit, taaiheid, thermische eigenschappen, spaanvorming en interne spanning van het materiaal bepalen de keuze van de frees, de snijparameters, de koelvloeistofstrategie en de kans op bramen, trillingen of gereedschapslijtage.
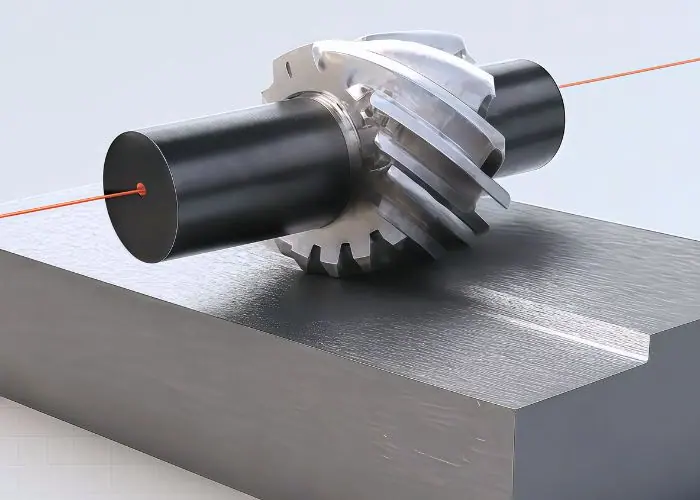
Het materiaalgedrag heeft een grote invloed op de resultaten van vlakfrezen. Aluminium is over het algemeen gemakkelijker te bewerken, maar kan een ophoping van materiaal aan de snijkant veroorzaken als het gereedschap bot is. Staal kan een hogere snijkracht vereisen. Roestvast staal kan koudvervormen. Gietijzer kan stabiel maar schurend zijn. Kunststoffen kunnen vervormen onder hitte of klemdruk.
Omdat materialen verschillend reageren, mogen dezelfde frees en parameters niet zonder herziening voor verschillende bewerkingen worden gebruikt. Een goed proces past de freesgeometrie, snelheid, voeding, snijdiepte en koelvloeistof aan het specifieke materiaal aan.
| Materiaal | Bewerkingsgedrag | Belangrijkste zorg: | Praktische tip |
| Aluminium | Gemakkelijk te bewerken, hoge spaanafvoer. | Braamranden en opgebouwde randen | Gebruik scherp gereedschap en zorg voor een goede spaanafvoer. |
| Staal | Hogere snijkracht | Gereedschapslijtage en hitte | Gebruik een rigide opstelling en geschikte parameters. |
| RVS | Sterk en wellicht hardwerkend. | Hitte en slijtage van de snijbladen | Vermijd wrijving en gebruik de juiste koelvloeistof. |
| Gietijzer | Stabiel maar schurend | Gereedschapslijtage en stof/spanen | Gebruik geschikt gereedschapsmateriaal. |
| Koperlegeringen | Buigzaam en soms kleverig | Smeren en bramen | Gebruik scherpe geometrie en gecontroleerde aanvoer. |
| Technische kunststoffen | Warmtegevoelig en flexibel | Deformatie en smelten | Gebruik scherp gereedschap en lichte zaagbelastingen. |
Aluminium en non-ferrometalen
Aluminium wordt vaak vlak gefreesd omdat het licht van gewicht is, goed bewerkbaar en veelvuldig gebruikt wordt in platen, behuizingen, beugels en automatiseringsonderdelen. Het kan efficiënt bewerkt worden, maar zachte aluminiumlegeringen kunnen bramen of ophopingen aan de rand vormen als de frees niet scherp is of de spanen niet goed worden verwijderd.
Koper en andere non-ferrometalen kunnen ook vlak gefreesd worden, maar hiervoor is mogelijk een andere freesgeometrie nodig. Het doel is om het materiaal schoon af te snijden in plaats van het over het oppervlak uit te smeren. Scherpte van het gereedschap en spaanafvoer zijn belangrijk.
Staal en roestvrij staal
Staal en roestvrij staal vereisen meer aandacht voor snijkracht, stijfheid en gereedschapslijtage. Ze zijn over het algemeen minder vergevingsgezind dan aluminium, vooral bij een zwakke opstelling of versleten snijgereedschap. Slechte snijomstandigheden kunnen de warmteontwikkeling verhogen en de levensduur van het gereedschap verkorten.
Roestvrij staal is lastiger te bewerken omdat het materiaal kan uitharden als de snijder eroverheen wrijft in plaats van schoon te snijden. Een juiste aanvoer, scherp gereedschap, koelvloeistof en een stevige opspanning dragen bij aan een stabiel proces.
Gietijzer en constructiematerialen
Gietijzer kan geschikt zijn voor vlakfrezen omdat het vaak in kleine spanen breekt en een goede vormvastheid heeft. Sommige soorten gietijzer zijn echter schurend en kunnen snijgereedschappen sneller slijten. Het materiaal van het gereedschap en de stofbeheersing moeten daarom in overweging worden genomen.
Constructiematerialen die worden gebruikt in machines, bouwmachines en industriële componenten vereisen vaak een brede oppervlaktebewerking. Vlakfrezen kan nuttig zijn wanneer deze onderdelen vlakke montagevlakken of diktecontrole nodig hebben vóór verdere bewerking.
Hoe materiaaleigenschappen de keuze van de snijgereedschap beïnvloeden
Materiaaleigenschappen beïnvloeden de keuze van de frees, omdat elk materiaal andere snijkrachten en spaanafvoer genereert. Een frees die ontworpen is voor het afwerken van licht aluminium is mogelijk niet sterk genoeg voor het verwijderen van zwaar staal. Een voorfrees verwijdert wellicht snel materiaal, maar voldoet mogelijk niet aan de eisen voor een fijne afwerking.
Bij de keuze van een snijplotter moet rekening worden gehouden met:
- Materiaalhardheid en taaiheid
- Chiptype en chipafvoer
- Vereiste oppervlakteafwerking
- Voorraadverwijderingshoeveelheid
- Slijtvastheid van het gereedschap
- Stijfheid van machine en as
- Koelvloeistof- of smeermiddelvereisten
Wat zijn de voordelen en beperkingen van vlakfrezen?
Vlakfrezen biedt efficiënte bewerking van vlakke oppervlakken, stabiele materiaalafvoer, eenvoudige gereedschappen en is goed geschikt voor brede werkstukoppervlakken. De toepassingsmogelijkheden zijn echter beperkt wanneer onderdelen complexe contouren, uitsparingen, diepe holtes, gedetailleerde profielen of zeer fijne oppervlakteafwerkingen vereisen. Het is het meest geschikt wanneer het bewerkingsdoel een eenvoudige, vlakke en stabiele materiaalafvoer is.
Het grootste voordeel van vlakfrezen is de productiviteit op brede, vlakke oppervlakken. Een geschikte frees kan materiaal over een groot gebied verwijderen, waardoor het proces nuttig is voor materiaalbewerking, oppervlakte-egalisatie en het bewerken van basisoppervlakken. De instelling kan eenvoudig zijn wanneer de geometrie van het werkstuk rechttoe rechtaan is.
De beperkingen liggen in de geometrie en flexibiliteit. Vlakfrezen is niet de beste optie voor gedetailleerde 3D-vormen, interne holtes, smalle sleuven of complexe profielen. In die gevallen zijn vingerfrezen, vlakfrezen, sleuffrezen of meerassig CNC-frezen wellicht geschikter.
| Aspect | Voordelen | Beperkingen |
| Oppervlaktebewerking | Geschikt voor brede, vlakke oppervlakken. | Beperkt voor complexe geometrie |
| Tooling | Maakt gebruik van standaard snijgereedschappen. | Vereist een correcte afstelling van de as/snijder. |
| Productiviteit | Geschikt voor het verwijderen van grote hoeveelheden materiaal. | Mogelijk is een laatste controle nodig. |
| Machine instellen | Stabiel op horizontale machines | Minder handig bij verticale opstellingen. |
| Kosten | Kosteneffectief voor eenvoudige oppervlakken | Minder efficiënt als er veel instellingen nodig zijn. |
| Nauwkeurigheid | Kan gecontroleerde vlakheid ondersteunen | Gevoelig voor klemming en trillingen |
Voordelen van gewoon frezen
Vlakfrezen kan materiaal efficiënt verwijderen van grote oppervlakken, waardoor het nuttig is voor voorbewerken en oppervlaktevoorbereiding. Het kan ook zorgen voor stabiel snijden wanneer de machine, de as, de frees en de opspaninrichting stijf zijn. Dit maakt het waardevol voor platen, basiscomponenten, constructieonderdelen en grote rechthoekige werkstukken.
De gereedschappen zijn bovendien relatief eenvoudig in vergelijking met complexere bewerkingsprocessen. Wanneer de geometrie geschikt is voor het proces, kan vlakfrezen de onnodige complexiteit van het gereedschapspad verminderen en een voorspelbare materiaalafname mogelijk maken.
Nadelen van vlakfrezen
Vlakfrezen is niet ideaal voor complexe geometrieën. Het is niet gemakkelijk om er uitsparingen, gebogen profielen, fijne details of diepe inwendige vormen mee te frezen. Bovendien kan het bij grote materiaalafname een ruwere afwerking opleveren, waardoor een nabewerking nodig is.
Een andere beperking is de apparatuur. Traditioneel vlakfrezen is het meest effectief op horizontale freesmachines. Als een werkplaats voornamelijk verticale bewerkingscentra gebruikt, zijn vlakfrezen of vingerfrezen wellicht praktischer.
Wanneer moet je vlakfrezen gebruiken??
Vlakfrezen moet worden gebruikt wanneer een breed, vlak oppervlak efficiënt bewerkt moet worden. Het is geschikt voor grondplaten, materiaalbewerking, referentieoppervlakken, constructieonderdelen en grote werkstukken met een eenvoudige geometrie.
Het is ook nuttig wanneer het proces op een stabiele en herhaalbare manier materiaal kan verwijderen zonder complexe gereedschapspaden. Als het werkstuk breed, vlak en toegankelijk is, kan vlak frezen een praktische keuze zijn.
Wanneer je geen vlakfrezen moet gebruiken?
Vlakfrezen is niet geschikt wanneer het werkstuk complexe uitsparingen, interne holtes, gebogen contouren, smalle sleuven of gedetailleerde profielen vereist. Voor deze bewerkingen zijn kopfrezen, zijfrezen, sleuffrezen of meerassige bewerkingen beter geschikt.
Het is mogelijk ook ongeschikt wanneer direct na de bewerking een zeer fijne oppervlakteafwerking vereist is. In dat geval kan na het vlakfrezen een andere afwerkingsmethode worden gebruikt, zoals vlakfrezen, slijpen of slijpen.
Hoe verhoudt vlakfrezen zich tot andere freesbewerkingen?
Vlakfrezen verschilt van andere freesbewerkingen in de oriëntatie van de frees, de manier waarop de snijkant in het oppervlak grijpt, het te bewerken oppervlak en de toepassing. Vlakfrezen wordt voornamelijk gebruikt voor brede, vlakke oppervlakken, terwijl vlakfrezen zich richt op de afwerking van het bovenoppervlak, kopfrezen op holtes en profielen, zijfrezen op verticale zijvlakken, overbruggingsfrezen op twee parallelle vlakken en sleuffrezen op groeven of kanalen.
Inzicht in deze verschillen helpt ingenieurs bij het kiezen van het juiste proces. Een onderdeel kan meer dan één freesbewerking vereisen. Zo kan vlakfrezen een groot vlak oppervlak voorbereiden, vlakfrezen de uiteindelijke afwerking verbeteren, kopfrezen holtes creëren en boren gaten maken.
De beste freesmethode hangt af van de geometrie, toleranties, het materiaal, de oppervlakteafwerking, de beschikbaarheid van de machine en de kosten. Er bestaat geen universele freesmethode die voor elk onderdeel optimaal is.
| Werking | Hoofdsnijactie | beste voor | Verschil met gewoon frezen |
| Gewoon frezen | Perifere snijtanden | Brede vlakke oppervlakken | Hoofdproces voor het verwijderen van materiaal van grote oppervlakken |
| Vlakfrezen | Snijvlak en randen | Bovenvlakafwerking | Geeft vaak een betere oppervlakteafwerking. |
| Eindfrezen | Eind- en zijsnijranden | Zakken, gleuven, profielen | Flexibeler voor complexe geometrie |
| Zijfrezen | Zijsnijder inschakeling | Verticale zijvlakken | Richt zich op zijvlakken |
| Schrijlingsfrezen | Twee zijsnijders | Twee parallelle vlakken | Machines aan beide zijden tegelijk |
| Sleuf frezen | Sleuffrees of vingerfrees | Groeven en kanalen | Snijdt in het werkstuk in plaats van brede oppervlakken te egaliseren. |
| Plaat frezen | Brede omtreksnijder | Brede, vlakke oppervlakken | Wordt vaak op dezelfde manier behandeld als gewoon frezen. |
Vlakfrezen versus vlakfrezen
Bij vlakfrezen worden de buitenste snijkanten van de frees gebruikt en is de freesas over het algemeen parallel aan het werkstukoppervlak. Bij vlakfrezen wordt het freesvlak gebruikt en is de gereedschapsas meestal loodrecht op het te bewerken oppervlak.
Vlakfrezen heeft vaak de voorkeur voor het verkrijgen van een gladder oppervlak, terwijl vlakfrezen effectief is voor het verwijderen van grote hoeveelheden materiaal. In sommige procesplannen wordt vlakfrezen eerst toegepast, gevolgd door vlakfrezen voor de uiteindelijke afwerking.
Gewoon frezen versus eindfrezen
Bij vingerfrezen wordt een vingerfrees gebruikt die zowel met de kop als met de zijkant van het gereedschap kan snijden. Dit maakt vingerfrezen flexibeler voor het maken van uitsparingen, sleuven, profielen en complexe 2D- of 3D-constructies.
Vlakfrezen is minder flexibel, maar kan efficiënt zijn voor brede, vlakke oppervlakken. Als het werkstuk een complexe vorm vereist, is vingerfrezen meestal geschikter. Als het werkstuk over een groot oppervlak geëgaliseerd moet worden, kan vlakfrezen efficiënter zijn.
Vlakfrezen versus zijfrezen
Bij zijfrezen wordt een frees gebruikt om zijvlakken of verticale oppervlakken te bewerken. Het is handig wanneer het doel is om een zijwand te creëren of af te werken. Vlakfrezen richt zich op het bewerken van vlakke oppervlakken met een brede omtreksnede.
Bij beide bewerkingen kan er sprake zijn van omtrekfrezen, maar het te bewerken oppervlak is verschillend. Vlakfrezen werkt over een breed bovenvlak of een vlak oppervlak, terwijl zijfrezen langs de zijkant van het werkstuk werkt.
Vlakfrezen versus dwarsfrezen
Bij spreidfrezen worden twee frezen op dezelfde as gemonteerd om twee parallelle oppervlakken tegelijk te bewerken. Deze techniek is handig wanneer beide zijden van een onderdeel met een gecontroleerde tussenruimte bewerkt moeten worden.
Vlakfrezen bewerkt doorgaans één breed oppervlak. Kruisfrezen is meer gespecialiseerd en wordt gebruikt wanneer parallelle zijvlakken efficiënt moeten worden geproduceerd.
Vlakfrezen versus sleuffrezen
Met sleuffrezen worden groeven, kanalen of sleuven gemaakt. Het freesproces snijdt in het werkstuk in plaats van simpelweg een breed oppervlak af te vlakken. Gereedschappen die hiervoor gebruikt kunnen worden, zijn bijvoorbeeld sleuffrezen of vingerfrezen.
Vlakfrezen wordt gebruikt voor het creëren van vlakke oppervlakken en het verwijderen van materiaal. Als het om een groef of kanaal gaat, is sleuffrezen meestal de juiste keuze.
Wat zijn veelvoorkomende problemen bij vlakfrezen en hoe kun je ze oplossen?
Bij vlakfrezen komen vaak problemen voor zoals trillingen, vibraties, een slechte oppervlakteafwerking, snelle gereedschapslijtage, spaanophoping, braamvorming, oververhitting en onnauwkeurige vlakheid of dikte. Deze problemen worden meestal veroorzaakt door een zwakke werkstukopspanning, een verkeerde keuze van de frees, onjuiste parameters, onvoldoende machine-stijfheid, gereedschapslijtage of een slechte spaanafvoer.
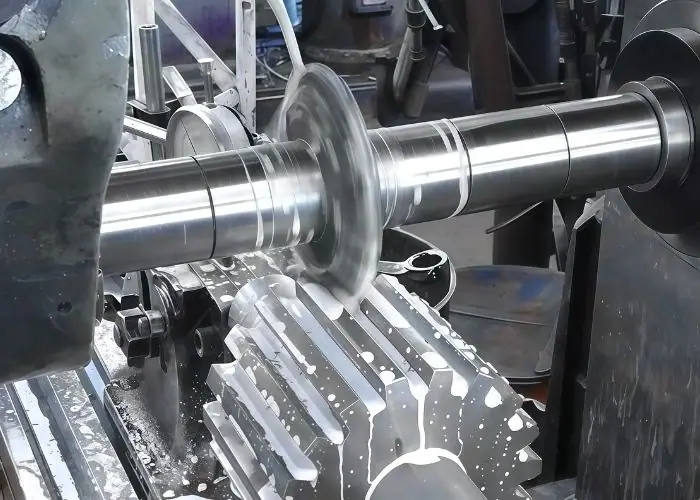
Het oplossen van problemen bij vlakfrezen begint bij het bewerkingssysteem. Als een oppervlak ruw is, kan de oorzaak gereedschapslijtage, trillingen, spaanterugsnijding of een onjuiste voedingssnelheid zijn. Als de dikte inconsistent is, kan de oorzaak klemmingsvervorming, freesafbuiging of een fout in de machine-instelling zijn.
Om het probleem op te lossen, moet de oorzaak worden achterhaald. Het aanpassen van de tolerantie van de tekening of het herhalen van dezelfde snede zal een zwakke instelling, een botte frees of een instabiele as niet verhelpen.
| probleem | Mogelijke oorzaak | Praktische oplossing |
| Chatter-markeringen | Zwakke constructie, te hoge zaagbelasting | Verbeter de stijfheid en verminder de zaagdiepte. |
| Slechte oppervlakteafwerking | Versleten snijblad, trillingen, slechte aanvoer | Gebruik een scherpere snijder en optimaliseer de parameters. |
| Snelle gereedschapsslijtage | Hoge snelheid, hard materiaal, slechte koeling | Pas de snelheid aan en gebruik het juiste gereedschapsmateriaal. |
| Chipsverpakking | Slechte spaanafvoer | Verbeter de koelvloeistof, de luchtstroom of de geometrie van de snijder. |
| Braamvorming | Botte snijder of buigzaam materiaal | Gebruik scherp gereedschap en de juiste aanvoer. |
| Vlakheidsfout | Klemvervorming of ongelijkmatige materiaalafname | Verbeter de ondersteuning en gebruik de afwerkingspass. |
| Diktevariatie | Gereedschapsafwijking of instelfout | Controleer de uitlijning van de frees, de as en de machine. |
Chatter en trillingen
Trillingen uiten zich als herhaalde markeringen, lawaai of instabiel snijden. Ze worden vaak veroorzaakt door een zwakke klemming, een te grote snijdiepte, gereedschapsafwijkingen, onvoldoende asondersteuning of problemen met de stijfheid van de machine. Als trillingen worden genegeerd, kunnen ze het oppervlak beschadigen en de levensduur van het gereedschap verkorten.
Om trillingen te verminderen, moet de opspanning verbeterd worden, de gereedschapsoverhang verkleind worden, de assteun gecontroleerd worden, de snijbelasting verlaagd worden en een stabielere frees gebruikt worden. Een stabiele opstelling is meestal de belangrijkste eerste stap.
Slechte oppervlakteafwerking
Een slechte oppervlakteafwerking kan het gevolg zijn van versleten freesjes, een onjuiste aanvoersnelheid, instabiel snijden, spaanafzetting of een slechte freesgeometrie. Zware voorfreesgereedschappen kunnen ook een ruwer oppervlak achterlaten, vooral bij gebruik met agressieve parameters.
Om de afwerking te verbeteren, gebruik een scherpere frees, verminder trillingen, optimaliseer de snelheid en aanvoer, verbeter de koelvloeistofstroom en overweeg een lichtere nabewerking. Als de uiteindelijke afwerking zeer hoog moet zijn, kan een extra nabewerking nodig zijn.
Snelle slijtage van gereedschap
Snelle gereedschapslijtage kan worden veroorzaakt door een te hoge snijsnelheid, hard of schurend materiaal, slechte koeling, onjuist gereedschapsmateriaal of wrijving. Gereedschapslijtage beïnvloedt de oppervlakteafwerking, de maatnauwkeurigheid en de snijkracht.
Om gereedschapslijtage te verminderen, is het belangrijk het juiste snijmateriaal en de juiste coating te kiezen, de parameters af te stemmen op het materiaal, wrijving te vermijden en de conditie van het gereedschap tijdens de productie te bewaken. Planning van de levensduur van het gereedschap is belangrijk voor herhaalde werkzaamheden.
Chipverpakking en slechte chipafvoer
Spaanophoping treedt op wanneer spanen in de snijzone achterblijven in plaats van te worden afgevoerd. Dit kan leiden tot krassen op het oppervlak, warmteontwikkeling, beschadiging van de snijbladen, bramen en een slechte afwerking. Het komt vaker voor wanneer de snijbladen te weinig ruimte voor spanen hebben of wanneer het materiaal lange spanen produceert.
Oplossingen omvatten het verbeteren van de koelvloeistofrichting, het gebruik van luchtstroom waar mogelijk, het verminderen van de snijbelasting, het wijzigen van de freesgeometrie of het aanpassen van de voeding en snelheid. Spaanbeheersing is een essentieel onderdeel van de processtabiliteit.
Onnauwkeurige vlakheid of dikte
Vlakheids- en diktefouten kunnen ontstaan door onvoldoende ondersteuning, vervorming door klemmen, doorbuiging van de frees, thermische uitzetting, ongelijkmatige materiaalafname of interne materiaalspanning. Grote of dunne onderdelen zijn hier bijzonder gevoelig voor.
Om de nauwkeurigheid te verbeteren, moet het werkstuk goed worden ondersteund, overmatige klemming worden vermeden, gefaseerde bewerking worden toegepast, materiaal gelijkmatig worden verwijderd en met een stabiele, lichte bewerking worden afgewerkt. Bij inspectie moeten zowel de dikte als de vlakheid worden gecontroleerd.
Waar wordt vlakfrezen veelvuldig gebruikt?
Vlakfrezen wordt veel gebruikt voor het bewerken van brede, vlakke oppervlakken, het voorbereiden van referentievlakken, het verminderen van materiaaldikte en het creëren van stabiele montageoppervlakken op machineonderdelen, grondplaten, constructieonderdelen, auto-onderdelen, ruimtevaartcomponenten, onderdelen voor medische apparatuur en industriële apparatuur. Het is met name nuttig wanneer grote oppervlakken efficiënt en gecontroleerd materiaal moeten worden verwijderd.
Veel bewerkte onderdelen beginnen als blokken, platen, gietstukken of smeedstukken met overtollig materiaal. Vlakfrezen kan dat materiaal verwijderen en een vlak oppervlak creëren voordat er geboord, geruimd, gefreesd, geslepen of geassembleerd wordt. Dit maakt het waardevol als zowel voorbewerkings- als voorbereidingsproces.
Vlakfrezen is niet beperkt tot één industrie. De waarde ervan ligt in de vlakheid, stabiele snede en productiviteit. Wanneer een onderdeel een breed oppervlak nauwkeurig en efficiënt bewerkt moet hebben, kan vlakfrezen worden overwogen.
| Toepassingsgebied | Typische onderdelen | Waarom vlakfrezen nuttig is |
| Basis platen | Bevestigingsplaten, machinevoeten | Creëert vlakke referentieoppervlakken |
| Machine onderdelen | Blokken, schuifrails, constructieonderdelen | Bereidt de montage- en contactvlakken voor. |
| Automobielsector | Behuizingen, beugels, vlakke oppervlakken | Ondersteunt de consistentie van de productie. |
| LUCHT- EN RUIMTEVAART | Structurele onderdelen en platen | Helpt bij het voorbereiden van precisieoppervlakken |
| Medische apparatuur | Platformen, armaturen, behuizingen | Ondersteunt een stabiele montage. |
| Industrieel materiaal | Grote borden en lijsten | Efficiënte materiaalverwijdering |
Vlakke oppervlakken en grondplaten
Grondplaten vereisen vaak stabiele, vlakke oppervlakken om andere componenten nauwkeurig te kunnen ondersteunen. Vlakfrezen kan een referentievlak creëren voordat er extra bewerkingselementen worden toegevoegd. Dit is handig voor opspaninrichtingen, automatiseringsapparatuur, machinefundamenten en constructies.
Als het basisoppervlak oneffen is, kan de latere montage leiden tot spleten, verkeerde uitlijning of ongelijke belasting. Een gecontroleerd vlakfreesproces helpt deze risico's te verminderen.
Machineonderdelen en constructieonderdelen
Machineonderdelen vereisen soms vlakke oppervlakken voor montage, verschuiving, positionering of klemming. Vlakfrezen kan deze oppervlakken efficiënt voorbereiden, vooral wanneer het oppervlak breed en goed bereikbaar is.
Structurele onderdelen vereisen soms een gecontroleerde dikte of vlakke contactvlakken. In dergelijke gevallen kan vlakfrezen een goede eerste stap zijn vóór andere precisiebewerkingen.
Auto-onderdelen
Bij auto-onderdelen kan vlakfrezen worden gebruikt voor behuizingen, beugels, motorgerelateerde oppervlakken en structurele elementen. Het proces kan helpen bij het voorbereiden van vlakke oppervlakken voor assemblage of verdere bewerking.
In productieomgevingen is herhaalbaarheid belangrijk. Stabiele opspaninrichtingen, gecontroleerde parameters en gereedschapslevensduurbeheer dragen bij aan consistentie tussen verschillende batches.
Lucht- en ruimtevaartcomponenten
Onderdelen voor de lucht- en ruimtevaart vereisen vaak nauwkeurige oppervlakken, stabiele materiaalafvoer en zorgvuldige vervormingsbeheersing. Vlakfrezen kan worden gebruikt om basis- of referentieoppervlakken voor te bereiden voordat complexere bewerkingen worden uitgevoerd.
Omdat onderdelen voor de lucht- en ruimtevaart vaak hoogwaardige materialen en strenge inspecties vereisen, is procesplanning bijzonder belangrijk. Werkstukbevestiging, materiaalafvoervolgorde en inspectie moeten nauwlettend worden gecontroleerd.
Medische apparatuur onderdelen
Onderdelen van medische apparatuur kunnen bestaan uit behuizingen, platen, armaturen en precisieplatforms. Vlakfrezen kan helpen bij het creëren van vlakke, stabiele oppervlakken die nodig zijn voor montage en uitlijning.
Voor medische toepassingen zijn braambeheersing, oppervlaktekwaliteit en inspectie belangrijk. Zelfs bij een eenvoudige geometrie kan het onderdeel een constante kwaliteit en gedocumenteerde controle vereisen.
Bouw- en industriële apparatuur
Bij de bouw en industriële productie worden vaak grote constructieonderdelen, platen en frames gebruikt. Vlakfrezen kan vlakke montagevlakken creëren, materiaal verminderen en oppervlakken voorbereiden voor latere boorwerkzaamheden of montage.
Dit proces is nuttig wanneer duurzaamheid en pasvorm belangrijk zijn, zelfs als het onderdeel geen extreem strakke cosmetische afwerking vereist.
Welke veiligheidsaspecten zijn belangrijk bij vlakfrezen?
De veiligheid bij vlakfrezen hangt af van een veilige werkstukbevestiging, correcte installatie van de frees en de as, adequate machinebeveiliging, veilige spaanafvoer, goed koelvloeistofbeheer en bescherming van de operator. Omdat bij vlakfrezen roterende frezen en sterke snijkrachten worden gebruikt, kan een onveilige instelling leiden tot beweging van het werkstuk, rondvliegende spanen, beschadiging van het gereedschap, beknelling, brandwonden of ernstig letsel.
Voordat met de bewerking wordt begonnen, moet aan de veiligheid worden gedacht. De operator moet controleren of het werkstuk is vastgeklemd, de frees goed vastzit, de spil wordt ondersteund, de beschermkappen op hun plaats zitten, de snelheid geschikt is en de noodbedieningselementen bereikbaar zijn. Spanen mogen nooit handmatig worden verwijderd terwijl de machine draait.
Een veilig proces beschermt ook de kwaliteit van het onderdeel. Losse opspanning, beschadigde snijgereedschappen of ongecontroleerde spanen vormen niet alleen veiligheidsrisico's, maar leiden ook tot een slechte oppervlakteafwerking, gereedschapslijtage en afgekeurde onderdelen.
| Veiligheidsgebied | Risico | Veilig oefenen |
| Werkhouding | Beweging van het werkstuk | Klem en steun stevig vast |
| Snijmontage | Losraken of breken van het gereedschap | Controleer de afstelling van de snijder en de as. |
| Rotatie | verstrikking | Houd handen, haar en kleding uit de buurt. |
| chips | Snijwonden of oogletsel | Gebruik beschermkappen en oogbescherming. |
| Koelmiddel | Gladde vloeren of mist | Zorg voor een goede doorstroming van de koelvloeistof. |
| Warmte | Brandwonden door hete friet | Gebruik veilige gereedschappen voor het hanteren van spanen. |
Veiligheid bij het vastklemmen van werkstukken
Het werkstuk moet stevig worden vastgeklemd voordat het snijden begint. Als het tijdens het snijden beweegt, kan dit schade veroorzaken aan het werkstuk, de frees, de machine of de operator. Ondersteuning moet worden aangebracht op de plaatsen waar snijkrachten worden verwacht.
Bij het klemmen moet ook vervorming van het werkstuk worden voorkomen. Te strak klemmen van een dun of lang werkstuk kan leiden tot kromtrekken, waardoor het na het loslaten niet meer vlak is. Veilig klemmen vereist zowel een stevige als gecontroleerde klemming.
Veiligheid bij maaien en zagen
De frees en de as moeten correct worden gemonteerd en vóór het bewerken worden gecontroleerd. Beschadigde tanden, losse afstandhouders, onvoldoende asondersteuning of een onjuiste montage kunnen trillingen of freesuitval veroorzaken.
De operator moet er ook voor zorgen dat de snijrichting en de machinesnelheid overeenkomen met de bewerking. Een onjuiste instelling kan snel leiden tot zowel een veiligheidsprobleem als een kwaliteitsprobleem.
Bescherming van spanen, koelvloeistof en bedieningspersoon
Bij vlakfrezen kunnen hete, scherpe spanen ontstaan. Operators moeten oogbescherming, machineafschermingen en geschikt gereedschap voor het verwijderen van spanen gebruiken. Spanen mogen niet met blote handen worden verwijderd of terwijl de frees draait.
Koelvloeistof moet correct worden aangevoerd om het snijproces en de afvoer van spanen te ondersteunen. Onjuiste beheersing van de koelvloeistof kan leiden tot gladde vloeren, nevelvorming, slecht zicht of onvoldoende warmteafvoer.
Veelgestelde vragen
Wat is het verschil tussen vlakfrezen en frontfrezen?
Vlakfrezen maakt gebruik van de buitenste tanden van de frees, waarbij de as van de frees over het algemeen parallel loopt aan het te bewerken oppervlak. Vlakfrezen maakt gebruik van het freesvlak, waarbij de as van het gereedschap meestal loodrecht op het oppervlak staat. Vlakfrezen wordt vaak gebruikt voor het grof wegfrezen van materiaal op vlakke oppervlakken, terwijl vlakfrezen doorgaans wordt gebruikt om de oppervlakteafwerking te verbeteren. In veel CNC-bewerkingsprocessen kan vlakfrezen eerst het oppervlak voorbereiden, waarna vlakfrezen later wordt gebruikt voor een gladder eindresultaat.
Wat is een andere naam voor vlakfrezen?
Een andere veelgebruikte benaming voor vlakfrezen is plaatfrezen. Het wordt ook wel omtrekfrezen genoemd, wanneer de focus ligt op de snijwerking van de frees aan de buitenrand. Deze termen zijn nauw verwant omdat ze allemaal materiaalverwijdering van een vlak oppervlak met behulp van de omtrek van de frees inhouden. Tekeningen en procesplannen moeten echter nog steeds de vereiste oppervlakte, tolerantie, freestype en afwerking duidelijk definiëren, in plaats van alleen op de naam van de bewerking te vertrouwen.
Is vlakfrezen gevaarlijk?
Vlakfrezen kan gevaarlijk zijn als het werkstuk, de frees, de as, de spanen of de machinebeveiliging niet goed worden gecontroleerd. De belangrijkste risico's zijn beknelling, rondvliegende spanen, hete spanen, freesbreuk, beweging van het werkstuk en brandwonden. Het proces kan veiliger worden gemaakt door een veilige werkstukbevestiging, correcte freesinstallatie, geschikte snelheid en voeding, machinebeveiliging, oogbescherming en veilige spaanafvoer. Net als andere freesbewerkingen is vlakfrezen afhankelijk van een gedisciplineerde instelling en bediening.
Is vlakfrezen hetzelfde als gewoon frezen?
Plaatfrezen wordt vaak gelijkgesteld aan vlakfrezen, omdat beide methoden gebruikmaken van een brede cilindrische frees en een omtreksgerichte snijwerking om vlakke oppervlakken te bewerken. De term plaatfrezen benadrukt vaak de brede materiaalafname met een plaatvormige frees, terwijl vlakfrezen de bewerking meer in het algemeen beschrijft. In de praktijk worden de termen vaak door elkaar gebruikt, maar de exacte vereisten moeten nog steeds worden bepaald door het type frees, de machine-instellingen, de oppervlakteafmetingen, de tolerantie en het beoogde bewerkingsresultaat.
Conclusie
Vlakfrezen is een praktische freesmethode voor het bewerken van brede, vlakke oppervlakken, het verminderen van materiaaldikte en het voorbereiden van referentievlakken voor latere bewerkingsstappen. Hoewel het proces eenvoudig is, hangen betrouwbare resultaten af van de keuze van de frees, de stijfheid van de machine, de instelling van de as, de stabiliteit van de opspanning, de snijparameters, het materiaalgedrag, de koelingsregeling en de inspectie.
Bij TiRapid bieden we precisie-CNC-bewerking en -productiediensten voor op maat gemaakte metalen en kunststof componenten. Ons team ondersteunt CNC-frezen, draaien, DFM-analyse, materiaalselectie, oppervlaktebehandeling en kwaliteitscontrole om klanten te helpen nauwkeurige, stabiele en produceerbare onderdelen te produceren voor concrete technische toepassingen.















