
Componenten die in lithografieapparatuur worden gebruikt, moeten aan meer voldoen dan alleen basisvereisten op het gebied van vorm en afmetingen. Kleine afwijkingen in de positie van montagegaten, oneffen positioneringsoppervlakken of resterende bramen kunnen de nauwkeurigheid van de assemblage beïnvloeden. Halfgeleiderapparatuur stelt hoge eisen aan precisie, stabiliteit en oppervlaktekwaliteit, met name voor op maat gemaakte onderdelen met complexe geometrieën, precisiegaten en -sleuven. Voor fabrikanten van apparatuur is de echte uitdaging om tekeningspecificaties om te zetten in consistente bewerkingsresultaten, terwijl tegelijkertijd het aantal herwerkzaamheden aan prototypes wordt verminderd en wordt gewaarborgd dat zowel prototypes als productiebatches aan de assemblage-eisen voldoen. Een goed geplande CNC-bewerkingsoplossing helpt precisiecomponenten soepeler van ontwerp naar praktische toepassing te brengen.
Wat zijn de belangrijkste uitdagingen bij CNC-bewerking van componenten voor lithografieapparatuur?
Lithografieapparatuur bevat montageplaten, steunbeugels, connectoren, positioneringscomponenten en andere precisieonderdelen. Hoewel deze componenten in grootte variëren, moeten ze nauwkeurig in de structuur van de apparatuur passen. Bewerkingsuitdagingen betreffen vaak complexe profielen, kritische gatposities en dimensionale relaties tussen meerdere montageoppervlakken. Het controleren van individuele afmetingen alleen is niet voldoende als de algehele positioneringsrelaties over het hoofd worden gezien.
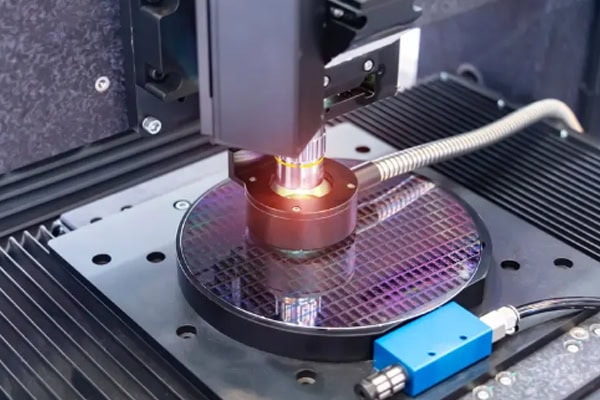
Hoe de bewerkingsnauwkeurigheid van precisielithografiecomponenten te beheersen?
Precisiebewerking vereist dat kritische afmetingen in elke productiefase in acht worden genomen. Verschillende onderdelen hebben verschillende tolerantie-eisen, dus bewerkingsmethoden, opspaninrichtingen, gereedschapspaden en inspectieprocedures moeten worden gekozen op basis van de geometrie van het onderdeel.
- Precisiegatbewerking: Het halen van de gespecificeerde gatdiameter is slechts het begin. De gatafstand, positioneringsnauwkeurigheid en relatie tot referentiepunten moeten ook overeenkomen met de tekening om uitlijningsfouten met aansluitende componenten te voorkomen.
- Complexe profielbewerking: Plan gereedschapspaden voor onregelmatige randen, diepe groeven en getrapte structuren om plaatselijke overbewerking en gereedschapsinterferentie te verminderen.
- Bewerking van dunwandige componenten: Beheers de klemkracht en de snijbelasting om vervorming tijdens de bewerking en maatafwijkingen na het losmaken te minimaliseren.
- Meerzijdige bewerking: Plan de bewerkingsvolgorde vooraf om herhaalde instellingen en herpositioneringsfouten te verminderen.
Deze details lijken misschien onbelangrijk, maar ze kunnen de uiteindelijke assemblage direct beïnvloeden. Het definiëren van kritische afmetingen, het bepalen van referentiepunten en inspectiemethoden vóór de productie helpt herhaalde aanpassingen te verminderen en de dimensionale consistentie te verbeteren.
Hoe de oppervlaktekwaliteit van halfgeleiderlithografiecomponenten te behouden?
De oppervlaktekwaliteit is niet alleen van belang voor het uiterlijk. Het heeft ook invloed op de pasvorm van de componenten, de reinheid en de daaropvolgende afwerkingsprocessen. Bij onderdelen die in gecontroleerde omgevingen worden gebruikt, kunnen bramen, spanenresten, bewerkingskrassen en ongeschikte oppervlaktebehandelingen de reinigingseisen verhogen en de montage bemoeilijken.
Nabewerking, het ontbramen van randen en reinigen moeten in het bewerkingsplan worden opgenomen. Als de tekeningen eisen stellen aan de oppervlakteruwheid, speciale behandelingen of verpakkingseisen, moeten de acceptatiecriteria vóór de productie worden bevestigd. Dit helpt nabewerking na de bewerking te voorkomen en verkleint het risico op leveringsvertragingen.
Hoe fixatiefouten bij op maat gemaakte lithografie-onderdelen te verminderen?
Onderdelen met meerdere montagevlakken, schuine gaten of speciale sleuven vereisen mogelijk meerdere bewerkingsstappen. Elke nieuwe instelling brengt de mogelijkheid van positioneringsvariatie met zich mee. Het plannen van referentiepuntovergangen en het handhaven van duidelijke positionele relaties tussen kritische oppervlakken kan fouten als gevolg van herhaalde uitlijning verminderen. Voor onderdelen met nauwe toleranties is het ook belangrijk om te beoordelen of het klemmen dunne wanden of precisie-aansluitvlakken kan beïnvloeden, waardoor onderdelen mogelijk niet door de inspectie komen terwijl ze geklemd zijn, maar wel van afmeting veranderen na het verwijderen.
Hoe u materialen en bewerkingsprocessen selecteert voor op maat gemaakte lithografiecomponenten?
De materiaalkeuze beïnvloedt het gewicht, de stijfheid, de corrosiebestendigheid en de bewerkbaarheid van de componenten. Het gemakkelijkst te bewerken materiaal is niet per se het meest geschikt voor lithografieapparatuur. Ook de feitelijke bedrijfsomstandigheden en de specificaties op de tekening moeten in overweging worden genomen. Zodra het materiaal is gekozen, moeten de gereedschapskeuze, de opspanning, de bewerkingsvolgorde en de oppervlakteafwerking gezamenlijk worden gepland om problemen door incompatibele materialen en processen te voorkomen.
Welke materialen worden doorgaans gebruikt voor onderdelen van lithografieapparatuur?
| Genre | Typische componenttoepassingen | Belangrijke aandachtspunten bij CNC-bewerking |
| Aluminiumlegeringen | Montageplaten, steunbeugels, lichtgewicht verbindingsstukken | Dunwandvervorming, bramen en oppervlakteafwerking |
| RVS | Corrosiebestendige verbindingsstukken en constructieonderdelen | Snijwarmte, gereedschapslijtage en spaanafvoer |
| Titanium legeringen | Gespecialiseerde corrosiebestendige of lichtgewicht componenten | Snijparameters en temperatuurregeling |
| Technische kunststoffen | Isolerende onderdelen en geselecteerde functionele componenten | Thermische vervorming, klemkracht en dimensionale veranderingen |
Het bewerkingsgedrag kan per materiaalsoort verschillen, daarom dienen de toepassingen in deze tabel als een voorlopige referentie. De uiteindelijke materiaalkeuze dient te worden gebaseerd op de onderdeelstekeningen, technische specificaties en operationele eisen. Indien anodiseren, passiveren of andere oppervlaktebehandelingen vereist zijn, dienen de dimensionale eisen na de behandeling ook vooraf te worden bevestigd.
Hoe plan je CNC-bewerkingen voor complexe lithografische onderdelen??
Complexe componenten kunnen meerdere vlakke oppervlakken, gaten, treden en plaatselijke sleuven bevatten. Een ongeschikte bewerkingsvolgorde kan het aantal instellingen verhogen en de consistentie van kritische afmetingen beïnvloeden.
- Bewerkingsreferentiepunten vaststellen: Identificeer de belangrijkste positioneringsvlakken en kritische gaten om consistente dimensionale referentiepunten te bieden voor latere bewerkingen.
- Reserveer bewerkingsmarge: Laat voldoende materiaal over tijdens de voorbewerking voordat u de precisie-aansluitvlakken en kritische gaten afwerkt.
- Controleer de toegankelijkheid van het gereedschap: Beoordeel de speling van het gereedschap bij diepe groeven, smalle sleuven en speciale profielen om interferentie en problemen met spaanafvoer te verminderen.
Procesplanning is met name belangrijk bij componenten met complexe geometrieën of nauwe toleranties. Een goed gedefinieerd gereedschapspad, opspanstrategie en inspectievolgorde kunnen programmawijzigingen en herhaalde proefbewerkingen verminderen en tegelijkertijd de productie-efficiëntie verbeteren.
Welke informatie is nodig voor CNC-bewerking op maat van lithografiecomponenten?
Volledige technische informatie helpt het bewerkingsteam de complexiteit van het proces, de materiaaleisen en de levertijden nauwkeuriger in te schatten. Houd bij het aanvragen van een offerte of prototype de volgende gegevens bij de hand:
- Onderdeeltekeningen of 3D-modellen: Vermeld de algemene afmetingen, de posities van de gaten, toleranties en speciale kenmerken.
- Materiaal- en oppervlakte-eisen: Specificeer de materiaalkwaliteit, oppervlakteruwheid en vereiste afwerkingsprocessen.
- Aansluitingsafmetingen en installatiereferenties: Identificeer de interfaces met andere componenten om de montagevereisten te verduidelijken.
- Aantal en leveringsschema: Vermeld het aantal prototypes, het verwachte productievolume en de beoogde leverdatum.
- Bijzondere inspectie-eisen: Geef aan of dimensionale inspectierapporten of specifieke acceptatiecriteria vereist zijn.
Duidelijke technische informatie maakt het eenvoudiger om een geschikt bewerkingsplan op te stellen. Als het ontwerp nog wordt herzien, geef dan de huidige tekeningrevisie en alle afmetingen die nog moeten worden bevestigd aan. Dit helpt herhaalde communicatie en misverstanden tijdens de productie te voorkomen.
Hoe waarborg je kwaliteit en batchconsistentie bij CNC-bewerking van lithografieapparatuur??
Precisieonderdelen moeten niet alleen de inspectie tijdens de prototypefase doorstaan, maar ook een constante kwaliteit behouden bij herhaalde productie. Slijtage van gereedschap, veranderingen in de opspaninrichting en materiaalvariaties kunnen de afmetingen geleidelijk beïnvloeden. Door de goedkeuring van het eerste exemplaar, de tussentijdse inspectie en de eindinspectie in de juiste fasen in te plannen, kunnen afwijkingen vroegtijdig worden opgespoord en wordt voorkomen dat defecten een hele batch beïnvloeden.
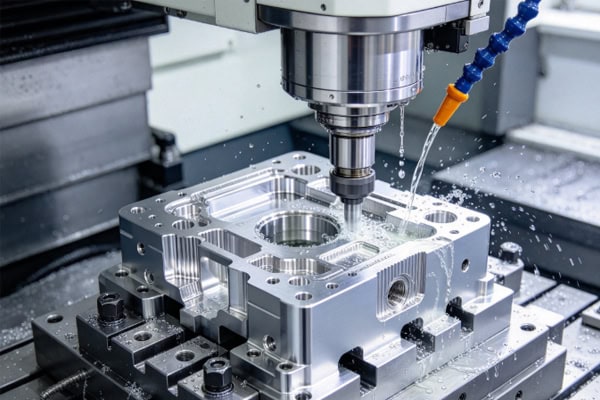
Welke inspectiepunten zijn vereist voor precisielithografiecomponenten?
| Inspectie-item | Belangrijkste controles | Doel van kwaliteitscontrole |
| Maattoleranties: | Totale afmetingen, gatdiameters, tredehoogtes | Controleer of de tekeningen overeenkomen. |
| Positionele nauwkeurigheid | Gatenafstand, gatenlocaties, referentiepuntrelaties | Verminder positioneringsfouten en montage-interferentie. |
| Geometrische nauwkeurigheid | Vlakheid, loodrechtheid en aanverwante eisen | Zorg voor stabiele montage- en contactoppervlakken. |
| oppervlaktekwaliteit | Ruwheid, bramen en krassen | Voldoen aan de gespecificeerde oppervlakte-eisen. |
| Reiniging en verpakking | Spaanders, olieresten en beschermende verpakking | Verminder het risico op besmetting tijdens transport. |
Inspectiemethoden en acceptatiecriteria moeten overeenkomen met de technische tekeningen en specificaties. Voor componenten die herhaaldelijk worden geproduceerd, helpt het bijhouden van gegevens over kritische afmetingen ook bij het vergelijken van productiebatches en ondersteunt het de traceerbaarheid.
Hoe dimensionale afwijkingen tijdens CNC-bewerking te identificeren?
Als alle inspecties worden uitgesteld tot na de productie, kunnen er al diverse onderdelen defect zijn voordat een probleem wordt ontdekt. Een effectievere aanpak is om kritische afmetingen tijdens de productie te inspecteren en relevante kenmerken opnieuw te controleren na gereedschapswisselingen of procesaanpassingen.
- Controleer de montagegaten, positioneringsgaten en kritische buitenafmetingen om positionele of dimensionale veranderingen vroegtijdig te signaleren.
- Controleer dunwandige componenten na het losmaken opnieuw om vervormingen op te sporen die tijdens het vastzetten mogelijk niet zichtbaar waren.
- Besteed aandacht aan diepe groeven, gatranden en hoeken, verwijder bramen en controleer op plaatselijke oppervlaktedefecten.
- Wanneer er afwijkingen optreden, onderzoek dan de slijtage van het gereedschap, de positionering van de opspaninrichting en de bewerkingsprogramma's voordat het probleem volgende onderdelen beïnvloedt.
Het aanpakken van problemen tijdens de bewerking is over het algemeen efficiënter dan het repareren van een hele partij na de productie en draagt bij aan een voorspelbaarder leveringsschema.
Hoe lithografiecomponenten van prototyping naar serieproductie te verplaatsen?
Het bewerken van prototypes gaat niet alleen over het bevestigen dat een onderdeel geproduceerd kan worden. Het controleert ook kritische afmetingen, assemblageverhoudingen en oppervlakte-eisen. Zodra een prototype de inspectie doorstaat, moeten de gevalideerde programma's, opspanmethoden en inspectieprocedures worden overgenomen in de productie om verschillen tussen prototypes en in serie geproduceerde onderdelen te minimaliseren.
- Prototypebewerking: Onderdelen vervaardigen aan de hand van de goedgekeurde tekeningen en kritische afmetingen en speciale kenmerken controleren.
- Montagecontrole: Controleer de installatieposities en de aansluitingsvoorwaarden om ontwerpdetails te identificeren die mogelijk moeten worden aangepast.
- Procesoptimalisatie: Verfijn gereedschapspaden, opspanmethoden of bewerkingssequenties op basis van prototyperesultaten.
- Goedkeuring van het eerste exemplaar: Controleer de kritische afmetingen en oppervlaktecondities opnieuw voordat de serieproductie begint.
- Batchinspectie: Bewaak afmetingen die gevoelig zijn voor gereedschapsslijtage of veranderingen in de opspanning en bewaar de benodigde inspectiegegevens.
Voor onderdelen met terugkerende productiebehoeften helpen gevalideerde bewerkingsprocessen en duidelijk gedefinieerde inspectiecriteria de consistentie van batches te waarborgen en het beheer van herhaalbestellingen te vereenvoudigen.
CNC-bewerking van componenten voor lithografieapparatuur vereist nauwkeurige controle van precieze afmetingen, complexe geometrieën, materiaaleigenschappen en batchconsistentie. Door tekeningen, toleranties, oppervlaktebehandelingen en inspectie-eisen vooraf te bevestigen, gevolgd door effectieve procesplanning en tussentijdse controles, kan herwerk worden verminderd en de pasvorm van componenten in halfgeleiderapparatuur worden verbeterd. TIRAPID levert CNC-bewerkingsdiensten voor lithografieapparatuur en precisie-halfgeleidercomponenten, ter ondersteuning van maatwerkproductie, prototypeontwikkeling en serieproductie volgens tekeningen en technische specificaties.
















