
Galerij met standaardafwerkingen van TiRapid
TiRapid's afwerkingen
Het online offertesysteem van TiRapid stelt gebruikers in staat om materiaal, eigenschappen, oppervlakteafwerking en projectnotities aan te passen voor op maat gemaakte onderdelen. We bieden een breed scala aan standaard afwerkingsopties voor diverse processen, met duidelijke ondersteuning voor verschillende esthetische en functionele behoeften. Voor projecten die meer flexibiliteit vereisen, kunnen ook meerdere afwerkingen worden gecombineerd op basis van de eisen van het onderdeel, waardoor TiRapid een handige totaaloplossing is voor zowel productie als afwerking.
Als u een specifieke afwerkings- of nabewerkingsoptie nodig heeft die niet op de offertepagina staat, kan TiRapid u alsnog helpen. U kunt rechtstreeks contact opnemen met ons team of de optie 'Overige' selecteren tijdens het offerteproces om uw specifieke wensen te beschrijven en een nadere beoordeling aan te vragen.
Populaire afwerkingen voor metaal
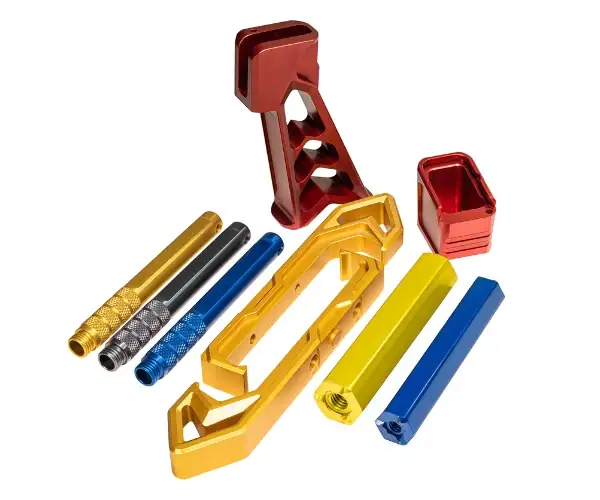
Standaard
De onderdelen worden gereinigd en ontbraamd geleverd, zonder verdere oppervlaktebehandeling. Deze optie is geschikt wanneer geen cosmetische of beschermende afwerking nodig is en het onderdeel in de onbewerkte staat moet blijven.
Type II geanodiseerd
Type II-anodisatie verbetert de corrosiebestendigheid en kan tevens dienen als basis voor verf of andere secundaire afwerkingen. De laagdikte varieert doorgaans van 0.0002″ tot 0.0012″ en voldoet over het algemeen aan MIL-A-8625 / MIL-PRF-8625 Type II, Klasse 2.
Bij kleuranodisatie worden kleurstoffen gebruikt om het uiterlijk van het oppervlak van het onderdeel te veranderen. Vanwege procesvariaties kunnen geanodiseerde kleuren niet exact overeenkomen met specifieke Pantone- of RAL-standaarden. Type II geanodiseerde coatings kunnen na verloop van tijd slijten en geleidelijk vervagen of verbleken bij langdurige blootstelling aan direct zonlicht.
Type III hardcoat geanodiseerd
Type III hardcoat anodiseren creëert een dikkere en slijtvastere coating dan standaard anodiseren. Het wordt vaak gekozen wanneer extra duurzaamheid en oppervlaktebescherming nodig zijn, en het kan ook worden gebruikt als basis voor verf of andere afwerkingen. De coatingdikte is doorgaans ongeveer 0.002 inch en voldoet over het algemeen aan MIL-A-8625 / MIL-PRF-8625 Type III, Klasse 1 of Klasse 2.
Omdat de coating dikker is, is de uiteindelijke kleur vaak donkerder dan bij standaard anodiseren. Zelfs helder of ongepigmenteerd hardcoat anodiseren kan het oppervlak van het onderdeel donkerder maken. Afhankelijk van de legering, de oppervlakteconditie en de procesvariabelen kan de natuurlijke kleur variëren van lichtgrijs tot donkergrijs of bruin. Net als bij andere geanodiseerde afwerkingen is een exacte Pantone- of RAL-kleurafstemming niet mogelijk.
Chromaatconversie (Chem-Film)
Chromaatconversiecoating, ook wel chem-film genoemd, verbetert de corrosiebestendigheid en behoudt tegelijkertijd de oppervlaktegeleidbaarheid. Dit maakt het een veelgebruikte keuze voor onderdelen die ook elektrische eigenschappen vereisen. Het kan ook als basislaag voor verf worden gebruikt. Deze afwerking voegt slechts een kleine dikte toe, meestal tussen de 0.00001 en 0.00004 inch, en voldoet doorgaans aan MIL-DTL-5541 Type I of II, Klasse 1A of Klasse 3, afhankelijk van de specificatie. Indien andere eisen, zoals MIL-DTL-81706, van toepassing zijn, dienen deze duidelijk in de onderdeeltekening te worden vermeld.
Type I chromaatconversie bevat zeswaardig chroom en geeft het onderdeel meestal een goud- of bruinachtige uitstraling. Type II bevat geen zeswaardig chroom en is over het algemeen transparant, waardoor het weinig invloed heeft op de oorspronkelijke oppervlaktekleur.
Poeder Coating
Poedercoating zorgt voor een continue, duurzame en beschermende afwerking door droog poeder gelijkmatig op het oppervlak van het onderdeel aan te brengen en het vervolgens met warmte uit te harden. Het wordt vaak gebruikt wanneer zowel oppervlaktebescherming als een decoratieve uitstraling belangrijk zijn. De typische laagdikte varieert van 0.006″ tot 0.012″ en voldoet over het algemeen aan ASTM D7803, evenals aan diverse MIL- en FDE-specificaties.
Poedercoating is verkrijgbaar in een breed scala aan kleuren en glansgraden, waardoor het geschikt is voor zowel functionele als cosmetische toepassingen. Het wordt vaak gekozen voor metalen onderdelen die een verbeterde duurzaamheid, een betere oppervlaktedekking en een meer afgewerkte uitstraling vereisen.
Andere metalen afwerkingen die wij aanbieden
Zwarte oxide
Zwartoxide is een conversiecoating die wordt gebruikt op ferrometalen zoals staal en roestvrij staal. Het maakt het buitenoppervlak van het materiaal donkerder en wordt vaak gekozen om reflecties te verminderen en het uiterlijk te verbeteren. Het kan ook een bescheiden verhoging van de corrosiebestendigheid bieden met minimale invloed op de afmetingen van het onderdeel.
elektrolytisch polijsten
Elektropolijsten is een elektrochemisch afwerkingsproces dat wordt gebruikt om metalen oppervlakken, met name roestvrij staal, glad te maken en te laten glanzen. Het verbetert het uiterlijk en vermindert tegelijkertijd het risico op corrosie door een dunne oppervlaktelaag te verwijderen. De typische materiaalafname bedraagt ongeveer 0.0001″ tot 0.0025″, en het proces voldoet over het algemeen aan ASTM B912-02.
Hittebehandeling
Warmtebehandeling wordt gebruikt om de mechanische eigenschappen van metalen onderdelen te verbeteren. Afhankelijk van het materiaal en de toepassing kan dit warmtebehandeling, gloeien, spanningsarm maken of andere thermische processen omvatten. De vereiste behandeling moet worden gespecificeerd in het gedeelte 'Opmerkingen' of op de bijgeleverde tekening. Toepasselijke normen kunnen ASTM B917 voor aluminiumlegeringen en AMS-H-6875 / AMS 2759 voor staal omvatten.
passivatie
Passivering is een heldere chemische behandeling die voornamelijk wordt gebruikt voor roestvrij staal van de 200- en 300-serie, en precipitatiegehard corrosiebestendig roestvrij staal. Het verwijdert vrij ijzer van het oppervlak om de corrosiebestendigheid te verbeteren zonder de afmetingen merkbaar te veranderen. De laagdikte is extreem klein, doorgaans ongeveer 0.0000001 inch, en kan voldoen aan normen zoals ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380 of AMS 2700.
Chemisch vernikkelen
Chemisch vernikkelen brengt een uniforme nikkellaag aan op het oppervlak van het onderdeel, inclusief complexe of onregelmatige vormen. Het wordt vaak gebruikt om de corrosiebestendigheid, oxidatiebestendigheid en slijtvastheid te verbeteren. Het afgewerkte oppervlak ziet er doorgaans helderder en egaler uit. De laagdikte begint over het algemeen bij 0.0001 inch en kan standaard voldoen aan ASTM B733, Type IV, SC1, Klasse 1, of aan AMS 2404 indien gespecificeerd. Voor andere vernikkelingsvereisten kan de afwerkingsoptie "Overig" worden geselecteerd voor handmatige beoordeling.
Gold Plating
Vergulden biedt een sterke corrosie- en aanslagbestendigheid, een lage contactweerstand, uitstekende geleidbaarheid en goede soldeerbaarheid. Het wordt vaak gebruikt voor elektrische en hoogwaardige toepassingen waar oppervlaktebetrouwbaarheid van belang is. Visueel geeft het het onderdeel een goudkleurige uitstraling. De standaardspecificatie is doorgaans MIL-G-45204 en ASTM B488, met een gangbare dikte van 0.00002″ tot 0.00005″. Vergulden met een dikte van meer dan 0.00005″ vereist meestal een handmatige offerte en beoordeling.
Verzilveren
Verzilvering is een galvanische afwerking die een zeer hoge elektrische geleidbaarheid en goede soldeerbaarheid biedt. Het zorgt ook voor corrosiebestendigheid, hoewel het oppervlak na verloop van tijd kan verkleuren. Deze afwerking geeft het onderdeel een zilverkleurig uiterlijk en wordt veel gebruikt voor geleidende toepassingen. De typische laagdikte varieert van 0.00002″ tot 0.0003″, en het proces voldoet over het algemeen aan AMS QQ-S-365D.
Zinkplaten
Zinkbeplating wordt vaak toegepast op koolstofstaal en andere roestgevoelige legeringen om de corrosiebestendigheid te verbeteren. Het is een geleidende metaalcoating en wordt vaak gekozen als standaard beschermende afwerking voor stalen onderdelen. Zinkbeplating voldoet over het algemeen aan ASTM B633-15 Serviceklasse 1 (SC1), met een typische laagdikte van ongeveer 0.0002 inch. Het afgewerkte oppervlak heeft meestal een lichte zilverachtige glans.
Media tuimelde
Media-trommelen is een batch-afwerkingsproces waarbij vibrerende media worden gebruikt om bramen te verwijderen, scherpe randen af te ronden en de algehele oppervlakte-uniformiteit te verbeteren. Het kan ook zichtbare bewerkingssporen op de buitenkant verminderen, wat resulteert in een schoner en consistenter uiterlijk. Onderdelen groter dan 8 inch vereisen mogelijk handmatige controle, afhankelijk van de geometrie en de hanteringsomstandigheden.
Poeder Coating
Poedercoating creëert een continue beschermende laag door droog poeder gelijkmatig op het oppervlak van het onderdeel aan te brengen en het vervolgens met warmte uit te harden. Het wordt veel gebruikt wanneer zowel duurzaamheid als uiterlijk belangrijk zijn. De typische laagdikte is ongeveer 0.006″ tot 0.012″, en de afwerking voldoet over het algemeen aan ASTM D7803, evenals aan diverse MIL- en FDE-specificaties. Er is een breed scala aan kleuren en glansniveaus beschikbaar. Meer poedercoatingopties kunt u bekijken in onze galerij met poedercoatingafwerkingen.
Nat schilderen
Nat schilderen zorgt voor een doorlopende, beschermende kleurlaag door vloeibare verf te spuiten of handmatig aan te brengen. Afhankelijk van de toepassing kunnen coatings op waterbasis of op basis van oplosmiddelen worden gebruikt. Deze afwerking wordt vaak gekozen wanneer kleuraanpassing, een specifieke uitstraling of extra oppervlaktebescherming gewenst is.
Andere aangepaste afwerking
Voor projecten die een speciale afwerking vereisen die verder gaat dan de standaardopties, kunnen we ook maatwerk afwerkingen aanbieden. Afhankelijk van het proces en de eisen aan het onderdeel, kan dit beschermende, decoratieve of toepassingsspecifieke behandelingen omvatten. Als de gewenste afwerking niet in de lijst staat, kunt u deze specificeren via de optie "Overige" afwerking voor verdere beoordeling en offerte.
TiRapid kan ook voldoen aan een breed scala aan specifieke afwerkingswensen via het online offertesysteem door "Overig" te selecteren in het keuzemenu voor afwerkingen. Met deze optie kunnen klanten aanvullende nabewerkingsoplossingen aanvragen die verder gaan dan ons standaardaanbod. Veelvoorkomende maatwerkafwerkingen en bijbehorende diensten zijn onder andere:
- Vertinnen
- Koperen platen
- Hechtprimers / BR-127 / CARC
- Smeermiddelen met dunne film
- Zinkfosfaatcoatings
- Precisie-/ultrasoon-/zuurstofreiniging
- Magnetische deeltjesinspectie
- Fluorescerende penetrante inspectie
- Ultrasone inspectie
- Cadmium beplating
- Hard verchromen
- Voltooi het maskeren
- En meer
Bekijk meer voorbeelden van onze metaalafwerkingen
Populaire afwerkingen voor 3D-printen
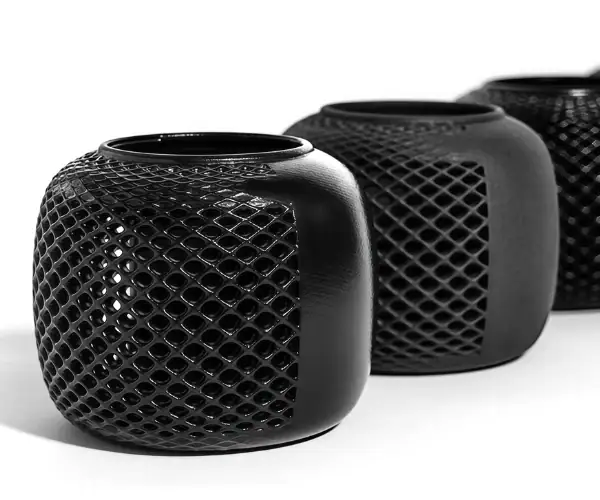
Vapour Smoothing
Dampgladmaking geeft 3D-geprinte onderdelen een egaler en beter afgedicht oppervlak met een gladde, halfglanzende afwerking. Het wordt vaak gekozen om het uiterlijk van het oppervlak te verbeteren en kan ook worden gecombineerd met kleuring voor extra visuele verfraaiing.
Beschikbaar als standaardoptie voor:
- Selectief lasersinteren (SLS)
- HP MultiJet Fusion (MJF)
Kleur verven
Door het kleuren van een onderdeel wordt het uiterlijk ervan veranderd. Dit gebeurt door het onder te dompelen in een verfoplossing die ongeveer 0.010 inch (ca. 2,5 mm) in het oppervlak doordringt. Door verschillen in proces en materiaal kunnen er kleine kleurverschillen optreden tussen verschillende batches.
Beschikbaar als standaardoptie voor:
- Selectief lasersinteren (SLS)
- HP Multi Jet Fusion (MJF) — alleen zwart
Nikkel Plating
Vernikkelen is een secundair proces voor het aanbrengen van een nikkel-koperlaag, waarbij een nikkellaag van 0.004 tot 0.006 inch (0,16 tot 0,55 mm) op het oppervlak van het onderdeel wordt aangebracht. Het wordt vaak gebruikt om de duurzaamheid, stijfheid en slijtvastheid te verbeteren. Deze afwerking is voornamelijk functioneel en niet decoratief, en het uiteindelijke uiterlijk is doorgaans ruw nikkel.
Beschikbaar als standaardoptie voor:
- Selectief lasersinteren (SLS)
3D-printafwerkingen per proces
Selectieve lasersintering (SLS) afwerkingen
Standaard
Onderdelen worden gereinigd door middel van poederverwijdering, waaronder zandstralen en handmatige poederverwijdering. De standaard SLS-afwerking heeft een witte, matte uitstraling met een licht gestructureerd oppervlak.
Media tuimelde
Deze afwerking begint met het standaard SLS-oppervlak en wordt aangevuld met trommelen met schuurmiddelen. Trommelen helpt zichtbare groeilijnen te verminderen en kan scherpe randen verzachten, waardoor het onderdeel een meer uniforme, eierschaalachtige afwerking krijgt.
Kleur verven
Onderdelen worden ondergedompeld in een verfoplossing die ongeveer 0.010 inch (2,5 mm) in het buitenoppervlak doordringt, waardoor de kleur van het onderdeel verandert. Zoals bij de meeste geverfde afwerkingen kunnen er kleine variaties optreden tussen verschillende batches, ook bij zwart.
Media getrommeld, zwart geverfd
Deze optie combineert zwart verven met trommelen met schuurmiddelen. Het helpt zichtbare groeilijnen te verminderen, de randen te verzachten en het onderdeel een donkerdere afwerking te geven.
Vapour Smoothing
Dampgladmaken is een geautomatiseerde nabewerkingsmethode die de oppervlaktekwaliteit verbetert door de meeste matte oppervlakken om te zetten in halfglanzende oppervlakken. Het helpt ook om het oppervlak te verzegelen, de cosmetische consistentie te verbeteren en een productieklaar uiterlijk te garanderen. SLS-onderdelen die met dampgladmaken zijn vervaardigd, kunnen ook worden geverfd.
Nikkel Plating
Vernikkelen is mogelijk als een secundair proces waarbij koper en nikkel worden gecombineerd en een nikkellaag van 0.004″–0.006″ wordt aangebracht. Deze afwerking wordt voornamelijk gebruikt om de stijfheid, duurzaamheid en slijtvastheid te verbeteren, en niet zozeer voor een fraai uiterlijk. Het eindresultaat is een ruwe nikkelafwerking.
Overige
Afhankelijk van de projectbehoeften zijn er mogelijk aanvullende SLS-afwerkingsopties beschikbaar. Deze kunnen bestaan uit nabewerking op maat, zoals schuren, lakken of galvaniseren. Speciale verzoeken kunnen worden ingediend voor handmatige beoordeling.
HP Multi Jet Fusion (MJF) afwerkingen
Standaard
De MJF-onderdelen worden ontdaan van poeder door middel van zandstralen en handmatige poederverwijdering. De standaardafwerking is doorgaans matgrijs met een fijn gestructureerd oppervlak.
Zwart geverfd
De onderdelen worden in een verfoplossing geplaatst die het buitenoppervlak donkerder maakt. De uiteindelijke kleur is over het algemeen consistent, maar er kunnen nog steeds kleine verschillen tussen batches voorkomen.
Vapour Smoothing
Door dampgladmaking worden MJF-onderdelen van een matte afwerking naar een strakkere, halfglanzende finish verbeterd. Het helpt ook om het oppervlak af te dichten, de consistentie te verbeteren en een verfijnder uiterlijk te geven voor productietoepassingen. Onderdelen die met dampgladmaking zijn behandeld, kunnen ook worden geverfd.
Overige
Aanvullende afwerkingsopties van MJF, zoals schuren, lakken of galvaniseren, zijn op aanvraag beschikbaar. Specifieke wensen kunnen worden ingediend voor handmatige beoordeling.
PolyJet-afwerkingen
Standaard
Het ondersteuningsmateriaal wordt verwijderd en de onderdelen worden na het printen gereinigd. Het afgewerkte oppervlak is over het algemeen glad, met een matte tot halfglanzende uitstraling.
Bovenkant gezicht, glanzend
Na het verwijderen van de ondersteuning en het reinigen, krijgen de naar boven gerichte oppervlakken een glanzende afwerking, terwijl de overige delen een matte tot halfglanzende uitstraling behouden.
Overige
Afhankelijk van de projectvereisten zijn er mogelijk ook extra afwerkingsopties voor PolyJet beschikbaar, zoals schuren of andere bewerkingen op maat.
Stereolithografie (SLA) afwerkingen
Mat
De te ondersteunen oppervlakken worden licht geschuurd met schuurpapier van korrel 220 of 320 en vervolgens gestraald om een egalere matte afwerking te verkrijgen.
Naturel
De ondersteunde oppervlakken worden licht geschuurd met schuurpapier met korrelgrootte 220 of 320 om de oppervlaktekwaliteit te verbeteren. Sommige schuursporen kunnen zichtbaar blijven op de ondersteunde delen.
Strippen en verzenden
Op de ondersteunde gedeelten kunnen kleine sporen van het verwijderen van de ondersteuning zichtbaar zijn, zoals lichte, rasterachtige puntjes of kleine oneffenheden aan het oppervlak.
Snel duidelijk
Alleen de ondersteunde oppervlakken worden geschuurd, waardoor er mogelijk wat zichtbare laagjes achterblijven. Vervolgens wordt een hoogglans blanke laklaag aangebracht om de algehele glans te verbeteren.
Overige
Afhankelijk van de eisen van het onderdeel kunnen aanvullende SLA-afwerkingsdiensten bestaan uit schuren, polijsten, lakken, galvaniseren of thermische nabewerking.
Fused Deposition Modeling (FDM) afwerkingen
Standaard
FDM-onderdelen worden geproduceerd met ondersteuningsstructuren die tijdens de nabewerking worden verwijderd. De afgewerkte onderdelen behouden doorgaans fijne, zichtbare laaglijnen op het oppervlak.
Overige
Voor FDM-onderdelen zijn er mogelijk extra afwerkingsopties beschikbaar, zoals schuren of lakken, wanneer een andere oppervlakte-uitstraling gewenst is.
Carbon DLS™-afwerkingen
Standaard
Carbon DLS-onderdelen hebben meestal een mat tot halfglanzend oppervlak, afhankelijk van de richting van de details. Na het printen worden de steunstructuren verwijderd en de onderdelen schoongemaakt. De ondersteunde gedeelten worden licht geschuurd met schuurpapier van korrel 220 of 320 om de oppervlaktekwaliteit te verbeteren, hoewel schuursporen nog steeds zichtbaar kunnen zijn.
Overige
Afhankelijk van de toepassing en de cosmetische eisen zijn er mogelijk ook andere nabewerkingsopties beschikbaar.
Direct Metal Laser Sintering (DMLS) afwerkingen
Standaard
De ondersteunende structuren worden verwijderd en het onderdeel wordt gestraald om een gelijkmatiger oppervlak te verkrijgen. De typische oppervlakteruwheid ligt rond de 150–400 µin Ra.
Overige
Afhankelijk van de geometrie van het onderdeel en de projectvereisten kunnen extra DMLS-afwerkingsopties worden aangeboden, zoals CNC-bewerking van bepaalde onderdelen of polijsten.
Metal Binder Jetting-afwerkingen
Zirblast
Deze standaardafwerking zorgt voor een heldere, matte metallic uitstraling, variërend van brons tot grijs. Deze look wordt verkregen door middel van keramisch straalproces met zirkoniumsilicaat als straalmiddel.
Antiek Brons
Na het trommelpolijsten wordt een hittepatina aangebracht om een koperachtige afwerking te creëren met donkergrijze gebieden op minder toegankelijke plekken. De onderdelen worden voor verzending geseald.
Damascus staal
Een hittepatina wordt aangebracht op een gestraald oppervlak, wat resulteert in een egale donkergrijze matte uitstraling. De onderdelen worden vóór verzending geseald.
Middeleeuws tin
Deze afwerking combineert hittepatina met trommelpolijsten om een donkergrijs oppervlak te creëren met enkele bronzen accenten op de reliëfdetails. De onderdelen worden voor verzending geseald.
Tumble Gepolijst
De onderdelen worden getrommeld om een halfglanzende, gepolijste afwerking te verkrijgen. De kleur is helder bronskleurig, met donkergrijze gedeelten in verzonken of moeilijk bereikbare delen. In kleine openingen kunnen nog sporen van het polijstmiddel aanwezig zijn.
Tarwe cent
Door middel van hittebehandeling en vervolgens straalreiniging ontstaat een egale, matte, koperachtige afwerking. De onderdelen worden vóór verzending geseald.
Bekijk onze 3D-printmaterialen en afwerkingen
Afwerkingen voor spuitgieten
TiRapid biedt standaard afwerkingsopties voor kunststofspuitgietmatrijzen, variërend van glanzend en glad tot mat en gestructureerd. Omdat de afwerking in de matrijs wordt aangebracht, wordt deze tijdens de productie direct overgebracht op het gegoten onderdeel.
Onze standaard afwerkingsopties voor mallen omvatten:
- Vormafwerkingen van de Society of the Plastics Industry (SPI)
- Mold-Tech Texturen
- VDI-texturen
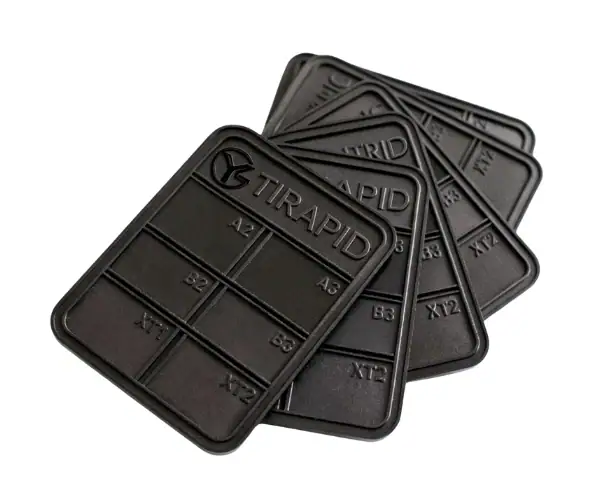
Spuitgieten eindigt in detail
SPI A-afwerkingen
SPI A-1
SPI A-1 is een hoogwaardige matrijsafwerking die wordt verkregen door diamantpolijsten met korrelgrootte #3, 6000 grit. Het creëert een zeer hoogglanzend oppervlak en wordt veel gebruikt voor onderdelen die maximale glans of optische helderheid vereisen. De gemiddelde oppervlakteruwheid bedraagt ongeveer 0.012–0.025 µm Ra.
SPI A-2
SPI A-2 wordt vervaardigd met diamantpolijsten van klasse 6, korrelgrootte 3000, om een hoogglansafwerking te bereiken. Het wordt vaak gekozen voor gegoten onderdelen die een glad, verfijnd uiterlijk vereisen en kan ook worden gebruikt voor transparante toepassingen. De gemiddelde oppervlakteruwheid bedraagt ongeveer 0.025–0.050 µm Ra.
SPI A-3
SPI A-3 maakt gebruik van diamantslijpmiddel met korrelgrootte #15 (1200 grit) om een hoog tot middelmatig gepolijst oppervlak te verkrijgen. Het is geschikt voor onderdelen die een schonere visuele afwerking vereisen, maar niet de allerhoogste optische kwaliteit nodig hebben. De gemiddelde oppervlakteruwheid bedraagt doorgaans 0.050–0.100 µm Ra.
SPI B-afwerkingen
SPI B-1
SPI B-1 is een matrijsafwerking met een korrelgrootte van 600, die een medium gepolijst oppervlak oplevert. Het biedt een gladder uiterlijk dan lagere SPI-waarden en is minder reflecterend dan een diamantgepolijste afwerking. De gemiddelde oppervlakteruwheid bedraagt ongeveer 0.05–0.10 µm Ra.
SPI B-2
SPI B-2 is een schuurmiddel met korrelgrootte 400 dat gebruikt wordt om een gemiddelde glans te creëren. Het wordt vaak gekozen voor gegoten onderdelen die een gecontroleerd en consistent oppervlak vereisen zonder hoogglanseffect. De gemiddelde oppervlakteruwheid bedraagt ongeveer 0.10–0.15 µm Ra.
SPI B-3
SPI B-3 is een afwerking met schuurpapier van korrelgrootte 320, wat resulteert in een oppervlak met een gemiddelde tot lage glansgraad. Het wordt vaak gebruikt wanneer een lagere glansgraad acceptabel is, terwijl een relatief uniforme vormgeving behouden blijft. De gemiddelde oppervlakteruwheid bedraagt ongeveer 0.28–0.32 µm Ra.
SPI C-afwerkingen
SPI C-1
SPI C-1 is een afwerking met 600 steenkorrels die een oppervlak met een lage glansgraad creëert. Het wordt vaak gekozen voor gegoten onderdelen die een functionelere afwerking met beperkte oppervlakteglans vereisen. De gemiddelde oppervlakteruwheid bedraagt ongeveer 0.35–0.40 µm Ra.
SPI C-2
SPI C-2 is een afwerking met 400 steenkorrels, wat resulteert in een minder glanzend oppervlak met een ingetogen uiterlijk. Het wordt veel gebruikt voor algemene onderdelen waar een cosmetische afwerking minder belangrijk is. De gemiddelde oppervlakteruwheid bedraagt ongeveer 0.45–0.55 µm Ra.
SPI C-3
SPI C-3 is een afwerking met 320 steensoorten die een minder gepolijst oppervlak met een zichtbaar ruwere textuur oplevert dan hogere SPI-waarden. Het is geschikt voor toepassingen waarbij een eenvoudige, functionele afwerking gewenst is. De gemiddelde oppervlakteruwheid bedraagt doorgaans 0.63–0.70 µm Ra.
SPI D-afwerkingen
SPI D-1
SPI D-1 is een droogstraalafwerking waarbij glasparels worden gebruikt om een satijnachtig oppervlak te creëren. Het wordt vaak gebruikt wanneer een matte afwerking met een lichte textuur gewenst is. De gemiddelde oppervlakteruwheid bedraagt ongeveer 0.80–1.00 µm Ra.
SPI D-2
SPI D-2 is een drooggestraalde afwerking waarbij #240 oxide wordt gebruikt om een matter en meer gestructureerd oppervlak te creëren. Het wordt vaak gekozen wanneer een matte uitstraling de voorkeur heeft boven een gepolijste afwerking. De gemiddelde oppervlakteruwheid bedraagt ongeveer 1.00–2.80 µm Ra.
SPI D-3
SPI D-3 is een drooggestraalde afwerking waarbij #24-oxide wordt gebruikt om een ruwer, dof oppervlak te creëren. Deze afwerking wordt doorgaans gekozen voor gegoten onderdelen die een grove, matte textuur vereisen. De gemiddelde oppervlakteruwheid varieert van 3.20 tot 18.00 µm Ra.
Populaire Mold-Tech-afwerkingen
Standex Engraving Mold-Tech is een gestandaardiseerd systeem voor het textureren van mallen, dat veelvuldig wordt gebruikt voor commerciële en productie-onderdelen van kunststof. Het wordt vaak gekozen wanneer een gegoten product een gecontroleerde matte textuur nodig heeft in plaats van een gepolijst oppervlak. Mold-Tech-texturen zijn onderverdeeld in verschillende series en worden aangeduid met een textuurnummer en textuurdiepte. In veel projecten zijn de texturen uit Serie A bijzonder populair, omdat ze fijne tot grove matte afwerkingen bieden zonder dat er meer gespecialiseerde textureringstechnieken nodig zijn.
Hieronder vindt u een aantal veelvoorkomende Mold-Tech afwerkingen die verkrijgbaar zijn via TiRapid:
MT-11010
MT-11010 biedt een doffe, matte afwerking met een textuurdiepte van ongeveer 0.001 inch.
MT-11020
MT-11020 creëert een grove matte afwerking met een textuurdiepte van ongeveer 0.0015 inch.
MT-11030
MT-11030 produceert een grover, mat oppervlak met een textuurdiepte van ongeveer 0.002 inch.
VDI (EDM) afwerkingen
De VDI 3400-oppervlakteafwerking, beter bekend als VDI-afwerking, is een standaard voor matrijsstructuren die is ontwikkeld door de Vereniging van Duitse Ingenieurs (Verein Deutscher Ingenieure). Deze standaard wordt veel gebruikt om matte matrijsstructuren te definiëren die worden geproduceerd door middel van elektro-erosie (EDM). VDI-afwerkingen kunnen variëren van relatief fijne texturen tot veel grovere matte korrels, afhankelijk van de gekozen kwaliteit. Dit maakt ze een populaire keuze voor gegoten onderdelen die een consistent gestructureerd oppervlak vereisen.
VDI12
Een laagglanzende afwerking met 600 stenen en een gemiddelde oppervlakteruwheid van 0.40 µm Ra.
VDI15
Een laagglanzende afwerking met 400 stenen en een gemiddelde oppervlakteruwheid van 0.56 µm Ra.
VDI18
Een satijnen afwerking, verkregen door glasparelstralen, met een gemiddelde oppervlakteruwheid van 0.80 µm Ra.
VDI21
Een matte afwerking met een #240 oxidecoating, drooggestraald en met een gemiddelde oppervlakteruwheid van 1.12 µm Ra.
VDI24
Een matte afwerking met een #240 oxidecoating, drooggestraald en met een gemiddelde oppervlakteruwheid van 1.60 µm Ra.
VDI27
Een matte afwerking met een #240 oxidecoating, drooggestraald en met een gemiddelde oppervlakteruwheid van 2.24 µm Ra.
VDI30
Een matte afwerking met een #24 oxidecoating, drooggestraald en met een gemiddelde oppervlakteruwheid van 3.15 µm Ra.
VDI33
Een matte afwerking met een #24 oxidecoating, drooggestraald en met een gemiddelde oppervlakteruwheid van 4.50 µm Ra.
VDI36
Een matte afwerking met een #24 oxidecoating, drooggestraald en met een gemiddelde oppervlakteruwheid van 6.30 µm Ra.
VDI39
Een matte afwerking met een #24 oxidecoating, drooggestraald en met een gemiddelde oppervlakteruwheid van 9.00 µm Ra.
VDI42
Een matte afwerking met een #24 oxidecoating, drooggestraald en met een gemiddelde oppervlakteruwheid van 12.50 µm Ra.
VDI45
Een matte afwerking met een #24 oxidecoating, drooggestraald en met een gemiddelde oppervlakteruwheid van 18.00 µm Ra.
Leer meer over de afwerkingen van kunststof spuitgieten
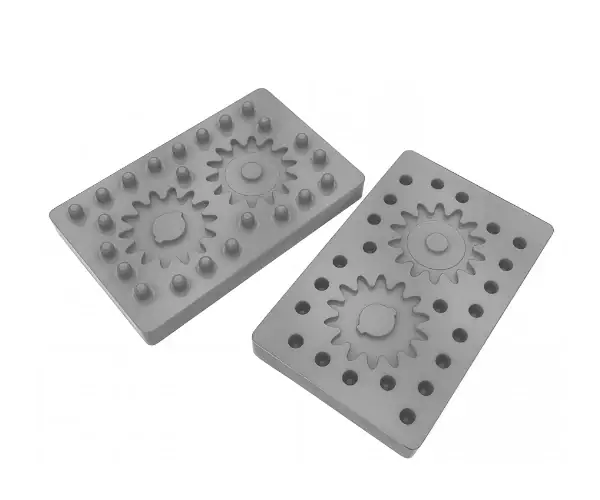
Urethaan en siliconen gietafwerkingen
Bij TiRapid kunnen urethaan gegoten onderdelen worden geproduceerd in stijve, flexibele of rubberachtige vormen, afhankelijk van het gekozen urethaanmateriaal. We bieden diverse kleuropties, waaronder transparant als standaardkeuze, naast zwart en maatwerk in verschillende kleuren. Onderdelen kunnen standaard met een gladde afwerking worden geleverd of worden uitgebreid met maatwerk afwerkingen zoals lakken en montage van bevestigingsmateriaal om beter aan de projectvereisten te voldoen.
Afwerkingsopties van gegoten urethaan en siliconen
Mat/Berijpt
Dit is een standaardafwerking waarbij het matrijsmodel licht wordt voorbereid om een matte of gematteerde uitstraling te creëren op de uiteindelijke gegoten onderdelen. Het effect kan enigszins variëren, afhankelijk van of het materiaal ondoorzichtig of doorschijnend is.
Halfglans (Semi-Gloss)
Voor een halfglanzende afwerking ondergaat het matrijsmodel een extra oppervlaktebehandeling om een gladder resultaat te verkrijgen. Dit resulteert in gegoten onderdelen met een schoner oppervlak en een verfijnder uiterlijk.
Hoog glans
Een hoogglansafwerking vereist een uitgebreidere nabewerking van het matrijsmodel om een zeer glad oppervlak te verkrijgen. Na het gieten kan deze afwerking glanzende onderdelen opleveren en is deze bijzonder geschikt voor toepassingen die een helderder of meer gepolijst uiterlijk vereisen.
Structuur
TiRapid kan ook gestructureerde afwerkingen aanbieden voor gegoten urethaan- en siliconenonderdelen volgens geselecteerde SPI- en Mold-Tech-normen. Deze texturen zijn ontworpen om een gegoten uiterlijk te creëren dat vergelijkbaar is met spuitgegoten componenten.
Op Maat
Voor projecten die extra afwerking of secundaire bewerkingen vereisen, kan TiRapid ook maatwerkopties bieden, zoals het installeren van beslag, overmolding en lakken. Indien een specifieke afwerking gewenst is, kan deze tijdens het offertetraject ter beoordeling worden aangevraagd.
