
Maatwerkbewerking wordt gebruikt wanneer een onderdeel niet als standaardcomponent verkrijgbaar is of wanneer de geometrie, het materiaal, de tolerantie of de functie ervan moet worden afgestemd op een specifiek project. In plaats van een ontwerp te forceren om te passen bij een bestaand onderdeel, kunnen ingenieurs het component produceren op basis van de daadwerkelijke mechanische eisen.
Deze handleiding legt uit hoe maatwerkbewerking werkt, waarom het nuttig is voor complexe onderdelen, welke processen en materialen veelvuldig worden gebruikt en hoe geometrie, toleranties, kwaliteitseisen, kosten en productievolume de uiteindelijke productiestrategie beïnvloeden.
Wat is maatwerkbewerking?
Maatwerkbewerking is het produceren van onderdelen op basis van een specifieke tekening, CAD-model of functionele eis, in plaats van een gestandaardiseerde catalogusspecificatie. Deze onderdelen kunnen volledig nieuwe ontwerpen zijn, aangepaste versies van bestaande componenten of vervangingen voor artikelen die niet langer commercieel verkrijgbaar zijn.
CNC-bewerking wordt veel gebruikt omdat de programma's, gereedschappen en instellingen kunnen worden aangepast aan verschillende geometrieën zonder dat er speciale productiemallen nodig zijn. Afhankelijk van het onderdeel kan maatwerkbewerking bestaan uit frezen, draaien, EDM, boren, kotteren of een combinatie van meerdere bewerkingen.
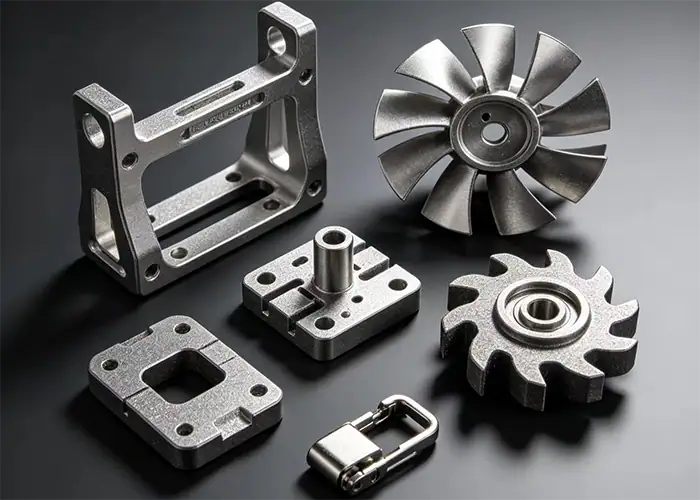
Wat maakt een machinaal bewerkt onderdeel maatwerk?
Een machinaal bewerkt onderdeel wordt maatwerk wanneer de specificaties ervan worden bepaald voor een specifiek product of een bepaalde toepassing. Het verschil kan betrekking hebben op de algehele geometrie, de positie van de gaten, de materiaalkwaliteit, de oppervlakteafwerking, de tolerantie, de gravure, de montage-interfaces of een andere eigenschap die niet beschikbaar is in een standaardcomponent.
Maatwerk hoeft niet per se te betekenen dat het onderdeel zeer complex is. Een eenvoudige afstandhouder met een ongebruikelijke diameter of een vervangende as met een niet meer verkrijgbare aansluiting kan net zo goed een maatwerkproject zijn als een meerassige behuizing met complexe oppervlakken.
Maatwerkbewerking versus standaardbewerking
Gestandaardiseerde productie is het meest efficiënt wanneer hetzelfde ontwerp herhaaldelijk wordt geproduceerd en het proces kan worden geoptimaliseerd rond een stabiele geometrie. Maatwerkbewerking biedt meer flexibiliteit wanneer de specificaties van onderdelen veranderen, de aantallen lager zijn of de geometrie een projectspecifieke productiestrategie vereist.
Het onderscheid zit hem dus minder in welke methode geavanceerder is, maar meer in de productievereisten. Stabiele, repetitieve producten profiteren van geoptimaliseerde productieprocessen, terwijl maatwerkonderdelen baat hebben bij flexibele programmering, gereedschap, instelling en technische beoordeling.
Waarom maatwerkbewerking goed werkt voor complexe onderdelen
Complexe onderdelen vormen zelden slechts één productie-uitdaging. Een enkel component kan gebogen oppervlakken, precieze gaten, dunne wanden, diepe uitsparingen, verschillende toleranties en diverse functionele interfaces combineren. Maatwerkbewerking maakt het mogelijk om het proces af te stemmen op deze specifieke eisen, in plaats van op een vaste productienorm.
Meer vrijheid voor unieke geometrie
Maatwerkbewerking geeft ontwerpers meer vrijheid om niet-standaard vormen te creëren, omdat het gereedschapspad direct vanuit de geometrie van het onderdeel wordt geprogrammeerd. Vormen hoeven niet te voldoen aan een catalogusmaat of een bestaand onderdeel.
Meerassige bewerking vergroot deze flexibiliteit nog verder doordat meer oppervlakken met minder instellingen bewerkt kunnen worden. Dit is vooral handig voor behuizingen, beugels, verdeelstukken, waaiers, medische apparatuur en andere onderdelen met kenmerken die over meerdere vlakken verdeeld zijn.
Betere controle over kritieke functies
Een op maat gemaakt onderdeel hoeft niet op elke afmeting dezelfde mate van precisie te hebben. Ingenieurs kunnen de oppervlakken identificeren die bepalend zijn voor de pasvorm, beweging, uitlijning, afdichting of montage, en strengere eisen stellen waar dit daadwerkelijk functionele waarde oplevert.
Hierdoor kan de bewerking en inspectie zich richten op de belangrijkste kenmerken, in plaats van de productie van het complete onderdeel onnodig complex te maken.
Flexibele productie zonder speciaal gereedschap.
Een van de belangrijkste voordelen van CNC-bewerking op maat is dat ontwerpwijzigingen vaak kunnen worden doorgevoerd door het CAD-model, het programma, het gereedschapspad, de opspaninrichting of de bewerkingsstrategie aan te passen, in plaats van een nieuwe mal of matrijs te maken.
Die flexibiliteit is met name nuttig tijdens de prototypefase en de productie in kleine series, waarbij het ontwerp nog kan veranderen en de aanschaf van specifieke productiegereedschappen moeilijk te rechtvaardigen is.
Hoe werkt het proces van maatwerkbewerking?
Een betrouwbaar proces voor maatwerkbewerking begint al voordat het materiaal de machine bereikt. De tekening, geometrie, toleranties, het materiaal, de productiehoeveelheid en de inspectie-eisen bepalen allemaal hoe het onderdeel vervaardigd moet worden.
Bekijk het CAD-model en de technische tekening.
De eerste stap is het controleren van het CAD-model en de tekening op afmetingen, toleranties, materialen, afwerkingen, schroefdraad, referentiepuntrelaties en andere specificaties.
Ook de maakbaarheid moet in dit stadium worden gecontroleerd. Diepe holtes, moeilijk bereikbare interne onderdelen, zeer dunne wanden, ongebruikelijke hoekradii en onnodig krappe toleranties kunnen de bewerking van een onderdeel aanzienlijk bemoeilijken.
Selecteer het proces, het materiaal en het gereedschap.
De productiemethode hangt af van de vorm van het onderdeel. Bij roterende geometrie is draaien vaak de voorkeur, bij prismatische vormen is frezen doorgaans geschikter, en voor onderdelen die beide technieken combineren, zijn mogelijk meerdere bewerkingsprocessen nodig.
Bij de gereedschapskeuze moet ook rekening worden gehouden met materiaaleigenschappen, diepte van de bewerkingselementen, toegankelijkheid, stijfheid en oppervlakte-eisen. Sommige projecten kunnen met standaardgereedschap worden uitgevoerd, terwijl voor complexe geometrieën speciale frezen of EDM-bewerking nodig kunnen zijn.
Programmeer, bewerk en voltooi het onderdeel.
CAM-programmering zet de benodigde geometrie om in bewerkingshandelingen en gereedschapspaden. Het proces kan bestaan uit voorbewerken, semi-afwerken, boren, draadsnijden, afwerken en aanvullende instellingen.
Na de bewerking kunnen de onderdelen, afhankelijk van de toepassing, nog ontbramen, polijsten, anodiseren, galvaniseren, passiveren, warmtebehandeling of een ander secundair proces vereisen.
Inspecteer het uiteindelijke onderdeel.
Inspectie verifieert of het geproduceerde onderdeel voldoet aan de tekening en de functionele eisen. De inspectiemethode moet aansluiten bij het te meten kenmerk, in plaats van voor elke afmeting een apart instrument te gebruiken.
Schuifmaten en micrometers zijn geschikt voor veel toegankelijke afmetingen, terwijl voor complexe profielen, posities en referentiepuntrelaties coördinatenmeting of optische methoden nodig kunnen zijn.
Belangrijkste bewerkingsprocessen op maat
Maatwerkbewerking is geen specifieke bewerking. Het beste proces hangt af van factoren zoals rotatie, prisma, meerdere zijden, sterke contouren of moeilijk bereikbare onderdelen.
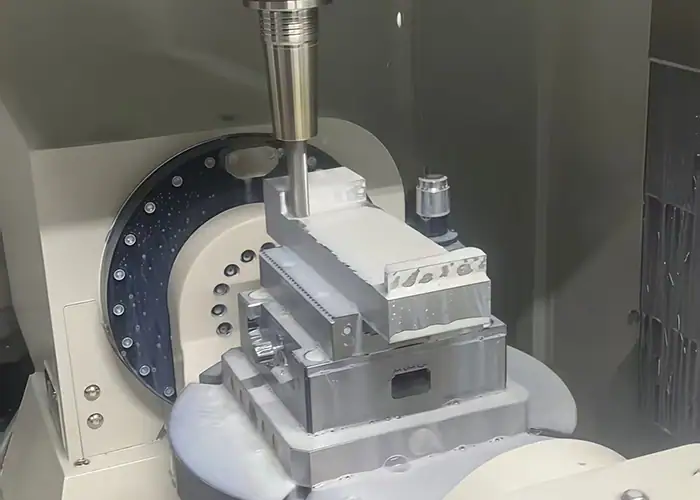
CNC frezen
CNC-frezen maakt gebruik van roterende snijgereedschappen om materiaal te verwijderen van een stilstaand of verplaatsbaar werkstuk. Het wordt veel gebruikt voor uitsparingen, sleuven, vlakke oppervlakken, gatenpatronen, contouren, beugels, behuizingen, armaturen en andere prismatische componenten.
Drie-assige freesmachines verwerken veel conventionele onderdelen efficiënt, terwijl vier-assige en vijf-assige machines extra mogelijkheden bieden wanneer onderdelen zich aan meerdere zijden of onder samengestelde hoeken bevinden.
CNC Draaien
Bij CNC-draaien roteert het werkstuk terwijl een snijgereedschap materiaal verwijdert. Het is bijzonder effectief voor assen, bussen, pinnen, hulzen, schroefdraadcomponenten en andere onderdelen die hoofdzakelijk cilindrisch van vorm zijn.
Draai-freesmachines kunnen draaien combineren met frezen, boren en andere bewerkingen, waardoor het overbrengen van onderdelen tussen verschillende machines wordt verminderd.
5-assige CNC-bewerking
Met 5-assige bewerking kan het gereedschap het werkstuk vanuit meer hoeken benaderen. Dit is waardevol voor complexe oppervlakken, meerzijdige onderdelen, hoekige vormen en componenten die anders meerdere herpositioneringshandelingen zouden vereisen.
Het belangrijkste voordeel voor de productie is niet alleen de grotere complexiteit. Een betere aanloophoek kan ook kortere, stijvere gereedschappen mogelijk maken en het aantal benodigde instellingen verminderen.
EDM en nabewerking
Elektro-erosie is een nuttige techniek voor elektrisch geleidende materialen, met name wanneer conventionele snijgereedschappen niet efficiënt smalle sleuven, scherpe interne details, kleine vormen of complexe interne geometrieën kunnen creëren.
Bij maatwerkprojecten kunnen bewerkingen zoals frezen, honen, ruimen, lassen, warmtebehandeling of oppervlakteafwerking gecombineerd worden, wanneer de uiteindelijke eisen niet in één bewerking kunnen worden bereikt.
Welke materialen kunnen worden gebruikt voor maatwerkbewerking?
Maatwerkbewerking ondersteunt een breed scala aan metalen en technische kunststoffen. Het juiste materiaal moet eerst worden gekozen op basis van de functie van het onderdeel. Vervolgens moet de bewerkingsstrategie worden afgestemd op de sterkte, hardheid, thermische eigenschappen, stabiliteit en bewerkbaarheid van het materiaal.
Aluminium en aluminiumlegeringen
Aluminium wordt veel gebruikt omdat het een relatief lage dichtheid combineert met goede bewerkbaarheid. Kwaliteiten zoals 6061 worden vaak gebruikt voor behuizingen, armaturen, beugels, prototypes en algemene precisieonderdelen, terwijl sterkere kwaliteiten zoals 7075 gekozen kunnen worden wanneer hogere mechanische eisen worden gesteld.
De hoge thermische geleidbaarheid helpt de warmte van de snijzone af te voeren, hoewel het snijden van dunne structuren en het voorkomen van braamvorming nog steeds nauwlettende controle vereist.
Staal en roestvrij staal
Koolstof- en gelegeerde staalsoorten bieden sterkte, slijtvastheid en een breed scala aan warmtebehandelingsmogelijkheden. Roestvast staal voegt corrosiebestendigheid toe en wordt veel gebruikt in apparatuur, medische toepassingen, procesindustrie en vloeistofbehandelingssystemen.
Vergeleken met aluminium genereren veel staalsoorten hogere snijkrachten en een grotere gereedschapslijtage. Roestvrij staal vereist bovendien vaak meer aandacht voor warmteontwikkeling en koudvervorming.
Titanium en andere hoogwaardige metalen
Titanium wordt gekozen wanneer een hoge sterkte-gewichtsverhouding, corrosiebestendigheid of veeleisende toepassingsvereisten de extra bewerkingsmoeilijkheid rechtvaardigen.
Door de relatief lage warmtegeleiding concentreert de warmte zich nabij de snijkant, waardoor slijtage van het gereedschap, koeling en snijstabiliteit belangrijke aandachtspunten zijn.
Technische kunststoffen
Technische kunststoffen zoals POM, PEEK, PTFE, nylon en PEI worden gebruikt voor isolatoren, bussen, slijtageonderdelen, lichtgewicht constructies, chemicaliënbestendige onderdelen en andere specialistische toepassingen.
Het bewerkingsgedrag van deze materialen verschilt aanzienlijk van dat van metalen. Warmte, klemkracht, vochtabsorptie, thermische uitzetting en materiaalflexibiliteit kunnen allemaal de uiteindelijke afmetingen beïnvloeden.
Uitdagingen bij de bewerking van complexe, op maat gemaakte onderdelen.
Complexiteit wordt lastig wanneer de geometrie de toegang van gereedschappen beperkt, de stijfheid van het onderdeel vermindert, het aantal instellingen verhoogt of inspectie bemoeilijkt. De beste strategie is daarom om te evalueren hoe het onderdeel daadwerkelijk gesneden en gemeten zal worden, en niet alleen of de geometrie gemodelleerd kan worden.
Diepe zakken en interne kenmerken
Diepe holtes vereisen vaak gereedschap met een groot bereik. Naarmate de uitsteeklengte van het gereedschap toeneemt, neemt de stijfheid af en wordt het gereedschap gevoeliger voor trillingen en doorbuiging.
Ook binnenhoeken moeten realistische radii hebben, omdat roterende frezen niet direct perfect scherpe binnenhoeken kunnen creëren. Door rekening te houden met de beschikbare freesmaten kunnen zowel de stabiliteit als de kosten worden verlaagd.
Dunne wanden en delicate constructies
Dunne wanden kunnen vervormen onder invloed van snij- en klemkrachten. Door materiaal te verwijderen neemt de stijfheid af naarmate de bewerking vordert, waardoor de geometrie zich tijdens het voorbewerken en nabewerken anders kan gedragen.
Productiestrategieën kunnen bestaan uit gefaseerde materiaalafvoer, ondersteunende elementen, lichtere nabewerkingen, gecontroleerde opspanning en een geschikte snijrichting.
Veelzijdige en voorgevormde geometrie
Onderdelen die aan meerdere zijden zijn geplaatst, vereisen mogelijk meerdere instellingen op een conventionele machine. Elke herpositioneringshandeling introduceert een nieuwe mogelijkheid voor uitlijningsafwijkingen.
Meerassige bewerking kan deze overgangen voor geschikte onderdelen verminderen en een betere toegang bieden tot samengestelde oppervlakken en hoekige kenmerken.
Functies die meerdere bewerkingen vereisen
Sommige onderdelen combineren gedraaide diameters, gefreesde uitsparingen, geboorde gaten, precisieboringen, schroefdraad en oppervlaktebehandelingen.
De grootste uitdaging is het handhaven van referentiewaarden in alle bewerkingen. Procesplanning moet bepalen welke onderdelen als eerste worden aangemaakt en hoe latere instellingen het onderdeel positioneren.
Toleranties en precisie bij maatwerkbewerking
Maatwerkbewerking kan nauwkeurige maatvoering mogelijk maken, maar de haalbare tolerantie is afhankelijk van het materiaal, de geometrie, de afmetingen van de onderdelen, de mogelijkheden van de machine, het gereedschap, de opspanning, de thermische stabiliteit en de inspectie. De tolerantie moet daarom worden gedefinieerd op basis van de functie in plaats van als één universeel getal.
Voor welke afmetingen gelden nauwe toleranties?
Kritische afmetingen bepalen doorgaans de onderlinge verbindingen, lagerpassing, afdichting, uitlijning, positionering en beweging. Deze verdienen daarom extra aandacht tijdens de productie en inspectie.
Niet-functionele spelingoppervlakken vereisen vaak niet dezelfde precisie. Het versoepelen van onnodige toleranties kan de bewerkingstijd verkorten en de inspectie vereenvoudigen zonder de prestaties van het onderdeel te verminderen.
Hoe de instelling en het gereedschap de nauwkeurigheid beïnvloeden
De lengte van het gereedschap, de stijfheid van de snijder, de opspanning, de staat van de machine, de slijtage van het gereedschap en de snijstrategie hebben allemaal invloed op de dimensionale consistentie.
Het ontwerp van de opstelling is met name belangrijk wanneer meerdere oppervlakken naar elkaar verwijzen. Door gerelateerde elementen in een gemeenschappelijke opstelling te plaatsen, kan de herpositioneringsfout worden verminderd, waar de geometrie dit toelaat.
Het beheersen van tolerantie-opeenstapeling
Een enkel onderdeel kan aan alle individuele afmetingen voldoen, maar toch een montageprobleem veroorzaken als meerdere toleranties in dezelfde richting oplopen.
Duidelijke referentiepunten en functionele maatvoering helpen dit risico te beheersen. Ontwerpers moeten zich richten op de reeks maatvoeringen die van invloed zijn op de daadwerkelijke interface, in plaats van elk onderdeel afzonderlijk nauwkeuriger te maken.
Ontwerp voor betere maatwerkbewerking
Een goed ontwerp voor maatwerkbewerking betekent niet dat elk onderdeel vereenvoudigd moet worden. Het betekent dat de vereiste functionaliteit behouden blijft, terwijl geometrieën die de kosten verhogen zonder de prestaties te verbeteren, worden vermeden.
Verbeter de toegang tot gereedschap en de werkstukbevestiging.
Voor elk bewerkt onderdeel is een praktische aanlooproute nodig, zowel voor de frees als voor de complete gereedschapsassemblage.
Onderdelen moeten ook een voldoende stabiele geometrie hebben voor de opspanning. Een onderdeel dat gemakkelijk te modelleren is, maar moeilijk vast te klemmen, vereist mogelijk extra instellingen of een aangepaste opspanning.
Gebruik realistische radii, dieptes en wanddiktes.
Grotere interne radii maken over het algemeen stijvere gereedschappen en een eenvoudigere bewerking mogelijk. Een gematigde pocketdiepte vermindert de noodzaak voor een te grote gereedschapslengte, terwijl praktische wanddiktes de stabiliteit verbeteren.
Deze beslissingen kunnen een grotere invloed hebben op de produceerbaarheid dan kleine wijzigingen in de totale afmetingen van het onderdeel.
Vereenvoudig functies die onnodige complexiteit toevoegen.
Zeer diepe sleuven, verborgen holtes, niet-standaard schroefdraad, scherpe binnenhoeken en cosmetische oppervlakken met strenge toleranties kunnen extra bewerkingen vereisen.
Wanneer deze kenmerken geen duidelijk functioneel doel hebben, kan vereenvoudiging ervan de cyclustijd, de behoefte aan speciaal gereedschap en de inspectievereisten verminderen.
Hanteer strikte toleranties alleen waar ze ertoe doen.
Het vervaardigen van een tekening wordt lastiger en duurder wanneer nauwe toleranties op grote schaal worden toegepast.
Een effectievere aanpak is om te bepalen welke dimensies de functie bepalen en elders voldoende ontwerpvrijheid te behouden.
Hoe wordt de kwaliteit bij maatwerkbewerking gewaarborgd?
Kwaliteitscontrole moet worden geïntegreerd in het productieproces in plaats van alleen als een laatste controle te worden beschouwd. Bij complexe onderdelen is het raadzaam om kritische afmetingen te controleren voordat extra bewerkingen nodig zijn, omdat dit herwerk bemoeilijkt.
Eerste artikel en inspectie tijdens het productieproces
De eerste artikelinspectie controleert of het initiële productieproces de vereiste afmetingen, materiaalkwaliteit en afwerking oplevert voordat de overige onderdelen worden vervaardigd.
Tijdens het productieproces kunnen controles worden uitgevoerd om kritische afmetingen, gereedschapslijtage, instelconsistentie en andere variabelen te bewaken.
Dimensionale inspectie voor complexe kenmerken
Verschillende geometrieën vereisen verschillende inspectiemethoden. Coördinatenmeetmachines zijn nuttig voor complexe geometrieën en referentiepuntgebaseerde metingen, terwijl optische systemen bruikbaar kunnen zijn voor zichtbare profielen en kleine details.
Inspectieplanning moet al tijdens het ontwerp worden meegenomen, omdat diep verzonken of verborgen onderdelen moeilijk te meten kunnen zijn, zelfs als ze machinaal bewerkbaar zijn.
Oppervlakteafwerking en eindcontrole
De oppervlaktekwaliteit kan van invloed zijn op de afdichting, slijtage, wrijving, het uiterlijk, het vermoeiingsgedrag of de prestaties van de coating.
De eindcontrole moet daarom zowel de maateisen als de gespecificeerde afwerkingscondities bevestigen voordat het onderdeel wordt vrijgegeven.
Wat beïnvloedt de kosten en levertijd van maatwerkbewerking?
De kosten voor maatwerkbewerking worden bepaald door het gehele productieproces. Materiaalprijzen spelen een rol, maar bewerkingstijd, complexiteit van de instelling, gereedschap, inspectie, afwerking en de hoeveelheid hebben vaak een even grote invloed.
Onderdeelgeometrie en bewerkingstijd
Complexe geometrieën kunnen meer gereedschapspaden, kleinere frezen, langzamere nabewerkingen, meerdere instellingen of extra programmering vereisen.
Diepe groeven en beperkte toegang leiden doorgaans ook tot een langere cyclustijd, omdat de snijomstandigheden stabiel moeten blijven.
Materiaal en bewerkbaarheid
Het materiaal heeft invloed op zowel de grondstofprijs als de bewerkingsinspanning. Aluminium is doorgaans gemakkelijker te bewerken dan titanium of veel soorten roestvrij staal, terwijl hardere of hittebestendige materialen de bewerkingstijd en het gereedschapsverbruik kunnen verhogen.
De materiaalkwaliteit en certificeringseisen kunnen ook van invloed zijn op de inkoop en levertijd.
Toleranties en oppervlakte-eisen
Strengere toleranties vereisen mogelijk stabielere opstellingen, extra nabewerkingsgangen, omgevingscontrole en aanvullende inspectie.
Gespecificeerde ruwheid, polijsten, warmtebehandeling, anodiseren, galvaniseren of passiveren kunnen extra productiestappen met zich meebrengen.
Hoeveelheid en secundaire bewerkingen
Bij kleine aantallen zijn de programmeer- en instelkosten verdeeld over minder onderdelen, terwijl bij grotere aantallen die kosten efficiënter kunnen worden verdeeld.
Secundaire processen kunnen ook van invloed zijn op de planning, omdat onderdelen mogelijk tussen verschillende leveranciers voor bewerking, afwerking, warmtebehandeling en inspectie moeten worden verplaatst.
Wanneer is maatwerkbewerking zinvol?
Maatwerkbewerking is vooral waardevol wanneer flexibiliteit, geometrie of productiehoeveelheid standaardoplossingen onpraktisch maken. Veelvoorkomende situaties zijn unieke ontwerpen, vervangingsonderdelen, prototypes en precisiecomponenten die in bescheiden aantallen worden geproduceerd.
Prototypes en de ontwikkeling van nieuwe producten
CNC-bewerking maakt het mogelijk om functionele onderdelen rechtstreeks op basis van technische gegevens te produceren, zonder dat daarvoor speciale mallen nodig zijn.
Ontwerpen kunnen dus worden getest en herzien voordat er beslissingen worden genomen over de productie van grotere volumes.
Precisieproductie in kleine volumes
Onderdelen die in kleine oplages worden geproduceerd, vereisen vaak materialen van productiekwaliteit en een nauwkeurige geometrie, maar rechtvaardigen geen hoge investeringen in gereedschap.
Maatwerkbewerking voldoet aan deze eis omdat de programmering en opspanning kunnen worden aangepast aan de specifieke hoeveelheid, zonder dat er een permanent productiegereedschap nodig is.
Niet-standaard en vervangingsonderdelen
Oudere apparatuur kan onderdelen bevatten die niet meer leverbaar zijn of niet meer verkrijgbaar zijn bij de oorspronkelijke leverancier.
Een vervangend onderdeel kan soms worden vervaardigd op basis van een bestaande tekening, CAD-model, monster of door middel van reverse engineering, waardoor cruciale apparatuur in gebruik kan blijven.
Onderdelen met unieke functionele eisen
Een standaardcomponent kan qua ontwerp dicht in de buurt komen van de vereiste specificaties, maar toch falen vanwege een interface, materiaal, gatenpatroon, tolerantie of omgevingsvereiste.
Dankzij maatwerkbewerking kan die functionaliteit worden afgestemd op de specifieke toepassing, in plaats van dat de gehele constructie opnieuw moet worden ontworpen om een ongeschikt standaardonderdeel te kunnen gebruiken.
Maatwerkbewerking versus andere productiemethoden
Maatwerkbewerking is met name concurrerend voor precisieonderdelen, complexe geometrie, prototypes en kleinere productieaantallen, omdat er geen speciale productiegereedschappen nodig zijn. Andere methoden kunnen geschikter worden wanneer de geometrie of het volume verandert.
Maatwerkbewerking versus spuitgieten
Verspanen is flexibeler voor prototypes en onderdelen in kleine series, omdat er geen matrijs nodig is. Spuitgieten wordt aantrekkelijker wanneer een kunststofontwerp stabiel is en het productievolume hoog genoeg is om de aanschaf van gereedschap te rechtvaardigen.
Maatwerkbewerking versus 3D-printen
Verspanen produceert onderdelen rechtstreeks uit hoogwaardig materiaal en is zeer geschikt voor nauwkeurige functionele oppervlakken. 3D-printen biedt meer vrijheid voor zeer complexe interne geometrie en kan nuttig zijn voor snelle conceptontwikkeling.
Bewerking op maat versus gieten
Verspanen is vaak eenvoudiger bij kleinere aantallen en voor nauwkeurige afwerkingen. Gieten wordt concurrerender bij geschikte vormen en hogere productievolumes, maar vereist over het algemeen gereedschap en mogelijk nog nabewerking van kritische oppervlakken.
Veelgestelde vragen
Wat kost maatwerk?
De kosten voor maatwerkbewerking zijn afhankelijk van de geometrie van het onderdeel, het materiaal, de toleranties, de hoeveelheid, de bewerkingstijd, de oppervlakteafwerking en de inspectie-eisen. Eenvoudige aluminium onderdelen kunnen relatief voordelig zijn, terwijl complexe geometrieën, lastige materialen, nauwe toleranties en meerdere nabewerkingen de totale kosten doorgaans verhogen.
Waarom is CNC zo duur?
CNC-bewerking kan duur worden omdat de prijs meer omvat dan alleen materiaalverwijdering. Programmeren, machine-instelling, opspaninrichtingen, snijgereedschap, bewerkingstijd, gereedschapslijtage, inspectie en afwerking dragen allemaal bij aan de uiteindelijke kosten. Complexe onderdelen en nauwe toleranties vereisen meestal extra bewerkingen en kwaliteitscontrole.
Waar vind ik snelle CNC-bewerkingsdiensten voor op maat gemaakte onderdelen?
Kies een leverancier die kan voldoen aan uw materiaaleisen, toleranties, complexiteit van de onderdelen, inspectie en levertijd. Bij TiRapid bieden we precisie-CNC-bewerkingen voor op maat gemaakte metalen en technische kunststof onderdelen. We ondersteunen prototypes en kleine series met frezen, draaien, meerassige bewerking en dimensionale inspectie.
Conclusie
Maatwerkbewerking maakt de productie van complexe onderdelen eenvoudiger doordat het productieproces kan worden aangepast aan de specifieke geometrie, het materiaal, de toleranties en de vereiste aantallen. De waarde ervan is het grootst wanneer standaardcomponenten niet aan het ontwerp voldoen, wanneer prototypes regelmatig moeten worden herzien of wanneer nauwkeurige onderdelen in kleine series moeten worden geproduceerd zonder speciaal gereedschap. Goede resultaten zijn afhankelijk van een praktisch ontwerp, stabiele bewerkingsstrategieën, de juiste toleranties en een inspectie gericht op de afmetingen die de functionaliteit bepalen.
Bij TiRapid bieden we precisie-CNC-bewerking en -productiediensten voor op maat gemaakte metalen en technische kunststof onderdelen. Onze mogelijkheden omvatten CNC-frezen, draaien, meerassige bewerking, complexe geometrieën, maatinspectie, coördinatie van oppervlakteafwerking, prototypes en productie in kleine series.
















