
L'emboutissage est un procédé de fabrication largement utilisé pour produire des pièces métalliques de manière efficace et à grande échelle. Comprendre ce qu'est l'emboutissage aide les ingénieurs et les acheteurs à déterminer quand il s'agit du choix le plus judicieux en termes de coût, de précision et de volume de production. Grâce à l'utilisation de matrices et d'une force contrôlée, l'emboutissage permet de découper, plier et former la tôle avec une grande répétabilité et un minimum de déchets.
Dans ce guide, j'explique le fonctionnement de l'estampage, les matériaux couramment utilisés et les situations où l'estampage constitue la solution de fabrication la plus efficace.
Qu’est-ce que l’estampage ?
L'emboutissage est un procédé de fabrication permettant de former des pièces métalliques en appliquant une force contrôlée à l'aide de matrices et de presses. D'un point de vue technique, l'emboutissage est conçu pour garantir rapidité, régularité et adaptabilité à la production de masse.
L'emboutissage, également appelé formage à la presse, est un procédé de mise en forme des métaux qui consiste à façonner une tôle en la forçant à entrer dans un moule à l'aide de presses mécaniques, hydrauliques ou servo-motorisées. Contrairement à l'usinage CNC, qui enlève de la matière, l'emboutissage repose sur la déformation plastique, ce qui permet de fabriquer rapidement des pièces avec un minimum de déchets.
En pratique, l'emboutissage est généralement utilisé avec des tôles d'une épaisseur comprise entre 0.3 mm et 6 mm, notamment en acier au carbone, en acier inoxydable, en aluminium, en cuivre et en laiton. Selon la conception de l'outillage, une opération d'emboutissage peut comprendre le découpage, le poinçonnage, le pliage, le gaufrage ou l'emboutissage superficiel, souvent combinés dans une matrice progressive.
D'après mon expérience, l'emboutissage s'avère particulièrement avantageux pour les volumes de production élevés. Une fois l'outillage finalisé, les presses peuvent produire des centaines de pièces par minute, garantissant une régularité dimensionnelle exceptionnelle, même pour de grandes séries. Ce niveau de répétabilité est difficilement atteignable par les procédés d'usinage classiques, à coût équivalent.
J'observe fréquemment l'emboutissage après la validation d'une conception par usinage CNC ou découpe laser. Une fois la géométrie et les tolérances confirmées, le passage à l'emboutissage permet aux fabricants de réduire considérablement le coût unitaire tout en améliorant la stabilité de la production. C'est pourquoi l'emboutissage est largement utilisé dans la fabrication de composants automobiles, de bornes électriques, de boîtiers d'appareils électroménagers et de supports industriels.
Qu’est-ce que l’emboutissage des métaux ?
L'emboutissage est un procédé de fabrication qui consiste à former des pièces en tôle à l'aide de matrices et de presses. D'un point de vue technique, il est conçu pour garantir rapidité, régularité et rentabilité dans la production en grande série.
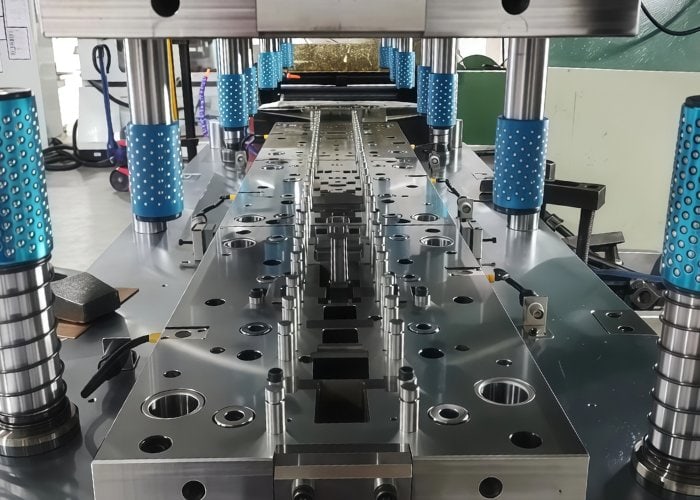
L'emboutissage , également appelé pressage de métaux, est un procédé de formage de tôles qui consiste à appliquer une force contrôlée plutôt qu'à enlever de la matière. Ce procédé repose sur la déformation plastique, permettant de transformer des feuilles de métal plates en pièces fonctionnelles avec un minimum de déchets.
En pratique, l'emboutissage des métaux est généralement utilisé avec des matériaux tels que l'acier au carbone, l'acier inoxydable, l'aluminium, le cuivre et le laiton, généralement dans des épaisseurs allant de 0.3 mm à 6 mm. Selon la conception de la matrice, l'emboutissage peut effectuer de multiples opérations, notamment le découpage, le perçage, le pliage, le gaufrage et l'emboutissage superficiel, souvent au cours d'un seul cycle de presse.
D'après mon expérience, l'emboutissage des métaux prend tout son sens lorsque la conception d'un produit est stabilisée et que la demande est prévisible. Une fois l'outillage finalisé, les presses peuvent produire des centaines de pièces par minute, garantissant une excellente régularité dimensionnelle même pour les grandes séries. C'est pourquoi l'emboutissage est une solution privilégiée pour les composants automobiles, les bornes électriques, les boîtiers d'appareils électroménagers et les supports industriels.
Cependant, l'emboutissage n'est pas adapté aux modifications de conception rapides ni à la production en petites séries. Son atout réside dans la fabrication répétable à long terme, où l'investissement en outillage peut être amorti sur de grandes quantités pour atteindre un coût unitaire très bas.
En quoi consiste le processus d'estampage ? Présentation étape par étape
Le procédé d'emboutissage suit une séquence structurée qui transforme rapidement des tôles plates en pièces finies. La compréhension de chaque étape permet aux ingénieurs d'évaluer la faisabilité, la rentabilité et l'évolutivité de la production.
Étape 1 : Sélection et préparation des matériaux
Le procédé d'emboutissage commence par la sélection du matériau métallique approprié, généralement de l'acier au carbone, de l'acier inoxydable, de l'aluminium, du cuivre ou du laiton. L'épaisseur varie généralement de 0.3 mm à 6 mm, selon la résistance de la pièce et les limites de formage. Les tôles peuvent être fournies en bobines ou en flans et sont souvent prélubrifiées afin de réduire la friction et l'usure des outils.
Étape 2 : Introduction du matériau dans la presse
La tôle est introduite dans la presse à emboutir soit manuellement (pour les petites séries), soit automatiquement à l'aide de dévidoirs et de redresseurs. En production de masse, l'alimentation automatisée garantit un positionnement précis et permet d'atteindre des cadences supérieures à 100 coups par minute.
Étape 3 : Opérations de poinçonnage et de formage
Une fois positionnée, la presse applique une force par l'intermédiaire d'un poinçon, poussant le matériau dans la cavité de la matrice. À ce stade, plusieurs opérations peuvent avoir lieu, notamment :
- Blanking(découpe de la forme extérieure)
- Piercings(créer des trous)
- Cintrage(formage d'angles ou de brides)
- Gaufrage (ajout de caractéristiques ou de marquages)
- Dessin superficiel(ajouter de la profondeur)
Dans les matrices progressives, ces actions se produisent sur plusieurs stations au cours d'un seul cycle de presse.
Étape 4 : Éjection et séparation des pièces
Après formage, la pièce emboutie est éjectée de la matrice, tandis que les chutes sont automatiquement séparées. Dans les systèmes progressifs, les pièces finies sortent en continu à mesure que la bande avance à chaque course.
Étape 5 : Traitement secondaire et inspection
Selon les exigences d'application, les pièces embouties peuvent subir un ébavurage, un traitement de surface, un traitement thermique ou un placage. Le contrôle dimensionnel et les vérifications de qualité garantissent la constance des performances, notamment pour les composants à tolérances serrées ou critiques pour la sécurité.
D'après mon expérience, une fois ce processus stabilisé, l'emboutissage offre une répétabilité inégalée. Je constate souvent que les clients adoptent ce procédé après le prototypage CNC, ce qui leur permet de réduire leurs coûts et d'assurer une fiabilité de production à grande échelle.
Qu'est-ce qu'une presse à estamper et comment fonctionne-t-elle ?
La presse à emboutir est la machine principale qui pilote le processus d'emboutissage des métaux en appliquant une force contrôlée pour former la tôle. Comprendre son fonctionnement aide les ingénieurs à choisir le type de presse, la force de pressage et la vitesse adaptés à la production.
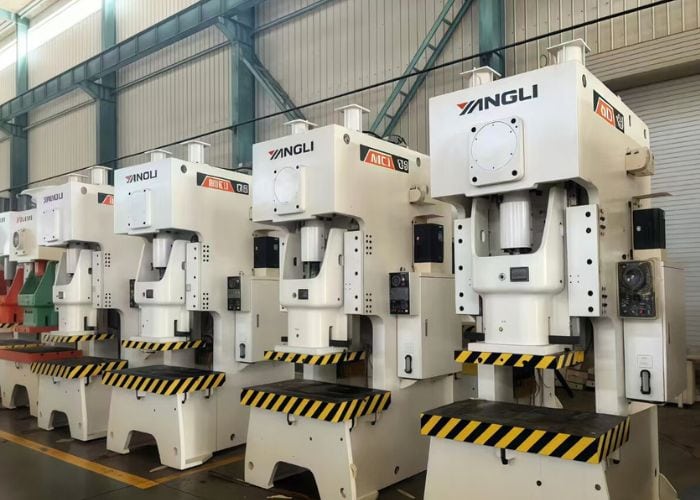
Une presse à emboutir est un système mécanique conçu pour appliquer une force, une vitesse et une course précises afin de façonner la tôle à l'aide de matrices. Son principe de fonctionnement repose sur la conversion d'énergie en mouvement vertical, ce qui entraîne un poinçon dans une matrice pour déformer plastiquement le métal.
En pratique, une presse à emboutir se compose de plusieurs éléments clés :
- Cadre métallique robuste– Assure la rigidité structurelle et absorbe les charges de formage
- Bélier (Glissade)– Se déplace verticalement pour appliquer la force
- Die Set– Contient la cavité du poinçon et de la matrice
- Système d'entraînement– Mécanique, hydraulique ou servo-commandé
- Système de contrôle– Régule la course, la vitesse et la force
Les presses à emboutir se classent généralement en trois catégories : les presses mécaniques, les presses hydrauliques et les presses servo. Les presses mécaniques excellent dans la production à grande vitesse, fonctionnant souvent à 100 à 600 coups par minute, ce qui les rend idéales pour les matrices progressives. Les presses hydrauliques offrent une force réglable sur toute la course et sont privilégiées pour l’emboutissage profond ou le formage complexe. Les presses servo proposent des profils de mouvement programmables, alliant flexibilité et précision pour les applications de pointe.
Types courants de procédés d'emboutissage des métaux
L'emboutissage des métaux comprend plusieurs procédés de formage et de découpe, chacun adapté à des géométries, des matériaux et des objectifs de production spécifiques. La compréhension de ces types d'emboutissage courants aide les ingénieurs à choisir l'approche de fabrication la plus efficace et la plus rentable.
Blanking
Le découpage est un procédé qui consiste à découper une forme plate dans une tôle, la pièce découpée devenant ainsi la pièce finale. C'est souvent la première opération de l'emboutissage et elle est largement utilisée pour la fabrication de supports, de rondelles et de plaques. D'après mon expérience, le découpage offre une grande régularité dimensionnelle et permet des cadences de production extrêmement rapides avec les outils progressifs.
Piercings
Le poinçonnage permet de créer des trous ou des fentes dans la tôle à l'aide d'un poinçon et d'une matrice. Contrairement au perçage, le poinçonnage produit des trous nets à grande vitesse sans générer de copeaux. On l'utilise fréquemment pour les bornes électriques et les éléments de fixation, notamment lorsque l'espacement entre le trou et le bord doit être réduit.
Cintrage
Le cintrage permet de former des angles, des brides ou des profilés en U en déformant plastiquement le métal selon un axe rectiligne. Ce procédé est essentiel à la résistance structurelle et à l'ajustement des pièces. En production, le cintrage est souvent intégré au découpage et au poinçonnage afin de minimiser les opérations secondaires.
Gaufrage
Le gaufrage permet d'ajouter des éléments en relief ou en creux, tels que des logos, des nervures ou des marques d'identification. D'un point de vue fonctionnel, il améliore la rigidité sans augmenter l'épaisseur du matériau. Je recommande souvent le gaufrage lorsque les pièces nécessitent un renforcement ou une traçabilité.
Dessin (dessin superficiel)
L'emboutissage transforme une tôle plate en une forme concave peu profonde en tirant la matière dans une cavité de matrice. Ce procédé est courant pour la fabrication de boîtiers, de couvercles et d'enceintes. Si l'emboutissage profond exige un contrôle précis de la matière, l'emboutissage superficiel est très efficace dans la production par estampage.
Estampage progressif
L'emboutissage progressif combine plusieurs opérations (découpe, perforation, pliage et formage) en un seul jeu d'outils. À chaque passage de la presse, la pièce avance vers la station suivante. Dans mes projets, les outils progressifs sont essentiels à la production en grande série, permettant de produire des centaines de pièces finies par minute avec une excellente répétabilité.
Quels sont les matériaux couramment utilisés dans l'emboutissage des métaux ?
Le choix des matériaux est crucial pour la performance, le coût et la fiabilité des pièces embouties. D'un point de vue ingénierie, le matériau idéal offre un équilibre optimal entre formabilité, résistance, résistance à la corrosion et efficacité de production.
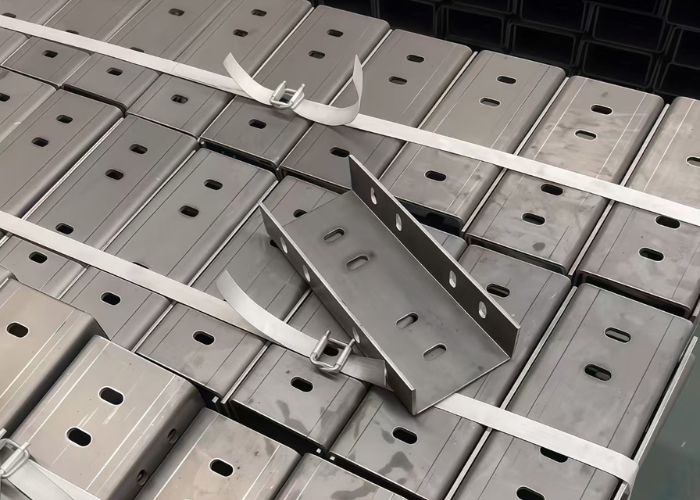
Acier au carbone
L'acier au carbone est le matériau d'emboutissage le plus utilisé grâce à son excellente formabilité, sa résistance et son rapport coût-efficacité . Les aciers à faible teneur en carbone sont faciles à former et conviennent à la fabrication de supports, de panneaux et d'éléments de structure. Dans mes projets, l'acier au carbone est souvent privilégié lorsque la résistance est essentielle sans engendrer un coût excessif.
Acier Inoxydable
L'acier inoxydable offre une résistance à la corrosion et une durabilité supérieures , ce qui le rend idéal pour les dispositifs médicaux, les équipements alimentaires et les applications extérieures. Bien que plus difficile à former que l'acier au carbone, il se prête bien à l'emboutissage lorsque la conception de la matrice et la lubrification sont optimisées. Je recommande fréquemment l'acier inoxydable lorsque la résistance environnementale à long terme est essentielle.
Alliages d'aluminium
L'aluminium est apprécié pour sa légèreté et sa résistance à la corrosion . Il se prête bien à l'emboutissage en fines épaisseurs et est couramment utilisé dans les composants automobiles, électroniques et aérospatiaux. D'après mon expérience, l'emboutissage de l'aluminium permet de réduire considérablement le poids des pièces tout en conservant une résistance suffisante pour les boîtiers et les supports.
Cuivre et alliages de cuivre (laiton, bronze)
Le cuivre et ses alliages sont largement utilisés pour leur conductivité électrique et thermique . Le laiton et le bronze offrent une résistance mécanique et à l'usure supérieure au cuivre pur. On retrouve fréquemment ces matériaux dans les bornes, les connecteurs et les composants de contact électriques, où la conductivité et la précision sont essentielles.
Alliages à haute résistance et alliages spéciaux
Pour les applications exigeantes, on peut utiliser des aciers à haute résistance et des alliages spéciaux. Ces matériaux offrent une meilleure résistance à la fatigue, mais nécessitent une maîtrise précise du processus. Dans ce cas, le choix du matériau influe directement sur la durée de vie de l'outillage et la force de pressage requise.
Du point de vue de la fabrication, la plupart des pièces embouties ont une épaisseur comprise entre 0.3 mm et 6 mm , où l'efficacité de formage et la constance dimensionnelle sont optimales.
Qu’est-ce que le métal embouti ? Pièces et applications typiques
Le terme « pièces métalliques embouties » désigne les pièces en tôle formées par emboutissage à l'aide de matrices et de presses. D'un point de vue technique, les pièces métalliques embouties se caractérisent par leur reproductibilité, leur rentabilité et leur aptitude à la production en grande série.
Supports structuraux et plaques de montage
Les supports emboutis figurent parmi les pièces métalliques embouties les plus courantes. On les retrouve fréquemment dans les châssis automobiles, les équipements industriels et les appareils électroménagers, où ils assurent un support structurel et des interfaces de montage précises. Dans mes projets, ces pièces remplacent souvent les composants usinés dès que le volume de production dépasse 10 000 unités, ce qui permet de réduire considérablement le coût unitaire.
Bornes et connecteurs électriques
Le métal embouti est essentiel dans les applications électriques et électroniques, notamment pour les bornes, les contacts et les composants de mise à la terre. Les pièces embouties en cuivre et en laiton offrent une excellente conductivité tout en garantissant des tolérances dimensionnelles serrées. J'observe fréquemment l'emboutissage progressif utilisé pour produire des milliers de bornes identiques par heure.
Enceintes, couvercles et protections
De nombreuses pièces métalliques embouties servent de boîtiers, de couvercles ou de blindages électromagnétiques. Ces composants bénéficient de la capacité de l'emboutissage à former des parois fines et des géométries régulières. Dans l'électronique grand public et les systèmes de contrôle industriels, les boîtiers emboutis contribuent à réduire le poids et à améliorer l'efficacité de l'assemblage.
Clips, ressorts et dispositifs de retenue
Les clips et ressorts emboutis sont largement utilisés pour la fixation, le positionnement et l'amortissement des vibrations. D'un point de vue technique, l'emboutissage permet à ces pièces de conserver leurs propriétés élastiques tout en obtenant des formes précises. Je rencontre fréquemment ces pièces dans les habitacles automobiles et les assemblages mécaniques.
Composants des panneaux et des renforts
Les panneaux emboutis de grande taille et les pièces de renfort sont courants dans la fabrication automobile et électroménager. Des éléments en relief sont souvent ajoutés pour accroître la rigidité sans augmenter l'épaisseur du matériau, améliorant ainsi le rapport résistance/poids.
De manière générale, les pièces métalliques embouties sont plus efficaces lorsque les conceptions sont stables et les volumes de production élevés, ce qui les rend idéales pour des secteurs tels que l'automobile, l'électronique, l'électroménager et les équipements industriels.
Considérations clés en matière de conception pour l'emboutissage des métaux
La réussite de l'emboutissage des métaux dépend autant de la conception que de l'outillage. D'un point de vue ingénierie, une conception appropriée réduit les risques liés à l'outillage, améliore la qualité des pièces et diminue considérablement les coûts de production.
Choix du matériau et épaisseur
Le choix du matériau influe directement sur la formabilité, la durée de vie de l'outillage et la force de pressage. Dans la plupart des projets que je réalise, l'épaisseur optimale se situe entre 0.3 mm et 6 mm. Les matériaux plus tendres (acier à faible teneur en carbone, aluminium) permettent des rayons de courbure plus serrés, tandis que l'acier inoxydable exige une conception plus rigoureuse pour éviter les fissures.
Rayon de courbure et distance au bord
Les angles vifs augmentent la concentration des contraintes et le risque de déchirure. En règle générale, j'applique un rayon de courbure intérieur minimal supérieur ou égal à l'épaisseur du matériau pour la plupart des métaux. Les trous et les éléments doivent être placés à une distance d'au moins 1 à 1.5 fois l'épaisseur du matériau par rapport aux lignes de pliage et aux bords afin de garantir la stabilité dimensionnelle.
Tolérances et répétabilité
L'emboutissage excelle en matière de répétabilité, et non en tolérances ultra-serrées sur des pièces uniques. Je conseille généralement à mes clients de concevoir avec des tolérances fonctionnelles, ce qui permet un fonctionnement efficace même pour de grandes séries. Des tolérances trop serrées augmentent souvent la complexité de l'outillage sans apporter d'avantage fonctionnel.
Géométrie des pièces et complexité des caractéristiques
Les pièces embouties offrent les meilleures performances avec une géométrie 2D ou 3D peu profonde. Les emboutissages profonds, les contre-dépouilles ou les transitions d'épaisseur abruptes augmentent le coût de l'outillage et le risque de défauts. Lorsque la complexité augmente, je recommande souvent de scinder les éléments ou de combiner l'emboutissage avec des opérations secondaires.
Direction du grain et flux de matière
L'orientation du grain des tôles influe sur leur résistance à la flexion et à la fatigue. Pour les pièces critiques en matière de sécurité, je vérifie systématiquement l'orientation du grain par rapport aux lignes de pliage afin de réduire les risques de fissuration et d'améliorer la régularité du processus.
Alignement des outillages et des volumes de production
Les choix de conception doivent être adaptés au volume de production prévu. Pour une production supérieure à 10 000 à 20 000 unités, investir dans des matrices progressives est judicieux. Pour des volumes plus faibles ou des conceptions évolutives, des outillages plus simples ou des prototypes usinés par commande numérique (CNC) permettent de réduire les risques.
Avantages et limites de l'emboutissage en fabrication
L'emboutissage des métaux offre une efficacité inégalée pour la production en grande série, mais il ne constitue pas une solution universelle. D'un point de vue ingénierie, il est essentiel de bien comprendre ses avantages et ses limites afin de choisir le procédé de fabrication le plus adapté à chaque étape.
Avantages de l'emboutissage des métaux
D'après mon expérience, le principal avantage de l'emboutissage réside dans sa capacité de production à grande échelle. Une fois l'outillage finalisé, l'emboutissage permet de produire des dizaines de milliers, voire des millions de pièces identiques avec des variations minimales. Dans les configurations à matrices progressives, les cadences de production peuvent atteindre 100 à 600 coups par minute, ce qui réduit considérablement le coût unitaire.
Un autre avantage clé réside dans la réduction des coûts à grande échelle. Bien que l'investissement initial en outillage soit important, le coût unitaire diminue souvent de 50 à 80 % par rapport à l'usinage CNC dès que le volume de production dépasse 10 000 à 20 000 unités. L'emboutissage est donc idéal pour les programmes de production à long terme.
L'emboutissage offre également une excellente répétabilité et une grande homogénéité. Grâce au contrôle du processus de formage par des matrices en acier trempé, les variations dimensionnelles entre les lots sont extrêmement faibles. J'observe fréquemment cet avantage dans la fabrication de supports automobiles, de bornes électriques et de boîtiers d'appareils électroménagers, où l'interchangeabilité est essentielle.
De plus, l'emboutissage est parfaitement adapté aux tôles minces comme l'acier au carbone, l'acier inoxydable, l'aluminium, le cuivre et le laiton. Ce procédé préserve la continuité du matériau, ce qui peut se traduire par une meilleure résistance à la fatigue que les assemblages soudés ou usinés.
Limites de l'emboutissage des métaux
Malgré ses atouts, l'emboutissage présente des limites évidentes. La plus importante réside dans le coût initial élevé de l'outillage et les longs délais de production. La conception, la fabrication et la validation de matrices complexes peuvent prendre de 4 à 8 semaines, voire plus, ce qui rend l'emboutissage inadapté aux projets urgents.
L'emboutissage manque également de flexibilité en matière de conception. Toute modification importante nécessite généralement une modification de l'outillage ou un réoutillage complet, ce qui peut s'avérer coûteux et chronophage. Pour les projets nécessitant des modifications fréquentes, je recommande généralement l'usinage CNC ou la découpe laser jusqu'à ce que la conception soit stabilisée.
La complexité géométrique constitue une autre contrainte. L'emboutissage est optimal pour les formes 2D ou 3D peu profondes. Les cavités profondes, les contre-dépouilles ou les sections épaisses dépassent souvent les limites pratiques de l'emboutissage et nécessitent des procédés alternatifs.
Enfin, l'emboutissage est rarement rentable pour les petites séries. Pour les petits lots, le coût de l'outillage ne se justifie pas, quelle que soit la productivité par pièce.
Quand faut-il privilégier l'estampage plutôt que d'autres procédés ?
L'emboutissage est à privilégier lorsque la géométrie des pièces est stable, le volume de production élevé et le coût unitaire strictement maîtrisé. D'un point de vue ingénierie, l'emboutissage devient l'option la plus efficace dès lors qu'un modèle passe de la phase de validation à la production en série.
D'après mon expérience, l'emboutissage surpasse nettement les autres procédés de fabrication lorsque la production annuelle dépasse 10 000 à 20 000 unités. À cette échelle, le coût initial de l'outillage est rapidement amorti, ce qui permet de réduire le coût unitaire de 50 à 80 % par rapport à l'usinage CNC pour des pièces de tôlerie comparables.
L'emboutissage est particulièrement efficace lorsque les pièces sont fabriquées à partir de tôles minces, généralement en acier, en acier inoxydable, en aluminium, en cuivre ou en laiton, d'une épaisseur allant de 0.3 mm à 6 mm. Le principe de formage repose sur une déformation plastique contrôlée plutôt que sur un enlèvement de matière, ce qui permet des temps de cycle extrêmement rapides — souvent des centaines de pièces par minute dans les configurations d'outils progressifs.
Je recommande souvent l'apposition d'un tampon lorsque :
- La conception de la pièce est dimensionnellement stable et peu susceptible de changer
- La géométrie est principalement en 2D ou en 3D peu profonde.
- Les tolérances sont reproductibles plutôt qu'ultra-serrées.
- L'homogénéité cosmétique est importante pour les grands lots.
Dans les projets concrets, je constate fréquemment que les clients réalisent des prototypes de supports ou de boîtiers par usinage CNC ou découpe laser. Une fois la conception finalisée et la demande croissante, le passage à l'emboutissage permet de réduire considérablement les coûts tout en améliorant la régularité de la production. Cette transition est courante pour les composants automobiles, les bornes électriques, les boîtiers d'appareils électroménagers et les pièces de montage industrielles.
Cependant, l'emboutissage n'est pas idéal pour les petites séries, les conceptions très complexes ou fréquemment modifiées. Dans ces cas, l'usinage CNC ou la découpe laser restent les meilleurs choix jusqu'à ce que la production se stabilise.
Industries qui utilisent couramment l'emboutissage des métaux
L'emboutissage des métaux est surtout utilisé dans les industries qui exigent une production à grande échelle, une qualité de pièces constante et un coût unitaire maîtrisé. D'un point de vue ingénierie, l'emboutissage devient la solution privilégiée une fois la conception du produit validée et le volume de production augmenté.
D'après mon expérience, l' industrie automobile demeure le principal consommateur de pièces métalliques embouties, représentant environ 35 à 40 % de la demande mondiale. La structure des véhicules repose en grande partie sur des supports, des plaques de renfort, des panneaux de carrosserie et des éléments de fixation emboutis, car l'emboutissage garantit une résistance uniforme, des tolérances prévisibles et une compatibilité avec les chaînes de montage automatisées. Une fois l'outillage mis en place, il est possible de produire des millions de pièces identiques avec des variations minimales.
L' industrie électronique et électrique est un autre grand utilisateur, notamment pour les bornes, les blindages, les ressorts de contact et les châssis de précision. J'observe fréquemment des pièces en cuivre, en laiton et en acier fin embouties à grande vitesse pour obtenir des conceptions compactes et une conductivité électrique élevée. Comparée à l'usinage CNC, l'emboutissage permet de réduire l'épaisseur des parois et l'espacement entre les pièces, à un coût unitaire bien inférieur pour les grandes séries.
Dans le secteur des équipements et machines industriels , l'emboutissage est largement utilisé pour la fabrication de supports de structure, de carters, de composants de moteurs et de plaques de fixation. Ces industries apprécient l'emboutissage pour sa répétabilité et sa fiabilité mécanique, notamment dans le cadre de programmes de production à long terme. Je travaille fréquemment avec des clients qui réalisent des prototypes de ces pièces par usinage CNC, puis optent pour l'emboutissage lorsque leur demande annuelle dépasse 10 000 à 20 000 unités.
Les secteurs de l'électroménager, du CVC et de l'énergie ont également recours à l'emboutissage pour la fabrication de panneaux, de cadres, de clips et de systèmes de montage. Dans ces applications, l'emboutissage garantit à la fois l'intégrité structurelle et la rentabilité, tout en assurant l'interchangeabilité des pièces entre les différentes générations de produits.
Emboutissage ou usinage CNC : quelle solution convient le mieux à votre projet ?
Le choix entre l'emboutissage et l'usinage CNC dépend principalement du volume de production, du coût et de la flexibilité de conception. D'après mon expérience, l'emboutissage est idéal pour les productions en grande série, les conceptions stables et les faibles coûts unitaires, tandis que l'usinage CNC convient parfaitement aux prototypes, aux géométries complexes et aux petites et moyennes séries. Le tableau ci-dessous met en évidence les principales différences afin d'aider les ingénieurs et les acheteurs à choisir le procédé le plus adapté à leurs besoins de fabrication.
| Facteur de comparaison | Estampillage | Usinage CNC |
| Principe de fabrication | Forme la tôle à l'aide de matrices et d'une presse. | Enlève de la matière à l'aide d'outils de coupe |
| Meilleur volume de production | Volume élevé (plus de 10,000 XNUMX pièces) | Volume faible à moyen (1 à 5 000 pièces) |
| Coût de l'outillage | Coût initial élevé des matrices | Faible coût d’outillage |
| Coût unitaire | Très faible après amortissement de l'outillage | Plus élevé par pièce |
| Flexibilité de conception | Faible une fois l'outillage réparé | Très haut, facile à modifier |
| Délai De Mise En Œuvre | Installation longue, production rapide | Installation rapide, cycle par pièce plus lent |
| Plage d'épaisseur du matériau | Tôle mince (généralement ≤6 mm) | Large gamme, y compris des blocs épais |
| Complexité géométrique | Idéal pour les formes 2D ou 3D peu profondes | Idéal pour les géométries 3D complexes |
| Précision dimensionnelle | Grande homogénéité sur de grands lots | Haute précision pour chaque pièce |
| Finition de surface | Cela dépend de l'outillage et du post-traitement. | Excellentes finitions contrôlables |
| Applications typiques | Supports, boîtiers, clips, panneaux | Prototypes, boîtiers, composants de précision |
| Coût de modification de conception | Très élevé (refonte de l'outillage) | Faible (modification du programme) |
| Cas d'utilisation idéal | Conception stable, production de masse | Prototypage, pièces sur mesure en petite série |
FAQ
À quoi sert généralement le métal estampé ?
Le métal embouti est couramment utilisé pour les supports, les boîtiers, les connecteurs, les clips et les composants structurels. On le retrouve fréquemment dans les secteurs de l'automobile, de l'électronique grand public et des équipements industriels. Ces pièces requièrent souvent une géométrie constante et une production en grande série. Dans de nombreux cas, l'emboutissage permet de réaliser des opérations en aval telles que le soudage, le revêtement ou l'assemblage sans usinage supplémentaire.
À quoi sert une presse à estamper ?
Une presse à emboutir sert à générer la force nécessaire au formage du métal lors des opérations d'emboutissage. D'après mon expérience, les presses mécaniques sont privilégiées pour la production à grande vitesse, tandis que les presses hydrauliques offrent un meilleur contrôle pour l'emboutissage profond. La capacité des presses peut varier de moins de 20 tonnes à plus de 1 000 tonnes, selon l'épaisseur du matériau, la géométrie de la pièce et la force de formage requise.
Qu'est-ce que le concept de l'estampage ?
Le procédé d'emboutissage repose sur l'utilisation d'une force contrôlée et d'un outillage de précision pour façonner la tôle selon des géométries définies. D'après mon expérience, l'emboutissage utilise des poinçons et des matrices pour réaliser des opérations de découpe, de pliage ou de formage en une ou plusieurs passes de presse. Ce procédé permet aux fabricants d'obtenir une constance dimensionnelle sur des milliers, voire des millions de pièces. En standardisant le processus de formage, l'emboutissage minimise les variations, réduit le gaspillage de matière et garantit des performances mécaniques prévisibles en production de masse.
Pourquoi le tamponnage est-il nécessaire ?
L'emboutissage est indispensable lorsque la production en grande série, la rentabilité et la répétabilité sont essentielles. Selon moi, l'emboutissage permet aux fabricants de réduire le coût unitaire de plus de 50 % par rapport à l'usinage, une fois l'outillage amorti. Il permet également des temps de cycle plus rapides, produisant souvent une pièce finie par course de presse en moins d'une seconde. Pour des secteurs comme l'automobile et l'électronique, l'emboutissage est indispensable pour répondre à la demande tout en garantissant une qualité constante et des tolérances serrées.
Conclusion
L'emboutissage est particulièrement adapté à la production en grande série de pièces en tôle, où la stabilité de la conception, la rentabilité et la répétabilité sont essentielles. En comprenant le fonctionnement de l'emboutissage, ses exigences en matière de matériaux et de conception, et en identifiant les situations où il surpasse d'autres procédés de fabrication, les ingénieurs peuvent prendre des décisions éclairées dès les premières étapes du cycle de vie du produit.
Chez TiRapid , nous accompagnons les projets d'emboutissage de métaux avec une approche axée sur l'ingénierie — de l'évaluation de la conception et du choix des matériaux au développement de l'outillage et à la production de masse stable — aidant ainsi nos clients à passer du prototypage à la fabrication à grande échelle en toute confiance.
















