
Le fraisage vertical et horizontal utilise le même principe de coupe de base, mais l'orientation de la broche modifie la façon dont l'outil atteint la pièce, évacue les copeaux et traite les différentes géométries de pièces.
Ce guide explique les principales différences entre le fraisage vertical et horizontal, les domaines où chaque procédé est le plus performant, et comment la géométrie, le volume de production, la précision et le coût influencent le choix du fraisage CNC.
Qu'est-ce que le fraisage vertical ?
Le fraisage vertical utilise une broche orientée verticalement, l'outil de coupe approchant la pièce à usiner principalement par le haut. Il est largement utilisé pour l'usinage CNC général car il offre une mise en place simple, une bonne visibilité et un accès flexible aux caractéristiques courantes des pièces.
Les centres d'usinage verticaux, ou VMC, sont fréquemment utilisés pour la fabrication de prototypes, de montages, de supports, de plaques, de boîtiers, de composants de moules et autres pièces prismatiques. Ils sont particulièrement performants lorsque les caractéristiques les plus critiques peuvent être usinées par le dessus ou selon un nombre limité de directions.
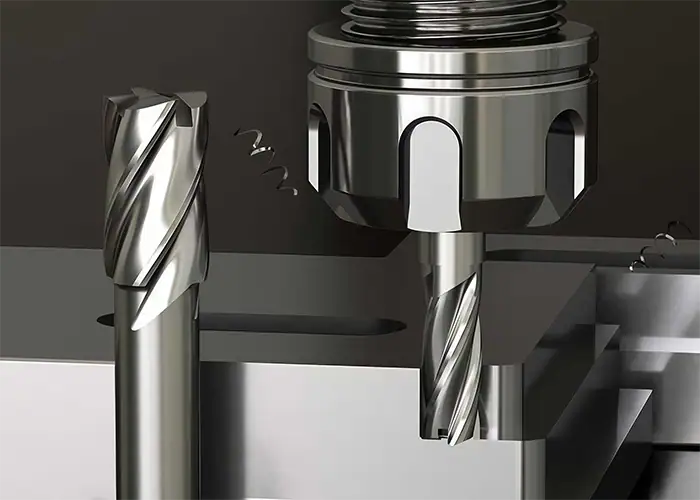
Structure de la fraiseuse verticale
La caractéristique principale d'une fraiseuse verticale est sa broche montée verticalement. La pièce à usiner est généralement fixée sur une table horizontale à l'aide d'un étau, d'un dispositif de fixation, de pinces ou d'un système de maintien spécifique.
Les centres d'usinage verticaux à commande numérique (CNC) modernes combinent généralement trois axes linéaires avec des changeurs d'outils automatiques, des systèmes de refroidissement, un palpeur et une commande numérique. Certaines machines intègrent également des unités rotatives à un ou cinq axes pour faciliter l'accès aux zones latérales et aux surfaces inclinées.
Cette configuration confère aux centres d'usinage verticaux une grande adaptabilité. Un atelier peut usiner de nombreuses pièces de conception différente sans avoir à créer des systèmes de montage complexes pour chaque tâche, ce qui est précieux pour le prototypage et la production en petites séries.
Opérations courantes de fraisage vertical
Le fraisage vertical est parfaitement adapté au dressage, au fraisage de poches, au contournage, au perçage, à l'alésage, au taraudage, au rainurage, au chanfreinage et à la finition de surface.
Les pièces présentant de larges surfaces planes, des cavités peu profondes, des trous orientés vers le haut et des profils extérieurs sont généralement faciles à usiner verticalement. On peut citer comme exemples les plaques de montage, les supports, les couvercles, les composants de fixation et les boîtiers simples.
La principale limitation apparaît lorsque des éléments importants sont situés sur plusieurs faces de la pièce. Sans possibilité de rotation sur un axe, il peut être nécessaire de retirer et de repositionner la pièce, ce qui allonge le temps de préparation et augmente le risque d'erreur d'alignement.
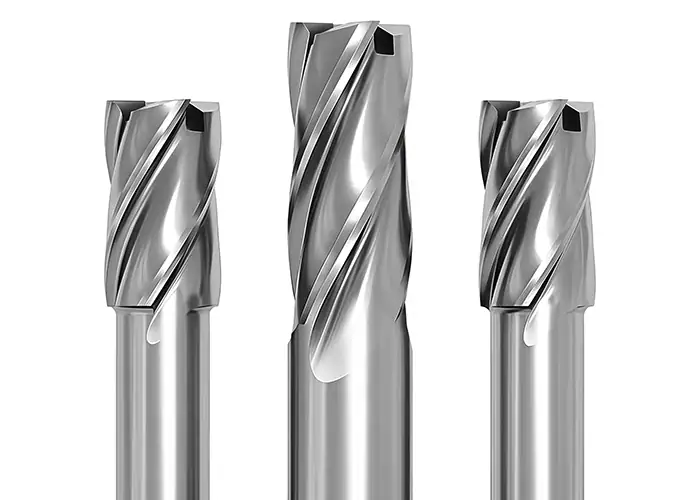
Qu'est-ce que le fraisage horizontal ?
Le fraisage horizontal utilise une broche positionnée parallèlement à la table de la machine, permettant à l'outil de coupe d'approcher la pièce latéralement. Cette configuration est particulièrement efficace pour l'usinage multifaces, les formes profondes, l'enlèvement important de matière et la production en série.
Les centres d'usinage horizontaux (CMH) utilisent souvent des plateaux rotatifs, des palettes et des dispositifs de fixation de type « tombstone ». Ces systèmes permettent d'usiner plusieurs faces ou plusieurs pièces avec moins de changements de réglage manuels.
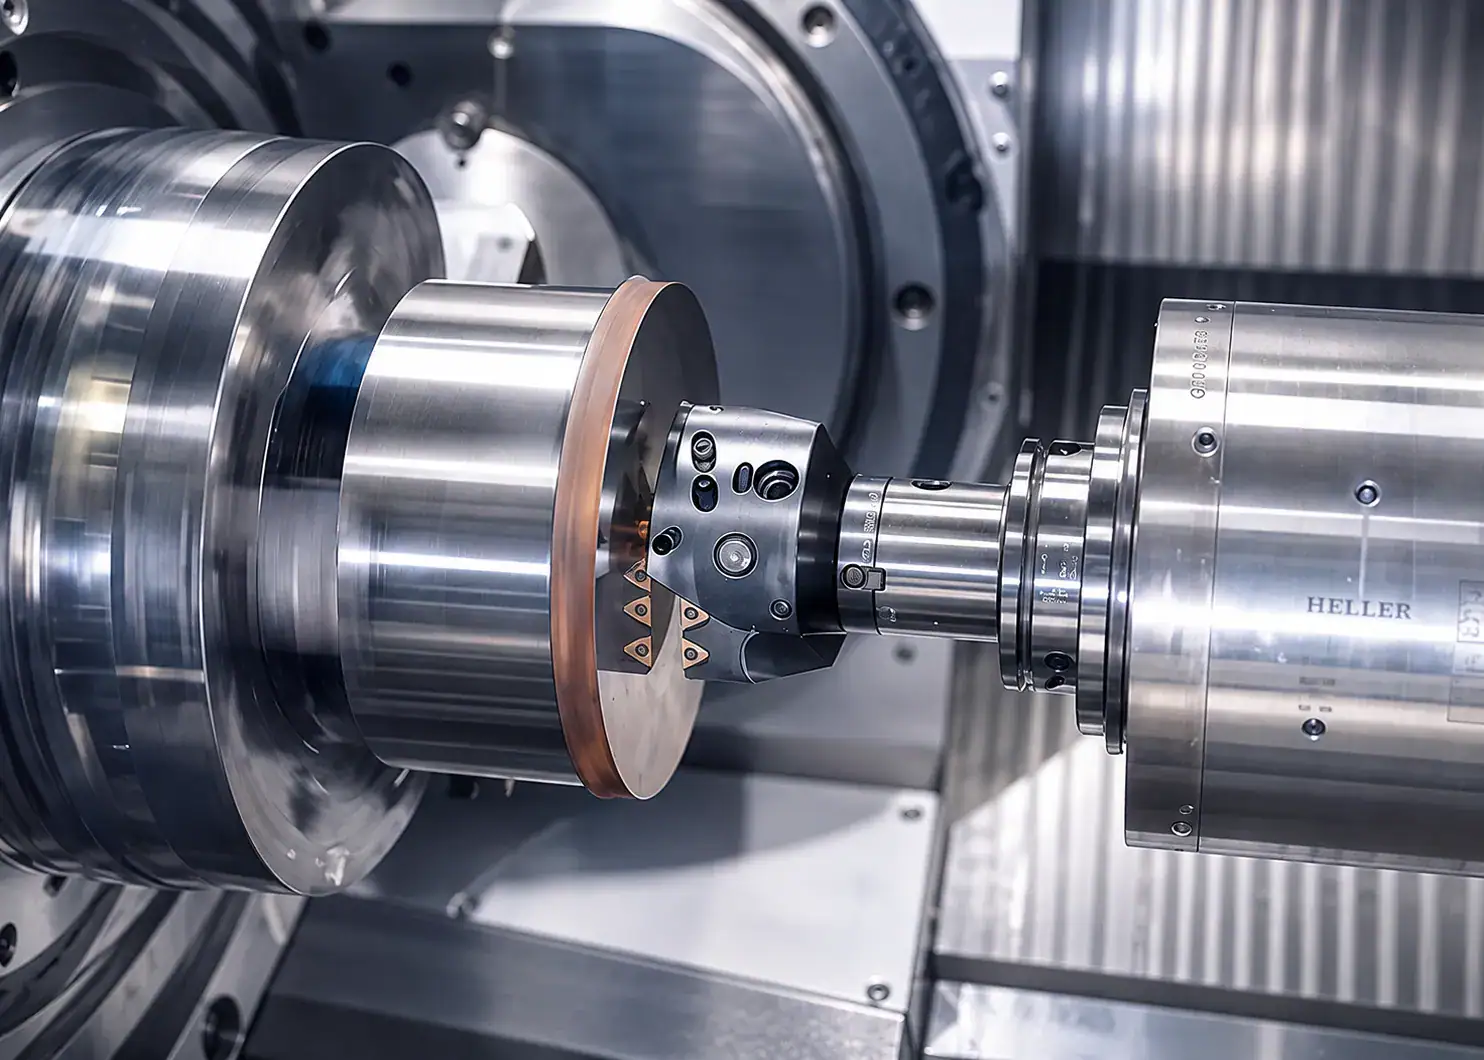
Structure de fraiseuse horizontale
Une fraiseuse horizontale place la broche sur un axe horizontal plutôt que directement au-dessus de la pièce à usiner.
La pièce est souvent montée sur une table rotative ou un dispositif de fixation vertical. La rotation de la table permet à la machine de présenter différentes faces de la pièce à la broche sans la retirer complètement de son dispositif de fixation.
Cette configuration permet de réduire les serrages répétés et de préserver les relations entre les éléments situés sur différentes surfaces.
Les fraiseuses horizontales traditionnelles peuvent utiliser des fraises montées sur arbre, tandis que les centres d'usinage horizontaux modernes utilisent une gamme plus étendue d'outils CNC, notamment des fraises en bout, des forets, des fraises à surfacer et des outils de coupe spécialisés.
Opérations courantes de fraisage horizontal
Le fraisage horizontal est couramment utilisé pour les rainures profondes, les caractéristiques latérales, les grandes cavités, l'ébauche importante, les motifs de trous à plusieurs faces et les composants nécessitant un usinage sur plusieurs côtés.
Les corps de vannes, les carters de boîtes de vitesses, les composants de pompes, les collecteurs hydrauliques et les grandes pièces structurelles en sont des exemples typiques.
Les machines horizontales sont également performantes lorsque des taux d'enlèvement de matière élevés sont requis. Leur structure et l'évacuation des copeaux permettent de supporter des conditions de coupe exigeantes tout en réduisant les interruptions dues à l'accumulation de copeaux.
Fraisage vertical vs horizontal : principales différences
La principale différence entre le fraisage vertical et horizontal réside dans l'orientation de la broche, mais cette différence influe directement sur l'accès à l'outil, la rigidité, l'évacuation des copeaux, la stratégie de configuration, l'efficacité de la production et le coût.
| Facteur | Fraisage vertical | Fraisage horizontal |
| Orientation de la broche | Verticale | Horizontal |
| Accès à l'outil principal | D'en haut | Du côté |
| Configuration typique | Table plate, étau, dispositif de fixation | table rotative, palette, pierre tombale |
| Évacuation des copeaux | Il est possible que des jetons restent dans les poches. | La gravité aide les copeaux à tomber. |
| Ébauche lourde | Bon | Souvent mieux adapté |
| Usinage multiface | Peut nécessiter plusieurs configurations | Nécessite souvent moins de configurations |
| Flexibilité du prototype | Haute | Modérée |
| Production répétée | Bon | Souvent très efficace |
| Investissement machine | Généralement inférieur | Généralement plus élevé |
| Espace au sol | Généralement plus petit | Généralement plus grand |
Orientation de la broche et accès aux outils
Les machines verticales abordent la pièce principalement par le haut. Cela les rend efficaces pour les poches, les surfaces planes, les trous et les profils situés sur les faces supérieures.
Les machines horizontales abordent la pièce latéralement. Associées à une table rotative, elles facilitent l'accès à plusieurs faces sans avoir à desserrer et desserrer constamment la pièce.
La différence devient importante sur les pièces comportant des alésages latéraux, des trous sécants, des cavités profondes ou des caractéristiques réparties sur l'ensemble du composant.
Une simple plaque peut tirer peu de bénéfices d'un usinage horizontal, tandis qu'un boîtier complexe peut bénéficier considérablement d'un meilleur accès latéral.
Rigidité, force de coupe et enlèvement de matière
L'ébauche intensive génère des forces de coupe importantes. La rigidité de la machine, le porte-à-faux de l'outil, la stabilité du montage et la capacité de la broche influencent tous l'agressivité de l'enlèvement de matière.
Les centres d'usinage horizontaux sont souvent choisis pour les applications exigeantes d'enlèvement de matière car leur structure est bien adaptée à une coupe stable et à une production répétée.
Cela peut s'avérer utile lors de l'usinage de grandes pièces en acier, de détails profonds ou de pièces nécessitant un enlèvement de matière important.
Les machines verticales restent efficaces pour de nombreuses opérations d'ébauche, notamment pour les petites pièces et lorsque l'accès à l'outil est aisé. Le choix doit se fonder sur les exigences de coupe réelles et non uniquement sur l'orientation de la machine.
Évacuation des copeaux et qualité de surface
L'évacuation des copeaux peut fortement influencer la stabilité d'usinage.
En fraisage vertical, les copeaux peuvent s'accumuler dans les cavités et les poches profondes. S'ils restent dans la zone de coupe, l'outil peut les retravailler, générant ainsi de la chaleur supplémentaire et pouvant affecter la durée de vie de l'outil et la qualité de surface.
L'usinage horizontal bénéficie de la gravité car les copeaux peuvent s'éloigner plus naturellement de la zone de coupe.
Ceci est particulièrement utile pour les cavités profondes, les rainures et les cycles de coupe longs. Une meilleure évacuation des copeaux permet de maintenir des conditions de coupe plus constantes et de réduire les interruptions liées à l'évacuation des copeaux.
L'état de surface dépend toujours de l'outillage, des paramètres de coupe, de l'état de la machine, du liquide de refroidissement et de la stabilité de la pièce. L'orientation horizontale n'améliore pas systématiquement la qualité de l'état de surface, mais elle peut améliorer la stabilité du processus lors d'opérations générant un grand nombre de copeaux.
Installation, productivité et coût
Les machines verticales sont généralement plus faciles et plus rapides à configurer pour les pièces uniques et les petites séries de production.
Les étaux et dispositifs de fixation standard permettent de manipuler de nombreux composants différents, ce qui rend les centres d'usinage verticaux (VMC) pratiques lorsque les conceptions évoluent fréquemment. Leur coût machine plus abordable et leur large disponibilité les rendent également intéressants pour les travaux d'usinage CNC courants.
L'usinage horizontal nécessite généralement un investissement plus important en machines, palettes, supports de pièces et systèmes de bridage dédiés. La programmation et la configuration peuvent également exiger une planification plus poussée.
Cependant, un processus horizontal permet de réduire le nombre de réglages et de prolonger la durée de fonctionnement de la broche. En production de masse, ces gains peuvent compenser l'investissement initial plus important dans la machine.
C’est pourquoi le taux horaire de la machine ne suffit pas à lui seul pour comparer le fraisage vertical et horizontal. Le temps de réglage, le temps de cycle, la main-d’œuvre, l’outillage, le contrôle, le coût des montages et la quantité produite influent tous sur le coût final de la pièce.
Quelle méthode de fraisage convient aux différentes pièces ?
La méthode de fraisage optimale dépend de la géométrie de la pièce, de l'orientation des caractéristiques, de la quantité de matière enlevée et du volume de production. Aucune orientation n'est systématiquement meilleure pour tous les composants.
Prototypes et pièces en petite série
Le fraisage vertical est souvent le choix pratique pour les prototypes et les petites séries.
Les prototypes évoluent fréquemment, la flexibilité est donc essentielle. Une machine verticale peut souvent accepter un nouveau bloc de matériau, un nouveau programme CNC et un système de bridage relativement simple, sans nécessiter d'investissement important dans des outillages dédiés.
Cela rend l'usinage VMC adapté aux supports, plaques, boîtiers, dispositifs de fixation, composants de test et autres pièces en phase de démarrage.
Il permet également aux ingénieurs de modifier les dimensions ou les caractéristiques entre les séries de production sans avoir à reconstruire un système de fabrication complexe.
Pour les prototypes complexes nécessitant un usinage sur plusieurs faces, une approche horizontale ou multi-axes peut encore réduire le temps de préparation total.
Composants multifacettes et complexes
Le fraisage horizontal devient plus intéressant lorsqu'une pièce comporte des caractéristiques critiques sur plusieurs faces.
Prenons l'exemple d'un corps de vanne comportant des alésages, des orifices, des trous de fixation et des surfaces d'étanchéité disposés autour du composant. L'usinage de ces éléments à l'aide de plusieurs systèmes indépendants peut accroître la manutention et rendre les relations de position plus difficiles à contrôler.
Une machine horizontale équipée d'une table rotative peut indexer la pièce tout en la laissant dans le même dispositif de fixation.
Cela réduit la nécessité de définir de nouveaux décalages et références de travail après chaque repositionnement. Cela peut également améliorer la répétabilité lorsque des éléments situés sur différentes faces doivent conserver des relations précises.
Poches profondes, fentes et découpe robuste
Les cavités et les fentes profondes créent deux problèmes courants : la rigidité de l’outil et l’accumulation de copeaux.
Les outils de coupe longs sont plus susceptibles de fléchir, surtout lorsque les forces de coupe augmentent. Par ailleurs, des copeaux peuvent rester coincés dans l'orifice et gêner l'outil.
L'usinage horizontal est souvent avantageux dans ces conditions car les copeaux peuvent s'évacuer plus facilement de la zone de coupe.
Sa structure rigide lui permet également de supporter des opérations d'ébauche exigeantes, la rendant adaptée aux pièces nécessitant un enlèvement de matière important.
L'usinage vertical permet toujours de réaliser des formes profondes avec succès, mais la longueur de l'outil, l'arrivée du liquide de refroidissement, l'évacuation des copeaux et la stratégie de coupe doivent être contrôlés avec soin.
Pièces volumineuses et lourdes
La taille de la pièce ne détermine pas à elle seule le choix entre une machine verticale ou horizontale.
Les composants volumineux et lourds nécessitent une course machine suffisante, une capacité de table adéquate, une résistance de fixation suffisante, une puissance de broche suffisante et une rigidité structurelle suffisante.
Les machines horizontales sont fréquemment utilisées pour les composants industriels lourds car elles offrent un accès latéral robuste et peuvent supporter des fixations de grande taille.
Cependant, une grande plaque plane présentant principalement des caractéristiques orientées vers le haut peut s'avérer plus efficace sur un centre d'usinage vertical.
L'orientation des caractéristiques doit donc être évaluée conjointement avec les dimensions globales de la pièce.
Production en moyenne et grande série
Le volume de production modifie la rentabilité de l'usinage CNC.
Pour dix prototypes, investir beaucoup de temps dans la conception d'un système complexe de palettes ou de supports n'est peut-être pas judicieux. En revanche, pour des centaines ou des milliers de pièces en série, ce même investissement peut réduire les temps de main-d'œuvre et de réglage sur l'ensemble de la production.
Les centres d'usinage horizontaux sont bien adaptés à ce type de production car plusieurs pièces peuvent souvent être montées sur une palette ou un support.
Pendant l'usinage d'une palette, une autre peut être préparée hors de la zone de travail. Les systèmes de palettisation automatisés permettent de réduire encore davantage les temps d'inactivité.
Il en résulte une utilisation accrue des broches et une production répétitive plus homogène lorsque la conception des pièces est stable.
Comment choisir entre le fraisage vertical et horizontal
Le choix du procédé d'usinage approprié doit commencer par l'étude du dessin de la pièce et des exigences de production. La géométrie, le nombre de réglages, la force de coupe, les tolérances et le coût total de fabrication sont généralement plus importants que le type de machine en lui-même.
Commencez par la géométrie de la pièce
Commencez par identifier l'emplacement des caractéristiques critiques.
Si la plupart des poches, trous, profils et surfaces sont accessibles par le dessus, le fraisage vertical est généralement simple.
Si un usinage est nécessaire sur plusieurs faces, l'usinage horizontal peut réduire le nombre de repositionnements de la pièce.
Les cavités profondes, les trous sécants, les fentes étroites et les zones difficiles d'accès pour les outils doivent également être évalués dès le début. Ces caractéristiques déterminent souvent le choix de la machine plus clairement que la taille globale de la pièce.
L'objectif n'est pas simplement d'insérer la pièce dans la machine. Il s'agit de garantir à l'outil de coupe un accès stable et efficace à chaque zone critique.
Réduire les configurations inutiles
Chaque configuration supplémentaire ajoute du temps hors découpe.
L'opérateur peut avoir besoin de retirer la pièce, de nettoyer le dispositif de fixation, de repositionner la pièce, d'établir une nouvelle référence, de sonder la pièce et de vérifier l'alignement.
Un plus grand nombre de configurations peut également accroître le risque dimensionnel lorsque des éléments critiques sont référencés selon différentes orientations.
Si plusieurs surfaces ou trous connexes peuvent être usinés pendant que la pièce reste dans un seul dispositif de fixation, la cohérence de position est généralement plus facile à contrôler.
C’est l’une des raisons pour lesquelles l’usinage horizontal peut être intéressant pour les pièces complexes à plusieurs faces, même lorsque le taux horaire de la machine est plus élevé.
Tenir compte du matériau et de la charge de coupe
Les propriétés des matériaux influencent également le processus.
L'aluminium est relativement facile à usiner à des vitesses de coupe élevées, tandis que l'acier inoxydable, le titane et d'autres alliages exigeants peuvent nécessiter des paramètres de coupe plus conservateurs et une plus grande attention à la rigidité.
Lorsqu'une pièce nécessite un enlèvement de matière important, la combinaison du matériau, de l'engagement de l'outil de coupe, de la puissance de la broche et de la stabilité du dispositif de fixation devient importante.
Les machines horizontales peuvent offrir des avantages pour une découpe intensive et continue, mais les spécifications de la machine importent plus que la simple orientation.
Un centre d'usinage vertical bien équipé peut surpasser une machine horizontale inadaptée si la puissance de la broche, l'outillage, le système de fixation ou l'état de la machine sont mieux adaptés à l'application.
Comparer le coût total de fabrication
Le taux horaire machine le plus bas ne garantit pas nécessairement le prix des pièces le plus bas.
Le coût total de fabrication comprend la configuration, la programmation, le temps de cycle, l'outillage, le bridage, l'inspection, la main-d'œuvre de l'opérateur, le risque de rebut et la quantité produite.
Pour un prototype, une machine verticale peut offrir le coût global le plus bas car l'installation est simple et ne nécessite aucun dispositif complexe.
Pour la production répétée de pièces à plusieurs faces, une machine horizontale peut coûter plus cher à l'heure, mais elle permet de réaliser la pièce avec moins de réglages et moins de manutention manuelle.
La décision appropriée doit donc se fonder sur l'ensemble du processus de fabrication, et non pas uniquement sur la cadence de production des équipements.
FAQ
Quels sont les inconvénients de l'utilisation d'une fraiseuse verticale ?
Les fraiseuses verticales peuvent être moins performantes pour les cavités profondes, l'enlèvement important de matière et les pièces nécessitant un usinage sur plusieurs faces. Des copeaux peuvent également s'accumuler dans les cavités, et des réglages supplémentaires peuvent être nécessaires lorsque des éléments importants ne sont pas accessibles par le dessus.
Quelle est la précision du fraisage horizontal ?
Le fraisage horizontal permet d'atteindre une grande précision lorsque la machine, l'outillage, le bridage et les conditions de coupe sont correctement maîtrisés. Sa capacité à usiner plusieurs faces en un nombre réduit de réglages contribue également à maintenir la précision de positionnement entre les éléments connexes.
Quels types de fraises sont le plus souvent utilisés sur une fraiseuse verticale ?
Les fraiseuses verticales utilisent généralement des fraises en bout, des fraises à surfacer, des forets, des fraises hémisphériques, des fraises à chanfreiner et des fraises à rainurer. Le type de fraise dépend de la forme à usiner : poches, surfaces planes, trous, profils ou contours.
Conclusion
Le fraisage vertical et horizontal sont deux procédés d'usinage CNC performants, mais ils répondent à des problématiques de fabrication différentes. Le fraisage vertical est flexible et efficace pour les prototypes, les petites séries et les pièces dont les faces supérieures sont facilement accessibles. Le fraisage horizontal s'avère particulièrement précieux pour les opérations d'usinage importantes, les pièces profondes, les composants à plusieurs faces et la production en série, où la réduction des réglages permet d'améliorer l'efficacité et la régularité.
Chez TiRapid , nous proposons des services d'usinage et de fabrication CNC de précision pour les pièces sur mesure en métal et en plastique technique. Notre équipe évalue la géométrie des pièces, les tolérances, le matériau, la quantité et l'accessibilité des machines afin de développer un processus adapté aux prototypes et aux petites séries.















