L'alésage est un procédé d'usinage de précision utilisé pour agrandir et corriger un trou existant. Contrairement au perçage, qui crée le trou initial, l'alésage améliore le diamètre, la circularité, la rectitude, l'alignement et la qualité de surface interne lorsque le trou d'origine ne répond pas aux exigences fonctionnelles finales.
Ce guide explique le processus d'usinage par alésage, les méthodes et outils courants, les tolérances des trous, les facteurs influençant la précision, les matériaux appropriés, les applications et les différences entre l'alésage, le perçage et le réalésage. Il aborde également les problèmes d'usinage fréquents et explique comment choisir une méthode efficace pour réaliser des alésages de précision.
Qu'est-ce que l'alésage ?
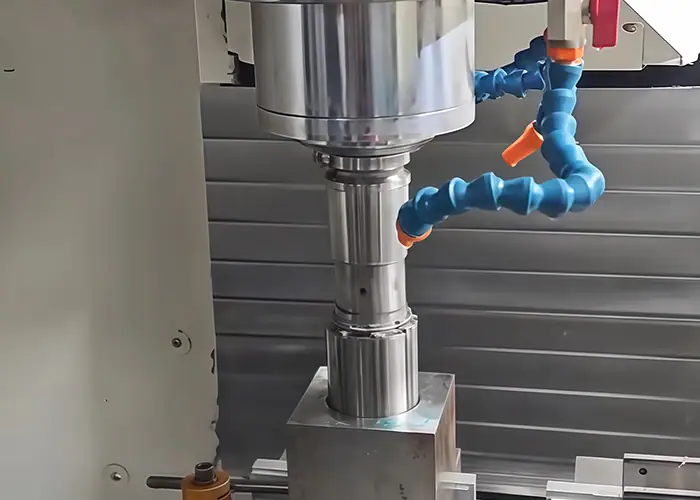
L'alésage consiste à enlever de la matière à l'intérieur d'un trou préexistant à l'aide d'un outil de coupe à un seul point, généralement monté sur une barre d'alésage. Le trou initial peut être percé, moulé, forgé ou réalisé par une autre opération d'usinage. Un tour, un centre d'usinage, une aléseuse à gabarit ou une aléseuse dédiée peuvent ensuite l'agrandir et le rectifier aux dimensions et à la géométrie requises.
L'intérêt principal de l'alésage ne réside pas simplement dans l'agrandissement d'un trou. Il permet à l'usinier de corriger la géométrie et d'établir une relation plus précise entre l'alésage et les autres éléments fonctionnels de la pièce.
Qu'est-ce que l'ennui améliore ?
L'alésage améliore principalement le diamètre, la circularité, la rectitude, l'alignement et la qualité de surface du trou. Ces caractéristiques sont souvent plus importantes que le seul diamètre nominal lorsque le trou est destiné à recevoir un roulement, une bague, un arbre, un joint d'étanchéité, un guide ou tout autre composant de précision.
Un trou percé peut être proche du diamètre requis, mais présenter des défauts de conicité, de faux-rond ou de positionnement. Une passe d'alésage contrôlée enlève de la matière par rapport à la broche de la machine et à une référence établie, permettant ainsi à l'alésage final de mieux correspondre à son axe et à sa géométrie prévus.
La finition intérieure est tout aussi importante. Les logements de paliers, les ajustements glissants et les surfaces d'étanchéité nécessitent des conditions de contact constantes ; un alésage régulier permet donc d'obtenir une surface plus uniforme qu'un trou grossièrement percé ou moulé.
Quand l'usinage par alésage est-il nécessaire ?
L'alésage est approprié lorsqu'un trou existant est sous-dimensionné, ovalisé, mal aligné ou insuffisamment précis pour l'assemblage final. Il est également utile lorsqu'une ouverture moulée ou forgée présente une surépaisseur suffisante pour obtenir un alésage fini contrôlé.
Parmi les exemples typiques, citons les paliers, les alésages de boîtes de vitesses, les composants hydrauliques, les carters de moteurs, les pièces de moteurs et l'outillage de précision. Dans chaque cas, la nécessité d'aléser découle de l'exigence fonctionnelle du trou plutôt que de son seul diamètre.
Pour un simple trou de dégagement avec une tolérance large, le perçage peut suffire. Ajouter un alésage sans amélioration fonctionnelle ne fait qu'augmenter le temps et le coût d'usinage.
Comment fonctionne le processus d'usinage par alésage ?
Le processus d'alésage précis dépend de la profondeur, du diamètre, du matériau, des conditions initiales et de la tolérance finale. Les pièces simples peuvent ne nécessiter qu'une seule passe de correction, tandis que les composants de précision peuvent exiger un alésage d'ébauche, de semi-finition et de finition.
Un processus d'alésage pratique commence par la définition du trou et de sa référence d'usinage, puis corrige progressivement la taille et la géométrie avant l'inspection finale.
Préparation et mise en place des trous
L'orifice initial peut être obtenu par perçage, moulage, forgeage ou ébauche. Avant de commencer l'alésage, la pièce doit être positionnée par rapport à une référence appropriée et solidement fixée.
La précision du réglage est essentielle car l'outil d'alésage suit l'axe programmé de la machine. Si le positionnement ou la référence de la pièce est incorrect, l'alésage peut atteindre le diamètre correct tout en étant mal positionné par rapport aux logements de paliers, aux surfaces de contact, aux entraxes de boulonnage ou à d'autres éléments.
Le trou de départ doit contenir suffisamment de matière pour que l'outil d'alésage puisse nettoyer la surface et corriger la géométrie souhaitée. L'alésage ne peut améliorer l'alignement que s'il reste suffisamment de matière pour réaliser le nouvel alésage.
Forage grossier et semi-fini
L'ébauche permet d'éliminer la majeure partie du matériau excédentaire. Elle est utile pour corriger les surfaces de fonderie, supprimer les surépaisseurs d'usinage importantes et rapprocher un trou initial irrégulier de la géométrie souhaitée.
Pour des exigences plus strictes, une passe de semi-finition permet d'obtenir une surépaisseur plus uniforme avant l'alésage final. Cela réduit la quantité de matière enlevée lors de la passe finale et contribue à stabiliser les forces de coupe.
L'objectif n'est pas d'obtenir une précision égale à chaque étape. L'ébauche crée les conditions de base, tandis que les passes suivantes réduisent progressivement les variations géométriques et dimensionnelles.
Finition et alésage de précision
L'alésage de finition enlève une petite quantité de matière pour obtenir le diamètre final, l'alignement et la qualité de surface interne. Du fait de la faible épaisseur de coupe, la rigidité de l'outil, la stabilité de la machine, le contrôle du décalage et les vibrations sont particulièrement importants.
L'alésage de précision est couramment utilisé pour les logements de paliers, les alésages de supports d'arbres, les zones d'étanchéité et autres pièces ajustées. Des machines CNC stables et des outils d'alésage de précision permettent d'obtenir des tolérances serrées, bien que le résultat final dépende toujours de la géométrie de l'alésage, du matériau, de la portée de l'outil, de la stabilité thermique et de l'état de la machine.
La passe finale doit donc être planifiée en fonction de l'exigence fonctionnelle plutôt que d'un objectif de tolérance arbitraire.
Principaux types d'usinage par alésage
Il existe de nombreux types d'aléseuses, mais la plupart des décisions de production sont mieux comprises en examinant la taille de la pièce, son orientation, la profondeur d'alésage, l'accès et la précision de positionnement requise.
L'objectif est de choisir une configuration qui supporte la pièce et l'outil de manière rigide tout en assurant à l'outil de coupe un accès fiable à l'alésage.
Forage horizontal et vertical
L'alésage horizontal positionne la broche horizontalement et est particulièrement adapté aux grands carters, aux structures de machines, aux alésages longs et aux composants comportant plusieurs éléments internes. Cette configuration permet de maintenir les pièces de grande taille en place tandis que la broche ou la table contrôle la position de coupe. L'alésage horizontal et vertical sont deux méthodes éprouvées pour les travaux de grande taille et de précision.
L'alésage vertical est souvent plus adapté aux pièces volumineuses et lourdes, plus faciles à supporter sur une table horizontale. La gravité assure le maintien de la pièce en place, ce qui simplifie la manipulation de composants circulaires ou de type boîtier de grande taille.
En pratique, l'usinage par alésage est souvent choisi pour les grandes pièces moulées, les boîtes de vitesses, les châssis d'équipements et les pièces similaires où la précision de l'alésage doit être maintenue sur des dimensions importantes de la pièce.
Alésage de précision et de gabarit
L'alésage de précision vise à obtenir un diamètre, une géométrie et un état de surface parfaitement contrôlés. Il est utilisé lorsqu'un trou d'ébauche conventionnel ne peut pas satisfaire directement aux exigences du dessin.
Le perçage sur gabarit met l'accent sur le positionnement précis des trous et la relation spatiale entre les éléments. Il est utile pour l'outillage, les montages, les composants de moules, les boîtiers de précision et les pièces nécessitant un positionnement précis de plusieurs trous par rapport à des références définies.
La distinction est donc fonctionnelle : l’alésage de précision se concentre sur la qualité de l’alésage, tandis que l’alésage sur gabarit est particulièrement précieux lorsque la précision de l’emplacement est également essentielle.
Ligne, dos et ennui spécialisé
L'alésage en ligne est utilisé lorsque deux ou plusieurs alésages doivent partager un axe commun. Les supports de paliers dans les machines, les carters d'équipements et les grandes structures en sont des exemples typiques.
L'alésage arrière permet d'usiner une forme sur la face opposée d'une ouverture existante lorsque l'accès direct de ce côté est limité. L'alésage borgne et le micro-alésage répondent à d'autres exigences géométriques spécifiques.
Ces méthodes sont utiles, mais elles doivent être choisies en fonction des besoins d'accès, d'alignement ou de géométrie plutôt que d'être considérées comme des versions interchangeables d'une même opération.
Outils utilisés en usinage par alésage
La précision du perçage dépend fortement du système de coupe. L'outil doit atteindre la profondeur requise sans se courber excessivement, tout en conservant un tranchant stable contre la surface de l'alésage.
Pour la plupart des travaux CNC, les éléments clés sont la barre d'alésage, la tête d'alésage ou le système de réglage, l'insert de coupe et l'équipement d'inspection approprié.
Barres d'alésage et têtes d'alésage
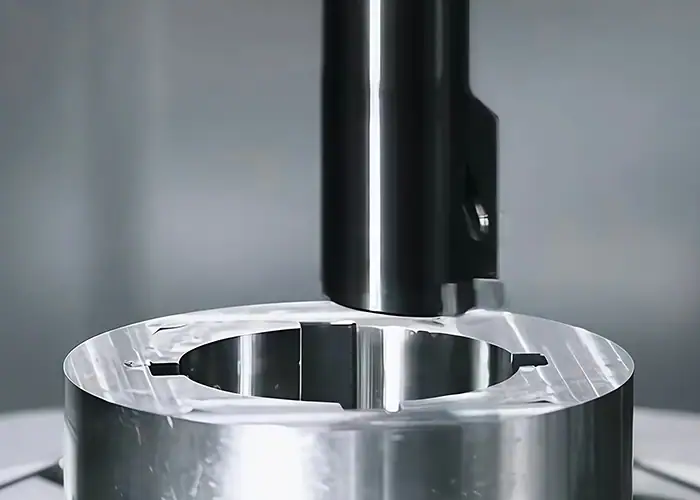
Une barre d'alésage soutient le tranchant à l'intérieur du trou. Son diamètre, son matériau, sa longueur et son porte-à-faux non supporté influent directement sur sa rigidité.
Un porte-à-faux important est l'une des causes les plus fréquentes d'un mauvais alésage. Plus la longueur non supportée augmente, plus la barre est sensible à la déformation élastique et aux vibrations, ce qui peut engendrer une conicité, un diamètre irrégulier et des marques de broutage.
La barre doit donc être aussi grande et aussi courte que le permet la géométrie de l'alésage. Les têtes d'alésage de précision permettent un réglage précis du diamètre pour les opérations de finition où de faibles variations de décalage ont un impact significatif sur la dimension finale.
Plaquettes de coupe
Le choix de la plaquette dépend du matériau de la pièce, de la force de coupe, de la géométrie de l'alésage et des exigences de finition.
Une géométrie de coupe nette et précise permet de réduire les efforts de coupe radiaux, ce qui est utile lorsque la barre d'alésage présente une rigidité limitée. Les matériaux plus exigeants peuvent nécessiter des nuances de carbure résistantes à l'usure ou des revêtements afin de garantir un tranchant constant.
L'objectif n'est pas simplement d'obtenir une durée de vie maximale de l'outil. Un insert d'alésage doit également générer des forces de coupe prévisibles afin que la déflexion de l'outil et le diamètre d'alésage restent stables tout au long de l'opération.
Outils de mesure et d'inspection
Le diamètre d'alésage peut être contrôlé à l'aide de comparateurs d'alésage, de micromètres d'intérieur ou d'instruments de mesure tridimensionnelle appropriés. La méthode appropriée dépend du diamètre d'alésage, de la tolérance, de la profondeur et des exigences du dessin.
La mesure du diamètre à elle seule ne suffit pas toujours. Un alésage de précision peut également nécessiter la vérification de sa position, de son faux-rond, de sa circularité, de sa rectitude ou de son alignement avec un autre alésage.
L'inspection doit donc refléter le cahier des charges fonctionnel plutôt que de se limiter à la mesure de la caractéristique la plus facile.
Tolérances d'usinage par alésage et précision des trous
Un alésage de précision ne peut être défini par la seule tolérance de diamètre. Son fonctionnement dépend de la dimension, de la circularité, de la rectitude, de la position, de l'alignement et de l'état de surface, qui doivent agir de concert.
Ceci est particulièrement important pour les interfaces entre les paliers et les arbres, où un alésage peut être dimensionnellement correct mais néanmoins causer des problèmes d'assemblage ou de rotation si sa géométrie est mauvaise.
Diamètre du trou et tolérance d'ajustement
La tolérance requise pour l'alésage dépend des éléments qui y seront assemblés. Roulements, bagues, axes, arbres et composants à ajustement serré imposent tous des exigences d'ajustement différentes.
Les jeux, les ajustements de transition et les ajustements serrés doivent donc être sélectionnés en fonction des conditions réelles d'assemblage, de la charge, de la température, du matériau et des exigences de service.
L'alésage CNC permet un contrôle précis du diamètre dans des conditions stables. Cependant, l'application de la tolérance la plus stricte possible à chaque alésage est rarement rentable. Les surfaces d'ajustement critiques exigent un contrôle précis, contrairement aux trous de dégagement standard.
Rondeur et rectitude
Un trou percé peut présenter des irrégularités de forme, de déviation ou de circularité. Le moulage peut introduire des variations supplémentaires, car l'ouverture d'origine peut ne pas être parfaitement positionnée ou formée.
L'alésage enlève de la matière selon une trajectoire de coupe plus contrôlée et peut améliorer ces conditions. Cependant, pour les trous profonds, la portée de l'outil devient de plus en plus importante car la déviation de la barre peut entraîner une variation du diamètre sur toute la longueur de l'alésage.
La circularité et la rectitude doivent donc être considérées indépendamment du diamètre. Une mesure effectuée à un seul endroit ne permet pas de confirmer que l'alésage entier présente une géométrie acceptable.
Alignement des trous et coaxialité
L'alignement devient crucial lorsque plusieurs alésages supportent le même arbre rotatif ou lorsqu'un alésage doit être aligné avec précision sur un autre élément de référence.
L'alésage, qui usine par rapport à l'axe de la machine, permet de corriger certains défauts du trou de départ si la matière restante est suffisante. C'est pourquoi l'alésage est particulièrement utile pour les paliers, les composants de boîtes de vitesses, les carters de moteurs et les assemblages à alésages multiples.
Lorsque plusieurs alésages doivent partager un axe fonctionnel commun, la stratégie de configuration est souvent aussi importante que la taille nominale du trou.
Finition de surface à l'intérieur du canon
L'état de surface interne influe sur le frottement, le contact des roulements, l'étanchéité, le comportement de glissement et l'usure.
Une finition lisse n'est pas systématiquement préférable pour toutes les applications. La rugosité requise doit être spécifiée en fonction du roulement, de la bague, du joint d'étanchéité, des conditions de lubrification ou de toute autre interface fonctionnelle.
L'alésage de finition permet d'obtenir une surface contrôlée lorsque le système de coupe reste stable. Si les exigences fonctionnelles dépassent les capacités économiques de l'alésage, une autre opération de finition, comme le rodage ou la rectification, peut être envisagée.
Facteurs clés affectant la précision du forage
La précision d'alésage est fortement influencée par la rigidité et la stabilité du processus. Les capacités de la machine sont importantes, mais une machine CNC précise ne peut compenser une barre d'alésage trop flexible ou un bridage instable.
Les variables les plus importantes sont le porte-à-faux de l'outil, les conditions de coupe, la rigidité de la machine, le comportement thermique, l'évacuation des copeaux et la qualité du réglage.
Rigidité et porte-à-faux de l'outil
Une barre d'alésage se comporte comme une poutre en porte-à-faux. Plus elle s'éloigne du porte-outil, moins elle est rigide et plus elle peut fléchir sous l'effet de la force de coupe.
C’est pourquoi les alésages profonds sont plus difficiles à réaliser que les alésages peu profonds de même diamètre. Un léger déplacement de la barre peut modifier le rayon de coupe effectif et, par conséquent, le diamètre final.
L'utilisation du plus grand diamètre de barre possible, la minimisation de la longueur non supportée et le choix d'une barre plus rigide ou amortie en cas de besoin peuvent améliorer la régularité.
Vitesse de coupe, avance et profondeur de coupe
La vitesse de coupe, l'avance et la profondeur de coupe influent sur l'enlèvement de matière, la force de coupe, la chaleur, les vibrations, l'état de surface et la durée de vie de l'outil.
Des conditions d'ébauche agressives peuvent convenir lorsqu'il faut enlever de la matière efficacement, mais l'alésage de finition exige des conditions de coupe plus stables. Une charge radiale excessive peut déformer la barre d'alésage, tandis qu'une plage de vitesses instable peut provoquer des vibrations.
Il n'existe pas de paramètres universels pour l'alésage. Le matériau, la géométrie de l'outil, la rigidité de la barre, la puissance de la machine et les dimensions de l'alésage doivent être considérés conjointement.
Stabilité de la machine, contrôle du liquide de refroidissement et des copeaux
Un maintien rigide de la pièce et un mouvement stable de la broche contribuent à maintenir la relation prévue entre l'outil et l'alésage.
Le liquide de refroidissement permet de contrôler la température et de faciliter l'évacuation des copeaux, notamment dans les trous profonds où l'évacuation est plus difficile. Une mauvaise évacuation peut entraîner le recoupement des copeaux contre la paroi usinée, ce qui nuit à la qualité de surface ou accélère l'usure de l'outil.
La constance thermique est également importante lorsque les tolérances sont serrées. Les variations de température de l'outil, de la broche et de la pièce peuvent entraîner des variations dimensionnelles suffisantes pour affecter le diamètre d'alésage final.
Matériaux adaptés à l'usinage par alésage
L'alésage peut être utilisé sur une large gamme de métaux et de plastiques techniques. Le principe du procédé reste similaire, mais le comportement du matériau influe sur les forces de coupe, la génération de chaleur, l'usure de l'outil, la formation de bavures et la qualité de surface obtenue.
Le tableau ci-dessous résume les considérations courantes.
| Source | Caractéristique d'usinage | Considérations relatives au perçage de la clé |
| Aluminium | Bonne usinabilité | Qualité des bords et des surfaces. |
| Acier au carbone/allié | Solide, largement utilisé | Force de coupe et usure de l'outil |
| Acier Inoxydable | Résistant à la corrosion | Écrouissage et contrôle de la chaleur |
| Fonte | Stable dimensionnellement mais abrasif | contrôle de l'usure des outils et des copeaux |
| Titane | Haute résistance au poids | Concentration de chaleur et durée de vie de l'outil |
| Laiton cuivre | bonnes propriétés fonctionnelles | Formation de bavures et comportement des matériaux |
| Plastiques techniques | Léger et résistant à la corrosion | Chaleur et déformation |
L'aluminium permet généralement un enlèvement de matière efficace, mais l'affûtage de l'outil et la maîtrise des copeaux influent sur la finition. L'acier et les aciers alliés exigent une attention particulière à la force de coupe et à l'usure des plaquettes, tandis que l'acier inoxydable peut s'écrouir si le tranchant frotte au lieu de couper net.
La fonte est couramment utilisée pour l'alésage des carters et des composants de machines, mais son caractère abrasif peut accélérer l'usure des outils. Le titane concentre la chaleur près de la zone de coupe, ce qui rend la stabilité des outils et la gestion thermique particulièrement importantes.
Les matières plastiques techniques peuvent également être alésées avec précision, bien que la chaleur et la pression de serrage doivent être contrôlées pour limiter la déformation.
Avantages et limites de l'usinage par alésage
L'alésage est très efficace lorsqu'un trou existant nécessite une amélioration de ses dimensions, de sa géométrie ou de son alignement. Il est moins utile lorsqu'un trou percé est déjà conforme au plan ou lorsque la géométrie requise se prête mal à l'utilisation d'un outil interne à un seul point.
Une évaluation pratique doit prendre en compte à la fois les capacités et le temps d'usinage supplémentaire.
| Avantages | Limites |
| Dimensionnement final précis des trous | Nécessite une ouverture existante |
| Peut corriger certaines erreurs d'alignement des trous | Sensible à la déviation de l'outil |
| Améliore la rondeur et la rectitude | Les forages profonds sont plus difficiles |
| Bonne maîtrise de la finition intérieure | Un réglage précis ajoute du temps d'usinage |
| diamètre fini réglable | Pas idéal pour toutes les géométries de trous |
L'un de ses principaux avantages réside dans sa capacité de réglage. Contrairement à un foret ou un alésoir de taille fixe, un outil d'alésage peut être réglé pour atteindre un diamètre final précis.
Sa principale limitation réside dans sa rigidité. Le tranchant devant s'étendre à l'intérieur de la pièce, les trous profonds ou de petit diamètre peuvent restreindre la taille des barres et accroître le risque de vibrations.
Alésage vs perçage vs réalésage
Le perçage, l'alésage et le réalésage permettent de réaliser tous les trous dans une machine, mais ils répondent à des problèmes différents. Les considérer comme interchangeables peut engendrer des opérations inutiles ou laisser des éléments géométriques importants non maîtrisés.
La distinction de base est simple : le perçage crée le trou initial, l’alésage le corrige et l’agrandit, et le réalésage effectue un léger ajustement final lorsque le trou de départ est déjà raisonnablement précis.
| Processus | Objectif principal | Enlèvement des stocks | Correction géométrique | Rôle typique |
| Forage Horizontaux | Créer un trou | Meilleure performance du béton | Édition | Création du trou initial |
| Forage | Agrandir et corriger | Modérée | Forte | Correction de taille et d'axe |
| Alésage | Ajuster la taille d'un trou existant | Low | Édition | Dimensionnement et finition finales |
Quand faut-il choisir l'alésage plutôt que le réalésage ?
Le choix entre alésage et réalésage dépend principalement de l'état du trou existant.
L'alésage est généralement préférable lorsqu'il faut enlever une quantité importante de matière ou corriger les dimensions, la rectitude, la position ou l'alignement. L'outil d'alésage, suivant un axe précis et doté d'un rayon de coupe ajustable, permet de reproduire la géométrie du trou d'origine au lieu de simplement le suivre.
L'alésage est plus approprié lorsque le trou est déjà correctement positionné et proche de sa dimension finale. Il enlève relativement peu de matière et permet d'améliorer le diamètre et la finition.
Problèmes courants en usinage par alésage
La plupart des problèmes de perçage sont des symptômes d'instabilité, de déformation de l'outil, de réglage incorrect, de surchauffe ou d'une mauvaise installation. Identifier le schéma de l'erreur permet de déterminer sa cause probable.
Les trois problèmes les plus courants sont les vibrations, la conicité dimensionnelle et les erreurs d'alignement.
Bruits et mauvaise finition de surface
Le broutage se produit lorsque l'outil et la pièce entrent en vibration auto-entretenue. Sur l'alésage fini, il peut se manifester par des marques répétitives, des ondulations, du bruit lors de la coupe et une rugosité irrégulière.
Un porte-à-faux excessif de la barre d'alésage est une cause fréquente, bien que l'état de la broche, le maintien de la pièce, la géométrie de l'insert et les paramètres de coupe puissent également y contribuer.
Améliorer la rigidité et stabiliser les conditions de coupe donne généralement de meilleurs résultats que d'ajouter simplement une passe de finition supplémentaire sur une configuration instable.
Alésages coniques et surdimensionnés
Un alésage dont le diamètre varie de l'entrée à la profondeur peut indiquer une déviation de l'outil, un mouvement thermique, une instabilité de la barre ou une usure du tranchant.
Le problème peut être plus marqué dans les trous profonds, car la barre d'alésage doit avoir une plus grande portée. Même si la machine suit la trajectoire programmée avec précision, un outil flexible peut se déplacer sous l'effet de la charge de coupe.
Un alésage surdimensionné peut également résulter d'un réglage incorrect de l'outil, de décalages, d'un mouvement de la plaquette ou de conditions thermiques inadéquates. Pour les ajustements serrés, les décalages de l'outil et le retour d'information de mesure doivent donc être contrôlés avec soin.
Erreur d'alignement et de position
Un trou peut avoir le bon diamètre et quand même être défectueux si son axe central est mal positionné.
Le choix de la référence, le positionnement du dispositif de fixation, l'alignement de la broche et les opérations d'usinage précédentes influent tous sur la position finale de l'alésage. Ceci est particulièrement important lorsque l'alésage doit s'aligner avec un autre logement de palier ou une pièce en rotation.
Pour les carters à alésages multiples, la stratégie de fabrication doit privilégier la relation entre les alésages plutôt que de traiter chaque diamètre comme une caractéristique indépendante.
Applications de l'usinage par alésage
L'alésage est particulièrement utile lorsqu'un trou interne remplit une véritable fonction mécanique. Le support de roulement, l'étanchéité, le guidage du mouvement, l'alignement rotationnel et l'assemblage de précision imposent des exigences plus strictes qu'un simple trou de dégagement.
C’est pourquoi ce procédé se retrouve dans les équipements automobiles, industriels, aérospatiaux, médicaux et énergétiques.
Automobile
Les blocs-moteurs, les carters de transmission, les emplacements de roulements, les composants d'essieu et d'autres pièces de la chaîne cinématique peuvent contenir des alésages.
Ces composants nécessitent souvent que l'alésage contrôle non seulement le diamètre, mais aussi l'alignement avec les éléments rotatifs ou coulissants adjacents.
Une géométrie fiable assure un ajustement correct des roulements, un mouvement précis du piston, un alignement optimal de l'arbre et une cohérence d'assemblage.
Équipements industriels
Les boîtes de vitesses, les pompes, les composants hydrauliques, les châssis de machines, les compresseurs et les carters de moteurs contiennent généralement des alésages de précision.
Les équipements industriels peuvent fonctionner en continu sous une charge importante ; de petites erreurs d'alignement peuvent donc contribuer aux vibrations, à une charge inégale des roulements, à l'usure des joints d'étanchéité ou à une durée de vie réduite.
Les grands carters sont également une application courante pour l'alésage horizontal et les fraiseuses à aléser, car la configuration de la machine peut accueillir des pièces de dimensions importantes.
Médical
Certains dispositifs médicaux et équipements médicaux mécaniques contiennent des éléments internes de petite taille ou de précision qui nécessitent un diamètre et une finition contrôlés.
La compatibilité des matériaux, la propreté, la traçabilité et les exigences spécifiques du produit demeurent des éléments importants. La capacité d'alésage à elle seule ne détermine pas si un composant convient à un usage médical.
Le procédé est donc appliqué de manière sélective là où une géométrie interne précise est fonctionnellement nécessaire.
Industrie aerospatiale
Les boîtiers aérospatiaux, les composants structurels, les systèmes d'actionnement et les ensembles rotatifs peuvent nécessiter des alésages positionnés avec précision pour les roulements, les axes, les arbres ou autres interfaces.
Le défi consiste souvent à combiner une géométrie précise avec des matériaux tels que le titane, l'acier inoxydable ou des alliages à haute résistance.
Dans ce contexte, la rigidité de l'outil et le contrôle thermique deviennent particulièrement importants car les matériaux difficiles à usiner augmentent les forces de coupe et l'usure de l'outil.
Industrie du pétrole et gaz
Les corps de vannes, les composants de pompes, les pièces de systèmes sous pression et autres équipements énergétiques peuvent contenir des alésages larges ou profonds où l'étanchéité, l'alignement et le contrôle dimensionnel sont importants.
Les matériaux peuvent également être relativement durs ou résistants à la corrosion, ce qui accroît l'importance du choix des outils et de la stabilité du processus.
Dans ces applications, la géométrie interne finale doit être évaluée en tenant compte des exigences en matière de pression, d'étanchéité, de matériaux et d'environnement de service.
Quels sont les facteurs qui influencent le coût de l'usinage par alésage ?
Le coût d'alésage dépend de la difficulté à produire et à contrôler l'alésage requis, et non simplement de son diamètre. La profondeur, le matériau, la tolérance, la portée de l'outil, l'état de surface, le réglage, le contrôle et le volume de production influent tous sur le temps machine.
Un schéma clair identifiant les exigences réellement fonctionnelles rend la planification des processus plus efficace.
Diamètre et profondeur de l'alésage
Un alésage accessible de grand diamètre peut être relativement simple à réaliser même lorsque son diamètre est important.
Un alésage profond et étroit peut s'avérer plus difficile à réaliser car l'outil doit s'étendre davantage depuis son support. Un porte-à-faux plus important réduit la rigidité, complique l'évacuation des copeaux et augmente le risque de vibrations ou de conicité.
C’est pourquoi la profondeur de forage peut avoir autant d’influence sur le coût que le diamètre.
Tolérance et état de surface
Des tolérances plus strictes exigent un contrôle accru de l'outillage, de la température, des décalages et de l'inspection.
Un alésage de palier de précision peut nécessiter un ébauchage, une semi-finition, un alésage de finition et un contrôle dimensionnel précis. Un trou de jeu non critique peut ne nécessiter qu'un perçage.
L’approche la plus rentable consiste donc à n’appliquer des exigences élevées que lorsqu’elles affectent l’ajustement, l’alignement, l’étanchéité, l’usure ou d’autres fonctions mesurables.
Volume de matériaux et de production
Les matériaux durs ou abrasifs peuvent augmenter le temps de coupe et la consommation d'outils, tandis que les matériaux sensibles à la chaleur ou difficiles à usiner peuvent nécessiter des conditions d'usinage plus conservatrices.
Le volume de production influe sur la répartition des coûts de configuration, de programmation, d'outillage et de contrôle. Une configuration spécifique peut représenter une part importante d'un prototype, mais une part beaucoup plus faible d'un lot de production en série.
Cependant, la production en grande série ne dispense pas de la stabilité des procédés. L'homogénéité des outillages et des contrôles devient encore plus cruciale lorsque le même alésage doit rester conforme aux tolérances pour de nombreuses pièces.
Comment choisir la bonne méthode d'ennuyage
Le choix d'une stratégie d'alésage commence par le trou fini, et non par la machine. La géométrie, la fonction, la profondeur, le matériau et la relation avec les autres éléments de l'alésage déterminent l'outillage et la configuration appropriés.
Une séquence de planification utile est :
Trou existant → Définir la géométrie finale → Sélectionner la méthode d'alésage → Contrôler la rigidité → Finition aux tolérances → Inspection
Commencez par la géométrie des trous
Commencez par définir le diamètre du perçage, sa profondeur, la direction d'accès et si le trou est borgne ou traversant.
Ensuite, évaluez le trou de départ. Un orifice percé déjà proche des dimensions requises nécessite une approche différente de celle d'une pièce brute de fonderie présentant d'importantes erreurs de positionnement et une épaisseur irrégulière.
Il convient également de vérifier rapidement le jeu de l'outil et le diamètre disponible de la barre d'alésage, car ils influencent la rigidité.
Définir la tolérance fonctionnelle
Ensuite, déterminez le rôle exact de l'alésage.
Un trou de dégagement général, un siège de palier, un alésage de bague, un logement de joint d'étanchéité et un alésage de support d'arbre coaxial ne nécessitent pas les mêmes contrôles.
La tolérance de diamètre, la circularité, l'alignement, la position et l'état de surface doivent être liés à cette fonction. Cela évite une précision excessive sur les surfaces non critiques tout en assurant le contrôle des interfaces importantes.
Adapter l'outil et la machine à l'alésage
Enfin, adaptez le processus à la taille de la pièce et à la précision requise.
Un tour à commande numérique (CNC) peut s'avérer efficace pour réaliser des caractéristiques internes concentriques sur des pièces de rotation. Un centre d'usinage peut traiter des alésages qui doivent correspondre à des surfaces fraisées et à des configurations de perçage. Les grands carters peuvent être mieux adaptés à une aléseuse horizontale, tandis que des travaux de précision spécialisés peuvent justifier un alésage fin ou un alésage de gabarit.
Le procédé adéquat est celui qui permet d'obtenir la géométrie requise de manière fiable avec le moins d'opérations inutiles.
FAQ
Peut-on effectuer un alésage sur un tour ?
Oui. L'alésage est généralement réalisé sur un tour lorsque le trou est concentrique à l'axe de rotation de la pièce. Une barre d'alésage est montée dans le porte-outil et enlève de la matière d'un trou existant pendant la rotation de la pièce. Les tours à commande numérique sont particulièrement adaptés aux diamètres intérieurs de précision, aux logements de paliers et autres alésages concentriques.
Quel outil utilise-t-on pour percer ?
L'outil principal utilisé pour l'alésage est une barre d'alésage équipée d'un outil de coupe ou d'une arête de coupe à un seul point. Des têtes d'alésage de précision peuvent être utilisées lorsqu'un réglage plus précis du diamètre et une meilleure exactitude sont requis. Le diamètre de l'outil, sa rigidité, la géométrie de l'outil et le porte-à-faux doivent être choisis en fonction du diamètre d'alésage, de la profondeur, du matériau et des tolérances.
Le forage de lignes est-il difficile ?
L'alésage en ligne peut s'avérer complexe car deux alésages ou plus doivent rester parfaitement alignés sur un axe commun. La longueur de l'outil, les erreurs de réglage, la rigidité de la machine et les déformations de la pièce peuvent toutes affecter le résultat. Un bridage précis, un support stable, un contrôle rigoureux du point de référence et une inspection minutieuse sont essentiels pour garantir l'alignement des alésages.
Conclusion
La réussite de l'usinage par alésage repose sur la maîtrise du diamètre, de la circularité, de la rectitude et de l'alignement du trou, ainsi que sur la rigidité de l'outil, la stabilité de coupe et l'état de surface, en fonction de la fonction réelle de l'alésage. Le perçage permet de créer l'ouverture, mais l'alésage devient indispensable lorsque la pièce finale exige une géométrie plus précise, des ajustements contrôlés ou une relation fiable entre l'alésage et d'autres éléments critiques.
Chez TiRapid , nous proposons des services d'usinage et de fabrication CNC de précision pour les pièces exigeant des caractéristiques internes précises, un contrôle dimensionnel rigoureux et une inspection fiable. Nos capacités de tournage et de fraisage CNC permettent l'alésage de précision pour les prototypes et les composants en petites séries, en aluminium, acier, acier inoxydable, titane, plastiques techniques et autres matériaux d'usinage.