L'usinage en contre-dépouille permet de créer des cavités, des parties cachées ou des surfaces en retrait inaccessibles à une fraise à queue cylindrique standard dans le sens d'usinage principal. La principale difficulté réside généralement non pas dans l'enlèvement de matière, mais dans un accès suffisant à l'arête de coupe tout en maintenant la queue et le porte-outil à distance de la géométrie environnante.
Ce guide explique comment usiner les contre-dépouilles, quelles fraises conviennent aux caractéristiques courantes, comment l'accès à l'outil influe sur les stratégies d'usinage 3 et 5 axes, et quels choix de conception améliorent la précision et la fabricabilité. Il aborde également les tolérances, les matériaux, les problèmes d'usinage courants, les applications et les coûts.
Qu'est-ce que l'usinage en contre-dépouille ?
Une contre-dépouille est une structure située derrière, sous ou à côté d'une autre surface, inaccessible directement à une fraise conventionnelle. Elle peut se présenter sous la forme d'une rainure interne, d'une queue d'aronde, d'un dispositif de retenue, d'un évidement sur la face arrière ou de toute autre géométrie invisible lors d'une trajectoire d'outil classique.
L’usinage en contre-dépouille dépend donc de deux choses à la fois : la forme du tranchant et le trajet que doit suivre l’ensemble de l’outil pour atteindre la pièce à usiner.
Qu'est-ce qui caractérise une zone en retrait ?
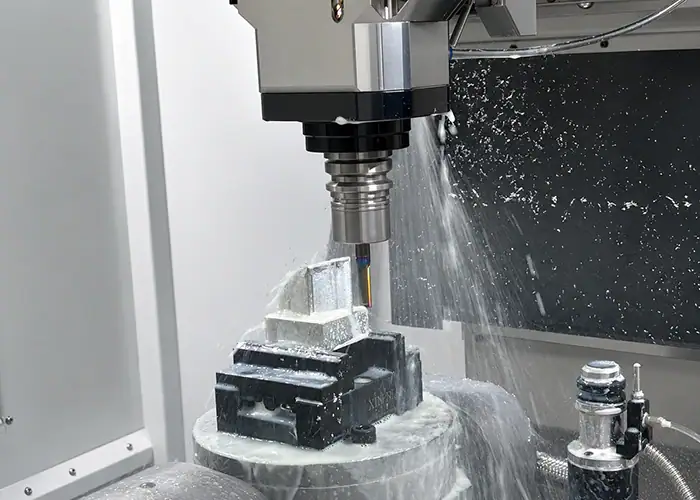
Une paroi verticale, une poche ouverte ou une rainure traversante peuvent généralement être usinées directement avec une fraise standard. Une rainure latérale interne ou une surface conique arrière est différente car une autre partie de la pièce bloque le sens de coupe normal.
Il est possible que la tête de coupe s'insère physiquement dans l'orifice, contrairement à la tige ou au porte-outil. C'est pourquoi vérifier le diamètre de la fraise ne suffit pas. La longueur du passage d'entrée et le dégagement autour de l'ensemble outil-outil complet déterminent si la géométrie est usinable de manière réaliste.
Cela fait des contre-dépouilles avant tout un problème d'accessibilité. Une fois l'accès confirmé, la difficulté de l'opération dépend de la géométrie, de la rigidité, de la tolérance et de l'état de surface de l'outil de coupe.
Quand une contre-dépouille est-elle fonctionnellement nécessaire ?
Les contre-dépouilles sont utiles lorsque leur géométrie remplit une fonction mécanique précise. Elles permettent notamment de maintenir un autre composant en place, de créer un système de verrouillage, de fournir un espace d'étanchéité, de dégager une pièce en contact avec une autre ou de permettre un assemblage impossible avec une paroi droite.
Par exemple, des rainures en T permettent de retenir les éléments de fixation, des queues d'aronde assurent un assemblage guidé ou autobloquant, et des gorges pour joints toriques créent des interfaces d'étanchéité contrôlées. Des dégagements peuvent assurer le jeu près des épaulements, des filetages ou des surfaces de contact.
La conception doit donc privilégier la fonction. L'ajout d'une fonctionnalité cachée, peu utile, peut engendrer des outillages spécifiques, une programmation accrue, des réglages supplémentaires et un contrôle plus complexe, sans pour autant améliorer la pièce.
Caractéristiques courantes de contre-dépouille dans les pièces CNC
Les contre-dépouilles peuvent être internes ou externes, mais les décisions de fabrication sont le plus souvent dictées par la forme de la pièce et l'accès à l'outil de coupe. Les rainures en T, les queues d'aronde, les rainures unilatérales, les évidements courbes, les rainures de clavette et les dégagements sont parmi les formes les plus courantes.
Chaque géométrie impose des exigences différentes en matière de profil de fraise, de largeur d'entrée, de portée et de rigidité.
Découpes en T et en siège de clavette
Une rainure en T commence généralement par une rainure droite classique. Un outil de fraisage pour rainure en T traverse ensuite cette ouverture et découpe latéralement sous la paroi supérieure, créant ainsi une section cachée plus large.
Le point essentiel de la conception réside dans la relation entre la fente d'entrée et la tige de la fraise. La tête de coupe peut être plus large que l'ouverture, mais la tige doit néanmoins pouvoir traverser la fente avec un dégagement suffisant.
Les fraises à rainurer fonctionnent selon un principe similaire. Leur collet ou tige plus étroit permet l'accès, tandis que la partie de coupe plus large forme une rainure interne. Ces outils sont utiles pour réaliser des rainures de retenue, des clavettes et autres profils en retrait.
Queue d'aronde et contre-dépouilles coniques
Les assemblages à queue d'aronde présentent des parois latérales inclinées et nécessitent une fraise au profil adapté. Ils sont couramment utilisés pour les interfaces coulissantes, le positionnement d'éléments, les structures de retenue et les assemblages à verrouillage mécanique.
Les angles de fraise standard sont préférables car ils sont plus faciles à trouver et à remplacer. Les guides d'outillage publiés font généralement référence aux fraises à queue d'aronde de 45°, 60° et 90°, tandis que les angles non standard peuvent nécessiter un outillage sur mesure.
L'outil de coupe doit également avoir une longueur de coupe suffisante pour atteindre la profondeur totale sans forcer le col ou le porte-outil dans le matériau environnant.
Contre-dépouilles unilatérales et courbes
Pour les pièces courbes et les surfaces à usiner en retrait, on utilise souvent des fraises à profil arrondi ou sphérique. Leurs têtes de coupe arrondies et leurs cols réduits permettent à l'outil d'atteindre les bords et d'usiner des surfaces inaccessibles à une fraise conventionnelle.
Elles sont utiles pour les rainures internes arrondies, les surfaces profilées, les zones biseautées à l'arrière et les bords difficiles d'accès.
Le compromis réside dans la rigidité. Un col plus court améliore l'accès mais réduit la rigidité ; ainsi, une utilisation profonde ou une grande portée peuvent augmenter la déviation et les vibrations.
Caractéristiques de dégagement et de rainure pour joint torique
Des dégagements sont souvent prévus près des épaulements, des filetages, des emplacements de roulements ou des surfaces de contact afin de ménager le passage d'un autre composant ou d'une opération de fabrication. Les gorges pour joints toriques assurent une géométrie contrôlée pour l'étanchéité et doivent correspondre aux dimensions requises par le système d'étanchéité.
Toutes les rainures ne sont pas des contre-dépouilles. Une rainure ouverte accessible directement par un outil standard peut simplement être une fente usinée classique.
Cette distinction est importante car les véritables contre-dépouilles introduisent des contraintes d'accès qui affectent l'outillage, la configuration, l'inspection et le coût.
Comment fonctionne l'usinage en contre-dépouille ?
Il n'existe pas de procédé unique et fixe pour chaque contre-dépouille. La séquence d'usinage dépend de l'emplacement de la pièce, du sens d'entrée, du dégagement de l'outil, de la profondeur, du matériau et de la tolérance.
Une stratégie pratique consiste à confirmer d'abord l'accès, puis à usiner la géométrie conventionnelle, et enfin à réserver la fonction cachée à une fraise spéciale adaptée ou à une opération multi-axes.
Examen de la géométrie et de l'accès aux outils
La première étape consiste à identifier le point d'impact de l'outil de coupe et la manière de l'atteindre. Le programmeur doit prendre en compte la taille de l'ouverture, les parois environnantes, la profondeur de l'élément à usiner, la direction d'approche et le dégagement disponible pour le porte-outil.
Cette analyse doit être effectuée avant de sélectionner les paramètres de coupe précis. Une caractéristique sans chemin d'entrée physique ne peut être résolue en réduisant la vitesse d'avance ou en choisissant un outil plus rigide.
Pour les éléments internes, un bord ouvert, une rainure traversante ou un trou d'accès approprié peut être nécessaire. Les contre-dépouilles entièrement fermées peuvent nécessiter une modification de conception ou un procédé différent.
Machine La géométrie accessible d'abord
On utilise généralement d'abord des fraises standard pour enlever la matière accessible et créer des poches, des fentes, des trous et des voies d'entrée.
L'outil de coupe spécialisé n'est utilisé qu'après avoir obtenu un dégagement suffisant. Par exemple, un outil de coupe pour rainures en T ne peut pas créer son propre canal d'entrée étroit car sa tête de coupe est plus large que sa tige.
Cette séquence permet de maintenir un enlèvement de matière efficace tout en limitant le recours à des outils spécialisés coûteux à la seule fonction qui en a réellement besoin.
Finissez, ébavurez et inspectez la contre-dépouille.
Les passes de finition permettent d'ajuster la profondeur, l'angle, le rayon et l'emplacement définitifs de la contre-dépouille. Ces éléments étant souvent en retrait, la stabilité de coupe est primordiale lors de la dernière passe.
L'ébavurage peut également s'avérer plus difficile que sur une géométrie apparente. Une bavure laissée derrière un rebord interne ou autour d'une rainure cachée peut gêner l'assemblage, même si les dimensions principales sont correctes.
Le contrôle doit donc être planifié en même temps que l'usinage. Une caractéristique difficile d'accès pour un outil de coupe peut également être difficile d'accès pour un outil de mesure conventionnel.
Outils utilisés pour l'usinage en contre-dépouille
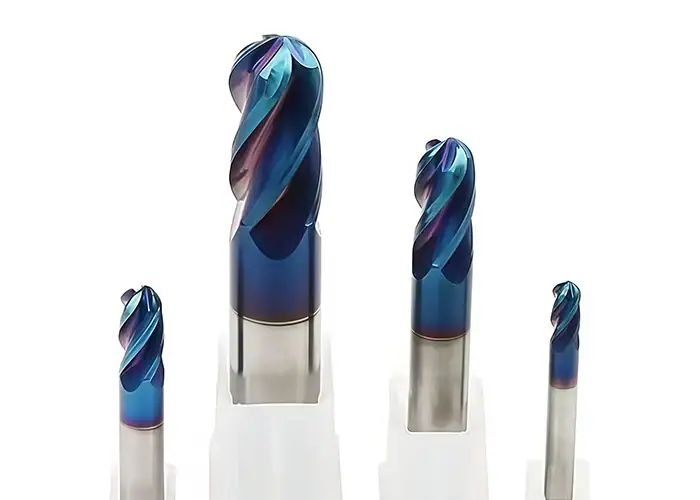
Les fraises à contre-dépouille sont sélectionnées en fonction du profil de la pièce et de l'accessibilité. La tête de coupe doit générer la géométrie requise, tandis que le col, la tige et le porte-outil doivent pouvoir s'insérer dans l'espace disponible sans collision.
Les trois groupes les plus courants sont les fraises à rainure en T ou à gorge, les fraises à queue d'aronde et les fraises à contre-dépouille de type sucette.
Fraises à rainure en T et à gorge de clavette
Les fraises à rainurer en T utilisent une tête de coupe en forme de disque montée sur une tige plus petite. La tête crée la zone cachée plus large une fois que la tige a traversé la rainure d'entrée.
Leurs dimensions importantes comprennent le diamètre de la tête, la largeur de coupe, le diamètre de la tige et la portée utile. Ces dimensions doivent être vérifiées par rapport à la géométrie CAO avant la validation du projet.
Lorsque l'ouverture d'entrée est suffisamment grande pour la largeur de coupe mais pas pour la tige, la fraise ne peut pas atteindre l'élément à usiner.
Fraises à queue d'aronde
Les fraises à queue d'aronde possèdent des arêtes de coupe inclinées qui génèrent des parois latérales coniques. Elles sont efficaces lorsque l'angle de conception correspond à une fraise facilement disponible.
L'utilisation d'une géométrie de fraise standard permet généralement de réduire les délais d'approvisionnement, le coût des outils et les risques de remplacement. Un angle de queue d'aronde sur mesure peut être fabriqué, mais cela complexifie une fonction par ailleurs simple.
Il convient également de prêter attention à la portée de l'outil, car la section de coupe doit couvrir la profondeur requise sans créer d'interférences avec le porte-outil.
Fraises à bout rond et à contre-dépouille
Les emporte-pièces en forme de sucette sont dotés d'une tête sphérique ou quasi sphérique fixée à un col raccourci. Cette géométrie leur permet d'accéder plus facilement aux surfaces courbes et aux zones difficiles d'accès.
Elles sont particulièrement utiles lorsque l'outil de coupe doit aborder la pièce sous plusieurs angles ou raccorder une contre-dépouille courbe.
Leur flexibilité constitue également leur limite. Les cols fins et les longs bras réduisent la rigidité, ce qui rend les conditions de coupe légères et stables d'autant plus importantes lorsque la finition de surface ou la régularité dimensionnelle sont essentielles.
L'accès à l'outil détermine si une contre-dépouille est usinable.
L'accès à l'outil est la principale contrainte de conception en usinage de contre-dépouille. Un modèle CAO peut contenir des surfaces géométriquement valides qu'aucun outil de coupe ne peut atteindre sans entrer en collision avec une autre partie de la pièce.
Il convient donc d'évaluer la conception en prenant en compte l'ensemble du mouvement de l'outil de coupe, et non pas seulement la forme finale de l'élément.
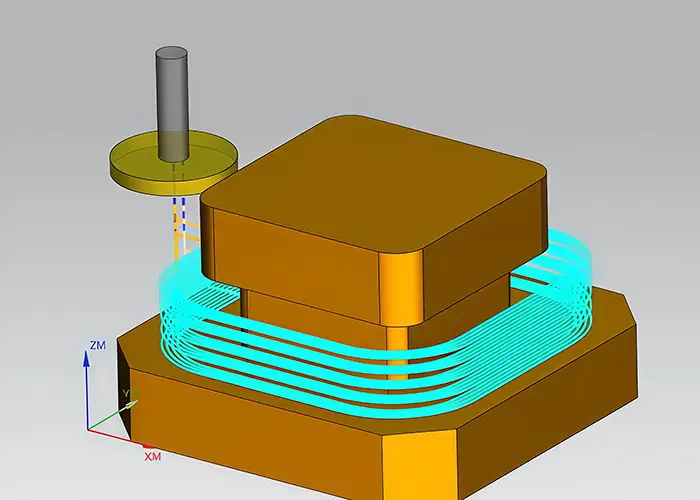
Voie d'entrée et dégagement de la tige
L'ouverture d'entrée doit permettre à la tige de l'outil d'atteindre la position de coupe sans frotter contre les surfaces adjacentes.
Un principe de conception utile est simple : concevoir le passage d’accès avant de finaliser le profil caché. Pour les rainures en T, la rainure doit pouvoir accueillir la tige même si la tête de coupe est plus large.
Un dégagement raisonnable rend également la programmation plus sûre et réduit le risque qu'une légère variation d'outil ou de configuration entraîne un contact avec la pièce.
Portée de l'outil et profondeur de la contre-dépouille
Un outil de coupe suffisamment long n'est pas automatiquement suffisamment rigide.
À mesure que la portée de l'outil augmente, les forces de coupe s'exercent plus loin du porte-outil. L'outil devient alors plus sensible à la flexion et aux vibrations, ce qui peut laisser des marques sur la pièce ou engendrer des variations dimensionnelles.
Les contre-dépouilles profondes doivent donc être justifiées par leur fonction. Réduire la profondeur inutile permet d'utiliser un outil plus court et plus rigide, et améliore souvent la fiabilité d'usinage et la qualité de la finition.
Interférence entre le porte-pièce et la pièce à usiner
Les contrôles d'accès à l'outil doivent inclure le porte-outil et, le cas échéant, le nez de broche. Une tête de coupe et sa tige peuvent passer au-dessus de l'élément tandis que le porte-outil, plus volumineux, risque de heurter une paroi voisine.
Ceci est particulièrement important dans les cavités profondes et les structures internes où les surfaces environnantes réduisent la zone d'approche.
La simulation FAO peut identifier de nombreuses collisions potentielles, mais elle ne peut pas rendre fabricable une géométrie physiquement inaccessible. La conception CAO nécessite toujours un dégagement suffisant.
Usinage en contre-dépouille à 3 axes vs à 5 axes
La réalisation d'une contre-dépouille ne nécessite pas systématiquement un usinage 5 axes. De nombreuses formes simples peuvent être produites efficacement sur une fraiseuse 3 axes équipée de fraises et d'un accès adaptés.
L'usinage cinq axes devient précieux lorsque l'orientation de l'outil elle-même doit changer pour atteindre la géométrie ou pour éviter une longueur d'outil excessive.
Quand une commande numérique 3 axes suffit
L'usinage à trois axes convient parfaitement aux caractéristiques présentant un chemin d'entrée rectiligne et dégagé, telles que les rainures en T accessibles, les rainures latérales, les dégagements d'arbre et les contre-dépouilles à bord ouvert.
Un outil de fraisage spécialisé peut s'insérer par une rainure ou latéralement, se positionner dans la zone en retrait et usiner le profil final. La présence de caractéristiques sur différentes faces peut nécessiter un repositionnement de la pièce.
Pour des géométries simples, cette approche peut s'avérer plus économique que l'utilisation d'une machine plus complexe, du simple fait que la pièce comporte une contre-dépouille.
Quand l'usinage CNC 5 axes devient plus judicieux
L'usinage à cinq axes permet à l'outil ou à la pièce de changer d'orientation, améliorant ainsi l'accès aux surfaces cachées, aux formes angulaires et aux géométries courbes.
Cela permet également à un outil de coupe plus court d'aborder la pièce sous un meilleur angle. Les outils plus courts sont généralement plus rigides, ce qui améliore la stabilité d'usinage et réduit le besoin de réglages répétés.
Les boîtiers aérospatiaux complexes, les composants médicaux et les pièces présentant des contre-dépouilles dans plusieurs orientations sont des situations typiques où cette flexibilité s'avère utile.
Quand l'usinage par électroérosion ou une modification de conception est préférable
Certaines géométries restent difficiles à usiner, même avec des axes supplémentaires. Les zones complètement fermées, les détails internes très pointus ou les éléments inaccessibles dans les matériaux conducteurs durs peuvent être mieux adaptés à l'usinage par électroérosion.
Une modification de la conception peut s'avérer encore plus efficace. Diviser un composant très contraint en deux pièces usinées plus simples peut permettre d'éliminer complètement le défaut de dépouille.
La décision appropriée doit prendre en compte la fonction, la tolérance, la quantité produite, les exigences d'assemblage et le coût total de fabrication, plutôt que de supposer que chaque caractéristique doit rester exactement telle que modélisée.
Règles de conception pour un meilleur usinage en contre-dépouille
Une bonne conception de la contre-dépouille réduit le recours à des outillages spéciaux, les opérations de coupe à longue portée, les réglages répétitifs et les difficultés d'inspection. Les améliorations les plus significatives proviennent généralement d'une géométrie compatible avec les outils de fabrication existants.
L'accès aux outils doit donc être pris en compte lors de la conception CAO, et non après que la pièce a déjà été mise en production.
Concevoir le chemin d'accès avant le contre-dépouille
Chaque élément caché nécessite un parcours réaliste pour l'outil de coupe.
Une gorge interne peut nécessiter une extrémité ouverte, une rainure traversante, un trou d'accès ou un dégagement latéral suffisant pour la tête de coupe et la tige. Si aucune solution n'est possible, la conception peut nécessiter un autre procédé ou une approche par pièces séparées.
L'accès doit également permettre le retrait des outils et l'évacuation des copeaux, et pas seulement l'insertion des outils.
Maintenez la profondeur à portée d'un outil pratique.
Les formes plus profondes nécessitent une plus grande portée d'outil, ce qui réduit généralement la rigidité et augmente le risque de vibrations.
Une caractéristique peut être théoriquement accessible avec une fraise à long col spéciale, mais rester difficile à usiner de manière constante. Les recommandations standard en matière d'outillage indiquent également que chaque type de fraise a des limites de portée physique.
Réduire la profondeur là où la fonction le permet peut raccourcir le temps de cycle et améliorer la stabilité dimensionnelle sans modifier la finalité de la fonction.
Utilisez une géométrie de fraise standard autant que possible.
Les largeurs standard des rainures en T, les angles courants des queues d'aronde, les rayons d'angle pratiques et les tailles de fraises facilement disponibles facilitent la planification du processus.
Des profils sur mesure sont parfois nécessaires, mais ils augmentent le coût de l'outillage et peuvent allonger les délais de livraison. L'outillage standard facilite également le remplacement des pièces lors des productions en série.
La standardisation des contre-dépouilles similaires au sein d'une même pièce peut également réduire les changements d'outils.
Évitez les angles internes aigus inutiles.
Les outils de fraisage ont des rayons de coupe physiques, de sorte qu'un angle interne parfaitement net n'est généralement pas produit directement par une fraise en rotation.
L'exigence d'un angle à rayon nul peut introduire une méthode d'usinage supplémentaire, y compris l'électroérosion dans certains cas.
Autoriser un rayon fonctionnel adapté à l'outillage pratique facilite l'usinage de la pièce et améliore souvent également le comportement des contraintes locales.
Tolérances et précision dans l'usinage par contre-dépouille
Les tolérances de contre-dépouille doivent tenir compte de la manière dont la pièce est réalisée. Les fraises à col fin, les longs porte-à-faux, les surfaces cachées et les réglages multiples peuvent rendre ces pièces moins tolérantes que les poches ouvertes.
Les dimensions critiques doivent donc être liées aux exigences fonctionnelles plutôt que d'imposer la même tolérance stricte à l'ensemble du contre-dépouille.
Quelles dimensions sont les plus importantes ?
Selon la conception, les dimensions importantes peuvent inclure la largeur de la rainure, la profondeur du contre-dépouille, l'angle de la queue d'aronde, le rayon des coins et la position par rapport à une référence ou à un élément d'accouplement.
Une rainure de retenue peut dépendre fortement de sa largeur et de son emplacement, tandis qu'une interface à queue d'aronde peut être plus sensible à l'angle et à la géométrie d'assemblage.
Le dessin doit indiquer quelles dimensions déterminent l'ajustement, l'étanchéité, l'assemblage ou le mouvement, afin que les efforts de fabrication puissent être concentrés là où c'est important.
Déviation et vibration de l'outil
Les outils à contre-dépouille placent souvent le tranchant plus loin du support principal du porte-outil. Cela augmente la sensibilité à la déformation et aux vibrations.
La déviation peut modifier la position de coupe effective et altérer la profondeur ou la largeur des motifs. Les vibrations peuvent engendrer des marques visibles, des dimensions instables et un mauvais état de surface.
Un outil plus court, un porte-à-faux réduit, un maintien stable de la pièce, une trajectoire d'outil appropriée et des conditions de coupe contrôlées donnent généralement de meilleurs résultats que de tenter de compenser un réglage faible par la seule inspection.
Inspection des fonctionnalités cachées
L'accès pour l'inspection peut être aussi difficile que l'accès pour l'usinage.
Les dimensions externes peuvent être facilement vérifiées avec des instruments conventionnels, tandis qu'une rainure interne ou une surface arrière peut nécessiter une jauge spéciale, une stratégie de mesure des coordonnées, une méthode optique ou un contrôle fonctionnel indirect.
Les concepteurs doivent donc réfléchir à la manière dont une contre-dépouille critique sera mesurée avant d'attribuer des tolérances très strictes à des surfaces difficiles d'accès.
Influence du matériau sur l'usinage en contre-dépouille
Il est possible d'usiner des contre-dépouilles dans l'aluminium, les aciers, les aciers inoxydables, le titane, les alliages de cuivre et les plastiques techniques, mais le comportement du matériau influe sur la force de coupe, la chaleur, l'usure de l'outil, la formation de bavures et la stabilité des caractéristiques. La dureté, l'élasticité et le comportement thermique sont particulièrement importants lorsque l'outil est déjà limité par l'accès ou sa rigidité.
| Source | Comportement d'usinage | Principale préoccupation concernant la sous-coupe |
| Aluminium | Généralement facile à usiner | Bavures et stabilité des détails fins |
| Acier au carbone/allié | Forces de coupe plus élevées | Rigidité et usure de l'outil |
| Acier Inoxydable | Peut être durci au travail | Stabilité thermique et de coupe |
| Titane | Retient la chaleur près de la zone de coupe | contrôle de l'usure des outils et de la température |
| Cuivre / Laiton | Généralement usinable | Formation de bavures et finition |
| Plastiques techniques | Rigidité inférieure | Chaleur et déformation |
Le choix du matériau doit rester guidé par les exigences fonctionnelles de la pièce. La stratégie d'usinage peut alors être adaptée au matériau plutôt que de choisir un matériau de qualité inférieure simplement à cause d'une contre-dépouille.
Problèmes courants d'usinage par contre-dépouille
La plupart des défauts de contre-dépouille résultent de l'interaction entre la géométrie, l'accès, la rigidité de l'outil, la trajectoire de l'outil et le matériau. De petites variations de l'un de ces facteurs peuvent avoir un impact notable, car l'outil travaille dans une zone restreinte.
Les problèmes les plus courants sont les vibrations, une mauvaise finition, un ébavurage difficile et le risque de collision.
Vibrations et déviation de l'outil
Les fraises à long manche ou à col fin sont naturellement plus flexibles. Les forces de coupe peuvent dévier l'outil de sa position programmée ou engendrer des vibrations.
Cela peut engendrer une profondeur irrégulière, des marques de vibration visibles et des variations le long de la structure.
Améliorer l'accès pour pouvoir utiliser un outil plus court est souvent plus efficace que d'essayer de résoudre tout le problème avec les paramètres de coupe.
Mauvaise finition de surface et ébavurage difficile
L'évacuation des copeaux est moins prévisible à l'intérieur des zones en retrait, et les copeaux peuvent entrer en contact avec des surfaces déjà usinées.
Les arêtes cachées peuvent également retenir des bavures difficiles à atteindre avec les outils d'ébavurage classiques. Cela est particulièrement important lorsque la pièce est en contact avec un joint, un élément coulissant ou une surface de positionnement.
Prévoir un accès pour la finition et l'ébavurage peut éviter qu'une caractéristique en apparence correcte ne crée des problèmes lors de l'assemblage.
Erreurs de collision et d'accès aux outils
Une trajectoire programmée peut sembler correcte lorsqu'on ne considère que la pointe de l'outil de coupe, mais le col, la tige ou le porte-outil peuvent heurter des éléments géométriques adjacents.
Les contre-dépouilles complexes bénéficient donc d'une définition et d'une simulation précises de l'assemblage des outils avant la découpe.
Néanmoins, la simulation est un outil de vérification et non un substitut à la conception pour la fabrication. Un chemin d'accès impossible demeure impossible, quelle que soit la précision de sa modélisation.
Applications de l'usinage par contre-dépouille
L'usinage par contre-dépouille est utilisé lorsque l'emballage compact, la rétention mécanique, l'étanchéité, l'engagement guidé ou le jeu caché nécessitent une géométrie que le fraisage standard descendant ne peut pas créer.
On les retrouve généralement dans les secteurs de l'automobile, des équipements industriels, des dispositifs médicaux, de l'aérospatiale, de l'automatisation et de l'électronique.
Automobile
Les composants automobiles peuvent utiliser des contre-dépouilles dans les pièces de transmission, les arbres, les éléments de retenue, les rainures d'étanchéité et les interfaces mécaniques.
Ces caractéristiques peuvent assurer la transmission du couple, le maintien des composants, le jeu d'assemblage ou l'étanchéité des fluides.
Leur conception doit tenir compte des charges cycliques et de la répétabilité de la production ainsi que de l'usinabilité.
Équipements industriels
Les boîtes de vitesses, les dispositifs de fixation, les équipements hydrauliques, les composants de machines et l'outillage utilisent fréquemment des rainures en T, des dégagements, des rainures de clavette et des rainures internes.
Bon nombre de ces éléments possèdent des fonctions d'assemblage ou d'alignement direct, ce qui rend la position de l'élément aussi importante que sa forme elle-même.
Pour les pièces industrielles de grande taille, l'accès aux outils et aux porte-outils peut devenir un facteur important, car les structures environnantes peuvent restreindre les angles d'approche.
Médical
Les équipements médicaux peuvent nécessiter des dispositifs de verrouillage internes compacts, des interfaces d'instruments ou une géométrie d'accouplement encastrée.
Étant donné que ces composants peuvent présenter des exigences élevées en matière de matériaux, de propreté et de fonctionnalités, le contre-dépouillement doit être conçu en fonction du produit spécifique plutôt que d'être traité comme une caractéristique médicale générique.
Lorsque l'accès est restreint, l'usinage multi-axes peut contribuer à réduire le nombre de réglages nécessaires pour les corps complexes.
Industrie aerospatiale
Les pièces aérospatiales combinent souvent une géométrie complexe, des structures légères, des matériaux difficiles à travailler et des tolérances contrôlées.
Des contre-dépouilles peuvent apparaître dans les boîtiers, les supports, les éléments de retenue et autres interfaces mécaniques compactes. L'usinage multiaxes peut améliorer l'accès là où les passages en ligne droite sont impossibles.
La combinaison de matériaux difficiles à travailler et d'outillage fin ou long rend la rigidité particulièrement importante.
Automatisation et électronique
Les systèmes d'automatisation et les assemblages électroniques nécessitent souvent des boîtiers compacts, des dispositifs de positionnement, des rainures de retenue, des connecteurs et des interfaces de fixation.
Dans certaines conceptions, les contre-dépouilles permettent de verrouiller ou de positionner les composants sans ajouter de matériel externe séparé.
Cependant, la réduction du nombre de pièces ne crée de la valeur que si la fonctionnalité intégrée reste facile à usiner et à contrôler.
Pourquoi l'usinage par contre-dépouille est-il plus coûteux ?
Une contre-dépouille n'est pas forcément coûteuse, mais l'accès restreint implique souvent des opérations supplémentaires que les géométries classiques n'exigent pas. Fraises spéciales, outils à longue portée, réglages supplémentaires, usinage plus lent et contrôles plus complexes peuvent tous faire augmenter le coût.
L'impact sur les coûts dépend davantage de la complexité de la fabrication que du volume physique de matériau enlevé.
Outils spéciaux et opérations supplémentaires
Une fraise standard est largement disponible et permet souvent d'usiner plusieurs formes en une seule opération. Une gorge peut nécessiter une fraise spécifique pour rainure en T, queue d'aronde, rainure de clavette ou fraise en forme de sucette.
Les profils non standard peuvent nécessiter des outils personnalisés, ce qui augmente les délais et les coûts d'approvisionnement.
Chaque outil supplémentaire peut également ajouter la programmation, les changements d'outils, la vérification de la configuration et l'inspection.
Caractéristiques profondes ou difficiles d'accès
Les cavités profondes augmentent la portée nécessaire de l'outil et peuvent imposer l'utilisation de tiges plus courtes ou de cols plus longs.
Cela réduit la rigidité et peut nécessiter des conditions de coupe moins contraignantes, augmentant ainsi le temps de cycle.
Si l'accès devient suffisamment complexe, une stratégie à 5 axes ou un système de maintien de pièce supplémentaire peuvent se justifier, mais les deux doivent être comparés à une conception plus simple avant la production.
Tolérances strictes sur la géométrie cachée
Des tolérances plus strictes exigent généralement une coupe plus stable, une finition supplémentaire et davantage de mesures.
Ces exigences deviennent plus coûteuses lorsque la surface est cachée, car l'usinage et l'inspection sont alors moins accessibles.
L'application de tolérances serrées uniquement aux dimensions fonctionnelles est l'un des moyens les plus simples de garantir la fabricabilité d'une contre-dépouille sans compromettre ses performances.
Comment décider si une contre-dépouille doit être conservée dans le design
Il ne faut pas supprimer une contre-dépouille simplement parce qu'elle est plus difficile à usiner. De nombreuses contre-dépouilles remplissent des fonctions mécaniques importantes qui justifient le travail de fabrication supplémentaire.
La décision doit trouver un équilibre entre la fonctionnalité, l'accessibilité des outils, la géométrie de la fraise, la rigidité, la tolérance, l'inspection et le coût.
Conservez-le lorsque la fonctionnalité a une fonction claire
Les rainures de retenue, les dispositifs d'étanchéité, les verrous d'assemblage, les dégagements de dégagement et les dispositifs de transfert de couple peuvent apporter une réelle valeur ajoutée.
Lorsque le dégagement permet d'éliminer un autre composant, d'améliorer l'emballage ou de réaliser l'interface mécanique requise, la complexité de fabrication peut se justifier.
L’objectif devrait alors être de rendre la fonctionnalité nécessaire aussi accessible et standard que possible.
Simplifiez-le lorsque l'accès aux outils détermine la géométrie
Si la même fonction peut être obtenue avec une profondeur moindre, une ouverture d'accès plus large, un angle standard ou un rayon plus grand, la version simplifiée sera généralement plus facile à fabriquer.
Ouvrir l'un des côtés d'une caractéristique peut parfois éliminer complètement une approche difficile.
Ces modifications ne rendent pas nécessairement le composant moins sophistiqué ; elles permettent simplement de mieux adapter sa conception aux contraintes physiques des outils de coupe.
Envisagez des solutions alternatives lorsque la géométrie devient impraticable.
Si une contre-dépouille nécessite une portée d'outil excessive, plusieurs fraises spéciales, des réglages répétés ou une inspection difficile, la conception doit être revue avant la mise en production. À ce stade, la complexité d'usinage peut s'avérer supérieure à l'intérêt fonctionnel de conserver la pièce dans sa forme originale.
L'usinage cinq axes permet d'accéder plus facilement aux zones angulaires ou en retrait, tandis que l'électroérosion est plus adaptée aux formes pointues ou profondément enfouies dans les matériaux conducteurs. Dans certains cas, la division de la pièce en deux parties plus simples permet d'éliminer complètement la contre-dépouille et de simplifier l'usinage et le contrôle.
La meilleure approche consiste à comparer la fonction de la caractéristique avec ses exigences de fabrication. L'accès aux outils, la géométrie de la fraise, la rigidité, la tolérance, la difficulté d'inspection et le coût global de production doivent tous être pris en compte avant de décider de conserver la conception originale ou d'opter pour une autre stratégie de fabrication.
FAQ
Quels sont les inconvénients d'une coupe undercut ?
Les contre-dépouilles peuvent complexifier l'usinage car elles nécessitent souvent des outils de coupe spéciaux, une plus grande portée, des réglages supplémentaires ou un accès multi-axes. Leur inspection et leur ébavurage peuvent également s'avérer plus difficiles. Les contre-dépouilles profondes ou à tolérances serrées peuvent augmenter la déflexion de l'outil, le temps de cycle et le coût global de fabrication.
Quel est l'objectif d'une coupe en biseau ?
Une gorge crée un dégagement ou une géométrie cachée impossible à obtenir avec une simple paroi droite. Elle peut servir à la fixation de composants, au verrouillage, à la réalisation de rainures d'étanchéité, au dégagement d'assemblage, au dégagement de filetage ou à d'autres exigences d'assemblage. Cette caractéristique doit apporter un avantage fonctionnel clair justifiant la complexité d'usinage supplémentaire.
Comment usine-t-on une contre-dépouille ?
Les contre-dépouilles sont généralement usinées une fois la géométrie accessible réalisée. Des outils spéciaux, tels que des fraises à rainurer en T, à queue d'aronde, à rainurer en clavette ou à profiler, sont ensuite utilisés pour atteindre la zone en retrait. Les formes complexes peuvent nécessiter un usinage 5 axes, tandis que l'électroérosion peut être envisagée lorsque les outils de coupe conventionnels ne permettent pas d'atteindre la géométrie.
Conclusion
Un usinage de qualité en contre-dépouille commence par un accès optimal à l'outil. La géométrie de la fraise, le dégagement d'entrée, la profondeur de la pièce, la rigidité de l'outil, les tolérances et le contrôle qualité doivent être parfaitement coordonnés avant l'usinage. Une contre-dépouille complexe peut être réalisée de manière fiable si elle est adaptée à l'outillage disponible, tandis qu'une petite pièce cachée peut s'avérer coûteuse en cas d'accès difficile ou si la conception exige une portée et une précision excessives.
Chez TiRapid , nous proposons des services d'usinage et de fabrication CNC de précision pour les pièces complexes en métal et en plastique technique. Nos capacités incluent l'usinage CNC 3 et 5 axes, la réalisation de contre-dépouilles complexes, l'évaluation des matériaux, le contrôle dimensionnel et un accompagnement pratique pour la fabrication de prototypes et de petites séries.