Le tournage CNC est un procédé essentiel en mécanique de précision, jouant un rôle déterminant dans l'usinage de composants cylindriques. Face à des tolérances clients toujours plus strictes et des délais de production toujours plus courts, l'optimisation de l'efficacité de coupe tout en garantissant la précision dimensionnelle et la qualité de surface demeure une priorité technique majeure pour les ingénieurs procédés et les opérateurs machines.
Contrôle des tolérances dimensionnelles en tournage CNC de précision
La maîtrise des dimensions des pièces est essentielle en tournage. La stabilité dimensionnelle dépend de plusieurs facteurs, tels que l'état de la machine, la dilatation thermique et la stabilité du bridage. L'établissement de procédures opératoires standardisées est indispensable pour éviter l'accumulation d'erreurs.
Contrôle de la déformation thermique dans les machines-outils
Lors d'usinages prolongés, la chaleur générée par le frottement dans les paliers de broche et les guides provoque une dilatation thermique structurelle, modifiant la position relative entre l'outil et la pièce. La mise en œuvre d'un protocole structuré de gestion thermique contribue à atténuer ces variations.
- Protocole de préchauffage de la broche : Avant de démarrer la production chaque jour ou après un arrêt prolongé, effectuez un cycle de préchauffage à basse vitesse de 15 à 30 minutes. Cela permet au carter de broche et à l’huile de lubrification d’atteindre l’équilibre thermique, garantissant ainsi un faux-rond minimal une fois l’usinage commencé.
- Gestion de la température constante : Les ateliers d’usinage de précision doivent être équipés de systèmes de climatisation maintenant la température ambiante à ±2 °C près. Une température ambiante stable empêche la dilatation ou la contraction des structures de bâti, des colonnes et des pièces moulées lourdes lors des variations de température entre le jour et la nuit.
- Réglage de la compensation thermique : Utilisez le module de compensation thermique du système CNC conjointement avec des sondes ou des capteurs thermiques en ligne. En mesurant les arbres de test à intervalles réguliers, les données de dérive thermique en temps réel sont transmises au contrôleur afin de mettre à jour dynamiquement les corrections d’outil.
La gestion systématique de ces variables thermiques réduit de plus de 60 % les erreurs d'usinage dues à la température, établissant ainsi une base solide pour une production continue de haute précision.
Équilibrer la force de serrage et la déformation de la pièce
La pression mécanique exercée lors du maintien de la pièce est une cause fréquente de déformation, notamment lors de l'usinage de pièces à parois minces ou de géométrie élancée. De légères variations de la force de serrage ont un impact direct sur les dimensions finales de la pièce.
- Pression de serrage hydraulique dégressive : Ajustez dynamiquement la force de serrage en fonction de la phase d’usinage. Lors des passes d’ébauche importantes, où l’enlèvement de matière génère des forces de coupe significatives, appliquez une pression hydraulique plus élevée. Réduisez la force de serrage (de 50 % à 70 %) lors des passes de finition afin d’éviter le retour élastique lors du desserrage.
- Mors doux sur mesure et contact en arc : Pour les diamètres extérieurs critiques, alésez des mors doux sur mesure sur le tour avant la finition. L’augmentation de la surface de contact entre le mors et la pièce répartit uniformément la force de serrage mécanique, éliminant ainsi les indentations localisées.
- Systèmes de support auxiliaires : Lors de l’usinage d’arbres dont le rapport longueur/diamètre dépasse 6:1, le serrage par mandrin seul ne suffit pas à assurer une rigidité suffisante. Il est nécessaire d’utiliser des contre-pointes hydrauliques, associées à des lunettes fixes ou des lunettes mobiles, afin de fournir un support multipoints et de compenser la déformation due à la poussée de l’outil.
Trouver le juste équilibre entre la rigidité du dispositif de maintien et les limites structurelles des composants permet d'éviter les rebuts non conformes tout en améliorant la fiabilité du processus sans endommager les surfaces des pièces.
Sélection des outils et optimisation des paramètres de coupe
Les performances de l'outil de coupe déterminent le temps de cycle, la durée de vie de l'outil et l'intégrité de la surface. Le choix des combinaisons de paramètres appropriées permet de réduire considérablement les coûts unitaires de production.

Correspondance des matériaux d'outillage et des revêtements
Les propriétés physiques varient considérablement d'un matériau à l'autre. Il est essentiel, pour optimiser la productivité, d'adapter le substrat de l'outil et la technologie de revêtement à la dureté, à la ténacité et à la conductivité thermique du matériau.
| Matériau de la pièce | Substrat recommandé | Type de revêtement | Caractéristiques de performance
|
| Acier au carbone/allié | Carbure (classe ISO P) | CVD (TiCN + Al₂O₃) | Haute résistance à l'usure ; convient à la découpe à grande vitesse, à sec ou à l'eau. |
| Acier Inoxydable | Carbure à micrograins (ISO M) | PVD (TiAlN) | Haute résistance du revêtement ; empêche la formation de bords rapportés (BUE) et l'adhérence de la pièce. |
| Acier inoxydable | Diamant PCD / carbure non revêtu | Aucun / Revêtement DLC | Face de coupe ultra-lisse ; évacuation des copeaux en douceur ; empêche le soudage des copeaux. |
| Superalliages haute température | Céramique / CBN | Aucun / PVD spécialisé | Dureté à chaud supérieure ; idéale pour le tournage dur et les métaux difficiles à usiner. |
Le choix de combinaisons d'outils adaptées permet d'éviter une usure prématurée des outils, d'augmenter la durée de vie des arêtes de 30 % à 80 % et de réduire les dépenses en consommables par pièce.
Harmoniser les trois éléments de coupe
La vitesse de coupe (Vc), l'avance (f) et la profondeur de passe (ap) interagissent directement pour déterminer le taux d'enlèvement de matière (MRR) et la durée de vie des arêtes de coupe. Le paramétrage exige un équilibre entre débit et qualité.
- Stratégie d'ébauche : L'objectif principal de l'ébauche est de maximiser le volume de matière enlevée par minute. Utilisez une profondeur de passe importante (ap = 2.0–5.0 mm), une avance modérée (f = 0.25–0.4 mm/tr) et une vitesse de coupe modérée. Ceci concentre les efforts principaux sur la partie la plus résistante de la plaquette en carbure.
- Stratégie d'usinage de finition : Les opérations de finition visent exclusivement à obtenir un état de surface et une précision dimensionnelle optimaux. Appliquez une faible profondeur de passe (ap = 0.1–0.3 mm), une faible avance (f = 0.05–0.12 mm/tr) et une vitesse de coupe élevée. La vitesse de coupe élevée adoucit la zone de cisaillement et limite ainsi la formation de bavures, tandis que les faibles avances minimisent les irrégularités de hauteur entre les crêtes et les creux.
- Intégration de la vitesse de coupe constante (G96) : Programmez la vitesse de coupe constante (G96) dans la commande numérique. Lorsque l’outil se déplace vers l’intérieur pour atteindre des diamètres plus petits, la vitesse de broche augmente automatiquement, maintenant ainsi une vitesse de coupe optimale sur toute la surface et évitant la dégradation de l’état de surface.
L'établissement des paramètres de coupe par des principes d'ingénierie plutôt que par tâtonnement permet de réduire les temps de cycle globaux de plus de 15 % tout en préservant la stabilité de l'outil.
Dépannage des défauts de tournage courants
Lors des opérations de tournage, des défauts tels que les vibrations, les rayures superficielles et l'écaillage des arêtes surviennent fréquemment. L'identification des causes profondes et la mise en œuvre d'actions correctives permettent de réduire considérablement les taux de rebut.
Diagnostic et élimination des vibrations parasites
Le broutage en coupe est un phénomène de vibration auto-entretenu qui laisse des marques ondulées visibles sur les surfaces finies et provoque un écaillage rapide des arêtes ou une rupture catastrophique de l'outil. L'élimination du broutage nécessite d'accroître la rigidité dynamique du processus.
- Réduction du rayon d'arête de coupe : lors du tournage d'arbres flexibles et minces ou de cylindres à parois fines, remplacez les plaquettes standard de rayon R0.8 mm par des plaquettes à rayon d'arête de coupe R0.4 mm ou R0.2 mm. Un rayon d'arête de coupe plus petit diminue considérablement les efforts de coupe radiaux, réduisant ainsi le risque de vibrations dues à la flexion.
- Optimisation de l'angle d'attaque : privilégiez les porte-outils avec un angle d'attaque de 93° ou 90° plutôt que ceux de 45° ou 75°. Un angle d'attaque de 90°/93° concentre la majeure partie des forces de coupe dans l'axe de la broche (où la rigidité est maximale) plutôt que de les exercer radialement sur la pièce.
- Réglage de la vitesse de broche : lors de la détection d’harmoniques de vibration à haute fréquence, ajustez la vitesse de broche de ±10 % à ±15 % à l’aide du commutateur de réglage. Toute modification du régime de broche perturbe la synchronisation de fréquence entre la structure de la machine et l’outil, ce qui rompt l’état de résonance.
L'élimination des sources de vibrations préserve la qualité visuelle de la surface et protège les roulements de broche des chocs à haute fréquence.
Mesures correctives pour une rugosité de surface insuffisante
L'obtention de valeurs élevées en état de surface est une exigence stricte en fabrication de précision. Lorsque les cibles requièrent une rugosité Ra de 0.8 µm ou de 0.4 µm, un contrôle microscopique de l'évacuation des copeaux et de l'engagement des bords devient nécessaire.
- Utilisation de plaquettes de raclage : Ces plaquettes comportent une petite arête de lissage plate adjacente au rayon de coupe principal. Fonctionnant à des vitesses d’avance identiques, leur géométrie aplanit les aspérités laissées par les passes précédentes, réduisant de moitié la rugosité de surface ou permettant de doubler la vitesse d’avance pour une même valeur de Ra.
- Optimisation du bris de copeaux : Pour les matériaux ductiles comme l’acier au carbone ou l’acier inoxydable, choisissez des plaquettes avec des brise-copeaux 3D à géométrie agressive. Le bris net des copeaux en « C » compacts empêche les copeaux continus de rayer les surfaces usinées.
- Déploiement d'un système de refroidissement haute pression (HPC) : Remplacez le système de refroidissement traditionnel par un système haute pression fonctionnant à plus de 70 bars. Les jets de liquide haute pression vaporisent la barrière thermique au niveau de la zone de coupe, assurant un refroidissement rapide tout en évacuant physiquement les copeaux du tranchant.
Le réglage précis de la formation des copeaux et des caractéristiques de frottement garantit une finition de surface uniforme, éliminant ainsi les opérations secondaires de polissage manuel ou de meulage.
Applications d'automatisation avancée et de tournage à haut rendement
Les méthodes de tournage modernes continuent d'évoluer vers l'automatisation et l'intégration multitâches. La réduction des temps auxiliaires hors coupe est essentielle pour optimiser la productivité de l'usine.
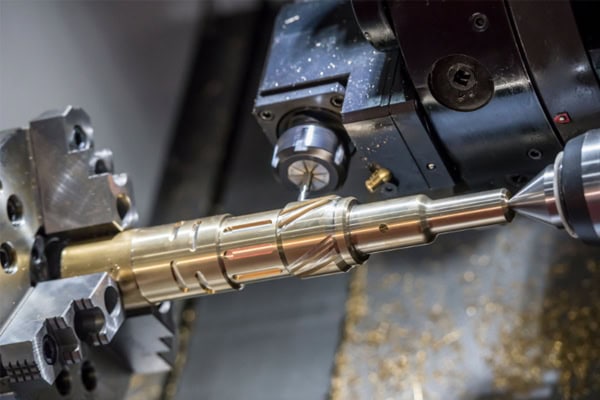
Gestion de la durée de vie des outils et sondage en cours de processus
La production de nuit sans surveillance et la fabrication sans éclairage nécessitent le remplacement de l'inspection manuelle des outils et des mesures micrométriques par des systèmes de suivi automatisés :
- Suivi automatisé de la durée de vie des outils : activez les modules de gestion de la durée de vie des outils au sein de l’unité CNC. Définissez des limites maximales de minutes de coupe ou de nombre de pièces en fonction des données d’usure empiriques. Une fois ces limites atteintes, la commande numérique sélectionne automatiquement un outil similaire sur la tourelle, sans intervention de l’opérateur.
- Préréglage et palpage en cours d'usinage : Intégrez des préréglages optiques d'outils pour la saisie automatique des décalages. Associez-les à des palpeurs sans fil montés sur broche ou tourelle pour mesurer automatiquement les diamètres critiques des pièces après les opérations clés, en enregistrant directement les données dimensionnelles dans les registres de décalage d'outil pour une compensation en boucle fermée.
L'intégration du palpage automatisé au suivi des outils en temps réel permet d'éviter les rebuts de lots tout en augmentant les taux d'utilisation globaux des machines-outils de plus de 25 %.
Tours de type suisse et technologie de tournage-fraisage multitâches
Pour les géométries complexes, les arbres élancés et les petites pièces de haute précision, les tours monobroche classiques présentent des limites en termes de temps de réglage et de rigidité. Les plateformes de tournage multitâches avancées permettent de surmonter ces obstacles :
Tours CNC de type suisse : Les tours automatiques de type suisse sont dotés d’une poupée mobile qui achemine la barre à travers une douille de guidage de haute précision. Les forces de coupe s’exerçant à quelques millimètres de la sortie de la douille, la déformation radiale est quasiment éliminée, ce qui permet une rigidité exceptionnelle lors de l’usinage de goupilles fines et de micro-arbres longs.
Centres d'usinage multitâches tournage-fraisage : grâce à l'intégration du mouvement sur l'axe Y, des contre-broches et des tourelles porte-outils motorisées, les centres tournage-fraisage combinent le tournage, le perçage excentré, le fraisage sur l'axe Y et le taraudage sur une seule plateforme. Les pièces sont transférées automatiquement entre la broche principale et les contre-broches pour un usinage complet recto-verso en une seule opération, ce qui élimine les erreurs de serrage manuel et réduit considérablement les temps d'attente entre les machines.
L'adoption de tours de type suisse et de la technologie de tournage-fraisage multitâches représente l'avenir de la fabrication de composants de haute précision, offrant un avantage concurrentiel grâce à un traitement complet en une seule opération.