
Lors du fraisage CNC, la méthode de refroidissement influe non seulement sur la durée de vie de l'outil, mais aussi sur l'efficacité d'usinage, la qualité de surface et les coûts de production. Le refroidissement par arrosage traditionnel permet d'évacuer en continu une grande quantité de chaleur de coupe, mais il engendre une forte consommation de liquide de refroidissement, des coûts de maintenance élevés et un travail de post-traitement considérable. La lubrification minimale (MQL) consiste à appliquer une petite quantité de lubrifiant sur la zone de coupe à l'aide d'air comprimé et peut offrir de meilleurs résultats globaux dans certaines applications d'usinage. Cependant, la MQL ne constitue pas une solution universelle pour toutes les opérations de fraisage CNC. Le matériau, les paramètres de coupe, la géométrie de l'outil et la charge d'usinage doivent tous répondre aux conditions requises.
Conditions de base pour que la MQL remplace le refroidissement traditionnel
L'efficacité de la lubrification minimale (MQL) dépend principalement du contrôle de la chaleur, des exigences en matière de lubrification et de la charge d'usinage.
La chaleur de coupe ne doit pas être trop concentrée.
La lubrification minimale (MQL) réduit principalement la friction et facilite l'évacuation des copeaux grâce à une lubrification et un flux d'air minimaux. Elle est donc plus adaptée aux opérations d'usinage où la chaleur de coupe reste maîtrisable.
- Adapté aux matériaux à bonne conductivité thermique : pour des matériaux tels que les alliages d’aluminium, la MQL peut réduire efficacement le frottement entre l’outil et la pièce lorsque les paramètres de coupe sont correctement contrôlés.
- La température d'usinage doit être contrôlée : si une grande quantité de chaleur est générée en continu pendant l'usinage, une petite quantité de lubrifiant seule peut ne pas suffire à évacuer la chaleur assez rapidement.
- Les conditions de forte chaleur nécessitent une attention particulière : lorsque la température du tranchant de l’outil continue d’augmenter, il convient d’envisager un refroidissement par arrosage traditionnel ou un refroidissement à haute pression.
La possibilité de contrôler la chaleur de coupe par l'optimisation des paramètres et l'assistance du flux d'air est une condition préalable importante pour déterminer si la MQL est appropriée.
La charge d'usinage doit rester raisonnable.
La MQL est plus susceptible de donner de bons résultats lorsque la profondeur de coupe, la largeur de coupe et le taux d'enlèvement de matière restent dans des plages raisonnables.
- Évitez d'enlever une quantité excessive de matière en une seule opération.
- Contrôler la zone de contact entre l'outil et la pièce.
- Réduisez les découpes continues de longue durée et à charge élevée.
Une charge d'usinage stable contribue à réduire l'accumulation de chaleur et minimise l'impact sur l'outil.
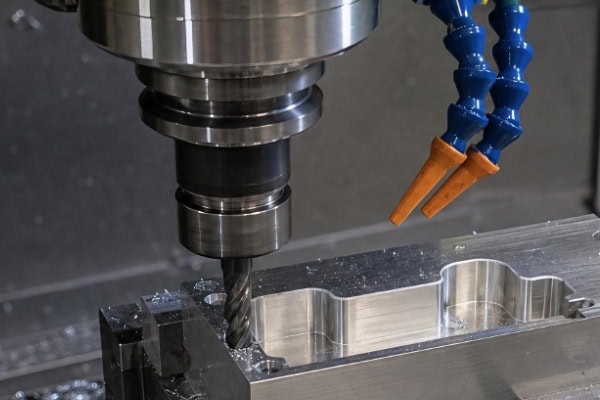
L'outil et la machine-outil doivent satisfaire aux conditions requises
La lubrification minimale (MQL) ne se résume pas à une simple réduction du débit de liquide de refroidissement. La machine et l'outil doivent fonctionner de concert pour assurer une lubrification constante. Les performances d'évacuation des copeaux et les conditions d'alimentation du système influent toutes deux sur les résultats d'usinage.
L'outil doit assurer une bonne évacuation des copeaux.
Si les copeaux ne peuvent pas être enlevés à temps, une nouvelle coupe peut être nécessaire, augmentant ainsi la production de chaleur et l'usure de l'outil.
- Sélectionnez une géométrie de cannelure appropriée : choisissez une conception d’évacuation des copeaux adaptée au matériau de la pièce à usiner afin d’éviter le blocage des copeaux.
- Contrôlez le nombre de cannelures : tout en conservant une rigidité suffisante, réduisez le nombre de cannelures de manière appropriée afin de faciliter l’évacuation des copeaux.
- Utilisez un espace suffisant pour les copeaux : pour les matériaux tels que les alliages d’aluminium qui ont tendance à produire de longs copeaux, privilégiez les outils offrant de bonnes performances d’évacuation des copeaux.
- Optimiser le positionnement de la buse : s’assurer que le flux d’air et le lubrifiant atteignent précisément la zone de coupe.
- Utilisez des outils à refroidissement interne lorsque cela est nécessaire : pour les cavités profondes, les rainures profondes ou les opérations d’usinage avec une évacuation des copeaux difficile, le refroidissement interne peut contribuer à améliorer les conditions de coupe.
Une bonne évacuation des copeaux réduit la rétention de copeaux et l'accumulation de chaleur, contribuant ainsi à maintenir la stabilité du processus.
Le système MQL doit assurer un approvisionnement stable
Le système MQL doit maintenir un mélange huile-air stable ; sinon, les performances de lubrification peuvent fluctuer.
- Vérifiez l'approvisionnement en lubrifiant : assurez un approvisionnement stable en huile et prévenez l'usure rapide des outils due à une lubrification insuffisante.
- Vérifiez la pression et le débit d'air : un débit d'air insuffisant peut affecter la distribution, tandis qu'un débit d'air excessif peut disperser le lubrifiant.
- Ajustez l'angle de la buse : assurez-vous que le lubrifiant pénètre directement dans la zone de contact entre l'outil et la pièce à usiner.
- Tenez compte de l'effet de la rotation à grande vitesse : lors du fraisage CNC à grande vitesse, assurez-vous que le lubrifiant puisse surmonter le flux d'air rotatif et atteindre la position de coupe efficace.
- Entretenez régulièrement le système : inspectez les conduites, les buses et les composants du filtre pour éviter les obstructions ou les fuites.
Ce n'est que lorsque les paramètres d'alimentation restent stables que le lubrifiant peut recouvrir en continu la zone de coupe effective.
Quels matériaux sont les plus adaptés à la MQL ?
Les propriétés des matériaux déterminent directement la génération de chaleur et les besoins en lubrification lors de l'usinage. L'évaluation doit prendre en compte la conductivité thermique, la dureté, la tendance à l'écrouissage et la température de coupe.
Les alliages d'aluminium ont une grande applicabilité
Les alliages d'aluminium offrent généralement une bonne conductivité thermique et une bonne usinabilité. Avec des paramètres de coupe appropriés, la lubrification minimale (MQL) permet de réduire le frottement, d'améliorer l'évacuation des copeaux et de minimiser la formation d'arêtes rapportées. Les alliages d'aluminium conviennent au fraisage à grande vitesse à des vitesses de coupe relativement élevées, tandis que les pièces à parois minces peuvent également être usinées en réduisant le risque de déformation thermique grâce à une maîtrise adéquate de la chaleur. En production de masse, la réduction de la consommation de liquide de refroidissement allège les opérations de nettoyage et d'entretien des équipements. Les alliages d'aluminium figurent parmi les matériaux les plus éprouvés et les plus adaptés aux applications MQL.
Certains aciers peuvent également être usinés avec une lubrification minimale (MQL).
Pour l'acier à faible teneur en carbone, l'acier à teneur moyenne en carbone et certains aciers alliés, la MQL peut également être appliquée lorsque la charge de coupe et la température d'usinage sont contrôlables.
- Adapté à l'usinage à charge faible à moyenne : contrôlez la profondeur et la largeur de coupe pour réduire l'accumulation de chaleur.
- Adapté aux opérations de coupe en continu : des conditions de coupe stables contribuent à maintenir l’efficacité de la lubrification.
- Il convient de surveiller l’écrouissage : si le matériau présente un écrouissage important, les paramètres de coupe doivent être ajustés rapidement.
- L’usure des outils doit être surveillée : lorsque la température de coupe continue d’augmenter, la capacité de refroidissement du MQL doit être réévaluée.
Certains aciers peuvent être usinés avec la lubrification minimale (MQL), mais des essais de coupe et un suivi des données sont nécessaires pour confirmer si la durée de vie de l'outil et la qualité d'usinage répondent aux normes requises.
Les matériaux difficiles à usiner à haute température nécessitent une évaluation minutieuse
Les matériaux tels que les alliages de titane et les alliages haute température ont une faible conductivité thermique et des températures de coupe élevées, ce qui provoque une concentration facile de la chaleur près du tranchant de l'outil.
- La chaleur est difficile à dissiper : la chaleur de coupe a tendance à se concentrer dans la zone de contact entre l'outil et la pièce à usiner.
- L’usure des outils peut progresser rapidement : les températures élevées et les charges importantes peuvent accélérer l’usure des outils, l’écaillage des bords ou la déformation plastique.
- Un refroidissement plus puissant peut être nécessaire : un refroidissement traditionnel, un refroidissement haute pression, voire un refroidissement dirigé peuvent être plus appropriés.
- Le refroidissement MQL doit être limité à des opérations spécifiques : il peut être évalué pour des opérations à faible charge, de courte durée ou de finition spécifiques, mais ne doit pas remplacer directement toutes les méthodes de refroidissement.
Pour les matériaux difficiles à usiner à haute température, la décision d'utiliser la MQL doit être basée sur la durée de vie de l'outil, la qualité de surface et la stabilité dimensionnelle.
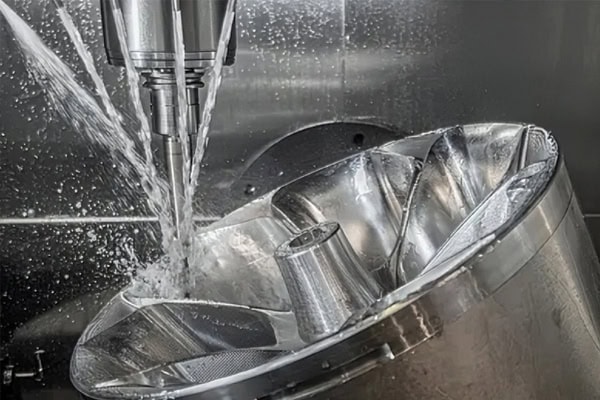
Quels sont les éléments à prendre en compte lors du passage du refroidissement par inondation au refroidissement MQL ?
Lors d'une modification du procédé, la consommation de liquide de refroidissement ne doit pas être le seul critère de comparaison. Les résultats d'usinage doivent être évalués de manière globale.
Comparer la durée de vie des outils
La durée de vie de l'outil est un indicateur important pour évaluer l'efficacité de la MQL en tant que solution de remplacement.
- Utilisez des conditions de comparaison cohérentes : testez le même matériau et le même outil avec des paramètres de coupe similaires.
- Enregistrez le nombre réel de pièces usinées : comparez le nombre de pièces pouvant être usinées de manière stable selon différentes méthodes de refroidissement.
- Observez les signes d'usure : portez une attention particulière à l'usure des flancs, aux ébréchures des bords, aux bords renforcés et aux fissures thermiques.
- Évaluer la fréquence des changements d'outils : si la MQL augmente significativement le nombre de changements d'outils, les coûts globaux peuvent en revanche augmenter.
Si la MQL permet de réduire la friction tout en maintenant l'usure des outils dans une plage raisonnable, elle mérite d'être mise en œuvre plus avant.
Vérifier la qualité de surface et la stabilité dimensionnelle
Après usinage, la rugosité de surface, la précision dimensionnelle et la qualité des bords doivent être soigneusement inspectées.
- Mesurer la rugosité de surface : vérifier la présence de rayures, de marques de vibration ou d’une rugosité anormale sur la surface usinée.
- Vérifier la précision dimensionnelle : prêter attention aux effets de la déformation thermique et de l’usure des outils sur la stabilité dimensionnelle.
- Contrôlez la qualité des bords : vérifiez l’absence de bavures, d’ébréchures ou de brûlures localisées.
- Surveiller les bords rapportés : les bords rapportés peuvent entraîner une réduction de la qualité de surface et des variations dimensionnelles.
- Effectuer une vérification continue par lots : la stabilité du processus ne doit pas être jugée sur la base d’une seule pièce.
Si des brûlures de surface, des bourrelets ou des variations dimensionnelles apparaissent après réduction de la consommation de liquide de refroidissement, les conditions de processus actuelles nécessitent toujours une optimisation.
Évaluer les coûts de production globaux
Les avantages de la lubrification minimale (MQL) incluent non seulement une consommation réduite de liquide de refroidissement, mais aussi des coûts moindres liés à son entretien, sa filtration et le traitement des fluides usés. Les entreprises doivent calculer précisément la consommation réelle de lubrifiant et de liquide de refroidissement traditionnel, la durée de vie des outils et la fréquence de leur changement, les coûts d'entretien des équipements, ainsi que les coûts de main-d'œuvre et de post-traitement (nettoyage, séchage et traitement des fluides usés). Le temps de cycle d'usinage et les temps d'arrêt doivent également être pris en compte, et non pas seulement le prix unitaire du liquide de refroidissement.
Applications d'usinage où la lubrification minimale (MQL) est véritablement adaptée
L'intérêt de la MQL est généralement le plus évident dans les applications présentant des conditions de coupe stables, une répétabilité de processus élevée et des exigences de production plus propre.
Fraisage à grande vitesse et usinage à charge légère à moyenne
Ces opérations utilisent généralement des vitesses de coupe élevées, tandis que la quantité de matière enlevée par opération reste relativement contrôlable. La lubrification minimale (MQL) permet de réduire le frottement et de faciliter l'évacuation des copeaux.
- Convient aux opérations avec enlèvement de matière contrôlable : éviter un fonctionnement prolongé sous des charges extrêmes.
- Adapté à la coupe continue stable : réduit les impacts et la génération de chaleur anormale.
- Convient aux outils dotés d'une bonne évacuation des copeaux : Permet à l'air de circuler afin d'évacuer rapidement les copeaux.
- Convient aux matériaux nécessitant une lubrification particulière : améliore les conditions de coupe avec une petite quantité de lubrifiant.
En fraisage à grande vitesse et en usinage à charge légère à moyenne, la MQL permet généralement d'équilibrer l'efficacité d'usinage, la durée de vie de l'outil et la réduction du liquide de refroidissement.
Production en grande série de pièces de précision
Pour les pièces usinées en continu sur de longues périodes, la lubrification minimale (MQL) facilite la standardisation des paramètres de lubrification et des procédures d'usinage. L'enregistrement continu de l'usure des outils, des variations dimensionnelles et de la qualité de surface permet d'identifier les fluctuations du processus et d'optimiser les conditions d'usinage en temps opportun. De plus, la réduction des résidus de liquide de refroidissement contribue à raccourcir les temps de nettoyage, de séchage et de préparation des équipements. Pour les pièces de précision produites en série de manière stable et selon des processus éprouvés, la MQL présente un fort potentiel d'application.
Applications de fabrication avec des exigences environnementales élevées
La MQL utilise très peu de lubrifiant, réduisant ainsi le traitement des fluides usés et les opérations de nettoyage associées aux fluides de refroidissement traditionnels et répondant mieux à certaines exigences de fabrication écologique.
- Réduire la consommation de liquide de refroidissement : diminuer la consommation de ressources.
- Réduire la production de fluides usés : alléger la charge du traitement ultérieur.
- Améliorer l'environnement d'usinage : réduire les résidus de liquide de refroidissement sur les pièces et les surfaces des équipements.
- Réduisez les besoins en nettoyage et en séchage : simplifiez les procédures de post-traitement.
À condition que les exigences en matière de qualité et de sécurité d'usinage soient respectées, la MQL peut contribuer à la conservation de l'énergie, à la réduction des émissions et à la réduction des coûts.
Conclusion
L'introduction de la lubrification minimale (MQL) doit reposer sur des essais de coupe, la validation du procédé et l'analyse des données. Les entreprises doivent consigner séparément l'usure des outils, la rugosité de surface, les variations dimensionnelles, le temps de cycle d'usinage et les coûts de maintenance, puis décider de l'opportunité d'une généralisation de la MQL en fonction des performances réelles de chaque opération. Pour les procédés adaptés, la MQL peut réduire les opérations de nettoyage et de traitement des fluides usés. Pour les opérations générant une chaleur concentrée ou des charges importantes, des mesures de refroidissement renforcées doivent être maintenues. TiRapid accompagne ses clients dans l'évaluation des solutions de refroidissement, l'optimisation des paramètres et la validation des procédés de production par lots en fonction de la géométrie des pièces, des caractéristiques des matériaux et des objectifs de production.
















