
Le contrôle est essentiel en tournage CNC car il vérifie la précision dimensionnelle, la précision géométrique, la qualité de surface et la stabilité générale de l'usinage. Pour les arbres, les manchons, les brides, les composants filetés, les connecteurs de précision et les pièces d'équipements d'automatisation, le simple respect d'un programme d'usinage et le maintien d'un fonctionnement stable de la machine ne garantissent pas que chaque pièce finie soit conforme aux spécifications du plan. Des instruments de mesure et des équipements de contrôle professionnels sont nécessaires pour vérifier les résultats. Les points de contrôle courants en tournage CNC comprennent le diamètre extérieur, le diamètre intérieur, la longueur, le diamètre d'alésage, la largeur et la profondeur des rainures, les dimensions du filetage, la circularité, la concentricité, le faux-rond, la rugosité de surface et les défauts de surface visibles. Différentes exigences de précision requièrent différentes méthodes de contrôle. Les dimensions standard peuvent souvent être vérifiées à l'aide de pieds à coulisse, de micromètres d'extérieur et d'outils de mesure d'intérieur, tandis que les composants de haute précision peuvent nécessiter des machines à mesurer tridimensionnelles, des testeurs de circularité, des instruments de mesure de contour ou des rugosimètres. Le processus de contrôle exige également une maîtrise de la température, un nettoyage précis de la pièce, l'étalonnage des outils de mesure et des références de mesure cohérentes. Ces mesures permettent d'éviter que les résidus de liquide de refroidissement, les bavures, les copeaux, les variations de température et les erreurs de l'opérateur n'affectent les résultats de mesure. En établissant des procédures d'inspection de la première pièce, d'inspection en cours de production et d'inspection finale, les fabricants peuvent identifier les changements dimensionnels à un stade précoce, réduire les défauts de lots et maintenir une constance dimensionnelle et une qualité stables tout au long de la production de tournage CNC.
Méthodes d'inspection dimensionnelle du tournage CNC
Le contrôle dimensionnel est l'une des procédures de contrôle qualité les plus courantes en tournage CNC. Il permet de vérifier si les dimensions réelles d'une pièce se situent dans les tolérances spécifiées sur le plan technique. Les pièces tournées présentent souvent des diamètres extérieurs, des alésages intérieurs, des longueurs, des épaulements, des rainures et des surfaces coniques, et chaque type de dimension peut nécessiter un outil de mesure adapté. Lors du contrôle, les opérateurs ne doivent pas se focaliser uniquement sur une dimension critique. Le processus de contrôle doit également prendre en compte les références, les relations d'assemblage et les séquences d'usinage. Pour la production en série, les fabricants peuvent définir des points de contrôle fixes en fonction des exigences de précision des pièces et des fréquences de contrôle afin que le personnel de production puisse identifier les variations dimensionnelles à temps. Un contrôle dimensionnel efficace permet non seulement de déterminer la conformité d'une pièce, mais aussi de détecter l'usure des outils, les déformations thermiques, les variations de bridage et autres problèmes d'usinage.
Inspection du diamètre extérieur
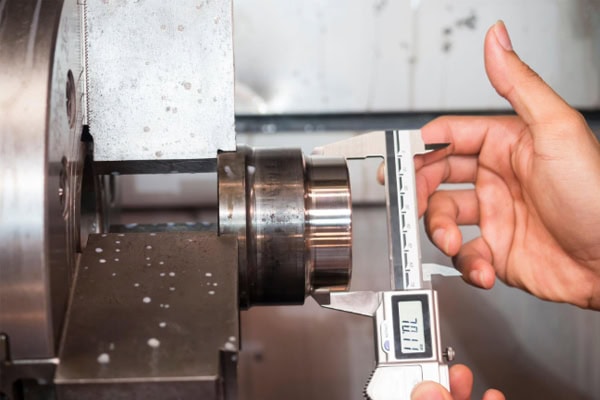
Le diamètre extérieur est l'une des dimensions les plus fréquemment mesurées sur les pièces usinées par commande numérique. Les arbres, les manchons et les pièces cylindriques nécessitent souvent un contrôle précis de leur diamètre extérieur. Les dimensions standard peuvent être vérifiées rapidement à l'aide d'un pied à coulisse, tandis que les diamètres extérieurs de haute précision sont généralement mesurés avec un micromètre d'extérieur. Lors de la mesure, les surfaces à mesurer doivent être propres et exemptes de copeaux, de liquide de refroidissement et de bavures susceptibles d'affecter la mesure.
- Utilisez un pied à coulisse pour des contrôles dimensionnels rapides.
- Utilisez des micromètres d'extérieur pour des mesures de haute précision.
- Vérifier plusieurs positions axiales
- Vérifier différentes positions circonférentielles
- Éliminer les bavures et le fluide de coupe
- Comparer les résultats aux tolérances du dessin
- Enregistrer les données de mesure réelles
Pour les arbres longs ou les composants de précision, des mesures peuvent être effectuées à différentes positions axiales afin de déterminer si le diamètre extérieur varie le long du composant. Si des différences significatives sont constatées, le fabricant doit vérifier l'usure de l'outil, la précision du positionnement de la machine et les paramètres de coupe.
Inspection du diamètre intérieur et de l'alésage
Les dimensions internes influent directement sur les performances d'assemblage des roulements, axes, joints et autres composants. Selon le diamètre d'alésage et les exigences de précision, on peut mesurer les diamètres internes à l'aide de micromètres d'intérieur, de comparateurs d'alésage à cadran, de comparateurs d'alésage numériques ou de calibres à bouchon. Lors de la mesure, l'instrument doit être parfaitement aligné avec l'axe de l'alésage et les mesures doivent être effectuées dans différentes directions afin d'évaluer à la fois le diamètre et la circularité.
- Vérifiez le diamètre d'alésage réel
- Mesurer différentes positions le long de l'alésage
- Vérifiez les dimensions dans différentes directions
- Déterminer si l'alésage est uniforme
- Inspectez la paroi du forage pour détecter les défauts visibles.
- Comparer les mesures aux tolérances d'accouplement
Pour les pièces à trous profonds, il est essentiel de tenir compte de la profondeur de mesure effective de l'instrument. Mesurer uniquement l'entrée d'un alésage profond peut ne pas représenter fidèlement l'ensemble du trou. C'est pourquoi l'usinage de précision des trous profonds requiert souvent un équipement de mesure spécialisé.
Inspection de la longueur et des dimensions des marches
Les longueurs axiales, les hauteurs de marche et les positions des faces d'extrémité peuvent influencer l'assemblage des composants et leurs relations fonctionnelles. Les dimensions de longueur peuvent généralement être mesurées à l'aide d'un pied à coulisse, d'un comparateur de hauteur ou d'instruments de mesure spécifiques. Pour les structures à marches de précision, on peut également utiliser un comparateur à cadran et une plateforme de mesure de précision.
Les mesures doivent être rapportées à la référence indiquée sur le plan technique. L'utilisation de surfaces de référence non cohérentes peut induire des résultats dimensionnels erronés. Pour les pièces comportant plusieurs étapes, chaque dimension doit être vérifiée par rapport à la référence d'usinage afin de garantir que chaque caractéristique réponde aux exigences spécifiées.
Méthodes d'inspection des tolérances géométriques en tournage CNC
Le respect des exigences dimensionnelles d'un composant ne garantit pas sa pleine conformité. Pour les composants mécaniques de précision, les caractéristiques géométriques telles que la circularité, la cylindricité, la concentricité, le faux-rond axial et le faux-rond radial sont également essentielles. Par exemple, un arbre peut présenter un diamètre extérieur conforme aux spécifications tout en souffrant d'erreurs excessives de circularité ou de concentricité. Un tel composant peut engendrer des vibrations, une usure irrégulière ou une rotation instable après assemblage. Le contrôle géométrique requiert un équipement de mesure plus spécialisé et une maîtrise rigoureuse du positionnement de la pièce et des références de mesure. En tournage CNC de précision, le contrôle géométrique apporte des informations complémentaires sur la précision machine et la stabilité du processus.
Inspection de la rondeur
Le contrôle de circularité détermine l'écart entre le profil circulaire réel d'une pièce et un cercle idéal. Les outils dimensionnels standard ne mesurent la dimension que dans une ou plusieurs directions et ne permettent pas de caractériser pleinement la circularité. Pour les pièces de précision, une machine de mesure de circularité peut faire tourner la pièce et enregistrer les variations de profil avant de calculer l'erreur de circularité.
Le contrôle de la circularité est essentiel pour les arbres, les bagues, les composants rotatifs de précision et les pièces rotatives à grande vitesse. Une circularité imparfaite peut engendrer des vibrations périodiques en fonctionnement à grande vitesse et affecter la stabilité et la durée de vie de l'équipement.
Inspection de concentricité
Le contrôle de concentricité évalue si les axes centraux des différentes parties cylindriques restent correctement alignés. Pour les composants comportant plusieurs épaulements, tourillons et alésages, la concentricité influe directement sur la précision d'assemblage et les performances de rotation.
- Vérifier la relation entre plusieurs paliers d'arbre
- Vérifiez le rapport d'axe entre les alésages intérieurs et les diamètres extérieurs.
- Vérifier la concentricité entre les différentes sections étagées
- Réduire l'excentricité de l'assemblage
- Minimiser les vibrations de rotation
- Améliorer la stabilité de fonctionnement des composants
Lors du contrôle de concentricité, il est impératif de choisir une surface de référence appropriée et de maintenir la pièce en place. Les composants de haute précision peuvent nécessiter des machines à mesurer tridimensionnelles ou des équipements spécialisés pour le contrôle de la circularité.
Inspection du faux-rond
Le faux-rond radial et le faux-rond axial sont des contrôles géométriques courants pour les pièces usinées par commande numérique. Lors de la mesure, la pièce est généralement montée sur un dispositif de précision ou un plateau rotatif, tandis qu'un comparateur à cadran ou un comparateur numérique est utilisé pour mesurer le déplacement. La variation de l'indicateur, lors de la rotation de la pièce, représente le faux-rond correspondant.
Le contrôle du faux-rond permet d'identifier les erreurs de bridage, les problèmes de précision de la broche et les écarts d'usinage des composants. Si le faux-rond dépasse la tolérance spécifiée, le fabricant doit vérifier la référence de la pièce, l'état du mandrin, la précision de la broche et le programme d'usinage.
Méthodes d'inspection des filetages en tournage CNC
Les composants filetés sont largement utilisés dans les assemblages mécaniques, les équipements hydrauliques, les pièces automobiles et les machines d'automatisation. Le contrôle des filetages ne se limite pas à la vérification du diamètre extérieur, du diamètre intérieur et de la longueur du filetage. Il peut également être nécessaire de vérifier le pas, le profil du filetage, la longueur utile du filetage et les performances d'accouplement. Les filetages extérieurs standard peuvent être contrôlés à l'aide de calibres annulaires, tandis que les filetages intérieurs peuvent être contrôlés à l'aide de calibres à bouchon. Les filetages de précision peuvent nécessiter des micromètres de filetage, la méthode à trois fils ou des équipements de mesure de filetage spécifiques.
Inspection des calibres à bague filetée et des calibres à bouchon
Les calibres annulaires sont couramment utilisés pour le contrôle des filetages extérieurs, tandis que les calibres à bouchon sont utilisés pour le contrôle des filetages intérieurs. Les calibres « passe/ne passe pas » permettent de déterminer rapidement si un filetage répond aux exigences d'accouplement spécifiées et sont particulièrement utiles dans la production en série par tournage CNC.
- Vérifier l'état d'accouplement du filetage
- Identifier les profils de fil anormaux
- Vérifier la longueur de filetage effective
- Identifiez rapidement les composants hors tolérance
- Convient à la production en série
- Améliorer l'efficacité des inspections
Les calibres de filetage doivent être maintenus propres pendant le contrôle. Les copeaux ou les contaminants peuvent perturber l'engagement et fausser les résultats. Les calibres eux-mêmes doivent être étalonnés selon un calendrier établi.
Inspection du pas et du profil du filetage
Les filetages de haute précision exigent une vérification précise du pas et du profil. Un pas incorrect peut empêcher un bon engagement, tandis qu'un profil anormal peut affecter la résistance de la connexion et l'étanchéité. Il convient de sélectionner les outils de mesure de filetage appropriés en fonction de la norme applicable et des exigences du composant.
Le filetage de précision exige une attention particulière à l'usure des outils et aux paramètres d'usinage. Si la qualité du filetage se dégrade progressivement lors de la production en série, cela peut être dû à l'usure des outils ou à des erreurs de synchronisation entre la broche et le système d'avance. Un ajustement rapide du processus permet d'éviter la production de nouveaux défauts.
Méthodes d'inspection de la rugosité des surfaces de tournage CNC
La qualité de surface influe sur le frottement, l'étanchéité, la résistance à l'usure et les performances d'assemblage. Les surfaces cylindriques externes, les alésages internes, les faces d'extrémité et les rainures usinées par CNC présentent généralement des marques d'usinage, et leur rugosité doit être contrôlée conformément aux spécifications du composant. L'inspection visuelle permet d'identifier les rayures, les bosses et les bavures apparentes, mais ne permet pas de déterminer avec précision la rugosité microscopique. Les composants de précision nécessitent donc un rugosimètre.
Inspection par testeur de rugosité de surface
Un rugosimètre utilise une sonde qui parcourt la surface usinée afin de mesurer les variations microscopiques du profil et de calculer les paramètres de rugosité correspondants. Le point de contrôle doit être représentatif de l'état réel de la surface, et le sens de mesure doit être choisi en fonction du profil de tournage.
- Inspecter les surfaces cylindriques externes
- Inspecter les surfaces internes de l'alésage
- Vérifier la qualité de la face d'extrémité
- Inspecter les surfaces d'étanchéité
- Vérifier la précision des surfaces de contact
- Comparer les résultats aux exigences de rugosité spécifiées
Lors des mesures, la sonde doit être protégée des copeaux, de l'huile et des bavures. Pour les surfaces critiques, les mesures doivent être effectuées aux mêmes positions et dans les mêmes directions afin d'améliorer la comparabilité des données.
Inspection visuelle et des défauts de surface
Outre les valeurs numériques de rugosité, les composants doivent être contrôlés afin de détecter d'éventuels défauts d'usinage visibles. Les défauts courants incluent les bavures, les rayures, les bosses, les marques de vibration, les dommages thermiques, les marques d'arêtes rapportées et l'usinage incomplet. Pour les composants d'étanchéité, les arbres de précision et les pièces dont l'aspect est critique, les défauts de surface peuvent affecter directement les performances finales.
L'inspection visuelle peut constituer une méthode de contrôle de base. Pour les défauts de petite taille ou difficiles à déceler, des loupes, des microscopes ou des systèmes de vision industrielle peuvent offrir des capacités d'inspection complémentaires.
Inspection de la première pièce, en cours de fabrication et finale par tournage CNC
Le contrôle qualité ne doit pas se limiter à la phase d'usinage. Il doit être intégré au processus de production. Le contrôle de la première pièce vérifie la conformité du programme et du paramétrage machine. Le contrôle en cours de production surveille les variations dimensionnelles pendant la fabrication par lots. Le contrôle final vérifie la conformité des composants finis aux exigences techniques et aux attentes du client. Ces différentes étapes de contrôle contribuent à réduire les risques de production.
Inspection de la première pièce
Le contrôle de la première pièce est une étape cruciale avant le lancement de la production en série. Les opérateurs doivent vérifier les dimensions critiques, les tolérances géométriques, les filetages et la qualité de surface conformément aux plans techniques et aux exigences du processus, tout en s'assurant de la justesse de la compensation d'outil, des coordonnées de travail et des programmes d'usinage.
- Vérifier les diamètres externes critiques
- Vérifier les dimensions de l'alésage intérieur
- Vérifiez les longueurs et les pas
- Inspecter les filetages
- Vérifier le faux-rond
- Inspecter la qualité de la surface
- Confirmer les tolérances critiques
La production en continu peut démarrer dès la validation du premier composant. Cela réduit considérablement le risque de rebuts importants dus à des erreurs de programmation ou de configuration.
En cours d'inspection
Le contrôle en cours de production permet de surveiller les variations dimensionnelles et qualitatives. Lors de l'usinage continu, les outils de coupe s'usent progressivement, et les dimensions des pièces peuvent se modifier lentement. Un échantillonnage régulier permet d'identifier ces variations et d'ajuster la compensation des outils.
La fréquence des inspections doit être déterminée en fonction de la précision des composants, du matériau, du volume de production et de la durée de vie des outils. Les composants de haute précision et les matériaux coûteux nécessitent généralement un contrôle plus rigoureux du processus.
L'inspection finale
L'inspection finale vérifie la conformité des composants finis aux plans techniques, aux documents de processus et aux exigences de qualité du client. Outre les dimensions critiques, les inspecteurs peuvent être amenés à contrôler les filetages, la rugosité de surface, les tolérances géométriques et la qualité visuelle, conformément aux spécifications du composant.
Pour les composants de précision critiques, des dossiers d'inspection complets peuvent être conservés, incluant les numéros d'identification des composants, les éléments contrôlés, les résultats de mesure, les durées d'inspection et les informations sur l'inspecteur. Ces dossiers garantissent la traçabilité de la qualité et contribuent à l'amélioration continue des processus.
Gestion de l'environnement d'inspection des tours CNC et des outils de mesure
Les résultats d'un contrôle dépendent non seulement de l'équipement de mesure, mais aussi de la température, de la propreté, de la précision des instruments de mesure et de la technique de l'opérateur. Les composants métalliques se dilatent ou se contractent en fonction des variations de température ; un contrôle de haute précision exige donc un environnement relativement stable. Avant la mesure, il convient d'éliminer de la pièce le liquide de refroidissement, les copeaux, les bavures et autres contaminants. Les instruments de mesure doivent également être vérifiés afin de s'assurer qu'ils sont dans leur période d'étalonnage. Les instruments courants tels que les micromètres, les comparateurs à cadran, les pieds à coulisse et les jauges nécessitent un étalonnage régulier et un entretien approprié.
Température d'inspection de contrôle
La température influe considérablement sur le contrôle dimensionnel de haute précision. Les composants venant d'être usinés à grande vitesse peuvent être plus chauds que l'environnement d'inspection. Les mesurer immédiatement peut engendrer des écarts dimensionnels. Le contrôle de précision exige généralement que le composant atteigne une température stable avant la mesure.
- Maintenir des conditions d'inspection stables
- Évitez de mesurer immédiatement les composants chauds.
- Contrôler la différence de température entre la pièce et l'outil de mesure
- Réduire les erreurs de mesure liées à la température
- Accorder aux composants de précision un temps de stabilisation thermique suffisant
Un contrôle précis de la température améliore la fiabilité des données dimensionnelles de haute précision.
Renforcer la gestion de l'étalonnage des outils de mesure
Les instruments de mesure peuvent s'user ou perdre en précision après une utilisation prolongée. Même en respectant la procédure de mesure, un équipement imprécis peut produire des résultats erronés. Les fabricants doivent établir des programmes d'étalonnage en fonction du type d'instrument de mesure, de sa fréquence d'utilisation et de sa classe de précision.
Les instruments de mesure courants doivent être maintenus propres et rangés correctement afin d'éviter les dommages causés par les chocs, la corrosion et les charges anormales. Les équipements d'inspection de haute précision doivent également faire l'objet d'un suivi détaillé de leur état et d'une documentation d'étalonnage.
La technologie d'inspection des tours CNC améliore la qualité d'usinage
Le contrôle des pièces tournées CNC ne se limite pas à la mesure de quelques dimensions. Il combine le contrôle dimensionnel, le contrôle des tolérances géométriques, le contrôle des filetages, le contrôle de la qualité de surface, le contrôle de la première pièce, le contrôle en cours de production et le contrôle final afin de déterminer la qualité des composants. Les diamètres et longueurs extérieurs peuvent être rapidement vérifiés à l'aide de pieds à coulisse et de micromètres. Les alésages intérieurs peuvent être contrôlés avec des instruments de mesure d'intérieur. Les filetages peuvent être contrôlés à l'aide de calibres annulaires et de calibres à bouchon. La circularité, la concentricité et le faux-rond peuvent être contrôlés à l'aide de comparateurs à cadran, de testeurs de circularité ou de machines à mesurer tridimensionnelles, selon la précision requise. La rugosité de surface peut être mesurée avec des rugosimètres dédiés pour obtenir des données plus fiables. Dans la production en série de pièces tournées CNC, le contrôle de la première pièce réduit les erreurs de programmation et de réglage, le contrôle en cours de production identifie les variations dimensionnelles dues à l'usure des outils et le contrôle final confirme que les composants finis répondent aux exigences de livraison. Parallèlement, la température de contrôle, l'état de la pièce, l'étalonnage des outils de mesure et les procédures opératoires normalisées doivent être contrôlés de manière rigoureuse. La mise en place d'un processus d'inspection systématique permet aux fabricants de contrôler avec précision la qualité des composants, de réduire les défauts de lots et les retouches, et d'améliorer la cohérence dimensionnelle, la stabilité de la production et la fiabilité des produits dans les opérations de tournage CNC.
















