
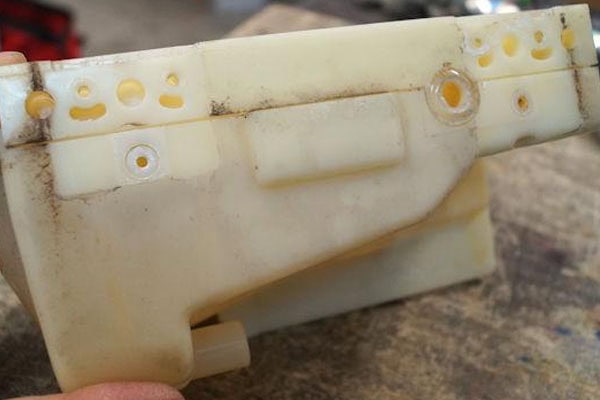
Après usinage CNC (fraisage, tournage ou perçage), les pièces en plastique blanc peuvent jaunir, présenter une décoloration jaune localisée ou des différences de couleur entre la zone usinée et le matériau d'origine. Pour les pièces blanches, les pièces de précision et les produits nécessitant la conservation de leur couleur d'origine, le jaunissement affecte non seulement l'aspect, mais peut également induire les clients en erreur et leur faire croire que le matériau a vieilli, que la température d'usinage était trop élevée ou que des matières premières non conformes ont été utilisées. Lors de la production, la résistance thermique du matériau, la chaleur générée pendant l'usinage, l'état de l'outil, la durée d'usinage, les paramètres de coupe et les méthodes de nettoyage ultérieures peuvent tous influencer le jaunissement des plastiques blancs. Les caractéristiques de jaunissement varient également selon les matériaux plastiques. L'ABS, le PC, le PA, le POM, le PEEK, le PMMA et d'autres matériaux ont des structures chimiques et des propriétés de résistance thermique différentes ; leurs variations de couleur après exposition à des températures élevées, aux rayons ultraviolets, à l'oxydation et au frottement lors de l'usinage ne sont donc pas identiques. Certains matériaux conservent une couleur relativement stable dans des conditions normales de coupe CNC, tandis que d'autres peuvent présenter de légères colorations jaunes, jaune brunâtres, voire des marques de brûlure lorsque les températures localisées deviennent trop élevées.
Pourquoi les pièces en plastique blanc jaunissent-elles ?
Température d'usinage excessivement élevée
Lors de l'usinage CNC de plastique, des frottements et de la chaleur de coupe sont générés entre l'outil et la pièce. Si cette chaleur ne peut être dissipée rapidement, la température peut continuer à augmenter localement, entraînant une dégradation thermique ou des changements de couleur pour certains plastiques. Les matériaux blancs sont particulièrement sensibles à ces changements. Lorsque la température d'usinage est trop élevée, un jaunissement est plus susceptible d'apparaître dans les zones de coupe continue, au fond des rainures profondes, autour des ouvertures de trous et le long des bords fins. Si les conditions suivantes se produisent pendant l'usinage, il convient de vérifier une éventuelle surchauffe :
- Des marques jaunes ou brun clair apparaissent sur la surface usinée.
- Les copeaux de plastique présentent une adhérence anormale ou des changements de couleur.
- Une odeur de brûlé apparaît localement sur la partie concernée.
- Des bavures ou un ramollissement évidents apparaissent le long des bords usinés.
L'usure des outils augmente le frottement
L'état de l'outil influe sensiblement sur la couleur des plastiques blancs. Un outil bien affûté permet un usinage relativement fluide. En revanche, lorsqu'il s'use, la compression et le frottement entre le tranchant et le plastique augmentent. La chaleur générée par ce frottement se concentre alors sur une surface réduite, ce qui peut entraîner une élévation localisée de la température. L'utilisation continue d'un outil visiblement usé pour l'usinage de pièces en plastique blanc peut non seulement provoquer un jaunissement, mais aussi une augmentation des bavures, des filaments et de la rugosité de surface.
Quelles sont les conditions d'usinage susceptibles de provoquer un jaunissement des plastiques blancs ?
Les variations de couleur après usinage de plastiques blancs sont liées au matériau lui-même ainsi qu'aux conditions d'usinage CNC. Même avec un même matériau, la couleur finale de la surface peut différer selon l'outil, la vitesse de broche, l'avance ou la méthode d'usinage.
Paramètres de coupe incorrects
Une vitesse de broche plus élevée n'améliore pas nécessairement les résultats d'usinage des plastiques. Si la vitesse de broche est trop élevée et que l'avance et la profondeur de passe ne sont pas correctement adaptées, une chaleur de frottement excessive peut se générer entre l'outil et le matériau. Pour les pièces en plastique relativement fines, si l'outil reste trop longtemps au même endroit, la température locale peut continuer d'augmenter. La dissipation de la chaleur est particulièrement difficile lors de l'usinage de petits rayons, de rainures étroites et de zones confinées. Par conséquent, les paramètres de coupe pour l'usinage des plastiques blancs doivent être ajustés en fonction de la nuance du matériau, de la taille de l'outil et de la structure de la pièce, plutôt que d'appliquer directement les paramètres d'usinage utilisés pour les métaux.
Élimination insuffisante des copeaux
Les copeaux de plastique ont un effet isolant. Lorsqu'une grande quantité de copeaux s'accumule autour de l'outil, la chaleur s'évacue plus difficilement de la zone d'usinage. Ce phénomène est particulièrement marqué lors de l'usinage de rainures profondes, de trous profonds et de trous borgnes. Si les copeaux ne peuvent être évacués rapidement, l'outil risque de les recouper, augmentant ainsi la friction et la chaleur. L'utilisation d'air comprimé, une conception optimisée des trajectoires d'outil et une meilleure évacuation des copeaux permettent de réduire leur accumulation prolongée dans la zone d'usinage.
Temps d'usinage excessivement long
L'usinage continu d'une même zone pendant une période prolongée peut également entraîner une accumulation de chaleur localisée. Pour les petits trous, les rainures étroites ou les surfaces courbes complexes sur des pièces en plastique blanc, les mouvements répétés de l'outil dans une zone restreinte peuvent provoquer des différences de couleur à la surface du matériau en raison de l'échauffement continu. Le programme d'usinage doit minimiser les mouvements rapides inutiles et les coupes répétées, tout en assurant une évacuation fluide des copeaux.
Le matériau lui-même influe également sur le degré de jaunissement.
Les différents plastiques ont des résistances à la chaleur différentes.
Le terme « plastique blanc » ne désigne pas un matériau unique. Il fait référence à une couleur d'aspect obtenue par différents plastiques selon diverses formulations et traitements de coloration. Par conséquent, tous les plastiques blancs ne présentent pas la même résistance au jaunissement. Par exemple, le POM offre généralement une bonne stabilité dimensionnelle et une bonne usinabilité, mais des marques de surchauffe localisées peuvent apparaître dans des conditions d'usinage inappropriées. Des matériaux tels que l'ABS et le PC peuvent également être affectés par la température d'usinage. Le PA est relativement sensible à l'humidité, et ses performances d'usinage peuvent varier en fonction de l'état du matériau. Pour chaque matériau, il convient de consulter les plages de températures de transformation, la résistance à la chaleur et les conditions d'usinage recommandées par le fournisseur.
Le vieillissement des matières premières peut également entraîner des changements de couleur.
Certains plastiques blancs peuvent avoir subi un léger vieillissement avant l'usinage CNC. Si le matériau a été exposé à des températures élevées, aux rayons ultraviolets ou à un environnement humide pendant une période prolongée, des différences de couleur notables peuvent apparaître après usinage, même avec des paramètres d'usinage normaux. Par conséquent, si seules certaines pièces d'un même lot de matériau présentent un jaunissement, il convient de vérifier le lot de matière première, la durée de stockage et les conditions d'emballage, et non de se limiter à l'inspection de la machine CNC.
Questions fréquemment posées
Q : Le jaunissement du plastique blanc après usinage CNC signifie-t-il forcément qu'il a été brûlé ?
Pas nécessairement. Un léger jaunissement peut être lié à la température d'usinage locale, au frottement de l'outil ou à la stabilité de couleur intrinsèque du matériau. Si une décoloration brune ou jaune brûlé apparaît, accompagnée d'une odeur de brûlé, la zone d'usinage doit être inspectée plus attentivement afin de détecter une éventuelle surchauffe importante.
Q : Le remplacement de l'outil peut-il résoudre le problème du jaunissement des pièces en plastique blanc ?
Si le jaunissement est principalement dû à l'usure de l'outil, son remplacement par un outil affûté peut améliorer sensiblement l'état de la surface usinée. En revanche, si le problème est lié à la vitesse de broche, à l'avance, à la profondeur de passe, au vieillissement du matériau ou à la matière première elle-même, le simple remplacement de l'outil ne suffira pas à le résoudre complètement.
Q : Le plastique blanc peut-il retrouver sa couleur d'origine après avoir jauni ?
Cela dépend du degré de jaunissement. Si la décoloration est uniquement due à des éclats, de l'huile ou de légères marques d'usinage adhérant à la surface, un nettoyage ou un léger traitement de surface peut en améliorer l'aspect. Si le matériau a subi une dégradation thermique ou une brûlure importante, la couleur d'origine ne peut généralement pas être restaurée par un simple nettoyage.
In conclusion
Le jaunissement des pièces en plastique blanc après usinage est généralement lié à une accumulation de chaleur localisée, à l'usure de l'outil, aux paramètres de coupe, aux conditions d'évacuation des copeaux et aux propriétés intrinsèques du matériau. Pour les pièces en plastique exigeant une finition esthétique irréprochable, un contrôle rigoureux est indispensable tout au long du processus, du stockage des matières premières à l'usinage CNC. Les matières premières doivent être conservées à l'abri d'une exposition prolongée à des températures élevées, à une forte lumière ou à des environnements de stockage inadaptés. Leur nuance et leur couleur doivent être vérifiées avant usinage. Lors de l'usinage CNC, il convient de sélectionner des outils affûtés adaptés aux matières plastiques et de régler la vitesse de broche, l'avance et la profondeur de passe en fonction de la dureté du matériau, de la structure de la pièce et de la taille de l'outil. Dans les zones sujettes à l'accumulation de copeaux, telles que les rainures profondes ou étroites et les trous profonds, ces derniers doivent être évacués rapidement afin d'éviter les coupes répétées et la surchauffe par frottement. Si de légères marques jaunes apparaissent sur la surface usinée en cours de production, l'état de l'outil, les paramètres d'usinage et l'évacuation des copeaux doivent être contrôlés sans délai, plutôt que de poursuivre la production dans les conditions initiales.
Si le jaunissement est localisé, il convient de vérifier si l'outil est resté trop longtemps dans la zone, si la charge de coupe était excessive ou si des copeaux s'y sont accumulés. Si la couleur de la pièce entière change, il faut également contrôler les conditions de stockage des matières premières, le lot de matériau et les conditions environnementales avant et après usinage. Pour les produits exigeant une blancheur uniforme, un contrôle du premier échantillon peut être effectué avant la production en série afin de vérifier la conformité de la couleur, de la qualité de surface et des dimensions. Ainsi, le jaunissement après usinage CNC de pièces en plastique blanc n'est pas qu'un simple problème d'aspect. Il peut souvent refléter des variations de température, d'état de l'outil ou du matériau pendant l'usinage. L'utilisation d'outils affûtés, de paramètres de coupe appropriés, d'une évacuation efficace des copeaux et de conditions de stockage stables du matériau permet de réduire efficacement le risque de jaunissement dans la zone d'usinage et d'obtenir des pièces en plastique blanc d'une couleur plus uniforme et d'une qualité de surface stable.















