
Endoskopische Instrumente müssen üblicherweise auf engstem Raum Beobachtung, Positionierung, Greifen, Schneiden, Transportieren und weitere Funktionen ausführen. Daher müssen die Abmessungen, Passungen und Oberflächenbeschaffenheiten der internen Komponenten stabil bleiben. Im Vergleich zu allgemeinen mechanischen Teilen zeichnen sich chirurgische Teile für endoskopische Instrumente oft durch geringe Abmessungen, feine Strukturen, zahlreiche Bohrungen und relativ geringe Wandstärken aus. Einige Teile müssen zudem mit Linsen, Kathetern, Greifkomponenten oder anderen Präzisionsbauteilen montiert werden. Die CNC-Bearbeitung ermöglicht das präzise Schneiden von Metallen oder technischen Kunststoffen nach 3D-Zeichnungen und technischen Anforderungen und die Fertigung kundenspezifischer Teile durch Drehen, Fräsen, Bohren, Gewindeschneiden, Mikrobearbeitung und weitere Verfahren.
Welche Bearbeitungseigenschaften weisen endoskopische chirurgische Teile auf?
Da der Innenraum endoskopischer Instrumente begrenzt ist, müssen die Bauteile generell kleiner sein, ohne dabei an Festigkeit und Stabilität einzubüßen. Ein kleines Bauteil kann gleichzeitig Bohrungen, Nuten, Gewinde, Stufen und Passflächen aufweisen. Daher muss die Bearbeitungsreihenfolge im Voraus festgelegt werden, um Maßabweichungen durch wiederholtes Spannen zu minimieren.
Stabile Bearbeitung von kleindimensionalen Strukturen
Zu den gängigen Bauteilen endoskopischer Instrumente gehören Konnektoren, Hülsen, Positionier- und Greifkomponenten, Linsenhalterungen, Führungselemente und diverse nicht standardisierte Kleinteile aus Metall. Manche Bauteile weisen einen geringen Außendurchmesser auf, benötigen aber dennoch Innenbohrungen oder Stufen. Konventionelle Bearbeitungsverfahren stellen hier eine Herausforderung dar, Maßgenauigkeit und Oberflächenqualität gleichermaßen zu gewährleisten. CNC-Drehen eignet sich für Wellen, Hülsen und zylindrische Bauteile und ermöglicht die kontinuierliche Bearbeitung von Strukturen wie Außendurchmessern, Innenbohrungen, Stirnflächen, Nuten und Gewinden. Für Bauteile mit ebenen Oberflächen, unregelmäßigen Konturen und Bohrungen in verschiedenen Richtungen kann CNC-Fräsen oder Mehrachsenbearbeitung in Kombination mit CNC-Fräsen eingesetzt werden.
Steuerung der Bearbeitungskräfte für dünne Wände, feine Nuten und Mikrobohrungen
Einige endoskopische Komponenten weisen geringere Wandstärken auf, um die Gesamtgröße zu reduzieren. Ist die Schnittkraft während der Bearbeitung zu hoch, kann die Komponente leicht verformt werden, was die Montage beeinträchtigen kann. Daher müssen vor der Fertigung entsprechend der Komponentenstruktur eine geeignete Spannmethode und Bearbeitungsreihenfolge ausgewählt werden. Beispielsweise können zunächst die Hauptpositionierflächen und anschließend die Feinstrukturen bearbeitet werden. Bei dünnwandigen Bereichen kann die Schnittmenge pro Durchgang reduziert und in den nachfolgenden Bearbeitungsschritten eine Maßprüfung durchgeführt werden. Für feine Nuten, Mikrobohrungen und andere Merkmale sollten zudem entsprechend dimensionierte kleine Werkzeuge unter Kontrolle der Schnittbedingungen verwendet werden.
Montageabmessungen
Endoskopische chirurgische Komponenten werden selten unabhängig voneinander verwendet. Eine Hülse muss mit einer anderen Komponente verbunden werden, eine Positionierkomponente muss präzise in ihre Einbauposition gebracht werden und eine Greifstruktur muss eine reibungslose Bewegung gewährleisten. Daher können Bohrungsdurchmesser, Wellendurchmesser, Toleranzen, Koaxialität und Positionsmaße, die in den Zeichnungen angegeben sind, die Endmontage beeinflussen. Die Ermittlung dieser kritischen Maße vor der Bearbeitung kann den Produktionsprozess stabilisieren.
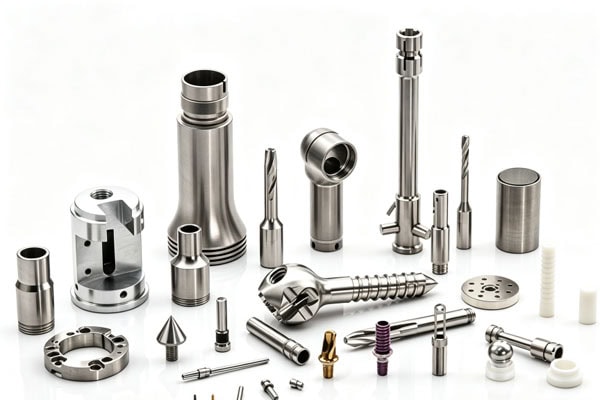
Wie man eine CNC-Bearbeitungslösung für endoskopische Teile entwickelt
Ingenieure müssen zunächst die Strukturmerkmale, das Material, die Toleranzen, die Oberflächenbehandlung und die Montageanforderungen des Bauteils prüfen und anschließend entscheiden, ob Drehen, Fräsen, Bohren, Gewindeschneiden oder die Mehrachsenbearbeitung geeignet ist. Endoskopische Bauteile sind in der Regel relativ kompakt. Eine ungünstige Bearbeitungsreihenfolge kann den Werkzeugverbrauch, die Anzahl der Aufspannungen und den Nachbearbeitungsaufwand erhöhen. Zudem kann es zu Verformungen in dünnwandigen Bereichen, Abweichungen der Bohrungsposition oder einer instabilen Oberflächenqualität kommen. Daher trägt die frühzeitige Entwicklung eines geeigneten Bearbeitungsablaufs dazu bei, die Produktionseffizienz zu steigern, Nacharbeiten zu reduzieren und sicherzustellen, dass die Bauteile die Anforderungen für die nachfolgende Montage und Anwendung erfüllen.
Zeichnungen und kritische Abmessungen bestätigen
Nach Erhalt von 3D-Dateien (z. B. STEP, STP, IGES) sowie technischen Zeichnungen (z. B. PDF, DWG, DXF) werden zunächst Struktur, Material, Abmessungen, Toleranzen, Oberflächenanforderungen und spezielle Kennzeichnungen des Bauteils geprüft. Besonderes Augenmerk gilt den Montagepositionen und kritischen Abmessungen. Die Fertigung kann hinsichtlich der allgemeinen Außenabmessungen gemäß den Zeichnungen erfolgen. Bohrungen, Nuten, Gewinde und Positionierungsflächen, die die Montage beeinflussen, werden im Fertigungsplan separat gekennzeichnet und entsprechende Prüfverfahren festgelegt.
Wählen Sie das Bearbeitungsverfahren entsprechend der Struktur aus.
Verschiedene Bauteile eignen sich für unterschiedliche Bearbeitungsmaschinen. Zylindrische Bauteile lassen sich in der Regel zunächst per CNC-Drehen bearbeiten; Bauteile mit komplexen ebenen Oberflächen und räumlichen Konturen können mittels CNC-Fräsen gefertigt werden; bei komplexen Strukturen in mehreren Richtungen kann die 5-Achs-CNC-Bearbeitung eingesetzt werden, um die Anzahl der Aufspannungen zu reduzieren. Die Website von TiRapid bietet CNC-Fräsen, CNC-Drehen, 5-Achs-CNC-Bearbeitung und Mikrobearbeitung an, sodass das Bearbeitungsverfahren entsprechend der Bauteilstruktur ausgewählt werden kann.
| Gängige Bearbeitungsverfahren für Bauteilstrukturen und wichtige Steuerungselemente | ||
| Hülsen, Wellenteile | CNC-Drehen | Außendurchmesser, Innenbohrung, Rundlauf |
| Kleine Gehäuse | CNC Fräsen | Lochpositionen, ebene Flächen, Wandstärke |
| Unregelmäßige Steckverbinder | 3-Achs-/5-Achs-Fräsen | Kontur, Positionsdimensionen |
| Feinnut- und Lochteile | Mikro-CNC-Bearbeitung | Nutbreite, Lochdurchmesser, Grate |
| Gewindeverbindungsteile | Drehen/Fräsen/Gewindeschneiden | Gewindeabmessungen, Passgenauigkeit |
Inspektion in den Bearbeitungsprozess integrieren
Endoskopische Komponenten eignen sich nicht für die Prüfung erst nach Abschluss der gesamten Bearbeitung. Kritische Maße können bereits im Halbfertigstadium überprüft werden, um Maßabweichungen frühzeitig zu erkennen und Material- und Zeitverluste durch die Fortsetzung der Bearbeitung zu vermeiden. Gängige Prüfverfahren umfassen Maßmessung, Bohrungsdurchmesserprüfung, Gewindeprüfung, Sichtprüfung und KMG-Prüfung. Die Website von TiRapid beschreibt die KMG-Prüfmöglichkeiten und deren Anwendung in der Qualitätskontrolle von CNC-Präzisionsteilen. Für Projekte mit höheren Anforderungen können entsprechende Maßprüfprotokolle gemäß Kundenzeichnungen erstellt werden. Dies erleichtert den Entwicklungs- und Einkaufsteams die Überprüfung, ob die Teile den Zeichnungsvorgaben entsprechen.
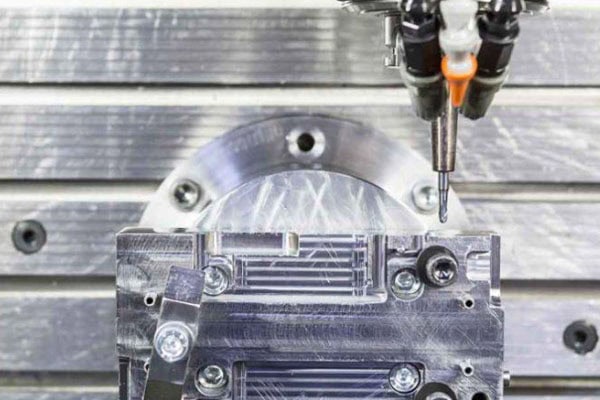
Wie man Materialien und Oberflächenbehandlungen für endoskopische chirurgische Teile auswählt
Die Materialauswahl beeinflusst direkt den Bearbeitungsaufwand, die Bauteilfestigkeit, die Korrosionsbeständigkeit und die nachfolgenden Bearbeitungsverfahren. Die tatsächliche Materialauswahl muss anhand der Anwendung des Bauteils, der Einsatzumgebung, der Montageanforderungen und der vom Kunden bereitgestellten technischen Spezifikationen erfolgen. Der Preis allein sollte nicht ausschlaggebend sein. Bei endoskopischen chirurgischen Bauteilen sind zudem die Biokompatibilität, die Hochtemperaturbeständigkeit, die Reinigungs- und Sterilisationsbeständigkeit sowie die Dimensionsstabilität im Langzeiteinsatz zu berücksichtigen. Unterschiedliche Materialien stellen unterschiedliche Anforderungen an Schnittgeschwindigkeit, Werkzeugverschleiß, Oberflächenrauheit und Verformungskontrolle. Diese müssen daher bereits in der Konstruktionsphase bewertet werden. Eine geeignete Materialauswahl verbessert nicht nur die Bearbeitungseffizienz, sondern reduziert auch Probleme bei der nachfolgenden Montage, Oberflächenbehandlung und Qualitätsprüfung.
Edelstahl eignet sich für Präzisionsbauteile.
Edelstähle wie 316L werden häufig für Komponenten medizinischer Geräte verwendet und bieten eine gute Korrosionsbeständigkeit und mechanische Eigenschaften. Edelstahl eignet sich je nach Konstruktion für Hülsen, Verbinder, Greifer, Strukturträger und andere Teile. Allerdings ist Edelstahl im Allgemeinen härter und schwieriger zu bearbeiten als herkömmliches Aluminium. Werkzeugverschleiß, Schnittwärme und Verformungen müssen daher während der Bearbeitung kontrolliert werden.
Titanlegierungen und technische Kunststoffe für Spezialkonstruktionen
Titanlegierungen bieten hohe Festigkeit bei relativ geringem Gewicht und eignen sich für bestimmte medizinische Geräte. Technische Kunststoffe wie PEEK weisen Eigenschaften wie Hitzebeständigkeit und Beständigkeit gegenüber chemischen Medien auf und können für spezifische Isolier-, Stütz- oder Strukturbauteile verwendet werden. Es ist zu beachten, dass die Materialbezeichnung allein nicht auf die klinische Eignung eines Bauteils schließen lässt. Die endgültige Materialgüte, die Oberflächenbehandlung, die Reinigungsanforderungen und die Einsatzumgebung müssen gemäß den Konstruktions- und Zulassungsanforderungen des jeweiligen Medizinprodukts festgelegt werden.
Die Oberflächenqualität muss je nach Anwendung bestimmt werden.
Nach der Bearbeitung können Bauteile Entgraten, Polieren, Passivieren, Elektropolieren oder andere spezifische Nachbehandlungen erfordern. Bei endoskopischen chirurgischen Teilen können Restgrate an den Kanten die Montage und Verwendung beeinträchtigen, daher muss die Entfernung scharfer Kanten in der Regel in die Bearbeitungsanforderungen einbezogen werden. Auch die Oberflächenbehandlung kann die Abmessungen beeinflussen. Ändern sich die Abmessungen einer Bohrung oder einer Passfläche nach der Nachbearbeitung, kann sich auch das Montagespiel ändern. Daher müssen die Anforderungen an die Oberflächenbehandlung vor der Produktion bestätigt und die damit verbundenen Maßänderungen in die Maßkontrolle einbezogen werden.
TiRapid-Produktionsprozess für kundenspezifische endoskopische Teile
Die kundenspezifische Fertigung endoskopischer chirurgischer Bauteile beginnt mit einer Konstruktionsdatei und umfasst anschließend Prozessbewertung, Prototypenfertigung, Qualitätskontrolle und Serienfertigung. Das Ingenieurteam analysiert zunächst das 3D-Modell, die 2D-Zeichnungen, das Material, die Toleranzen und die Anforderungen an die Oberflächenbehandlung, um die Eignung des Bauteils für die Bearbeitung zu prüfen und potenzielle Probleme durch dünne Wände, tiefe Bohrungen, feine Nuten oder komplexe Montagestrukturen zu identifizieren. Die Prototypenfertigung dient der Überprüfung von Abmessungen, Aussehen und Montageleistung. Basierend auf den Ergebnissen der Qualitätskontrolle können die Bearbeitungsparameter optimiert werden, bevor die Klein- oder Serienfertigung beginnt. Dieses Verfahren reduziert das Risiko von Nacharbeiten und ermöglicht es den Kunden, die Bauteilleistung und Anwendungsergebnisse vor der Serienproduktion zu bestätigen.
Zeichnungsauswertung und DFM-Empfehlungen
Nachdem Kunden CAD-Dateien und technische Zeichnungen eingereicht haben, führt TiRapid DFM-Prüfungen anhand der Bauteilstruktur durch. Dabei werden unter anderem Bohrungspositionen, Wandstärken, Werkzeugzugänglichkeit, Bearbeitungsreihenfolge und Materialauswahl berücksichtigt. Sollte ein bestimmtes Merkmal die Bearbeitung erschweren, können bereits vor Produktionsbeginn Änderungsvorschläge unterbreitet werden, anstatt bis zum Abschluss der Bearbeitung zu warten. Bei Medizinprodukteprojekten, die eine schnelle Entwicklung erfordern, kann diese frühzeitige Kommunikation wiederholte Prototypenfertigung reduzieren.
Prototypenbearbeitung und Maßprüfung
Nach Bestätigung des Prozesses beginnt die Prototypenfertigung. Prototypen dienen nicht nur der Überprüfung des Erscheinungsbilds, sondern auch der Montage, der Beweglichkeit, der Abmessungen und der Konstruktionsleistung. Beispielsweise muss nach der Fertigung eines Verbindungsstücks für eine endoskopische Greifvorrichtung dieses mit der entsprechenden Struktur montiert werden, um die Genauigkeit der Bohrungspositionen, den reibungslosen Lauf der Gewinde und mögliche Kollisionen zwischen beweglichen Komponenten zu prüfen. Nach der Prototypenfreigabe können die Produktionsparameter anhand des Feedbacks angepasst werden.
Kleinserienfertigung und Qualitätskontrolle
Nach bestandener Prototypenprüfung kann die Kleinserienfertigung gemäß den Projektanforderungen erfolgen. Hauptziel in dieser Phase ist die Sicherstellung der Maßgenauigkeit aller Bauteile, nicht die Erhöhung der Bearbeitungsgeschwindigkeit. Teile derselben Charge können stichprobenartig oder vollständig (100 %) gemäß den Zeichnungsvorgaben geprüft werden, wobei besonderes Augenmerk auf Bohrungsdurchmesser, Außendurchmesser, Gewinde, kritische Positionierungsmaße und Oberflächenbeschaffenheit gelegt wird. Bei komplexen Bauteilen kann die Maßprüfung durch den Einsatz von Koordinatenmessgeräten (KMG) unterstützt werden.
Verpackung und nachfolgende Fertigungsunterstützung
Präzisionskleinteile sind beim Transport stoß-, kratz- und vermischungsanfällig, daher muss die Verpackung in die Produktionsplanung einbezogen werden. Nach der Prüfung werden die Teile nach Teilenummern, Mengen und Kundenanforderungen klassifiziert und verpackt. TiRapid bietet neben CNC-Bearbeitung auch Blechbearbeitung und 3D-Druck an und unterstützt die Produktion von Prototypen und Kleinserien bis hin zur Serienfertigung. Die Website beschreibt zudem Mehrwertdienste wie CAD-Datei-Unterstützung, Montage, Beschaffung und Verpackungsdesign, wodurch die Kommunikation zwischen Kunden und verschiedenen Lieferanten reduziert wird.
Häufig gestellte Fragen
Können endoskopische chirurgische Teile in kleinen Stückzahlen gefertigt werden?
Ja. Bei der Entwicklung neuer Produkte kann zunächst die Fertigung von Einzelstücken oder Kleinserienprototypen durchgeführt werden, um Maße und Montagefähigkeit zu überprüfen, bevor die Serienproduktion beginnt. Dadurch lassen sich hohe Investitionen vermeiden, bevor das Design vollständig bestätigt ist.
Können CNC-Bearbeitungen sehr kleine endoskopische Teile bearbeiten?
Anhand der konkreten Zeichnung lässt sich die Machbarkeit prüfen. Bauteilabmessungen, Bohrungsdurchmesser, Nutbreite, Wandstärke, Material und Toleranzen beeinflussen das Bearbeitungsverfahren. Bei relativ kleinen Bauteilen ist vor der Angebotserstellung eine technische Bewertung erforderlich, um geeignete Werkzeuge, Ausrüstung und Bearbeitungslösungen zu ermitteln.
Welche Informationen werden üblicherweise für endoskopische Bauteile benötigt?
Generell empfiehlt es sich, 3D-Dateien wie STEP und STP zusammen mit technischen Zeichnungen, die Maß- und Toleranzvorgaben enthalten, bereitzustellen. Falls Materialzertifikate, Anforderungen an die Oberflächenbehandlung, Prüfberichte oder Verpackungsvorgaben vorliegen, können diese ebenfalls beigefügt werden. Je vollständiger die Informationen, desto genauer können wir Ihr Projekt bewerten und Ihnen ein Angebot unterbreiten.
Können Prototypen vor der Serienfertigung hergestellt werden?
Ja. Die Prototypenprüfung ist eine gängige Produktionsmethode bei der Entwicklung von Komponenten für medizinische Geräte. Prototypen helfen, Maß-, Montage- oder Strukturprobleme frühzeitig zu erkennen, bevor die Kleinserienfertigung beginnt. Dadurch lässt sich der Nachbearbeitungsaufwand nach der Serienbearbeitung reduzieren.
Der Vorteil der CNC-Bearbeitung liegt darin, dass Sonderteile nach spezifischen Zeichnungen gefertigt werden können, ohne dass Kunden ihre Konstruktionen an bestehende Produkte anpassen müssen. Bei Produkten in der frühen Entwicklungsphase können zunächst wenige Prototypen hergestellt werden, um die korrekte Montage der Komponenten vor der Serienproduktion zu bestätigen. Für Projekte, die bereits in Produktion sind, können Klein- oder Serienfertigung je nach Bedarf organisiert werden. Falls Sie bereits STEP-, STP-, PDF- oder andere Konstruktionsdateien für endoskopische Komponenten besitzen, können Sie diese direkt an TiRapid senden. Unsere Ingenieure prüfen zunächst die Teilestruktur und die Bearbeitungsanforderungen und erstellen anschließend passende Produktionsempfehlungen sowie ein Angebot. Dies vereinfacht den Prozess von der Zeichnung bis zum fertigen Produkt und ermöglicht die frühzeitige Erkennung potenzieller Bearbeitungsprobleme. Bei Projekten für endoskopische Instrumente, die präzise CNC-Teile erfordern, kann die Wahl eines Herstellers, der die gesamte Kommunikation, Bearbeitung, Prüfung und Lieferung übernimmt, Zwischenschritte reduzieren und die Projektabwicklung effizienter gestalten.
Email:
projects@tirapid.com
Telefon: +86 760 8999 8536
















