
Eine Halterung benötigt unter Umständen eine gebogene Kante, um ein angrenzendes Bauteil nicht zu berühren. Ein Gehäuse erfordert möglicherweise eine präzise geformte Innenwand, während eine Form eine durchgehende Oberfläche benötigt, die das fertige Produkt definiert. Profilfräsen erzeugt diese Merkmale, indem ein rotierender Fräser entlang einer programmierten Kontur geführt wird.
Für Produktentwickler und Einkäufer ist das Verständnis des Prozesses hilfreich, um eine Zeichnung in einen realisierbaren Fertigungsplan umzusetzen. Dieser Leitfaden erläutert die wichtigsten Methoden, Werkzeuge, Anwendungen und Konstruktionsentscheidungen und geht dabei auch darauf ein, was die Genauigkeit beeinflusst und welche Angaben bei einer Angebotsanfrage zu machen sind.
Was ist Profilfräsen?
Profilfräsen ist ein Bearbeitungsverfahren, bei dem Material entlang einer definierten Kontur abgetragen wird, um die Form eines Werkstücks zu erzeugen oder zu bearbeiten. Es können Außenkonturen, Innenwände und gekrümmte Oberflächen hergestellt werden. Bei der CNC-Bearbeitung positionieren koordinierte Maschinenbewegungen den Fräser so, dass seine Schneidkanten die gewünschte Geometrie erzeugen.
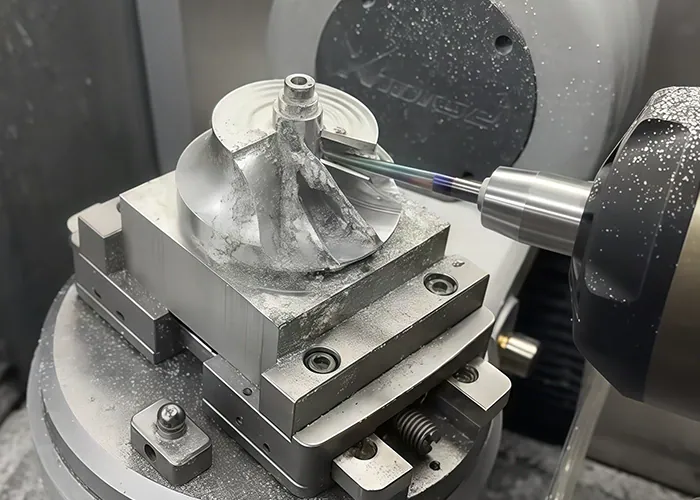
Wie der Fräser der Geometrie folgt
Die CAM-Software berechnet die Position des Fräsers relativ zur gewünschten Form unter Berücksichtigung von Durchmesser und Schnittgeometrie. Beim Seitenfräsen folgt der Werkzeugmittelpunkt einer Bahn, die vom fertigen Werkstück versetzt ist. Das CAM-System oder die Maschinensteuerung führt die entsprechende Fräserkompensation durch.
Dieser Versatz ermöglicht es der Schneide, das vorgegebene Profil zu erzeugen. Ein falscher Werkzeugdurchmesser oder eine falsche Kompensationseinstellung können dazu führen, dass die fertige Wand von ihrer vorgesehenen Position abweicht.
Profilfräsen ist ein Bearbeitungsvorgang, der auf einer geeigneten Fräsmaschine durchgeführt wird. Es ist nicht immer eine spezielle Maschine namens Profilfräsmaschine erforderlich.
Profilfräsen vs. Taschenfräsen und Planfräsen
Diese Operationen betreffen unterschiedliche Merkmale und treten häufig im selben Bearbeitungsprogramm auf.
| Produktion | Hauptziel | Typisches Merkmal |
| Profilfräsen | Eine definierte Kontur erzeugen oder fertigstellen | Gebogene Außenkante, Innenwand oder geformte Oberfläche |
| Taschenfräsen | Klares Material innerhalb eines begrenzten Bereichs | Vertiefung oder Hohlraum |
| Planfräsen | Erzeugen Sie eine breite, ebene Oberfläche | Oberseite oder Bezugsfläche |
Bei einem Gehäuse kann die Werkstatt zunächst den Rohling planfräsen, die Aussparung entfernen und anschließend die Wände mit einem Konturfräsverfahren bearbeiten. Die Kennzeichnung eines Merkmals als „innen“ bedeutet nicht automatisch, dass jeder Bearbeitungsschritt daran ein Taschenfräsen ist.
Was sind die wichtigsten Arten des Profilfräsens?
Eine sinnvolle Unterscheidung besteht zwischen planaren Konturen, Konturen mit unterschiedlichen Bearbeitungstiefen und kontinuierlich variierenden Oberflächen. Diese werden üblicherweise als 2D-, 2.5D- und 3D-Bearbeitung bezeichnet. Die Anzahl der Maschinenachsen ist ein separater Faktor, der von der Werkzeugzugänglichkeit und den erforderlichen Ausrichtungen abhängt.
2D- und 2.5D-Profilfräsen
Bei einem typischen 2D-Konturfräsvorgang folgt der Fräser einer ebenen Kontur in einer gewählten Tiefe. Durch die Wiederholung dieser Kontur in aufeinanderfolgenden Tiefen kann die Maschine eine höhere Wand bearbeiten oder um eine Platte herumfräsen.
Der Begriff 2.5D beschreibt üblicherweise Bauteile und Konstruktionsstrategien mit planaren Merkmalen auf verschiedenen Ebenen. Montageplatten, Stufenhalterungen und viele Gehäuseelemente fallen in diese Kategorie. Ihre Konturen können Kurven enthalten, ohne dass ein Freiformflächen-Werkzeugweg erforderlich ist.
3D Profilfräsen
Die dreidimensionale Profilbearbeitung erzeugt Oberflächen, deren Form über das Bauteil variiert, wie beispielsweise ein Formeinsatz oder ein Übergangsbereich. Der Werkzeugweg muss die Oberflächenneigung, die lokale Krümmung und den Kontaktpunkt des Fräsers berücksichtigen.
CAM-Strategien können aufeinanderfolgenden Höhenstufen folgen oder die Oberfläche in anderen Mustern durchlaufen. Steile und flache Bereiche können von unterschiedlichen Pfaden profitieren, da ein gleichmäßiger Abstand im Programm nicht zwangsläufig eine einheitliche Oberflächenstruktur bei wechselnden Hangneigungen erzeugt.
Wann Mehrachsenbearbeitung erforderlich ist
Eine 3-Achs-Maschine kann viele gekrümmte Oberflächen bearbeiten, sofern das Werkzeug diese aus einer festen Position erreichen kann. Zusätzliche Drehachsen sind hilfreich, wenn der Fräser schräge Flächen erreichen muss oder wenn durch Neigen der Freiraum vergrößert wird.
Bei der indexierten Bearbeitung wird das Werkstück zwischen den Schnittvorgängen neu ausgerichtet. Die simultane Mehrachsenbearbeitung ändert die relative Ausrichtung während des Schnitts. Beide Verfahren können die Neupositionierung reduzieren, die Wahl sollte jedoch von der Geometrie und den Einrichtungsanforderungen abhängen.
Wie funktioniert das Profilfräsverfahren?
Der Prozess beginnt mit der Teilegeometrie und den Abnahmekriterien und umfasst anschließend Programmierung, Einrichtung, Materialabtrag und Prüfung. Durch das Schruppen wird die Form vorgegeben, während nachfolgende Bearbeitungsschritte das gewünschte Profil vorbereiten und fertigen. Die Anzahl der Bearbeitungsschritte hängt vom Zustand des Rohmaterials und den herzustellenden Merkmalen ab.

Überprüfen Sie das CAD-Modell und planen Sie die Werkzeugwege.
Das Modell definiert die Sollgeometrie. Die Zeichnung legt Maße, Bezugspunkte, Toleranzen und Oberflächenanforderungen fest. Die Prüfung beider Dokumente hilft dem Hersteller, funktionale Schnittstellen von Oberflächen mit größerer Gestaltungsfreiheit zu unterscheiden.
Der Programmierer legt die Bearbeitungsgrenzen, Ein- und Austrittspunkte sowie Bereiche fest, die kleinere Werkzeuge erfordern. Die Simulation hilft, Kollisionen, nicht abgetragenes Material und unerwartete Bewegungen zu erkennen, bevor das Programm die Maschine erreicht.
Wenn nach dem Schruppen ein Fertigbearbeitungsvorgang folgt, muss das Programm genügend Material für die Nachbearbeitung erhalten, ohne dass dabei schwere, unebene Bereiche für den Schlichtfräser zurückbleiben.
Werkzeuge auswählen und Werkstück einrichten
Die Auswahl von Werkzeug und Vorrichtung erfolgt gemeinsam. Der Fräser benötigt Freiraum um die erforderliche Kontur, während das Werkstück während des gesamten Bearbeitungsprozesses abgestützt bleiben muss.
Die Außenprofilierung erfordert besondere Aufmerksamkeit, wenn ein Werkstück vom umgebenden Rohmaterial getrennt wird. Die Aufspannung kann Laschen, Opfermaterial oder eine andere Haltevorrichtung verwenden, um das Bauteil bis zum Abschluss des Schnitts sicher zu fixieren. Bei nachfolgenden Bearbeitungsschritten muss das verbleibende Material für die Haltevorrichtung berücksichtigt werden.
Grob-, Halbfertig- und Feinschliff des Profils
Beim Schruppen wird überschüssiges Material effizient abgetragen. Das Vorschlichten verfeinert bei Bedarf die Form und gleicht das verbleibende Aufmaß aus. Die Restbearbeitung nutzt ein geeignetes kleineres Werkzeug, um Material abzutragen, das mit einem größeren Fräser nicht erreichbar ist.
Die Endbearbeitung bringt das Werkstück auf die erforderlichen Abmessungen und Oberflächenbeschaffenheit. Einfache Profile benötigen unter Umständen nur einen Schruppgang mit anschließender Schlichtbearbeitung, während komplexe Oberflächen zusätzliche Bearbeitungsschritte erfordern können. Polieren oder andere Nachbearbeitungsverfahren werden separat spezifiziert, wenn die gefräste Oberfläche die Anwendungsanforderungen nicht erfüllt.
Entgraten und das fertige Teil prüfen
Nach der Bearbeitung werden die Grate entfernt, ohne die Funktionskanten zu beschädigen. Das Teil wird gereinigt und mit der Zeichnung verglichen.
Die Prüfung muss anhand der vorgegebenen Bezugspunkte und Abnahmekriterien erfolgen. Auch eine optisch glatte Oberfläche kann die falsche Form aufweisen; daher lässt sich anhand des Erscheinungsbildes allein nicht feststellen, ob ein Profil akzeptabel ist.
Welche Schneidwerkzeuge und -materialien werden verwendet?
Schaftfräser, Kugelfräser und Eckradiusfräser eignen sich für viele Profilierungsaufgaben in Metallen und technischen Kunststoffen. Gängige Werkstückmaterialien sind Aluminium, Stahl, Edelstahl und Titan. Das geeignete Werkzeug hängt von der Werkstoffgüte, der Geometrie des Werkstücks und der benötigten Reichweite ab.
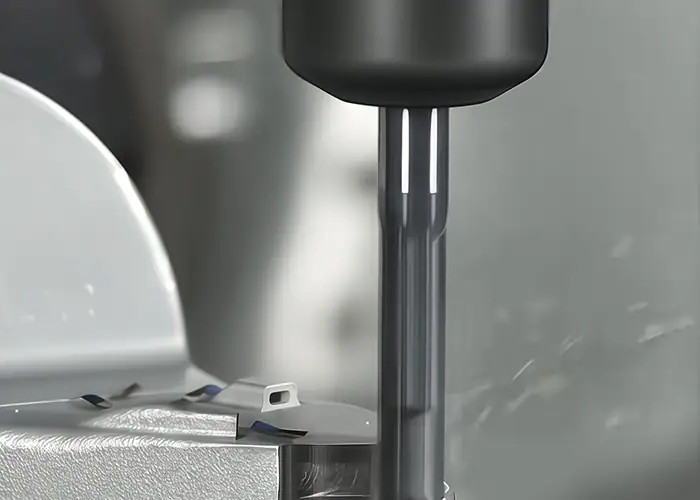
Flachfräser, Kugelfräser und Eckradiusfräser
| Werkzeug | Allgemeiner Gebrauch | Auswahlkriterien |
| Flachfräser | Gerade Wände, ebene Umrisse und barrierefreie Stufen | Der Durchmesser muss zu den Innenradien und dem verfügbaren Platz passen. |
| Kugelkopffräser | Überblendete Oberflächen und gekrümmte Profile | Kontaktposition und Durchgangsabstand beeinflussen die Oberflächenbeschaffenheit |
| Eckradiusfräser | Schrupp- und Feinbearbeitung kompatibler Oberflächen | Der Eckenradius des Werkzeugs muss zur modellierten Geometrie passen. |
| Spezial-Hinterschnittfräser | Vertiefungen, die mit Standardwerkzeugen nicht zugänglich sind | Der Abstand zwischen Hals, Schaft und Halterung muss überprüft werden. |
Bei Kugelfräsern sinkt die Schnittgeschwindigkeit in der Nähe der Werkzeugmitte stark ab. Werkzeugausrichtung und Kontaktpunkt sind daher entscheidend, insbesondere bei der Feinbearbeitung von Oberflächen. Die alleinige Wahl eines Kugelfräsers garantiert kein glattes Ergebnis.
Werkzeugdurchmesser, Reichweite und Schnittgeometrie
Ein größeres Werkzeug bietet zwar eine höhere Steifigkeit, muss aber in die kleinste zu bearbeitende Aussparung passen. Ein kleineres Werkzeug erreicht engere Bereiche, allerdings auf Kosten der Steifigkeit und der Abtragsleistung.
Verwenden Sie nur die für den Zugang notwendige Reichweite. Lange Werkzeuge und unnötige Spannutenlängen können das Schneidsystem flexibler gestalten. Auch der Freiraum des Halters muss berücksichtigt werden. Eine Schneide, die das Merkmal erreicht, ist unzureichend, wenn der Halter mit dem Werkstück kollidiert.
Materialüberlegungen für Metalle und Kunststoffe
Aluminiumlegierungen ermöglichen oft ein produktives Fräsen, wobei Spananhaftung und -abfuhr beachtet werden müssen. Stähle und Edelstähle erfordern Werkzeuge und Schnittbedingungen, die ihrer Güteklasse und ihrem Zustand entsprechen. Titanlegierungen stellen besondere Anforderungen an Wärmemanagement und Schnitthaltigkeit.
Technische Kunststoffe bringen verschiedene Herausforderungen mit sich, darunter Verzug durch das Spannen, Wärmeentwicklung und Dimensionsstabilität. Gefüllte Kunststoffe können zudem abrasiv wirken. Die Materialauswahl sollte mit den Anforderungen an das Bauteil beginnen, gefolgt von einem Bearbeitungsplan, der für das jeweilige Rohmaterial geeignet ist. Kühlung, Schmierung und Spanabfuhr müssen auf Material und Werkzeug abgestimmt sein. Ein einheitliches Kühlmittelverfahren ist nicht für jede Anwendung geeignet.
Was beeinflusst die Genauigkeit beim Profilfräsen und die Oberflächengüte?
Die Genauigkeit hängt vom Zusammenspiel von Maschine, Werkzeug, Vorrichtung und Werkstück ab. Die Oberflächengüte wird zudem durch die Schnittbedingungen sowie den Abstand und die Richtung der Werkzeugübergänge beeinflusst. Zuverlässige Ergebnisse erfordern die Kontrolle dieser Faktoren und ein auf die Zeichnung abgestimmtes Messverfahren.
Werkzeugdurchbiegung, Vibration und Maschinenbewegung
Schnittkräfte können das Werkzeug von seiner vorgesehenen Position ablenken. An einer hohen Wand kann dies zu Verjüngungen oder sich ändernden Maßabweichungen führen. Rundlauffehler verursachen eine ungleichmäßige Belastung der Schneidkanten, während Vibrationen sichtbare Muster hinterlassen und den Verschleiß beschleunigen können.
Der Werkzeugeingriff erhöht sich häufig in Innenecken. Ein Schnitt, der entlang eines geraden Abschnitts reibungslos verläuft, kann instabil werden, sobald der Fräser in den Radius eintritt. Durch Anpassen der Anfahr-, Eingriffs- oder Vorschubrichtung lässt sich diese Laständerung ausgleichen.
Die Maschinenbewegung ist auch bei Richtungswechseln relevant. Achsenpositionierungsfehler und Einschränkungen beim Abfahren eines vorgegebenen Pfades können die Kontur beeinflussen, insbesondere bei engen Übergängen. Werkzeugwegglättung und eine geeignete Vorschubsteuerung helfen der Maschine, der Geometrie ohne abrupte Änderungen zu folgen.
Werkstückspannung, Teilesteifigkeit und thermische Effekte
Eine dünne Wand kann sich beim Schneiden verformen und anschließend zurückfedern. Ein Werkstück kann im eingespannten Zustand korrekte Maße haben, sich aber nach dem Lösen bewegen, wenn die Vorrichtung es verformt hat.
Die Bearbeitungsreihenfolge ist wichtig, da der Materialabtrag die Steifigkeit verändert und Eigenspannungen abbauen kann. Temperaturänderungen während der Produktion und Messung können die Abmessungen zusätzlich beeinflussen. Der Prüfaufbau muss die vorgegebene Abnahmebedingung einschließlich aller erforderlichen Einspannungen gewährleisten.
Schnittparameter und Werkzeugwege für die Schlichtbearbeitung
Vorschub, Schnittgeschwindigkeit und Eingriffskraft müssen auf Werkzeug und Material abgestimmt sein. Zu geringe Schnittkraft kann Reibung verursachen, während zu hohe Belastung die Kräfte und das Beschädigungsrisiko erhöht.
Bei der Oberflächenbearbeitung entstehen durch aufeinanderfolgende Bearbeitungsgänge kleine Unebenheiten, sogenannte Wellen. Ihre Größe hängt von der Werkzeuggeometrie, der Oberflächenkrümmung und dem Abstand der Bearbeitungsbahnen ab. Eine Verringerung des Abstands kann die Oberflächengüte verbessern, verlängert aber die Bearbeitungszeit und beseitigt keine Vibrationen, die durch eine instabile Aufspannung verursacht werden.
Gleichlauf- und Gegenlauffräsen verändern die Spanbildung und die Kraftrichtung. Gleichlauffräsen wird häufig in geeigneten CNC-Systemen eingesetzt, die Wahl hängt jedoch auch vom Maschinenzustand, der Werkstückspannung und den Schnittbedingungen ab.
Überprüfung von Abmessungen, Profilen und Oberflächenqualität
Dimensionsmessungen ermitteln Größen und Abstände. Die Profilprüfung beurteilt die Form im Hinblick auf die vorgegebenen Anforderungen, gegebenenfalls unter Berücksichtigung von Bezugspunkten. Die Oberflächenrauheit beschreibt die Beschaffenheit in einem anderen Maßstab. Diese Prüfungen beantworten unterschiedliche Fragestellungen.
Zugängliche Abmessungen können mit geeigneten Messgeräten überprüft werden. Komplexe Profile erfordern Koordinatenmessungen oder optische Verfahren, während für die Rauheit ein geeignetes Oberflächenmessverfahren notwendig ist. Die Messunsicherheit muss der zu bewertenden Anforderung angemessen sein.
TiRapid kann Bearbeitungsfehler an geeigneten Merkmalen auf 0.01 mm genau steuern, wobei die entsprechenden Geometrie- und Abnahmekriterien bei der Zeichnungsprüfung festgelegt werden. Bei profilkritischen Bauteilen sind die zu steuernden Oberflächen zu identifizieren und die Messmethode festzulegen.
Wo wird Profilfräsen eingesetzt?
Profilfräsen kommt überall dort zum Einsatz, wo ein Bauteil eine kontrollierte Kontur oder geformte Oberfläche benötigt. Typische Anwendungsgebiete sind Formenbauteile, Strukturhalterungen, Gerätegehäuse und Präzisionsvorrichtungen. Sein Wert liegt in der Herstellung von Geometrien, die eine bestimmte Passung, ein bestimmtes Spiel oder eine bestimmte Umformfunktion ermöglichen.
Form- und Werkzeugoberflächen
Formeinsätze und Werkzeugkomponenten können gekrümmte Wände, sanfte Übergänge und geformte Oberflächen aufweisen, die die Geometrie auf ein anderes Produkt übertragen. Diese Merkmale werden durch Fräsen erzeugt, wobei die weitere Oberflächenbearbeitung je nach gewünschter Oberflächenbeschaffenheit ausgewählt wird.
Ein wichtiger Planungsaspekt ist der Übergang zwischen angrenzenden Bereichen. Ein harmonischer Übergang zwischen den Flächen kann ebenso wichtig sein wie das Erscheinungsbild eines einzelnen Werkzeugwegbereichs.
Luft- und Raumfahrt- und Automobilkomponenten
Strukturelle Halterungen und Gehäuse kombinieren häufig geformte Begrenzungen mit Montage- oder Positionierungselementen. Die Profilierung schafft Freiraum um benachbarte Bauteile und bildet Konturen, die durch die Tragwerksplanung vorgegeben sind.
Bei Leichtbauteilen können durch Materialabtrag dünne Bereiche entstehen, die sorgfältig abgestützt werden müssen. Der Fertigungsplan muss die Passung zwischen der fertigen Kontur und den Montageflächen berücksichtigen.
Teile für Automatisierungs-, Medizin- und Präzisionsgeräte
Automatisierungsanlagen verwenden kundenspezifische Platten, Greifer und Vorrichtungen, deren Konturen dem Werkstück oder dem umgebenden Mechanismus entsprechen. In Präzisionsinstrumenten und Medizingeräten können geformte Gehäuse und Komponentenschnittstellen ähnliche Pass- und Toleranzfunktionen erfüllen.
Die Anwendung legt zusätzliche Anforderungen fest, wie z. B. Materialdokumentation, Reinigung oder Oberflächenbehandlung. Diese Anforderungen sollten im Angebot enthalten sein, da die Erstellung des Entwurfs nur ein Teil der Lieferung des fertigen Bauteils ist.
Was sind die Vorteile und Grenzen des Profilfräsens?
Profilfräsen ermöglicht eine flexible Formgebung und einen wiederholbaren, programmierten Prozess. Seine praktischen Grenzen ergeben sich aus der Zugänglichkeit der Fräser, der lokalen Geometrie, der Stabilität der Aufspannung und dem Aufwand, der zur Erfüllung der Spezifikation erforderlich ist. Die Bewertung dieser Faktoren hilft zu entscheiden, ob es sich um eine wirtschaftliche Fertigungsmethode handelt.
Flexible Geometrie und wiederholbare Produktion
Werkzeugwege lassen sich bei Konstruktionsänderungen aktualisieren, was die Prototypenentwicklung und die Fertigung kundenspezifischer Bauteile unterstützt. Bestehende Programme und Vorrichtungen können zudem für die Serienproduktion wiederverwendet werden, sofern sich die Revisions- und Fertigungsanforderungen nicht ändern.
Die Wiederholgenauigkeit hängt weiterhin von der Kontrolle des Werkzeugzustands, von Korrekturen, Materialabweichungen und der Qualitätskontrolle ab. Die Wiederverwendung eines Programms ersetzt nicht die Prozessprüfungen zwischen den Chargen.
Werkzeugzugang, Innenecken und tiefe Merkmale
Ein Standard-Schaftfräser hinterlässt in der Schnittebene einen Radius an einer Innenecke. Um den Radius zu verringern, ist ein kleinerer Fräser erforderlich, was die Bearbeitung tieferer Strukturen erschweren kann.
Manche Hinterschneidungen lassen sich mit Spezialwerkzeugen oder durch eine andere Ausrichtung erreichen. Vollständig blockierte Bereiche erfordern hingegen möglicherweise eine Konstruktionsänderung oder ein anderes Verfahren. Eine funktional notwendige, scharfe Innenkante kann beispielsweise – abhängig von Zugänglichkeit und Geometrie – das Erodieren (EDM) eines geeigneten leitfähigen Materials erfordern.
Programmierung, Bearbeitungszeit und Kosten
Die Kosten steigen, wenn Merkmale eine aufwendige Werkzeugwegentwicklung, zusätzliche Aufspannungen oder eine verlängerte Nachbearbeitung erfordern. Kleine Werkzeuge, schwer zugängliche Oberflächen und detaillierte Prüfungen können ebenfalls zu einem Mehraufwand führen, der über die Gesamtgröße des Bauteils hinausgeht.
Bei einfachen, flachen Profilen kann sich ein Vergleich von Laser- oder Wasserstrahlschneiden lohnen, sofern deren Schnittkantenqualität und Maßgenauigkeit den Anforderungen entsprechen. Fräsen wird relevanter, wenn das Bauteil zusätzlich kontrollierte Wände, Stufen, bearbeitete Schnittstellen oder gekrümmte Oberflächen erfordert.
Wie lassen sich Teile für das Profilfräsen konstruieren und spezifizieren?
Konstruieren Sie das Bauteil so, dass es leicht zugänglich ist, eine stabile Auflagefläche bietet und die funktionalen Anforderungen klar definiert sind. Geben Sie dem Lieferanten ausreichend Informationen, damit er das komplette Bauteil inklusive Oberflächenbearbeitung und Prüfung bewerten kann. Die frühzeitige Klärung komplexer Details hilft, unnötige Nachbearbeitungen und Angebotsänderungen zu vermeiden.
Verbesserter Werkzeugzugriff und Unterstützung für schlanke Funktionen
Großzügige Innenradien sind dort zulässig, wo die Baugruppe dies zulässt. Bei Innenecken kann ein Spielraum über den gewählten Fräserradius hinaus die Anpassung des Eingriffs erleichtern. Der tatsächliche Radius sollte im Rahmen der Fertigungsprüfung festgelegt werden, anstatt ihn isoliert zu wählen.
Reduzieren Sie unnötige Tiefe bei schmalen Bauteilen und schaffen Sie Bereiche, die fixiert werden können, ohne die Oberflächen zu beschädigen. Falls dünne Wandstärken unerlässlich sind, besprechen Sie eine temporäre Abstützung oder eine Bearbeitungsreihenfolge, die das umgebende Material bis zu späteren Arbeitsgängen erhält.
Betrachten wir eine Abdeckplatte, die in ein Gehäuse passen muss. Eine kleine Aussparung an einer nicht funktionalen Ecke kann Platz für das Gegenstück schaffen und gleichzeitig die Verwendung eines praktischeren Fräsers ermöglichen. Der Konstrukteur sollte sicherstellen, dass die Änderung den Positionierkontakt, die Abdichtung und die Festigkeit der umgebenden Wand gewährleistet.
Funktionstoleranzen und Oberflächenanforderungen festlegen
Ermitteln Sie, welche Konturen ein Gegenstück positionieren, Freiraum schaffen oder eine Dichtungsgrenze definieren. Wenden Sie die Anforderungen entsprechend diesen Funktionen an und verwenden Sie dabei eindeutige Bezugspunkte und geeignete allgemeine Toleranzen.
Wenn eine Beschichtung oder sonstige Behandlung eine kritische Passung beeinflusst, geben Sie an, ob die Akzeptanzmaße vor oder nach diesem Prozess gelten. Geben Sie gegebenenfalls Kantenverläufe an, damit das Entgraten keine Funktionsgrenzen verändert.
Bei sichtbaren Oberflächen ist zwischen kosmetischen Erwartungen und gemessener Rauheit zu unterscheiden. Eine rein numerische Texturanforderung beschreibt möglicherweise weder akzeptable Werkzeugspuren noch deren Richtung.
Erstellen Sie eine klare Angebotsanfrage für TiRapid.
Eine sinnvolle Angebotsanfrage beinhaltet:
- Das aktuelle CAD-Modell und die überarbeitete Zeichnung.
- Materialgüte und gegebenenfalls erforderliche Lagerbedingungen.
- Prototyp-, Serien- oder erwartete Nachbestellungsmengen.
- Kritische Abmessungen, Bezugspunkte und Oberflächenanforderungen.
- Oberflächenbehandlung, Inspektionsberichte und Liefererwartungen.
Markieren Sie Bereiche, in denen Designänderungen akzeptabel sind. TiRapid kann dann den vorgeschlagenen Bearbeitungsansatz mit den Anforderungen abgleichen, die unverändert bleiben müssen. Achten Sie beim Vergleich der Angebote darauf, dass jedes Angebot den gleichen Umfang an Zeichnungsrevision, Oberflächenbearbeitung und Verifizierung abdeckt.
Häufig gestellte Fragen
Ist Profilfräsen dasselbe wie Konturfräsen?
Die Begriffe überschneiden sich häufig bei der Beschreibung der Bearbeitung entlang einer definierten Form. In CAM-Software kennzeichnet ein Befehl wie 2D-Kontur oder 3D-Kontur jedoch eine spezifische Vorgehensweise. Prüfen Sie daher die Geometrie und den Werkzeugweg, anstatt sich allein auf den Namen zu verlassen.
Kann durch Profilfräsen scharfe Innenkanten erzeugt werden?
Ein Standard-Schaftfräser kann keine perfekt scharfe Innenkante in der Schnittebene erzeugen. Geben Sie den größtmöglichen Radius an, den die Baugruppe zulässt, oder besprechen Sie eine Eckenausrundung oder einen geeigneten Nachbearbeitungsschritt, wenn die Konstruktion eine schärfere Kante erfordert.
Benötigt man zum Profilfräsen immer eine 5-Achs-Maschine?
Nein. Eine 3-Achs-Maschine kann viele ebene Konturen und gut zugängliche gekrümmte Oberflächen herstellen. Zusätzliche Achsen sind dann sinnvoll, wenn sie den Werkzeugzugang, die Werkzeugausrichtung oder die Anzahl der für das Werkstück benötigten Aufspannungen verbessern.
Fazit
Das Profilfräsen erzeugt die Konturen und geformten Oberflächen, die es Teilen ermöglichen, sich anzupassen, zu bewegen oder andere Produkte zu formen. Der Erfolg hängt von der Auswahl geeigneter Werkzeuge und Bearbeitungsstrategien ab, die der Geometrie entsprechen, sowie von der Kontrolle und Überprüfung der für die Anwendung relevanten Merkmale.
Für Ihr nächstes Projekt senden Sie TiRapid bitte das Modell, die Zeichnung und die Produktionsanforderungen. Eine gezielte Prüfung der kritischen Konturen, Oberflächenanforderungen und Prüfbedürfnisse bildet die Grundlage für eine optimale Bearbeitungsplanung und ein aussagekräftiges Angebot.
















