
Die Hauptspindel ist eine der wichtigsten Baugruppen einer CNC-Maschine. Sie erzeugt die für den Schneidprozess notwendige Drehbewegung, hält entweder das Schneidwerkzeug oder das Werkstück und beeinflusst direkt Bearbeitungsgeschwindigkeit, Drehmoment, Genauigkeit, Oberflächengüte und Prozessstabilität. Eine unpassende oder verschlissene Spindel kann die Maschinenleistung selbst dann einschränken, wenn das CNC-System und die Schneidwerkzeuge die Anforderungen erfüllen.
Dieser Leitfaden erklärt die Funktionsweise einer Hauptspindel, ihre wichtigsten Komponenten, gängige Antriebsarten, die Unterschiede zwischen Fräs- und Drehspindeln, wichtige Leistungsdaten, Auswahlkriterien, typische Ausfälle und Wartungsmaßnahmen. Er zeigt außerdem, wie die Spindelleistung die Bearbeitungsqualität und Produktivität beeinflusst.
Was ist A Hauptspindel In A CNC-Maschine?
Die Hauptspindel ist die rotierende Baugruppe, die die primäre Schnittbewegung in einer CNC-Maschine erzeugt. In einer Fräsmaschine dreht sie das Schneidwerkzeug, in einer Drehmaschine das Werkstück. Ihre Drehzahl, ihr Drehmoment, ihre Steifigkeit, ihr Rundlauf und ihr thermisches Verhalten beeinflussen die Bearbeitungsmöglichkeiten unmittelbar.
Was TWas macht die Hauptspindel während der CNC-Bearbeitung?
Beim CNC-Fräsen hält die Hauptspindel den Werkzeughalter und dreht Schaftfräser, Bohrer, Planfräser oder andere Schneidwerkzeuge. Die Spindel muss eine stabile Rotation beibehalten, während die Maschinenachsen den Fräser relativ zum Werkstück positionieren. Eine höhere Spindelstabilität ermöglicht einen gleichmäßigeren Schnitt unter wechselnden Belastungen.
Beim Drehen spannt die Hauptspindel das Werkstück über ein Spannfutter oder eine Spannzange ein und dreht es, während stationäre oder bewegliche Schneidwerkzeuge Material abtragen. Die Spindel muss daher Werkstückmasse, Spannkräfte, Radialkräfte und axiale Schnittkräfte bewältigen.
In beiden Fällen muss die Spindel die Kraft präzise und ohne übermäßige Vibrationen oder Durchbiegung übertragen. Die Drehbewegung mag einfach erscheinen, doch die Baugruppe vereint mechanische, elektrische, thermische und Steuerungsfunktionen.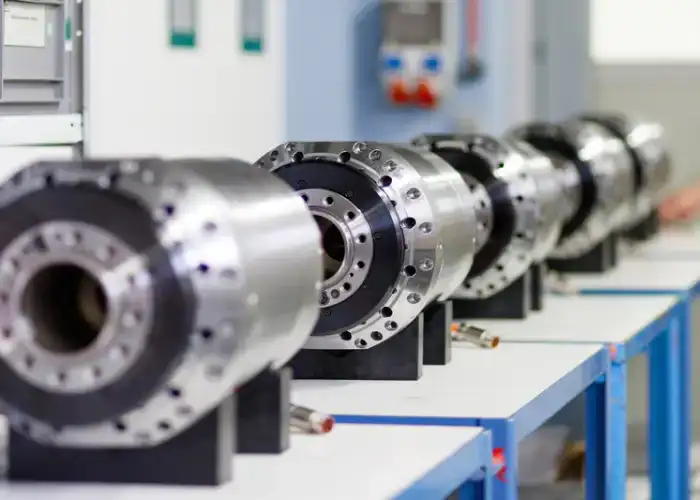
Warum TDie Hauptspindel ist von entscheidender Bedeutung. To Bearbeitungsleistung
Die Spindelleistung begrenzt, welche Werkstücke eine CNC-Maschine effizient bearbeiten kann. Eine Hochgeschwindigkeitsspindel eignet sich für kleine Werkzeuge und die Bearbeitung von Aluminium, während für die Bearbeitung von Stahl mit hohem Durchsatz oft ein höheres Drehmoment bei niedrigen Drehzahlen erforderlich ist.
Die Rotationsgenauigkeit beeinflusst auch das fertige Bauteil. Zu großer Spindelrundlauf führt dazu, dass die Schneide außermittig läuft, was die Bohrungsgenauigkeit verringern, den Werkzeugverschleiß erhöhen und unebene Oberflächenspuren hinterlassen kann.
Die thermische Stabilität ist ebenso wichtig. Da Lager und Motor Wärme erzeugen, kann sich die Spindel ausdehnen und ihre Position leicht verändern. Gut konzipierte Kühl- und Lagersysteme tragen dazu bei, diese Veränderung vorhersehbar und kontrolliert zu halten.
Was sind Tdie Hauptkomponenten Of A CNC-Maschinenspindel?
Die Spindel einer CNC-Maschine ist nicht einfach nur eine rotierende Welle. Sie umfasst normalerweise eine Spindelwelle, Lager, ein Antriebssystem, einen Motor, eine Werkzeug- oder Werkstückaufnahmeschnittstelle, Schmier-, Kühl- und Positionsrückmeldekomponenten, die als eine präzise Baugruppe zusammenarbeiten.
Spindelwelle Aund Wohnen
Die Spindelwelle ist das rotierende Strukturelement der Baugruppe. Sie überträgt das Drehmoment und trägt den Werkzeughalter, das Spannfutter oder eine andere Schnittstelle am Arbeitsende.
Das Gehäuse stützt die Spindellager und gewährleistet die Ausrichtung der gesamten Baugruppe. Seine Steifigkeit ist wichtig, da Verformungen die Lagergeometrie und die Werkzeugposition beeinflussen können.
Sowohl Welle als auch Gehäuse erfordern eine hohe Maßgenauigkeit. Lagersitze, Kegel, Schultern und Passflächen müssen konzentrisch sein, um Rotationsfehler zu minimieren.
Spindellager Aund Vorladen
Spindellager nehmen radiale und axiale Schnittkräfte auf und ermöglichen gleichzeitig hohe Rotationsgeschwindigkeiten. Präzisions-Schrägkugellager sind in Bearbeitungszentren weit verbreitet, da sie kombinierte Belastungen aufnehmen und gleichzeitig eine hohe Rotationsgenauigkeit gewährleisten können.
Die Lagervorspannung verringert das Lagerspiel und erhöht die Spindelsteifigkeit. Eine zu geringe Vorspannung kann die Steifigkeit verringern, während eine zu hohe Vorspannung die Wärmeentwicklung erhöht und die Lagerlebensdauer verkürzen kann.
Die Lageranordnung ist daher ein wesentlicher Bestandteil der Spindelkonstruktion. Hochgeschwindigkeitsfräsen und Schwerdrehbearbeitung können unterschiedliche Lagergrößen, Lagerabstände, Vorspannungen und Schmierstrategien erfordern.
Hauptspindelmotor Aund Antriebssystem
Der Hauptspindelmotor liefert die zum Drehen der Spindel benötigte Energie. Je nach Maschinenkonstruktion kann der Motor die Spindel über einen Riemen, Zahnräder, eine Direktkupplung antreiben oder direkt in die Spindel integriert sein.
Die Motoreigenschaften beeinflussen die verfügbare Drehzahl und das Drehmoment. Eine Spindel für große Schneidwerkzeuge benötigt möglicherweise ein hohes Drehmoment bei niedrigen Drehzahlen, während bei einer kleinen, schnelllaufenden Bearbeitungsspindel die Drehzahl im Vordergrund stehen kann.
Der Motor und der Antrieb sollten im Zusammenhang mit der Schneidanwendung betrachtet und nicht nur anhand der Nennleistung bewertet werden.
Werkzeughalter, Kegel, Spannfutter And Spannzangenschnittstellen
Die Spindelschnittstelle verbindet die Drehbewegung mit dem Schneidwerkzeug oder Werkstück. Fräsmaschinen verwenden üblicherweise standardisierte Werkzeughalterkegel, während Drehmaschinen oft Spannfutter oder Spannzangen einsetzen.
Die Schnittstelle muss eine starke Klemmkraft und präzise Rundlaufgenauigkeit gewährleisten. Verschmutzungen, Verschleiß oder Beschädigungen am Spindelkegel können den Werkzeugrundlauf erhöhen, selbst wenn die Spindellager intakt sind.
Die Wahl der Schnittstelle beeinflusst auch Werkzeuggröße, maximale Geschwindigkeit, Steifigkeit und die Fähigkeit zum automatischen Werkzeugwechsel.
Kühlung, Schmierung, And Encoder-Systeme
Da Lager und Motoren während des Betriebs Wärme erzeugen, verwenden Spindelsysteme je nach Drehzahl und Konstruktion häufig Luft-, Öl-, Fett- oder Flüssigkeitskühlung.
Schmierung reduziert die Lagerreibung und minimiert den Verschleiß. Sowohl zu viel als auch zu wenig Schmierstoff können Probleme verursachen, insbesondere bei Hochgeschwindigkeitsspindeln.
Encoder liefern dem CNC-Controller Rückmeldungen zu Geschwindigkeit, Ausrichtung und Position. Dies ermöglicht Funktionen wie Gewindeschneiden, Spindelausrichtung, synchronisiertes Drehen und kontrollierte Werkzeugwechsel.
Wie schneidet A Hauptspindelarbeiten?
Die Hauptspindel wandelt die Motorenergie in eine kontrollierte Drehbewegung um, während die Lager die Schnittkräfte aufnehmen und das CNC-System Drehzahl und Drehrichtung regelt. Ein zuverlässiger Spindelbetrieb setzt eine stabile Kraftübertragung, präzise Lagerlagerung und genaue elektronische Rückmeldung voraus.
Wie Motorleistung in Spindelrotation umgewandelt wird
Bei einem riemengetriebenen System dreht der Motor über einen Riemen eine mit der Spindel verbundene Riemenscheibe. Diese Anordnung dämpft einen Teil der Motorschwingungen und ermöglicht die Anpassung von Drehzahl und Drehmoment durch die Übersetzung der Riemenscheibe.
Getriebegetriebene Spindeln nutzen Zahnräder, um das Drehverhältnis zwischen Motor und Spindel zu verändern. Dadurch kann das Drehmoment bei niedrigen Drehzahlen für schwere Zerspanungsarbeiten erhöht werden.
Direktantriebe und integrierte Motoren reduzieren die Anzahl der Zwischengetriebekomponenten. Ihr einfacherer Kraftweg kann das Ansprechverhalten und die Leistung bei hohen Geschwindigkeiten verbessern.
Wie Lager Radialkräfte stützen Aund axiale Schnittkräfte
Die Schnittkräfte wirken nicht nur in eine Richtung. Beim Fräsen entstehen Radial- und Axialkräfte, die sich mit der Rotation des Fräsers ändern, während beim Drehen je nach Werkzeugposition erhebliche Radial-, Axial- und Momentenkräfte auftreten können.
Die Lageranordnung zentriert die Spindel und wirkt gleichzeitig diesen Kräften entgegen. Lagerabstand und Vorspannung tragen zur Steifigkeit der gesamten Spindel bei.
Wenn Lager verschleißen oder ihre Vorspannung nachlässt, kann die Spindel zusätzlichen Rundlauf, Vibrationen, Wärmeentwicklung und Geräusche entwickeln. Diese Veränderungen können sich schnell in den Bearbeitungsergebnissen bemerkbar machen.
Wie TDas CNC-System steuert Geschwindigkeit, Ausrichtung, Aund Position
Die CNC-Steuerung gibt anhand des Programms eine Zielspindeldrehzahl vor. Das Antriebssystem passt dann die Motorleistung an, um diese Drehzahl auch bei wechselnden Schnittlasten konstant zu halten.
Bei Bearbeitungsvorgängen wie dem Gewindeschneiden muss die Spindelbewegung präzise mit der Achsenbewegung abgestimmt sein. Die Steuerung nutzt die Rückmeldung des Encoders, um Rotation und Vorschub zu synchronisieren.
Die Spindelausrichtung ist auch für automatische Werkzeugwechsel und einige Drehbearbeitungen erforderlich. Genaues Feedback unterstützt daher sowohl die Schnittqualität als auch die Maschinenautomatisierung.
Was sind Tdie Haupttypen Of CNC-Spindeln?
CNC-Spindeln werden üblicherweise danach klassifiziert, wie die Motorleistung auf die Spindelwelle übertragen wird. Riemengetriebene, zahnradgetriebene, direkt angetriebene und mit eingebautem Motor ausgestattete Spindeln bieten jeweils unterschiedliche Kombinationen aus Drehzahl, Drehmoment, Kosten, Vibrationen, Wartungsaufwand und thermischem Verhalten.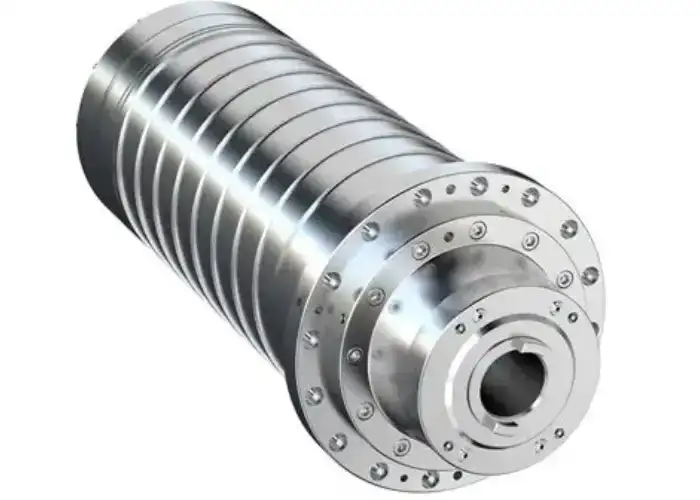
Riemengetriebene Spindeln
Riemengetriebene Spindeln verbinden Motor und Spindel über ein Riemen- und Riemenscheibensystem. Sie sind weit verbreitet, da die Konstruktion relativ einfach und kostengünstig ist.
Unterschiedliche Übersetzungsverhältnisse der Riemenscheiben ermöglichen eine flexible Anpassung von Drehzahl und Drehmoment. Der Riemen kann zudem Vibrationen absorbieren und das Antriebssystem vor plötzlichen Stoßbelastungen schützen.
Der Nachteil besteht darin, dass Riemen mit der Zeit verschleißen und zu Hitzeentwicklung, Vibrationen oder Geschwindigkeitsbegrenzungen führen können. Riemenspannung und -zustand erfordern daher regelmäßige Wartung.
Zahnradgetriebene Spindeln
Bei zahnradgetriebenen Systemen wird ein mechanisches Getriebe verwendet, um die Kraft vom Motor auf die Spindel zu übertragen.
Ihr Hauptvorteil liegt im hohen Drehmoment bei niedriger Spindeldrehzahl, wodurch sie sich für schwere Dreharbeiten, große Werkzeuge und aggressive Materialabtragung eignen.
Allerdings erhöhen Zahnräder die Komplexität, den Lärm, die Reibung und den Wartungsaufwand. Bei sehr hohen Drehzahlen kann ein Getriebesystem zudem mehr Wärme und Vibrationen erzeugen als eine direkte Konstruktion.
Direktantriebsspindeln
Eine Direktantriebsspindel verbindet den Motor mit der Spindel mit minimalen Getriebekomponenten.
Dadurch wird das Umkehrspiel reduziert und Beschleunigung, Ansprechverhalten und Laufruhe verbessert. Dieses Verfahren ist gängig bei Bearbeitungszentren, die ein ausgewogenes Verhältnis zwischen Geschwindigkeit und Genauigkeit erfordern.
Im Vergleich zu Getriebesystemen bieten Direktantriebe bei niedrigen Drehzahlen möglicherweise eine geringere Drehmomentverstärkung, daher sollten die tatsächlichen Drehmomentkurven sorgfältig geprüft werden.
Eingebaute Motorspindeln
Bei einer eingebauten Motorspindel ist der Motorrotor direkt mit der Spindelwelle integriert.
Diese Konstruktion ermöglicht sehr hohe Drehzahlen, da Riemen, Zahnräder und separate Kupplungen entfallen. Sie ermöglicht außerdem eine kompakte Spindelbaugruppe mit schneller Beschleunigung.
Das Wärmemanagement ist besonders wichtig, da der Motor im Inneren der Spindel Wärme erzeugt. Eine effektive Kühlung ist notwendig, um die Lebensdauer der Lager und die Formstabilität zu gewährleisten.
Gürtel Vs Gear Vs Direct Drive: Welcher ist besser?
Es gibt kein einziges bestes Antriebssystem. Riemenantriebe bieten praktische Kosten und Vielseitigkeit, Zahnradantriebe liefern ein starkes Drehmoment bei niedrigen Drehzahlen, und Direkt- oder integrierte Systeme sind aufgrund ihrer Geschwindigkeit und Reaktionsfähigkeit attraktiv.
Die richtige Wahl hängt von der Bearbeitungsaufgabe ab. Die Bearbeitung von grobem Stahl erfordert in der Regel andere Spindeleigenschaften als die Hochgeschwindigkeitsbearbeitung von Aluminium.
Ingenieure sollten das Drehmoment über den gesamten tatsächlichen Betriebsdrehzahlbereich vergleichen, anstatt sich nur auf die maximale Drehzahl oder die Motorleistung zu verlassen.
CNC-Frässpindel VHauptspindel der Drehbank
Die Spindel einer CNC-Fräsmaschine dreht das Schneidwerkzeug, während die Hauptspindel einer Drehmaschine das Werkstück dreht. Dieser Unterschied verändert die erforderlichen Schnittstellen, Lagerbelastungen, Drehzahlbereiche, Drehmomentkennlinien und die Werkstückspannung.
Wie A CNC-Frässpindel dreht sich Tdas Schneidwerkzeug
Eine CNC-Frässpindel hält einen Werkzeughalter in einem Präzisionskegel und dreht das Schneidwerkzeug mit der programmierten Geschwindigkeit.
Die Spindel muss eine breite Palette von Werkzeugen aufnehmen können, von kleinen Bohrern bis hin zu großen Planfräsern. Automatische Bearbeitungszentren benötigen zudem eine präzise Werkzeugspannung und -freigabe für den Werkzeugwechsel.
Eine hohe Rotationsgenauigkeit ist besonders wichtig bei der Verwendung von Werkzeugen mit kleinem Durchmesser, da selbst geringfügige Rundlauffehler zu ungleichmäßigen Schnittkräften zwischen den Werkzeugnuten führen können.
Wie Tdie Hauptspindel In A Drehmaschine dreht sich Tdas Werkstück
Die Hauptspindel einer Drehmaschine hält das Werkstück mittels eines Spannfutters, einer Spannzange, einer Planscheibe oder eines anderen Werkstückspannsystems.
Die Spindel muss die Masse und Trägheit des rotierenden Werkstücks aufnehmen und gleichzeitig den Schnittkräften widerstehen. Große Bauteile können deutlich höhere Rotationskräfte erzeugen als typische Fräswerkzeuge.
Bei Drehmaschinen mit angetriebenen Werkzeugen kann auch eine genaue Indexierung oder Positionierung der C-Achse erforderlich sein.
Werkzeughalterkegel Vs Chucks Aund Spannzangen
Die Schnittstellen von Frässpindeln sind für die präzise Positionierung und das Spannen von Schneidwerkzeugen optimiert. Gängige Konstruktionen konzentrieren sich auf Steifigkeit, Werkzeugwechselgeschwindigkeit und Rundlaufgenauigkeit.
Drehbankfutter sind so konstruiert, dass sie äußere oder innere Werkstückoberflächen spannen. Spannzangen sorgen für eine höhere Rundlaufgenauigkeit bei geeignetem Rundmaterial und kleineren Teilen.
Jede Schnittstelle beeinflusst Steifigkeit, Rundlauf, maximale Drehzahl und Einstellflexibilität, daher sollte sie sowohl zur Maschine als auch zur Anwendung passen.
Geschwindigkeit, Drehmoment, Aund Lastunterschiede
CNC-Frässpindeln benötigen oft höhere Drehzahlen, da die Fräser relativ klein sein können.
Drehspindeln können zwar mit niedrigeren Drehzahlen betrieben werden, benötigen aber ein hohes Drehmoment, insbesondere bei der Bearbeitung großer Durchmesser oder bei schweren Schnitten.
Hierbei handelt es sich eher um allgemeine Tendenzen als um feste Regeln. Beim Langdrehen kleiner Teile können sehr hohe Spindeldrehzahlen eingesetzt werden, während große Fräser ein erhebliches Drehmoment benötigen.
Welche Hauptspindelspezifikationen sind am wichtigsten?
Die wichtigsten Spindelspezifikationen sind nicht nur die maximale Drehzahl und die Motorleistung. Ingenieure sollten auch das Drehmoment über den gesamten Betriebsbereich, den Rundlauf, die Lagerkapazität, die Steifigkeit, die thermische Stabilität, die Schnittstellengröße und die Anforderungen an den Betriebszyklus bewerten.
Spulengeschwindigkeit Aund Drehzahlbereich
Die maximale Drehzahl gibt an, wie schnell sich die Spindel drehen kann, der nutzbare Drehzahlbereich hängt jedoch vom Werkzeugdurchmesser, dem Werkstückmaterial und dem Bearbeitungsvorgang ab.
Kleinere Werkzeuge benötigen in der Regel eine höhere Drehzahl, um die richtige Schnittgeschwindigkeit zu erreichen. Größere Werkzeuge benötigen eine geringere Drehzahl und erfordern oft ein höheres Drehmoment.
Ein breiter nutzbarer Drehzahlbereich verleiht der Maschine mehr Flexibilität bei Schrupp-, Bohr- und Schlichtbearbeitungen.
Drehmoment, Leistung, And Tdie Drehmoment-Drehzahl-Kennlinie
Leistung und Drehmoment hängen zwar zusammen, sollten aber nicht als ein und dieselbe Spezifikation betrachtet werden.
Schwere Zerspanung bei niedriger Drehzahl erfordert Drehmoment. Bei Hochgeschwindigkeitsbearbeitung kommt es eher darauf an, bei hohen Drehzahlen ausreichend Leistung aufrechtzuerhalten.
Die Drehmoment-Drehzahl-Kennlinie zeigt das tatsächliche Verhalten der Spindel über ihren gesamten Betriebsbereich. Dies ist aussagekräftiger als ein einzelner maximaler Drehmoment- oder Leistungswert.
Läuft aus Aund Rotationsgenauigkeit
Der Rundlauf beschreibt, wie weit die rotierende Spindel oder das Werkzeug von seiner idealen Achse abweicht.
Zu starker Rundlauffehler kann Löcher vergrößern, die Oberflächenkonsistenz verringern und die einzelnen Schneidkanten ungleichmäßig belasten.
Bei kleinen Werkzeugen und Präzisionsbearbeitungen ist ein geringer Spindelrundlauf besonders wichtig, da der Fehler im Verhältnis zum Werkzeugdurchmesser groß wird.
Tragfähigkeit Aund Spindelsteifigkeit
Lagergröße, -typ, -anordnung und -abstand beeinflussen die Spindelsteifigkeit.
Eine höhere Steifigkeit hilft, der Ablenkung durch Schnittkräfte entgegenzuwirken und kann Rattern bei der Bearbeitung schwerer Werkstücke reduzieren.
Eine Spindel, die lediglich auf maximale Steifigkeit ausgelegt ist, eignet sich jedoch möglicherweise nicht für sehr hohe Drehzahlen. Die Konstruktion erfordert ein ausgewogenes Verhältnis zwischen Steifigkeit, Drehzahl, Wärmeentwicklung und Lagerlebensdauer.
Thermische Stabilität Aund Kühlleistung
Durch Hitze verändern sich die Spindelabmessungen und die Lagervorspannung.
Bei unvorhersehbarem Anstieg der Spindeltemperatur kann sich die Werkzeugposition verschieben und die Bearbeitungsmaße können sich während langer Produktionszyklen verändern.
Ein stabiles Kühlsystem trägt zur Aufrechterhaltung einer reproduzierbaren Spindelgeometrie bei. Das thermische Verhalten ist daher für die Präzisionsfertigung von besonderer Bedeutung.
Tool-Schnittstelle Aund maximale Werkzeuggröße
Die Größe der Spindelschnittstelle beeinflusst den maximal möglichen Werkzeugdurchmesser, die Steifigkeit und das Drehmomentvermögen.
Eine kompakte Kegelform eignet sich für schnelles Arbeiten mit kleineren Werkzeugen, während größere Schnittstellen schwerere Schneidwerkzeuge und stärkere Schnittkräfte unterstützen.
Die Benutzeroberfläche sollte eher dem vorgesehenen Einsatzzweck der Maschine entsprechen als einfach nur so groß wie möglich zu sein.
Wie beeinflusst die Leistung der Hauptspindel die CNC-Bearbeitung?
Die Spindelleistung beeinflusst Maßgenauigkeit, Oberflächengüte, Werkzeugstandzeit, Zerspanungsleistung und Bearbeitungskonsistenz. Probleme mit der Spindel äußern sich oft zuerst durch Veränderungen am fertigen Werkstück und nicht durch einen offensichtlichen Maschinenausfall.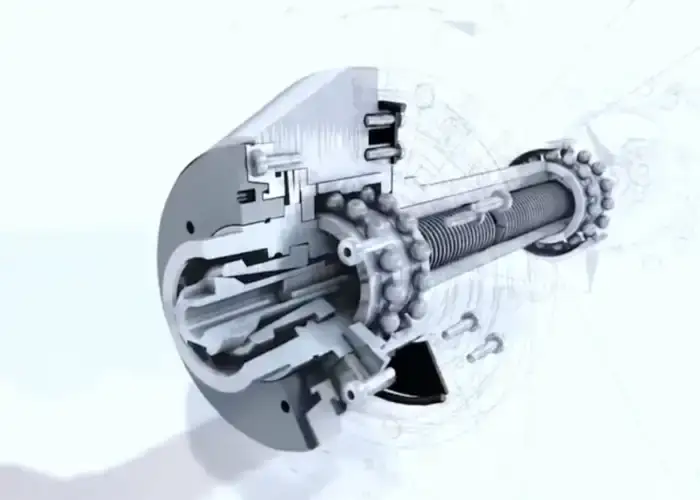
Dimensionale Genauigkeit Aund Wiederholbarkeit
Rundlauffehler, Wärmeausdehnung und Lagerbewegungen können allesamt das Schneidwerkzeug oder das rotierende Werkstück verschieben.
Wenn diese Einflüsse während der Produktion variieren, können die Abmessungen abweichen, selbst wenn sich das CNC-Programm nicht ändert.
Ein stabiles Spindelverhalten trägt dazu bei, dass das gleiche Schnittverhältnis vom ersten Bauteil bis zu den nachfolgenden Teilen erhalten bleibt.
Oberflächenbeschaffenheit, Vibration Aund Geplapper
Rattern erzeugt wiederholte Spuren auf der Oberfläche und kann die Maßgenauigkeit verringern.
Die Spindelsteifigkeit, der Zustand der Lager, die Qualität des Werkzeughalters, der Werkzeugüberhang, die Schnittparameter und die Maschinenstruktur beeinflussen alle die Vibrationen.
Eine intakte Spindel kann zwar nicht jede Ursache für Vibrationen beseitigen, aber ein schlechter Spindelzustand kann ein stabiles Schneiden deutlich erschweren.
Werkzeuglebensdauer Aund Schnittstabilität
Rundlauffehler können dazu führen, dass eine Schneide mehr Material abträgt als die anderen. Dies verursacht ungleichmäßigen Verschleiß und kann die Werkzeugstandzeit verkürzen.
Lagervibrationen und geringe Steifigkeit können ebenfalls zu schwankenden Schnittbelastungen führen.
Eine stabile Spindel verteilt die Schnittkräfte gleichmäßiger, wodurch die Werkzeuge näher an ihren vorgesehenen Schnittbedingungen arbeiten können.
Materialabtragsrate Aund Zykluszeit
Höhere Leistung und höheres Drehmoment ermöglichen einen aggressiveren Materialabtrag, sofern Maschine, Werkzeug und Werkstückspannung dies zulassen.
Hochgeschwindigkeitsspindeln können die Zykluszeit bei Verwendung kleiner Werkzeuge und Hochvorschubstrategien verkürzen.
Die maximale Spindelleistung sollte jedoch nicht unreflektiert genutzt werden. Produktivität ergibt sich aus dem Zusammenspiel von Drehzahl, Drehmoment, Werkzeugstandzeit und Werkstückqualität.
Wie man die richtige Hauptspindel für die CNC-Bearbeitung auswählt
Bei der Auswahl einer Hauptspindel ist es wichtig, deren Verhalten an den tatsächlichen Zerspanungsprozess anzupassen. Material, Werkzeugdurchmesser, Bearbeitungsart, Genauigkeit, Einschaltdauer, Kühlung und Produktionsvolumen sind wichtiger als die Wahl der höchstmöglichen Drehzahl.
Spindeldrehzahl an Material anpassen Aund Werkzeugdurchmesser
Die erforderlichen Schnittgeschwindigkeiten variieren je nach Material und Werkzeug.
Kleine Fräser benötigen im Allgemeinen eine höhere Spindeldrehzahl, während große Werkzeuge die gleiche Schnittgeschwindigkeit bei niedrigeren Drehzahlen erreichen.
Bei Aluminium und Nichteisenmetallen sind höhere Spindeldrehzahlen oft von Vorteil, während bei vielen Stahlanwendungen der Schwerpunkt eher auf Drehmoment und Steifigkeit liegt.
Drehmoment an Schnittlast anpassen Aund Bearbeitungsvorgang
Große Bohrer, Planfräser, schwere Schruppfräser und Drehbearbeitungen können ein erhebliches Drehmoment erfordern.
Wenn die Spindel nur bei hohen Drehzahlen ausreichend Leistung erbringt, kann es bei schweren Zerspanungsarbeiten zu Problemen kommen.
Der zu erwartende Schneidvorgang sollte daher eher mit der Spindeldrehmomentkurve als nur mit den Angaben auf dem Typenschild des Motors verglichen werden.
Wählen Sie die richtige Spindelschnittstelle Aund Werkzeugaufnahmesystem
Die Spindelaufnahme, das Spannfutter oder die Spannzange müssen die Größe und Art des benötigten Werkzeugs oder Werkstücks unterstützen.
Große Werkzeuge benötigen eine ausreichende Steifigkeit der Schnittstelle, um Biegung und Drehmoment standzuhalten.
Bei der Hochgeschwindigkeitsbearbeitung gewinnen Auswuchtqualität und Rundlaufgenauigkeit zunehmend an Bedeutung, da kleine Fehler größere Zentrifugal- und Schnitteffekte hervorrufen.
Berücksichtigen Sie Genauigkeit und Rundlauf. Aund Lageranforderungen
Hochpräzisionsteile und kleine Werkzeuge erfordern eine strengere Rundlaufgenauigkeitskontrolle.
Schwere Schnitte erfordern eine starke Lagerunterstützung und eine gute Spindelsteifigkeit.
Die richtige Spindel sollte beide Anforderungen erfüllen, ohne dabei die Leistung übermäßig zu spezifizieren, was zwar die Kosten erhöht, aber nur geringen Produktionsnutzen bringt.
Betriebsdauer und Kühlung bewerten Aund Produktionsvolumen
Eine Spindel, die nur gelegentlich für Prototypen verwendet wird, hat andere thermische Anforderungen als eine Spindel, die im Dauerbetrieb in der Produktion läuft.
Bei der Bearbeitung mit hoher Auslastung sind eine zuverlässige Kühlung und Schmierung erforderlich, um die Temperatur von Lager und Motor aufrechtzuerhalten.
Bei Produktionsanwendungen sollten auch die Wartungszugänglichkeit, die Ersatzteilkosten und die zu erwartende Spindellebensdauer berücksichtigt werden.
Ausgewogene Balance zwischen Geschwindigkeit, Drehmoment und Präzision Aund Kosten
Keine Spindel maximiert alle Eigenschaften ohne Kompromisse.
Bei Hochgeschwindigkeitskonstruktionen kann es zu Einbußen beim Drehmoment bei niedrigen Drehzahlen kommen, während robuste Getriebesysteme möglicherweise nicht die für die Hochgeschwindigkeitsbearbeitung erforderliche Laufruhe oder Drehzahl bieten.
Die effektivste Spindel ist diejenige, die auf die Hauptaufgabe der Maschine abgestimmt ist, und nicht das leistungsstärkste oder schnellste verfügbare Modell.
Was sind häufige Probleme mit der Hauptspindel?
Die meisten Spindelprobleme entstehen schleichend durch Lagerverschleiß, Verschmutzung, Hitze, Stoßbelastungen, Schmierprobleme oder Beschädigungen an der Werkzeugschnittstelle. Frühe Anzeichen sind oft Geräusche, Vibrationen, Temperaturanstieg, schlechte Oberflächengüte oder zunehmender Rundlauf.
Übermäßiger Rundlauf Aund Genauigkeitsverlust
Der Rundlauf kann sich aufgrund verschlissener Lager, beschädigter Kegel, Verunreinigungen oder eines verbogenen Spindelbauteils erhöhen.
Erste Anzeichen können ungleichmäßiger Werkzeugverschleiß, zu große Bohrungen oder instabile Endbearbeitungsmaße sein.
Bevor man davon ausgeht, dass die gesamte Spindel ausgetauscht werden muss, sollten die Spindelschnittstelle und der Werkzeughalter überprüft werden.
Lagergeräusche, Verschleiß, Aund Überhitzung
Lagerverschleiß kann zu ungewöhnlichen Geräuschen, Vibrationen oder einem Anstieg der Betriebstemperatur führen.
Übermäßige Vorspannung, mangelhafte Schmierung, Verunreinigungen oder Stoßbelastungen können den Ausfall beschleunigen.
Der Weiterbetrieb eines stark beschädigten Lagers kann die Spindelwelle und das Gehäuse beschädigen und die Reparaturkosten erhöhen.
Spindelvibration Aund Geplapper
Spindelvibrationen können durch Lager, Unwucht, Motorprobleme, Antriebsriemen, Werkzeughalter oder Schnittbedingungen verursacht werden.
Bei der Diagnose sollte daher zwischen Maschinenschwingungen und prozessbedingtem Rattern unterschieden werden.
Die Überwachung von Schwingungen kann dazu beitragen, Veränderungen zu erkennen, bevor sie so gravierend werden, dass sie Teile oder Werkzeuge beschädigen.
Werkzeugspannung Aund Kegelschaden
Verschmutzte oder beschädigte Spindelkegel verringern den Kontakt zwischen Spindel und Werkzeughalter.
Dies kann den Rundlauffehler erhöhen, die Steifigkeit verringern und Reibspuren verursachen.
Probleme mit der Spannkraft können auch dazu führen, dass sich der Werkzeughalter während des Schneidvorgangs bewegt, wodurch sowohl Qualitäts- als auch Sicherheitsrisiken entstehen.
Hauptspindelmotor Aund Antriebsprobleme
Motorfehler können zu Leistungsverlust, unbeständiger Drehzahl oder abnormaler Wärmeentwicklung führen.
Bei riemengetriebenen Systemen können verschlissene Riemen oder eine falsche Riemenspannung auftreten, während bei Getriebesystemen Zahnradverschleiß oder Schmierprobleme auftreten können.
Elektrische Antriebsalarme sollten zusammen mit mechanischen Symptomen untersucht und nicht separat behandelt werden.
Kühl- und Schmierstoffausfälle
Verstopfte Kühlkreisläufe oder defekte Pumpen können zu einem Anstieg der Spindeltemperatur führen.
Schmierstoffmangel kann Lager schnell beschädigen.
Die Überwachung von Kühlmittelstrom, Schmierstoffzufuhr und Temperatur hilft, diese Ausfälle zu erkennen, bevor es zu einem vollständigen Spindelausfall kommt.
Wie To Pflegen A CNC-Maschinenspindel
Die Spindelwartung konzentriert sich auf Sauberkeit, Temperatur, Schmierung, Werkzeugschnittstellen, Vibrationen und die Vermeidung unnötiger Stoßbelastungen. Durch regelmäßige Überwachung lassen sich schleichende Veränderungen erkennen, bevor es zu kostspieligen Ausfällen kommt.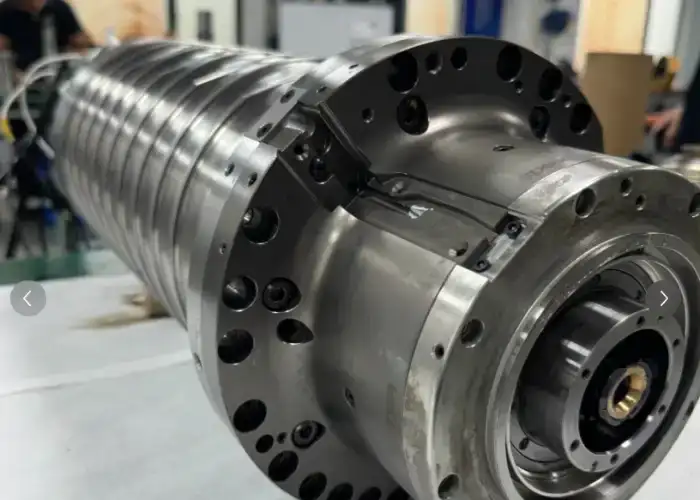
Temperatur und Geräuschpegel überwachen Aund Vibration
Die Bediener sollten sich mit dem normalen Geräuschpegel und der Temperatur der Spindel vertraut machen.
Eine allmähliche Zunahme von Vibrationen, Geräuschen oder Wärme kann auf sich entwickelnde Lager- oder Antriebsprobleme hinweisen.
Die Verfolgung von Trends ist sinnvoller als das Abwarten auf einen festgelegten Alarmschwellenwert, nachdem bereits schwerwiegende Schäden entstanden sind.
Spindelkonus beibehalten Aund Werkzeugschnittstellen sauber
Späne, Ölrückstände und Schmutz zwischen Spindelkegel und Werkzeughalter können die Kontaktgenauigkeit verringern.
Der Konus sollte regelmäßig mit Methoden gereinigt werden, die die Präzisionsoberfläche nicht zerkratzen.
Auch die Werkzeughalter sollten überprüft werden, da ein beschädigter Halter dazu führen kann, dass eine intakte Spindel ungenau erscheint.
Schmierung aufrechterhalten Aund Kühlsysteme
Die Schmierung der Lager und die Kühlung der Spindel sollten gemäß dem Wartungsplan des Maschinenherstellers erfolgen.
Filter, Ölstände, Schmierfettzufuhr, Kühlmitteldurchfluss und Pumpen sollten in angemessenen Abständen überprüft werden.
Eine stabile Schmierung und Temperaturkontrolle tragen dazu bei, die Lebensdauer der Lager zu verlängern und die Bearbeitungsgenauigkeit aufrechtzuerhalten.
Lager vor Stoßbelastungen schützen Aund Kontamination
Bei Maschinenkollisionen können große Kräfte über das Werkzeug direkt in die Spindellager übertragen werden.
Selbst wenn die Spindel weiterläuft, können Lagerschäden oder Vorspannungsänderungen bestehen bleiben.
Nach einer heftigen Kollision sollten Rundlauf, Geräuschentwicklung, Temperatur und Vibrationen überprüft werden, bevor die Spindel wieder in den anspruchsvollen Produktionsbetrieb zurückkehrt.
Wenn die Funktion To Reparieren, Wiederaufbauen, Or Ersetzen Tdie Hauptspindel
Kleinere Probleme mit Riemen, Sensoren, Kühlung oder Spannsystemen erfordern möglicherweise keine komplette Spindelüberholung.
Lagerschäden, starker Rundlauffehler, Kegelschäden oder interne Motorprobleme können eine Überholung rechtfertigen, wenn die Spindelkonstruktion und der Wert der Maschine dies zulassen.
Ein Austausch wird dann wirtschaftlicher, wenn die Reparaturkosten, Ausfallzeiten oder wiederholte Ausfälle den Wert der Wiederherstellung des bestehenden Geräts übersteigen.
Häufig gestellte Fragen
Beeinflusst die A Verbessert eine höhere Hauptspindeldrehzahl immer die CNC-Bearbeitung?
Nein. Höhere Drehzahlen sind zwar sinnvoll, wenn Werkzeugdurchmesser und Material dies erfordern, aber bei schweren Zerspanungsarbeiten kommt es eher auf Drehmoment und Steifigkeit an. Die optimale Spindeldrehzahl sollte den Zerspanungsbedingungen entsprechen.
Was ist TDer Unterschied zwischen Spindelleistung Aund Spindeldrehmoment?
Die Leistung beschreibt die Arbeitsrate, während das Drehmoment die Rotationskraft darstellt. Hochgeschwindigkeitsbearbeitungen sind oft stark von der Leistung abhängig, während langsame, schwere Zerspanung meist ein hohes Drehmoment erfordert.
Kann Spindelrundlauf verursacht werden? By Tder Werkzeughalter stattdessen Of Tdie Spindel?
Ja. Verschmutzungen, Verschleiß, Unwucht oder Beschädigungen am Werkzeughalter können einen scheinbaren Rundlauffehler verursachen. Spindelkonus, Halter, Schneidwerkzeug und Messaufbau sollten überprüft werden, bevor ein Spindelausfall diagnostiziert wird.
Wie lang tut A CNC-Hauptspindel zuletzt?
Es gibt keine festgelegte Lebensdauer. Lagerqualität, Drehzahl, Betriebsdauer, Schmierung, Kühlung, Verschmutzung, Kollisionen und Schnittbelastungen beeinflussen die Spindellebensdauer. Zustandsüberwachung ist sinnvoller als der Austausch einer Spindel nach einer allgemein festgelegten Betriebsstundenzahl.
Fazit
Die Hauptspindel bestimmt, wie effizient eine CNC-Maschine die Motorleistung in eine kontrollierte Schnittbewegung umwandelt. Drehzahl, Drehmoment, Rundlaufgenauigkeit, Lagersteifigkeit, thermische Stabilität, Antriebsart und Werkzeugaufnahme beeinflussen die Bearbeitungsleistung. Die beste Spindel ist nicht unbedingt die schnellste oder leistungsstärkste, sondern diejenige, deren Eigenschaften optimal auf Material, Werkzeuge, Schnittlast, Genauigkeitsanforderungen und Produktionszyklus der Anwendung abgestimmt sind.
Bei TiRapid bieten wir präzise CNC-Bearbeitung und Fertigungsdienstleistungen für Prototypen und Serienteile. Unser Bearbeitungsteam kombiniert geeignete Maschinen, stabile Werkzeuge, kontrollierte Schnittparameter und Maßprüfung, um präzise und wiederholgenaue Bauteile aus Aluminium, Edelstahl, Titan, technischen Kunststoffen und anderen Materialien herzustellen.
















