
Eine Welle muss in ihre Gegenbohrung eingeführt, ein Lager fest sitzen und ein Deckel korrekt auf dem Gehäuse positioniert werden. Jede dieser Funktionen erlaubt gewisse Maßtoleranzen. Die Konstruktionsaufgabe besteht darin, die zulässige Toleranz zu definieren und diese Anforderung so klar zu kommunizieren, dass Fertigung und Prüfung gewährleistet sind.
Die Bearbeitungstoleranz legt diese Grenzen fest. Eine sinnvolle Wahl der Toleranz trägt dazu bei, Passgenauigkeit und Austauschbarkeit zu gewährleisten und gleichzeitig den Bearbeitungs- und Prüfaufwand im Verhältnis zur Funktion des Bauteils zu halten.
Dieser Leitfaden erläutert Toleranzbegriffe, gängige Zeichnungsformate, Normen und Passungen. Er zeigt außerdem, wie sich Fertigungsbedingungen auf die erzielbaren Ergebnisse auswirken und warum unnötig strenge Anforderungen die Kosten erhöhen können.
Was versteht man unter Bearbeitungstoleranz?
Die Bearbeitungstoleranz ist die zulässige Abweichung eines bearbeiteten Merkmals. Bei einer Größenabmessung definiert sie den Bereich zwischen dem größten und dem kleinsten zulässigen Wert. Geometrische Toleranzen regeln separat Merkmale wie Form, Ausrichtung, Position und Profil.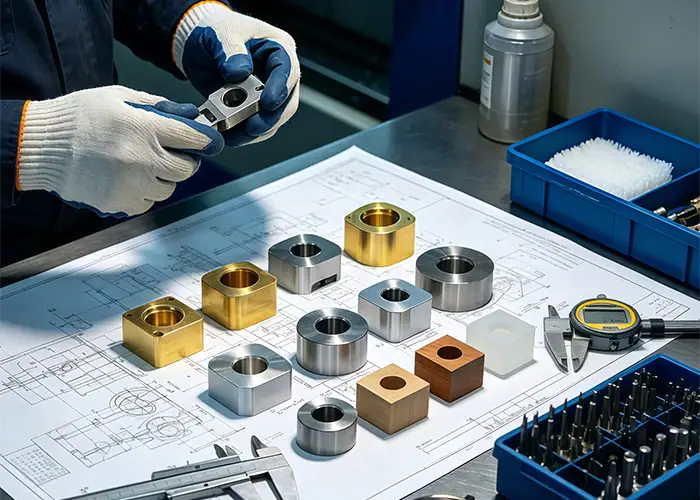
Nenngröße, Grenzwerte und Abweichungen
Die Nenngröße ist das Bezugsmaß zur Beschreibung des Merkmals. Obere und untere Grenzwerte definieren den zulässigen Größenbereich. Obere und untere Abweichungen geben diese Grenzwerte relativ zum Bezugsmaß an.
Die gemessene Abweichung beschreibt ein bestimmtes Ergebnis im Verhältnis zu seinem Sollwert. Sie unterscheidet sich von der Gesamttoleranz, welche die Breite des zulässigen Bereichs beschreibt.
In der geometrischen Produktspezifikation (GPS) hat ein umrandetes Basismaß eine spezifische Bedeutung. Es definiert einen theoretisch exakten Wert, dessen zulässige Abweichung durch die zugehörigen geometrischen Anforderungen bestimmt wird. Es darf nicht als gewöhnliches Maß verstanden werden, das automatisch durch die Plus-/Minus-Toleranz des Schriftfelds geregelt wird.
Berechnung der Gesamttoleranz
Betrachten wir beispielsweise eine Abmessung von 20.00 ± 0.05 mm. Ihre Grenzen sind:
- Obergrenze: 20.05 mm
- Untergrenze: 19.95 mm
- Gesamttoleranz: 20.05 − 19.95 = 0.10 mm
Der Wert ±0.05 mm beschreibt die zulässige Abweichung in jeder Richtung. Die gesamte Toleranzbreite beträgt 0.10 mm.
Beträgt die gemessene Größe 20.03 mm, so beträgt die Abweichung vom Sollwert +0.03 mm. Dieses Ergebnis liegt innerhalb der angegebenen Maßgrenzen.
Toleranz, Genauigkeit und Wiederholgenauigkeit
Toleranz ist eine Konstruktionsanforderung. In der Zerspanung bezieht sich Genauigkeit darauf, wie genau das gefertigte Merkmal dem Sollwert entspricht. Wiederholbarkeit beschreibt die Übereinstimmung wiederholter Ergebnisse unter festgelegten Bedingungen.
Ein Prozess kann eng beieinander liegende Abmessungen erzeugen, die jedoch regelmäßig vom Zielwert abweichen. Ein anderer Prozess kann zwar im Durchschnitt nahe am Zielwert liegen, aber zu stark streuen. Beide Verhaltensweisen lassen sich nicht allein anhand des Toleranzwerts erklären.
Bei der Auswahl des Beschaffungsprozesses sollte geprüft werden, ob die erforderlichen Merkmale über den gesamten Auftrag hinweg gewährleistet werden können. Die Positionierungsspezifikation einer Maschine ist nur ein Teil dieser Bewertung.
Ein Lieferant kann ein Prozessziel innerhalb der zulässigen Toleranz anstreben, um Spielraum für erwartete Abweichungen zu lassen. Dieses Ziel unterstützt die Produktionssteuerung, während die Zeichnung weiterhin die Akzeptanzgrenzen definiert. Ein Ergebnis muss nicht exakt dem Nennwert entsprechen, um die Größenanforderung zu erfüllen.
Was sind die wichtigsten Arten von Bearbeitungstoleranzen?
Größentoleranzen lassen sich durch zweiseitige, einseitige oder direkte Abweichungen ausdrücken. Geometrische Toleranzen beschreiben unterschiedliche Anforderungen, darunter die Form und die räumlichen Beziehungen von Elementen. Die Wahl des richtigen Formats trägt dazu bei, die Konstruktionsabsicht zu verdeutlichen.
Bilaterale und unilaterale Maßtoleranzen
Eine beidseitige Toleranz erlaubt Abweichungen auf beiden Seiten des Nennmaßes. Die Abweichungen können gleich oder ungleich sein. Die symmetrische Plus/Minus-Notation ist üblich, wenn der zulässige Bereich um den Referenzwert zentriert ist.
Eine einseitige Toleranz erlaubt Abweichungen von der angegebenen Größe in einer Richtung. Sie kann sinnvoll sein, wenn eine bestimmte Grenze für eine Konstruktion besonders wichtig ist oder zum gewählten Passungssystem passt.
Keine der beiden Notationen gibt automatisch Aufschluss über den Fertigungsaufwand. Zwei unterschiedlich formulierte Maße können dieselben zulässigen Toleranzen beschreiben. Vergleichen Sie diese Toleranzen, bevor Sie eine Angabe als strenger als die andere einstufen.
Abmessungen begrenzen
Die Grenzmaße geben die maximal und minimal zulässigen Größen direkt an. Der Leser muss diese nicht aus Nennmaßen und Abweichungen berechnen.
Die folgenden Zeichnungsbeispiele verwenden Millimeter und dienen lediglich der Veranschaulichung der Notation.
| Zeichnungsformat | Beispiel | Zulässiger Größenbereich |
| Bilaterale | 20.00 ± 0.05 | 19.95 bis 20.05 |
| Einseitig | 20.00 +0.05/−0.00 | 20.00 bis 20.05 |
| Direkte Grenzen | 19.95 bis 20.05 | 19.95 bis 20.05 |
Die Beispiele mit zweiseitigen und direkten Grenzwerten definieren denselben Bereich. Das einseitige Beispiel hat einen kleineren Gesamtbereich und eine andere untere Grenze.
Geometrische Toleranzen und Bezugspunkte
Die Größe allein kann nicht alle funktionalen Anforderungen beschreiben. Eine Bohrung kann einen akzeptablen Durchmesser aufweisen, obwohl ihre Achse falsch positioniert ist. Eine Auflagefläche kann eine akzeptable Höhe haben, obwohl ihre Oberfläche nicht ausreichend plan ist.
GD&T bietet Kontrollmöglichkeiten für diese Eigenschaften. Die Ebenheitsprüfung bewertet die Oberflächenform ohne Bezugspunkt. Position und Rechtwinkligkeit beziehen Merkmale auf ein festgelegtes Bezugssystem. Das Profil regelt die zulässige Abweichung einer Linie oder Fläche.
Wenden Sie den vollständigen Form- und Lagetoleranzrahmen an, einschließlich Bezugsreihenfolge und etwaiger Materialzustandsmodifikatoren. Eine Positionstoleranz darf nicht als allgemeine Plus-/Minus-Abweichung für jede Koordinate interpretiert werden.
Was sind die Standardtoleranzen bei der CNC-Bearbeitung?
Standardmäßige CNC-Bearbeitungstoleranzen können sich auf die allgemeine Toleranzangabe einer Zeichnung oder die Standard-Serviceanforderungen eines Lieferanten beziehen. Ihre Anwendung hängt von der angegebenen Norm, der Toleranzklasse, der Merkmalsgröße und den vereinbarten Auftragsanforderungen ab.
Allgemeine Toleranzen und Zeichnungshinweise
Allgemeine Toleranzen vereinfachen Zeichnungen, indem sie alle relevanten Maße ohne individuelle Toleranzangaben abdecken. ISO 2768-1:1989 ist eine Referenz für allgemeine Längen- und Winkeltoleranzen. Ihre Klassen und Größenbereiche bestimmen die jeweils anwendbare Toleranz.
Das Lesen einer allgemeinen Toleranzangabe erfordert daher mehr als nur das Auffinden einer bekannten Standardzahl. Ermitteln Sie die angegebene Ausgabe und Klasse, finden Sie die relevante Maßkategorie und das Größenintervall und prüfen Sie, ob für das Merkmal eine gesonderte Anforderung gilt.
Allgemeine Maßtoleranzen und allgemeine geometrische Spezifikationen müssen ebenfalls unterschieden werden. ISO 2768-2:1989 wurde zurückgezogen und durch ISO 22081:2021 ersetzt. Das neuere Dokument verwendet einen anderen Ansatz für allgemeine Spezifikationen; daher sollten bestehende Zeichnungshinweise überprüft und nicht mechanisch geändert werden.
Halten Sie sich an die für den Auftrag vereinbarte Produktdefinition. Falls noch eine ältere Zeichnung verwendet wird, klären Sie alle Unklarheiten mit dem zuständigen Entwicklungsteam, bevor Sie die Anforderungen ändern.
Lieferantenausfälle und funktionsspezifische Anforderungen
Ein Lieferant kann eine Standardtoleranz für Merkmale ohne individuelle Kennzeichnung angeben. Diese Standardtoleranz kann von der Serviceroute, dem Material, der Teilegröße oder den Angebotsbedingungen abhängen.
Bei kritischen Lagersitzen, Dichtungsschnittstellen oder Positionierungselementen muss die erforderliche Steuerung explizit angegeben werden. Es muss sichergestellt werden, dass diese im Angebot enthalten ist und dass sie bei der Inspektion im geforderten Bauteilzustand verifiziert werden kann.
| Anforderungsquelle | Typische Rolle | Was zu bestätigen ist |
| Allgemeine Zeichnungsnotiz | Deckt anwendbare, nicht näher spezifizierte Abmessungen ab | Norm, Ausgabe, Klasse und Geltungsbereich |
| Einzelruf | Definiert eine bestimmte Funktionsanforderung | Grenzwerte, Bezugspunkte, Modifikatoren und Oberflächenbeschaffenheit |
| Angebot des Lieferanten | Dokumentiert den akzeptierten Fertigungsumfang | Eingeschlossene Anforderungen und vereinbarte Ausnahmen |
Eine individuell festgelegte kritische Abmessung kann daher eine andere Kontrolle erfordern als angrenzende Merkmale, die unter eine allgemeine Kennzeichnung fallen. Die Anwendung der engsten Kennzeichnung auf das gesamte Bauteil kann den Fertigungsumfang erheblich verändern.
Wie bestimmen Bearbeitungstoleranzen die Passgenauigkeit von Bauteilen?
Die Passgenauigkeit hängt von den kombinierten Grenzwerten der zusammenpassenden Merkmale ab. Die Bewertung des kleinst- und größtmöglichen Spiels bzw. der möglichen Überdeckung zeigt, ob die gewählten Abmessungen die beabsichtigte Montage, Bewegung oder Befestigung ermöglichen.
Spiel-, Übergangs- und Presspassungen
Eine Spielpassung ermöglicht einen Zwischenraum zwischen Welle und Bohrung. Eine Übergangspassung kann je nach den tatsächlichen Passungsgrößen Spiel oder Übermaß erzeugen. Eine Übermaßpassung führt zu einer Maßüberlappung, die bei der Montage berücksichtigt werden muss.
Wählen Sie die passende Ausführung entsprechend der benötigten Funktion. Eine frei bewegliche Welle, ein abnehmbares Positionierelement und eine fest fixierte Hülse haben unterschiedliche Anforderungen. Schmierung, Belastung, Montageart und Betriebstemperatur können die Auswahl ebenfalls beeinflussen.
Zur Veranschaulichung einer reinen Größenberechnung des Freiraums wird Folgendes angenommen:
- Bohrungsgrenzen: 20.000 bis 20.020 mm
- Wellenbegrenzungen: 19.970 bis 19.990 mm
- Mindestspielraum: 20.000 − 19.990 = 0.010 mm
- Maximaler Abstand: 20.020 − 19.970 = 0.050 mm
Die Größenbeschränkungen gewährleisten in diesem Beispiel durchgängig ausreichend Freiraum. Die Konstruktion muss zudem alle relevanten Form- und Ausrichtungsanforderungen berücksichtigen.
ISO 286 bietet ein System zur Spezifizierung von Toleranzen und Passungen. In einer Bezeichnung wie H7/g6 geben die Buchstaben die Positionen der Toleranzzonen relativ zur Nennweite an, die Zahlen die Toleranzklassen. Die tatsächlichen Toleranzgrenzen hängen auch vom Nennweitenbereich ab.
Großbuchstaben kennzeichnen Toleranzklassen für Bohrungen, Kleinbuchstaben Toleranzklassen für Wellen. Bei einem System mit Bohrungstoleranz wird die gewählte Bohrungszone beibehalten und die Wellenklasse variiert, um die erforderliche Passung zu erzielen. Geben Sie beide Passungsmerkmale an, wenn die Baugruppe von deren kombinierten Toleranzen abhängt, und prüfen Sie anschließend in der entsprechenden Tabelle den tatsächlichen Nenndurchmesser.
Toleranzketten und Montageanforderungen
Die Spaltbreite einer Montage kann von mehreren, jeweils variablen Dimensionen abhängen. Eine Worst-Case-Analyse bewertet deren extreme Kombinationen hinsichtlich des jeweiligen Beitrags jeder Dimension zur Spaltbreite.
Betrachten wir eine separate, beispielhafte axiale Baugruppe, wobei alle Maße in Millimetern angegeben sind:
| Stapelelement | Nenngröße und Toleranz | Beitrag zur Lücke |
| Wohnraum | 30.00 ± 0.05 | Fügt verfügbaren Platz hinzu |
| Spacer | 10.00 ± 0.02 | Nimmt Platz ein |
| Insert | 19.80 ± 0.03 | Nimmt Platz ein |
Der nominelle Spalt beträgt 30.00 − 10.00 − 19.80 = 0.20 mm. Der minimale Spalt beträgt 29.95 − 10.02 − 19.83 = 0.10 mm. Der maximale Spalt beträgt 30.05 − 9.98 − 19.77 = 0.30 mm. Diese vereinfachte Stapelberechnung geht von vollständig sitzenden, starren Bauteilen unter gleichen Referenzbedingungen aus.
Ist der erforderliche Spalt kleiner als dieser Bereich, überprüfen Sie die Maße, die die Abweichung verursachen. Eine Änderung des Positionierungsschemas oder eine Reduzierung der Anzahl der relevanten Maße kann sinnvoller sein, als jedes einzelne Merkmal zu optimieren.
Statistische Stack-up-Methoden basieren auf zusätzlichen Annahmen über das Prozessverhalten. Sie sollten anhand von Erkenntnissen über die Streuung und das akzeptable Montagerisiko ausgewählt werden.
Was beeinflusst die erreichbare Bearbeitungstoleranz?
Die erreichbare Toleranz hängt vom Material, der Geometrie des Merkmals, den Werkzeugen, der Werkstückspannung, den thermischen Bedingungen und dem gesamten Fertigungsablauf ab. Eine Anforderung, die bei einem Merkmal unkompliziert zu erfüllen ist, kann bei einem anderen mit derselben Nenngröße schwierig sein.
Material- und thermisches Verhalten
Die Materialsteifigkeit und das Zerspanungsverhalten beeinflussen das Verhalten eines Werkstücks während der Bearbeitung. Auch Eigenspannungen können beim Materialabtrag Formänderungen verursachen, insbesondere bei Werkstücken mit unebenen Querschnitten oder hohem Materialabtrag.
Bei Kunststoffen sind Wärmeausdehnung, Flexibilität und – bei feuchtigkeitsempfindlichen Sorten – Konditionierung zu beachten. Die Materialgüte und der Prüfzustand sollten bei der Festlegung der Maßvorgaben gemeinsam berücksichtigt werden.
Ein Bauteil, das im warmen Zustand gemessen wird, kann seine Größe beim Abkühlen verändern. Bei anspruchsvollen Bearbeitungsaufgaben sollten die Bearbeitungs- und Messpläne die Temperatur berücksichtigen, anstatt jeden Messwert als direkt vergleichbar zu behandeln.
Merkmalsgeometrie, Werkzeuge und Werkstückspannung
Dünne Wände können sich unter Schneid- oder Spannkräften verformen. Tiefe Bohrungen und Kavitäten erfordern unter Umständen längere Werkzeuge, was den Zugang und die Stabilität erschwert. Werkzeugverschleiß und Rundlauffehler können die Endabmessungen und die Geometrie zusätzlich beeinflussen.
Mehrere Setups bringen ein weiteres Problem mit sich, wenn kontrollierte Merkmale über verschiedene Oberflächen hinweg miteinander verknüpft sind. Der Prozess muss die notwendigen Referenzen erhalten oder wiederherstellen.
Wählen Sie das Fertigungsverfahren entsprechend der gewünschten Eigenschaft. Eine Bohrung kann nach der Vorbearbeitung aufgebohrt, gerieben oder gehont werden müssen. Andere Oberflächen erfordern möglicherweise Schleifen oder eine andere Nachbearbeitung. Die Wahl des Verfahrens sollte sich nach der erforderlichen Größe, Form, Zugänglichkeit und dem Material richten.
Oberflächenbehandlungen und der Zustand des Endprodukts
Beschichtungen, Galvanisierungen, Anodisierungen und andere Oberflächenbehandlungen können die vorgegebenen Abmessungen verändern. Ihre Auswirkungen hängen von der Behandlung und der Oberfläche ab, daher sollten Bearbeitungszugaben und Endabnahmebedingungen vor Produktionsbeginn vereinbart werden.
Ermitteln Sie die Maße, die nach der Oberflächenbehandlung gelten, sowie alle Flächen, die abgeklebt oder anders behandelt werden müssen. Ein vor der Beschichtung geprüftes Loch entspricht möglicherweise nicht mehr dem Zustand nach der Beschichtung.
Die Oberflächenrauheit ist eine separate Anforderung von der Maßtoleranz. Wenn beides die Funktion beeinflusst, müssen beides spezifiziert und Fertigungs- und Prüfverfahren ausgewählt werden, die diese Anforderungen erfüllen.
Warum sind engere Bearbeitungstoleranzen teurer?
Engere Toleranzen können die Kosten erhöhen, da sie präzisere Einrichtungsprozesse, zusätzliche Bearbeitungsschritte, eine engmaschigere Überwachung und anspruchsvollere Prüfungen erfordern. Die Kostenauswirkungen hängen vom jeweiligen Merkmal und Prozess ab und nicht allein vom Toleranzwert.
Einrichtung, Bearbeitung und zusätzliche Arbeitsgänge
Ein kleinerer zulässiger Bereich kann einen höheren Vorbereitungsaufwand erfordern, um einen stabilen Prozess zu gewährleisten. Dies kann die Entwicklung von Vorrichtungen, Probeschnitte, Werkzeugvoreinstellungen und Kontrollen vor Produktionsbeginn umfassen.
Während der Bearbeitung muss der Lieferant den Werkzeugzustand möglicherweise genauer überwachen oder zusätzliche Nachbearbeitungsschritte durchführen. Bei manchen Merkmalen führt die Erfüllung strengerer Anforderungen zu einer Änderung des Bearbeitungsprozesses: Statt herkömmlichem Fräsen oder Drehen ist ein Verfahren mit anderen Ausrüstungs- und Einrichtungsanforderungen erforderlich.
Auch die Bestellmenge spielt eine Rolle. Der Vorbereitungsaufwand verteilt sich bei einem Prototyp und einer Serienproduktion unterschiedlich. Ein aussagekräftiges Angebot sollte die tatsächliche Menge und den Fertigungsplan berücksichtigen.
Inspektionsaufwand und Produktionsrisiko
Die Inspektion wird anspruchsvoller, wenn die verfügbare Toleranz im Verhältnis zur Messunsicherheit gering ist. Zusätzliche Einrichtungsmaßnahmen, Umgebungsbedingungen oder spezielle Messverfahren können erforderlich sein.
Ein enger Akzeptanzbereich kann auch den Spielraum für Prozessabweichungen verringern. Der Lieferant muss Überwachung, Anpassungen und das Risiko von Nacharbeit oder Ausschuss berücksichtigen.
| Anforderungsänderung | Zusätzlicher Aufwand, der dadurch entstehen kann | Betroffener Kostenbereich |
| Engere Bohrungsgröße oder Form | Sorgfältige Endbearbeitung und Messung | Einrichtung und Bearbeitung |
| Präzisere datenbezogene Standortbestimmung | Kontrolliertere Lokalisierung und Überprüfung | Vorrichtung und Inspektion |
| Endgültige Größe nach der Beschichtung | Koordinierte Zulagen und Endkontrollen | Endbearbeitung und Qualitätskontrolle |
| Einzelberichte für jeden Teil | Zusätzliche Messungen und Datenverarbeitung | Inspektion und Dokumentation |
Konzentrieren Sie diese Anstrengungen dort, wo sie die Funktion unterstützen. Ein kritischer Lagersitz und eine äußere Entlastungsfläche benötigen nicht unbedingt das gleiche Maß an Kontrolle.
Beim Vergleich von Angeboten ist darauf zu achten, dass die Lieferanten den gleichen Endzustand und Prüfumfang kalkulieren. Ein niedrigerer Bearbeitungspreis kann beispielsweise eine im Rahmen der Zeichnung geforderte Nachbearbeitung oder Prüfdokumentation ausschließen. Die Klärung dieser Punkte macht den Vergleich aussagekräftiger als die alleinige Betrachtung des Gesamtpreises.
Wie wählt und spezifiziert man die richtige Bearbeitungstoleranz?
Beginnen Sie mit den Funktions- und Passungsanforderungen, bewerten Sie die Montagevarianten und legen Sie anschließend einen praktikablen Fertigungs- und Prüfablauf fest. Fügen Sie kritische Kontrollen in die Zeichnung ein und verwenden Sie geeignete allgemeine Anforderungen für die übrigen Merkmale.
Beginnen Sie mit den funktionalen und kompatiblen Anforderungen.
Ermitteln Sie, welche Funktion jedes Kontrollmerkmal erfüllen muss. Dient es der Positionierung einer anderen Komponente, der Aufrechterhaltung eines Laufspiels, der Lagerung oder der Abdichtung? Nutzen Sie die Antwort, um zu bestimmen, welche Abweichungen relevant sind.
Prüfen Sie die Toleranzen der zusammenpassenden Bauteile und die entsprechende Bauteilanordnung. Berücksichtigen Sie dabei Betriebsbedingungen, die die Passung oder Ausrichtung beeinflussen können.
Prüfen Sie außerdem, ob das Merkmal vom für die Montage relevanten Bezugspunkt aus bemaßt ist. Die direkte Kontrolle eines funktionalen Abstands kann die Abhängigkeit von Zwischenmaßen verringern. Dadurch lässt sich die Anforderung einfacher fertigen und verifizieren, ohne die zulässige Montagetoleranz zu verändern.
Bei nicht kritischen Merkmalen sollten Anforderungen gewählt werden, die ausreichend Spielraum für eine wirtschaftliche Fertigung bieten und gleichzeitig die beabsichtigte Funktion gewährleisten. Eine Lockerung der Toleranz sollte erst nach einer technischen Überprüfung ihrer Auswirkungen erfolgen.
Bezugspunkte, kritische Merkmale und Prüfverfahren festlegen
Verwenden Sie Bemaßungen und geometrische Vorgaben, die die funktionalen Zusammenhänge ausdrücken. Legen Sie die notwendigen Bezugspunkte fest und vermeiden Sie sich überschneidende Anforderungen, die schwer miteinander zu vereinbaren sind.
Bestätigen Sie, wie die einzelnen kritischen Merkmale geprüft werden. Für gut zugängliche Größen eignet sich ein Mikrometer, während für bezugsbezogene Positions- oder Profilmessungen Koordinatenmessungen erforderlich sein können. Oberflächenbeschaffenheit und Gewindefunktion erfordern jeweils eigene, geeignete Prüfmethoden.
Bei knappen oder grenzwertigen Ergebnissen sollte man sich auf das Messverfahren und die Konformitätsentscheidungsregel einigen. Die Auflösung des Messgeräts allein gibt nicht Aufschluss darüber, ob die Methode geeignet ist.
Geben Sie den erforderlichen Teilezustand, den Stichprobenumfang und die Berichtsanforderungen an. Diese Entscheidungen sollten frühzeitig in die Projektanforderungen aufgenommen werden, um den Prozessplan zu beeinflussen.
Erstellen Sie eine klare Angebotsanfrage für TiRapid.
Senden Sie TiRapid die aktuelle Zeichnung und das zugehörige CAD-Modell zusammen mit den Angaben zu Material, Oberflächenbehandlung, Menge und Lieferbedingungen.
Identifizieren Sie kritische Schnittstellen und alle für die Lieferung erforderlichen Prüfdokumente. Falls eine Toleranz noch geprüft wird, beschreiben Sie die funktionale Anforderung, damit die Diskussion auf die tatsächlichen Bedürfnisse des Bauteils eingehen kann.
Bitte bestätigen Sie vor der Bestellung die akzeptierten Toleranzen und etwaige Ausnahmen schriftlich. Dies gibt den Abteilungen Entwicklung, Fertigung und Einkauf eine einheitliche Grundlage für die Angebotsbewertung und die Abnahme der gelieferten Teile.
Häufig gestellte Fragen
Bedeuten mehr Dezimalstellen immer eine engere Toleranz?
Nein. Dezimalstellen können eine Standardtoleranz festlegen, wenn im Schriftfeld der Zeichnung explizit darauf verwiesen wird. Andernfalls definieren die angegebenen Grenzwerte, allgemeinen Hinweise und geltenden Normen die Anforderungen. Zusätzliche Nullen allein führen nicht zu einer kleineren Toleranzspanne.
Ist die Oberflächenrauheit dasselbe wie die Bearbeitungstoleranz?
Nein. Die Rauheit beschreibt die Oberflächenstruktur, während Größen- und Geometrietoleranzen andere Merkmale bestimmen. Eine glatte Oberfläche kann dennoch die falsche Größe oder Position aufweisen. Die Anforderungen an die Funktion des Merkmals müssen separat spezifiziert werden.
Kann ein Lieferant eine festgelegte Toleranz ohne Genehmigung ändern?
Eine vorgeschlagene Änderung muss vor der Fertigung vom zuständigen Kunden oder der Konstruktionsabteilung geprüft und genehmigt werden. Die geänderte Anforderung muss in der vereinbarten Zeichnung, der Bestellung oder dem Abweichungsprotokoll dokumentiert werden.
Fazit
Die Bearbeitungstoleranz übersetzt funktionale Anforderungen in messbare Grenzen. Eine effektive Auswahl verknüpft Merkmalsgröße und Geometrie mit Gegenstücken, Montageabweichungen, Fertigungsbedingungen und Prüfverfahren. Eine präzise Kontrolle ist besonders dort sinnvoll, wo sie eine spezifische Funktion schützt.
TiRapid bietet präzise 3- und 5-Achs-CNC-Bearbeitung für komplexe Metall- und Kunststoffteile. Wir analysieren kritische Toleranzen, Materialanforderungen und Prüfbedürfnisse, um praxisorientierte Fertigungspläne für Prototypen und Kleinserien zu entwickeln. Senden Sie uns Ihre Zeichnungen, Ihr CAD-Modell und Ihre Projektanforderungen für eine Fertigungsberatung und ein individuelles Angebot.
















