
Automatische Be- und Entladeanlagen benötigen diverse Präzisionskomponenten für die Teileentnahme, den Transport, die Positionierung und die Platzierung. Komponenten wie beispielsweise Roboterarmbauteile unterliegen spezifischen Maßvorgaben. Für Anlagenentwickler und Beschaffungsteams beeinflusst die Teilebearbeitung nicht nur die Montageleistung, sondern auch Bewegungsbelastungen, die Materialauswahl, die Herstellbarkeit der Struktur, Prüfmethoden und Liefertermine. Die Entwicklung einer Bearbeitungslösung, die auf der Arbeitsposition und den Belastungsbedingungen jeder Komponente basiert, kann spätere Anpassungen reduzieren und die Effizienz der Anlagenentwicklung steigern.
Welche Teile von automatischen Be- und Entladeeinrichtungen eignen sich für die CNC-Bearbeitung?
Automatische Be- und Entladesysteme umfassen mehrere Funktionsmodule für Bewegung, Positionierung und Unterstützung. Die Bearbeitungsprioritäten variieren je nach Komponente und müssen entsprechend ihrer konkreten Anwendung festgelegt werden.
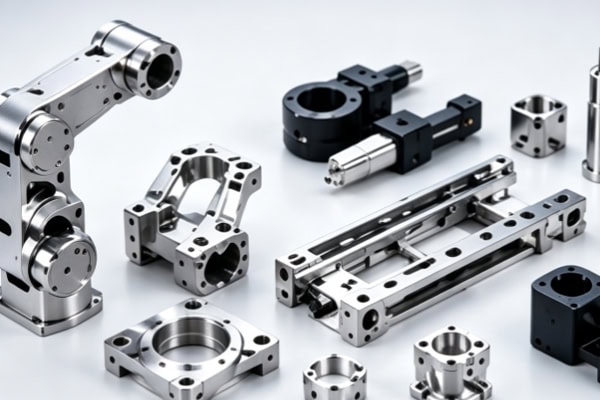
Roboterarm- und Greiferteile
Roboterarme und Greifer sind für das Aufnehmen und Weiterleiten von Werkstücken zuständig, wobei die Maßbeziehungen zwischen den Verbindungsbereichen die Bewegungsleistung direkt beeinflussen.
- Steckverbinder für Roboterarme: Fokus auf die Kontrolle der Abmessungen von Befestigungslöchern, Wellenlöchern und Verbindungsflächen.
- Greiferbasen: Die Montagekonstruktion ist anhand der Aktuator- und Werkstückspezifikationen zu bestimmen.
- Greiferkomponenten: Die Kontaktposition und der Öffnungsspalt müssen der Form des Werkstücks entsprechen.
Die präzise Bearbeitung der Bewegungskomponenten trägt zur Aufrechterhaltung stabiler Greifvorgänge bei.
Positionierungs- und Führungskomponenten
Positioniermechanismen legen Werkstückreferenzen fest und führen Bewegungen, wodurch die Maßgenauigkeit bei der Bearbeitung von großer Bedeutung ist.
- Positionierblöcke: Werkstückreferenz festlegen. Zu große Maßabweichungen können die Wiederholgenauigkeit der Positionierung beeinträchtigen.
- Positionierstifte: Kontrollieren Sie die Abmessungen und die Positionsbeziehung zwischen Stiften und Löchern, um eine ordnungsgemäße Montage zu gewährleisten.
- Führungskomponenten: Entsprechend der Bewegungsrichtung geeignete Abstände und Kontaktflächen auslegen.
Eine gut konzipierte Positionierungsstruktur trägt dazu bei, einen stabilen Be- und Entladezyklus aufrechtzuerhalten.
Montage und Transport von Strukturteilen
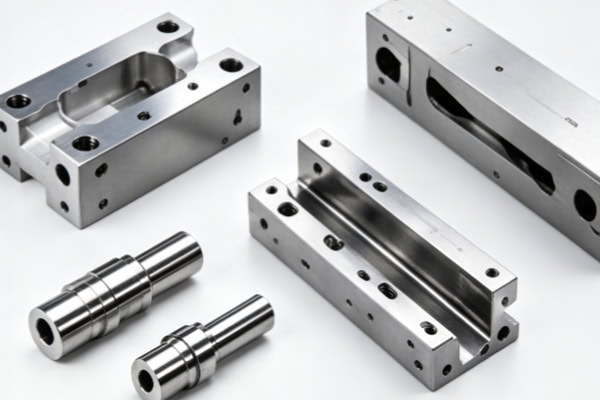
Grundplatten, Halterungen und Förderkomponenten der Anlagen dienen der Fixierung und Lastaufnahme. Ihre Bearbeitungsqualität kann die Montagebeziehungen zwischen mehreren Modulen beeinflussen.
| Teil typ | Gemeinsame Materialien | Hauptbearbeitungsanforderungen |
| Roboterarmverbinder | Aluminiumlegierung, Stahl | Lochpositionen, Konzentrizität, Ebenheit |
| Greiferbasen | Aluminiumlegierung, Stahl | Montageabmessungen, Lochabstand |
| Positionierblöcke | Stahl, Edelstahl | Positionierungsabmessungen, Passgenauigkeit |
| Leitkomponenten | POM, Stahl, Edelstahl | Spiel, Verschleißfestigkeit |
| Montagegrundplatten | Aluminiumlegierung, Stahl | Ebenheit, Lochpositionen |
| Teile des Fördermechanismus | Aluminiumlegierung, Stahl, technische Kunststoffe | Maßgenauigkeit, Montagegenauigkeit |
Unterschiedliche Bauteilanwendungen erfordern separate Spezifikationen hinsichtlich Werkstoffen, Bearbeitungsgenauigkeit und Oberflächenbeschaffenheit.
Wie kann die Bearbeitungsgenauigkeit von Bauteilen für automatische Be- und Entladeanlagen sichergestellt werden?
Automatische Be- und Entlademechanismen beinhalten mehrere kontinuierliche Bewegungen. Da wichtige Abmessungen miteinander verbunden sind, erfordert die Produktion einen klar definierten Genauigkeitskontrollprozess.
Zeichnungen und Konstruktionen vor der Bearbeitung prüfen
Vor der Serienproduktion sollten Bauteilkonstruktionen aus fertigungstechnischer Sicht geprüft werden, um potenzielle Probleme bei der Bearbeitung und Montage zu identifizieren. Bei der Bestätigung kritischer Toleranzen ist zwischen allgemeinen Maßen und wichtigen Maßen für Roboterarme, Greifer und Positioniermechanismen zu unterscheiden. Bei der Prüfung dünner Wände und tiefer Nuten sind die Bearbeitungssteifigkeit, die Werkzeugzugänglichkeit und die Späneabfuhr zu bewerten. Bei der Festlegung der Bearbeitungsbezugsflächen sind die Positionierungsflächen und Spannmethoden entsprechend den Montagebeziehungen zu planen. Eine gründliche Vorprüfung kann häufige Prozessänderungen während der Bearbeitung reduzieren.
Wählen Sie die CNC-Bearbeitungsverfahren entsprechend der Struktur aus.
Unterschiedliche Bauteile haben unterschiedliche Anforderungen an die Anzahl der Bearbeitungsflächen und Werkzeugwinkel. Der Maschinentyp sollte entsprechend der geometrischen Struktur ausgewählt werden.
- 3-Achs-CNC: Geeignet für Montageplatten, Halterungen und herkömmliche Vorrichtungen.
- 4-Achs-CNC: Geeignet für Teile, die aus mehreren Richtungen bearbeitet werden müssen.
- 5-Achs-CNC: Geeignet für komplexe gekrümmte Oberflächen, mehrseitige Strukturen und Bauteile, bei denen wiederholte Aufspannungen minimiert werden müssen.
- CNC-Drehen: Geeignet für Wellen, Hülsen und andere rotierende Teile.
Die Abstimmung des Bearbeitungsverfahrens auf die Bauteilstruktur trägt zur Kontrolle der Bearbeitungseffizienz und Maßgenauigkeit bei.
Kritische Maße nach der Bearbeitung prüfen
Nach der Fertigung sollten gezielte Prüfungen gemäß den technischen Zeichnungen und Montagevorgaben durchgeführt werden.
- Lochdurchmesser und Lochabstand: Korrekte mechanische Verbindungen und Montagepositionen sicherstellen.
- Ebenheit und Rechtwinkligkeit: Prüfen Sie, ob die Montageflächen den Montageanforderungen entsprechen.
- Konzentrizität und Positionsgenauigkeit: Fokus auf die Passung zwischen rotierenden Bauteilen und Bewegungsmechanismen.
- CMM-Prüfung: Geeignet für Teile mit komplexen Strukturen oder hohen Genauigkeitsanforderungen.
Die Inspektionsergebnisse liefern eindeutige Maßangaben für die Teilemontage.
Wie sollten die Werkstoffe für Bauteile von automatischen Be- und Entladeanlagen ausgewählt werden?
Die Materialauswahl bestimmt Gewicht, Festigkeit, Verschleißfestigkeit und Bearbeitungseigenschaften des Bauteils. Sie sollte auf Bewegungsgeschwindigkeit, Belastung und Betriebsumgebung basieren.
Aluminiumlegierungen für bewegliche Strukturen
Komponenten wie Roboterarmverbinder, Halterungsbasen und Montageplatten müssen in der Regel gewichtsoptimiert werden, um die Belastung der Bewegungsmechanismen zu reduzieren. Die Aluminiumlegierung 6061 eignet sich für Halterungen, Grundplatten und herkömmliche Verbinder, während die Aluminiumlegierung 7075 für Leichtbaukonstruktionen mit höheren Festigkeitsanforderungen geeignet ist. Die Oberflächenbehandlung der Aluminiumlegierung kann je nach Verschleißfestigkeit, Korrosionsschutz oder optischen Anforderungen ausgewählt werden. Bei Hochgeschwindigkeits-Bewegungsmechanismen kann eine sinnvolle Gewichtskontrolle der Bauteile die gesamte Dynamik verbessern.
Stahl und technische Kunststoffe für spezielle Anwendungen
Unterschiedliche Funktionsbereiche haben unterschiedliche Materialprioritäten, sodass für tragende Bauteile und Gleitbauteile unterschiedliche Materialsysteme zum Einsatz kommen können.
- Stahl: Geeignet zum Positionieren und Verbinden von Bauteilen, die eine hohe Belastbarkeit und Verschleißfestigkeit erfordern.
- Edelstahl: Geeignet für feuchte Umgebungen oder Bereiche, die Korrosionsrisiken ausgesetzt sind.
- POM: Geeignet für bestimmte reibungsarme und verschleißfeste Führungsstrukturen.
- PEEK: Geeignet für Spezialbauteile, die eine höhere Temperaturbeständigkeit und Verschleißfestigkeit erfordern.
Die Auswahl von Werkstoffen entsprechend den Betriebsbedingungen trägt dazu bei, die Bauteilleistung an die Arbeitsumgebung der Anlage anzupassen.
Wie wählt man den richtigen Bearbeitungslieferanten für Teile von automatischen Be- und Entladeanlagen aus?
Projekte im Bereich Automatisierungstechnik umfassen üblicherweise die Designprüfung, den Prototypenbau und die Serienfertigung. Die Fähigkeit des Lieferanten, kontinuierlichen Support zu leisten, kann die Effizienz der Projektabwicklung beeinflussen.
Bewertung der Mehrachsenbearbeitungs- und Präzisionsfertigungsfähigkeiten
Beim Kauf von Bearbeitungsdienstleistungen sollten Sie sich vergewissern, ob der Hersteller über die Ausrüstung und die Verfahren verfügt, die für die Bearbeitung verschiedener Teilestrukturen geeignet sind.
- 3-, 4- und 5-Achs-Bearbeitung: Erfüllen Sie die Fertigungsanforderungen von Teilen mit unterschiedlichem Komplexitätsgrad.
- Präzisions-CNC-Fräsen: Bewältigt Lochpositionen, Schlitze, gekrümmte Oberflächen und komplexe Profile.
- CNC-Drehen: Umfasst rotierende Bauteile wie Wellen und Hülsen.
Ein angemessenes Spektrum an Bearbeitungsmöglichkeiten kann den Bedarf an Koordination mit mehreren Lieferanten während eines Projekts verringern.
Bewertung der DFM-, Inspektions- und Chargenlieferungsfähigkeiten
Neben den Bearbeitungsmaschinen beeinflussen auch die technische Unterstützung und das Produktionsmanagement die Projektdurchführung.
- DFM-Analyse: Identifizierung potenzieller Fertigungsrisiken vor Produktionsbeginn.
- Maßprüfung: Mithilfe von Messdaten wird überprüft, ob die kritischen Merkmale den Zeichnungsvorgaben entsprechen.
- Prototypen- und Kleinserienfertigung: Erleichterung der Montage und Funktionsprüfung durch die F&E-Teams.
- Übergang zur Serienproduktion: Ermöglichen, dass validierte Teilelösungen auch in nachfolgenden Aufträgen verwendet werden.
Eine effektive Abstimmung zwischen Entwicklung und Produktion kann dazu beitragen, den Übergang von der Prototypenvalidierung zur formalen Beschaffung zu verkürzen.
Die Konstruktion von Bauteilen für automatische Be- und Entladeanlagen umfasst Bewegungsmechanismen, Positioniersysteme und tragende Strukturen. Die Bearbeitungslösungen müssen auf Basis spezifischer Zeichnungen, Toleranzen und Betriebsbedingungen entwickelt werden. TiRapid bietet Präzisions-CNC-Fräsen, 5-Achs-Bearbeitung, Drehen sowie Dienstleistungen von der Prototypenfertigung bis zur Serienproduktion. Unterstützt wird dies durch DFM-Analysen und Qualitätsprüfungen, um Herstellern von Automatisierungsanlagen umfassende Bearbeitungsunterstützung von der Bauteilentwicklung bis zur Auslieferung zu bieten.
















