
CNC işlemede hassas tolerans elde etmek, takım sapmasından termal değişimlere kadar mümkün olan en küçük sapmaları kontrol etmekle ilgilidir; her şey önemlidir. Günlük işimde hassas tolerans gerektiren projelere nasıl yaklaştığımı size anlatacağım. İster havacılık bileşenleri ister tıbbi implantlar üretiyor olun, hassas toleranslı CNC işleme dikkatli planlama, doğru takımlar, çevresel kontrol ve kalite denetimi gerektirir.
İşleme Toleransları Nelerdir?
İşleme toleransı, üretilen bir parçanın nominal tasarım boyutundan ne kadar sapabileceğini tanımlar. Doğru uyum, işlevsel güvenilirlik ve uzun vadeli performans elde etmek için çok önemlidir. Tolerans türlerini, standartlarını ve malzeme özelliklerini bilmek, mühendislerin bilinçli ve maliyet etkin üretim kararları almasına yardımcı olur.
CNC'de Sıkı Tolerans Ne Anlama Gelir?
Metaller için Dar Tolerans Aralıkları
Standart sıkı tolerans: ±0.01 mm
Yüksek hassasiyet: ±0.005 mm
Havacılık/tıbbi sınıf: ±0.002–0.003 mm
Ultra hassas: ±0.001 mm
Plastikler için Dar Tolerans Aralıkları
Isıl genleşme ve esneklik nedeniyle:
Genel dar tolerans: ±0.02–0.05 mm
Mühendislik plastikleri (PEEK/POM): ±0.01 mm'ye kadar
Örnek: Tıbbi bir sensör için PEEK malzemeden üretilmiş bir muhafaza, mikroelektronik bileşenlerin düzgün bir şekilde yerleştirilmesi için ±0.01 mm toleransa ihtiyaç duyuyordu.
Mikro Üretim Toleransları
CNC mikro işleme : ±0.002–0.005 mm
Mikro EDM: ±0.001 mm
Ultra hızlı lazer işleme: ~1 µm
Mühendislik Standartları ve Tolerans Sınıfları
ISO 2768 Tolerans Sınıfları
f – İnce : hassas metal işleme
m – Orta : Standart CNC işleme (TiRapid varsayılan)
c – Kaba : kaynaklı ve yapısal parçalar
v – Çok kaba : pürüzlü veya önceden işlenmiş parçalar
BT Kaliteleri ve Sıkı Toleranslar
IT6–IT7 = Sıkı tolerans (±0.006–0.01 mm)
IT8–IT10 = Normal hassasiyet
IT11–IT13 = Genel işleme
Malzeme Bazlı Tolerans Yeteneği
Alüminyum, pirinç → Çok dar toleranslar için en iyisi
Paslanmaz çelik, titanyum → Isıdan daha fazla etkilenir, işlenmesi daha zordur.
Plastikler → Daha yüksek termal genleşme, daha geniş tolerans önerilir.
Örnek: Üretilebilirliği artırmak için bir PTFE valf gövdesinin toleransının ±0.01 mm'den ±0.03 mm'ye gevşetilmesi gerekiyordu.
Hassas Toleranslı CNC İşlemenin Önemi
Daha İyi Uyum ve İşlevsel Güvenilirlik
Sıkı toleranslar, sorunsuz montajı sağlar ve titreşimi, sıkışmayı veya aşırı aşınmayı önler.
Seri Üretimde Tutarlılık
Bunlar şunları sağlar:
Tekrarlanabilirlik
Azaltılmış hurda
Kaliteli kalite
Güvenlik, Uyumluluk ve Sertifikasyon Gereksinimleri
Havacılık ve tıbbi cihazlar gibi sektörler, AS9100, ISO 9001 ve diğer standartları karşılamak için istikrarlı tolerans kontrolüne ihtiyaç duyar.
Daha Uzun Kullanım Ömrü ve Ekipman Güvenilirliği
Hassasiyet, sürtünmeyi ve termal bozulmayı azaltarak bileşen ömrünü uzatır ve sistem kararlılığını artırır.
nelerdir Anahtar faktörler Fveya Sıkı Tolerans Hassasiyetine Ulaşmak
Sıkı toleranslara ulaşmak, optimize edilmiş tasarım kararları, malzeme davranış kontrolü, makine yetenekleri, iş parçası tutma sistemleri, kesici takımlar, atölye ortamı ve gelişmiş denetim sistemlerinin sonucudur. Bu faktörler birlikte çalıştığında, üreticiler tutarlı doğruluk sağlayabilir, hurda miktarını azaltabilir ve kaliteyi maliyet verimliliğiyle dengeleyebilirler.
Süreç Planlama ve Tasarımı
Hassas toleranslar, tasarım aşamasından itibaren doğru bir şekilde tanımlanmalı, daha sonra işleme sırasında zorla belirlenmemelidir.
Tolerans aralıklarını mantıklı bir şekilde tanımlayın.
Birçok müşteri başlangıçta ±0.01 mm hatta ±0.005 mm hassasiyet talep etse de, bu işlevin bu kadar hassasiyete ihtiyacı yoktur.
Ele aldığım bir PTFE vanada, DFM (Tasarım ve Üretim Yöntemi) ile ±0.01 mm ila ±0.03 mm arasında bir gevşeme önerdik. Bu sayede verimlilik %30 arttı ve maliyet yaklaşık %20 düştü.
Aşırı hassasiyetten kaçının
Aşırı dar toleranslar, takım aşınmasını, işleme süresini, kurulum maliyetini ve denetim süresini önemli ölçüde artırır. Hassasiyet maliyeti, tolerans ne kadar daralırsa o kadar katlanarak artar. Bu nedenle, yalnızca kritik özellikler sıkı kontrole tabi tutulmalıdır.
Maddi Faktörler
Farklı malzeme özellikleri, elde edilebilecek tolerans aralığını doğrudan belirler.
Plastikler: yüksek termal genleşme ve kolay deformasyon
PEEK, POM ve PTFE gibi malzemelerin termal genleşme katsayıları yüksektir. İşleme sonrasında boyutlarında sapmalar meydana gelebilir.
Örneğin, 20°C'lik bir atölyeden 35°C'lik bir alana taşınan bir POM parçası 0.02 mm'den fazla bir değişikliğe uğrayabilir.
Alüminyum alaşımları: sağlam ve hassas işlemeye uygun.
6061 ve 7075 alaşımları son derece iyi işlenir ve genellikle istikrarlı bir tutarlılıkla ±0.01 mm veya daha sıkı hassasiyet elde edilir.
Paslanmaz çelik ve titanyum: Sert malzemeler, aletin bükülmesine neden olur.
304, 316 ve Ti6Al4V gibi malzemeler kesme sırasında sertleşir ve yüksek takım yükleri oluşturarak kesici kenar sapmasına yol açar. Hassasiyeti korumak için daha küçük kademeler ve daha sert takım malzemeleri gereklidir.
Makine Performansı ve Teknolojisi
Yüksek hassasiyetli makineler, dar toleranslara ulaşmanın temelidir.
Yüksek sertlik ve termal kararlılık
Hassas toleranslı parçalar genellikle, yük altında deformasyonu en aza indiren yapılara sahip yüksek kaliteli makineler (örneğin Makino, DMG MORI) gerektirir.
Çok eksenli (5 eksenli) işleme
5 eksenli özellik, ikincil ayarlamaları azaltır ve birikmiş hataları ortadan kaldırır.
Bir havacılık alüminyum projesinde, üç kurulumdan tek bir 5 eksenli işleme geçilmesi, toleransın sürekli olarak ±0.008 mm içinde kalmasını sağladı.
Termal kompanzasyon sistemleri
Gelişmiş makineler, iş mili uzamasını dengelemek ve mikron düzeyinde hassasiyeti korumak için gerçek zamanlı termal genleşme telafisi içerir.
İş Parçası Tutma ve Kesme Aletleri
Yüksek hassasiyetli bağlantı elemanları
Fikstürleme tekrarlanabilirliği ±0.005 mm içinde olmalıdır. Yüksek toleranslı parçalar için genellikle vakum fikstürleri veya özel takım fikstürleri gereklidir.
Takım malzemesi ve geometri seçimi
Karbür takımlar, kaplamalı takımlar ve mikro yarıçaplı kenarlara sahip takımlar, kesme kuvvetlerini ve takım sapmasını azaltır.
Sıkıca geçmeli tutucular, salınımı 2 μm'nin altında tutmaya yardımcı olarak yüzey kalitesini ve tolerans doğruluğunu önemli ölçüde iyileştirir.
İşleme Ortamı Kontrolü
Sıcaklık kontrolü ±1°C hassasiyetinde.
Metaller sıcaklıkla genleşir. Örneğin, çelik her 10°C'lik sıcaklık artışında 10 μm kadar değişebilir. Bu nedenle hassas işleme atölyelerinde klima ve sabit sıcaklık sistemleri kullanılmalıdır.
Titreşimi, tozu ve nemi en aza indirin.
Titreşim, salınıma, titreşim izlerine ve boyut kaymasına neden olur.
Bina titreşimlerinin 0.02 mm'nin üzerinde tolerans sapmalarına neden olduğu, üst katlarda bulunan makine atölyelerini ziyaret ettim.
Muayene ve Ölçüm Teknolojisi
Makine üstü prob sistemleri
Renishaw probları gibi sistemler, işleme sırasında takım ofsetlerini düzelterek işlem kaynaklı sapmaları azaltır ve istikrarlı bir doğruluk sağlar.
Yüksek hassasiyetli metroloji ekipmanları
CMM'ler, lazer interferometreler ve beyaz ışık interferometreler, mikron düzeyinde ölçüm elde etmek için vazgeçilmezdir.
±0.005 mm hassasiyetinde bir vana projesi için, tüm parçalarda tutarlılığı sağlamak amacıyla tam denetim ve sıcaklık kontrollü ölçüm yapılması gerekiyordu.
Hassas Toleranslı CNC İşlemede DFM Nasıl Uygulanır?
Hassas işleme süreçlerinde, tasarım aşaması nihai üretim maliyetinin, teslim süresinin ve verimliliğin %80'inden fazlasını belirler. Sıkı toleranslar her zaman faydalı değildir. Tasarım ve Üretim (DFM) olmadan, işleme saatlerini, takım aşınmasını ve hurda oranlarını artırırlar.
Ne zaman gerçekten dar toleranslara ihtiyacınız var?
Sıkı toleranslar, "her şeyi varsayılan olarak sıkılaştırmak" yerine, işlevsel ihtiyaçlardan kaynaklanmalıdır.
Her yerde çok dar toleranslarla aşırı tasarım yapmaktan kaçının.
Bize ulaşan birçok çizimde neredeyse tüm özellikler ±0.01 mm hassasiyetle işaretlenmiş olsa da, aslında bu hassasiyete ihtiyaç duyulan yüzey sayısı sadece 3-5 civarındadır.
Bir havacılık alüminyum gövde projesinde, yirmi adet ±0.01 mm'lik boyutun ±0.03 mm'ye gevşetilmesi, işleme süresini yaklaşık %40 oranında azalttı ve hurda oranını %12'den %2'ye düşürdü.
Sıkı toleransların maliyet, teslim süresi ve verimlilik üzerindeki etkisi
Sıkı toleranslar üretim zorluğunu önemli ölçüde artırır:
İşleme süresi %30-200 oranında artıyor.
Denetim çabaları iki katına çıktı
Alet ömrü %50'den fazla azalıyor.
Hurda oranı, özellikle plastik ve ince cidarlı parçalar için artmaktadır.
Bu nedenle, sıkı toleranslar yalnızca uyumu, sızdırmazlığı, güvenliği veya hareket doğruluğunu etkileyen yüzeylere uygulanmalıdır.
Doğru Toleransların ve Uygunluk Sınıflarının Ayarlanması
Mühendislik tasarımı, üretilebilirlik ve işlevsel amaç arasında bir denge kurmalıdır.
Pratik uyum sınıflarını seçin ve GD&T'yi doğru şekilde kullanın.
Sık kullanılan eşleşmeler arasında H7/g6 ve H8/f7 bulunur.
Çok sıkı bağlamalar işlevselliği artırmaz, sadece maliyeti yükseltir.
GD&T sembolleri (Pozisyon, Eş Eksenlilik ve Profil gibi) işlevsel gereksinimleri son derece sıkı doğrusal toleranslardan daha doğru bir şekilde temsil eder.
Çelişkili veya aşırı kısıtlayıcı tolerans zincirlerinden kaçının.
Örneğin, aynı delik üzerinde hem çok sıkı ikili toleranslar hem de son derece katı konum toleransları belirtmek, imkansız gereksinimler yaratabilir.
Tolerans zincirleri, montaj temel çizgilerinden türetilmeli ve her toleransın gerekli ve ulaşılabilir olması sağlanmalıdır.
Tolerans birikimi ve montaj toleransı planlaması
Son montaj varyasyonu, tek tek parça varyasyonlarının toplamıdır.
Paslanmaz çelikten üretilen bir tıbbi kılavuz kılıf projesinde, montajda toplamda yalnızca 0.04 mm'lik bir sapmaya izin verildi.
Kritik parçalara ±0.01 mm, kritik olmayan parçalara ise ±0.05 mm tolerans ayırarak, minimum maliyetle montaj hedefine ulaştık.
Sıkı Toleranslar Elde Etmek İçin Temel Geometrik Tasarım Prensipleri
Bir parçanın geometrisi, gerekli toleransın ne kadar uygulanabilir olacağını doğrudan belirler.
Keskin iç köşeler yerine yuvarlak kenarlar kullanın.
İçten sıfır yarıçaplı mükemmel bir köşe işlenemez.
Önerilen iç yuvarlatma: ≥1.5× takım yarıçapı (genellikle 0.5–1 mm).
Bu, takım yükünü ve titreşimi azaltır ve boyutsal kararlılığı artırır.
Duvarların, basamakların, çıkıntıların, olukların ve pahların rasyonel tasarımı
Deformasyonu önlemek için duvar kalınlığı ≥0.8 mm (plastikler için ≥1.2 mm) olmalıdır.
Üretilebilirlik için oluk genişliği ≥1.3× takım çapı olmalıdır.
Takım kırılmasını ve tolerans hatasını önlemek için diş derinliği ≤2× diş çapı olmalıdır.
Tutarlı pahlar, tekrarlanabilirliği ve montaj kalitesini artırır.
Yüzey pürüzlülüğü ve boyutsal tolerans arasındaki ilişki
Daha ince Ra değerleri maliyeti önemli ölçüde artırır.
Örneğin, Ra0.4μm, Ra0.8μm'ye göre 2-3 kat daha pahalı olabilir.
Havacılık ve uzay endüstrisinde kullanılan bir alüminyum parçada, ±0.01 mm toleransı korurken Ra0.4 μm'den Ra0.8 μm'ye düşürmek, birim maliyetini yaklaşık %25 oranında azalttı.
Sıkı Toleranslı CNC İşleme Elde Etmek İçin Yöntemler ve En İyi Uygulamalar
Sıkı toleranslara ulaşmak tek bir faktöre bağlı değildir. Malzeme davranışı, makine kapasitesi, proses planlaması, takım ve kalite kontrolüne bağlıdır. Daha iyi atölye yönetimi, optimize edilmiş kesme parametreleri, iyileştirilmiş iş akışları ve hassas denetim sayesinde üreticiler, hurda miktarını ve genel maliyeti azaltırken ±0.01 mm hatta ±0.005 mm toleranslara güvenilir bir şekilde ulaşabilirler.
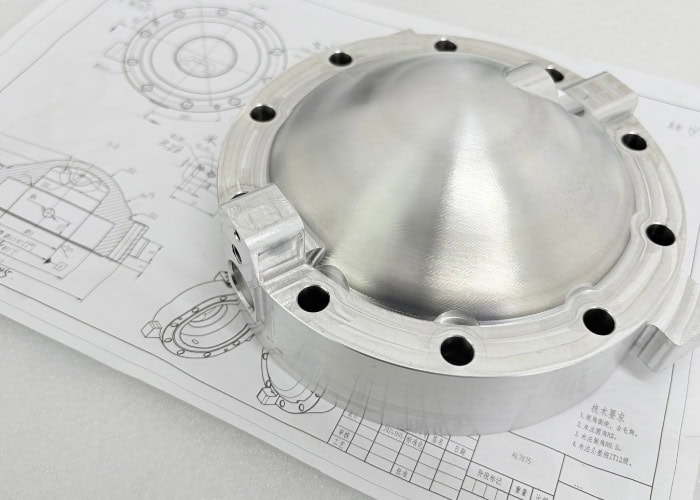
Temel Atölye Yönetimi
Doğru işleme tesisini/üretim ortamını seçmek
Hassas işleme, aşağıdaki gibi istikrarlı tesis koşulları gerektirir: Zemin kat atölyeleri veya titreşimden izole edilmiş temeller.
İş mili salınımının ≤2μm olmasını sağlayan yüksek performanslı makineler (Mazak, DMG MORI).
Bir müşteri, ikinci kattaki atölyesinde ±0.01 mm hassasiyetinde parçalar üretmeye çalıştı ve zemin titreşimi nedeniyle ±0.03 mm'ye kadar sapmalar gözlemledi. Üretimi tesisimize taşıdıktan sonra tüm boyutlar sabitlendi.
Atölye sıcaklığının istikrarlı olması ve üretim ortamının temiz olması.
Sıcaklık boyutları büyük ölçüde etkiler. Örneğin:
Alüminyumun genleşmesi, 1°C'de yaklaşık 0.023 mm/m'dir.
Çelik ≈ 0.011 mm/m, 1°C başına
Boyutsal tutarlılık için sıcaklığın ±1°C aralığında tutulması şarttır.
Toz ve yağ buharı da kılavuz rayların ve takım tutucunun tekrarlanabilirliğini etkileyebilir.
Yüksek kaliteli CNC makineleri ve düzenli kalibrasyon kullanımı
Anahtar önlemler şunları içerir:
Lazer interferometre ile mil kalibrasyonu (konumlandırma hatası ≤2μm)
Makine geometrisini telafi etmek için bilyalı çubuk testi
Takım tutucuların çekme kuvveti doğrulaması
Makinenin doğru bakımı, boyut sapmasını ±0.02 mm'den ±0.005 mm'ye düşürür.
Takım ve Kesme Parametrelerinin Optimizasyonu
Her malzeme için uygun ve keskin aletler seçmek
Alüminyum: yüksek hız çeliği veya karbür
Paslanmaz çelik/Titanyum: kaplamalı aletler (TiAlN, AlTiN)
PTFE gibi plastiklerin deformasyonu önlemek için keskin kenarlara ihtiyacı vardır.
Keskin takımlar kesme kuvvetlerini azaltır ve tolerans stabilitesini %20-40 oranında iyileştirir.
Kesme hızı, ilerleme hızı ve kesme derinliği arasında denge kurmak.
Tipik değerler:
Alüminyum: 12000 dev/dak, 1800 mm/dak ilerleme hızı, 0.3 mm kesme derinliği
Paslanmaz çelik: 3500 dev/dak, 400 mm/dak ilerleme hızı, 0.1 mm kesme derinliği
Yanlış ilerleme veya kesme hızı, titreşime, ısı birikimine ve boyut hatalarına neden olur.
Alet aşınmasının izlenmesi ve değiştirme stratejisi
Kesici kenarları her 20-40 parçada bir kontrol edin.
Takım ömrü yönetim yazılımı kullanın.
±0.005 mm toleranslı parçalar için, her kritik adımda aletleri değiştirin.
Bu strateji, bakır parça içeren bir projede hurda oranını %6'dan %1'in altına düşürdü.
Proses Planlaması: Kaba İşleme → Yarı İşleme → Son İşleme
İşleme adımlarının bölünmesi
Kaba işleme, malzemenin %60-80'ini uzaklaştırır.
Yarı işlenmiş yapraklar 0.2–0.4 mm kalınlığındadır.
Son işlem, maksimum hassasiyet için tek geçişte nihai boyutlara ulaşır.
Sıkı proses bölümlendirmesi, boyut varyasyonunu %50'den fazla azaltır.
Ham madde seçimi ve işleme payı planlaması
Çok fazla malzeme kullanılması işlem süresini uzatır, çok az malzeme kullanılması ise sıkıştırma dengesizliğine yol açar.
±0.01 mm hassasiyetindeki parçalar için, güvenli sıkıştırma sağlamak amacıyla en az 3 mm ilave malzeme kullanılması önerilir.
Yüksek hacimli üretim stratejileri ile düşük hacimli/prototip üretim stratejileri arasındaki fark
Seri üretim: döngü tekrarlanabilirliği, takım ömrü yönetimi, süreç içi ölçüm
Prototip üretimi: esneklik ve tek parça optimizasyonu
Seri üretimde genellikle özel fikstürler, prototiplerde ise yumuşak çeneler kullanıyoruz.
İşlem İçi ve Son Kontrol
Makine üzerinde problama ve kapalı döngü kompanzasyonu
Renishaw problarının kullanımı şunlara olanak tanır:
Kritik boyutların proses içi ölçümü
Otomatik takım uzunluğu ve çap telafisi
Isı kayması kaynaklı tolerans arızasının önlenmesi
±0.005 mm hassasiyet gerektiren parçalar için zorunludur.
İlk Ürün Muayenesi (FAI) ve örnekleme planları
FAI için %100 boyut kontrolü
Üretim sırasında her 10-30 parçada bir numune alınması
İstatistiksel süreç kontrolü (SPC) grafikleri, temel boyutların izlenmesi için kullanılır.
Erken inceleme yoluyla hurda miktarını azaltmak
Tıbbi parça projesinde FAI + süreç içi inceleme yöntemini uygulayarak, hurda oranını %8'den %1.5'e düşürdük.
Dar Toleranslı İşlemede Maliyet ve Riski Dengelemek Nasıl Mümkün?
Hassas imalatta, tolerans ne kadar dar olursa, maliyet, zorluk ve risk de o kadar yüksek olur. Şirketler performans, bütçe, teslim süresi ve üretilebilirlik arasında denge kurmalıdır. Gereksiz yere ±0.005 mm tolerans belirtmek, aşırı maliyetlere, daha uzun üretim döngülerine ve daha yüksek hurda oranlarına neden olabilir.
Daha sıkı toleranslar neden maliyeti artırır?
Hassas işleme maliyetlerindeki artış, birden fazla faktörün bir araya gelmesinden kaynaklanmaktadır:
Daha fazla işleme adımı gereklidir.
±0.01 mm veya ±0.005 mm hassasiyet elde etmek genellikle kaba işleme → yarı ince işleme → ince işleme → dengeleme geçişleri gibi birden fazla aşama gerektirir.
Örneğin, ürettiğimiz paslanmaz çelik bir brakette, ±0.008 mm'lik bir delik çapı elde etmek için iki ek ince kesim işlemi gerekti ve bu da işleme süresini iki katına çıkardı.
Yemleme oranları önemli ölçüde azaltılmalıdır.
Daha yavaş ve daha istikrarlı kesim, ısıya bağlı boyut kaymasını önler.
Alüminyum işleme sırasında, ±0.01 mm düzlüğü korumak için ilerleme hızını 1200 mm/dak'dan 450 mm/dak'ya düşürdük; bu da işlem süresini önemli ölçüde artırdı.
Özel takım ve aparatlar gereklidir.
Mikro düzeydeki toleranslar genellikle PCD takımları, özel delme çubukları veya ultra sert kesiciler gerektirir; bu da standart takımlara göre 3-8 kat daha pahalıya mal olur ve daha hızlı aşınır.
Daha yüksek hurda ve yeniden işleme riski
±0.005 mm'lik bir tolerans aralığıyla, izin verilen aralık son derece dardır. Özellikle titanyum veya paslanmaz çelik gibi zor malzemelerde, 0.002 mm'lik bir sapma bile parçayı kullanılamaz hale getirebilir.
Hassas projeler için maliyet yapısı
Sıkı toleranslı işleme, aşağıdaki nedenlerden dolayı fiyat tekliflerini etkiler:
Daha uzun işleme döngüleri (standart toleranslara kıyasla 2-5 kat daha uzun)
Daha hızlı takım aşınması
CMM veya lazer ölçümü ile daha uzun inceleme süresi.
Daha düşük verim oranı
Bu nedenle toleransların ±0.05 mm'den ±0.01 mm'ye daraltılması maliyeti %30 ila %200 oranında artırabilir.
Performans ve Üretilebilirlik Arasında Denge Kurmak
DFM'de daha sıkı tolerans, "ne kadar sıkıysa o kadar iyi" anlamına gelmez; "işlev için yeterince sıkı" anlamına gelir.
Tedarikçinizle uygun bir tolerans seviyesi hakkında görüşmek.
Deneyimli işleme ortakları, işlev ve üretilebilirlik temelinde toleranslar konusunda önerilerde bulunabilirler.
Örneğin, ürettiğimiz bir PEEK muhafazasında, müşteri başlangıçta ±0.01 mm hassasiyet talep etmişti. Fonksiyonel gereksinimleri değerlendirdikten sonra, hassasiyeti ±0.03 mm'ye düşürerek maliyeti %40 azalttık ve teslim süresini yarıya indirdik.
Toleranslar hangi alanlarda gevşetilebilir?
Toleranslar genellikle şu durumlarda gevşetilebilir:
Çiftleşmeyen yüzeyler
Dış kozmetik alanlar
Montaj hizalamasını etkilemeyen bölgeler
Duvar kalınlığına duyarlı olmayan özellikler
Bir müşteri, alüminyum bir braketin tamamında ±0.02 mm hassasiyet belirtmişti. Sadece üç delik kritik öneme sahipti. Diğer özellikleri ±0.1 mm'ye gevşeterek verimlilik neredeyse üç kat arttı.
Performansı etkilemeden toleransları optimize etme stratejileri
Keskin köşeleri yuvarlak hatlarla değiştirin.
Deformasyonu azaltmak için duvar kalınlığını artırın.
İşleme süresini kısaltmak için yüzey pürüzlülüğünü Ra0.8'den Ra1.6'ya ayarlayın.
Gereksiz hassas kesimlerden kaçınmak için tolerans birikim analizini kullanın.
Akıllı tolerans ayarı hem performans hem de maliyet verimliliği sağlar.
nelerdir Tipik Uygulamalar ve Endüstri Standartları
Sıkı toleranslı CNC işleme, tıp, havacılık, yarı iletken, otomotiv ve yüksek hassasiyetli endüstriyel uygulamalarda hayati öneme sahiptir. Bu sektörler olağanüstü boyutsal doğruluk, güvenilirlik ve işlevsel istikrar gerektirir.
| Uygulama Endüstrisi | Tipik Sıkı Toleranslı Parçalar | Tolerans Gereksinimleri |
| Tıbbi Cihazlar ve Diş İmplantları | Cerrahi aletler, implant bağlantı elemanları, mikro valf gövdeleri, korozyona dayanıklı destekler | Genellikle ±0.01 mm ila ±0.005 mm arasında değişen, yüksek yüzey kalitesi ve tekrarlanabilirlik gerektiren bir tolerans söz konusudur. |
| Havacılık ve Savunma Bileşenleri | Türbin parçaları, aktüatörler, yapısal bağlantılar, hassas montajlar | Son derece yüksek güvenilirlik, bazı kritik alanlarda ±0.005 mm veya daha sıkı hassasiyet gereklidir. |
| Elektronik ve Yarı İletken Armatürleri | Yarı iletken levha tutucuları, ısı dağıtım modülleri, hassas fikstürler, seramik izolatörler | Yüksek boyutsal kararlılık, katı düzlük ve yüzey kalitesi gereksinimleri. |
| Otomotiv ve Yeni Enerji Sistemleri | Motor gövdeleri, sensör yuvaları, sıvı kontrol valfleri, akü yapısal parçaları | Seri üretimde yüksek tutarlılık, tipik olarak ±0.02 mm ila ±0.01 mm. |
| Yüksek Hassasiyetli Endüstriyel ve Enstrümantasyon Parçaları | Metroloji bileşenleri, hidrolik/pnömatik parçalar, hassas miller ve burçlar | Aşınma direnci, eş eksenlilik ve diklik açısından ±0.01 mm veya daha düşük hassasiyetle sıkı kontrol. |
SSS
İşlemede En Yüksek Tolerans Nedir?
Genel olarak CNC işlemede, kullandığım en yüksek (yani en gevşek) tolerans ±0.1 mm'dir ve bu, yapısal veya kritik olmayan bileşenler için yaygındır. Örneğin, sıkı geçme gerektirmeyen braketler veya kapaklar. Bu seviye, özellikle boyut varyasyonunun kabul edilebilir olduğu büyük parçalar için üretimi hızlı ve uygun maliyetli tutar.
Hangi tolerans değerinde işleme en zordur?
±0.002 mm'den (2 mikron) daha dar toleranslar son derece zorlayıcıdır. Bu seviyede, küçük termal değişimler, takım aşınması veya malzeme tutarsızlıkları bile parçanın spesifikasyon dışına çıkmasına neden olabilir. Bu tür talepleri karşılamak için genellikle ultra kararlı 5 eksenli makinelere, CMM kontrollerine ve sıcaklık kontrollü ortamlara güveniyorum.
İşlemede Minimum Tolerans Nedir?
Gerçek üretimde başarıyla elde ettiğim minimum tolerans ±0.001 mm (1 mikron) olup, bu genellikle yüksek kaliteli mikro-EDM veya femtosaniye lazer işleme yöntemleriyle sağlanmaktadır. Geleneksel CNC için ise limit, kurulum, malzeme ve muayene yöntemine bağlı olarak ±0.002–0.005 mm civarındadır.
İşlemede Tolerans Sınıfları Nelerdir?
Genel işleme için ISO 2768 standardını kullanıyorum; bu standart İnce (f), Orta (m), Kaba (c) ve Çok Kaba (v) olmak üzere dört kademeye ayrılıyor. Hassas işlerde ise GD&T, ±0.01 mm veya daha dar bir hassasiyetle şekil ve konum kontrolü uygulamama olanak tanıyor. Havacılıkta ise AS9100 standartları toleransları genellikle ±0.005 mm veya daha iyi seviyelere çıkarıyor.
Üretim toleransları çok dar olduğunda ne olur?
Toleranslar çok dar olduğunda—örneğin, gereksiz yere ±0.005 mm'nin altında olduğunda—işleme süresinde 2-3 kat artış, daha sık takım değiştirme ve %15'i aşan hurda oranları görüyorum. Ayrıca daha yüksek denetim maliyetleri ve daha sıkı çevre kontrolü gerektiriyor. İşlevsel olarak gerekli olmadıkça, bu tür toleranslar verimliliği düşürür ve birim maliyetlerini önemli ölçüde artırır.
Sonuç
CNC'de hassas işleme, hassas bilim ve üretim sanatının bir karışımıdır. Tecrübelerime göre, başarı her şeyden önce disipline bağlıdır. Tasarımda, süreç kontrolünde, ölçümde ve iletişimde disiplin. İster ±0.002 mm'lik bir hassasiyet hedefliyor olun, ister sadece havacılık spesifikasyonlarını karşılamaya çalışıyor olun, sır, kontrol edebileceğiniz her şeyi kontrol etmek ve kontrol edemeyeceğiniz şeyleri bilmekte yatar.
Sıkı tolerans mükemmellik anlamına gelmez; tutarlılık, iletişim ve akıllı kararlar anlamına gelir. Zorlu bir bölümle uğraşıyorsanız veya sürecinizi iyileştirmeye çalışıyorsanız, çekinmeden iletişime geçin veya durumunuzu paylaşın. Bazen ikinci bir görüş her şeyi değiştirebilir.















