
Tıbbi otomasyon ekipmanları, test, numune alma, taşıma, konumlandırma, sıralama ve montaj süreçlerini kapsar. Çalışması, hassas boyutlara ve sağlam bağlantılara sahip birçok standart dışı parçaya bağlıdır. Montaj plakalarının, destek tabanlarının, konumlandırma bloklarının, kılavuz bileşenlerinin ve şaft parçalarının işleme kalitesi, mekanizma hareketini ve sonraki montajı doğrudan etkileyebilir. CNC işleme, çok çeşitli parçaların, küçük partilerin ve sık sık değişen yapıların üretimi için uygundur. Ayrıca prototip geliştirme ve sonraki üretime destek sağlayarak ekipman geliştirme için esnek işleme desteği sunar.
Tıbbi Otomasyon Ekipmanlarının Hangi Parçaları CNC İşleme İçin Uygundur?
Tıbbi otomasyon ekipmanları karmaşık yapılara sahiptir ve farklı parçalar farklı işlevler yerine getirir. İşleme başlamadan önce, gerçek uygulamaya göre yapı, malzeme ve hassasiyet gereksinimleri belirlenmelidir.
Ekipman Yapısal ve Montaj Parçaları
Montaj parçaları esas olarak farklı modülleri sabitlemek için kullanılır ve işleme, referans yüzeylere, delik konumlarına ve montaj ilişkilerine odaklanır.
- Montaj Taban Plakaları: Birden fazla fonksiyonel modül için sabit konumlar sağlamak üzere makine montaj delikleri, konumlandırma delikleri, havşa delikleri ve referans yüzeyleri.
- Destek Tabanları ve Bağlantı Plakaları: Ekipman yerleşimine göre makine basamakları, yuvalar ve çok yönlü delikler açın.
- Montaj Çerçeveleri: İç mekanizma düzenine göre sensörler, kablolama ve çalıştırma bileşenleri için montaj alanları ayırın.
Bu parçalarda doğru boyut ilişkilerinin korunması, ekipman montajı sırasında yapılacak ayarlama işlerini azaltabilir.
Konumlandırma, İletim ve Hareket Ettirme Bileşenleri
Ekipman içindeki tekrarlanan hareketler, uyum boyutlarına duyarlıdır; bu nedenle konumlandırma ve iletim bileşenlerinin, gerçek hareket gereksinimlerine göre hassas bir şekilde işlenmesi gerekir.
- Konumlandırma Blokları ve Kılavuz Bileşenleri: İstikrarlı ve tekrarlanabilir konumlandırmayı sağlamak için hareket yönüne göre boşluk kontrolü yapılır.
- Miller ve Montaj Tabanları: Delik çapı, mil çapı, eş merkezlilik ve bağlantı boyutlarının kontrolüne odaklanın.
- Fikstürler ve Takımlar: Ürün geometrisine göre makine konumlandırma yuvaları, sıkıştırma yapıları ve boşluk alanları.
Fonksiyonel bileşenler için toleranslar, gereksiz yüksek hassasiyetli işleme maliyetlerinden kaçınmak için gerçek hareket ve montaj gereksinimlerine göre belirlenmelidir.
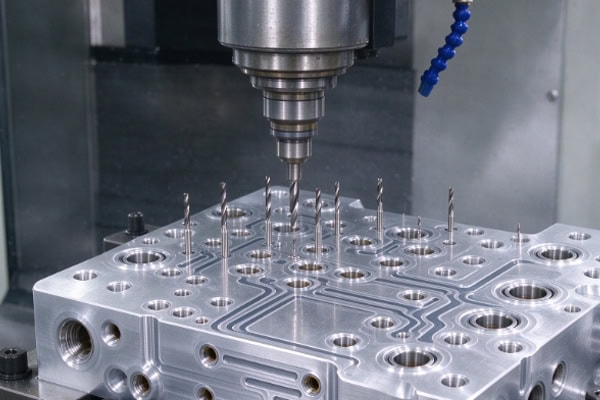
Tıbbi Otomasyon Ekipman Parçalarında CNC İşleme Hassasiyeti Nasıl Kontrol Edilebilir?
Tıbbi otomasyon ekipmanları, birbiriyle etkileşim halinde olan birden fazla mekanizma içerir. Tek bir parçanın boyut gereksinimlerini karşılaması, tüm mekanizmanın sorunsuz çalışmasını garanti etmez. Bu nedenle, işleme, referans noktalarına, kritik boyutlara ve parça deformasyonuna odaklanmalıdır.
İşleme başlamadan önce çizim ve süreç incelemeleri yapın.
Resmi üretime geçmeden önce, olası işleme sorunlarını önceden belirlemek için parça yapısı 3 boyutlu modeller, 2 boyutlu çizimler ve montaj ilişkileri temel alınarak incelenmelidir.
- Derin Yuvaları ve Derin Delikleri Kontrol Edin: Kesici takımların işleme alanlarına düzgün bir şekilde ulaşabildiğinden emin olun.
- İşleme Referans Noktalarını Tanımlayın: Ana montaj yüzeylerini, konumlandırma yüzeylerini ve kritik delik konumlarını belirleyin.
- Sabitleme Yöntemini Planlayın: Tekrarlanan konumlandırmadan kaynaklanan kümülatif hataları azaltın.
Üretim zorluklarını önceden ele almak, işleme sırasında meydana gelebilecek geçici süreç değişikliklerini azaltabilir.
Tolerans Gereksinimlerine Göre Muayene Düzenleyin
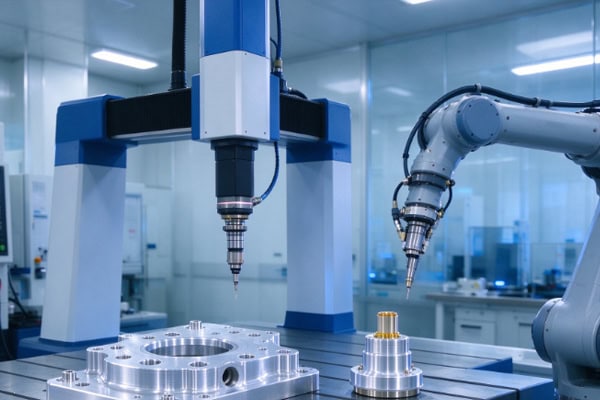
Farklı parçalar, karşılık gelen muayene yöntemleri gerektirir ve tek bir ölçüm aleti her boyutu kapsayamaz. Kumpaslar ve mikrometreler belirli geleneksel doğrusal boyutlar için uygundur; yükseklik ölçerler, görüş ölçüm sistemleri veya koordinat ölçüm makineleri ise tolerans gereksinimlerine göre konum, yüzey ve karmaşık geometrik özellikler için seçilebilir. Muayene yöntemlerinin çizim özellikleriyle eşleştirilmesi, parçaların gerçek montaj gereksinimlerinin doğru bir şekilde doğrulanmasını sağlar.
Metallerin ve Mühendislik Plastiklerinin Kontrollü İşleme Yöntemiyle Deformasyonu
Büyük montaj plakaları, ince duvarlı parçalar ve POM ve PEEK gibi mühendislik plastikleri, önemli miktarda malzeme çıkarıldığında gerilim azalması ve boyut değişiklikleri yaşayabilir.
- Kaba işleme sırasında yeterli malzeme bırakın: Tek bir işlemde aşırı miktarda malzeme çıkarmaktan kaçının.
- Kaba ve ince işleme işlemlerini doğru şekilde ayırın: Parça nispeten stabil bir durumdayken kritik boyutlandırmaları tamamlayın.
- Plastik Parçalar İçin Sıkıştırma Kuvvetini Kontrol Etme: Aşırı sıkıştırma basıncından kaynaklanan bölgesel deformasyonu önler.
- Gerektiğinde Gerilim Giderme İşlemleri Düzenleyin: Yüksek hassasiyetli plastik parçalar için, malzeme ve yapıya göre uygun dinlenme veya stabilizasyon işlemleri düzenlenebilir.
Malzeme özelliklerine göre işleme yöntemlerinin ayarlanması, işleme sonrasında boyutsal kararlılığın iyileştirilmesine yardımcı olur.
Malzeme, yüzey işlemi ve temizlik gereksinimleri nasıl koordine edilmelidir?
Tıbbi otomasyon ekipmanının tüm parçaları aynı ortamda çalışmaz. Malzeme seçimi ve son işlem, parçanın işlevine, temas ettiği ortama, temizleme yöntemlerine ve ekipmanın çalışma koşullarına göre belirlenmelidir.
Malzeme seçimi, parçanın işlevine uygun olmalıdır.
Farklı malzemelerin ağırlık, mukavemet, sürtünme, korozyon direnci ve boyutsal kararlılık açısından kendine özgü özellikleri vardır.
| Parça tipi | Ortak Malzemeler | İşleme Odaklı | Ana Gereksinimleri |
| Montaj plakası | Alüminyum alaşım | Düzlük, Delik Konumları | Hafif Tasarım, Montaj |
| Destek alanı | Alüminyum Alaşım, Paslanmaz Çelik | Referans Yüzeyleri, Bağlantı Delikleri | Güç, İstikrar |
| Şaft Bileşenleri | Paslanmaz Çelik, Alaşımlı Çelik | Eşmerkezlilik, Yüzey Kalitesi | Hareket Doğruluğu, Dayanıklılık |
| Kılavuz Bileşenleri | POM, PEEK ve Diğer Mühendislik Plastikleri | Uygunluk Boşluğu, Deformasyon | Düşük Sürtünme, Boyutsal Kararlılık |
| Hassas Fikstürler | Alüminyum Alaşımı, Paslanmaz Çelik, Mühendislik Plastikleri | Konumlandırma Boyutları, Yüzey Kalitesi | Tekrarlı Konumlandırma, Temizlik |
PEEK, yüksek kimyasal direnç, sıcaklık direnci veya boyutsal kararlılık gerektiren bazı yapısal parçalar için uygundur; POM ise düşük sürtünmeli, hafif ve elektriksel olarak yalıtkan bileşenler için uygundur. Ancak, kullanılacak malzeme seçimi, gerçek çalışma koşullarına göre yapılmalıdır.
Yüzey İşlemi Çalışma Ortamına Uygun Olmalıdır
Yüzey işlemi yalnızca malzemeye göre seçilmemelidir. Aşınma direnci, korozyon direnci, temizleme yöntemleri ve boyut uyumu da dikkate alınmalıdır.
- Alüminyum Alaşımlı Parçalar: Aşınma ve korozyon direnci gereksinimlerine göre eloksal veya sert eloksal kaplama düşünülebilir. Hassas geçme gerektiren alanlarda, işlem katmanının neden olduğu boyut değişiklikleri dikkate alınmalıdır.
- Paslanmaz Çelik Parçalar: Daha yüksek korozyon direnci ve yüzey temizliği gerektiren bileşenler için, gerçek gereksinimlere göre pasivasyon veya elektroparlatma yöntemi seçilebilir.
- Hassas Uyum Gerektiren Alanlar: Yüzey işlemine başlamadan önce uygun işleme payı bırakılmalı ve gerekli işlem sonrası boyutlar önceden belirlenmelidir.
Yüzey işlemi, işleme sonrasında reaktif ayarlamalardan kaçınmak için parçanın gerçek işleviyle birlikte planlanmalıdır.
Temizlik ve çapak alma işlemleri teslimat sürecine dahil edilmelidir.
Reaktiflerle veya numunelerle temas edebilecek veya temiz ortamlarda çalışabilecek parçalar için, işleme sonrasında parçaların temizliğine de dikkat edilmesi gerekir.
- İşleme çapaklarını temizleyin: Mekanizmanın çalışmasını etkileyebilecek artık parçaları önlemek için deliklere, yuvalara, dişlere ve keskin kenarlara odaklanın.
- İşleme Kalıntılarını Temizleyin: Proje gereksinimlerine göre kesme sıvılarını, yağı ve metal parçacıklarını temizleyin.
- Uygun ve Temiz Ambalaj Kullanın: Temizlendikten sonra, parçalar taşıma sırasında yeniden kirlenme riskini azaltmak için uygun şekilde paketlenmelidir.
Temizleme, çapak alma ve paketleme gereksinimlerinin önceden netleştirilmesi, parçaların sonraki montaj süreçlerine daha sorunsuz bir şekilde girmesini sağlar.
Tıbbi Otomasyon Ekipmanları için CNC Tedarikçisinin Hangi Yeteneklere Sahip Olması Gerekir?
Tıbbi otomasyon ekipman parçaları genellikle hızla değişen yapılar, değişken sipariş miktarları ve net bir şekilde tanımlanmış teslimat gereksinimleri içerir. Bu nedenle tedarikçilerin hem işleme yeteneklerine hem de güçlü proje koordinasyon yeteneklerine sahip olmaları gerekir.
Karmaşık, Standart Dışı Yapıları Yönetme Yeteneği
Otomasyon ekipman parçaları aynı anda delikler, yuvalar, basamaklar, kavisli yüzeyler ve çok yönlü işleme özelliklerini içerebilir. Parça yapısına göre uygun bir işlem geliştirilmelidir.
- Çok Eksenli İşleme: Çok yüzeyli yapılar ve karmaşık açılı özellikler için uygundur.
- Hassas Frezeleme ve Tornalama: Levha parçaları, yapısal bileşenler ve şaft parçaları için farklı işleme gereksinimlerini kapsar.
- Doğru sabitleme: Tekrarlanan konumlandırmanın kritik boyutlar üzerindeki etkisini azaltır.
Ekipman yeteneklerini süreç planlamasıyla birleştirmek, karmaşık standart dışı parçaların işleme kararlılığını artırabilir.
Ar-Ge Değişikliklerini ve Sonrasında Üretimi Destekleme Yeteneği
Tıbbi otomasyon ekipmanlarında geliştirme sırasında delik konumlarında, boyutlarda, fikstür yapılarında veya modül arayüzlerinde değişiklikler olabilir. Bu nedenle, işleme tedarikçisinin çizim değişikliklerini hızlı bir şekilde anlaması ve işleme sürecini buna göre ayarlaması gerekir. Küçük partili veya tekrarlanan üretim sırasında, malzeme, program, muayene gereksinimleri ve kritik boyutlarda tutarlılığın da korunması gerekir. Özel temizlik gereksinimleri olan parçalar için, işleme, son işlem ve teslimatın tutarlı bir iş akışı oluşturması için çapak alma, temizleme ve paketleme özellikleri de önceden tanımlanmalıdır.
Tıbbi otomasyon ekipmanları için parça üretimi, tasarım çizimlerinden gerçek montaj ve çalışma koşullarına kadar uzanan bir yelpazede değerlendirme gerektirir. Uygun bir işleme planı, malzeme özelliklerini, boyut kontrolünü, deformasyon risklerini, yüzey işlemini ve temizlik gereksinimlerini önceden ele almalıdır. Bu faktörlerin erken süreç planlamasına dahil edilmesi, geliştirme sırasında tekrarlanan değişiklikleri azaltabilir ve bileşenler ekipman montajına girdikten sonra daha istikrarlı parça uyumunun korunmasına yardımcı olabilir.
















