
Эндоскопические инструменты обычно требуют выполнения таких действий, как наблюдение, позиционирование, захват, резка, транспортировка и другие, в относительно небольшом пространстве. Поэтому размеры, сопряжения и состояние поверхностей внутренних компонентов должны оставаться стабильными. По сравнению с обычными механическими деталями, хирургические детали для эндоскопических инструментов часто имеют малые размеры, тонкую структуру, множество отверстий и относительно малую толщину стенок. Некоторые детали также необходимо соединять с линзами, катетерами, захватывающими элементами или другими прецизионными компонентами. Обработка на станках с ЧПУ позволяет выполнять точную резку металлов или конструкционных пластмасс в соответствии с 3D-чертежами и инженерными требованиями, а также завершать производство деталей по индивидуальному заказу посредством токарной, фрезерной, сверлильной, нарезной, микрообработки и других процессов.
Каковы характеристики обработки деталей эндоскопических хирургических инструментов?
Внутреннее пространство эндоскопических инструментов ограничено, поэтому компоненты, как правило, должны быть меньше по размеру, сохраняя при этом достаточную прочность и стабильность. Небольшой компонент может одновременно содержать отверстия, канавки, резьбу, ступеньки и сопрягаемые поверхности. Следовательно, последовательность обработки необходимо планировать заранее, чтобы уменьшить отклонения в размерах, вызванные многократным зажимом.
Стабильная обработка малогабаритных конструкций
К распространенным элементам эндоскопических хирургических инструментов относятся соединители, втулки, позиционирующие компоненты, захватывающие элементы, конструкции для крепления линз, направляющие элементы и различные нестандартные мелкие металлические детали. Некоторые компоненты имеют небольшой внешний диаметр, но при этом требуют внутренних отверстий или ступенек. Традиционным методам механической обработки бывает сложно сбалансировать точность размеров и качество поверхности. Токарная обработка на станках с ЧПУ подходит для деталей вальцового, вагонного и цилиндрического типов и позволяет непрерывно обрабатывать такие элементы, как внешние диаметры, внутренние отверстия, торцевые поверхности, канавки и резьбу. Для деталей с плоскими поверхностями, неровными контурами и отверстиями, расположенными в разных направлениях, можно использовать фрезерную обработку на станках с ЧПУ или многоосевую обработку.
Контроль сил обработки тонких стенок, тонких канавок и микроотверстий.
В некоторых эндоскопических компонентах используется меньшая толщина стенок для уменьшения габаритов. Если сила резания во время обработки слишком высока, компонент может подвергнуться незначительной деформации, что в конечном итоге может повлиять на сборку. Поэтому перед началом производства необходимо выбрать подходящий метод зажима и последовательность обработки в соответствии со структурой компонента. Например, сначала можно обрабатывать основные позиционирующие поверхности, а затем тонкие структуры; для тонкостенных участков можно уменьшить объем резания за один проход, а затем провести повторный контроль размеров в ходе последующих процессов. Для тонких канавок, микроотверстий и других элементов следует использовать инструменты соответствующего размера, контролируя при этом условия резания.
Размеры сборки
Эндоскопические хирургические детали редко используются по отдельности. Одна втулка должна соединяться с другим компонентом, один позиционирующий компонент должен точно встать в нужное положение, а одна захватывающая конструкция должна обеспечивать плавное движение. Поэтому диаметры отверстий, диаметры валов, зазоры, соосность и позиционные размеры, указанные на чертежах, могут влиять на окончательную сборку. Выявление этих критических размеров до механической обработки может сделать производственный процесс более стабильным.
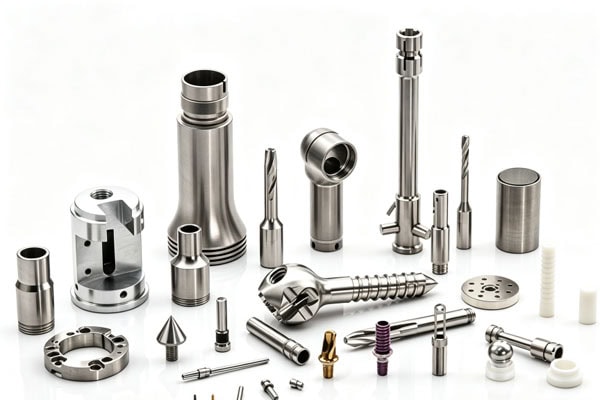
Как разработать решение для обработки деталей эндоскопов на станках с ЧПУ
Инженерам необходимо сначала подтвердить структурные характеристики, материал, допуски, обработку поверхности и требования к сборке детали, а затем определить, какой способ обработки подходит: токарная обработка, фрезерование, сверление, нарезание резьбы или многоосевая обработка. Эндоскопические компоненты обычно имеют относительно компактную структуру. Неправильная организация последовательности обработки может привести к увеличению расхода инструмента, количества операций зажима и последующей чистовой обработки. Это также может вызвать деформацию в тонкостенных областях, отклонения в положении отверстий или нестабильное качество поверхности. Поэтому разработка оптимального маршрута обработки заранее может помочь повысить эффективность производства, сократить объем доработок и гарантировать соответствие деталей требованиям последующей сборки и применения.
Подтвердите чертежи и критически важные размеры.
После получения 3D-файлов в форматах STEP, STP и IGES, а также инженерных чертежей в форматах PDF, DWG и DXF, можно сначала проверить структуру, материал, размеры, допуски, требования к поверхности и специальную маркировку детали. Особое внимание следует уделить местам сборки и критическим размерам. Что касается общих наружных размеров, производство может осуществляться в соответствии с чертежами; отверстия, канавки, резьба и позиционирующие поверхности, влияющие на сборку, должны быть отдельно отмечены в производственном плане с указанием соответствующих методов контроля.
Выберите метод обработки в соответствии со структурой.
Для разных деталей подходят разные станки. Цилиндрические детали, как правило, в первую очередь следует обрабатывать на токарном станке с ЧПУ; детали со сложными плоскими поверхностями и пространственными контурами можно обрабатывать фрезерным станком с ЧПУ; если конструкция содержит сложные элементы в нескольких направлениях, можно использовать 5-осевую обработку на станке с ЧПУ для сокращения количества операций зажима. На сайте TiRapid представлены услуги фрезерования, токарной обработки, 5-осевой обработки на станках с ЧПУ и микрообработки, что позволяет выбрать процесс обработки в зависимости от структуры детали.
| Распространенные методы обработки деталей для изготовления конструкций и ключевых элементов управления. | ||
| Втулки, детали вала | Токарная обработка с ЧПУ | Внешний диаметр, внутреннее отверстие, концентричность |
| Небольшие корпуса | Фрезерные | Расположение отверстий, плоские поверхности, толщина стенок |
| Неправильные разъемы | 3-осевое/5-осевое фрезерование | Контурные, позиционные размеры |
| Мелкие канавки и отверстия | Микрообработка с ЧПУ | Ширина канавки, диаметр отверстия, заусенцы |
| Резьбовые соединительные детали | Токарная обработка/Фрезерование/Нарезание резьбы | Размеры резьбы, характеристики сопряжения |
Интегрировать контроль качества в процесс механической обработки.
Эндоскопические компоненты не подходят для контроля качества только после завершения всей механической обработки. Критические размеры можно проверить на стадии полуфабриката, чтобы своевременно выявить отклонения в размерах и избежать потерь материала и времени, вызванных продолжением процесса обработки. К распространенным методам контроля относятся измерение размеров, контроль диаметра отверстий, контроль резьбы, визуальный осмотр и контроль с помощью координатно-измерительной машины (КИМ). На веб-сайте TiRapid описаны возможности контроля с помощью КИМ и их использование в контроле качества прецизионных деталей, изготовленных на станках с ЧПУ. Для проектов с более высокими требованиями могут быть предоставлены соответствующие записи о контроле размеров в соответствии с чертежами заказчика, что упрощает для инженерно-технического и закупочного отделов подтверждение соответствия деталей требованиям чертежей.
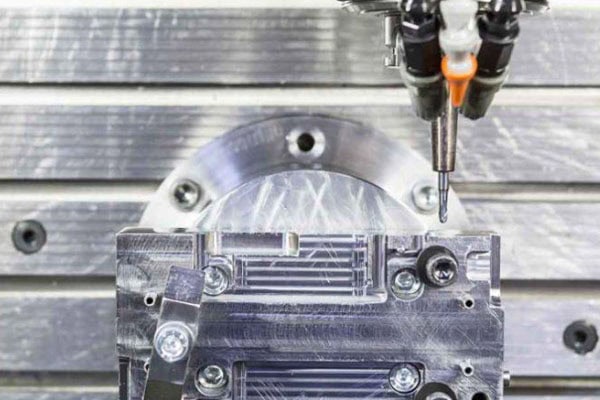
Как выбрать материалы и обработку поверхности для эндоскопических хирургических инструментов
Выбор материала напрямую влияет на сложность обработки, прочность детали, коррозионную стойкость и последующие методы обработки. Фактический выбор материала должен определяться на основе области применения детали, условий контакта, требований к сборке и технических спецификаций, предоставленных заказчиком. Выбор не должен основываться исключительно на цене. Для эндоскопических хирургических деталей следует также учитывать биосовместимость материала, термостойкость, устойчивость к очистке и стерилизации, а также стабильность размеров при длительном использовании. Различные материалы предъявляют разные требования к скорости резания, износу инструмента, шероховатости поверхности и контролю деформации, поэтому их необходимо оценивать заранее на этапе проектирования. Правильный выбор материала может не только повысить эффективность обработки, но и уменьшить проблемы при последующей сборке, обработке поверхности и контроле качества.
Нержавеющая сталь подходит для изготовления прецизионных конструкционных деталей.
Нержавеющие стали, такие как 316L, широко используются для компонентов медицинских изделий и обладают хорошей коррозионной стойкостью и механическими свойствами. Нержавеющая сталь может применяться для изготовления втулок, соединителей, захватывающих элементов, несущих конструкций и других деталей в зависимости от конкретной конструкции. Однако нержавеющая сталь, как правило, имеет более высокую твердость и большую сложность обработки, чем обычный алюминий. Поэтому в процессе обработки необходимо контролировать износ инструмента, тепловыделение при резке и деформацию при обработке.
Титановые сплавы и конструкционные пластмассы для специальных конструкций
Титановые сплавы обладают высокой прочностью и относительно малым весом, что позволяет использовать их в некоторых конструкциях медицинских изделий. Конструкционные пластмассы, такие как PEEK, обладают такими свойствами, как термостойкость и устойчивость к химическим средам, и могут применяться для изготовления изоляционных, опорных или конструкционных компонентов. Следует отметить, что само название материала не указывает на возможность клинического применения компонента. Окончательный сорт материала, обработка поверхности, требования к очистке и условия эксплуатации должны быть подтверждены в соответствии с конструктивными и нормативными требованиями медицинского изделия.
Качество поверхности необходимо определять в зависимости от области применения.
После механической обработки компоненты могут потребовать удаления заусенцев, полировки, пассивации, электрополировки или других указанных видов обработки. Для эндоскопических хирургических деталей остаточные заусенцы на кромках могут повлиять на сборку и использование, поэтому удаление острых кромок, как правило, должно быть включено в требования к механической обработке. Обработка поверхности также может влиять на размеры. Если размеры отверстия или сопрягаемой поверхности изменяются после постобработки, зазор при сборке также может измениться. Поэтому требования к обработке поверхности необходимо подтвердить до начала производства, а соответствующие изменения размеров должны быть включены в контроль размеров.
Процесс производства эндоскопических деталей на заказ от TiRapid
Изготовление эндоскопических хирургических деталей по индивидуальному заказу может начинаться с инженерной документации и продолжаться на этапах оценки процесса, изготовления прототипов, контроля качества и серийного производства. Сначала инженерная группа анализирует 3D-модель, 2D-чертежи, материал, допуски и требования к обработке поверхности, чтобы определить, подходит ли деталь для механической обработки, и выявить потенциальные проблемы, вызванные тонкими стенками, глубокими отверстиями, мелкими канавками или сложными конструкциями сборки. Затем выполняется изготовление прототипов для проверки размеров, внешнего вида и характеристик сборки. На основе результатов контроля качества параметры обработки могут быть оптимизированы перед началом мелкосерийного или серийного производства. Этот процесс позволяет снизить риск доработок и дает клиентам возможность подтвердить характеристики компонента и результаты его применения до начала серийного производства.
Оценка чертежей и рекомендации по проектированию с учетом технологичности производства (DFM).
После того, как заказчики предоставят файлы САПР и инженерные чертежи, TiRapid может выполнить проверку DFM (проектирование для производства) в соответствии со структурой детали, включая расположение отверстий, толщину стенок, доступность инструмента, последовательность обработки и выбор материала. Если определенная деталь может усложнить обработку, рекомендации по модификации могут быть предоставлены до начала производства, а не до завершения обработки. Для проектов медицинских изделий, требующих быстрой разработки, такое раннее взаимодействие может сократить количество повторных прототипирований.
Изготовление прототипов и проверка размеров
После подтверждения процесса проект переходит в стадию изготовления прототипов. Цель прототипов — не только проверка внешнего вида, но и проверка сборки, подвижности, размеров и конструктивных характеристик. Например, после изготовления соединителя для эндоскопического захватного узла его необходимо собрать с соответствующей конструкцией, чтобы подтвердить точность расположения отверстий, плавность вращения резьбы и отсутствие помех между движущимися компонентами. После утверждения прототипа параметры производства могут быть скорректированы в соответствии с фактическими отзывами.
Мелкосерийное производство и контроль качества
После прохождения проверки прототипов можно организовать мелкосерийное производство в соответствии с требованиями проекта. Ключевой задачей на этапе мелкосерийного производства является поддержание размерной стабильности каждого компонента, а не просто увеличение скорости обработки. Для деталей из одной партии может быть проведена выборочная проверка или 100% проверка в соответствии с требованиями чертежа, с особым вниманием к диаметрам отверстий, наружным диаметрам, резьбе, критическим размерам позиционирования и состоянию поверхности. Для структурно сложных компонентов для проверки размеров также может использоваться такое оборудование, как координатно-измерительная машина (КИМ).
Поддержка упаковки и последующего производства.
Мелкие прецизионные детали могут быть подвержены ударам, царапинам или смешиванию во время транспортировки, поэтому упаковка также должна быть включена в производственный план. После проверки детали могут быть классифицированы и упакованы в соответствии с номерами деталей, количеством и требованиями заказчика. Компания TiRapid предоставляет не только услуги по обработке на станках с ЧПУ, но и услуги по изготовлению изделий из листового металла и 3D-печати, поддерживая производство от прототипов и небольших партий до крупномасштабного производства. На веб-сайте также описываются дополнительные услуги, включая поддержку файлов САПР, сборку, закупку и разработку упаковки, что может сократить повторную коммуникацию между клиентами и различными поставщиками.
Часто задаваемые вопросы
Можно ли изготавливать эндоскопические хирургические детали в небольших количествах?
Да. При разработке новых продуктов сначала можно выполнить изготовление единичных или мелкосерийных прототипов для проверки размеров и характеристик сборки, прежде чем переходить к последующему серийному производству. Это позволяет сократить значительные инвестиции до полного подтверждения конструкции.
Может ли станки с ЧПУ обрабатывать очень мелкие детали эндоскопов?
Для определения целесообразности можно оценить конкретный чертеж. Размеры детали, диаметр отверстия, ширина канавки, толщина стенки, материал и допуски — все это может повлиять на метод обработки. Для относительно небольших компонентов перед составлением коммерческого предложения необходима инженерная оценка для определения подходящих инструментов, оборудования и методов обработки.
Какая информация обычно требуется для эндоскопических компонентов?
Как правило, рекомендуется предоставлять 3D-файлы в форматах STEP и STP вместе с инженерными чертежами, содержащими требования к размерам и допускам. Если также имеются сертификаты на материалы, требования к обработке поверхности, протоколы контроля качества или требования к упаковке, их можно предоставить вместе. Более полная информация, как правило, позволяет провести более точную инженерную оценку и составить смету.
Можно ли изготавливать прототипы до начала серийной обработки?
Да. Проверка прототипов — распространенный метод производства при разработке компонентов медицинских изделий. Прототипы помогают выявить проблемы с размерами, сборкой или структурой заблаговременно, до перехода к мелкосерийному производству, что позволяет сократить объем доработок после серийной обработки.
Преимущество обработки на станках с ЧПУ заключается в возможности изготовления нестандартных деталей по конкретным чертежам без необходимости изменения заказчиками своих проектов для адаптации к существующим изделиям. Для изделий, находящихся на ранней стадии разработки, можно сначала изготовить небольшое количество прототипов, чтобы убедиться в правильности установки компонентов перед увеличением объемов производства. Для проектов, уже запущенных в производство, можно организовать мелкосерийную или серийную обработку в соответствии с фактическими требованиями. Если у вас уже есть файлы STEP, STP, PDF или другие инженерные файлы для эндоскопических компонентов, вы можете отправить их напрямую в TiRapid. Инженеры могут сначала проанализировать структуру детали и требования к обработке, а затем предоставить соответствующие рекомендации по производству и коммерческое предложение. Это делает процесс от чертежей до готовой продукции более понятным, а также упрощает выявление потенциальных проблем с обработкой на ранней стадии. Для проектов эндоскопических инструментов, требующих прецизионных деталей, изготовленных на станках с ЧПУ, выбор производителя, способного обеспечить инженерную коммуникацию, обработку, контроль качества и последующую доставку, может сократить промежуточные этапы и повысить эффективность выполнения проекта.
Электронная почта: проекты@tirapid.com
Телефон: + 86 760 8999 8536
















