Toczenie CNC jest szeroko stosowane w precyzyjnych maszynach, podzespołach samochodowych, urządzeniach automatyki, elektronice i armaturze przemysłowej. W przypadku firm, które potrzebują niestandardowych wałów, tulei metalowych, złączy gwintowanych i precyzyjnych elementów obrotowych, chropowatość powierzchni wpływa na tarcie, dokładność dopasowania, szczelność i trwałość. Nawet jeśli część spełnia wymagania wymiarowe określone na rysunku technicznym, widoczne ślady po narzędziach, zadziory lub miejscowe rysy mogą nadal wpływać na montaż i działanie urządzeń. Dobór odpowiednich narzędzi skrawających, optymalizacja parametrów obróbki, kontrola drgań obrabianego przedmiotu i wdrożenie niezawodnych procedur kontroli może poprawić jakość powierzchni toczonej CNC, zmniejszyć liczbę przeróbek i odpadów oraz poprawić spójność produkcji.
Czynniki wpływające na chropowatość powierzchni toczenia CNC
Chropowatość powierzchni toczonej CNC jest powszechnie oceniana za pomocą parametrów takich jak Ra i Rz. Ra reprezentuje średnią arytmetyczną bezwzględnych odchyleń profilu i jest często podawany na rysunkach technicznych. Różne komponenty wymagają różnych wykończeń powierzchni. Ogólne elementy konstrukcyjne mogą wymagać priorytetu w zakresie wydajności obróbki, podczas gdy pasowania łożysk, powierzchnie uszczelniające i powierzchnie styku ślizgowego mogą wymagać bardziej rygorystycznej kontroli jakości powierzchni. Zrozumienie głównych czynników wpływających na chropowatość pomaga producentom w opracowaniu bardziej efektywnych procesów obróbki.
Prędkość skrawania i posuw
Prędkość skrawania i posuw bezpośrednio wpływają na warunki skrawania, zużycie narzędzia i teksturę powierzchni. Wyższy posuw zazwyczaj powoduje bardziej widoczne geometryczne ślady po narzędziu, natomiast zmniejszenie posuwu może poprawić teoretyczną chropowatość powierzchni, choć czas obróbki może się wydłużyć. Prędkość skrawania wpływa na temperaturę skrawania, powstawanie narostów na krawędzi skrawającej i zużycie narzędzia, a różne materiały odmiennie reagują na zmiany prędkości.
- Odpowiednio dostosuj prędkość posuwu: W przypadku precyzyjnych wałów, tulei i złączy wymagających wysokiej jakości wykończenia powierzchni, prędkość posuwu wykończeniowego można zmniejszyć, jeśli pozwalają na to wymagania produkcyjne. Regulacja powinna również uwzględniać promień ostrza narzędzia, właściwości materiału i stan narzędzia, aby zapobiec niestabilnej jakości powierzchni spowodowanej nieodpowiednimi ustawieniami.
- Wybierz odpowiednią prędkość skrawania: W przypadku materiałów o dobrej skrawalności, takich jak stopy aluminium, prędkości skrawania można dobrać zgodnie z zaleceniami dotyczącymi narzędzi i możliwościami maszyny. Podczas obróbki niektórych gatunków stali nierdzewnej należy zwrócić szczególną uwagę na temperaturę skrawania i utwardzanie, aby zapobiec nadmiernemu zużyciu narzędzia i wadom powierzchni spowodowanym przez nieodpowiednie prędkości.
- Kontroluj głębokość skrawania: W operacjach wykańczających zazwyczaj stosuje się odpowiednią głębokość skrawania, aby utrzymać stabilne warunki skrawania. Zbyt mały naddatek może powodować ocieranie lub deformację materiału zamiast efektywnego cięcia. Zbyt duży naddatek może zwiększyć obciążenia skrawania i powodować wibracje lub zmiany wymiarów.
- Sprawdź kombinacje parametrów: prędkość skrawania, posuw, głębokość skrawania i geometria narzędzia są ze sobą powiązane. Zamiast regulować tylko jeden parametr, producenci powinni zweryfikować kombinację poprzez obróbkę próbną, aby zrównoważyć chropowatość powierzchni, czas cyklu i trwałość narzędzia.
W przypadku zleceń toczenia CNC realizowanych partiami, należy rejestrować parametry cięcia i wyniki kontroli powierzchni podczas produkcji pierwszego egzemplarza. Zastosowanie sprawdzonych procesów do kolejnych części i wprowadzenie korekt w oparciu o zużycie narzędzi może zmniejszyć różnice w jakości powierzchni między partiami.
Materiał narzędzia skrawającego i geometria czoła
Materiał narzędzia, ostrość krawędzi skrawającej, promień naroża i konstrukcja łamacza wiórów wpływają na obrabianą powierzchnię. Nadmierne zużycie narzędzia może powodować powstawanie śladów ciągnięcia, zarysowań lub rozdarć materiału. Niewłaściwa relacja między geometrią narzędzia a prędkością posuwu może również powodować powstawanie zauważalnych, okresowych śladów. Dobór narzędzia powinien zatem uwzględniać materiał przedmiotu obrabianego, geometrię części oraz wymaganą chropowatość powierzchni.
- Wybór odpowiednich materiałów narzędziowych: Podczas obróbki stopów aluminium ważna jest ostrość narzędzia i kontrola narostu na ostrzu. W przypadku stali nierdzewnej należy łącznie uwzględnić odporność na zużycie, udarność i odporność na ciepło. Materiały trudne w obróbce, takie jak stopy tytanu, wymagają również oceny stabilności narzędzia w wysokich temperaturach i przy dużych obciążeniach skrawania.
- Wybierz odpowiedni promień ostrza narzędzia: W odpowiednich warunkach, większy promień ostrza narzędzia może poprawić teoretyczną chropowatość powierzchni. Może jednak również zwiększyć promieniowe siły skrawania, zwiększając podatność smukłych wałów i elementów cienkościennych na drgania. Ostateczny wybór powinien uwzględniać sztywność przedmiotu obrabianego, prędkość posuwu i stabilność maszyny.
- Niezwłocznie wymieniaj zużyte narzędzia: W miarę użytkowania narzędzia skrawające ich krawędzie stopniowo się zużywają i stają się mniej ostre, co może prowadzić do wzrostu sił skrawania i pogorszenia jakości powierzchni. Prowadzenie rejestrów trwałości narzędzi, monitorowanie zmian w obrabianej powierzchni oraz wymiana narzędzi po osiągnięciu ustalonych limitów może zmniejszyć ryzyko wystąpienia wad chropowatości w produkcji seryjnej.
- Sprawdź montaż narzędzia: Nieprawidłowa wysokość narzędzia, nadmierny wysięg narzędzia i nieodpowiednie mocowanie mogą wpłynąć na stabilność cięcia. Minimalizacja zbędnego wysięgu i zapewnienie bezpiecznego montażu narzędzia pomagają zredukować wibracje i nierówne powierzchnie.
W przypadku precyzyjnych części toczonych CNC, zarządzanie narzędziami powinno być włączone do standardowych procedur produkcyjnych. Spójne specyfikacje narzędzi, rejestry żywotności i regularne kontrole narzędzi mogą poprawić powtarzalność i zminimalizować wahania jakości powierzchni spowodowane różnymi stanami narzędzi.
Sztywność przedmiotu obrabianego i stabilność maszyny
Nawet przy odpowiednich parametrach skrawania, niestabilne mocowanie, zły stan maszyny lub nadmierne wibracje mogą uniemożliwić producentom uzyskanie jednolitej powierzchni. Smukłe wałki, cienkościenne tuleje i elementy o małej średnicy są szczególnie wrażliwe na siły skrawania i mogą na nich powstawać ślady drgań, miejscowe falistości lub zmiany wymiarów.
Mocowanie przedmiotu obrabianego należy zaplanować w zależności od średnicy, długości, grubości ścianki i pozycji obróbki. Wały smukłe mogą wymagać konika lub innej odpowiedniej metody podparcia. Tuleje cienkościenne wymagają starannie kontrolowanej siły zacisku, aby zapobiec odkształceniom. Szczęki uchwytu, szczęki miękkie i powierzchnie ustalające również powinny być czyste, aby wióry i zanieczyszczenia nie wpływały na dokładność pozycjonowania.
Stan wrzeciona maszyny, zużycie prowadnic, sztywność głowicy rewolwerowej i jakość konserwacji również mogą wpływać na wyniki obróbki. Regularne kontrole pracy wrzeciona, dokładności mocowania i krytycznych podzespołów maszyny pomagają zidentyfikować źródła drgań. Jeśli na powierzchni pojawi się regularna falistość, należy sprawdzić maszynę, narzędzie, układ mocowania przedmiotu obrabianego i parametry skrawania, zamiast polegać wyłącznie na zmniejszeniu prędkości posuwu.
Metody poprawy wykończenia powierzchni toczenia CNC
Poprawa jakości wykończenia powierzchni toczenia CNC wymaga skoordynowanego planowania procesu, optymalizacji parametrów skrawania, zarządzania chłodziwem i sekwencjonowania operacji. Różne materiały i geometrie komponentów wymagają różnych strategii obróbki. Skuteczny proces obróbki wykańczającej powinien spełniać specyfikacje zawarte w rysunkach, minimalizując jednocześnie drgania, odkształcenia termiczne i zużycie narzędzi.
Optymalizacja operacji obróbki zgrubnej i wykańczającej
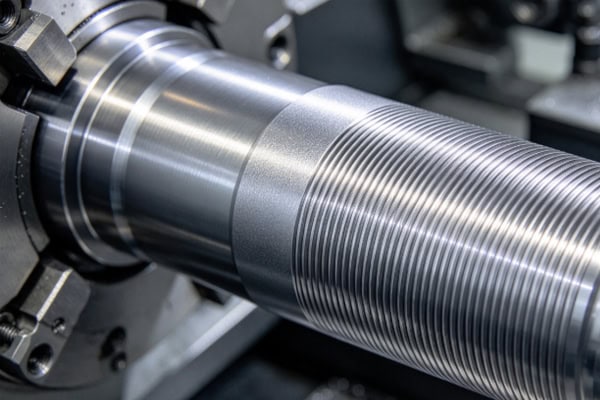
Obróbka zgrubna i wykańczająca służą różnym celom produkcyjnym. Obróbka zgrubna skutecznie usuwa nadmiar materiału, natomiast obróbka wykańczająca pozwala uzyskać ostateczne wymiary i jakość powierzchni. Jeśli naddatki na obróbkę są źle rozłożone lub obrabiany przedmiot pozostaje podatny na odkształcenia przed obróbką wykańczającą, chropowatość powierzchni może stać się nierównomierna.
- Zachowaj odpowiedni naddatek na wykończenie: Podczas obróbki zgrubnej pozostaw odpowiednią ilość materiału, w zależności od materiału obrabianego przedmiotu, wymiarów i kolejnych operacji. Zbyt duży naddatek zwiększa obciążenie podczas obróbki wykańczającej, a zbyt mały może uniemożliwić stabilne cięcie oraz pogorszyć jakość powierzchni i kontrolę wymiarów.
- Zaplanuj sekwencję obróbki: W przypadku części toczonych ze stopniami, rowkami, otworami wewnętrznymi i gwintami, zaplanuj operacje zgodnie z geometrią komponentu. Powierzchnie wymagające koncentryczności lub precyzyjnego dopasowania powinny być obrabiane w stabilnych warunkach pozycjonowania, aby zminimalizować błędy spowodowane powtarzającymi się ustawieniami.
- Kontroluj obciążenia wykańczające: Podczas obróbki wykańczającej utrzymuj ciągłe i stabilne warunki skrawania. Unikaj częstego wprowadzania i wyprowadzania narzędzia z obróbki lub dużych wahań obciążenia skrawaniem spowodowanych nierównomiernymi naddatkami. W przypadku wałków smukłych i elementów cienkościennych optymalizuj kolejność podparć i obróbki, aby zminimalizować odkształcenia.
- Unikaj zbędnych operacji wtórnych: Jeśli odpowiednie narzędzia i zoptymalizowane parametry skrawania pozwalają na osiągnięcie określonej chropowatości powierzchni, dodatkowe polerowanie lub wykańczanie może być zbędne. Jeśli funkcja części wymaga dokładniejszego wykończenia, należy wybrać odpowiednią metodę wykańczania lub obróbki końcowej zgodnie z wymaganiami rysunku.
Wyraźne oddzielenie operacji obróbki zgrubnej od wykańczającej poprawia stabilność procesu i zapobiega niepotrzebnym kosztom powstałym w wyniku konieczności kompensowania problemów powstałych we wcześniejszych operacjach.
Skuteczne wykorzystanie chłodziwa i smarowania
Ciepło wytwarzane podczas skrawania wpływa na zużycie narzędzia, stabilność wymiarową przedmiotu obrabianego oraz stan powierzchni. Odpowiednie chłodzenie i smarowanie może obniżyć temperaturę w strefie skrawania, poprawić odprowadzanie wiórów oraz zmniejszyć tarcie między narzędziem a przedmiotem obrabianym w odpowiednich warunkach. Należy jednak pamiętać, że metoda chłodzenia musi być dostosowana do materiału, narzędzia i parametrów obróbki. Samo zwiększenie przepływu chłodziwa nie gwarantuje lepszej jakości powierzchni.
- Utrzymuj stabilny dopływ chłodziwa: W przypadku operacji wymagających chłodziwa należy upewnić się, że dociera ono skutecznie do strefy skrawania. Niewłaściwe umiejscowienie lub nierównomierny przepływ chłodziwa mogą powodować lokalne zmiany temperatury, które wpływają na trwałość narzędzia i powtarzalność obróbki.
- Utrzymuj chłodziwo w czystości: Wióry, zanieczyszczenia i pozostałości oleju w chłodziwie mogą wpływać na warunki obróbki i zwiększać ryzyko zarysowań powierzchni. Regularnie konserwuj systemy filtracji i sprawdzaj stan chłodziwa, aby zapewnić stabilną produkcję.
- Dostosuj metody chłodzenia do materiału: Stopy aluminium, stal nierdzewna i stopy tytanu mają różne właściwości skrawania. Dobierz metody chłodzenia zgodnie z zaleceniami producenta narzędzia i warunkami procesu. Niektóre operacje wymagają bardziej efektywnego odprowadzania wiórów i zarządzania ciepłem niż po prostu zwiększenia objętości chłodziwa.
- Zapobiegaj wpływowi temperatury na wymiary: W przypadku części o wąskich tolerancjach monitoruj wzrost temperatury podczas ciągłej obróbki. W razie potrzeby dostosuj czas cyklu, warunki chłodzenia i procedury kontroli, aby zmniejszyć wpływ zmian temperatury na pomiary wymiarów.
Zarządzanie chłodziwem powinno być zintegrowane z konserwacją sprzętu i dokumentacją procesów. Stabilne warunki chłodzenia pomagają ograniczyć nietypowe zużycie narzędzi i wady powierzchni, jednocześnie poprawiając spójność jakości w trakcie ciągłej produkcji.
Kontrola zadziorów, zarysowań i resztek wiórów
Wady powierzchni nie zawsze są spowodowane parametrami cięcia. Zadziory, rysy, ślady po zaciskach i uszkodzenia mechaniczne mogą również wpływać na wygląd, montaż i finalny odbiór. Precyzyjnie toczone części wymagają zatem odpowiednich środków ochronnych podczas obróbki, czyszczenia, kontroli i pakowania.
Zadziory często pojawiają się na krawędziach elementów, wyjściach z rowków i w miejscach odcięć. Można je kontrolować, optymalizując ścieżki narzędzi, dostosowując parametry skrawania i stosując odpowiednie operacje gratowania. W przypadku części z małymi otworami lub o skomplikowanych krawędziach należy określić dopuszczalne wymiary fazowania i limity zadziorów, aby zapobiec uszkodzeniu krytycznych elementów przez gratowanie.
Zarysowania wiórowe mogą powstać podczas obróbki lub podczas przenoszenia, czyszczenia i przenoszenia części. Szybkie usuwanie wiórów z przedmiotu obrabianego i uchwytów, stosowanie odpowiednich narzędzi czyszczących oraz zapobieganie kolizjom metalowych części może zmniejszyć ryzyko powstawania niepożądanych zarysowań. Produkty o surowych wymaganiach dotyczących wyglądu mogą również wymagać stosowania przekładek ochronnych lub odpowiedniego opakowania, aby zapobiec uszkodzeniom podczas transportu.
Jeśli element wymaga anodowania, galwanizacji lub innej obróbki powierzchni, przed rozpoczęciem obróbki należy potwierdzić zależność między wymaganą chropowatością powierzchni a procesem wykańczania. Niektóre metody obróbki powierzchni nie pozwalają na wyeliminowanie głębokich rys ani wyraźnych śladów po narzędziach, dlatego wymagany stan powierzchni może wymagać zastosowania na wcześniejszym etapie produkcji.
Kontrola chropowatości powierzchni toczenia CNC i zarządzanie jakością
Prawidłowy proces obróbki musi zostać zweryfikowany poprzez kontrolę. W przypadku precyzyjnych komponentów o surowych wymaganiach dotyczących powierzchni, samo badanie wizualne nie pozwala na dokładne określenie, czy chropowatość spełnia specyfikacje rysunkowe. Wybór odpowiedniego sprzętu pomiarowego, określenie miejsc kontroli i wdrożenie spójnych kontroli procesu pomagają rzetelnie ocenić wyniki obróbki i zapobiec dotarciu niezgodnych części do zespołu.
Wybierz odpowiednią metodę pomiaru chropowatości powierzchni
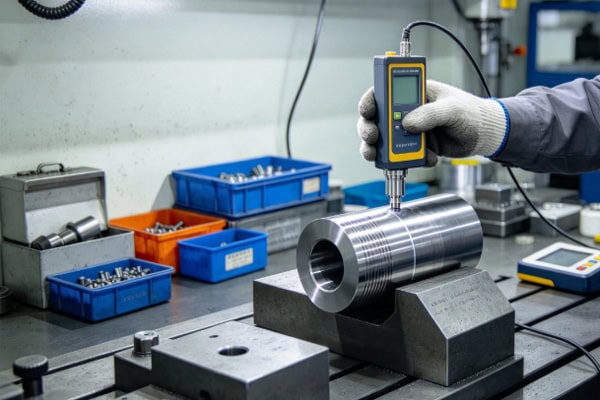
Metodę kontroli należy dobrać w zależności od geometrii komponentu, położenia powierzchni, parametrów rysunku i kryteriów akceptacji. Do powszechnych metod należą profilometry kontaktowe mierzące profile powierzchni oraz optyczny sprzęt pomiarowy do analizy powierzchni, w stosownych przypadkach.
- Testery chropowatości powierzchni kontaktowych: Igła porusza się wzdłuż określonej ścieżki pomiarowej, aby zebrać dane o profilu powierzchni i obliczyć parametry chropowatości. Należy wybrać prawidłowy kierunek pomiaru, długość pomiaru i długość fali odcięcia oraz upewnić się, że przedmiot jest czysty i bezpiecznie umieszczony.
- Optyczny sprzęt pomiarowy: W przypadku niektórych mikrostruktur, specjalistycznych powierzchni lub lokalizacji nieodpowiednich do pomiaru kontaktowego można rozważyć zastosowanie metod optycznych. Przed użyciem należy sprawdzić możliwości pomiarowe sprzętu, jego zakres pomiarowy oraz zgodność z wymaganiami określonymi na rysunku.
- Standaryzacja warunków pomiaru: Miejsce pomiaru, kierunek i stan przedmiotu obrabianego mogą wpływać na wyniki. W przypadku powierzchni toczonych cylindrycznych, kierunek pomiaru należy określić zgodnie z obowiązującymi normami i wymogami rysunkowymi oraz stosować powtarzalne miejsca pomiaru.
- Kalibracja i konserwacja sprzętu: Przyrządy pomiarowe wymagają regularnej kalibracji i konserwacji. Zużyta igła pomiarowa, nieprawidłowy stan sprzętu lub niespójne procedury obsługi mogą powodować błędy pomiarowe i niewiarygodne oceny jakości.
Wyniki kontroli należy porównać z parametrami i obowiązującymi normami określonymi na rysunku technicznym. Jeśli rysunek określa Ra, Rz lub inny parametr, należy przeprowadzić kontrolę zgodnie z tym wymaganiem, a nie traktować różnych parametrów chropowatości jako zamiennych.
Ustanowienie kontroli pierwszego artykułu i monitorowania procesu
Konsekwentne zarządzanie jakością powinno obejmować zatwierdzenie pierwszego artykułu, kontrolę w trakcie procesu oraz odbiór końcowy. Kontrola pierwszego artykułu weryfikuje, czy program, narzędzia, metoda mocowania i parametry skrawania spełniają wymagania. Kontrola w trakcie procesu pomaga zidentyfikować problemy spowodowane zużyciem narzędzi, zmianami stanu maszyny lub zmianami warunków obróbki.
- Zatwierdzenie pierwszego artykułu: Przed rozpoczęciem produkcji seryjnej należy sprawdzić krytyczne wymiary, chropowatość powierzchni, gwinty i odpowiednie tolerancje geometryczne. Gdy wyniki spełniają wymagania, należy kontynuować produkcję zgodnie ze zweryfikowanym procesem.
- Pobieranie próbek w trakcie procesu: Określ częstotliwość pobierania próbek w oparciu o wielkość zamówienia, ryzyko związane z częścią i wymagania jakościowe. W przypadku komponentów wrażliwych na zużycie narzędzi lub wymagających ścisłej jakości powierzchni, ściśle monitoruj zmiany chropowatości i w razie potrzeby skracaj odstępy między kontrolami.
- Śledzenie defektów: Gdy jakość powierzchni nie spełnia wymagań, należy zarejestrować partię części, stan maszyny, zużycie narzędzi i parametry obróbki. Zbadanie przyczyny i wdrożenie działań korygujących pomaga zapobiec ponownemu wystąpieniu defektów.
- Prowadź dokumentację jakości: W przypadku części wymagających powtarzalnych dostaw partii, przechowuj istotne dane z kontroli, zmiany w procesach i zapisy działań korygujących. Dokumentacja ta wspiera identyfikowalność i pomaga weryfikować jakość przyszłych zamówień.
Połączenie kontroli chropowatości z danymi z procesu obróbki ułatwia wczesne wykrywanie trendów jakościowych oraz redukcję ilości odpadów i kosztów przeróbek.
Wybierz niezawodnego dostawcę precyzyjnego toczenia CNC
W przypadku firm zlecających precyzyjne toczenie na zewnątrz, możliwości sprzętowe dostawcy, jego doświadczenie w procesach oraz procedury zarządzania jakością bezpośrednio wpływają na finalną jakość powierzchni. Decyzje zakupowe powinny uwzględniać więcej niż tylko cenę jednostkową. Ważne jest również potwierdzenie, że dostawca dysponuje możliwościami obróbki i kontroli niezbędnymi do spełnienia wymagań zawartych w rysunkach.
Oceniając dostawców, sprawdź, czy dysponują oni sprzętem tokarskim CNC odpowiednim do docelowych materiałów i geometrii części, czy potrafią opracować odpowiednie narzędzia i parametry skrawania oraz czy dysponują odpowiednim sprzętem do pomiaru chropowatości powierzchni. W przypadku komponentów wymagających precyzyjnego dopasowania, upewnij się, że dostawca rozumie określone wymiary, tolerancje i wymagania dotyczące wykończenia powierzchni oraz może dostarczyć uzgodnione protokoły kontroli.
Prosząc o wycenę, należy dostarczyć kompletne rysunki techniczne, gatunki materiałów, parametry chropowatości, wymagania dotyczące tolerancji, ilości zamówienia i harmonogramy dostaw. Jeśli produkt wymaga specyficznej obróbki powierzchni, standardów gratowania lub raportów z inspekcji, należy poinformować o tych wymaganiach z wyprzedzeniem. Przejrzyste informacje techniczne pozwalają dostawcom ocenić wykonalność procesu i ograniczają liczbę błędów w wycenie oraz późniejszych zmian.
Stała jakość powierzchni toczonych CNC zależy od odpowiednich parametrów skrawania, odpowiedniego oprzyrządowania, niezawodnego mocowania, skutecznego chłodzenia i smarowania oraz standardowych procedur kontroli. Optymalizacja procesów wykańczania, minimalizacja wibracji, kontrola zużycia narzędzi i regularne pomiary chropowatości powierzchni mogą poprawić spójność i niezawodność precyzyjnych komponentów. W przypadku niestandardowych projektów obróbki skrawaniem, jasno określone wymagania dotyczące rysunków oraz dostawca z udokumentowanymi możliwościami w zakresie kontroli procesu i jakości pomagają zrównoważyć dokładność obróbki, harmonogramy dostaw i koszty produkcji.