
Produkcja części CNC: przewodnik po procesie, jakości i projektowaniu
Części CNC są wykorzystywane w przemyśle lotniczym, medycznym, robotyce, systemach motoryzacyjnych, elektronice i maszynach przemysłowych, ponieważ obróbka CNC pozwala na produkcję złożonych komponentów o kontrolowanych wymiarach i powtarzalnej jakości. Jednak niezawodna produkcja części CNC to znacznie więcej niż tylko załadunek materiału do maszyny. Projekt, dobór materiałów, oprzyrządowanie, mocowanie obrabianych elementów, strategia obróbki, wykończenie i kontrola – wszystkie te elementy wpływają na efekt końcowy.
W tym przewodniku wyjaśniono, jak części CNC przechodzą od projektu CAD do gotowych komponentów. Omówiono zagadnienia projektowe, typowe materiały, procesy obróbki, etapy produkcji, wykończenia powierzchni, kontrolę jakości, pojedyncze i niestandardowe części CNC, koszty produkcji oraz sposób oceny producenta części CNC.
Czym są części CNC?
Części CNC to komponenty produkowane za pomocą maszyn sterowanych numerycznie (CNC), które usuwają materiał zgodnie z zaprogramowanymi ścieżkami narzędzi. Mogą to być zarówno proste wałki i wsporniki, jak i złożone, precyzyjne komponenty o wąskich tolerancjach, wielu powierzchniach i szczegółowych wymaganiach geometrycznych.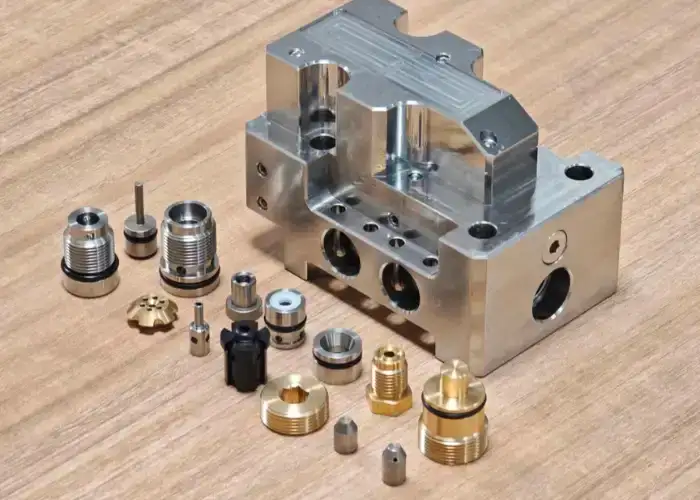
Czym części CNC różnią się od standardowych komponentów maszynowych
Części CNC są zazwyczaj produkowane zgodnie ze szczegółowym rysunkiem lub modelem CAD. Ich wymiary, materiał, tolerancje, gwinty, wykończenie powierzchni i inne wymagania są definiowane dla konkretnego zastosowania, a nie wybierane ze standardowego katalogu.
Z kolei standardowe komponenty maszyn, takie jak łożyska, elementy złączne, koła zębate i sprzęgła, są często dostępne w predefiniowanych rozmiarach. Obróbka CNC staje się cenna, gdy istniejący standardowy komponent nie spełnia wymaganych parametrów geometrii, interfejsu, materiału lub warunków pracy.
To rozróżnienie ma również znaczenie przy wyborze dostawców. Dostawca sprzedający części zamienne do maszyn niekoniecznie jest producentem niestandardowych części CNC. Precyzyjna produkcja wymaga umiejętności programowania, obróbki, inspekcji i kontroli procesu.
Co sprawia, że część CNC jest komponentem precyzyjnym?
Precyzyjna część CNC charakteryzuje się kontrolowanymi wymiarami i relacjami geometrycznymi, a nie tylko niewielkim rozmiarem. Położenie otworu, płaskość, prostopadłość, koncentryczność, profil i wykończenie powierzchni mogą mieć wpływ na prawidłowe działanie części.
Na przykład obudowa może spełniać swoje wymiary zewnętrzne, ale nadal nie zostać zamontowana, jeśli otwory łożysk nie będą współosiowe. Wał może mieć prawidłową średnicę, ale nie zostać zamontowany, jeśli bicie będzie zbyt duże. Precyzja wymaga zatem kontrolowania relacji między wieloma elementami.
Do produkcji tych części niezbędne są odpowiednie maszyny, stabilne mocowanie, prawidłowe narzędzia skrawające, kontrolowane parametry obróbki i metody kontroli pozwalające na weryfikację określonych tolerancji.
Kiedy potrzebne są niestandardowe części CNC
Niestandardowe części CNC są potrzebne, gdy standardowe komponenty nie zapewniają wymaganej geometrii, materiału, dokładności lub wydajności. Są one powszechnie stosowane w rozwoju produktów, systemach automatyki, sprzęcie medycznym, robotyce, podzespołach lotniczych i specjalistycznych maszynach przemysłowych.
Obróbka CNC jest szczególnie użyteczna, ponieważ zmiany w projekcie można zazwyczaj wprowadzić poprzez modyfikację danych CAD, programów CAM lub uchwytów roboczych, zamiast produkować zupełnie nową formę.
Taka elastyczność sprawia, że obróbka CNC nadaje się do prototypów, produkcji małoseryjnej, podzespołów zamiennych i wysoce specjalistycznych części.
Jak konstrukcja części wpływa na obróbkę CNC?
Projektowanie części bezpośrednio wpływa na czas obróbki, dostęp do narzędzi, złożoność ustawień, osiągalną tolerancję i całkowity koszt. Projekt, który od samego początku uwzględnia obróbkę CNC, często można wykonać szybciej, dokładniej i z mniejszą liczbą specjalistycznych narzędzi lub ustawień.
Tolerancje i wymiary krytyczne
Węższe tolerancje wymagają większej kontroli nad narzędziami, temperaturą, konfiguracją maszyny i kontrolą. Mogą również wymagać dodatkowych przejść wykończeniowych lub wolniejszych warunków skrawania.
Z tego powodu ścisłe tolerancje powinny być stosowane głównie do cech wpływających na funkcjonalność, dopasowanie, uszczelnienie lub wyrównanie. Wymiary niekrytyczne zazwyczaj mogą być objęte bardziej praktycznymi tolerancjami bez wpływu na wydajność produktu.
Rysunki techniczne powinny jasno określać, które cechy są krytyczne. Pozwala to producentowi części CNC skupić kontrolę procesu i inspekcję tam, gdzie przynoszą one największą wartość.
Narożniki wewnętrzne, promienie i głębokie kieszenie
Frezy CNC są okrągłe, więc idealnie ostrych naroży wewnętrznych nie da się zazwyczaj uzyskać standardowym frezem walcowo-czołowym. Mniejsze promienie wewnętrzne wymagają mniejszych frezów, które są mniej sztywne i generalnie wolniej usuwają materiał.
Głębokie kieszenie stwarzają podobny problem, ponieważ dotarcie do dna wymaga dłuższych narzędzi. Większa długość narzędzia zwiększa ryzyko wibracji, ugięcia i słabego wykończenia powierzchni.
Zastosowanie większych promieni wewnętrznych i unikanie zbędnej głębokości kieszeni pozwala na użycie mocniejszych narzędzi. Może to skrócić czas obróbki, jednocześnie poprawiając stabilność wymiarową.
Cienkie ściany i sztywność części
Cienkie ścianki są bardziej podatne na wyginanie pod wpływem sił cięcia i zaciskania. Usunięcie materiału może również uwolnić naprężenia szczątkowe, powodując odkształcenie elementu po obróbce.
Programiści mogą być zmuszeni do pozostawienia dodatkowego materiału podczas obróbki zgrubnej i wykańczania cienkich elementów lżejszymi cięciami. Uchwyt musi również podtrzymywać element bez stosowania nadmiernej siły zacisku.
Jeżeli zastosowanie na to pozwala, zwiększenie grubości ścianek lub dodanie żeber konstrukcyjnych może sprawić, że obróbka będzie bardziej stabilna, a ryzyko produkcyjne mniejsze.
Otwory, gwinty i dostępność narzędzi
Standardowe rozmiary otworów i parametry gwintów są na ogół łatwiejsze i tańsze w produkcji, ponieważ można stosować standardowe wiertła, gwintowniki i sprawdziany.
Bardzo głębokie otwory, ekstremalnie małe gwinty lub elementy znajdujące się blisko wysokich ścianek mogą wymagać specjalistycznych narzędzi. Dostęp do narzędzi staje się jeszcze ważniejszy, gdy obróbka kilku elementów musi odbywać się z różnych kierunków.
Projektanci powinni brać pod uwagę nie tylko to, czy daną cechę da się modelować, ale także to, czy rzeczywiste narzędzie skrawające będzie w stanie ją dosięgnąć i skutecznie obrobić.
Jak lepsze projektowanie zmniejsza liczbę ustawień obróbki
Za każdym razem, gdy część musi zostać wyjęta i umieszczona w innym miejscu, może to wiązać się z dodatkowym czasem konfiguracji i błędem pozycjonowania.
Konstrukcje umożliwiające osiągnięcie większej liczby cech z jednej lub dwóch orientacji mogą skrócić czas obróbki i akumulację tolerancji.
Obróbka wieloosiowa również może pomóc, ale najbardziej ekonomicznym rozwiązaniem jest często połączenie dobrego projektu części i odpowiedniej maszyny, zamiast niepotrzebnego stosowania bardziej skomplikowanego sprzętu.
Jakie materiały są powszechnie stosowane do produkcji części CNC?
Części CNC mogą być obrabiane z aluminium, stali, stali nierdzewnej, mosiądzu, miedzi, tytanu i wielu tworzyw konstrukcyjnych. Dobór materiałów powinien uwzględniać wytrzymałość, wagę, odporność na korozję, temperaturę, właściwości elektryczne, skrawalność i koszt.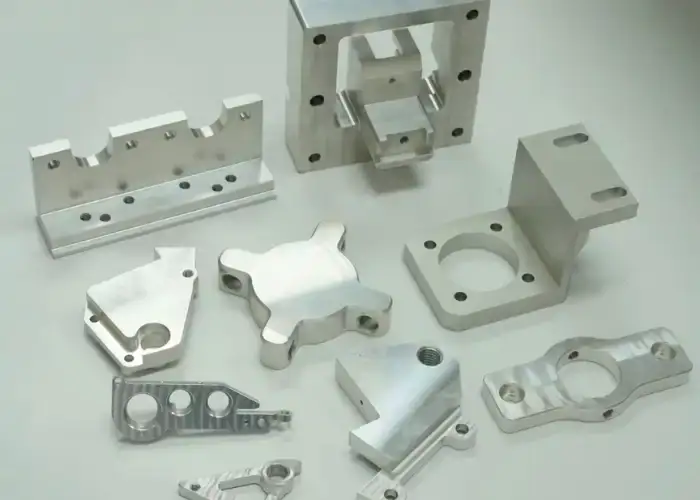
Aluminiowe części CNC
Aluminium jest jednym z materiałów najczęściej poddawanych obróbce CNC, ponieważ łączy w sobie niską gęstość, dobrą wytrzymałość, odporność na korozję i doskonałą obrabialność.
Aluminiowe części CNC są szeroko stosowane w lotnictwie, robotyce, elektronice, urządzeniach medycznych, systemach motoryzacyjnych i sprzęcie przemysłowym. Popularne gatunki, takie jak 6061, nadają się do wielu zastosowań konstrukcyjnych i ogólnego przeznaczenia.
Aluminium nadaje się również do anodowania, śrutowania, malowania i innych wykończeń. Jego stosunkowo wysoka prędkość obróbki sprawia, że jest opłacalne zarówno w przypadku prototypów, jak i części produkcyjnych.
Części ze stali nierdzewnej i stali CNC
Stal nierdzewna jest często wybierana, gdy istotna jest odporność na korozję, trwałość i wytrzymałość mechaniczna. Jest powszechnie stosowana w sprzęcie medycznym, maszynach do przetwórstwa żywności, systemach morskich i zespołach przemysłowych.
W porównaniu z aluminium, stal nierdzewna zazwyczaj wymaga niższych prędkości skrawania i większej uwagi w zakresie temperatury i zużycia narzędzi. Niektóre gatunki mogą również ulegać umocnieniu przez zgniot, jeśli warunki skrawania nie są kontrolowane.
Stale węglowe i stopowe zapewniają dodatkową wytrzymałość i twardość. Wybór odpowiedniego gatunku zależy od odporności na zużycie, wymagań dotyczących obróbki cieplnej, potrzeb spawalniczych oraz warunków eksploatacji.
Komponenty CNC z mosiądzu, miedzi i tytanu
Mosiądz charakteryzuje się dobrą obrabialnością skrawaniem i jest często stosowany do produkcji armatury, złączy, zaworów i precyzyjnych elementów mechanicznych. Pozwala na wydajne uzyskiwanie czystych powierzchni i precyzyjnych detali.
Miedź zapewnia doskonałą przewodność elektryczną i cieplną, ale wymaga ostrożnego cięcia, gdyż niektóre gatunki są stosunkowo miękkie i ciągliwe.
Tytan łączy w sobie wysoką wytrzymałość, niską gęstość i odporność na korozję. Jednak słaba przewodność cieplna powoduje koncentrację ciepła wokół krawędzi skrawającej, co zwiększa zużycie narzędzia i czas obróbki. Z tego powodu jego obróbka jest zazwyczaj droższa niż obróbka aluminium.
Części CNC z tworzyw sztucznych do zastosowań inżynieryjnych
POM, PEEK, PTFE, nylon, poliwęglan i inne tworzywa konstrukcyjne można również poddawać obróbce CNC w celu uzyskania precyzyjnych części.
W porównaniu z metalami, tworzywa sztuczne wymagają większej uwagi pod względem temperatury cięcia, siły zacisku, rozszerzalności cieplnej i odporności na wilgoć. Nadmierne ciepło lub ciśnienie może odkształcić element.
Obróbka CNC tworzyw sztucznych jest szczególnie użyteczna w przypadku prototypów funkcjonalnych, elementów izolacyjnych, osprzętu, produkcji małoseryjnej i zastosowań wymagających odporności chemicznej lub niskiego tarcia.
Jak wybrać odpowiedni materiał na część CNC
Wybór materiału powinien rozpocząć się od rzeczywistych wymagań eksploatacyjnych. Należy wziąć pod uwagę obciążenie, temperaturę, ekspozycję na substancje chemiczne, wagę, przewodność, zużycie i warunki środowiskowe.
Ważna jest również obrabialność. Materiał o wysokiej wydajności może zwiększyć zużycie narzędzi i wydłużyć czas obróbki, nawet jeśli cena samego surowca nie jest szczególnie wysoka.
Najlepszy materiał nie jest zatem automatycznie najmocniejszym wyborem. Powinien zapewniać wystarczającą wydajność bez zbędnych trudności produkcyjnych i kosztów.
Jakie procesy obróbki CNC są stosowane w przypadku części?
Proces obróbki zależy głównie od geometrii części. Frezowanie CNC obrabia powierzchnie pryzmatyczne i złożone, toczenie CNC jest wydajne w przypadku elementów obrotowych, a wiercenie, gwintowanie i obróbka wieloosiowa pozwalają na wykonanie elementów, które trudno wykonać za pomocą jednej podstawowej operacji.
Frezowanie CNC części złożonych i pryzmatycznych
Frezowanie CNC wykorzystuje obrotowe narzędzia skrawające do usuwania materiału z nieruchomego przedmiotu obrabianego. Pozwala ono na tworzenie płaskich powierzchni, kieszeni, rowków, otworów, konturów i kształtów trójwymiarowych.
Frezowanie trójosiowe nadaje się do obróbki wielu standardowych części CNC. Maszyny cztero- i pięcioosiowe zapewniają dodatkowy dostęp do obróbki kątowej lub wielostronnej.
Zmniejszenie konieczności zmiany położenia może również poprawić dokładność odwzorowania poszczególnych obiektów, ponieważ więcej powierzchni pozostaje odniesionych do tej samej konfiguracji.
Toczenie CNC części cylindrycznych
Toczenie CNC polega na obracaniu przedmiotu obrabianego, podczas gdy narzędzie skrawające kształtuje jego średnicę zewnętrzną lub wewnętrzną. To idealne rozwiązanie do obróbki wałków, tulei, sworzni, podkładek dystansowych, części gwintowanych i podobnych elementów obrotowych.
Nowoczesne tokarki mogą być również wyposażone w narzędzia napędzane silnikiem, służące do frezowania, wiercenia i wykonywania elementów poza środkiem.
W celu uzyskania odpowiednich części, połączenie toczenia i frezowania w jednym ustawieniu zmniejsza konieczność obsługi i może poprawić wyrównanie między elementami.
Wiercenie, gwintowanie i obróbka gwintów
Wiercenie służy do tworzenia otworów, natomiast gwintowanie tworzy gwinty wewnętrzne. Frezowanie gwintów to kolejna opcja w przypadku większych średnic, trudnych materiałów lub większej kontroli procesu.
Głębokość i dostępność mają znaczenie. Płytki, standardowy otwór może być prosty, natomiast mały, głęboki otwór może wymagać specjalnych narzędzi i starannego usuwania wiórów.
Stosowanie standardowych średnic otworów i specyfikacji gwintów ogólnie obniża koszty obróbki i upraszcza kontrolę.
Obróbka wieloosiowa złożonych komponentów CNC
Obróbka wieloosiowa pozwala na zmianę orientacji narzędzia lub przedmiotu obrabianego w trakcie obróbki, umożliwiając dostęp do wielu powierzchni bez konieczności ręcznego zmieniania ich położenia.
Jest on często stosowany do produkcji podzespołów lotniczych, części medycznych, skomplikowanych obudów, wirników i innych elementów obrabianych CNC o dużych wymaganiach geometrycznych.
Główne korzyści to lepszy dostęp, mniejsza liczba ustawień i lepsze relacje geometryczne między elementami. Jednak koszty programowania i sprzętu są wyższe, dlatego obróbka wieloosiowa powinna być stosowana tam, gdzie zapewnia rzeczywistą wartość produkcyjną.
Połączenie wielu procesów CNC
Wielu części CNC nie da się wydajnie wyprodukować za pomocą jednego procesu. Element toczony może wymagać wywiercenia otworów poprzecznych, frezowania powierzchni płaskich lub wykonania gwintów.
Łączenie operacji może skrócić czas wtórnego ustawiania i poprawić spójność. Frezarko-tokarki są szczególnie przydatne, gdy konieczne jest jednoczesne sterowanie elementami obrotowymi i pryzmatycznymi.
Plan procesu powinien opierać się na zależnościach geometrycznych i tolerancjach, a nie na zmuszaniu całej części do wykonania jej w obrębie jednego typu maszyny.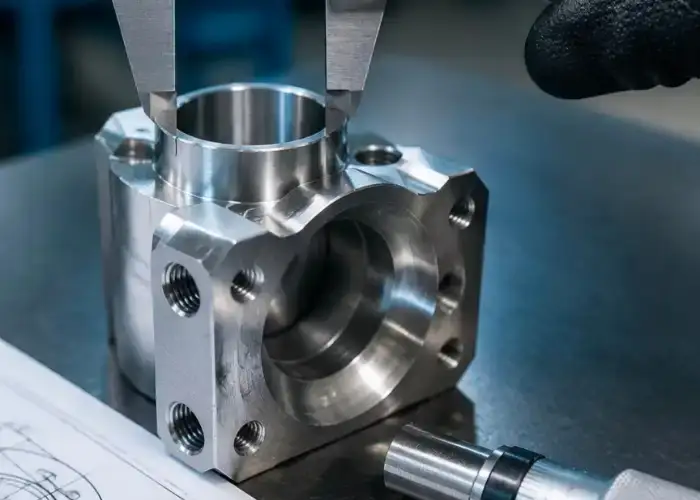
Jak działa proces produkcji części CNC?
Produkcja części CNC przebiega w kontrolowanym procesie, od przeglądu technicznego po kontrolę końcową. Każdy etap potwierdza, że projekt, materiały, narzędzia, konfiguracja, obróbka i wymagania jakościowe są zgodne przed rozpoczęciem produkcji.
Krok 1: Przejrzyj model CAD i rysunek techniczny
Producent zaczyna od przeglądu modelu 3D i rysunku technicznego.
Przed rozpoczęciem programowania określane są krytyczne wymiary, tolerancje geometryczne, materiały, gwinty, wykończenie powierzchni, obróbka cieplna i wymagania wykończeniowe.
Wszelkie niejednoznaczne lub trudne cechy należy wyjaśniać na wczesnym etapie, ponieważ wątpliwości projektowe ujawnione po rozpoczęciu obróbki mogą spowodować opóźnienia i konieczność przeróbek.
Krok 2: Potwierdź materiał, maszynę i strategię produkcji
Potwierdzany jest wymagany materiał, w tym gatunek, kształt materiału i wymiary.
Następnie wybiera się odpowiednią maszynę biorąc pod uwagę rozmiar części, geometrię, tolerancję i wymagane osie.
Strategia produkcyjna uwzględnia również to, czy dana część wymaga kilku operacji, wielu ustawień lub procesów wtórnych.
Krok 3: Zaplanuj uchwyty robocze, punkty odniesienia i ustawienia
Uchwyt musi zabezpieczać część, zapewniając jednocześnie dostęp do ważnych powierzchni.
Operator maszyny ustala punkty odniesienia, aby możliwe było obrabianie i sprawdzanie wymiarów na podstawie spójnych punktów odniesienia.
W przypadku skomplikowanych części planowanie ustawień jest szczególnie istotne, ponieważ każda zmiana położenia może mieć wpływ na tolerancje.
Krok 4: Wybierz narzędzia tnące i wygeneruj ścieżki narzędzi
Narzędzia skrawające dobiera się w zależności od materiału obrabianego przedmiotu, geometrii elementu i wymaganej jakości powierzchni.
Następnie oprogramowanie CAM jest używane do tworzenia operacji obróbki zgrubnej, półwykańczającej, wykańczającej, wiercenia i gwintowania.
Powstałe ścieżki narzędzi powinny minimalizować zbędne ruchy, przy jednoczesnym zachowaniu bezpiecznych odstępów i stabilnego zaangażowania narzędzia.
Krok 5: Obróbka maszynowa i kontrola pierwszej części
Pierwsza część jest produkowana w kontrolowanych warunkach w celu weryfikacji całego procesu.
Wymiary krytyczne mierzy się za pomocą odpowiedniego sprzętu kontrolnego. Ocenia się również zużycie narzędzi, wibracje, powstawanie wiórów i stan powierzchni.
Niewielkie odchylenia wymiarowe można skorygować za pomocą przesunięć narzędzi. Większe problemy mogą wymagać zmian w programie, parametrach skrawania lub mocowaniu przedmiotu obrabianego.
Krok 6: Dostosuj proces i uruchom produkcję
Po zatwierdzeniu pierwszej części można rozpocząć produkcję.
Interwały wymiany narzędzi, częstotliwość kontroli i zasady korekcji przesunięcia mogą być standaryzowane dla powtarzających się partii.
Stabilność procesu jest istotna, ponieważ temperatura, zużycie narzędzi i zmiany materiału mogą stopniowo wpływać na wymiary części.
Krok 7: Zastosuj wykończenie i zakończ ostateczną kontrolę
Po obróbce mechanicznej części mogą wymagać anodowania, powlekania, polerowania, śrutowania, malowania lub innych operacji wykończeniowych.
Po zakończeniu prac konieczne może być ponowne sprawdzenie istotnych wymiarów, ponieważ powłoki mogą wpływać na rozmiar i dopasowanie powierzchni.
Końcowa kontrola ma na celu potwierdzenie, że gotowe części obrabiane CNC spełniają wymagania rysunkowe, estetyczne i funkcjonalne przed wysyłką.
Jakie wykończenia powierzchni są stosowane w przypadku części CNC?
Wykończenie powierzchni może poprawić odporność na korozję, odporność na zużycie, wygląd, właściwości elektryczne lub teksturę powierzchni. Prawidłowa obróbka zależy od materiału bazowego, środowiska pracy, wymagań wymiarowych i przeznaczenia części CNC.
Wykończenie w stanie jak po obróbce
Na powierzchni po obróbce pozostają ślady narzędzi powstałe podczas cięcia CNC.
Często nadaje się do stosowania w komponentach wewnętrznych i prototypach funkcjonalnych, gdzie wygląd nie ma decydującego znaczenia.
Unikanie obróbki wykończeniowej wtórnej pozwala ograniczyć koszty i czas realizacji, szczególnie gdy powierzchnia obrabiana spełnia już wymagania funkcjonalne.
Anodowanie i powlekanie konwersyjne chemiczne
Anodowanie jest powszechnie stosowane w przypadku aluminiowych części obrabianych CNC w celu zwiększenia odporności na korozję i twardości powierzchni, a także umożliwienia dekoracyjnego wyboru kolorów.
Powłoki konwersyjne chemiczne zapewniają ochronę przed korozją i w niektórych zastosowaniach mogą utrzymać przewodność elektryczną skuteczniej niż konwencjonalne anodowanie.
Ponieważ powłoki zwiększają mierzalną grubość, podczas obróbki należy uwzględnić wymiary ścisłego dopasowania.
Śrutowanie i polerowanie
Śrutowanie tworzy jednolitą matową teksturę i może zmniejszyć widoczność drobnych śladów obróbki.
Polerowanie pozwala uzyskać gładszą i bardziej odblaskową powierzchnię. Proces ten może być stosowany w celach kosmetycznych, czyszczących lub w celu zmniejszenia tarcia.
Oba zabiegi mogą mieć wpływ na krawędzie i wymiary, jeśli są stosowane agresywnie, dlatego w razie potrzeby należy chronić newralgiczne elementy.
Galwanizacja, malowanie i nakładanie powłok proszkowych
Galwanizacja może poprawić odporność na zużycie, korozję, przewodność lub wygląd, w zależności od materiału powłoki.
Malowanie i nakładanie powłok proszkowych zapewniają szeroki wybór kolorów i ochronę środowiska.
Grubość powłoki należy uwzględnić w przypadku powierzchni gwintowanych, pasowanych elementów i innych obszarów o wrażliwych wymiarach.
Jak wybrać odpowiednie wykończenie części CNC
Wybierając wykończenie, należy kierować się funkcjonalnością, a nie tylko wyglądem.
Części narażone na korozję mogą wymagać zabiegów ochronnych, natomiast elementy ślizgowe mogą wymagać kontroli zużycia lub tarcia.
W przypadku elementów kosmetycznych ważniejsza może być konsystencja tekstury i koloru. Wybrane wykończenie powinno być zawsze zgodne z podłożem i spełniać wymagania dotyczące tolerancji.
Co decyduje o jakości części CNC?
Jakość części CNC zależy od całego procesu, w tym stanu maszyny, parametrów skrawania, zużycia narzędzia, mocowania przedmiotu obrabianego, stabilności materiału, wykończenia i kontroli. Niezawodna jakość wynika z kontrolowania zmienności, a nie polegania wyłącznie na nominalnej dokładności maszyny.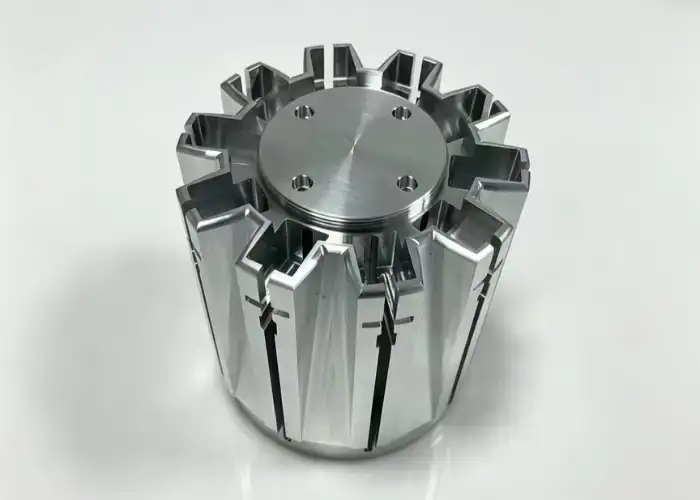
Kontrola dokładności i tolerancji wymiarowej
Dokładność wymiarowa zależy od ustawienia maszyny, sił skrawania, temperatury, stanu narzędzia i konfiguracji.
Wąskie tolerancje zwykle wymagają większej liczby przejść wykończeniowych i bardziej szczegółowej kontroli.
Sprawny proces powinien wielokrotnie utrzymywać wymiary mieszczące się w granicach tolerancji, a nie wytwarzać jedną prawidłową część wyłącznie poprzez regulację.
Wykończenie powierzchni i kontrola zadziorów
Na jakość powierzchni wpływają stan frezu, prędkość wrzeciona, szybkość posuwu, przesuw, kierunek ścieżki narzędzia i sztywność maszyny.
Zadziory mogą utrudniać montaż, uszczelnianie, gwintowanie i pogarszać wygląd zewnętrzny.
Gratowanie ma na celu usunięcie niepożądanych krawędzi bez uszkadzania krytycznych wymiarów lub celowo ostrych elementów.
Zużycie narzędzi i stabilność parametrów skrawania
W miarę zużycia narzędzi skrawających efektywna geometria skrawania ulega zmianie.
Może to stopniowo wpływać na wymiary i wykończenie powierzchni, nawet jeśli sam program CNC pozostaje niezmieniony.
Procesy produkcyjne powinny zatem obejmować monitorowanie żywotności narzędzi i kryteria wymiany w przypadku operacji krytycznych.
Powtarzalność mocowania i ustawień
Urządzenie musi utrzymywać każdą część w powtarzalnej pozycji, jednocześnie przeciwdziałając siłom skrawania.
Nadmierne zamocowanie może odkształcać cienkie elementy, natomiast niewystarczające zamocowanie może powodować ruch i drgania.
Powtarzalność mocowania staje się szczególnie ważna, gdy niestandardowe części CNC są produkowane w kilku partiach produkcyjnych.
Kontrola pierwszego artykułu i kontrola w trakcie procesu
Kontrola pierwszego artykułu ma na celu sprawdzenie pierwotnej partii produkcyjnej przed kontynuacją produkcji większej partii.
Podczas produkcji możliwe jest okresowe mierzenie wybranych krytycznych cech w celu wykrycia trendów wymiarowych.
Dzięki takiemu podejściu możliwe jest wprowadzenie korekt zanim zużycie narzędzi lub zmiana procesu doprowadzi do wytworzenia całej partii niezgodnych części.
CMM, chropowatość powierzchni i kontrola końcowa
Skomplikowane tolerancje geometryczne mogą wymagać współrzędnościowych maszyn pomiarowych, sprzętu optycznego lub specjalistycznych przyrządów pomiarowych.
Chropowatość powierzchni można zmierzyć, gdy rysunek określa numeryczne wymagania dotyczące wykończenia.
Kontrola końcowa łączy weryfikację wymiarową z kontrolą wizualną i dokumentacyjną w celu potwierdzenia, że gotowe części spełniają wymagania klienta.
Części CNC na zamówienie i pojedyncze części CNC
Obróbka CNC jest szczególnie odpowiednia do produkcji niestandardowej i jednostkowej, ponieważ części można wytwarzać bezpośrednio z danych inżynieryjnych, bez konieczności stosowania dedykowanych form. Pozwala to na testowanie, modyfikowanie i produkcję małych partii projektów przy stosunkowo niewielkim zaangażowaniu narzędzi.
Jednorazowe części CNC do prototypów i walidacji
Pojedyncze części CNC są powszechnie używane do testowania funkcjonalności, walidacji montażu, prób inżynieryjnych i zastosowań wymiennych.
Wyprodukowanie pojedynczego elementu z docelowego materiału pozwala inżynierom ocenić rzeczywistą wytrzymałość, dopasowanie, zachowanie się w warunkach termicznych i wydajność.
Zapewnia to bardziej przydatne informacje techniczne niż wizualny prototyp, gdy komponent musi działać mechanicznie.
Niestandardowe części CNC do produkcji małoseryjnej
Produkcja małoseryjna przy użyciu CNC jest przydatna, gdy popyt nie uzasadnia stosowania formowania wtryskowego, odlewania lub innych specjalistycznych narzędzi.
Ten sam program obróbki można ponownie wykorzystać w przypadku małych partii, a osprzęt można udoskonalić w miarę jak produkcja staje się bardziej stabilna.
Zapewnia to elastyczność w przypadku produktów o zmiennym popycie lub wymagających częstych zmian w projekcie.
Przejście od prototypu do produkcji powtarzalnej
Po zatwierdzeniu prototypu producenci mogą optymalizować ścieżki narzędzi, osprzęt, oprzyrządowanie i metody kontroli pod kątem powtarzalnej produkcji.
Funkcje, które były kosztowne lub niestabilne podczas obróbki prototypów, można również poddać przeglądowi przed zwiększeniem wolumenu produkcji.
Dzięki temu przejściu skrócisz czas cyklu, zachowując jednocześnie zatwierdzone wymiary i wymagania funkcjonalne.
Kiedy dedykowane oprawy stają się opłacalne
Do prostych prototypów można często stosować standardowe imadła, miękkie szczęki lub modułowe uchwyty robocze.
Wraz ze wzrostem wielkości produkcji dedykowane przyrządy mogą skrócić czas załadunku i poprawić powtarzalność pozycjonowania.
Inwestycja w osprzęt staje się opłacalna, gdy skrócenie czasu konfiguracji i zmniejszenie zmienności procesu rekompensuje początkowy koszt.
Co wpływa na koszt produkcji części CNC?
Koszt części CNC zależy głównie od materiału, czasu obróbki, złożoności, tolerancji, wymagań dotyczących ustawień, wykończenia, ilości i kontroli. Najtańszy projekt to zazwyczaj taki, który spełnia wymagania funkcjonalne bez zbędnych trudności produkcyjnych.
Rodzaj materiału i wielkość zapasów
Cena materiału ma bezpośredni wpływ na koszt, jednak obrabialność również ma znaczenie.
Cięcie tytanu może wymagać wolniejszego tempa i częstszych zmian narzędzi niż cięcie aluminium, natomiast cięcie dużych elementów wiąże się z koniecznością dodatkowego usuwania materiału.
Wybór wymiarów materiału wyjściowego zbliżonych do geometrii gotowej pozwala ograniczyć zarówno ilość marnowanego materiału, jak i czas obróbki.
Geometria części i złożoność obróbki
Złożone funkcje wymagają zazwyczaj więcej programowania, mniejszych narzędzi, wolniejszego cięcia lub dodatkowych konfiguracji.
Głębokie kieszenie, cienkie ścianki, małe promienie i trudny dostęp do narzędzi to najczęstsze czynniki generujące koszty.
Uproszczenie geometrii niekrytycznej często pozwala znacząco skrócić czas obróbki.
Wymagania dotyczące tolerancji i wykończenia powierzchni
Wąskie tolerancje mogą wymagać dodatkowych przejść, częstszych pomiarów, kontrolowanych środowisk i bardziej precyzyjnego sprzętu kontrolnego.
Bardzo dobre wykończenie powierzchni może również wydłużyć czas obróbki mechanicznej i wtórnej.
Specyfikacje powinny zatem odzwierciedlać rzeczywiste potrzeby funkcjonalne.
Liczba ustawień i zmian narzędzi
Każda konfiguracja wydłuża przestoje maszyny i wprowadza kolejny etap pozycjonowania.
Części wymagające obróbki w wielu kierunkach są zazwyczaj droższe, chyba że sprzęt wieloosiowy pozwala ograniczyć konieczność ponownego pozycjonowania.
Zmniejszenie liczby niepotrzebnych wymian narzędzi może również poprawić wydajność cyklu.
Ilość produkcji i wymagania kontrolne
Pojedyncze części CNC mają wyższe koszty przygotowania na pojedynczy komponent, ponieważ programowanie i przygotowanie są rozłożone tylko na jedną jednostkę.
Wraz ze wzrostem ilości koszty przygotowawcze rozkładają się na większą liczbę części, mimo że większego znaczenia nabierają wymagania dotyczące zużycia narzędzi i kontroli.
Obszerna dokumentacja kontroli może również zwiększyć koszty, szczególnie gdy konieczne jest zarejestrowanie każdego wymiaru.
Jak obniżyć koszty bez utraty jakości części
Redukcja kosztów powinna koncentrować się na eliminowaniu zbędnej pracy produkcyjnej, a nie na obniżaniu jakości funkcjonalnej.
Stosowanie praktycznych tolerancji, większych promieni narożników, standardowych gwintów, dostępnych funkcji, powszechnie stosowanych materiałów i mniejszej liczby ustawień może znacząco poprawić wydajność produkcji.
Wczesna komunikacja z producentem pozwala na dostrzeżenie tych szans przed sfinalizowaniem projektu.
Jak wybrać producenta części CNC
Sprawny producent części CNC powinien połączyć odpowiedni sprzęt z wiedzą materiałową, inżynierią procesową, możliwościami kontroli, niezawodną komunikacją i elastycznością produkcji. Celem jest nie tylko obróbka jednego, akceptowalnego elementu, ale także konsekwentne powtarzanie wymaganej jakości.
Sprzęt obróbkowy i możliwości procesowe
Producent powinien dysponować maszynami dostosowanymi do rozmiaru i geometrii wymaganych komponentów.
Frezowanie trójosiowe może być wystarczające w przypadku standardowych części, natomiast obróbka pięcioosiowa lub urządzenia tokarsko-frezarskie mogą okazać się bardziej odpowiednie w przypadku skomplikowanych projektów.
Możliwości maszyny muszą odpowiadać projektowi, a nie być po prostu zaawansowane technologicznie.
Doświadczenie w zakresie materiałów i tolerancji
Różne materiały wymagają różnych strategii obróbki.
Doświadczenie w pracy z aluminium nie przekłada się automatycznie na doświadczenie w pracy z tytanem, stalą nierdzewną, PEEK-iem lub cienkościennymi tworzywami sztucznymi.
Dostawca, który zna wymagania materiałowe i zakres tolerancji, zazwyczaj jest w stanie wcześniej zidentyfikować ryzyka produkcyjne.
Możliwość kontroli jakości i inspekcji
Sprzęt kontrolny powinien odpowiadać wymaganiom podanym na rysunkach.
Suwmiarki i mikrometry mogą być wystarczające do pomiaru podstawowych wymiarów, natomiast do pomiaru tolerancji geometrycznych może być potrzebna kontrola za pomocą współrzędnościowej maszyny pomiarowej (CMM) lub specjalistyczne przyrządy pomiarowe.
Udokumentowany proces jakości wspomaga również powtarzalność produkcji.
Czas realizacji i elastyczność produkcji
Dokładny czas realizacji zamówienia zależy od dostępności materiałów, złożoności obróbki, wykończenia i kontroli.
Producent, który jest w stanie obsługiwać prototypy, pojedyncze części CNC i produkcję małoseryjną, ułatwia zachowanie ciągłości w miarę rozwoju projektu.
Elastyczność produkcji jest szczególnie cenna, gdy zmieniają się ilości lub projekty.
Komunikacja inżynierska i wsparcie projektowe
Przejrzysta komunikacja może zapobiec wielu problemom produkcyjnym jeszcze przed jego rozpoczęciem.
Kompetentny dostawca powinien być w stanie zidentyfikować trudne tolerancje, niedostępne elementy, cienkie ścianki, nietypowe materiały lub konflikty wykończeniowe.
Praktyczne informacje zwrotne na temat projektowania i produkcji mogą ograniczyć zarówno koszty, jak i ryzyko techniczne bez zmiany zamierzonej funkcji danej części.
FAQ
Czy części CNC zawsze wymagają rysunku technicznego?
Nie zawsze. Model 3D może być wystarczający do podstawowej geometrii, ale rysunek jest zalecany, gdy część ma krytyczne tolerancje, gwinty, wykończenie powierzchni, elementy sterujące geometrią lub wymagania dotyczące kontroli, których nie można jasno przedstawić za pomocą samego modelu.
Czy części CNC można produkować bez wykańczania powierzchni?
Tak. Wiele części funkcjonalnych jest używanych w stanie surowym, gdy odporność na korozję, wygląd lub specjalne właściwości powierzchni nie są wymagane. Wyeliminowanie zbędnego wykończenia może obniżyć zarówno koszty, jak i czas realizacji.
Kiedy w przypadku jednorazowej części CNC należy zastosować dedykowane mocowanie?
Większość pojedynczych elementów nie wymaga specjalnych uchwytów, chyba że geometria jest trudna do utrzymania lub tolerancje wymagają ścisłej kontroli pozycjonowania. Standardowe mocowanie jest zazwyczaj bardziej ekonomiczne w przypadku ilości prototypowych.
Jak wcześnie producent części CNC powinien dokonać przeglądu projektu?
W idealnym przypadku producent powinien dokonać przeglądu projektu przed jego dopuszczeniem do produkcji. Wczesna informacja zwrotna może pomóc w zidentyfikowaniu trudnych tolerancji, niedostępnych funkcji, problemów z materiałami i niepotrzebnej złożoności obróbki, a jednocześnie zmiany są nadal niedrogie.
Wniosek
Produkcja części CNC łączy projektowanie, dobór materiałów, strategię obróbki, mocowanie, wykończenie i kontrolę w jeden kontrolowany proces. Niezawodna precyzja wynika z jednoczesnego zarządzania tymi czynnikami, a nie wyłącznie z dokładności maszyny. Praktyczne tolerancje, dostępne funkcje, odpowiednie materiały, stabilne ustawienia i odpowiednia kontrola mogą poprawić jakość części, jednocześnie obniżając koszty i ryzyko produkcyjne.
W TiRapid oferujemy precyzyjną obróbkę CNC i usługi produkcyjne dla prototypów, niestandardowych części CNC, komponentów jednostkowych oraz produkcji niskoseryjnej. Nasz zespół wspiera metale i tworzywa konstrukcyjne, oferując praktyczne planowanie procesów, kontrolowaną obróbkę, wykańczanie powierzchni i kontrolę wymiarową, aby dostarczać niezawodne części do wymagających zastosowań inżynieryjnych.
















