
Szlifowanie to precyzyjny proces obróbki skrawaniem, który polega na usuwaniu materiału z przedmiotu obrabianego za pomocą obracającej się tarczy ściernej. W przeciwieństwie do konwencjonalnych narzędzi skrawających, które usuwają materiał o określonych krawędziach skrawających, szlifowanie wykorzystuje wiele ziaren ściernych do usuwania niewielkich ilości materiału. Proces ten jest szeroko stosowany w celu poprawy dokładności wymiarowej, uzyskania gładkich powierzchni oraz wykańczania hartowanych lub trudnych w obróbce elementów.
W tym przewodniku wyjaśniono, czym jest szlifowanie, jak działa proces szlifowania, główne rodzaje szlifowania, maszyny, materiały, parametry techniczne, zalety, ograniczenia i typowe zastosowania CNC.
Czym jest szlifowanie?
Szlifowanie to proces obróbki ściernej, który polega na usuwaniu niewielkich ilości materiału z przedmiotu obrabianego za pomocą obracającej się tarczy szlifierskiej. Jest ono stosowane głównie w celu uzyskania dokładnych wymiarów, kontrolowanej geometrii i wysokiej jakości wykończenia powierzchni. W produkcji precyzyjnej szlifowanie jest powszechnie wykonywane po frezowaniu CNC, toczeniu lub obróbce cieplnej, gdy element wymaga węższych tolerancji lub lepszej jakości powierzchni.
Szlifowanie kontra frezowanie i toczenie CNC
Szlifowanie różni się od frezowania i toczenia CNC głównie mechanizmem skrawania, szybkością usuwania materiału oraz celami wykańczającymi. Frezowanie i toczenie są zazwyczaj wydajne w tworzeniu geometrii części i usuwaniu dużych ilości materiału, natomiast szlifowanie jest często wykorzystywane do precyzyjnej korekty wymiarów i wykańczania powierzchni.
| Cecha | Przemiał | Frezowanie CNC | Toczenie CNC |
| Narzędzie tnące | Koło ścierne | Frez obrotowy | Narzędzie jednoostrzowe lub wieloostrzowe |
| Usuwanie materiału | Zwykle małe, kontrolowane ilości | Umiarkowany do wysokiego | Umiarkowany do wysokiego |
| Typowa geometria | Płaskie, cylindryczne, wewnętrzne, profilowe | Kieszenie, szczeliny, kontury | Wały, otwory, części okrągłe |
| Główna zaleta | Wysoka dokładność i wykończenie | Generowanie złożonych kształtów | Wydajna obróbka cylindryczna |
| Materiały utwardzone | Często odpowiednie | Wymaga odpowiednich narzędzi | Wymaga odpowiednich narzędzi |
| Typowa rola produkcyjna | Wykończenie precyzyjne | Obróbka zgrubna i wykańczająca | Obróbka zgrubna i wykańczająca |
Dlatego szlifowanie należy rozumieć jako proces uzupełniający produkcję, a nie jako uniwersalny zamiennik cięcia CNC.
Jak wygląda proces mielenia?
Proces szlifowania polega na doborze odpowiedniej tarczy ściernej, zamocowaniu przedmiotu obrabianego, ustawieniu parametrów szlifowania, usunięciu materiału poprzez kontrolowany kontakt tarczy, kontrolowaniu temperatury oraz kontroli ostatecznych wymiarów i wykończenia powierzchni. Każdy etap musi być kontrolowany, ponieważ stan tarczy, siła skrawania, temperatura i stabilność maszyny bezpośrednio wpływają na dokładność szlifowania.
| Krok | Operacja szlifowania | Cel jakościowy |
| 1 | Wybierz koło i parametry | Dopasuj materiały ścierne do materiału |
| 2 | Zamontuj i wyrównaj przedmiot obrabiany | Zapobiegaj ruchom i zniekształceniom |
| 3 | Wykonaj przejścia szlifierskie | Usuń kontrolowany materiał wykończeniowy |
| 4 | Kontrola ciepła i chłodziwa | Zapobiegaj uszkodzeniom termicznym |
| 5 | Pomiar i kontrola | Sprawdź rozmiar, geometrię i wykończenie |
Krok 1: Wybierz tarczę szlifierską i ustaw parametry cięcia
Pierwszym krokiem jest wybór ściernicy odpowiedniej do materiału obrabianego, wymaganej dokładności, wykończenia powierzchni i wydajności skrawania. Materiał ścierny ściernicy, wielkość ziarna, spoiwo, stopień twardości i struktura – wszystkie te czynniki wpływają na wydajność cięcia.
Ściernica z tlenku glinu może być odpowiednia do obróbki wielu stali, natomiast ściernice CBN są często preferowane do obróbki utwardzonych materiałów żelaznych. Ściernice diamentowe są powszechnie wybierane do obróbki węglików spiekanych i ceramiki. Ustawienia maszyny muszą również mieścić się w zakresie zatwierdzonej prędkości roboczej ściernicy i być zgodne z zamierzonym procesem szlifowania.
Krok 2: Przygotowanie i zabezpieczenie przedmiotu obrabianego
Przed rozpoczęciem szlifowania przedmiot obrabiany musi być podparty i dokładnie ustawiony. Do szlifowania powierzchniowego zazwyczaj stosuje się uchwyty magnetyczne do odpowiednich materiałów żelaznych, natomiast przedmioty niemagnetyczne mogą wymagać mocowania mechanicznego lub podciśnieniowego. Do szlifowania cylindrycznego można stosować kłowy, uchwyty lub podparcie bezkłowe.
Mocowanie musi być stabilne i nie powodować deformacji. Cienkie płyty, długie wały i precyzyjne elementy mogą się wyginać pod wpływem nadmiernej siły trzymania. Jeśli element zostanie oszlifowany w stanie odkształconym, może zmienić kształt po zwolnieniu i nie spełnić wymagań dotyczących płaskości, okrągłości lub wymiarów.
Krok 3: Rozpocznij szlifowanie i kontroluj usuwanie materiału
Podczas szlifowania ściernica styka się z przedmiotem obrabianym i usuwa materiał poprzez powtarzalne przejścia lub kontrolowany dosuw. Prędkość ściernicy, ruch stołu, obrót przedmiotu obrabianego i głębokość skrawania determinują sposób usuwania materiału.
Operacje szlifowania zazwyczaj wymagają mniejszych nacięć niż frezowanie zgrubne lub toczenie, szczególnie podczas precyzyjnego wykańczania. Należy zachować odpowiedni naddatek po poprzedniej operacji. Usunięcie nadmiaru materiału podczas szlifowania końcowego może zwiększyć wydzielanie ciepła, zużycie ściernicy i odchylenia wymiarowe.
Krok 4: Zastosuj chłodziwo i kontroluj ciepło szlifowania
Chłodziwo kontroluje temperaturę szlifowania, smaruje powierzchnię styku w odpowiednich miejscach oraz pomaga usuwać zanieczyszczenia ścierne i cząstki metalu. Kontrola temperatury jest niezbędna, ponieważ nadmierna temperatura może powodować rozszerzalność cieplną, przypalenia powierzchni, naprężenia szczątkowe i zmiany wymiarów.
Chłodziwo musi dotrzeć do właściwej strefy styku szlifowania. Samo zwiększenie objętości płynu może nie rozwiązać problemu, jeśli obrót tarczy uniemożliwia przedostanie się chłodziwa do powierzchni styku. Prawidłowe położenie dyszy, stan płynu, filtracja i dobór tarczy pomagają utrzymać stabilną wydajność szlifowania.
Krok 5: Sprawdź wymiary i wykończenie powierzchni
Ostatnim krokiem jest sprawdzenie, czy szlifowana część spełnia wymagania wymiarowe i dotyczące powierzchni. Kontrola może obejmować grubość, średnicę, okrągłość, płaskość, równoległość, chropowatość powierzchni i inne parametry rysunkowe.
W zależności od rodzaju pomiaru można użyć mikrometrów, średnicówek, wysokościomierzy, testerów chropowatości powierzchni i współrzędnościowych maszyn pomiarowych. Części wymagające bardzo wąskich tolerancji powinny być mierzone w kontrolowanych warunkach temperaturowych, ponieważ rozszerzalność cieplna może wpływać na kontrolę na poziomie mikronów.
Jakie maszyny i urządzenia są używane do mielenia?
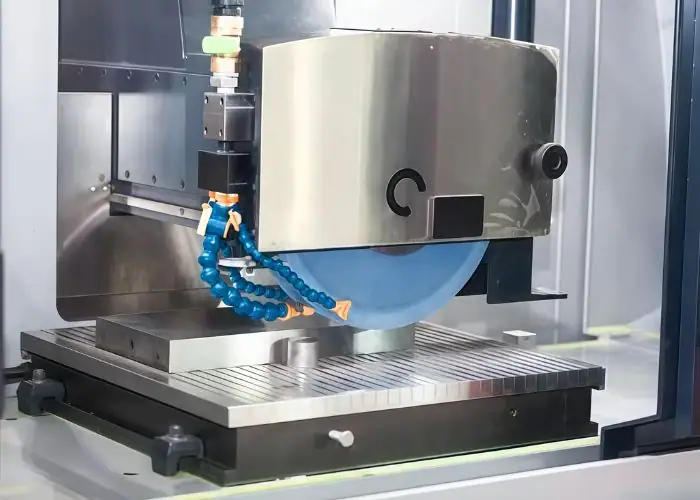
Do szlifowania wykorzystuje się specjalistyczny sprzęt, taki jak szlifierki do powierzchni, szlifierki do wałków, szlifierki bezkłowe, szlifierki do otworów, szlifierki CNC, tarcze ścierne, uchwyty narzędziowe, urządzenia do obciągania ściernic oraz systemy chłodzenia. Dobór odpowiedniej szlifierki zależy od geometrii elementu, materiału, tolerancji, wymaganego wykończenia i wielkości produkcji.
Główne typy szlifierek
Szlifierki klasyfikuje się głównie ze względu na geometrię przedmiotu obrabianego i wykonywaną operację szlifowania. Szlifierka do powierzchni wytwarza precyzyjne powierzchnie płaskie, natomiast szlifierka do wałków obrabia zewnętrzne powierzchnie okrągłe. Inne maszyny specjalizują się w wierceniu otworów wewnętrznych, obróbce bezkłowej, ostrzeniu narzędzi lub wykańczaniu kół zębatych.
| Maszyna do mielenia | Główna funkcja | Typowe komponenty |
| Szlifierka do powierzchni | Tworzy płaskie i równoległe powierzchnie | Płyty, bloki mocujące, podstawy form |
| Szlifierka walcowa | Wykończenia średnic zewnętrznych | Wały, sworznie, rolki |
| Szlifierka bezkłowa | Szlifuje części cylindryczne bez kłów | Sworznie, pręty, wały produkcyjne |
| Szlifierka wewnętrzna | Wykończenia średnic wewnętrznych | Otwory łożyskowe, tuleje |
| Szlifierka do narzędzi i frezów | Kształtuje lub ostrzy narzędzia tnące | Frezy trzpieniowe, wiertła, rozwiertaki |
| Szlifierka CNC | Kontroluje złożone ruchy szlifowania | Profile precyzyjne, części produkcyjne |
Wybór maszyny powinien uwzględniać rozmiar obrabianego przedmiotu i wymagany wymiar. Długi wał może wymagać podparcia przed ugięciem, natomiast szeroka płyta może wymagać maszyny z odpowiednim przesuwem stołu i stabilnymi parametrami termicznymi.
Kluczowe elementy szlifierki
Szlifierka składa się z kilku układów, które muszą ze sobą współdziałać, aby zachować dokładność. Wrzeciono napędza tarczę ścierną, podczas gdy stół lub głowica robocza kontroluje położenie i ruch przedmiotu obrabianego. Mechanizmy posuwu zapewniają kontrolowany posuw, a konstrukcja maszyny opiera się siłom skrawania.
Ważne elementy obejmują:
- Wrzeciono szlifierskie i głowica ściernicy zapewniające stabilny obrót ściernicy.
- Łoże maszyny, prowadnice i system podawania zapewniają precyzyjny ruch.
- Stół roboczy, uchwyt, centra lub przyrządy do podtrzymywania przedmiotu obrabianego.
- Układ dostarczania i filtracji chłodziwa w celu kontroli termicznej.
- Sprzęt do pielęgnacji i wyważania ściernic zapewniający równomierne cięcie.
- Sterownik CNC lub sterowanie ręczne do regulacji ruchu maszyny.
Koła szlifierskie i materiały ścierne
Tarcze szlifierskie zawierają ziarna ścierne połączone spoiwem. Ich wydajność zależy od rodzaju ścierniwa, wielkości ziarna, materiału spoiwa, klasy ściernicy i struktury. Różne kombinacje zapewniają różne właściwości skrawające, wykończenie powierzchni i żywotność ściernicy.
| Materiał ścierny | Typowe zastosowania | Główna uwaga |
| Tlenek glinu | Stal węglowa i wiele stali stopowych | Szlifowanie ogólne |
| Tlenek glinu ceramicznego | Wytrzymałe stale i wymagające zastosowania | Kontrolowane pękanie ziaren |
| Węglik krzemu | Żeliwo, niektóre materiały nieżelazne, ceramika | Kompatybilność materiałowa |
| Azotek boru sześcienny (CBN) | Stal hartowana i niektóre stopy wysokotemperaturowe | Szlifowanie twardych materiałów |
| Diament | Węglik spiekany, szkło i ceramika techniczna | Nie jest to zazwyczaj preferowane rozwiązanie do konwencjonalnego szlifowania stali |
Tarcza szlifierska to szersze pojęcie, które może opisywać tarcze ścierne używane w ręcznych szlifierkach kątowych lub innych urządzeniach. Precyzyjnych tarcz szlifierskich do maszyn nie należy mylić z tarczami szlifierskimi ogólnego przeznaczenia, ponieważ konstrukcja tarczy, prędkość obrotowa, geometria i wymagania dotyczące kontroli wymiarów mogą się różnić.
Obciąganie i centrowanie ściernicy
Obciąganie ściernicy przywraca skuteczność cięcia poprzez odsłonięcie świeżego ziarna ściernego i kontrolę stanu powierzchni ściernicy. Centrowanie koryguje geometrię, współosiowość lub profil ściernicy, dzięki czemu obraca się ona i styka z przedmiotem obrabianym zgodnie z przeznaczeniem.
Są to powiązane, ale różne czynności konserwacyjne. Tarcza może mieć prawidłowy kształt, ale nadal słabo ciąć, jeśli jej ziarna są tępe lub obciążone materiałem. Z kolei ostra tarcza o nieregularnym kształcie geometrycznym może dawać nieprecyzyjne powierzchnie.
Obciąganie i centrowanie stają się konieczne, gdy wzrasta siła szlifowania, pogarsza się jakość powierzchni, zwiększa się obciążenie ściernicy lub zmienia się spójność wymiarowa. Utrzymanie stanu ściernicy jest szczególnie ważne w przypadku precyzyjnej produkcji i powtarzalnych cykli szlifowania.
Jakie są główne rodzaje szlifowania?
Główne rodzaje szlifowania obejmują szlifowanie powierzchni, szlifowanie wałków, szlifowanie bezkłowe, szlifowanie otworów, szlifowanie z posuwem pełzającym, szlifowanie profilowe, szlifowanie kształtowe, szlifowanie narzędzi i frezów, szlifowanie współrzędnościowe, szlifowanie kół zębatych, szlifowanie gwintów oraz szlifowanie wgłębne. Każdy proces jest projektowany z myślą o konkretnej geometrii części, wymaganiach wymiarowych lub warunkach produkcji.
| Rodzaj szlifowania | Główne zastosowanie | Typowe wymagania |
| Szlifowanie powierzchni | Płaskie powierzchnie i płyty | Płaskość i równoległość |
| Szlifowanie cylindryczne | Zewnętrzne powierzchnie okrągłe | Średnica i okrągłość |
| Szlifowanie bezkłowe | Części okrągłe o dużej objętości | Powtarzalność i produktywność |
| Szlifowanie wewnętrzne | Otwory i otwory łożyskowe | Dokładność otworu |
| Mielenie pełzające | Głębokie profile w trudnych materiałach | Kontrolowane usuwanie dużych ilości materiału |
| Szlifowanie profilowe i kształtowe | Złożone kształty | Dokładność profilu |
| Szlifowanie narzędzi i frezów | Narzędzia tnące | Geometria krawędzi i narzędzi |
| Szlifowanie przyrządowe | Precyzyjne otwory i lokalizacje | Dokładne pozycjonowanie funkcji |
| Szlifowanie kół zębatych i gwintów | Koła zębate i gwinty | Geometria zęba lub gwintu |
| Szlifowanie wgłębne | Lokalizowane cechy cylindryczne | Średnica, ramiona i profile |
Szlifowanie powierzchni
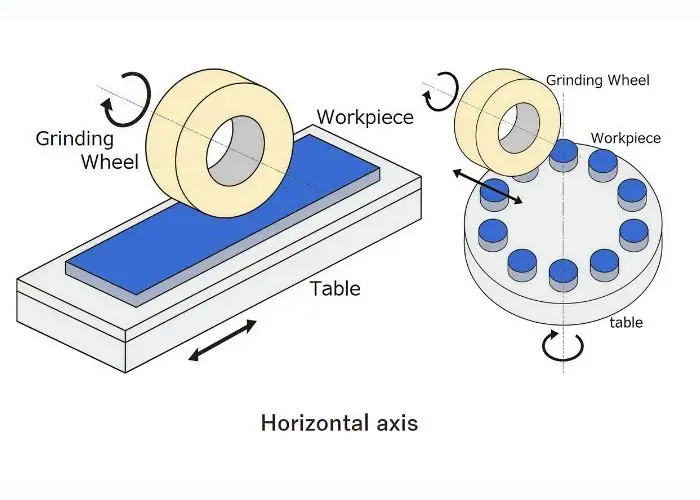
Szlifowanie powierzchni pozwala uzyskać precyzyjne płaskie powierzchnie poprzez przesuwanie przedmiotu obrabianego względem obracającej się tarczy ściernej. Jest powszechnie stosowane do obróbki płyt montażowych, elementów maszyn, korpusów form, powierzchni uszczelniających i płaskich części precyzyjnych.
Szlifierka do powierzchni może wykorzystywać stół posuwisto-zwrotny lub obrotowy, w zależności od konfiguracji. Proces ten kontroluje usuwanie materiału z powierzchni docelowej, poprawiając płaskość, równoległość, spójność grubości lub wykończenie powierzchni.
Szlifowanie powierzchni jest szczególnie cenne po frezowaniu CNC, gdy płaska powierzchnia wymaga dokładniejszej kontroli geometrycznej. Cienkie elementy muszą być jednak starannie podparte, ponieważ zacisk magnetyczny, ciepło szlifowania i naprężenia resztkowe materiału mogą wpłynąć na ostateczną płaskość.
Szlifowanie cylindryczne
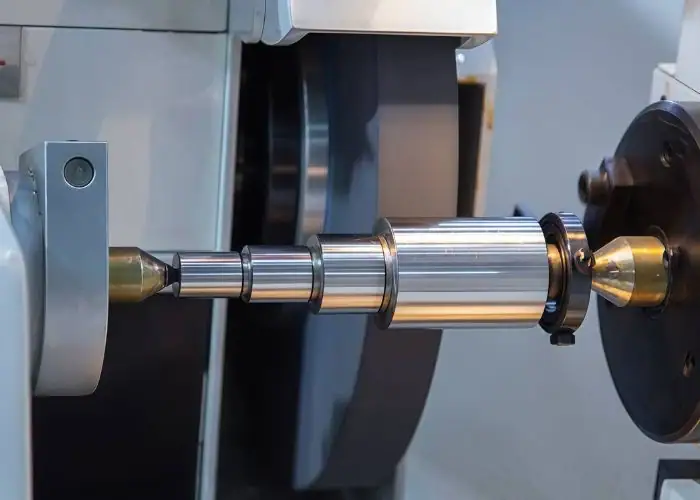
Szlifowanie walcowe wykańcza zewnętrzne powierzchnie okrągłe poprzez obrót przedmiotu obrabianego, podczas gdy ściernica usuwa materiał z jego zewnętrznej średnicy. Jest powszechnie stosowane do obróbki wałków, rolek, czopów łożyskowych, sworzni i precyzyjnych elementów mechanicznych.
Proces może wykorzystywać kły, uchwyt lub inny układ podtrzymujący. Prawidłowe wyrównanie między przedmiotem obrabianym a tarczą jest niezbędne do kontroli okrągłości, stożkowatości i spójności średnicy.
Szlifowanie walcowe jest często wykonywane po toczeniu CNC. Toczenie pozwala uzyskać większość geometrii wału, podczas gdy szlifowanie usuwa kontrolowany naddatek wykończeniowy, aby uzyskać wymaganą średnicę i stan powierzchni.
Szlifowanie bezkłowe
Szlifowanie bezkłowe pozwala uzyskać precyzyjne powierzchnie cylindryczne bez konieczności trzymania przedmiotu obrabianego między kłami. Zamiast tego, przedmiot jest podtrzymywany przez podpórkę ostrza pomiędzy tarczą szlifierską a tarczą regulacyjną.
Koło regulacyjne steruje obrotem przedmiotu obrabianego, a w przypadku obróbki przelotowej również jego ruchem osiowym. Dzięki temu szlifowanie bezkłowe jest wydajne przy produkcji dużych ilości sworzni, prętów i innych okrągłych elementów.
Szlifowanie bezkłowe wymaga jednak prawidłowej geometrii i ustawienia podpór. Niewłaściwe ustawienie ściernicy, wysokość podparcia lub warunki regulacji mogą powodować wybrzuszenia, stożkowatość lub niespójność wymiarów. Jest ono najskuteczniejsze, gdy geometria części i wielkość produkcji są odpowiednie dla procesu.
Szlifowanie wewnętrzne
Szlifowanie wewnętrzne służy do obróbki wewnętrznej średnicy otworu za pomocą mniejszej tarczy ściernej. Jest ono stosowane do precyzyjnych otworów, bieżni łożysk, tulei, elementów hydraulicznych i innych części wymagających precyzyjnych powierzchni wewnętrznych.
Szlifowanie wewnętrzne może być trudniejsze niż szlifowanie zewnętrzne, ponieważ średnica ściernicy jest ograniczona przez rozmiar otworu. Małe ściernice i długie wrzeciona mogą mieć mniejszą sztywność, co zwiększa wrażliwość na drgania i ugięcia.
Proces musi kontrolować prędkość obrotową ściernicy, sztywność wrzeciona, dopływ chłodziwa i pomiar otworu. Szlifowanie wewnętrzne jest często wybierane, gdy rozwiercanie lub rozwiercanie nie pozwala na uzyskanie wymaganych parametrów wymiarowych lub powierzchni.
Mielenie pełzające
Szlifowanie z posuwem pełzającym (creep-feed) wykorzystuje stosunkowo głębokie skrawanie w połączeniu z wolnym posuwem przedmiotu obrabianego, aby usunąć znaczną ilość materiału w kontrolowanej operacji. Jest ono często stosowane do stopów trudnoobrabialnych, elementów turbin i złożonych profili.
W przeciwieństwie do konwencjonalnego szlifowania powierzchni, które zazwyczaj wymaga płytkich przejść, szlifowanie z posuwem pełzającym pozwala usunąć więcej materiału w jednym przejściu. Wymaga to odpowiedniej mocy maszyny, konstrukcji ściernicy, sposobu podawania chłodziwa i stabilności procesu.
Metoda ta może zwiększyć wydajność w odpowiednich zastosowaniach, ale uszkodzenia termiczne pozostają poważnym problemem. Wysoki poziom usuwania materiału musi być wspierany przez skuteczne chłodzenie i kontrolowany stan tarczy.
Szlifowanie profili i kształtów
Szlifowanie profilowe pozwala uzyskać określony kontur poprzez kontrolowany ruch ściernicy lub odpowiedni kształt ściernicy. Szlifowanie kształtowe polega na obciągnięciu lub wytworzeniu ściernicy o określonym profilu, który jest następnie przenoszony na przedmiot obrabiany.
Metody te są stosowane do matryc, precyzyjnych rowków, kształtowych elementów mechanicznych, narzędzi skrawających i specjalistycznych powierzchni. Są one przydatne, gdy końcowy element wymaga powtarzalnego konturu, a nie prostego płaskiego lub cylindrycznego kształtu.
Głównym wyzwaniem jest utrzymanie dokładności profilu w miarę zużycia ściernicy. Odpowiednie odstępy między kolejnymi obciąganiami i kontrola wymiarów pomagają zapewnić, że końcowy kontur mieści się w granicach tolerancji.
Szlifowanie narzędzi i frezów
Szlifowanie narzędzi i frezów pozwala na uzyskanie, wyostrzenie lub przywrócenie geometrii narzędzia skrawającego. Jest ono stosowane do wierteł, frezów trzpieniowych, rozwiertaków i innych precyzyjnych narzędzi skrawających, które wymagają określonych kątów natarcia, powierzchni odciążenia i geometrii rowka wiórowego.
Szlifierz narzędzi może wykorzystywać wiele sterowanych osi do pozycjonowania ściernicy względem narzędzia skrawającego. Szlifowanie narzędzi CNC jest szczególnie przydatne w przypadku skomplikowanych frezów wymagających powtarzalnej geometrii krawędzi.
Proces ten ma wpływ na późniejszą wydajność obróbki, ponieważ ostrość narzędzia, symetria i stan krawędzi wpływają na siłę skrawania, wykończenie powierzchni, powstawanie wiórów i trwałość narzędzia.
Szlifowanie Jigowe
Szlifowanie współrzędnościowe to precyzyjny proces wykańczania otworów i konturów wewnętrznych, w których ważne jest dokładne położenie i geometria. Jest powszechnie kojarzone z narzędziami, matrycami, elementami form i precyzyjnymi zespołami mechanicznymi.
Maszyna zapewnia precyzyjne pozycjonowanie, a mała tarcza szlifierska wykańcza wymagany element. Jest to przydatne, gdy konieczna jest ścisła kontrola nad relacją między wieloma otworami lub profilami.
Szlifowanie współrzędnościowe jest zazwyczaj wybierane w przypadku elementów wymagających wysokiej dokładności, a nie w przypadku ogólnego usuwania materiału. Koszt i czas procesu powinny być uzasadnione wymaganiami funkcjonalnymi danej części.
Szlifowanie kół zębatych i gwintów
Szlifowanie kół zębatych poprawia dokładność zębów, gładkość powierzchni i spójność geometryczną. Jest stosowane w przypadku precyzyjnych kół zębatych, gdzie błędy profilu, skoku i defekty powierzchni mogą wpływać na hałas, wibracje i wydajność przekładni.
Szlifowanie gwintów pozwala uzyskać precyzyjne kształty gwintów zewnętrznych lub wewnętrznych za pomocą ściernicy i kontrolowanego ruchu względnego. Jest to szczególnie przydatne w przypadku elementów hartowanych lub gwintów wymagających precyzyjnego skoku i geometrii profilu.
Oba procesy często następują po wcześniejszych operacjach produkcyjnych. Początkowa geometria jest uzyskiwana poprzez cięcie lub formowanie, natomiast szlifowanie zapewnia wymaganą końcową kontrolę wymiarów i powierzchni.
Szlifowanie wgłębne
Szlifowanie wgłębne usuwa materiał poprzez wprowadzanie ściernicy bezpośrednio w obrabiany przedmiot, zamiast ciągłego przesuwania jej wzdłuż. Jest powszechnie stosowane do wykańczania określonych średnic walcowych, kołnierzy, rowków i krótkich stopni.
Koło może mieć profil odpowiadający wymaganemu kształtowi, co pozwala na szlifowanie wielu powiązanych elementów podczas kontrolowanego posuwu promieniowego.
Szlifowanie wgłębne może zwiększyć wydajność produkcji odpowiednich części, ale kształt ściernicy, siła promieniowa, dokładność obciągania i podparcie przedmiotu obrabianego muszą pozostać stabilne, aby zapobiec drganiom lub zmianom wymiarów.
Jakie są różne techniki szlifowania?
Techniki szlifowania różnią się głównie pod względem zastosowania chłodziwa, strategii usuwania materiału, prędkości roboczej, doboru ścierniwa i wymaganej precyzji. Typowe metody obejmują szlifowanie na mokro, szlifowanie na sucho, szlifowanie zgrubne, szlifowanie precyzyjne, szlifowanie wysokoobrotowe, szlifowanie metodą Blancharda oraz szlifowanie materiałami superściernymi. Każda technika jest dobierana pod kątem zrównoważenia usuwania materiału, temperatury, wykończenia powierzchni i kosztów produkcji.
Szlifowanie na mokro a szlifowanie na sucho
Szlifowanie na mokro wykorzystuje chłodziwo lub płyn szlifierski do odprowadzania ciepła, wspomagania smarowania w razie potrzeby i usuwania cząstek ze strefy skrawania. Jest ono szeroko stosowane do precyzyjnego szlifowania metali, ponieważ temperatura i stan ściernicy bezpośrednio wpływają na spójność wymiarową.
Szlifowanie na sucho odbywa się bez chłodziwa płynnego. Może być odpowiednie dla wybranych materiałów lub operacji, w których ściernica, maszyna, odpylanie i warunki termiczne są dostosowane do cięcia na sucho.
Wybór zależy od zachowania materiału, specyfikacji ściernicy, wymagań środowiskowych i wrażliwości na ciepło. Szlifowanie na sucho nie powinno być automatycznie uważane za prostsze lub tańsze, ponieważ odpylanie i kontrola uszkodzeń termicznych mogą generować dodatkowe koszty.
Szlifowanie zgrubne kontra szlifowanie precyzyjne
Szlifowanie zgrubne koncentruje się na usuwaniu większych ilości materiału, eliminowaniu nierówności powierzchni lub przygotowywaniu elementu do późniejszego wykańczania. Zazwyczaj priorytetem jest szybkość usuwania materiału, a nie bardzo drobne wymiary lub faktura powierzchni.
Szlifowanie precyzyjne koncentruje się na kontrolowanym wykończeniu materiału i dokładnej geometrii. Zazwyczaj stosuje się odpowiednie przygotowanie ściernicy, mniejsze przyrosty obróbki wykańczającej, stabilny ruch maszyny i dokładną kontrolę.
Część może wymagać obu etapów, gdy konieczne jest usunięcie znacznego naddatku. Jednak nadmierne, zgrubne szlifowanie bezpośrednio przed ostatecznym wykończeniem może powodować wzrost temperatury lub odkształcenia, które utrudniają precyzyjną kontrolę.
Szlifowanie z dużą prędkością
Szlifowanie wysokoobrotowe wykorzystuje podwyższone prędkości powierzchniowe ściernic, a maszyny i ściernice są specjalnie zaprojektowane do tych warunków pracy. Może ono zwiększyć wydajność w odpowiednich zastosowaniach, wspierając wyższe prędkości usuwania materiału i zróżnicowane zachowanie ścierniwa.
Wyższa prędkość nie oznacza automatycznie lepszego wykończenia powierzchni. Należy wziąć pod uwagę wytrzymałość ściernicy, wydajność wrzeciona, siły szlifowania, dostarczanie chłodziwa i wyważenie ściernicy.
Nigdy nie wolno przekraczać maksymalnej dopuszczalnej prędkości obrotowej ściernicy. Szlifowanie z dużą prędkością wymaga kompatybilnego sprzętu i walidacji procesu, a nie tylko zwiększenia obrotów wrzeciona.
Szlifowanie Blancharda
Szlifowanie Blancharda jest powszechnie kojarzone ze szlifowaniem powierzchni obrotowych z wrzecionem pionowym. Służy do efektywnego usuwania materiału z szerokich, płaskich powierzchni, w szczególności dużych płyt, podstaw maszyn i komponentów przemysłowych.
Obrotowy stół roboczy przesuwa obrabiany przedmiot pod tarczą szlifierską. Proces ten umożliwia usuwanie materiału z dużej powierzchni i często pozostawia rozpoznawalny, kolisty wzór szlifowania.
Szlifowanie Blancharda jest przydatne do przygotowania materiału i obróbki dużych powierzchni, ale osiągalne wykończenie i dokładność geometryczna zależą od stanu i konfiguracji maszyny. W przypadku bardziej wymagających specyfikacji może być wymagana oddzielna precyzyjna obróbka wykańczająca.
Szlifowanie superścierne i ultraprecyzyjne
Szlifowanie superścierne wykorzystuje materiały takie jak CBN lub diament do obróbki twardych i odpornych na zużycie elementów obrabianych. CBN jest powszechnie stosowany do hartowanych materiałów żelaznych, natomiast diament jest szeroko stosowany do węglików spiekanych i zaawansowanej ceramiki.
Szlifowanie ultraprecyzyjne koncentruje się na ekstremalnie małych błędach wymiarowych i wysokiej jakości wykończeniach powierzchni. Wymaga ono bardzo stabilnych maszyn, kontrolowanej temperatury, dokładnego kondycjonowania ściernic i odpowiedniej metrologii.
Te podejścia są ze sobą powiązane, ale nie identyczne. Ściernica superścierna nie zapewnia automatycznie ultraprecyzyjnego rezultatu – cała maszyna, proces, system mocowania i kontroli muszą zapewniać wymaganą dokładność.
Jakie są kluczowe parametry szlifowania?
Kluczowe parametry szlifowania obejmują prędkość ściernicy, prędkość przedmiotu obrabianego, posuw, głębokość skrawania, ciśnienie szlifowania, dopływ chłodziwa, specyfikację ściernicy, sztywność maszyny i warunki obciągania. Zmienne te kontrolują siłę skrawania, generowanie ciepła, tempo usuwania materiału, zużycie ściernicy, dokładność wymiarową i wykończenie powierzchni.
Parametry szlifowania należy dobierać jako kompletny system. Zwiększenie posuwu lub głębokości może poprawić wydajność, ale także zwiększyć siłę i obciążenie cieplne. Zmiana prędkości ściernicy wpływa na zazębienie ścierniwa i zużycie.
Optymalne ustawienia zależą od średnicy ściernicy, materiału ściernego, twardości obrabianego przedmiotu, metody szlifowania i wymagań dotyczących części. Precyzyjne szlifowanie wymaga stabilnych parametrów, a nie tylko stosowania najniższego posuwu lub najwyższej dostępnej prędkości.
| Parametr | Główny wpływ | Ryzyko w przypadku nieprawidłowości |
| Prędkość koła | Warunki cięcia ściernego | Zużycie kół, uszkodzenie termiczne lub zagrożenie bezpieczeństwa |
| Prędkość przedmiotu obrabianego | Czas kontaktu i usuwanie materiału | Przypalenie, falistość lub słabe wykończenie |
| posuw | Wydajność i obciążenie szlifowania | Nadmierna siła lub nieefektywność |
| Głębokość cięcia | Materiał usuwany na jedno przejście | Ciepło, odkształcenie, zużycie kół |
| Płyn chłodzący | Kontrola temperatury i zanieczyszczeń | Uszkodzenie powierzchni lub obciążenie kołowe |
| Obciąganie kół | Ostrość i geometria kół | Szklenie, słabe wykończenie, błąd formy |
| Sztywność maszyny | Odporność na wibracje | Drgania i zmienność wymiarów |
Jakie materiały można mielić?
Szlifowanie można stosować do wielu materiałów inżynieryjnych, w tym stali węglowej, stali nierdzewnej, stali hartowanej, stali narzędziowej, zaawansowanych stopów, ceramiki, węglika spiekanego oraz wybranych tworzyw konstrukcyjnych lub kompozytów. Twardość materiału, właściwości termiczne, ciągliwość, kruchość i kompatybilność ścierna decydują o wyborze odpowiedniej ściernicy i parametrów szlifowania.
| Materiał | Zachowanie szlifowania | Główna obawa |
| Stal węglowa | Zwykle mielony z tlenkiem glinu | Ciepło i zużycie kół |
| Ze stali nierdzewnej | Wytrzymały i może hartować | Spalanie i ładowanie kół |
| Stal hartowana | Wymaga odpowiednich właściwości ściernych | Uszkodzenia termiczne i zmiana twardości |
| Aluminium | Miękki, ciągliwy i podatny na obciążenie kołowe | Rozmazane i zatkane koło |
| Węglik | Bardzo twardy i odporny na zużycie | Dobór ściernicy i wykruszanie krawędzi |
| Ceramika | Twardy i kruchy | Pęknięcia i uszkodzenia podpowierzchniowe |
| Tworzywa sztuczne | Wrażliwy na ciepło i odkształcalny | Topienie lub zniekształcenie |
Stal, stal nierdzewna i aluminium
Stal jest powszechnie szlifowana na wały, części maszyn, powierzchnie łożysk i elementy narzędzi. Koła z tlenku glinu są szeroko stosowane do wielu gatunków stali, a ich konstrukcja jest dobierana w zależności od twardości i warunków szlifowania.
Stal nierdzewna może być trudniejsza w obróbce, ponieważ może utwardzać się w procesie obróbki i generować znaczne ilości ciepła. Odpowiednie materiały ścierne, kontrolowane warunki kontaktu i skuteczne chłodziwo pomagają ograniczyć przypalenia i uszkodzenia powierzchni.
Aluminium można szlifować w wybranych zastosowaniach precyzyjnych, ale jego ciągliwość może powodować obciążenia ścierne i rozmazywanie. W przypadku wielu aluminiowych części CNC, precyzyjne frezowanie lub inny proces wykańczający może być bardziej ekonomiczny niż konwencjonalne szlifowanie.
Utwardzone metale i zaawansowane stopy
Stale hartowane i stopy zaawansowane to ważne materiały ścierne, ponieważ konwencjonalne skrawanie staje się coraz bardziej wymagające wraz ze wzrostem twardości i odporności na zużycie. Szlifowanie może być stosowane do wykańczania powierzchni łożysk, hartowanych wałów, matryc i precyzyjnych narzędzi po obróbce cieplnej.
Materiały ścierne CBN są często stosowane do utwardzonych materiałów żelaznych ze względu na ich odporność na zużycie i przydatność do tego typu zastosowań.
Jednak utwardzone materiały są również podatne na uszkodzenia termiczne wywołane szlifowaniem. Proces ten musi zapobiegać nadmiernemu nagrzewaniu, zmiękczeniu powierzchni, szczątkowym naprężeniom rozciągającym i pęknięciom, które mogłyby obniżyć wydajność części.
Ceramika i materiały kruche
Ceramikę i inne kruche materiały można szlifować za pomocą odpowiednich tarcz ściernych, często zawierających narzędzia diamentowe. Szlifowanie jest przydatne do kontroli grubości, płaskości i geometrii technicznych elementów ceramicznych.
Głównym wyzwaniem jest zapobieganie pęknięciom i uszkodzeniom podpowierzchniowym. Kruche materiały mogą pękać zamiast odkształcać się plastycznie, gdy siły ścierne są zbyt duże.
Należy zatem starannie dobrać specyfikację tarczy, głębokość skrawania, stabilność maszyny i kontrolę chłodziwa. W przypadku delikatnych elementów, po szlifowaniu może nastąpić dodatkowa obróbka wykańczająca lub kontrola.
Tworzywa inżynieryjne i kompozyty
Niektóre tworzywa konstrukcyjne i kompozyty można szlifować, ale ich zachowanie znacznie różni się od zachowania metali. Tworzywa sztuczne mogą mięknąć lub odkształcać się pod wpływem ciepła, natomiast kompozyty mogą zawierać włókna lub wypełniacze, które inaczej reagują na ścieranie.
Szlifowanie może być przydatne w przypadku niektórych wymagań dotyczących płaskości, grubości lub przygotowania powierzchni. Jednak konwencjonalne szlifowanie nie jest automatycznie najlepszym wyborem dla każdego polimeru.
W przypadku wielu części z tworzyw sztucznych obrabianych CNC, ostre narzędzia skrawające, kontrolowane posuwy i odpowiednie mocowanie mogą zapewnić lepsze rezultaty. Szlifowanie należy stosować tylko wtedy, gdy uzasadniają to wymagania dotyczące materiału i powierzchni.
Jakie są zalety i ograniczenia szlifowania?
Szlifowanie oferuje wysoką dokładność wymiarową, doskonałe wykończenie powierzchni, dobrą wydajność w przypadku wielu utwardzonych materiałów oraz precyzyjną kontrolę powierzchni płaskich, okrągłych i profilowanych. Jego główne ograniczenia obejmują stosunkowo niską wydajność usuwania materiału w wielu zastosowaniach wykańczających, wyższy koszt sprzętu, konieczność konserwacji tarcz ściernych, ryzyko uszkodzeń termicznych oraz konieczność sprawnej kontroli procesu.
Szlifowanie jest szczególnie cenne, gdy gotowy element musi spełniać rygorystyczne wymagania wymiarowe lub funkcjonalne. Gniazda łożysk, matryce precyzyjne, powierzchnie ślizgowe i elementy hartowane mogą skorzystać z kontrolowanego procesu obróbki ściernej.
Jednak szlifowanie nie zawsze jest najefektywniejszą metodą produkcji. Jeśli frezowanie lub toczenie CNC spełnia już wymagania rysunku, dodatkowa operacja szlifowania może zwiększyć koszty i czas realizacji, nie poprawiając jednocześnie wydajności części.
| WYGLĄD | Zalety | Ograniczenia |
| Dokładność | Obsługuje ciasne wymiary | Wrażliwy na ciepło i ustawienie |
| Wykończenie powierzchni | Może wytwarzać drobne tekstury | Zależy od stanu koła |
| Możliwości materiałowe | Skuteczny w przypadku materiałów utwardzonych | Wymaga odpowiednich materiałów ściernych |
| Geometria | Dokładne cechy płaskie i cylindryczne | Ograniczone dla niektórych złożonych kształtów |
| System | Powtarzalna, precyzyjna produkcja | Może być powolny w przypadku nadmiernego zapasu |
| Koszty: | Może zmniejszyć liczbę końcowych przeróbek | Dodatkowe koszty operacyjne i narzędziowe |
Zalety szlifowania
Szlifowanie oferuje szereg istotnych korzyści w produkcji precyzyjnej. Pozwala ono na usunięcie niewielkich ilości materiału o kontrolowanej geometrii, co czyni je cennym narzędziem do końcowego wykańczania po obróbce CNC lub cieplnej.
Do jego głównych zalet zalicza się:
- Osiąganie ścisłych tolerancji wymiarowych w odpowiednich komponentach.
- Poprawa płaskości, okrągłości, równoległości i wykończenia powierzchni.
- Obróbka wykańczająca stali hartowanej i innych materiałów trudnych w obróbce.
- Tworzenie powtarzalnych powierzchni umożliwiających precyzyjny montaż.
- Korygowanie niewielkich odchyleń wymiarowych i geometrycznych powstałych w wyniku poprzednich operacji.
Szlifowanie jest szczególnie skuteczne, gdy wydajność części zależy od jakości styku. Czopy łożyskowe, powierzchnie uszczelniające, powierzchnie współpracujące i precyzyjne elementy narzędzi często wymagają czegoś więcej niż tylko wizualnie gładkiego wykończenia.
Ograniczenia szlifowania
Szlifowanie ma ograniczenia związane z prędkością procesu, właściwościami termicznymi, zużyciem ściernicy i wymaganiami sprzętowymi. W wielu zastosowaniach precyzyjnych szlifowanie najlepiej sprawdza się w usuwaniu naddatku wykończeniowego, a nie w produkcji całego elementu z surowca.
Nadmierne usuwanie materiału może powodować generowanie ciepła i wydłużać czas szlifowania. Obciąganie ściernicy, zarządzanie chłodziwem, kalibracja maszyny i kontrola również zwiększają złożoność procesu produkcyjnego.
Szlifowanie może być nieodpowiednie, gdy dostęp do elementu jest utrudniony za pomocą ściernicy lub gdy prostszy proces obróbki spełnia już wymagania. Niepotrzebny wybór szlifowania może zwiększyć koszty bez zwiększenia wartości funkcjonalnej.
Koszt mielenia i wydajność produkcji
Koszt szlifowania zależy od typu maszyny, materiału obrabianego przedmiotu, specyfikacji ściernicy, wymaganej tolerancji, wykończenia powierzchni, czasu przezbrajania i wielkości produkcji. Wąskie tolerancje i precyzyjne wykończenie zazwyczaj wymagają bardziej rygorystycznej kontroli i inspekcji procesu.
W przypadku małych partii, konfiguracja i programowanie mogą stanowić znaczną część całkowitych kosztów. W produkcji coraz ważniejsze stają się czas cyklu, żywotność ściernicy, częstotliwość obciągania i powtarzalność.
Całkowity koszt powinien obejmować:
- Przygotowanie przedmiotu obrabianego i pozostały naddatek na szlifowanie.
- Konfiguracja maszyn, projektowanie osprzętu i programowanie.
- Zużycie i obróbka ściernicy.
- Czas szlifowania i zarządzanie chłodziwem.
- Kontrola, obsługa i ewentualna przeróbka.
Celem jest osiągnięcie wymaganej funkcji przy realnych kosztach produkcji, a nie określenie najlepszego możliwego wykończenia każdej powierzchni.
Względy ochrony środowiska i bezpieczeństwa
Bezpieczeństwo szlifowania zależy od prawidłowego doboru ściernicy, jej osłon, bezpiecznego mocowania, prawidłowego montażu, odpowiedniego odprowadzania pyłu i chłodziwa oraz fachowej obsługi maszyny. Ściernice obracają się z dużą prędkością i mogą stanowić poważne zagrożenie, jeśli zostaną uszkodzone lub użyte poza dopuszczalnymi granicami.
Operatorzy muszą przestrzegać obowiązujących procedur bezpieczeństwa dotyczących kontroli kół, prędkości znamionowych, osłon maszyn, środków ochrony osobistej i bezpiecznej konserwacji. Tarcze ścierne nigdy nie powinny pracować z prędkością przekraczającą ich maksymalną prędkość znamionową.
Kontrola środowiska również ma znaczenie. Szlifowanie może generować cząstki metalu, pył ścierny, mgłę chłodziwa i zużyte płyny. Odpowiednie metody filtracji, zbierania i utylizacji pomagają chronić pracowników i utrzymać stabilne środowisko produkcyjne.
Jakie są najczęstsze problemy ze szlifowaniem i jak można im zapobiegać?
Do typowych problemów szlifierskich należą przypalenia, nadmierne ciepło, drgania, słaba jakość powierzchni, zeszklenie ściernicy, obciążenie ścierne, nierównomierność wymiarów, stożkowatość i deformacja przedmiotu obrabianego. Wady te zazwyczaj wynikają z nieodpowiedniej specyfikacji ściernicy, nieprawidłowych parametrów skrawania, słabego chłodzenia, niestabilnego mocowania przedmiotu obrabianego, zużycia ściernicy lub stanu maszyny.
Rozwiązywanie problemów powinno rozpocząć się od zidentyfikowania rzeczywistej przyczyny usterki. Na przykład, szorstka powierzchnia może być wynikiem wibracji, niewłaściwego obciążenia ściernicy lub obciążenia przedmiotu obrabianego, a nie po prostu nadmiernego posuwu.
Korekta procesu powinna obejmować cały system szlifowania. Zmiana jednego parametru bez sprawdzenia stanu ściernicy, chłodziwa, stabilności maszyny i zachowania materiału może przynieść tymczasową poprawę bez wyeliminowania pierwotnej przyczyny problemu.
| Problem | Prawdopodobna przyczyna | Praktyczna profilaktyka |
| Oparzenie szlifierskie | Nadmierne ciepło lub tarcie kół | Poprawa chłodzenia i ostrości kół |
| Ślady po drganiach | Wibracje lub niestabilna konfiguracja | Poprawa sztywności i wyważenia kół |
| Złe wykończenie powierzchni | Nieprawidłowe koło lub obróbka | Zoptymalizuj stan koła i posuw |
| Ładowanie kół | Gromadzenie się materiału w porach koła | Wybierz odpowiednie koło i obróbkę |
| Dryf wymiarowy | Wzrost temperatury lub zużycie kół | Kontrola temperatury i inspekcja |
| Deformacja przedmiotu obrabianego | Naprężenie zaciskające lub ciepło | Popraw wsparcie i usuwanie materiału |
Oparzenia spowodowane szlifowaniem i nadmiernym ciepłem
Przypalenie szlifierskie występuje, gdy nadmierne ciepło zmienia stan powierzchni przedmiotu obrabianego. Stale hartowane są szczególnie podatne na takie uszkodzenia, ponieważ ekspozycja termiczna może zmieniać twardość powierzchni, naprężenia szczątkowe lub mikrostrukturę.
Przypalenie może objawiać się przebarwieniami w niektórych materiałach, ale widoczny kolor nie jest wiarygodnym wskaźnikiem wszystkich uszkodzeń szlifierskich. Powierzchnia może ulec zmianom metalurgicznym bez widocznych śladów.
Zapobieganie wymaga odpowiedniej ostrości ściernicy, właściwych parametrów skrawania, skutecznego dozowania chłodziwa i kontrolowanych sił szlifowania. Krytyczne hartowane elementy mogą wymagać dodatkowej weryfikacji, gdy przypalenie szlifierskie stanowi istotne ryzyko funkcjonalne.
Drgania i słaba jakość wykończenia powierzchni
Drgania powodują powtarzające się ślady lub falistość spowodowane niestabilnymi wibracjami między ściernicą a przedmiotem obrabianym. Może to wynikać z niewyważenia ściernicy, słabego mocowania, problemów z wrzecionem, nieodpowiedniej specyfikacji ściernicy lub niestabilnych warunków skrawania.
Słabe wykończenie powierzchni może również wystąpić bez widocznych drgań. Szkliwienie tarczy, nieodpowiedni rozmiar ziarna ściernego, stan obciągania lub nagromadzenie zanieczyszczeń mogą powodować szorstkość i zarysowania.
Rozwiązanie powinno odpowiadać przyczynie. Poprawa wyważenia koła, przywrócenie ostrości, sprawdzenie mocowania i dostosowanie parametrów szlifowania może poprawić stabilność. Następnie należy dokonać pomiaru wykończenia powierzchni w celu potwierdzenia korekty.
Zużycie i obciążenie ściernicy
Zużycie tarczy następuje w wyniku pękania, stępienia lub odrywania się ziaren ściernych podczas szlifowania. Pewne zużycie tarczy jest konieczne, aby zapewnić stabilne cięcie, ponieważ muszą być dostępne nowe krawędzie skrawające.
Obciążenie koła ma miejsce, gdy materiał obrabianego przedmiotu gromadzi się między ziarnami ściernymi. Zmniejsza to skuteczność cięcia i zwiększa tarcie, wytwarzanie ciepła i ryzyko uszkodzenia powierzchni.
Odpowiedni dobór ścierniwa i obciąganie tarczy pomagają kontrolować te problemy. Prawidłowa częstotliwość obciągania zależy od materiału, specyfikacji tarczy, wymagań dotyczących wykończenia powierzchni oraz warunków produkcji.
Błędy wymiarowe i odkształcenia przedmiotu obrabianego
Błędy wymiarowe szlifowania mogą wynikać z rozszerzalności cieplnej, zużycia ściernicy, ruchu wrzeciona, odkształcenia uchwytu lub nieprawidłowego przesunięcia maszyny. Cienkie elementy i długie wały są szczególnie wrażliwe, ponieważ mogą się wyginać lub przesuwać podczas szlifowania.
Na przykład, nadmierna siła zacisku może tymczasowo spłaszczyć cienką płytę. Po szlifowaniu i odmocowaniu płyta może powrócić do pierwotnego kształtu i nie przejść kontroli płaskości.
Aby zapobiec temu zjawisku, konieczne jest odpowiednie wsparcie, stabilna temperatura, kontrolowane przejścia wykończeniowe oraz pomiary po osiągnięciu przez część odpowiedniego stanu kontrolnego.
Gdzie stosuje się szlifowanie w produkcji CNC?
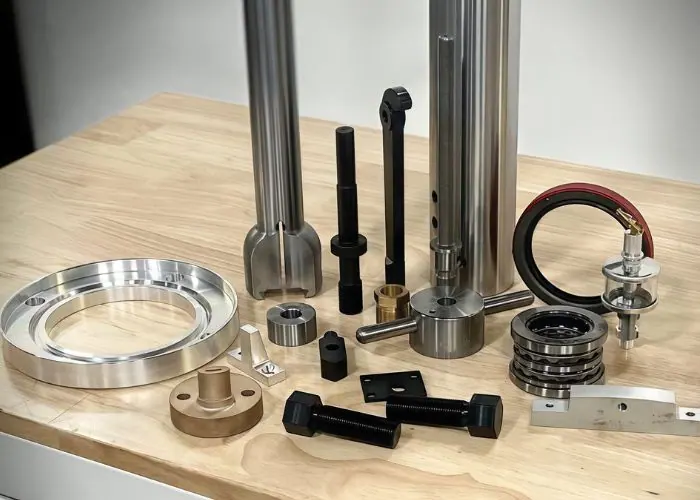
Szlifowanie jest stosowane w produkcji CNC do wykańczania precyzyjnych elementów wymagających dokładnych wymiarów, kontrolowanej tekstury powierzchni, płaskości, okrągłości lub obróbki utwardzonego materiału. Główne obszary zastosowań obejmują motoryzację, urządzenia przemysłowe, urządzenia medyczne, przemysł lotniczy i kosmiczny, narzędzia i formy, elektronikę oraz produkcję półprzewodników.
Szlifowanie jest często częścią szerszego procesu produkcyjnego. Frezowanie lub toczenie CNC tworzy podstawową geometrię, obróbka cieplna może zapewnić wymaganą twardość, a szlifowanie wykańcza wybrane krytyczne powierzchnie.
Proces ten jest szczególnie cenny, gdy stan powierzchni wpływa na funkcję mechaniczną. Precyzyjne powierzchnie ślizgowe, powierzchnie uszczelniające, gniazda łożysk i elementy współpracujące mogą wymagać kontrolowanej geometrii i wykończenia, aby zapewnić niezawodną pracę.
| Zastosowanie | Typowe części | Dlaczego stosuje się szlifowanie |
| Motoryzacja | Wały, koła zębate, elementy łożysk | Kontrola okrągłości i powierzchni |
| Urządzenia przemysłowe | Powierzchnie prowadzące, tuleje precyzyjne | Spójność wymiarowa |
| Dyrektorem | Narzędzia chirurgiczne, wkładki precyzyjne | Dokładność i jakość powierzchni |
| Lotnictwo | Hartowane wałki, precyzyjne mechanizmy | Kontrolowane tolerancje |
| Narzędzia i formy | Płyty formujące, wkładki, matryce | Płaskość i geometria narzędzia |
| Elektronika | Precyzyjne urządzenia i części ceramiczne | Płaskość i przygotowanie powierzchni |
Komponenty samochodowe
Szlifowanie części samochodowych jest powszechnie stosowane do wałów, powierzchni łożyskowych, kół zębatych, wałków rozrządu, wałów korbowych i innych elementów wymagających precyzyjnych, okrągłych lub kształtowych powierzchni.
W przypadku elementów obrotowych średnica, okrągłość i wykończenie powierzchni wpływają na tarcie, zużycie, hałas i dopasowanie montażowe. Szlifowanie jest cenne, ponieważ może poprawić te właściwości po toczeniu, obróbce cieplnej lub innych procesach produkcyjnych.
W produkcji powtarzalność jest szczególnie ważna. Zużycie kół, częstotliwość obciągania, pomiary w trakcie procesu i stabilne mocowanie pomagają utrzymać spójne wyniki w dużych partiach.
Sprzęt przemysłowy i maszyny precyzyjne
W maszynach przemysłowych szlifowanie stosuje się do prowadnic, elementów maszyn, czopów łożyskowych, tulei hydraulicznych, płyt precyzyjnych i precyzyjnie wykończonych powierzchni współpracujących.
Prawidłowy montaż i działanie tych komponentów często zależy od płaskości, równoległości lub okrągłości. Niewłaściwa geometria może powodować nierówny styk, problemy z współosiowością, zwiększone zużycie lub skróconą żywotność.
Szlifowanie powierzchni jest powszechne w przypadku płaskich elementów mechanicznych, natomiast szlifowanie cylindryczne i wewnętrzne stosuje się w przypadku elementów obrotowych i otworów. Wybór zależy od geometrii funkcjonalnej, a nie tylko od branży.
Urządzenia i instrumenty medyczne
Urządzenia i instrumenty medyczne mogą wymagać precyzyjnego szlifowania w przypadku elementów ze stali nierdzewnej, małych elementów mechanicznych, instrumentów chirurgicznych i wybranych części związanych z implantami.
Integralność powierzchni jest szczególnie ważna. Sama dokładność wymiarowa może nie wystarczyć, jeśli szlifowanie powoduje przypalenia, zadziory, zanieczyszczenia lub nieodpowiednią fakturę powierzchni.
Proces musi być dopasowany do materiału i zamierzonej funkcji. Odpowiednia inspekcja i czyszczenie pomagają potwierdzić, że wykończona powierzchnia spełnia niezbędne wymagania inżynieryjne.
Komponenty lotnicze
W zastosowaniach aeronautycznych może być stosowane szlifowanie precyzyjnych wałów, elementów podwozi lotniczych, utwardzonych interfejsów mechanicznych i innych części o wysokiej wydajności wymagających kontrolowanej geometrii.
Komponenty te mogą obejmować wymagające stopy, surowe wymagania kontrolne i materiały o wysokiej wartości. Warunki szlifowania muszą być zatem starannie dobrane, aby chronić integralność powierzchni i uniknąć uszkodzeń termicznych.
Proces ten można stosować po toczeniu, frezowaniu lub obróbce cieplnej. W takich przypadkach kontrolowany naddatek na szlifowanie i udokumentowana kontrola są istotne dla zachowania spójności wymiarowej.
Narzędzia, formy i matryce
Szlifowanie jest powszechnie stosowane do korpusów form, płyt matrycowych, wkładek precyzyjnych, stempli, narzędzi skrawających i hartowanych elementów narzędzi.
Powierzchnie narzędzi często muszą być płaskie, równoległościenne, mieć dokładne profile i kontrolowane wymiary, ponieważ drobne błędy mogą bezpośrednio przekładać się na wytwarzane produkty.
Szlifowanie powierzchniowe umożliwia wykończenie płyt formujących i powierzchni odniesienia. Szlifowanie kształtowe lub profilowe może być stosowane do wkładek kształtowych, natomiast szlifowanie narzędzi zachowuje geometrię krawędzi skrawającej. Operacje te poprawiają dokładność narzędzia, montaż i żywotność.
Elementy elektroniczne i półprzewodnikowe
W produkcji urządzeń elektronicznych i półprzewodników można stosować specjalistyczne procesy szlifowania elementów ceramicznych, precyzyjnych uchwytów, obróbki płytek półprzewodnikowych i innych części wymagających precyzyjnej geometrii lub kontrolowanej grubości.
Zastosowania te mogą obejmować materiały twarde lub kruche, wymagające starannie dobranych materiałów ściernych i warunków cięcia zapewniających niskie uszkodzenia. Płaskość, równomierna grubość, czystość i integralność podłoża mogą być ważniejsze niż ogólny wygląd.
Metoda szlifowania musi być dostosowana do materiału i zastosowania. Konwencjonalnych ustawień szlifowania metalu nie należy stosować bezpośrednio do półprzewodników ani zaawansowanych elementów ceramicznych bez wcześniejszej walidacji.
Jak wybrać odpowiedni proces szlifowania?
Właściwy proces szlifowania należy dobrać w zależności od geometrii elementu, twardości materiału, tolerancji, wykończenia powierzchni, pozostałego naddatku na obróbkę, wielkości produkcji oraz całkowitych kosztów produkcji. Wybrany proces musi spełniać wymagania funkcjonalne bez zbędnych operacji szlifowania, nadmiernego ryzyka termicznego lub niepotrzebnych kosztów produkcji.
Wybór procesu szlifowania rozpoczyna się od rysunku technicznego. Najpierw należy zidentyfikować krytyczne powierzchnie, a następnie wymagane wymiary, tolerancje geometryczne, stan materiału i teksturę powierzchni.
Następnie należy przeanalizować ścieżkę produkcji. Część może wymagać toczenia, a następnie szlifowania walcowego, frezowania i szlifowania powierzchniowego lub obróbki cieplnej z precyzyjnym wykończeniem. Prawidłowa kolejność zależy od stabilności materiału i końcowej funkcjonalności części.
| Czynnik wyboru | Pytanie inżynierskie | Prawdopodobny kierunek |
| Płaskość | Czy część wymaga precyzyjnej, płaskiej powierzchni? | Szlifowanie powierzchni |
| Średnica zewnętrzna | Czy wymagana jest dokładna okrągłość? | Szlifowanie cylindryczne |
| Ilość produkcyjna | Czy potrzeba wielu podobnych wałów? | Szlifowanie bezkłowe |
| Dokładność otworu | Czy średnica wewnętrzna wymaga wykończenia? | Szlifowanie wewnętrzne |
| Profil złożony | Czy wymagana jest powierzchnia kształtowana? | Szlifowanie kształtowe lub profilowe |
| Twardość materiału | Czy część została zahartowana? | Odpowiedni precyzyjny proces ścierny |
| Koszty: | Czy frezowanie lub toczenie spełni wymagania? | Unikaj niepotrzebnego szlifowania |
Dopasuj proces do geometrii części
Geometria części jest kwestią priorytetową, ponieważ różne procesy szlifowania są przeznaczone do różnych powierzchni.
Płaskie płyty i precyzyjne powierzchnie odniesienia są zazwyczaj odpowiednie do szlifowania powierzchni. Wały okrągłe mogą wymagać szlifowania walcowego lub bezkłowego. Otwory wewnętrzne wymagają odpowiedniego sprzętu do szlifowania wewnętrznego.
Bardziej złożone kształty mogą wymagać szlifowania kształtowego, szlifowania profilowego lub innego specjalistycznego procesu. Procesu nie należy wybierać tylko dlatego, że dostawca dysponuje konkretną szlifierką.
Weź pod uwagę twardość i obrabialność materiału
Twardość materiału i obrabialność mają wpływ na dobór materiału ściernego, zużycie tarczy, wytwarzanie ciepła i wykonalność szlifowania.
Stal hartowana może wymagać innej tarczy i strategii cięcia niż aluminium lub stal nierdzewna. Krucha ceramika wymaga szczególnej uwagi pod kątem pęknięć, podczas gdy materiały ciągliwe mogą obciążać tarczę.
Stan materiału również ma znaczenie. Element poddany obróbce cieplnej może zachowywać się inaczej niż ten sam stop przed hartowaniem. Dlatego dobór materiału powinien być skoordynowany z wymaganiami dotyczącymi szlifowania i kontroli.
Ocena wymagań dotyczących tolerancji i wykończenia powierzchni
Tolerancja i wykończenie powierzchni decydują o tym, czy szlifowanie jest konieczne i jak wymagający musi być ten proces.
Część o standardowych wymiarach i umiarkowanym wykończeniu powierzchni można wykonać poprzez frezowanie lub toczenie CNC. Precyzyjne gniazdo łożyska lub płaska powierzchnia odniesienia mogą wymagać dodatkowej operacji szlifowania.
W przypadku ścisłych wymagań rysunek powinien wyraźnie rozróżniać tolerancję wymiarową, tolerancję geometryczną i chropowatość powierzchni. Określona wartość Ra nie gwarantuje automatycznie płaskości, okrągłości ani dokładnego umiejscowienia elementu.
Zrównoważony koszt mielenia i wolumen produkcji
Koszt szlifowania zależy od konfiguracji, programowania, możliwości maszyny, materiałów ściernych, obciągania, kontroli i czasu cyklu.
W przypadku prototypów i małych partii, koszty konfiguracji mogą być decydujące. W przypadku większych ilości produkcyjnych, stabilność mocowania, żywotność ściernicy, automatyczny pomiar i powtarzalność stają się coraz ważniejsze.
Niższa wydajność maszyny nie zawsze przekłada się na najniższy koszt całkowity. Bardziej odpowiednia szlifierka może skrócić czas obróbki, ograniczyć liczbę poprawek i zmienności kontroli.
Najlepsza decyzja to taka, która uwzględnia całkowity koszt produkcji oraz ryzyko niespełnienia wymaganych specyfikacji części.
Zdecyduj, kiedy szlifowanie jest potrzebne po obróbce CNC
Szlifowanie należy przeprowadzić po obróbce CNC , jeżeli wymaganej geometrii, dokładności, wykończenia powierzchni lub stanu materiału nie można uzyskać wyłącznie za pomocą frezowania lub toczenia.
Typowe sytuacje obejmują:
- Hartowany wał stalowy wymagający precyzyjnej średnicy łożyska.
- Płyta frezowana wymagająca większej płaskości i równoległości.
- Precyzyjny otwór wymagający ostatecznej korekty geometrycznej.
- Wkład formy wymagający dokładnych powierzchni przylegania.
- Element wymagający dokładnego wykończenia po obróbce cieplnej.
Szlifowanie nie jest automatycznie wymagane dla każdej precyzyjnej części. Inżynierowie powinni porównać wymagania końcowe z osiągalną wydajnością początkowego procesu obróbki przed dodaniem operacji wtórnej.
FAQ
Jakie tolerancje można osiągnąć dzięki szlifowaniu precyzyjnemu?
Precyzyjne szlifowanie pozwala uzyskać tolerancje wymiarowe rzędu ±0.005–0.01 mm na odpowiednich częściach i kontrolowanym sprzęcie, podczas gdy procesy specjalistyczne mogą osiągnąć dokładność rzędu mikronów. Rzeczywista wydajność zależy od rozmiaru części, geometrii, materiału, stanu maszyny, temperatury i metod kontroli. Tolerancję wymiarową należy również odróżnić od płaskości, okrągłości i chropowatości powierzchni. Na przykład, szlifowana część może spełniać tolerancję wymiarową ±0.005 mm, ale nadal wymagać oddzielnej weryfikacji tolerancji geometrycznych. Wartości te są przykładami, a nie uniwersalnymi gwarancjami.
Jak szlifowanie wypada w porównaniu z frezowaniem CNC pod względem końcowego wykończenia?
Szlifowanie zazwyczaj usuwa mniejsze ilości materiału za pomocą ziaren ściernych, podczas gdy frezowanie CNC wykorzystuje zdefiniowane krawędzie skrawające do uzyskania geometrii i wykończonych powierzchni. Szlifowanie może być korzystne w przypadku materiałów utwardzonych, precyzyjnego wykończenia powierzchni oraz wymagających płaskości lub okrągłości. Frezowanie CNC jest zazwyczaj bardziej wydajne w przypadku skomplikowanych kieszeni, konturów i usuwania większych naddatków. Jeśli frezowanie już osiąga określoną tolerancję i gładkość powierzchni, szlifowanie może generować niepotrzebne koszty. Właściwy wybór zależy od geometrii elementu i wymagań funkcjonalnych.
Czy szlifowanie można stosować na stali hartowanej i stali nierdzewnej?
Tak. Szlifowanie jest powszechnie stosowane w przypadku stali hartowanej i stali nierdzewnej, ale dobór ściernicy i kontrola temperatury mają kluczowe znaczenie. Stal hartowaną można szlifować odpowiednimi ściernicami z tlenku glinu lub CBN, natomiast stal nierdzewna wymaga uwagi dotyczącej obciążenia ściernicy, tarcia i generowania ciepła. Szlifowanie umożliwia wykończenie precyzyjnych wałów, powierzchni łożysk i narzędzi po hartowaniu. Jednak niewłaściwe warunki szlifowania mogą powodować przypalenia powierzchni, zmiany twardości lub naprężenia szczątkowe. Wybór procesu powinien zależeć od gatunku materiału i warunków obróbki cieplnej.
Jakie są przyczyny powstawania oparzeń spowodowanych szlifowaniem i jak im zapobiegać?
Przypalenia szlifierskie powstają w wyniku nadmiernego ciepła w strefie styku ściernicy z obrabianym przedmiotem. Najczęstsze przyczyny to stępione ziarna ścierne, nadmierne siły szlifowania, nieodpowiednie parametry, niedostateczne doprowadzenie chłodziwa oraz zeszklenie ściernicy. W przypadku stali hartowanej uszkodzenia termiczne mogą zmniejszyć twardość powierzchni lub spowodować szkodliwe naprężenia szczątkowe. Zapobieganie obejmuje dobór odpowiedniej ściernicy, utrzymanie ostrych ziaren skrawających, optymalizację warunków szlifowania i efektywne doprowadzenie chłodziwa. Sama kontrola wizualna nie wykryje każdego rodzaju przypalenia, dlatego krytyczne części mogą wymagać dodatkowych badań integralności powierzchni.
Kiedy należy poddać element obrabiany CNC obróbce wykończeniowej poprzez szlifowanie?
Część obrabiana CNC powinna zostać wykończona poprzez szlifowanie, gdy frezowanie lub toczenie nie jest w stanie zapewnić wymaganej tolerancji, płaskości, okrągłości, wykończenia powierzchni lub stanu utwardzonego materiału. Na przykład, toczony czop łożyska może wymagać szlifowania walcowego w celu poprawy średnicy i okrągłości, podczas gdy frezowana płyta narzędziowa może wymagać szlifowania powierzchni w celu uzyskania większej płaskości. Szlifowanie należy zaplanować przed końcowym etapem obróbki, aby zachować odpowiedni naddatek na wykończenie. Dodatkowe szlifowanie niepotrzebnie zwiększa koszty, utrudnia obsługę i wydłuża czas realizacji, nie poprawiając jednocześnie wydajności.
Wniosek
Szlifowanie to ważny, precyzyjny proces produkcyjny, zapewniający precyzyjne wymiary, kontrolowane wykończenie powierzchni i niezawodne powierzchnie funkcjonalne. Jego skuteczność zależy od doboru odpowiedniej metody szlifowania, ściernicy, maszyny, parametrów skrawania, systemu chłodzenia oraz metody kontroli. Szlifowanie powierzchni, szlifowanie wałków, szlifowanie otworów i inne metody służą różnym zastosowaniom. Najlepsza strategia produkcyjna wykorzystuje szlifowanie, gdy geometria, materiał, tolerancja lub stan powierzchni elementu wymagają precyzji wykraczającej poza konwencjonalne operacje skrawania.
W TiRapid oferujemy precyzyjną obróbkę CNC i usługi produkcyjne dla niestandardowych komponentów metalowych i plastikowych. Nasz zespół wspiera frezowanie CNC, toczenie, analizę DFM, dobór materiałów, wykańczanie powierzchni i kontrolę jakości, aby pomóc klientom w produkcji precyzyjnych, stabilnych i nadających się do produkcji części do rzeczywistych zastosowań inżynieryjnych.
















