
Galeria standardowych wykończeń TiRapid
Wykończenia TiRapid
System wyceny online TiRapid pozwala użytkownikom dostosowywać materiały, cechy, wykończenie powierzchni i uwagi projektowe dla niestandardowych części produkowanych na zamówienie. Oferujemy szeroki zakres standardowych opcji wykończenia dla wielu procesów, z przejrzystym wsparciem dla różnych potrzeb estetycznych i funkcjonalnych. W przypadku projektów wymagających większej elastyczności, możliwe jest również dobranie różnych wykończeń w oparciu o wymagania dotyczące części, dzięki czemu TiRapid jest wygodnym, kompleksowym rozwiązaniem zarówno do produkcji, jak i wykańczania.
Jeśli potrzebna jest konkretna opcja wykończenia lub postprodukcji, ale nie jest ona uwzględniona na stronie wyceny, TiRapid nadal służy pomocą. Użytkownicy mogą skontaktować się bezpośrednio z naszym zespołem lub wybrać opcję „Inne” podczas procesu wyceny, aby opisać specjalne wymagania i poprosić o dalszą analizę.
Popularne wykończenia metalu
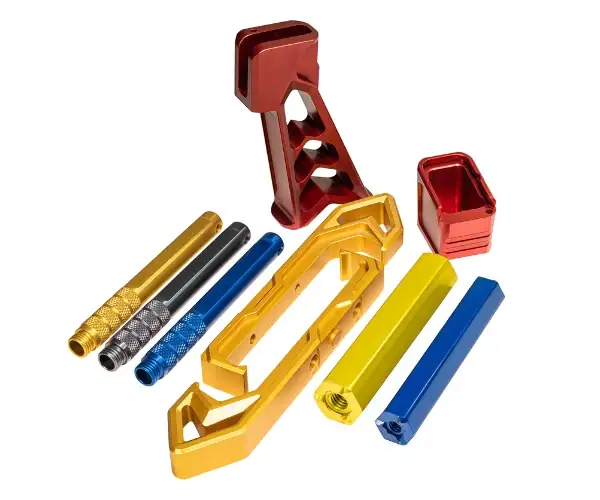
Standardowe
Części dostarczane są oczyszczone i oczyszczone z zadziorów, bez dodatkowej obróbki powierzchni. Ta opcja jest odpowiednia, gdy nie jest wymagane wykończenie kosmetyczne ani ochronne, a część pozostanie w stanie po obróbce.
Anodowanie typu II
Anodowanie typu II poprawia odporność na korozję i może również służyć jako podkład pod farbę lub inne powłoki wykończeniowe. Grubość powłoki wynosi zazwyczaj od 0.0002″ do 0.0012″ i zasadniczo spełnia normy MIL-A-8625 / MIL-PRF-8625 Typ II, Klasa 2.
Anodowanie kolorowe polega na użyciu barwników w celu zmiany wyglądu powierzchni elementu. Ze względu na zmienność procesu, kolory anodowane nie mogą być dokładnie dopasowane do konkretnych standardów Pantone lub RAL. Powłoki anodowane typu II mogą również z czasem ulegać zużyciu i stopniowo blaknąć lub blaknąć pod wpływem długotrwałego, bezpośredniego światła słonecznego.
Anodowanie twarde typu III
Anodowanie twarde typu III tworzy grubszą i bardziej odporną na zużycie powłokę niż standardowe anodowanie. Jest ono powszechnie stosowane, gdy wymagana jest zwiększona trwałość i ochrona powierzchni, a także może być stosowane jako podkład pod farbę lub inne wykończenia. Grubość powłoki wynosi zazwyczaj około 0.002″ i zasadniczo jest zgodna z normą MIL-A-8625 / MIL-PRF-8625 typu III, klasy 1 lub klasy 2.
Ze względu na grubszą powłokę, kolor końcowy często wydaje się ciemniejszy niż w przypadku standardowego anodowania. Nawet anodowanie bezbarwne lub bez pigmentu może przyciemnić powierzchnię elementu. W zależności od stopu, stanu powierzchni i zmiennych procesowych, naturalny wygląd może wahać się od jasnoszarego do ciemnoszarego lub brązowego. Podobnie jak w przypadku innych wykończeń anodowanych, dokładne dopasowanie koloru Pantone lub RAL nie jest możliwe.
Konwersja chromianu (Chem-Film)
Chromianowa powłoka konwersyjna, znana również jako chem-film, poprawia odporność na korozję, zachowując jednocześnie przewodność powierzchniową, co czyni ją powszechnym wyborem dla części wymagających również właściwości elektrycznych. Może być również stosowana jako podkład pod farbę. To wykończenie zwiększa grubość powłoki w niewielkim stopniu, zazwyczaj od około 0.00001″ do 0.00004″, i zazwyczaj spełnia wymagania normy MIL-DTL-5541 typu I lub II, klasy 1A lub klasy 3, w zależności od specyfikacji. Jeśli wymagane są inne wymagania, takie jak MIL-DTL-81706, należy je wyraźnie oznaczyć na rysunku części.
Chromianowanie typu I zawiera chrom sześciowartościowy i zazwyczaj nadaje elementowi złoty lub brązowy kolor. Chromowanie typu II nie zawiera chromu sześciowartościowego i jest zazwyczaj przezroczyste, więc ma niewielki wpływ na pierwotny kolor powierzchni.
Malowanie proszkowe
Lakierowanie proszkowe zapewnia ciągłe, trwałe i ochronne wykończenie poprzez równomierne nałożenie suchego proszku na powierzchnię elementu, a następnie utwardzenie go w wysokiej temperaturze. Jest ono powszechnie stosowane, gdy istotna jest zarówno ochrona powierzchni, jak i dekoracyjny wygląd. Typowa grubość powłoki wynosi od 0.006″ do 0.012″ i zasadniczo jest zgodna z normą ASTM D7803, a także różnymi specyfikacjami MIL i FDE.
Lakierowanie proszkowe jest dostępne w szerokiej gamie kolorów i stopni połysku, dzięki czemu nadaje się zarówno do zastosowań funkcjonalnych, jak i kosmetycznych. Jest często wybierane do malowania elementów metalowych, które wymagają zwiększonej trwałości, lepszego pokrycia powierzchni i bardziej wykończonego wyglądu.
Inne wykończenia metalowe, które oferujemy
Czarny tlenek
Oksydka czarna to powłoka konwersyjna stosowana na metalach żelaznych, takich jak stal i stal nierdzewna. Przyciemnia zewnętrzną powierzchnię materiału i jest często stosowana w celu zmniejszenia odblasków i poprawy wyglądu. Może również zapewnić niewielki wzrost odporności na korozję, przy minimalnym wpływie na wymiary części.
Elektropolerowanie
Elektropolerowanie to proces elektrochemicznego wykańczania powierzchni, stosowany w celu wygładzenia i rozjaśnienia powierzchni metalowych, zwłaszcza ze stali nierdzewnej. Pomaga poprawić wygląd, a jednocześnie zmniejsza ryzyko korozji poprzez usunięcie cienkiej warstwy powierzchniowej. Typowa grubość usuwanego materiału wynosi od 0.0001″ do 0.0025″, a proces jest zasadniczo zgodny z normą ASTM B912-02.
Obróbka cieplna
Obróbka cieplna służy do poprawy właściwości mechanicznych części metalowych. W zależności od materiału i zastosowania, może ona obejmować obróbkę cieplną, wyżarzanie, odprężanie lub inne procesy termiczne. Wymagany rodzaj obróbki należy określić w sekcji „Uwagi” lub na załączonym rysunku. Obowiązujące normy to ASTM B917 dla stopów aluminium oraz AMS-H-6875 / AMS 2759 dla stali.
Pasywacja
Pasywacja to proces chemiczny stosowany głównie w przypadku stali nierdzewnych serii 200 i 300 oraz stali odpornych na korozję utwardzanych wydzieleniowo. Usuwa wolne żelazo z powierzchni, poprawiając odporność na korozję bez zauważalnej zmiany wymiarów. Grubość powłoki jest niezwykle mała, zazwyczaj około 0.0000001″ i może być zgodna z normami takimi jak ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380 lub AMS 2700.
Bezprądowe niklowanie
Niklowanie chemiczne polega na nakładaniu równomiernej warstwy niklu na powierzchnię elementu, w tym elementów o złożonej lub nieregularnej geometrii. Jest powszechnie stosowane w celu poprawy odporności na korozję, utlenianie i zużycie. Wykończona powierzchnia jest zazwyczaj jaśniejsza i bardziej jednolita. Grubość powłoki zazwyczaj zaczyna się od 0.0001″ i może być zgodna z normą ASTM B733, typ IV, SC1, klasa 1 (domyślnie) lub AMS 2404 (w zależności od specyfikacji). W przypadku innych wymagań dotyczących niklowania, opcja wykończenia „Inne” może być wybrana do ręcznego sprawdzenia.
Pozłacane
Złocenie zapewnia wysoką odporność na korozję i matowienie, a także niską rezystancję styku, doskonałą przewodność i dobrą lutowalność. Jest często stosowane w zastosowaniach elektrycznych i wysokowydajnych, gdzie ważna jest niezawodność powierzchni. Wizualnie nadaje elementowi złoty wygląd. Standardowa specyfikacja to zazwyczaj MIL-G-45204 i ASTM B488, a typowa grubość wynosi od 0.00002″ do 0.00005″. Złocenie o grubości powyżej 0.00005″ zazwyczaj wymaga ręcznej wyceny i weryfikacji.
Posrebrzane
Srebrzenie to galwaniczne wykończenie, które zapewnia bardzo wysoką przewodność elektryczną i dobrą lutowalność. Zapewnia również odporność na korozję, chociaż powierzchnia może z czasem matowieć. To wykończenie nadaje elementowi srebrzysty wygląd i jest powszechnie stosowane w zastosowaniach przewodzących. Typowa grubość powłoki wynosi od 0.00002″ do 0.0003″, a proces jest zasadniczo zgodny z normą AMS QQ-S-365D.
Cynkowanie
Cynkowanie jest powszechnie stosowane na stali węglowej i innych stopach podatnych na rdzę w celu poprawy odporności na korozję. Jest to przewodząca powłoka metaliczna, często wybierana jako standardowa powłoka ochronna dla elementów stalowych. Cynkowanie jest zazwyczaj zgodne z normą ASTM B633-15, klasa serwisowa 1 (SC1), a typowa grubość powłoki wynosi około 0.0002″. Wykończenie ma zazwyczaj lekko srebrny połysk.
Media upadły
Bębnienie ścierniwem to proces obróbki wsadowej, który wykorzystuje ścierniwo wibracyjne do usuwania zadziorów, wygładzania ostrych krawędzi i poprawy ogólnej jednorodności powierzchni. Pozwala to również na redukcję widocznych śladów po maszynie na powierzchniach zewnętrznych, co przekłada się na czystszy i bardziej spójny wygląd. Części o średnicy powyżej 8 cali (ok. 20 cm) mogą wymagać ręcznej kontroli, w zależności od geometrii i warunków obróbki.
Malowanie proszkowe
Lakierowanie proszkowe tworzy ciągłą powłokę ochronną poprzez równomierne nałożenie suchego proszku na powierzchnię elementu i utwardzenie go pod wpływem ciepła. Jest szeroko stosowane, gdy liczy się zarówno trwałość, jak i wygląd. Typowa grubość powłoki wynosi od 0.006″ do 0.012″, a wykończenie jest zasadniczo zgodne z normą ASTM D7803 oraz różnymi specyfikacjami MIL i FDE. Dostępna jest szeroka gama kolorów i poziomów połysku. Dodatkowe opcje lakierowania proszkowego można znaleźć w naszej galerii lakierów proszkowych.
Malowanie na mokro
Malowanie na mokro zapewnia ciągłą, ochronną powłokę kolorystyczną za pomocą natryskiwanej lub nakładanej ręcznie farby płynnej. W zależności od zastosowania można stosować powłoki wodne lub rozpuszczalnikowe. To wykończenie jest często wybierane, gdy wymagana jest indywidualizacja koloru, wygląd lub dodatkowa ochrona powierzchni.
Inne wykończenia niestandardowe
W przypadku projektów wymagających specjalnego wykończenia wykraczającego poza standardowe opcje, oferujemy również niestandardowe usługi wykończeniowe. W zależności od procesu i wymagań części, mogą one obejmować zabiegi ochronne, dekoracyjne lub specyficzne dla danego zastosowania. Jeśli pożądane wykończenie nie jest wymienione na liście, można je określić w opcji „Inne” w celu uzyskania dodatkowej konsultacji i wyceny.
TiRapid oferuje również szeroki zakres niestandardowych rozwiązań wykończeniowych za pośrednictwem internetowego systemu wyceny, wybierając opcję „Inne” z menu rozwijanego „Wykończenie”. Ta opcja pozwala klientom zamówić dodatkowe rozwiązania w zakresie postprodukcji, wykraczające poza naszą standardową ofertę. Typowe niestandardowe wykończenia i usługi pokrewne obejmują:
- Cynowanie
- Miedziowanie
- Podkłady klejowe / BR-127 / CARC
- Smar cienkowarstwowy
- Powłoki fosforanowo-cynkowe
- Czyszczenie precyzyjne / ultradźwiękowe / tlenowe
- Kontrola cząstek magnetycznych
- Inspekcja penetracyjna fluorescencyjna
- Kontrola ultradźwiękowa
- Kadmowanie
- Twarde chromowanie
- Zakończ maskowanie
- I więcej
Zobacz więcej przykładów naszych wykończeń metalowych
Popularne wykończenia druku 3D
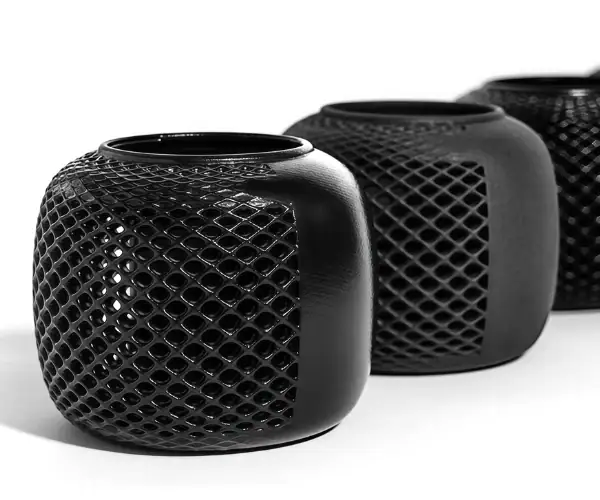
Wygładzanie parowe
Wygładzanie parą wodną zapewnia elementom drukowanym w 3D bardziej jednolitą i szczelną powierzchnię o gładkim, półpołyskowym wykończeniu. Jest ono często wybierane w celu poprawy wyglądu powierzchni, a w połączeniu z barwieniem może być dodatkowo udoskonalane wizualnie.
Dostępne jako opcja standardowa dla:
- Selektywne spiekanie laserowe (SLS)
- Technologia HP Multi Jet Fusion (MJF)
Barwienie kolorów
Barwienie zmienia wygląd zewnętrzny elementu poprzez zanurzenie go w roztworze barwnika, który wnika w powierzchnię na głębokość około 0.010 cala. Mogą występować niewielkie różnice w kolorze między partiami ze względu na różnice w procesie i materiałach.
Dostępne jako opcja standardowa dla:
- Selektywne spiekanie laserowe (SLS)
- HP Multi Jet Fusion (MJF) — tylko czarny
Niklowanie
Niklowanie to proces wtórnego miedziowania i niklowania, który polega na nałożeniu na powierzchnię elementu warstwy niklu o grubości od 0.004″ do 0.006″. Jest to powszechnie stosowane w celu poprawy trwałości, sztywności i odporności na zużycie. To wykończenie ma charakter głównie funkcjonalny, a nie dekoracyjny, a końcowy efekt to zazwyczaj chropowata powłoka niklu.
Dostępne jako opcja standardowa dla:
- Selektywne spiekanie laserowe (SLS)
Wykończenia druku 3D według procesu
Wykończenia metodą selektywnego spiekania laserowego (SLS)
Standardowe
Części są czyszczone poprzez odpylanie, w tym piaskowanie i ręczne usuwanie proszku. Standardowe wykończenie SLS ma biały, matowy kolor i lekko teksturowaną powierzchnię.
Media upadły
To wykończenie zaczyna się od standardowej powierzchni SLS, a następnie jest wzbogacane o polerowanie ścierniwem. Polerowanie pomaga zredukować widoczne linie wzrostu i może zmiękczyć ostre krawędzie, nadając elementowi bardziej równomierne wykończenie przypominające skorupkę jajka.
Barwienie kolorów
Części zanurzane są w roztworze barwnika, który wnika na głębokość około 0.010 cala w powierzchnię zewnętrzną, zmieniając kolor części. Jak w przypadku większości barwionych powłok, mogą występować niewielkie różnice w kolorze między partiami, w tym w kolorze czarnym.
Media bębnowane, barwione na czarno
Ta opcja łączy barwienie na czarno z bębnowaniem ścierniwem. Pomaga to zredukować widoczność linii wzrostu, a jednocześnie zmiękczyć krawędzie i nadać elementowi ciemniejszy wygląd wykończenia.
Wygładzanie parowe
Wygładzanie parą wodną to zautomatyzowana metoda postprodukcji, która poprawia jakość powierzchni poprzez zmianę jej matowego wyglądu na półpołysk. Pomaga również uszczelnić powierzchnię, poprawić spójność kosmetyczną i zapewnić wygląd gotowy do produkcji. Elementy wygładzone parą wodną można również barwić.
Niklowanie
Niklowanie jest dostępne jako proces wtórnego miedziowania i niklowania, który polega na dodaniu powłoki niklowej o grubości 0.004″–0.006″. To wykończenie jest stosowane głównie w celu poprawy sztywności, trwałości i odporności na zużycie, a nie wyglądu. Efektem końcowym jest chropowata powłoka niklowa.
Inne
W zależności od potrzeb projektu, dostępne mogą być również dodatkowe opcje wykończenia SLS. Mogą one obejmować niestandardową obróbkę końcową, taką jak szlifowanie, malowanie lub powlekanie. Istnieje możliwość przesłania specjalnych życzeń do ręcznej weryfikacji.
Wykończenia HP Multi Jet Fusion (MJF)
Standardowe
Części MJF są odpylane poprzez piaskowanie i ręczne usuwanie proszku. Standardowe wykończenie to zazwyczaj szary mat z drobną teksturą powierzchni.
Barwiony na czarno
Części umieszczane są w roztworze barwnika, który przyciemnia powierzchnię zewnętrzną. Końcowy kolor jest zazwyczaj jednolity, ale mogą występować niewielkie różnice między partiami.
Wygładzanie parowe
Wygładzanie parą wodną części MJF poprawia ich matowy wygląd, zmieniając go na czystszy, półpołysk. Pomaga również uszczelnić powierzchnię, poprawić jej spójność i zapewnić bardziej wyrafinowany wygląd w zastosowaniach produkcyjnych. Części wygładzone parą wodną można również barwić.
Inne
Dodatkowe opcje wykończenia MJF, takie jak szlifowanie, malowanie lub powlekanie, mogą być dostępne na życzenie. Można również przesłać niestandardowe wymagania do ręcznej weryfikacji.
Wykończenia PolyJet
Standardowe
Po wydrukowaniu usuwa się materiał podporowy i czyści elementy. Wykończona powierzchnia jest zazwyczaj gładka, o matowym lub półpołyskowym wyglądzie.
Górna część twarzy, błyszcząca
Po usunięciu podpór i oczyszczeniu, powierzchnie skierowane ku górze pozostają z błyszczącym wykończeniem, natomiast pozostałe obszary zachowują matowy lub półpołyskowy wygląd.
Inne
W zależności od wymagań projektu mogą być dostępne również dodatkowe opcje wykończenia PolyJet, takie jak szlifowanie lub inne niestandardowe metody obróbki.
Wykończenia stereolitograficzne (SLA)
Matowy
Poddawane obróbce powierzchnie są delikatnie szlifowane papierem ściernym o gradacji 220 lub 320, a następnie poddawane obróbce strumieniowo-ściernej w celu uzyskania równomiernego, matowego wykończenia.
Naturalny
Podparte powierzchnie są lekko szlifowane papierem ściernym o gradacji 220 lub 320 w celu poprawy jakości powierzchni. Na podpartych obszarach mogą pozostać widoczne ślady szlifowania.
Rozbierz i wyślij
Podparte obszary mogą mieć niewielkie ślady usunięcia podpór, w tym drobne plamki przypominające siatkę lub drobne skazy powierzchni.
Szybkie czyszczenie
Szlifowaniu poddawane są tylko powierzchnie podparte, dlatego mogą pozostać widoczne warstwy. Następnie nakładany jest lakier bezbarwny o wysokim połysku, aby poprawić ogólny połysk.
Inne
Dodatkowe usługi wykończeniowe SLA mogą obejmować szlifowanie, polerowanie, malowanie, powlekanie lub obróbkę termiczną, w zależności od wymagań danej części.
Wykończenia metodą osadzania topionego materiału (FDM)
Standardowe
Części FDM są produkowane ze strukturami podporowymi, które są usuwane podczas obróbki końcowej. Gotowe części zazwyczaj zachowują widoczne cienkie linie warstw na powierzchni.
Inne
W przypadku części FDM, gdy wymagany jest inny wygląd powierzchni, mogą być dostępne dodatkowe opcje wykończenia, takie jak szlifowanie lub malowanie.
Wykończenia Carbon DLS™
Standardowe
Części z włókna węglowego DLS mają zazwyczaj matową lub półpołyskową powierzchnię, w zależności od kierunku wydruku. Po wydrukowaniu podpory są usuwane, a części czyszczone. Podparte obszary są lekko szlifowane papierem ściernym o gradacji 220 lub 320 w celu poprawy jakości powierzchni, choć ślady szlifowania mogą być nadal widoczne.
Inne
W zależności od zastosowania i wymagań kosmetycznych dostępne mogą być również inne opcje postprodukcji.
Wykończenia metodą bezpośredniego spiekania laserowego metali (DMLS)
Standardowe
Struktury podporowe są usuwane, a element poddawany jest obróbce strumieniowo-ściernej w celu uzyskania bardziej jednolitej powierzchni. Typowa chropowatość powierzchni wynosi około 150–400 µin Ra.
Inne
Dodatkowe opcje wykańczania DMLS, takie jak obróbka CNC wybranych detali lub polerowanie, mogą być oferowane na podstawie geometrii części i wymagań projektu.
Wykończenia metodą strumieniowego wiązania metalu
Zirblast
To standardowe wykończenie zapewnia jasny, matowy metaliczny wygląd w odcieniach od brązu do szarości. Efekt ten uzyskuje się poprzez proces piaskowania ceramicznymi kulkami z użyciem ścierniwa na bazie krzemianu cyrkonu.
Antique Bronze
Po polerowaniu bębnowym nakładana jest patyna termiczna, która nadaje powierzchni miedzianą fakturę z ciemniejszymi szarymi obszarami w miejscach mniej dostępnych dla mediów. Elementy są uszczelniane przed wysyłką.
Stal Damasceńska
Na powierzchnię poddaną obróbce strumieniowo-ściernej nakładana jest patyna termiczna, która nadaje jej jednolity, ciemnoszary, matowy wygląd. Części są uszczelniane przed wysyłką.
Średniowieczna cyna
To wykończenie łączy w sobie patynę termiczną i polerowanie bębnowe, tworząc ciemnoszarą powierzchnię z brązowymi refleksami na wypukłych elementach. Elementy są uszczelniane przed wysyłką.
Polerowane bębnowo
Części są polerowane w bębnie, aby uzyskać półpołyskową, polerowaną powierzchnię. Kolor ma jasnobrązowy odcień, z ciemniejszymi szarymi obszarami w zagłębieniach lub miejscach trudno dostępnych. W niewielkich szczelinach mogą pozostać ślady po polerowaniu.
Grosz pszeniczny
Patyna termiczna i piaskowanie tworzą równomierną, matową, miedzianą powłokę. Części są uszczelniane przed wysyłką.
Zobacz nasze materiały i wykończenia do druku 3D
Wykończenia formowania wtryskowego
TiRapid oferuje standardowe opcje wykończenia form do formowania wtryskowego tworzyw sztucznych, od powierzchni błyszczących i gładkich po matowe i teksturowane. Ponieważ wykończenie jest nakładane na gniazdo formy, jest ono przenoszone bezpośrednio na formowany element w trakcie produkcji.
Nasze standardowe opcje wykończenia form obejmują:
- Towarzystwo Przemysłu Tworzyw Sztucznych (SPI) Wykończenia form
- Tekstury Mold-Tech
- Tekstury VDI
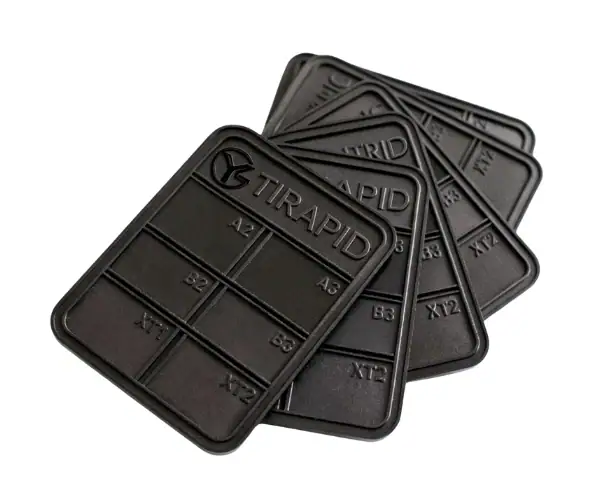
Wykończenia formowania wtryskowego w szczegółach
Wykończenia SPI A
SPI A-1
SPI A-1 to wysokiej jakości powłoka do form, uzyskiwana poprzez polerowanie diamentowe ściernicą diamentową o gradacji 3 i ziarnistości 6000. Tworzy ona powierzchnię o bardzo wysokim połysku i jest powszechnie stosowana do części wymagających maksymalnego połysku lub przejrzystości optycznej. Średnia chropowatość powierzchni wynosi około 0.012–0.025 µm Ra.
SPI A-2
SPI A-2 powstaje w wyniku polerowania diamentem klasy 6 o gradacji 3000, co pozwala uzyskać wykończenie o wysokim połysku. Jest często wybierany do elementów formowanych, które wymagają gładkiego, wyrafinowanego wyglądu, a także może być stosowany do zastosowań transparentnych. Średnia chropowatość powierzchni wynosi około 0.025–0.050 µm Ra.
SPI A-3
SPI A-3 wykorzystuje diamentowe polerowanie klasy 15 o gradacji 1200, aby uzyskać powierzchnię o wysokim lub średnim połysku. Nadaje się do części wymagających czystszego wykończenia wizualnego, ale nie wymagających najwyższej jakości optycznej. Średnia chropowatość powierzchni wynosi zazwyczaj 0.050–0.100 µm Ra.
Wykończenia SPI B
SPI B-1
SPI B-1 to szlifowana powierzchnia o gradacji 600, która zapewnia średnio polerowaną powierzchnię. Zapewnia gładszy wygląd niż niższe klasy SPI, a jednocześnie jest mniej odblaskowa niż powierzchnia polerowana diamentem. Średnia chropowatość powierzchni wynosi około 0.05–0.10 µm Ra.
SPI B-2
SPI B-2 to papier ścierny o gradacji 400, stosowany do uzyskania średniego połysku. Jest często wybierany do elementów formowanych, które wymagają kontrolowanego i jednolitego wyglądu powierzchni bez efektu wysokiego połysku. Średnia chropowatość powierzchni wynosi około 0.10–0.15 µm Ra.
SPI B-3
SPI B-3 to szlifowana powierzchnia o gradacji 320, która zapewnia średni lub niski połysk. Jest powszechnie stosowana, gdy dopuszczalny jest niższy poziom połysku, przy jednoczesnym zachowaniu względnie jednolitego wyglądu formy. Średnia chropowatość powierzchni wynosi około 0.28–0.32 µm Ra.
Wykończenia SPI C
SPI C-1
SPI C-1 to powłoka o ziarnistości 600 kamieni, która tworzy powierzchnię o niskim połysku. Jest często wybierana do elementów formowanych, które wymagają bardziej funkcjonalnego wykończenia z ograniczonym połyskiem. Średnia chropowatość powierzchni wynosi około 0.35–0.40 µm Ra.
SPI C-2
SPI C-2 to powłoka o ziarnistości 400 kamieni, która zapewnia powierzchnię o niskim połysku i bardziej stonowanym wyglądzie. Jest powszechnie stosowana do części ogólnego przeznaczenia, gdzie polerowanie kosmetyczne nie jest tak istotne. Średnia chropowatość powierzchni wynosi około 0.45–0.55 µm Ra.
SPI C-3
SPI C-3 to wykończenie o ziarnistości 320 kamieni, które zapewnia powierzchnię o niższym połysku i wyraźnie bardziej chropowatej teksturze niż wyższe gatunki SPI. Nadaje się do zastosowań, w których preferowane jest proste wykończenie funkcjonalne. Średnia chropowatość powierzchni wynosi zazwyczaj 0.63–0.70 µm Ra.
Wykończenia SPI D
SPI D-1
SPI D-1 to powłoka piaskowana na sucho za pomocą szklanych kulek, która nadaje satynową powierzchnię. Jest często stosowana, gdy wymagane jest wykończenie matowe o lekkiej teksturze. Średnia chropowatość powierzchni wynosi około 0.80–1.00 µm Ra.
SPI D-2
SPI D-2 to sucha powłoka piaskowana tlenkiem #240, która nadaje powierzchni matową i bardziej teksturowaną powierzchnię. Jest powszechnie wybierana, gdy preferowany jest matowy wygląd zamiast polerowanego wykończenia. Średnia chropowatość powierzchni wynosi około 1.00–2.80 µm Ra.
SPI D-3
SPI D-3 to powłoka piaskowana na sucho z użyciem tlenku #24, która zapewnia chropowatą, matową powierzchnię. Jest ona zazwyczaj wybierana do elementów formowanych, które wymagają gruboziarnistej, matowej tekstury. Średnia chropowatość powierzchni mieści się w zakresie 3.20–18.00 µm Ra.
Popularne wykończenia Mold-Tech
Standex Engraving Mold-Tech to znormalizowany system teksturowania form, powszechnie stosowany w komercyjnych i produkcyjnych elementach z tworzyw sztucznych. Jest często wybierany, gdy formowany produkt wymaga kontrolowanej, matowej tekstury zamiast polerowanej powierzchni. Tekstury Mold-Tech są podzielone na wiele serii i identyfikowane na podstawie numeru i głębokości tekstury. W wielu projektach tekstury serii A są szczególnie popularne, ponieważ oferują matowe wykończenie od drobnego do grubego, bez konieczności stosowania bardziej specjalistycznych metod teksturowania.
Poniżej przedstawiono kilka powszechnie dostępnych wykończeń Mold-Tech oferowanych przez TiRapid:
MT-11010
MT-11010 zapewnia matowe wykończenie o głębokości tekstury wynoszącej około 0.001 cala.
MT-11020
MT-11020 tworzy grubą, matową powłokę o głębokości tekstury wynoszącej około 0.0015″.
MT-11030
MT-11030 tworzy grubszą, matową powierzchnię o głębokości tekstury wynoszącej około 0.002 cala.
Wykończenia VDI (EDM)
Wykończenie powierzchni VDI 3400, powszechnie znane jako wykończenie VDI, to standard tekstury formy opracowany przez Stowarzyszenie Inżynierów Niemieckich (Verein Deutscher Ingenieure). Jest on powszechnie stosowany do definiowania matowych tekstur formy uzyskiwanych metodą obróbki elektroerozyjnej (EDM). Wykończenie VDI może mieć różną teksturę, od stosunkowo drobnej do znacznie grubszej, matowej, w zależności od wybranego gatunku, co czyni je powszechnym wyborem dla formowanych elementów wymagających spójnych tekstur powierzchni.
VDI 12
Wykończenie o niskiej chropowatości 600 kamieni i średniej chropowatości powierzchni wynoszącej 0.40 µm Ra.
VDI 15
Wykończenie o niskiej chropowatości 400 kamieni i średniej chropowatości powierzchni wynoszącej 0.56 µm Ra.
VDI 18
Powierzchnia satynowana, piaskowana kulkami szklanymi, średnia chropowatość powierzchni 0.80 µm Ra.
VDI 21
Matowa, piaskowana na sucho powłoka tlenkowa nr 240 o średniej chropowatości powierzchni wynoszącej 1.12 µm Ra.
VDI 24
Matowa, piaskowana na sucho powłoka tlenkowa nr 240 o średniej chropowatości powierzchni wynoszącej 1.60 µm Ra.
VDI 27
Matowa, piaskowana na sucho powłoka tlenkowa nr 240 o średniej chropowatości powierzchni wynoszącej 2.24 µm Ra.
VDI 30
Matowa, piaskowana na sucho powłoka tlenkowa nr 24 o średniej chropowatości powierzchni wynoszącej 3.15 µm Ra.
VDI 33
Matowa, piaskowana na sucho powłoka tlenkowa nr 24 o średniej chropowatości powierzchni wynoszącej 4.50 µm Ra.
VDI 36
Matowa, piaskowana na sucho powłoka tlenkowa nr 24 o średniej chropowatości powierzchni wynoszącej 6.30 µm Ra.
VDI 39
Matowa, piaskowana na sucho powłoka tlenkowa nr 24 o średniej chropowatości powierzchni wynoszącej 9.00 µm Ra.
VDI 42
Matowa, piaskowana na sucho powłoka tlenkowa nr 24 o średniej chropowatości powierzchni wynoszącej 12.50 µm Ra.
VDI 45
Matowa, piaskowana na sucho powłoka tlenkowa nr 24 o średniej chropowatości powierzchni wynoszącej 18.00 µm Ra.
Dowiedz się więcej o wykończeniach formowanych wtryskowo tworzyw sztucznych
Wykończenia odlewów poliuretanowych i silikonowych
W TiRapid odlewy poliuretanowe mogą być produkowane w formach sztywnych, elastycznych lub gumopodobnych, w zależności od wybranego materiału poliuretanowego. Oferujemy różnorodne opcje kolorystyczne, w tym transparentny jako standardowy wybór, a także czarny i niestandardowe dopasowanie kolorów. Elementy mogą być również dostarczane w standardowym gładkim wykończeniu lub z dodatkowymi usługami wykończeniowymi, takimi jak malowanie i montaż okuć, aby lepiej spełnić wymagania projektu.
Opcje wykończenia z odlewanego poliuretanu i silikonu
Matowy/mrożony
To standardowe wykończenie, w którym wzór wzorcowy jest lekko przygotowywany, aby nadać gotowym odlewom matowy lub matowy wygląd. Efekt może się nieznacznie różnić w zależności od tego, czy materiał jest nieprzezroczysty, czy półprzezroczysty.
Półmatowe
Aby uzyskać wykończenie półpołyskowe, wzór wzorcowy poddawany jest dodatkowej obróbce powierzchni, co zapewnia gładszy efekt. Dzięki temu odlewy mają czystszą powierzchnię i bardziej wyrafinowany wygląd.
Wysoki połysk
Wykończenie na wysoki połysk wymaga bardziej intensywnej obróbki wzoru wzorcowego, aby uzyskać bardzo gładką powierzchnię. Po odlaniu, takie wykończenie pozwala uzyskać błyszczące elementy i jest szczególnie odpowiednie do zastosowań wymagających bardziej przejrzystego lub wypolerowanego wyglądu.
Teksturowane
TiRapid oferuje również teksturowane wykończenia odlewanych części poliuretanowych i silikonowych, zgodnie z wybranymi standardami SPI i Mold-Tech. Tekstury te mają na celu uzyskanie wyglądu zbliżonego do elementów formowanych wtryskowo.
warunki indywidualne
W przypadku projektów wymagających dodatkowego wykończenia lub operacji wtórnych, TiRapid oferuje również opcje niestandardowe, takie jak montaż okuć, formowanie wtryskowe i malowanie. Jeśli potrzebne jest konkretne wykończenie, można je zlecić do ręcznej weryfikacji podczas procesu wyceny.
