
Gelegeerd staal is een metaal met een gemiddelde tot hoge sterkte dat veelvuldig wordt gebruikt in auto-onderdelen, asdelen, tandwielblanks en zware industriële apparatuur. Tijdens draaibewerkingen vertoont het vaak een instabiele snijweerstand, plaatselijke werkverharding en geconcentreerde snijwarmte. Deze eigenschappen stellen hogere eisen aan de gereedschapskeuze. Als het gereedschap niet geschikt is voor het materiaal, kunnen zelfs met de juiste snijparameters problemen zoals afbrokkeling, maatafwijkingen, een slechte oppervlaktekwaliteit of verhoogde trillingen optreden, waardoor een juiste optimalisatie noodzakelijk is.
Hoe u snijgereedschapmaterialen selecteert voor het draaien van gelegeerd staal
Het bewerken van gelegeerd staal stelt hoge eisen aan het materiaal van het snijgereedschap. De materiaalkeuze is niet alleen afhankelijk van hardheid en slijtvastheid, maar ook van thermische stabiliteit, slagvastheid en spaanbeheersing tijdens continu of onderbroken bewerkingen. In de praktijk genereert gelegeerd staal vaak ongelijkmatige snijbelastingen en fluctuerende temperatuursomstandigheden. Dit betekent dat het gereedschap stabiel moet blijven presteren onder zowel hoge temperaturen als variabele spanningen. Een goede materiaalkeuze kan het risico op gereedschapsbreuk aanzienlijk verminderen, de oppervlakteconsistentie verbeteren en de bewerkingscycli verlengen. Het is daarmee een cruciale basis voor een stabiele productie.
Toepassingstechnieken voor hardmetalen gereedschappen
Hardmetalen gereedschappen zijn de meest gebruikte oplossing bij het draaien van gelegeerd staal vanwege hun evenwichtige mechanische eigenschappen en kostenefficiëntie. In de industriële productie bieden ze een stabiel compromis tussen hardheid, taaiheid en thermische weerstand. Hun prestaties worden bijzonder betrouwbaar in combinatie met geavanceerde coatings en geoptimaliseerde snijparameters, waardoor ze geschikt zijn voor zowel voorbewerking als semi-afwerking in continue productieomgevingen.
- Geschikt voor continu snijden met gemiddelde tot hoge snelheid en stabiele prestaties.
- Bestand tegen relatief hoge snijtemperaturen gedurende lange bewerkingscycli.
- Geschikt voor gehard staal, middelmatig koolstofstaal en laaggelegeerd staal.
- Hoge stijfheid vermindert vervorming tijdens het snijden.
- Coatings zoals TiAlN of AlCrN verlengen de levensduur van gereedschap aanzienlijk.
- Geschikt voor massaproductie en gestandaardiseerde processen.
- Omvat zowel voorbewerking als halfafwerking.
- Zorgt voor een stabiele en consistente oppervlaktekwaliteit.
Hardmetalen gereedschappen worden veel gebruikt vanwege hun kosteneffectiviteit en stabiele prestaties, waardoor ze een fundamentele oplossing vormen voor het draaien van gelegeerd staal.
Toepassingsscenario's voor de CBN-tool
CBN-gereedschappen zijn ontworpen voor extreme bewerkingsomstandigheden, met name in gehard gelegeerd staal met een hoge hardheid. Ze behouden hun structurele stabiliteit zelfs bij hoge snijtemperaturen, waar conventionele hardmetalen gereedschappen het zouden begeven. In de precisieproductie worden CBN-gereedschappen vaak gebruikt bij nabewerkingen waar dimensionale nauwkeurigheid en oppervlaktekwaliteit cruciaal zijn. Hun vermogen om scherpe snijkanten te behouden onder zware thermische belasting maakt ze essentieel in hoogwaardige bewerkingsprocessen waar consistentie en betrouwbaarheid belangrijker zijn dan kostenoverwegingen.
- Geschikt voor materialen met een hardheid hoger dan HRC45.
- Uitstekende thermische stabiliteit onder extreme snijomstandigheden.
- Vermindert slijpwerkzaamheden en verbetert de efficiëntie.
- Hoge oppervlakteconsistentie en lage variatie
- Geschikt voor batchproductie met hoge consistentie.
- Lange levensduur van het gereedschap voor langere bewerkingscycli.
- Vereist een hoge stijfheid en stabiliteit van de machine.
- Hogere kosten, maar grote voordelen op het gebied van efficiëntie.
CBN-gereedschappen worden veelvuldig gebruikt in hoogwaardige precisieproductie waar consistentie cruciaal is.
Selectiemethoden voor gecoat gereedschap
Gecoate gereedschappen verbeteren de prestaties van het basismateriaal door het wrijvingsgedrag en de thermische weerstandseigenschappen van het oppervlak te beïnvloeden. Bij het bewerken van gelegeerd staal spelen coatings een belangrijke rol bij het verminderen van hechting, het verbeteren van de spaanafvoer en het verlengen van de levensduur van het gereedschap bij hoge temperaturen. De effectiviteit van een coating hangt niet alleen af van het materiaaltype, maar ook van de dikte, de hechtsterkte en de compatibiliteit met de snijomstandigheden. De juiste coatingkeuze zorgt voor stabiele bewerkingsprestaties, zelfs bij agressieve snijparameters.
- TiAlN-coating geschikt voor hogetemperatuur- en hogesnelheidssnijden
- DLC-coating geschikt voor wrijvingsarme afwerking
- Meerlaagse coatings verhogen de slijtvastheid.
- Vermindert de vorming van ophopingen aan de randen.
- Verbetert de prestaties van de spaanafvoer.
- Geschikt voor verschillende hardheidsniveaus van gelegeerd staal.
- Verlengt de levensduur van gereedschap met 30%–80%.
- De integriteit van de coating heeft direct invloed op de stabiliteit van de bewerking.
Gecoate gereedschappen zijn onmisbaar geworden in de moderne precisiebewerking.
Aanpassing van de gereedschapsgeometrie-parameters
De gereedschapsgeometrie speelt een cruciale rol bij het draaien van gelegeerd staal. Het beïnvloedt de verdeling van de snijkracht, de spaanvorming, de spaanafvoer en de uiteindelijke oppervlaktekwaliteit. Een onjuist geometrisch ontwerp kan gemakkelijk leiden tot trillingen, instabiele snijkrachten en plaatselijke overbelasting van het gereedschap.
Afstelling van de hellingshoek en de vrijloophoek
De spaanhoek en vrijloophoek bepalen hoe materiaal wordt verwijderd en beïnvloeden direct de wrijving en snijkrachten. Bij het bewerken van gelegeerd staal moet een balans worden gevonden tussen scherpte en sterkte. Een te scherpe hoek kan leiden tot afbrokkeling, terwijl te kleine hoeken de wrijving en warmteontwikkeling verhogen.
- Een grotere spaanhoek vermindert de snijweerstand.
- Een kleine spelinghoek verhoogt de wrijving en de warmteontwikkeling.
- Harde materialen vereisen een kleinere spaanhoek voor een goede randsterkte.
- Bij afwerkingsprocessen kunnen scherpere randen worden gebruikt voor een betere oppervlaktekwaliteit.
- De geometrie moet een evenwicht vinden tussen spaanafvoer en warmteverdeling.
- Aanpassen op basis van de taaiheid van het materiaal.
- Vermijd extreme hoeken die de snijkant verzwakken.
- Zorg voor een evenwicht tussen stabiliteit en warmteafvoer.
De juiste geometrie vermindert trillingen en verbetert de dimensionale stabiliteit.
Selectie van de neusradius
De neusradius heeft een grote invloed op de oppervlakteruwheid en de verdeling van de snijkracht. Deze bepaalt de contactomstandigheden tussen gereedschap en werkstuk.
- Een grote radius verbetert de oppervlakteafwerking en de continuïteit.
- Een kleine radius is geschikt voor complexe geometrieën.
- Een te grote radius kan de trillingen versterken.
- Bij de afwerking is een evenwicht tussen stabiliteit en gladheid vereist.
- Selecteer op basis van de stijfheid van de machine.
- Zorgt voor een gelijkmatige verdeling van de snijkracht.
- Voorkomt voortijdige slijtage van gereedschap.
- Verbetert de continuïteit van het bewerkingspad.
Een juiste selectie verbetert de kwaliteit van de oppervlaktestructuur en de dimensionale stabiliteit.
Optimalisatie van de structuur van de spaanbreker
De spaanafvoer heeft een directe invloed op de bewerkingsstabiliteit en de levensduur van het gereedschap. Slechte spaanbeheersing kan leiden tot spaanophoping of secundaire snede.
- Spaanbrekers voorkomen de vorming van lange spanen.
- Voorkom dat spanen zich om het gereedschap of werkstuk wikkelen.
- Verbeter de efficiëntie van warmteafvoer
- Optimaliseer de stroompaden van de chips.
- Verbeter de evacuatie met behulp van koelvloeistof.
- Verschillende ontwerpen voor voorbewerken en afwerken.
- Verminder secundaire snijschade
- Zorg voor een schone snijzone.
Geoptimaliseerde spaanbeheersing verbetert de continuïteit en verlengt de levensduur van het gereedschap.
Gereedschapsslijtagebeheersing bij de bewerking van gelegeerd staal
Gelegeerd staal genereert veel snijwarmte, wat resulteert in relatief snelle en complexe gereedschapsslijtage. Zonder adequate controle zullen de bewerkingsnauwkeurigheid en -consistentie worden beïnvloed.
Veelvoorkomende slijtagepatronen van gereedschap
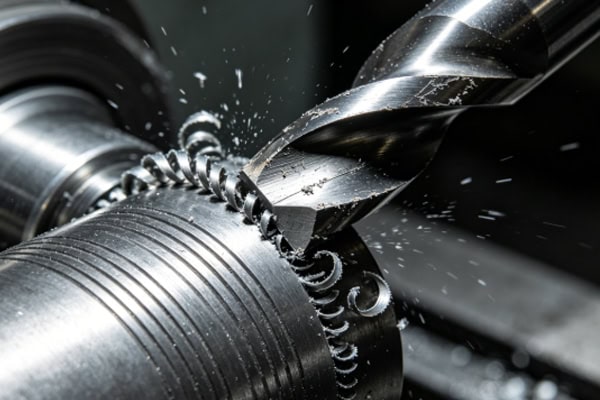
Gereedschapslijtage bij het bewerken van gelegeerd staal is zeer variabel en verloopt vaak in meerdere fasen, waaronder initiële abrasie, gestage slijtage en versnelde uitval. Inzicht in deze fasen is essentieel voor het handhaven van processtabiliteit en het voorkomen van plotselinge storingen die de productiekwaliteit kunnen beïnvloeden.
- Flankslijtage veroorzaakt maatafwijkingen
- Kraterslijtage verhoogt de snijweerstand.
- Afschilfering beschadigt de oppervlaktekwaliteit.
- Opbouwrand beïnvloedt de oppervlakteafwerking.
- Thermische scheuren kunnen plotselinge breuk veroorzaken.
- Ongelijkmatige slijtage verhoogt de trillingen.
- Oxidatie verkort de levensduur van gereedschap.
- Slijtage op lange termijn verandert de snijdynamiek.
Vroegtijdige opsporing voorkomt kwaliteitsverlies.
Technieken voor het verlengen van de levensduur van gereedschap
De levensduur van een gereedschap wordt beïnvloed door een combinatie van snijomstandigheden, thermische belasting en mechanische spanning. Door een juiste optimalisatie kan de bruikbare levensduur aanzienlijk worden verlengd, terwijl de bewerkingskwaliteit stabiel blijft.
- Optimaliseer de snijparameters om de impactbelasting te verminderen.
- Verbeter de koelefficiëntie
- Vermijd overbelasting van de machine.
- Zorg voor stabiele snijomstandigheden.
- Pas de parameters aan op basis van de hardheid.
- Standaardiseer de vervangingscycli van gereedschap.
- Beheers de bewerkingsomgeving
- Gebruik geschikte coatingsystemen.
Goed management verbetert de productiestabiliteit.
Gereedschapsbewaking en -onderhoud
Continue monitoring zorgt voor bewerkingsstabiliteit en vermindert onverwachte gereedschapsstoringen. In moderne CNC-omgevingen is het bijhouden van de gereedschapsconditie een essentieel onderdeel geworden van intelligente productiesystemen.
- Detecteer veranderingen in het snijgeluid
- Controleer regelmatig of het gereedschap versleten is.
- Volg trends in dimensionale afwijkingen
- Gebruik online monitoringsystemen
- Zorg voor een stabiele gereedschapsklem.
- Voorkom trillingen die ontstaan door speling.
- Onderhoudsschema's opstellen
- Vermijd abnormale snijomstandigheden.
Een gestructureerd systeem verbetert de stabiliteit en consistentie.
Snijparameters en afstemming van het koelsysteem
Snijparameters en koelsystemen bepalen samen de temperatuur, snijkracht en spaanafvoer. Een slechte afstemming leidt tot een kortere levensduur van het gereedschap en dimensionale instabiliteit.
Snijsnelheid en aanvoerregeling
De snijparameters moeten dynamisch worden aangepast op basis van de materiaal- en gereedschapsconditie.
- Verlaag de snijsnelheid bij het bewerken van harde materialen.
- Lagere aanvoer voor afwerkingsbewerkingen
- Verhoog de snijdiepte voor het voorbewerken.
- Zorg voor een stabiele snijbelasting.
- Vermijd plotselinge parameterwijzigingen.
- Aanpassen op basis van slijtage van het gereedschap
- Zorg voor continue bewerking
- Zorg voor een goede balans tussen efficiëntie en levensduur van het gereedschap.
Stabiele en goed uitgebalanceerde instellingen voor snijsnelheid en voeding dragen bij aan een consistente spaanafvoer en verminderen onverwachte schommelingen in de snijkracht tijdens het bewerken van gelegeerd staal. Dit zorgt voor dimensionale stabiliteit op lange termijn en betere gereedschapsprestaties.
Technieken voor het gebruik van koelvloeistof
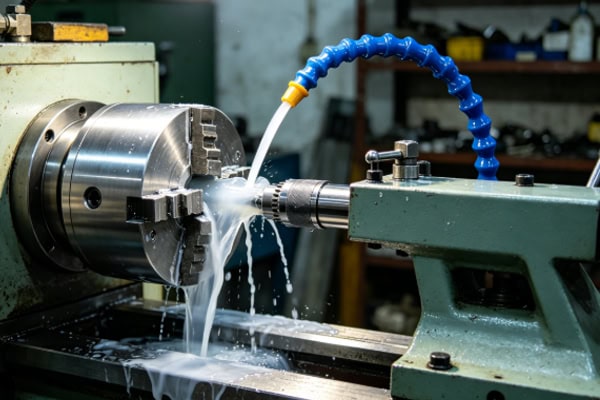
Koelvloeistof beïnvloedt zowel de koeling als de smering.
- Hogedrukkoelvloeistof verbetert de warmteafvoer.
- Een correcte positionering van het mondstuk is vereist.
- Regelmatige vervanging van de koelvloeistof voorkomt vervuiling.
- Geschikte koelvloeistofkeuze op basis van het materiaal.
- Stabiele drukregeling
- Verbetert de smering en de afvoer van spanen.
- Vermindert schade aan gereedschap door verhitting.
- Voorkomt plaatselijke oververhitting
Een goed geoptimaliseerd koelsysteem zorgt voor stabiele temperatuurregeling en efficiënte spaanafvoer, wat direct bijdraagt aan een langere levensduur van het gereedschap en een betrouwbaardere bewerkingsnauwkeurigheid bij continue productie.
Trillings- en thermische vervormingsbeheersing
Trillingen en thermische vervorming hebben een grote invloed op de bewerkingsnauwkeurigheid.
- Verbeter de stijfheid van de machine.
- Verminder de overhang van het werkstuk.
- Vermijd resonantiesnelheidzones.
- Beheers de warmteophoping
- Zorg voor stabiliteit van het armaturen
- Optimaliseer het bewerkingsritme
- Verminder krachtschommelingen
- Minimaliseer thermische vervorming
Effectieve trillingsdemping in combinatie met gecontroleerd thermisch gedrag zorgt voor stabiele snijomstandigheden, vermindert oppervlaktegolving en verbetert de dimensionale consistentie aanzienlijk bij precisiedraaibewerkingen van gelegeerd staal.
















