
精密加工において、真の課題は部品を製造できるかどうかではなく、寸法をどれだけ厳密に管理する必要があるかという点にあることが多い。±0.01 mmと記された図面と±0.05 mmと記された図面は見た目にはわずかにしか違わないかもしれないが、実際の加工の難易度、製造コスト、検査要件は大きく異なる可能性がある。公差が緩すぎると組み立て上の問題が生じる可能性があり、逆に公差が厳しすぎると加工時間と製造コストが増加する。すべての精密加工プロジェクトに適用できる単一の公差値は存在しない。適切な公差は、部品の構造、材料、設備能力、および実際の用途要件によって異なる。適切な公差を設定することで、製造性、組み立て性能、およびコストのバランスを取ることができる。
機械加工公差とは実際には何を意味するのでしょうか?
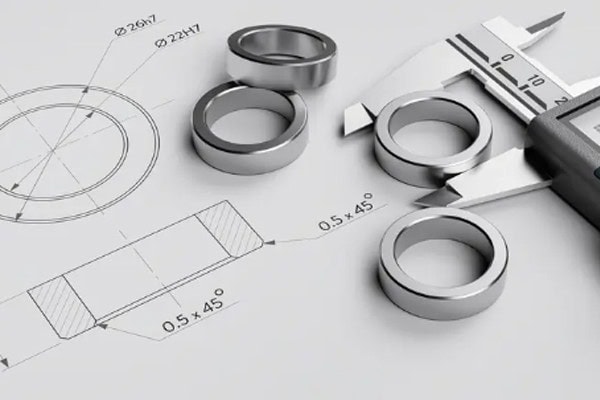
加工公差とは、基本的に部品の寸法の許容変動範囲のことです。図面に示されている公称寸法は、すべての完成部品が全く同じ寸法でなければならないという意味ではありません。むしろ、実際の寸法は指定された公差範囲内に収まる必要があります。例えば、シャフトの公差が20±0.02 mmと指定されている場合、実際の寸法は一般的に19.98 mmから20.02 mmの範囲内に収まる必要があります。精密加工においては、公差が小さいほど、機械の精度、工具の状態、加工の安定性、および検査能力に対する要求が高くなります。図面を確認する際には、公称寸法だけでなく、指定された公差にも注意を払うことが重要です。
寸法公差は基本寸法とどのように異なるのですか?
基本寸法は加工対象物の大きさを指示するものであり、公差はその寸法の許容範囲を定義するものです。組み立てや機能に影響を与えない寸法は、通常、極めて厳しい公差を必要としません。一方、軸と穴の嵌合、位置決め面、取付穴、可動インターフェースといった重要な形状は、一般的に非常に厳密な公差管理が求められます。適切な公差設定を行うことで、不要な仕上げ加工を減らし、精密加工をより経済的に行うことができます。
公差が小さいほど、加工が難しくなるということでしょうか?
一般的に、公差を厳しくすると加工の難易度は上がりますが、単にすべての公差を小さくすれば部品の品質が自動的に向上するわけではありません。公差が±0.05mmから±0.01mmに縮小されると、機械の再現性、工具の摩耗、温度制御、測定機器に対する要求水準が大幅に高まります。
- 標準的なCNC加工は、多くの一般的な寸法公差に適しています。
- 必要に応じて、重要な寸法にはより厳しい公差を設定することができます。
- 研削加工やその他の仕上げ加工は、より高い精度が求められる場合に適しています。
- 超精密加工には、加工環境と検査プロセスのより厳密な管理が求められる。
図面で極めて厳しい公差が要求されない場合、すべての寸法を不必要に制限すると製造コストが増加する可能性があります。精密加工の本質は、すべての形状を同じ精度レベルに強制することではなく、最も重要な寸法を制御することにあるのです。
精密機械加工において、一般的に達成される公差はどのくらいですか?
すべての部品に適用できる単一の「標準精密加工公差」は存在しません。同じCNC加工プロセスを使用した場合でも、アルミニウム、ステンレス鋼、焼入れ鋼は加工中に異なる挙動を示す可能性があります。単純な外形形状も、薄肉構造や複雑な構造とは異なる課題を抱えています。加工要件を定義する際には、組み立てと性能に直接影響を与える特徴を特定し、それらの領域に適切な公差を割り当てる方がより実用的です。
標準的なCNC加工において、一般的な許容誤差範囲はどのくらいですか?
標準的なCNC加工は、多くの機械構造物、取付板、ブラケット、接続部品に適しています。一般的な形状では±0.05mm程度の寸法公差が一般的ですが、設備や加工条件を適切に管理すれば、重要な寸法についてはより厳しい公差を実現できる場合があります。ただし、実際の加工能力は、部品のサイズ、材質、構造、加工長さによって異なる場合があります。
- 一般的な構造寸法には、比較的実用的な公差を用いることができる。
- 重要な穴の位置や嵌合寸法については、より厳しい公差要件が適用される場合があります。
- 少量生産により、加工パラメータをより柔軟に調整することが可能になる。
部品が主に支持や取り付けに使用され、特に高い精度を必要としない場合、すべての寸法に極めて厳しい公差を指定することには通常ほとんど意味がありません。より実用的な公差設定戦略を採用することで、加工コストを抑えつつ、加工負荷を軽減することができます。
高精度CNC加工では、どの程度の公差を実現できるのか?
高精度CNC加工は、精密機器部品、医療機器部品、航空宇宙部品、高性能機械アセンブリなどに広く用いられています。適切な構造を持つ小型部品であれば、重要な寸法を±0.01mm程度、あるいはそれ以下の精度で制御することが可能ですが、すべての形状にそのような公差を適用すべきというわけではありません。
高精度加工は、機械の状態、工具管理、加工プログラム、および工程内検査に大きく依存します。バッチ生産では、工具の摩耗が徐々に進むことで、寸法が時間とともに変化する可能性があります。工具の補正や調整を適時に行わないと、最初の数個の部品は仕様を満たしていても、後の部品は徐々に要求範囲外になってしまうことがあります。
研削加工とその他の仕上げ加工の違いは何ですか?
CNC切削加工で部品の寸法が最終寸法に近づいたものの、必要な精度が得られない場合、研削加工などの仕上げ加工によってさらに調整を行うことができます。研削加工は、特に硬化材料や、より厳密な寸法精度、優れた平面度、または低い表面粗さが求められる部品に適しています。
- 重要な接合面の仕上げに適しています。
- 寸法安定性の向上に役立ちます。
- より優れた表面粗さを実現できる。
- 一部の焼入れ鋼部品の最終加工に適しています。
実際の生産工程では、粗加工、半仕上げ、仕上げは別々の工程として扱われることが多い。それぞれの工程には異なる目的があり、これにより単一工程の作業負荷が軽減され、最終寸法の安定性を維持しやすくなる。
加工図面における公差はどのように指定すべきか?
加工図面に公差が明確に定義されていない場合、製造業者はどの寸法が重要かを判断するのが困難になります。公差マーキングが多いからといって、必ずしも図面がよりプロフェッショナルになるわけではありません。優れた図面は、重要な要件を容易に識別できるものでなければなりません。寸法公差、軸と穴の嵌め合い、位置公差、平面度、同心度、その他の要件は、部品の実際の機能を反映している必要があります。調達チームにとって、明確な図面は、重複したコミュニケーションを減らし、製造業者が加工の難易度と生産コストをより効率的に評価するのに役立ちます。
すべての寸法に極めて厳しい公差を適用しないでください
加工図面によくある問題点は、ほぼすべての寸法に非常に厳しい公差が設定されていることです。これは、実際の使用において意味のある利点をもたらすことなく、加工の難易度を著しく高める可能性があります。全長、非嵌合面、補助形状などの寸法については、組み立てに影響を与えない限り、実用的な一般公差を使用することも可能です。
最も重要な領域は、通常、他の部品と直接相互作用する部分です。機能的に必要な箇所のみに厳しい公差を適用する方が、図面全体に高精度な要求事項を適用するよりも一般的に実用的です。また、精密加工コストの抑制にも役立ちます。
嵌合寸法には特別な注意が必要です
軸や穴、位置決めピンや取付穴、摺動面、その他類似の部品は、寸法のばらつきに非常に敏感です。図面には、公称寸法だけでなく、必要な嵌合状態や機能的な関係性も明確に記載する必要があります。
- 軸径と穴径は適切に一致させる必要があります。
- 穴の位置特定における位置精度は管理されるべきである。
- 摺動嵌合には、適切な寸法クリアランスが必要です。
- ねじ山や溝などの機能的な寸法も注意深く検査する必要があります。
これらの重要な機能については、精密加工には通常、専用の検査手順が必要です。寸法公差を満たすことは要件の一部に過ぎず、完成した部品は確実に組み立てられ、動作しなければなりません。
幾何公差は軽視してはならない
部品は寸法検査には合格しても、組み立て時に問題が発生することがあります。原因は基本的な寸法ではなく、平面度、直角度、同心度、位置などの幾何学的要件にある場合があります。精密な組み立てにおいては、長さと直径だけを制御するだけでは不十分です。異なる加工形状間の関係性も制御する必要があります。
適切な幾何公差を設定することで、図面がより明確になり、加工担当者は特に注意が必要な箇所を特定しやすくなります。精密加工プロジェクトにおいては、寸法公差と幾何公差の両方を考慮に入れ、どちらか一方の要件のみに焦点を当てるべきではありません。
精密機械加工の公差を生産中に安定させるにはどうすればよいか?
図面に示されている公差はあくまでも要件です。生産においてこれらの公差を常に達成できるかどうかは、機械の状態、工程計画、工具、そして検査に左右されます。これは特にバッチ加工において重要になります。検査に合格した最初の部品が、その後の数十個、あるいは数百個の部品も公差内に収まるとは限りません。工具の摩耗、機械の熱安定性、材料の状態、加工順序など、様々な要因によって寸法は時間とともに変化する可能性があります。高精度加工プロセスとは、単に可能な限り小さな公差を追い求めることではなく、生産プロセス全体を管理下に置くことなのです。
加工前に機械と工具の状態を確認する
機械自体に位置決め誤差があると、加工パラメータをどのように調整しても、厳密な公差を維持することは困難です。生産開始前に、主軸、治具、切削工具、検査装置を点検する必要があります。また、ワークピースのクランプが十分な安定性を確保しているかどうかも確認する必要があります。
設備の状態が安定したら、試作加工と初回品検査によって実際の加工寸法を確認できます。この手順は一見単純に見えますが、本格的な生産開始前に潜在的な問題を特定し、寸法誤差のある製品が大量に製造されるのを防ぐことができます。
加工中の寸法を監視する
精密機械加工は、最終検査だけに頼るべきではありません。特に工具摩耗によって部品寸法が徐々に変化する可能性がある長時間の加工サイクルにおいては、重要な寸法を製造中に定期的に確認する必要があります。
- 重要な寸法を適切な間隔で検査する。
- 切削工具の摩耗状態を監視する。
- 必要に応じて工具補正を適用してください。
- 異常な寸法変化を記録し、分析する。
工程検査を行うことで、寸法誤差が大きな生産上の問題となる前に修正することが可能になります。特にバッチ注文の場合、この方法は加工の一貫性を維持する上で非常に有効です。
最終検査を図面の要件に合わせる
最終検査は、外形寸法の一部だけを対象とするべきではありません。図面に明記された重要な要件をすべて網羅する必要があります。一般的な寸法は標準的な測定ツールで確認できますが、穴のサイズ、位置、平面度、その他の厳しい要件に関わる部分は、より専門的な検査機器が必要になる場合があります。
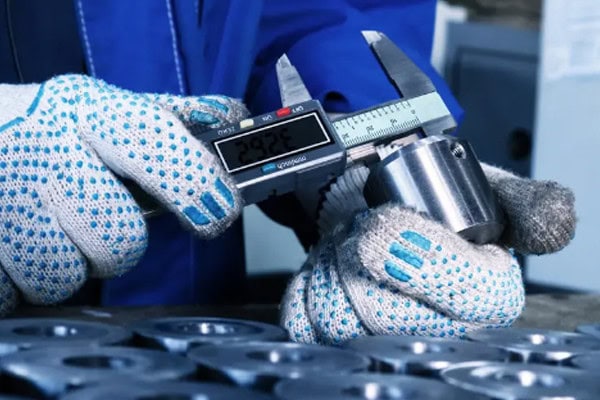
精密加工後、マイクロメーター、ノギス、三次元測定機、表面粗さ計などの機器を用いて、完成品が規定の要件を満たしているかどうかを確認できます。検査データは、製造チームが工程のばらつきを特定し、今後の量産を改善するのにも役立ちます。
精密加工プロジェクトすべてに適した単一の公差値はありません。最も現実的なアプローチは、公差要件を部品の機能、材料、構造、および実際の加工能力に合わせることです。一般的な寸法は必ずしも極めて厳しい公差を必要としませんが、重要な嵌合部はより厳密な管理が必要です。幾何公差と最終検査要件も、製造プロセス全体の一部として考慮する必要があります。Tirapidは精密加工サービスを専門としており、さまざまな部品図面、材料、公差要件に対応した高品質のCNC加工サポートを提供するとともに、製造業者が精度、効率、および生産コストのバランスを取れるよう支援します。
















