
ボーリング加工は、既存の穴を拡大・修正するために用いられる精密切削加工です。穴あけ加工は最初に穴を開ける加工ですが、ボーリング加工は元の穴が最終的な機能要件を満たせない場合に、直径、真円度、真直度、位置合わせ、内面品質を向上させます。
このガイドでは、ボーリング加工のプロセス、一般的な方法と工具、穴の公差、精度に影響を与える要因、適切な材料、用途、そしてボーリング、ドリル加工、リーマ加工の違いについて説明します。また、一般的な加工上の問題点と、精密な穴加工のための効率的な方法の選択方法についても解説します。
ボーリング加工とは何ですか?
ボーリング加工とは、単刃切削工具(通常はボーリングバーに取り付けられている)を用いて、既存の穴の内側から材料を除去する加工方法です。元の穴は、ドリル加工、鋳造、鍛造、または他の機械加工によって作られます。その後、旋盤、フライス盤、ジグボーリング盤、または専用のボーリング盤を用いて、必要なサイズと形状に拡大・加工します。
ボーリング加工の主な利点は、単に穴を大きくすることだけではありません。加工者は、形状を修正し、穴と部品上の他の機能的な特徴との間の関係をより適切に制御することができます。
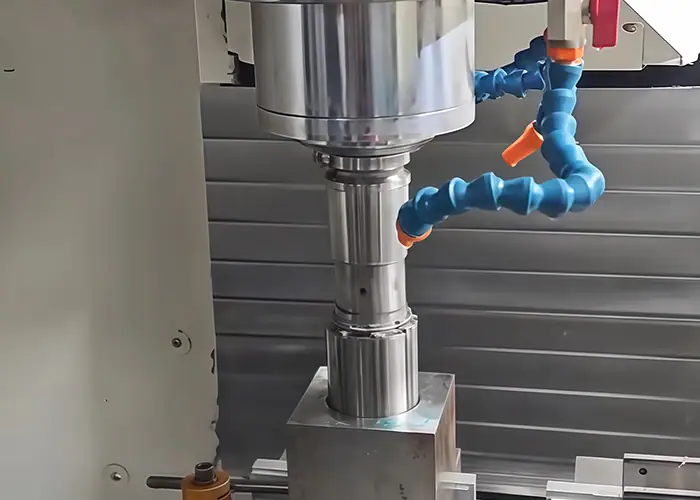
退屈な状況は何を改善するのか?
ボーリング加工は、主に穴の直径、真円度、真直度、位置合わせ、および表面品質を向上させます。これらの特性は、穴にベアリング、ブッシュ、シャフト、シール、ガイド、またはその他の精密部品が挿入される場合、公称直径だけよりも重要になることがよくあります。
ドリル加工された穴は、必要なサイズに近い場合でも、テーパー、振れ、または位置誤差が生じる可能性があります。制御されたボーリング加工では、機械の主軸と基準点に対して材料を除去することで、最終的な穴が意図した軸と形状により適合するようにします。
内部仕上げも同様に重要です。ベアリングシート、摺動嵌合部、シール面は一定の接触条件を必要とするため、安定したボーリング加工は、粗削りや鋳造による穴よりも均一な表面を提供できます。
ボーリング加工はどのような場合に必要となるのか?
既存の穴が小さすぎる、真円度が低い、位置ずれしている、または最終組み立てに必要な精度を満たしていない場合は、ボーリング加工が適しています。また、鋳造または鍛造された開口部に、制御された仕上がり穴を確保するための十分な加工代がある場合にも有効です。
代表的な例としては、ベアリングハウジング、ギアボックスの穴、油圧部品、モーターハウジング、エンジン部品、精密工具などが挙げられます。いずれの場合も、穴の直径だけでなく、穴の機能的な要件からボーリング加工が必要となります。
公差が緩い単純なクリアランス穴であれば、ドリル加工だけで十分な場合もあります。機能的な改善につながらない箇所にボーリング加工を追加すると、加工時間とコストが増加するだけです。
ボーリング加工のプロセスはどのように機能するのでしょうか?
正確な穴あけ加工プロセスは、穴の深さ、直径、材質、初期状態、最終公差によって異なります。単純な部品の場合は修正加工が1回で済む場合もありますが、精密部品の場合は荒加工、中間仕上げ加工、仕上げ加工の3段階の穴あけ加工が必要になることがあります。
実用的なボーリング加工プロセスは、まず穴の位置と加工基準点を設定することから始まり、最終検査の前にサイズと形状を段階的に修正していく。
穴の準備とセットアップ
最初の開口部は、穴あけ、鋳造、鍛造、または粗加工によって作られる場合があります。穴あけ加工を開始する前に、ワークピースを適切な基準点から位置決めし、しっかりと固定する必要があります。
ボーリング工具は機械のプログラムされた軸に沿って移動するため、セットアップの精度は非常に重要です。ワークピースの基準点やセットアップが不正確だと、穴の直径は正しくても、ベアリングシート、嵌合面、ボルトパターン、その他の特徴に対して位置がずれてしまう可能性があります。
開始穴には、ボーリング工具が表面をきれいに仕上げ、意図した形状に修正できるだけの十分な材料が残っている必要があります。ボーリングによって位置合わせを改善できるのは、新しい穴を開けるのに十分な材料が残っている場合のみです。
粗削りおよび半仕上げボーリング
荒削り加工は、余分な材料の大部分を除去します。鋳造面の修正、大幅な加工代数の削減、不規則な初期穴を必要な形状に近づけるのに役立ちます。
より厳しい要求事項に対応するためには、最終ボーリングの前に中間仕上げ加工を行うことで、より均一な加工代を確保できます。これにより、最終加工時に除去される材料の量を減らし、切削力を安定させることができます。
目的は、すべての工程を等しく精密にすることではありません。荒削りによって基本的な状態を作り出し、その後の工程で形状や寸法のばらつきを徐々に低減させていきます。
仕上げと精密ボーリング
仕上げボーリングは、最終的な直径、位置合わせ、および内面品質を確保するために、少量の材料を除去する加工です。切削量が小さいため、工具の剛性、機械の安定性、オフセット制御、および振動が特に重要になります。
精密ボーリングは、ベアリングシート、シャフト支持穴、シール部、その他の嵌合部品の加工に一般的に用いられます。安定したCNC装置と精密ボーリング工具を使用すれば、厳しい穴公差を維持できますが、得られる結果は、穴の形状、材質、工具の到達距離、熱安定性、機械の状態などによって左右されます。
したがって、最終工程は、恣意的な許容誤差目標ではなく、機能要件に基づいて計画されるべきである。
ボーリング加工の主な種類
ボーリング盤には多くの種類がありますが、ほとんどの生産上の決定は、ワークピースのサイズ、向き、穴の深さ、アクセス性、および必要な位置精度を考慮することでよりよく理解できます。
目標は、加工対象物と工具をしっかりと支えつつ、切削工具が確実に穴にアクセスできるような構成を選択することである。
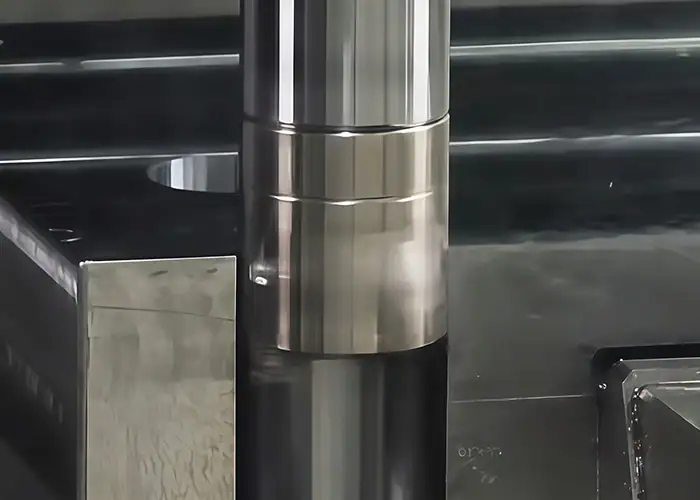
水平および垂直ボーリング
水平ボーリング加工は、スピンドルを水平に配置する加工方法で、大型の筐体、機械構造物、長穴、および内部に複数の特徴を持つ部品の加工に特に適しています。この構造により、大型のワークピースを支えながら、スピンドルまたはテーブルで切削位置を制御することができます。水平ボーリングと垂直ボーリングは、いずれも大型かつ精密な加工に適した確立された手法です。
垂直ボーリングは、水平テーブル上で支えやすい大型で重量のある部品の加工に適している場合が多い。重力によってワークピースが所定の位置に保持されるため、大型の円形部品やハウジング型部品の取り扱いが容易になる。
実際には、ボーリング盤加工は、大型鋳物、ギアボックス、機器フレーム、その他、ワークピースの寸法全体にわたって穴の精度を維持する必要がある類似部品によく用いられる。
精密ボーリングとジグボーリング
精密ボーリングは、直径、形状、表面仕上げを正確に制御することに重点を置いています。従来の粗穴加工では図面の要求仕様を直接満たせない場合に用いられます。
ジグボーリングは、穴の位置と各要素間の位置関係に特に重点を置きます。これは、工具、治具、金型部品、精密ハウジング、および複数の穴を定義された基準面に対して正確に位置決めする必要がある部品に役立ちます。
したがって、両者の違いは機能的なものである。精密ボーリングは穴の品質に重点を置いているのに対し、ジグボーリングは正確な位置決めが重要な場合に特に有効である。
ライン、バック、および特殊ボーリング
ラインボーリングは、2つ以上の穴が共通の軸を共有する必要がある場合に使用されます。機械のベアリング支持部、機器の筐体、大型構造物などが典型的な例です。
バックボーリングは、既存の開口部の反対側から加工を行う場合に、その側からの直接アクセスが制限されている場合に有効です。ブラインドボーリングとマイクロボーリングは、その他の特定の幾何学的要件に対応します。
これらの方法は有用ですが、同じ操作の互換性のあるバージョンとして扱うのではなく、アクセス、位置合わせ、または幾何学的要件に基づいて選択する必要があります。
ボーリング加工で使用される工具
穴あけ精度は切削システムに大きく左右される。工具は、穴の表面に安定した切削刃を維持しながら、過度に曲がることなく必要な深さまで到達しなければならない。
ほとんどのCNC加工において、重要な要素はボーリングバー、ボーリングヘッドまたは調整システム、切削インサート、および適切な検査装置である。
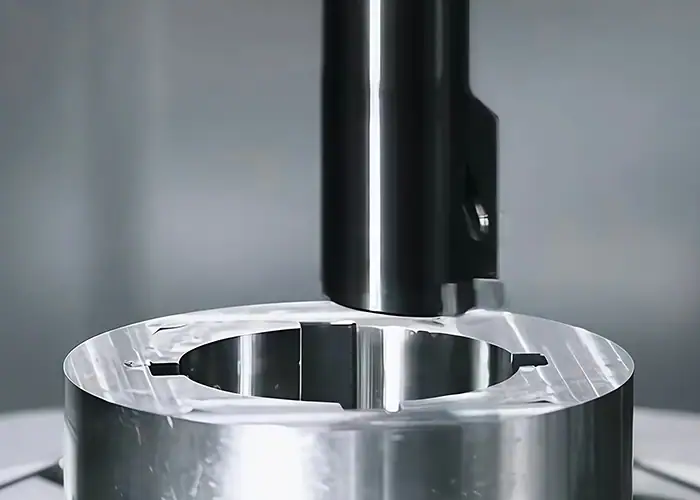
退屈なバーと退屈なヘッド
ボーリングバーは、穴の内側で切削刃を支える役割を果たす。その直径、材質、長さ、および支えられていない突き出し部分は、剛性に直接影響を与える。
突き出し長さが長いことは、ボーリング加工の性能低下の最も一般的な原因の一つです。支えられていない長さが長くなるにつれて、バーは弾性変形や振動を受けやすくなり、テーパー、直径のばらつき、チャタリング痕などが生じる可能性があります。
したがって、バーは穴の形状が許す限り、できるだけ大きく、できるだけ短くする必要があります。精密ボーリングヘッドを使用すれば、わずかなオフセットの変化が最終寸法に大きな影響を与える仕上げ加工において、直径を正確に調整できます。
切削インサート
インサートの選定は、被削材の材質、切削負荷、穴の形状、および仕上げ要件によって決まります。
鋭利で確実な切削形状は、半径方向の切削力を低減できるため、ボーリングバーの剛性が低い場合に有効です。より加工性の高い材料の場合、一貫した切削刃を維持するために、耐摩耗性に優れた超硬合金やコーティングが必要になる場合があります。
目的は単に工具寿命を最大化することだけではありません。ボーリングインサートは、加工全体を通して工具のたわみや穴径が安定するように、予測可能な切削力を発生させる必要があります。
測定および検査ツール
穴径は、ボアゲージ、内径マイクロメーター、または適切な三次元測定装置を用いて測定できます。適切な測定方法は、穴のサイズ、公差、深さ、および図面の要件によって異なります。
直径測定だけでは十分でない場合もあります。精密な穴加工では、位置、振れ、真円度、真直度、または他の穴との位置合わせの確認も必要となる場合があります。
したがって、検査は最も容易な特性のみを測定するのではなく、機能仕様を反映したものであるべきである。
ボーリング加工の公差と穴の精度
精密な穴は、直径公差だけで定義できるものではありません。その機能は、サイズ、真円度、真直度、位置、アライメント、表面仕上げといった要素が総合的に作用することによって決まります。
これは特にベアリングとシャフトの接合部において重要であり、穴の寸法が正確であっても、形状が不適切であれば組み立てや回転に問題が生じる可能性がある。
穴径と嵌合公差
必要な穴の公差は、穴に組み込まれる部品によって異なります。ベアリング、ブッシュ、ピン、シャフト、圧入部品など、それぞれ異なる嵌合要件が求められます。
したがって、クリアランス、トランジション、および干渉嵌め合いは、実際の組立条件、荷重、温度、材料、および使用要件に基づいて選択する必要があります。
CNCボーリング加工は、安定した条件下では高い精度で直径制御が可能です。しかし、すべての穴に可能な限り厳しい公差を適用することは、経済的に見合うとは限りません。重要な嵌合面は厳密な制御が必要ですが、一般的なクリアランス穴は必ずしもそうではありません。
丸みと直線性
ドリル加工で作られた穴には、テーパー、歪み、または真円度不良が生じる可能性があります。鋳造の場合、元の開口部の位置や形状が完全ではない可能性があるため、さらにばらつきが生じる可能性があります。
ボーリング加工は、より制御された切削経路に沿って材料を除去するため、これらの条件を改善できます。ただし、深い穴の場合、バーのたわみによって穴の長さに沿って直径が変化する可能性があるため、工具の到達距離がますます重要になります。
したがって、真円度と真直度は直径とは別に考慮する必要がある。一箇所でのゲージ測定値だけでは、穴全体の形状が許容範囲内であることを確認することはできない。
穴の位置合わせと同軸度
複数の穴が同じ回転軸を支える場合、または穴が別の基準点と正確に位置合わせする必要がある場合、位置合わせは非常に重要になります。
ボーリング工具は機械軸に対して切削を行うため、十分な切削材料が残っていれば、開始穴の誤差をある程度修正できます。このため、ボーリング加工は、ベアリングハウジング、ギアボックス部品、モーターハウジング、および多穴アセンブリの製造に特に有効です。
複数の穴が共通の機能軸を共有する必要がある場合、セットアップ戦略は公称穴径と同じくらい重要になることが多い。
ボア内部の表面仕上げ
内面仕上げは、摩擦、ベアリング接触、シール性、滑り挙動、および摩耗に影響を与える。
滑らかな表面仕上げが必ずしもあらゆる用途に適しているとは限りません。必要な表面粗さは、ベアリング、ブッシュ、シール、潤滑状態、またはその他の機能的な接点に応じて指定する必要があります。
仕上げボーリングは、切削システムが安定している限り、制御された表面仕上げを実現できます。機能的な要求がボーリングによる経済的な実現範囲を超える場合は、ホーニングや研削などの別の仕上げ加工を検討する必要があります。
ボーリング精度に影響を与える主な要因
穴あけ加工の精度は、剛性と加工安定性に大きく左右されます。機械の性能も重要ですが、高精度なCNC加工機であっても、過度に柔軟なボーリングバーや不安定なワーク保持装置を補うことはできません。
最も重要な変数は、工具の突き出し量、切削条件、機械の剛性、熱挙動、切りくず排出、およびセットアップ品質である。
工具の剛性と突き出し量
ボーリングバーは片持ち梁のように振る舞います。ホルダーから長く伸ばすと剛性が低下し、切削力によるたわみ量が増加します。
これが、同じ直径の浅い穴よりも深い穴の方が加工が難しい理由です。わずかなバーの動きでも有効切削半径が変化し、結果として仕上がり直径が変わってしまうからです。
実用的な最大径のバーを使用し、支持されていない長さを最小限に抑え、必要に応じてより剛性の高いバーまたは振動減衰バーを選択することで、一貫性を向上させることができます。
切削速度、送り速度、切削深さ
切削速度、送り速度、切削深さは、材料除去量、切削力、発熱量、振動、表面仕上げ、工具寿命に影響を与える。
荒削り加工では、材料を効率的に除去する必要がある場合は、積極的な切削条件が適切となる場合があるが、仕上げボーリングではより安定した切削条件が必要となる。過剰なラジアル荷重はボーリングバーのたわみを引き起こす可能性があり、不安定な回転速度範囲はビビリ振動を誘発する可能性がある。
穴あけ加工には、普遍的なパラメータセットは存在しません。材料、工具形状、バーの剛性、機械出力、穴の寸法などを総合的に考慮する必要があります。
機械の安定性、冷却液およびチップ制御
強固なワーク保持と安定したスピンドル動作により、工具と穴の間の意図した位置関係が維持されます。
クーラントは温度を制御し、切りくずの排出を促進する。特に、切りくずの排出経路が少ない深い穴ではその効果が顕著である。排出不良は、切りくずが加工面に再接触し、表面品質の低下や工具摩耗の加速につながる可能性がある。
公差が厳しくなると、熱的な一貫性も重要になります。工具、スピンドル、およびワークピースの温度変化によって寸法がずれ、最終的な穴径に影響を与える可能性があります。
ボーリング加工に適した材料
ボーリング加工は、幅広い種類の金属やエンジニアリングプラスチックに適用できます。加工原理はほぼ同じですが、材料の特性によって切削力、発熱量、工具摩耗、バリの発生、そして得られる表面品質が変化します。
以下の表は、よくある考慮事項をまとめたものです。
| 材料 | 加工特性 | 重要な穴あけに関する考慮事項 |
| アルミ | 良好な切削性 | 構築されたエッジと表面品質 |
| 炭素鋼/合金鋼 | 丈夫で、広く使われている | 切削力と工具摩耗 |
| ステンレス鋼 | 耐腐食性 | 加工硬化と熱制御 |
| 鋳鉄 | 寸法安定性に優れているが、研磨性がある | 工具摩耗と切りくず制御 |
| チタン | 高い強度対重量比 | 熱集中と工具寿命 |
| 真鍮 / 銅 | 優れた機能特性 | バリの形成と材料の挙動 |
| エンジニアリングプラスチックス | 軽量で耐腐食性 | 熱と変形 |
アルミニウムは一般的に効率的な材料除去を可能にするが、工具の切れ味と切りくず制御は仕上がりに影響を与える。鋼や合金鋼は切削力とインサートの摩耗に特に注意を払う必要があり、ステンレス鋼は切削刃がきれいに切断するのではなく擦れると加工硬化を起こす可能性がある。
鋳鉄は、ハウジングや機械部品の加工によく用いられるが、その研磨性の高さから工具の摩耗を早める可能性がある。チタンは切削ゾーン付近に熱が集中するため、安定した工具の使用と適切な熱管理が特に重要となる。
エンジニアリングプラスチックも高精度に穴あけ加工が可能であるが、変形を抑えるためには熱と締め付け圧力を制御する必要がある。
ボーリング加工の利点と限界
ボーリング加工は、既存の穴のサイズ、形状、または位置合わせを改善する必要がある場合に非常に効果的です。一方、既に図面通りの穴が開けられている場合や、必要な形状が単刃の内径加工工具には適さない場合は、ボーリング加工の有効性は低くなります。
実用的な評価では、能力と追加加工時間の両方を考慮する必要がある。
| 優位性 | 製品制限 |
| 正確な最終穴径 | 既存の開口部が必要です |
| 穴の位置ずれをいくつか修正できます | 工具のたわみに敏感 |
| 丸みと真っ直ぐさを改善 | 深い穴はより難しい |
| 内部仕上げの良好な管理 | 精密なセットアップには加工時間が必要です |
| 調整可能な仕上がり直径 | すべての穴形状に最適とは限らない |
大きな利点の1つは、調整が可能であることです。固定サイズのドリルやリーマとは異なり、ボーリングツールは特定の最終直径を目標に調整できます。
主な制約は剛性である。切削刃は加工対象物の内部まで伸びる必要があるため、穴が深かったり、直径が小さかったりすると、バーのサイズが制限され、振動のリスクが高まる可能性がある。
ボーリング vs ドリル加工 vs リーマ加工
ドリル加工、ボーリング加工、リーマ加工はすべて機械穴加工ですが、それぞれ異なる問題を解決します。これらを互換性のあるものとして扱うと、不要な工程が増えたり、重要な形状が制御されなくなったりする可能性があります。
基本的な違いは単純です。ドリル加工は最初の穴を開け、ボーリング加工は穴を修正・拡大し、リーマ加工は最初の穴がすでに十分に正確になっている場合に、最終的なサイズ調整を軽く行うものです。
| プロセス | 主目的 | 在庫の削除 | ジオメトリ補正 | 典型的な役割 |
| 訓練 | 穴を作成する | より高い | 限定的 | 最初の穴の作成 |
| 退屈な | 拡大して修正する | 穏健派 | 強い | サイズと軸の補正 |
| リーミング | 既存の穴を細かく調整する | ロー | 限定的 | 最終的なサイズ調整と仕上げ |
リーミングではなくボーリングを選択すべきなのはどんな時ですか?
ボーリング加工とリーミング加工のどちらを選択するかは、主に既存の穴の状態によって決まります。
大幅な材料除去が必要な場合や、サイズ、真直度、位置、アライメントの修正が必要な場合は、通常、ボーリング加工が最適な選択肢となります。ボーリング工具は制御された軸に沿って動作し、切削半径を調整できるため、元の穴を単になぞるだけでなく、形状を新たに作り出すことができます。
リーマ加工は、穴の位置が既に正しく、最終サイズに近い場合に適しています。除去する材料は比較的少なく、最終的な直径と表面仕上げを改善するのに効果的です。
ボーリング加工における一般的な問題点
退屈な作業で発生する問題のほとんどは、不安定性、工具のたわみ、不適切な調整、過熱、または不適切なセットアップの兆候です。エラーのパターンを認識することで、その原因を特定しやすくなります。
最も一般的な懸念事項は、チャタリング、寸法テーパー、およびアライメント誤差の3つです。
ビビリ音と表面仕上げの不良
チャタリングは、工具と被削材が自己励起振動を起こしたときに発生します。加工後の穴には、繰り返し発生する痕跡、波状模様、切削時の騒音、表面粗さの不均一性などとして現れることがあります。
ボーリングバーの突き出し量が大きすぎるのが一般的な原因ですが、スピンドルの状態、ワークの保持方法、インサートの形状、切削条件なども影響を与える可能性があります。
剛性を向上させ、切削条件を安定させる方が、不安定な設定で仕上げ加工をもう一度行うよりも、通常はより良い結果が得られます。
テーパー穴とオーバーサイズ穴
入口から深さにかけて直径が変化する穴は、工具のたわみ、熱による動き、バーの不安定性、または切削刃の摩耗を示している可能性があります。
穴が深いほど、ボーリングバーのリーチが長くなるため、この問題はより顕著になる。機械がプログラムされた経路を正確にたどったとしても、柔軟性のある工具は切削負荷がかかると動いてしまう可能性がある。
穴径が大きすぎる原因としては、工具の調整ミス、オフセット、インサートの動き、または熱状態などが考えられます。そのため、きめ細かな嵌合を実現するには、工具のオフセットと測定フィードバックを慎重に管理する必要があります。
位置ずれと位置誤差
穴の直径が正しくても、中心線の位置が間違っていれば、穴は機能しない可能性がある。
基準点の選択、治具の位置決め、スピンドルのアライメント、および以前の加工工程はすべて、最終的な穴の位置に影響を与えます。これは、穴を別のベアリングシートまたは回転部品と位置合わせする必要がある場合に特に重要になります。
複数の穴を持つハウジングの場合、製造戦略においては、各穴の直径を独立した特徴として扱うのではなく、穴同士の関係性を優先すべきである。
ボーリング加工の応用例
ボーリング加工は、内部の穴が実際の機械的機能を果たす場合に最も価値を発揮します。ベアリングの支持、シール、ガイド動作、回転位置合わせ、精密な組み立てなどは、通常のクリアランス穴よりも厳しい要件を要求します。
そのため、このプロセスは自動車、産業機器、航空宇宙機器、医療機器、エネルギー関連機器など、幅広い分野で用いられている。
自動車
エンジンブロック、トランスミッションハウジング、ベアリング位置、アクスル部品、その他のパワートレイン部品には、穴加工が施されている場合があります。
これらの部品では、多くの場合、穴の直径だけでなく、隣接する回転部や摺動部との位置合わせも制御する必要がある。
正確な形状設計は、ベアリングの適切な嵌合、ピストンの動き、シャフトのアライメント、および組み立ての一貫性を支えます。
産業機器
ギアボックス、ポンプ、油圧部品、機械フレーム、コンプレッサー、モーターハウジングなどには、一般的に精密な穴が設けられています。
産業機器は大きな負荷がかかった状態で連続運転される可能性があるため、わずかな位置ずれでも振動、ベアリングへの不均一な負荷、シールの摩耗、または耐用年数の短縮につながる可能性があります。
大型ハウジングの加工も、横型ボーリング盤や中ぐり盤の一般的な用途の一つです。これは、機械の構成上、かなり大きな部品サイズに対応できるためです。
医療
一部の医療機器や機械式医療装置には、直径や表面仕上げの制御が必要な小型または精密な内部構造が含まれています。
材料の適合性、清浄度、トレーサビリティ、および特定の製品要件は依然として重要です。穴あけ加工能力だけでは、部品が医療用途に適しているかどうかは判断できません。
したがって、このプロセスは、正確な内部形状が機能的に必要な場合にのみ選択的に適用される。
航空宇宙
航空宇宙機器の筐体、構造部品、作動システム、回転アセンブリなどでは、ベアリング、ピン、シャフト、その他のインターフェースのために、正確な位置に配置された穴が必要となる場合があります。
課題となるのは、多くの場合、タイトな形状とチタン、ステンレス鋼、高強度合金などの材料との組み合わせである。
ここでは、加工が困難な材料ほど切削抵抗と工具摩耗が増加するため、工具の剛性と熱制御が特に重要になる。
石油業界
バルブ本体、ポンプ部品、圧力システム部品、その他のエネルギー機器には、シール性、位置合わせ、寸法精度が重要となる、大きくて深い穴が含まれる場合がある。
また、材料は比較的硬かったり、耐腐食性に優れていたりする場合もあり、そのため工具の選定やプロセスの安定性がより重要になる。
これらの用途においては、完成した内部形状を、圧力、シール性、材料、および使用環境に関する要件と併せて評価する必要がある。
ボーリング加工のコストに影響を与える要因とは?
穴あけ加工のコストは、単に直径だけでなく、必要な穴を加工・検証する難易度によって決まります。深さ、材質、公差、工具の到達距離、表面仕上げ、段取り、検査、生産量など、すべてが加工時間に影響を与えます。
真に機能的な要件を明確に示す図面は、プロセス計画をより効率的にする。
穴のサイズと深さ
直径がかなり大きくても、アクセスしやすい大きな穴であれば、比較的簡単に作業できる場合がある。
深くて狭い穴は、工具を支持部からより遠くまで突き出す必要があるため、加工がより困難になる場合があります。突き出し量が増えると剛性が低下し、切りくずの排出が難しくなり、振動やテーパーが発生する可能性が高まります。
そのため、穴の深さは直径と同じくらいコストに影響を与える可能性があるのです。
公差と表面仕上げ
公差が厳しくなると、工具、温度、オフセット、検査に対するより高度な管理が求められる。
精密な軸受穴加工には、荒削り、中仕上げ、精密ボーリング、詳細な測定が必要となる場合があります。一方、重要度の低いクリアランス穴は、穴あけ加工のみで済む場合もあります。
したがって、最も費用対効果の高いアプローチは、適合性、位置合わせ、密閉性、摩耗、またはその他の測定可能な機能に影響を与える場合にのみ、厳しい要件を適用することである。
材料と生産量
硬い材料や研磨性の高い材料は切削時間と工具の消費量を増加させる可能性があり、一方、熱に弱い材料や加工が難しい材料は、より保守的な加工条件を必要とする場合がある。
生産量によって、セットアップ、プログラミング、工具、検査にかかるコストの配分方法が変わります。特殊なセットアップは、試作品の生産においては大きな割合を占めるかもしれませんが、量産ロットでははるかに小さな割合になります。
しかし、生産量が増えたからといって、工程の安定性が不要になるわけではありません。多くの部品で同じ穴径を許容範囲内に維持する必要がある場合、一貫した工具と検査はさらに重要になります。
適切な退屈な方法の選び方
ボーリング加工戦略の選択は、加工する機械ではなく、完成した穴の形状から始める。穴の形状、機能、深さ、材質、および他の形状との関係によって、最適な工具とセットアップが決まる。
有用な計画手順は次のとおりです。
既存の穴 → 最終形状の定義 → ボーリング方法の選択 → 剛性の制御 → 公差内での仕上げ → 検査
穴の形状から始めましょう
まず、穴の直径、深さ、アクセス方向、そして穴が貫通穴か止まり穴かを定義します。
次に、開始穴の状態を評価します。寸法がほぼ正確なドリル加工済みの開口部と、位置誤差が大きく、材質が不均一な粗鋳造品では、異なるアプローチが必要です。
工具のクリアランスと使用可能なボーリングバーの直径も、剛性に影響するため、早めに確認しておく必要があります。
機能許容範囲を定義する
次に、その穴が実際に何をするのかを判断します。
一般的なクリアランス穴、ベアリングシート、ブッシング穴、シールハウジング、および同軸シャフトサポート穴は、同じ制御を必要としません。
直径公差、真円度、アライメント、位置、および表面仕上げは、その機能に合わせて設定する必要があります。これにより、重要度の低い表面に不必要な精度を求めることを防ぎつつ、重要な界面を適切に制御できます。
工具と機械を穴のサイズに合わせる
最後に、部品のサイズと要求される精度に合わせて工程を選択してください。
CNC旋盤は、回転部品の同心円状の内径加工に効率的です。マシニングセンターは、フライス加工面や穴パターンに合わせた穴加工に対応できます。大型ハウジングは横中ぐり盤の方が適している場合が多く、特殊な精密加工にはファインボーリングやジグボーリングが適しています。
最適なプロセスとは、不要な操作を最小限に抑えつつ、必要な形状を確実に実現できるプロセスのことである。
よくあるご質問
旋盤で穴あけ加工はできますか?
はい。穴が部品の回転軸と同心円状にある場合、旋盤でボーリング加工を行うのが一般的です。ボーリングバーを工具ホルダに取り付け、ワークピースの回転に合わせて既存の穴から材料を除去します。CNC旋盤は、精密な内径加工、ベアリングシート加工、その他の同心円状の穴加工に特に適しています。
穴あけにはどの工具が使われますか?
穴あけ加工に用いられる主な工具は、切削インサートまたは単刃切削刃を取り付けたボーリングバーです。より精密な直径調整と高い精度が求められる場合は、精密ボーリングヘッドを使用することもできます。工具の直径、剛性、インサートの形状、突き出し量は、穴のサイズ、深さ、材質、公差に応じて選択する必要があります。
退屈な文章を書くのは難しいですか?
ラインボーリングは、2つ以上の穴を共通の軸に沿って正確に位置合わせする必要があるため、難しい作業です。工具のリーチが長いこと、セットアップ誤差、機械の剛性、ワークピースの歪みなど、様々な要因が結果に影響を与える可能性があります。穴の位置合わせを維持するには、正確な治具、安定した支持、適切な基準点制御、そして入念な検査が重要です。
結論
穴あけ加工を成功させるには、穴の実際の用途に応じて、穴のサイズ、真円度、真直度、位置合わせ、工具の剛性、切削安定性、表面仕上げを適切に制御する必要があります。穴あけ加工で開口部を作ることはできますが、最終部品に、より正確な形状、精密な嵌合、または穴と他の重要な形状との確実な関係が求められる場合は、穴あけ加工が真価を発揮します。
TiRapidでは、高精度な内部形状、厳密な寸法管理、そして信頼性の高い検査が求められる部品向けに、精密なCNC加工および製造サービスを提供しています。当社のCNC旋削およびフライス加工能力は、アルミニウム、鋼、ステンレス鋼、チタン、エンジニアリングプラスチック、その他の加工材料における試作品や少量生産部品の精密穴あけ加工をサポートします。















